















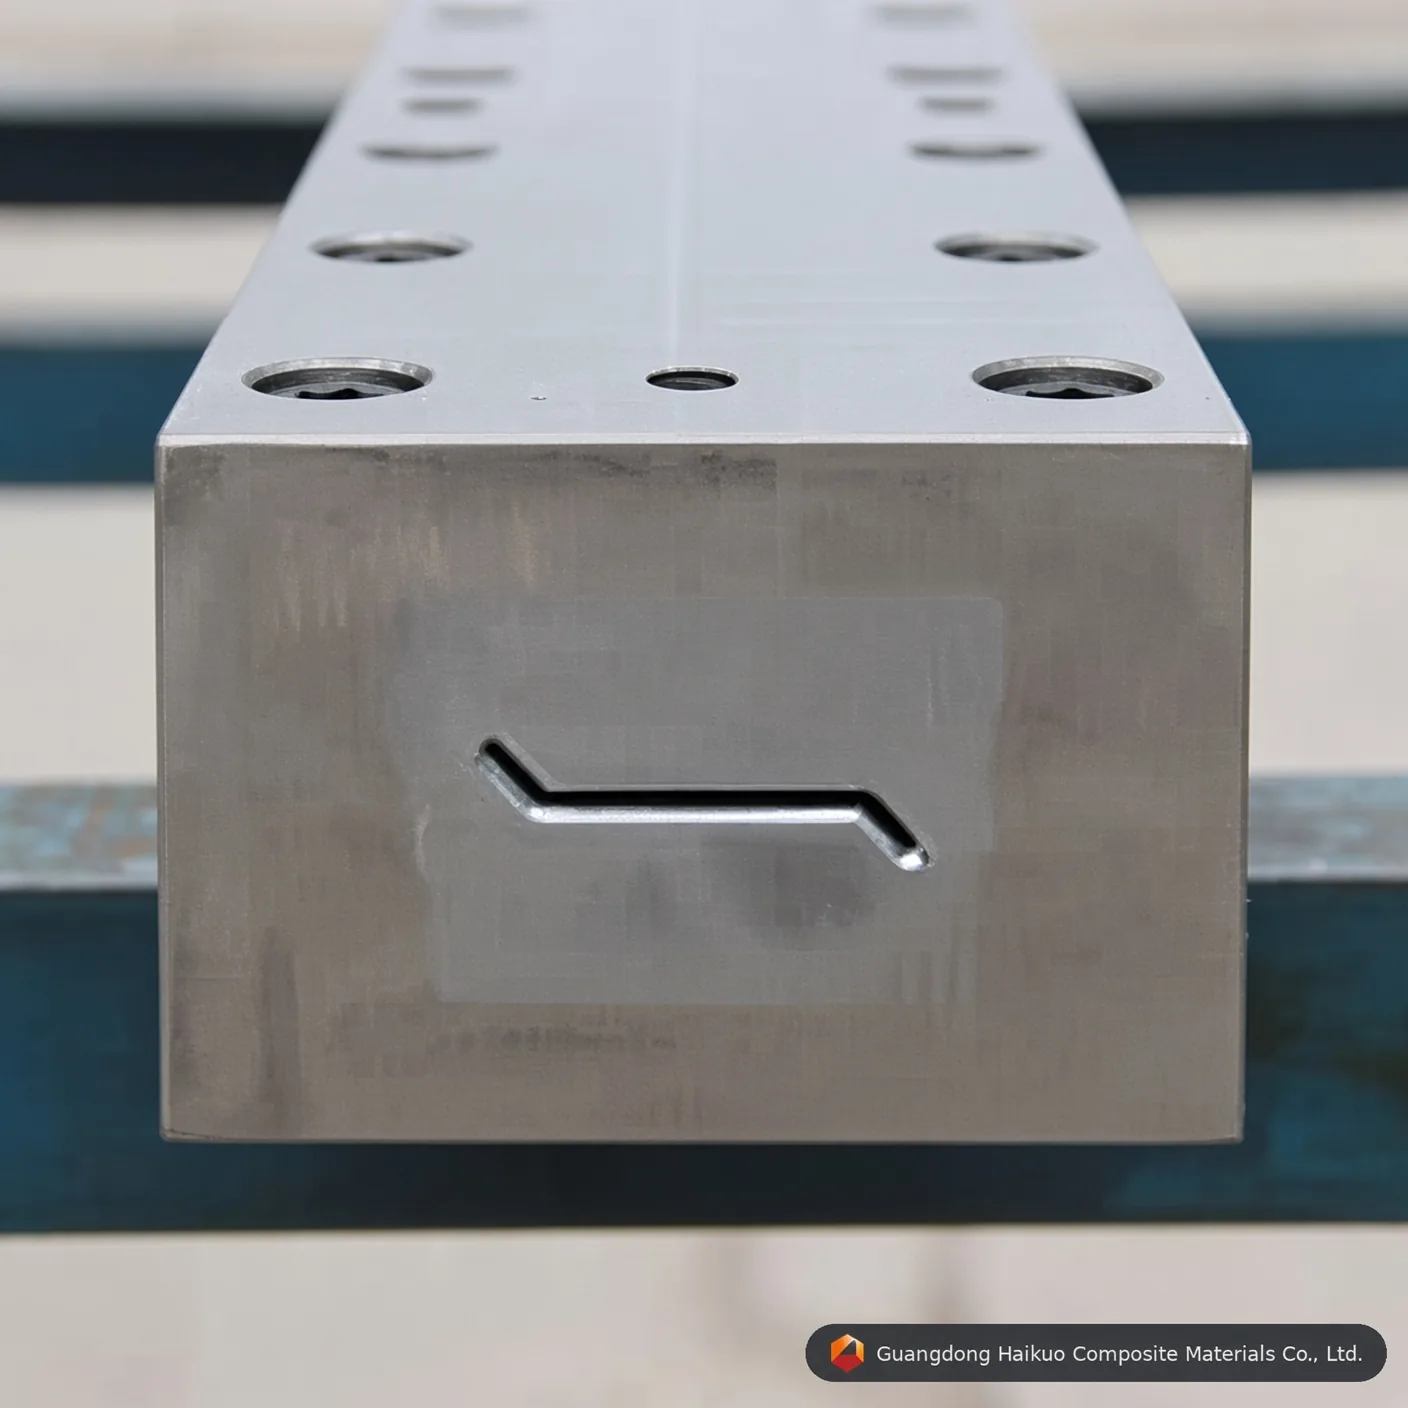
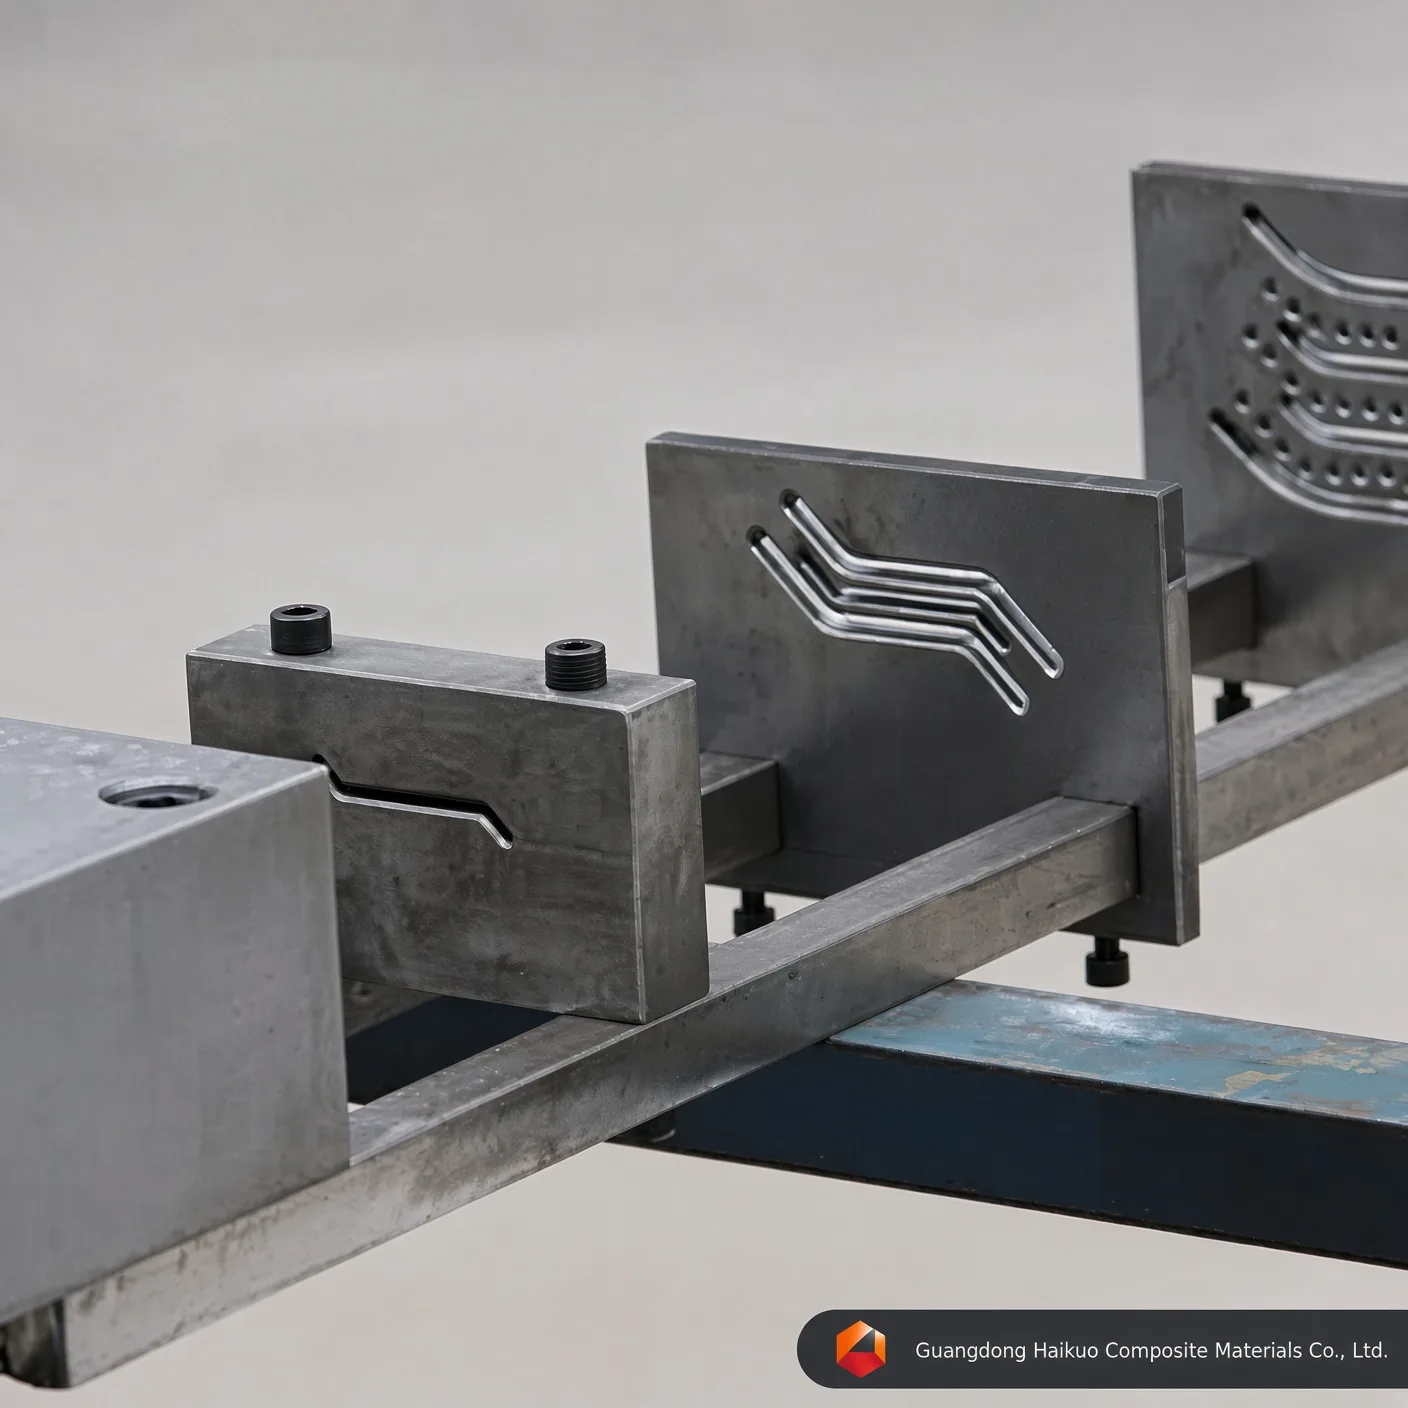
Filière de pultrusion de volet composite GRP : outillage de profilés PRFV de haute précision
Améliorez votre production PRFV avec cette filière de pultrusion de volet composite GRP de haute précision, construite en acier Cr12/H13 avec empreinte à finition miroir et stabilité thermique remarquable pour des profilés de volets et de persiennes complexes.
Norme d’exécution
Rectitude : 0,02 mm Lissé : Ra=0,025~0,012 Dureté de surface de l’empreinte : < 0,02 mm Tolérances limites : ±0,3 mm Épaisseur de placage : 0,04-0,05 mm Services sur mesure proposés
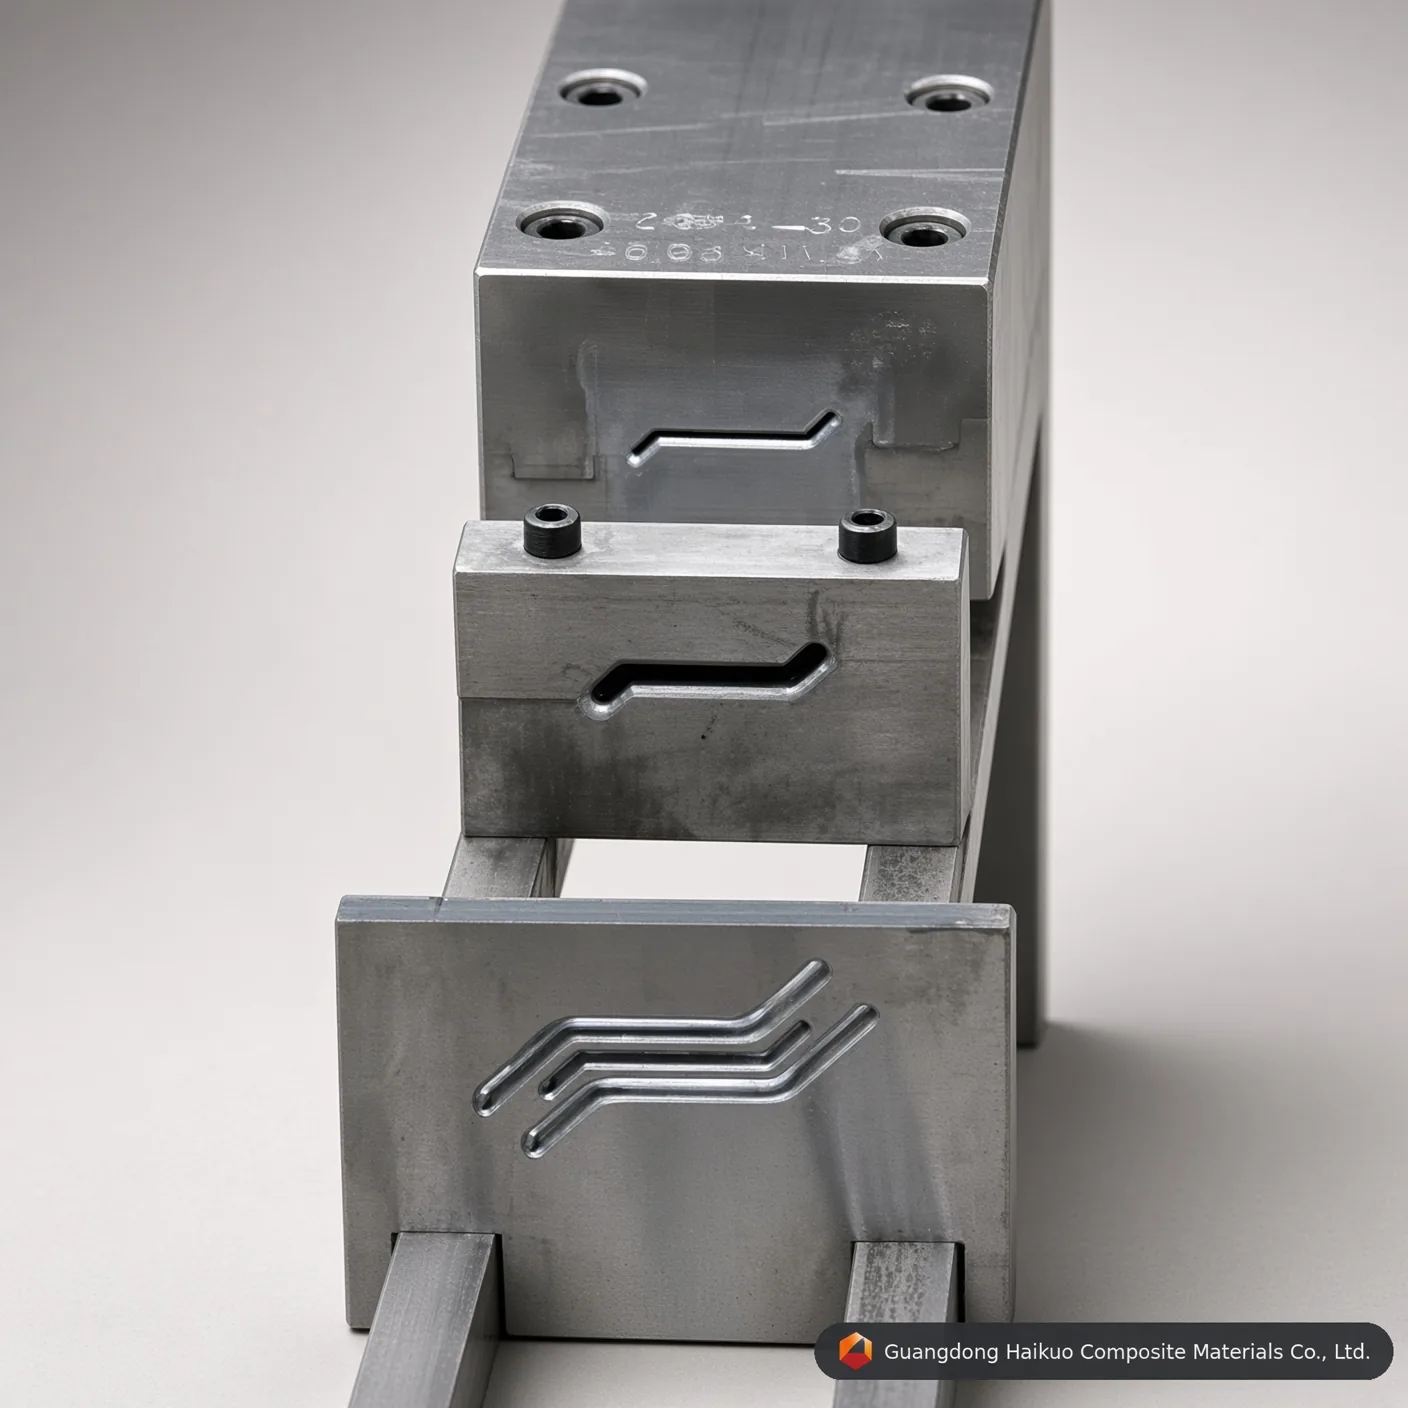
Un outillage de précision au cœur de la fabrication de volets composites hautes performances.
Excellence d’ingénierie dans la conception de filières de pultrusion
Dans l’industrie des composites, environ 90 % de la qualité d’un profilé pultrudé tient à la précision de la filière. Le moule de pultrusion de volet composite GRP est un outil d’ingénierie sophistiqué conçu pour gérer les géométries complexes des persiennes et des cadres de volets. Par rapport aux moules de tuyaux standard, les moules de volets exigent une précision bien supérieure en épaisseur de paroi et en état de surface pour offrir une aérodynamique fonctionnelle et un attrait visuel. Chez Guangdong Haikuo, de l’acier de qualité aérospatiale et un traitement thermique en plusieurs étapes entrent dans chaque moule, de sorte que les résultats restent constants sur des millions de mètres de production.
1. Comment fonctionne le moule de pultrusion
Un moule de volet GRP fonctionne à la fois comme réacteur chimique et comme presse de formage, équilibrant température, pression et vitesse à chaque étape :
- Imprégnation et guidage : les renforts de fibre de verre ou de carbone sont saturés dans un bain de résine, puis alignés avec précision par des guides de préformage avant d’entrer dans le moule.
- Chauffe par zones : le moule est divisé en trois zones de chauffe ou plus — la zone d’entrée empêche la gélification prématurée, la zone médiane déclenche la réaction exothermique et la zone de sortie achève le durcissement structurel.
- Transformation de phase : dans l’empreinte, la résine passe de l’état liquide au gel puis à un composite structurel solide à mesure que la conicité interne du moule la comprime.
- Traction continue : un tracteur à va-et-vient tire en continu le profilé de volet durci, qui est ensuite coupé à longueur avec des scies à lame diamant.
2. Ingénierie des matériaux et traitement de surface
L’environnement interne d’une filière de pultrusion est très abrasif ; le choix des matériaux est donc critique pour éviter l’« encrassement du moule » et les rayures internes :
- Cr12 / Cr12MoV : un acier à forte teneur en carbone et en chrome offrant une résistance exceptionnelle à l’usure pour les séries en grand volume.
- Acier à outils H13 : choisi pour la pultrusion époxy ou polyuréthane en raison de sa ténacité supérieure à haute température.
- Chromage dur (0,04-0,05 mm) : essentiel pour minimiser le frottement — une empreinte à finition miroir (Ra=0,012) garde l’effort de traction aussi bas que possible et prolonge la vie des mors de la machine.
3. Paramètres techniques 2026 et normes d’exécution
| Paramètre | Valeur standard | Portée technique |
|---|---|---|
| Dureté de l’empreinte | HRC 55-62 | Évite l’abrasion par les fibres de verre. |
| Lissé de surface | Ra 0,025 ~ 0,012 | Garantit une finition « Classe A » des profilés. |
| Rectitude | < 0,02 mm par mètre | Évite le gauchissement du profilé final. |
| Parallélisme | ± 0.01mm | Garantit une épaisseur de paroi uniforme. |
| Dureté du placage | ≥ HV 900 | Prolonge la vie du moule de 300 %. |
4. Facteurs influençant les performances du moule
- Fraction volumique de fibres : le moule doit être conçu pour accepter le rapport fibre/résine spécifique afin d’éviter les pics de pression interne.
- Compensation du retrait : les moules de volets avancés sont légèrement surdimensionnés pour tenir compte du retrait chimique de la résine lors de la réticulation.
- Conception des canaux de refroidissement : bien que le moule soit chauffé, la zone d’entrée peut nécessiter un refroidissement pour éviter l’accumulation de résine et l’« accrochage » à l’entrée.
10 questions professionnelles : achat de moules de pultrusion
Q1 : « Combien de mètres un moule Cr12 chromé peut-il produire avant rechromage ? »
R : Généralement entre 50 000 et 100 000 mètres selon le type de résine et l’abrasivité de la fibre.
Q2 : « Quel acier convient le mieux à la pultrusion de polyuréthane (PU) ? »
R : Nous recommandons l’acier P20 ou H13 avec un traitement de nitruration spécialisé, car le PU peut être plus agressif envers le chromage standard.
Q3 : « Un même moule peut-il produire différentes épaisseurs de volet ? »
R : En général, non. Chaque filière est usinée avec précision pour une section précise. L’épaisseur est déterminée par la géométrie de l’empreinte.
Q4 : « Pourquoi la rectitude du moule est-elle si critique pour les volets ? »
R : Même un écart de 0,1 mm peut faire « bananer » ou vriller le profilé, rendant impossible son assemblage dans un cadre de volet.
Q5 : « Comment gérez-vous le pic de chaleur exothermique dans le moule ? »
R : Nous concevons les zones de chauffe avec des régulateurs PID indépendants pour compenser la chaleur générée par la réaction de durcissement de la résine.
Q6 : « Le chromage dur est-il indispensable pour tous les moules ? »
R : Oui. Sans lui, le frottement entre la fibre de verre et l’acier entraînerait une usure rapide et de fortes forces de traction qui pourraient bloquer la machine.
Q7 : « Pouvez-vous fournir des moules sur mesure à partir de nos plans CAO ? »
R : Oui. Nous sommes spécialisés dans la fabrication de précision 1:1 à partir de fichiers STEP ou DWG du client, y compris les ajustements du taux de retrait.
Q8 : « Quel est le délai habituel pour un moule de volet complexe ? »
R : Une filière de volet de haute précision demande généralement 15 à 25 jours pour l’usinage, le traitement thermique et le polissage final.
Q9 : « Proposez-vous des gabarits de préformage avec le moule ? »
R : Oui, nous fournissons des guides de préformage assortis en acier inoxydable ou en nylon pour garantir que la fibre entre dans la filière dans la bonne orientation.
Q10 : « Comment entretenir le moule entre deux séries de production ? »
R : L’empreinte doit être débarrassée des résidus de résine alors qu’elle est chaude et recouverte d’une légère huile antirouille ou d’un spray protecteur pour moules.
Consultation en outillage de précision
Optimisez votre production de composites avec Guangdong Haikuo Composite Materials Co., Ltd. Dirigée par Helena Wang, nous sommes spécialisés dans les moules de pultrusion PRFV/GRP de haute qualité.
Soumettez votre conception pour une revue technique :
- Responsable de projets d’outillage : Helena Wang
- E-mail d’ingénierie technique : [email protected]
- WhatsApp international : +86 189 5198 8522
Spécifications d’outillage et enseignements d’ingénierie
| Nuance de matériau de la filière | Acier à outils H13 (premium) | Acier à outils Cr12MoV (standard) | Acier pour moules P20 (économique) |
|---|---|---|---|
| Durée de vie utile principale | Excellente (plus de 50 000 mètres avec de la fibre de verre) | Élevée (environ 30 000 à 40 000 mètres) | Modérée (adaptée au prototypage en petite série) |
| Résistance à la fatigue thermique | Très élevée (conserve la dureté HRC à haute température) | Modérée (convient aux matrices polyester) | Faible (sujette à l’usure dimensionnelle sous PU en continu) |
| Limite de polissage miroir interne | Excellente (atteint Ra 0,012 μm) | Très bonne (atteint Ra 0,025 μm) | Standard (atteint Ra 0,040 μm) |
| Profils d’application adaptés | séries de profilé de volet/persienne exigeant une durée de vie maximale de l’outillage et une stabilité dimensionnelle | Production de profilé de volet/persienne en volume standard | Prototypage en petit volume ou séries d’essai de profilé de volet/persienne |
Questions-réponses sur l’ingénierie des moules de précision
Q1 : Pourquoi une épaisseur de chromage dur de 0,04-0,05 mm est-elle critique pour le moule de pultrusion de volet composite GRP : outillage de haute précision pour profilés PRFV ?
Réponse : les rovings et mats de fibre de verre sont très abrasifs. Lors de la pultrusion continue, la matrice renforcée crée un frottement de rayure important contre les parois de l’empreinte du moule de pultrusion de volet composite GRP : outillage de haute précision pour profilés PRFV. Une couche de chrome dur précise de 0,04-0,05 mm augmente la microdureté de surface et protège l’acier à outils sous-jacent, prolongeant la durée de vie de la filière de plus de 40 % tout en maintenant une géométrie de profilé de volet constante d’une série à l’autre.
Q2 : Comment le polissage miroir interne jusqu’à Ra 0,012-0,025 μm influence-t-il l’effort de traction sur le moule de pultrusion de volet composite GRP : outillage de haute précision pour profilés PRFV ?
Réponse : une empreinte polie miroir réduit considérablement le coefficient de frottement dynamique à l’intérieur du canal de formage de profilé de volet/persienne. Un frottement plus faible signifie que la machine de pultrusion a besoin de moins de force de serrage/traction pour faire avancer le composite en cours de durcissement, ce qui réduit le collage en ligne, évite l’efflorescence des fibres en surface et diminue la consommation d’énergie lors de longues séries de production.
Q3 : Quelle nuance d’acier faut-il spécifier pour une production en grande série avec le moule de pultrusion de volet composite GRP : outillage de haute précision pour profilés PRFV ?
Réponse : pour une fabrication continue en grande série, l’acier à outils H13 ou l’acier pour moules Cr12MoV est recommandé. Le H13 offre la plus longue durée de vie utile et la meilleure résistance à la fatigue thermique, tandis que le Cr12MoV offre de bonnes performances à moindre coût pour des séries de volume standard — l’acier pour moules P20 reste une option économique pour le prototypage ou les courtes séries d’essai.
Q4 : Le moule de pultrusion de volet composite GRP : outillage de haute précision pour profilés PRFV peut-il être personnalisé selon des dimensions non standard ou des spécifications OEM ?
Réponse : oui. Comme pour tout notre outillage de pultrusion, les dimensions, le nombre d’empreintes et le traitement de surface peuvent être conçus selon votre plan ou échantillon exact — nous prenons en charge aussi bien les dimensions standard du catalogue que les demandes d’outillage OEM entièrement sur mesure.
Q5 : Avec quels systèmes de résine le moule de pultrusion de volet composite GRP : outillage de haute précision pour profilés PRFV est-il compatible ?
Réponse : la filière est compatible avec toute la gamme de systèmes de résine utilisés en pultrusion PRFV, dont les résines polyester insaturé, vinylester, époxy et phénolique. Indiquez-nous la résine visée et le profil de durcissement et nous confirmerons la finition d’empreinte optimale et la configuration des zones de chauffe.
Processus de fabrication

Conception du moule par l’ingénieur

Mise au point du moule de profilé

Dégrossissage et mise à niveau de l’ébauche

Usinage CNC du moule

Poinçonnage du moule

Rectification de surface

Polissage de la paroi interne de l’empreinte

Chromage du moule
Certificat






