















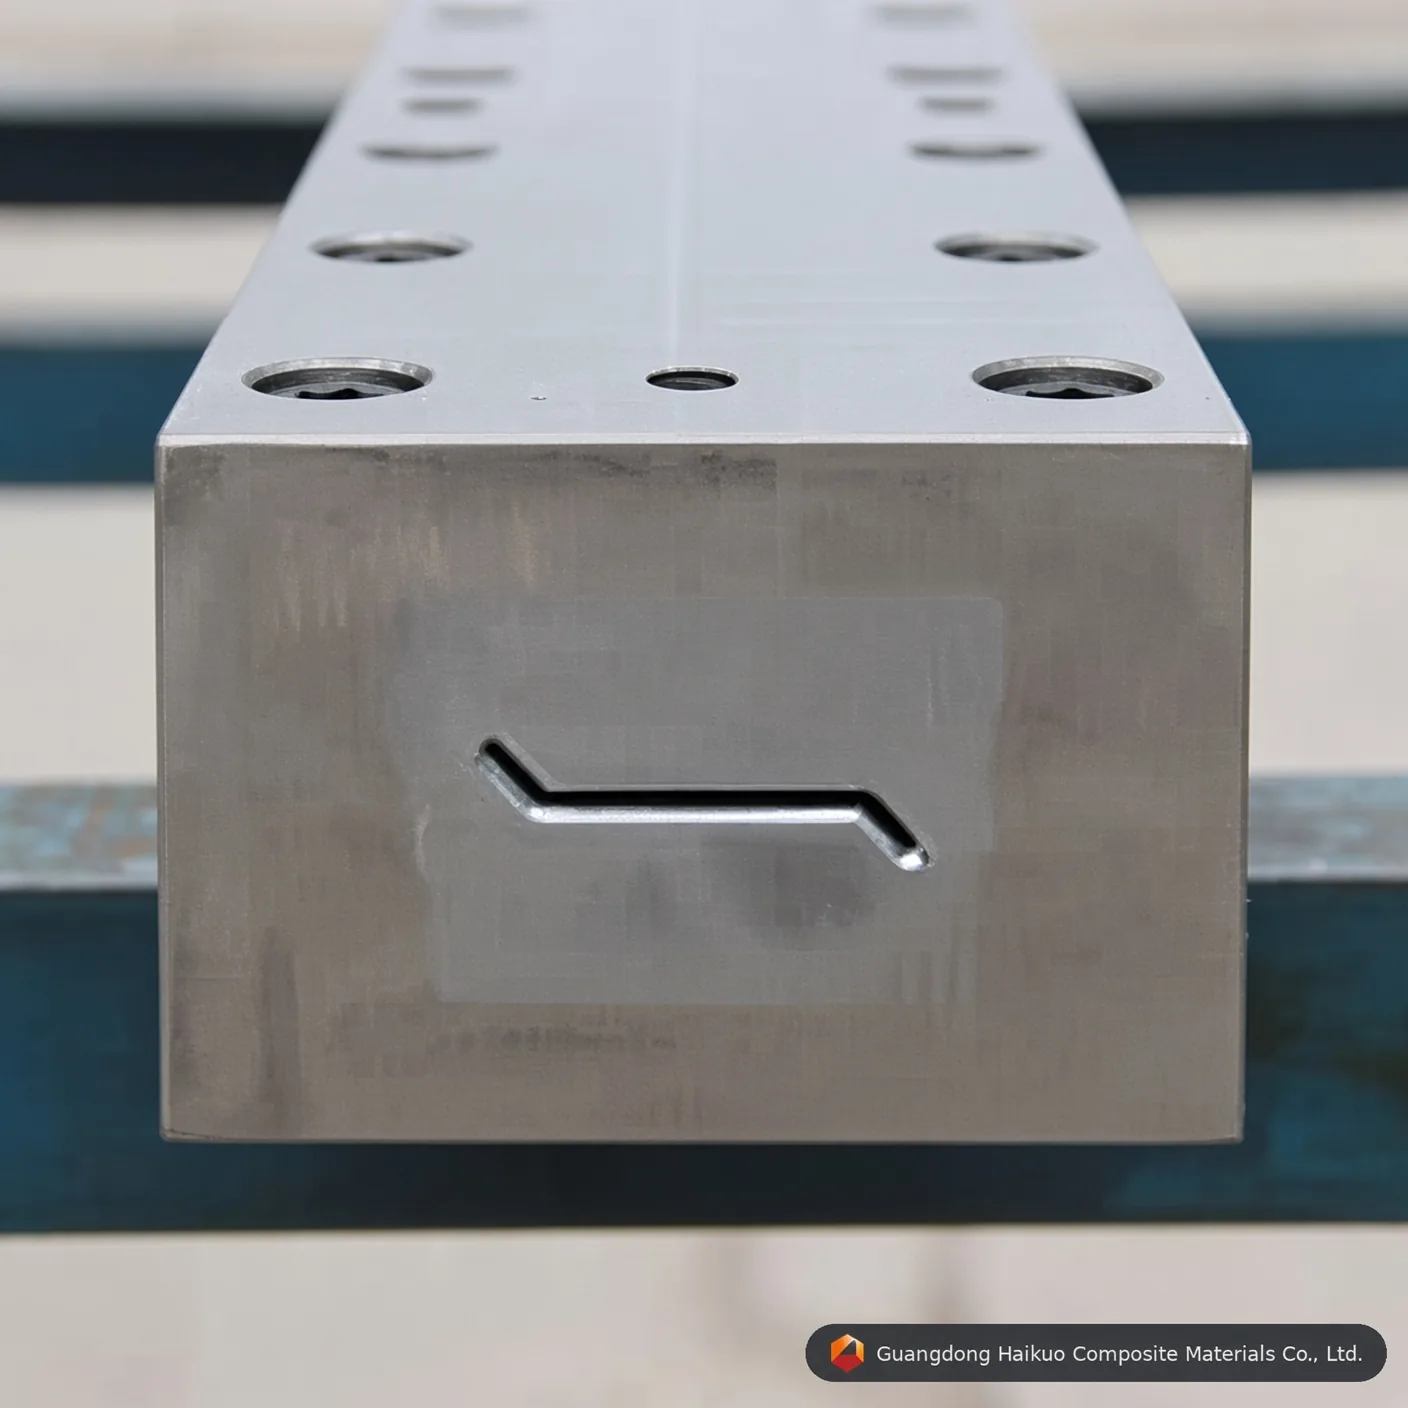
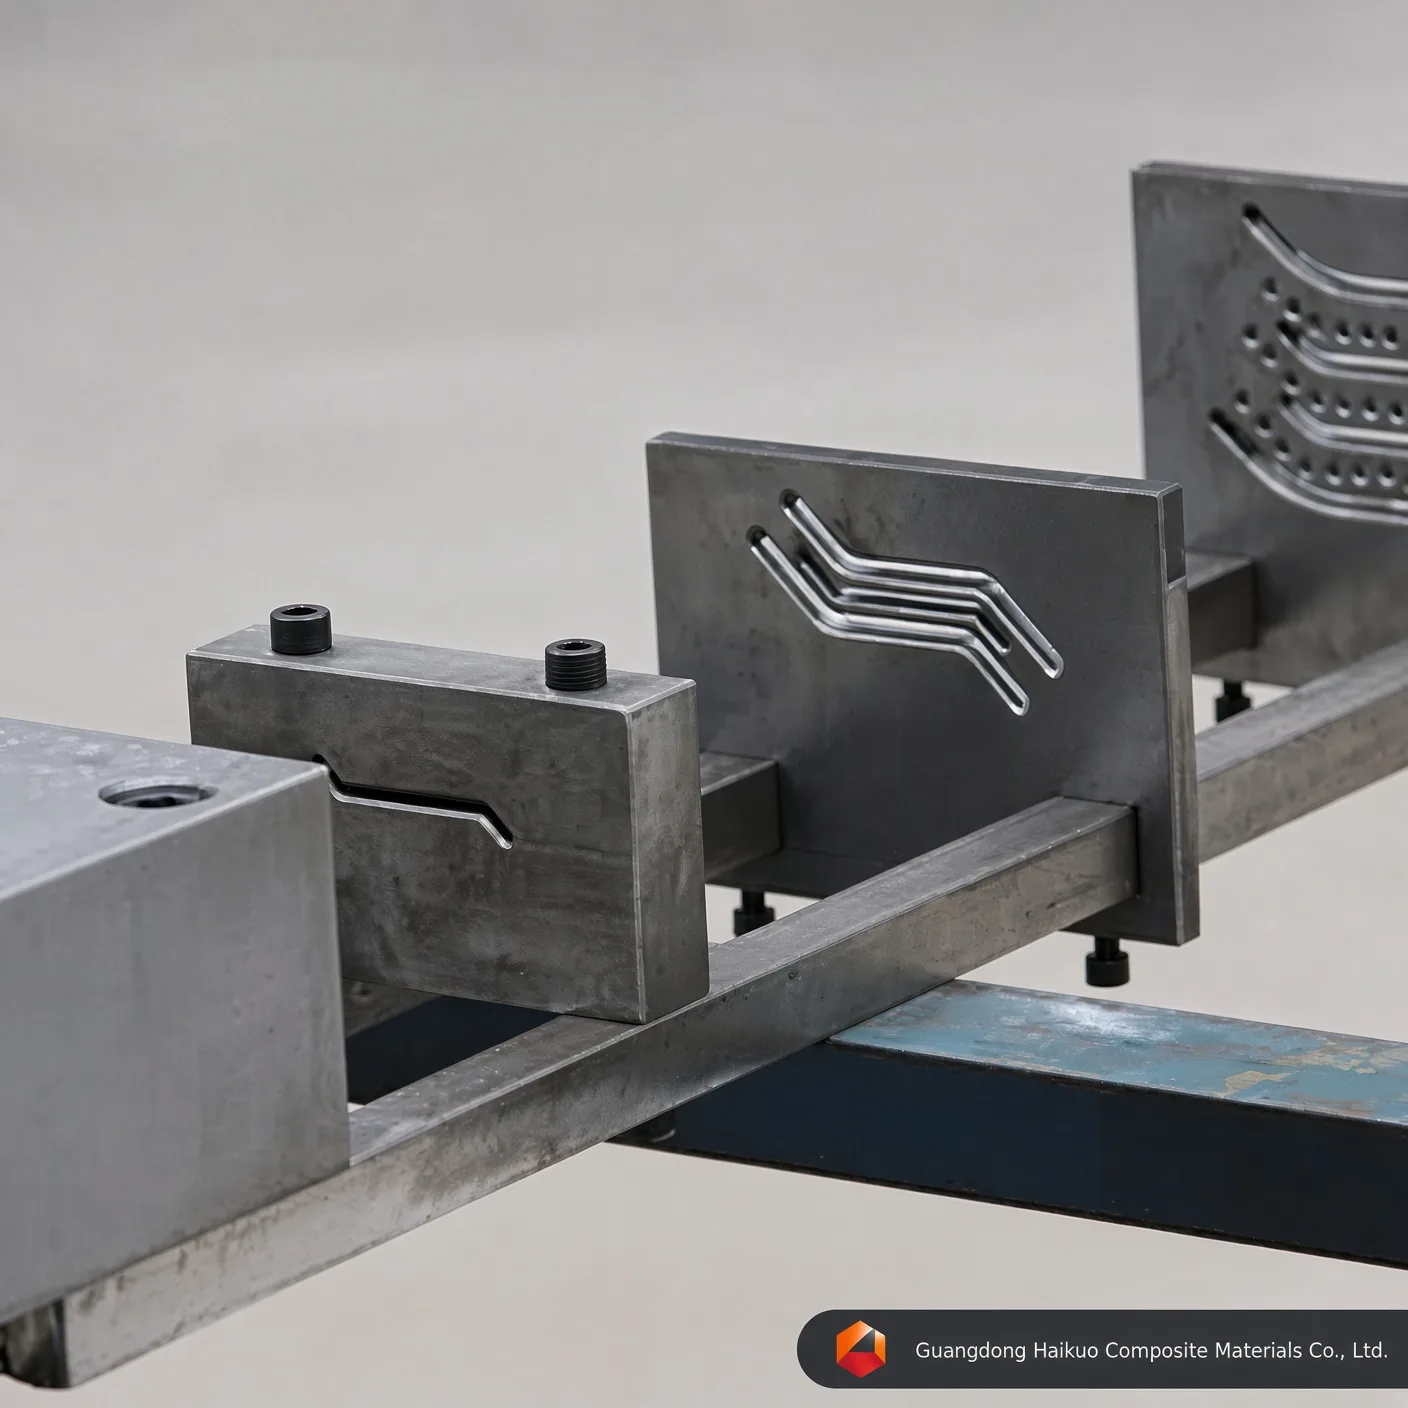
GRP कंपोज़िट शटर पल्ट्रूज़न डाई: उच्च-सटीकता FRP प्रोफ़ाइल टूलिंग
जटिल शटर और लूवर प्रोफ़ाइल के लिए दर्पण-फ़िनिश कैविटी और उत्कृष्ट तापीय स्थिरता वाले Cr12/H13 स्टील से बनी इस उच्च-सटीकता GRP कंपोज़िट शटर पल्ट्रूज़न डाई से अपना FRP उत्पादन सुधारें।
निष्पादन मानक
सीधापन: 0.02mm चिकनाई: Ra=0.025~0.012 कैविटी सतह कठोरता: < 0.02mm सीमा सहनशीलता: ±0.3mm प्लेटिंग मोटाई: 0.04-0.05mm अनुकूलित सेवाएँ उपलब्ध
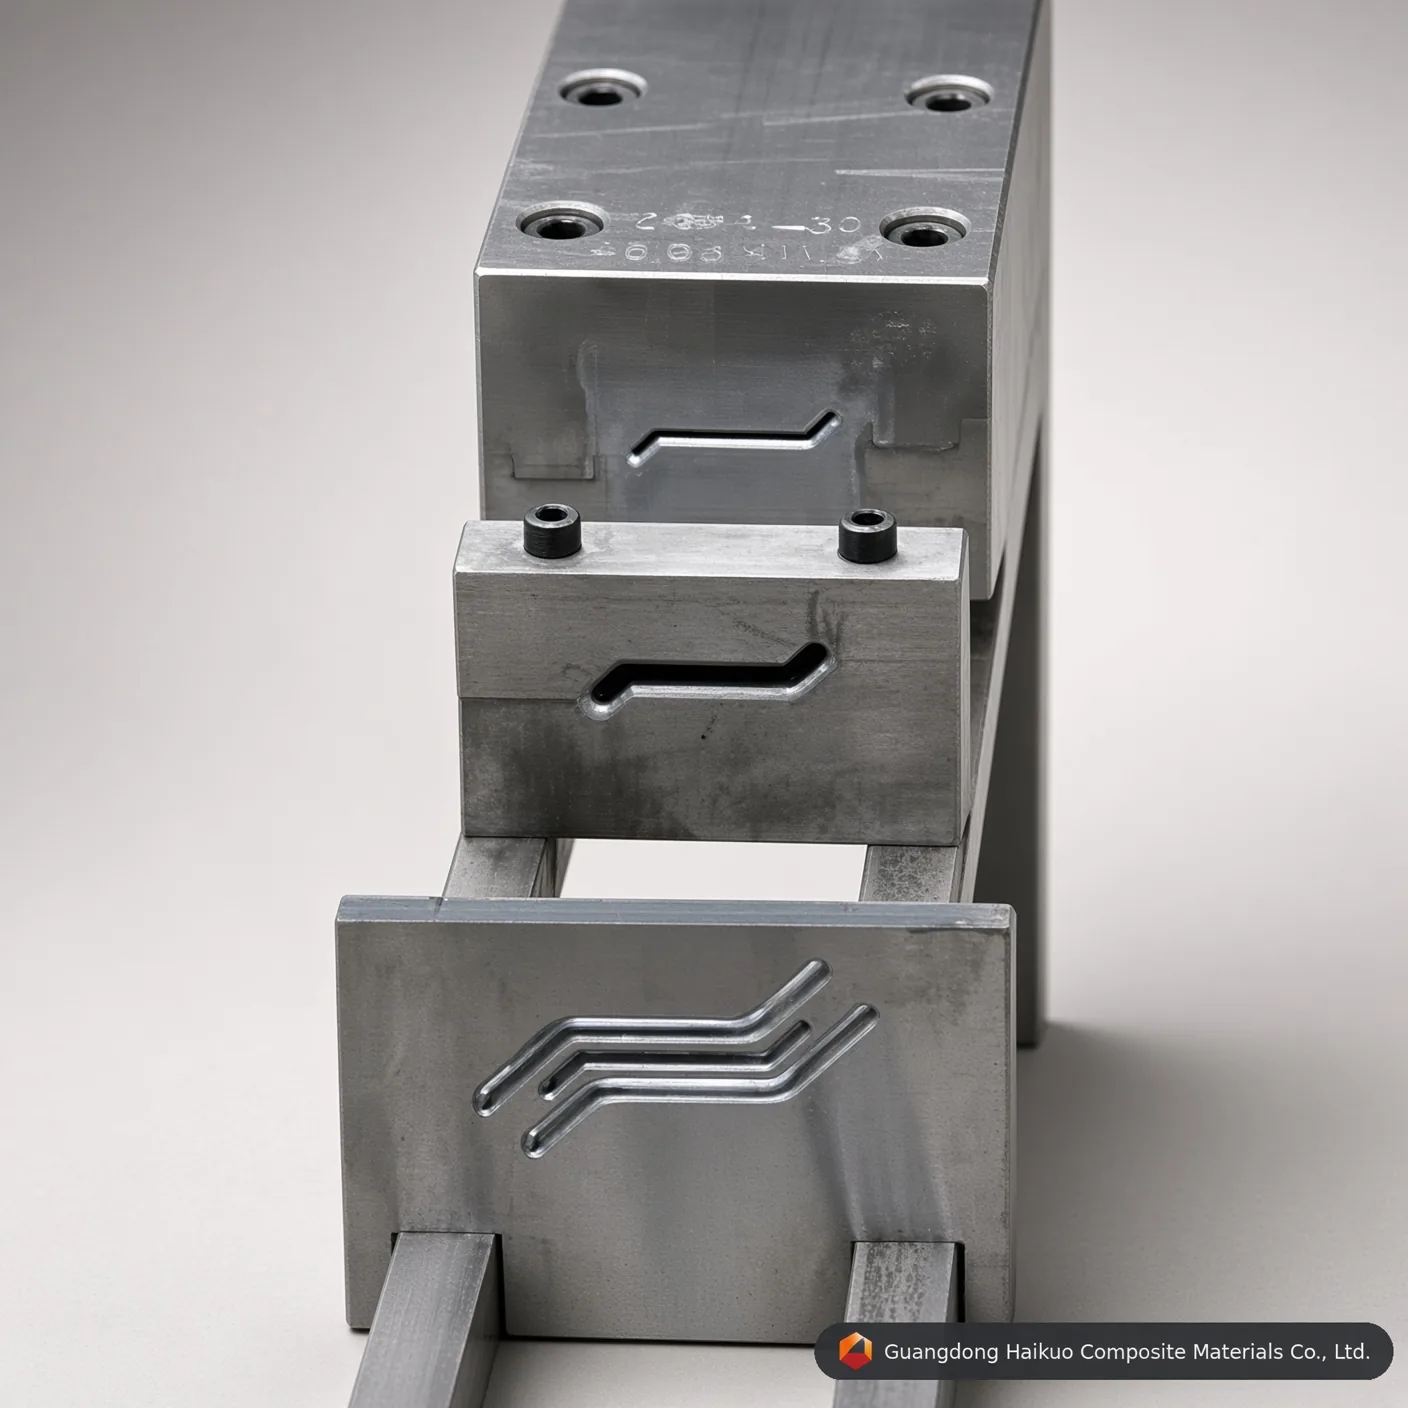
उच्च-प्रदर्शन कंपोज़िट शटर निर्माण के केंद्र में सटीक टूलिंग।
पल्ट्रूज़न डाई डिज़ाइन में इंजीनियरिंग उत्कृष्टता
कंपोज़िट उद्योग में पल्ट्रूडेड प्रोफ़ाइल की लगभग 90% गुणवत्ता डाई की सटीकता से जुड़ी होती है। GRP कंपोज़िट शटर पल्ट्रूज़न साँचा लूवर और शटर फ़्रेम की जटिल ज्यामिति सँभालने के लिए बना परिष्कृत इंजीनियरिंग औज़ार है। मानक पाइप साँचों की तुलना में शटर साँचे को कार्यात्मक वायुगतिकी के साथ दृश्य आकर्षण देने के लिए दीवार की मोटाई और सतह फ़िनिश में कहीं अधिक सटीकता चाहिए। Guangdong Haikuo में हर साँचे में एयरोस्पेस-ग्रेड स्टील और बहु-चरण ऊष्मा उपचार लगता है, ताकि लाखों मीटर उत्पादन में परिणाम एकसमान रहें।
1. पल्ट्रूज़न साँचा कैसे काम करता है
GRP शटर साँचा एक साथ रासायनिक रिएक्टर और फ़ॉर्मिंग प्रेस का काम करता है, और हर चरण में तापमान, दबाव और गति को संतुलित करता है:
- संतृप्ति & मार्गदर्शन: काँच या कार्बन फाइबर रीइन्फोर्समेंट को रेज़िन बाथ में संतृप्त किया जाता है, फिर साँचे में प्रवेश से पहले प्री-फ़ॉर्मिंग गाइड से सटीक रूप से संरेखित किया जाता है।
- ज़ोनल तापन: साँचा तीन या अधिक हीटिंग ज़ोन में बँटा है — प्रवेश ज़ोन समय से पहले जेलेशन रोकता है, मध्य ज़ोन ऊष्माक्षेपी प्रतिक्रिया शुरू करता है, और निकास ज़ोन संरचनात्मक क्योरिंग पूरी करता है।
- अवस्था परिवर्तन: कैविटी के भीतर रेज़िन तरल से जेल और अंत में ठोस संरचनात्मक कंपोज़िट बनता है, क्योंकि साँचे का आंतरिक टेपर उसे संपीडित करता है।
- सतत खिंचाव: प्रत्यागामी खींचने वाली इकाई क्योर हुई शटर प्रोफ़ाइल को लगातार बाहर खींचती है, जिसे फिर डायमंड-टिप्ड आरी से लंबाई में काटा जाता है।
2. सामग्री इंजीनियरिंग & सतह उपचार
पल्ट्रूज़न डाई का आंतरिक वातावरण अत्यधिक घिसने वाला होता है, इसलिए “साँचा गंदा होने” और आंतरिक खरोंच से बचने के लिए सामग्री का चयन महत्वपूर्ण है:
- Cr12 / Cr12MoV: उच्च-कार्बन, उच्च-क्रोम स्टील जो उच्च-मात्रा रन के लिए असाधारण घिसाव प्रतिरोध देता है।
- H13 टूल स्टील: उच्च तापमान पर श्रेष्ठ कठोरता के कारण एपॉक्सी या पॉलीयूरेथेन पल्ट्रूज़न के लिए चुना गया।
- हार्ड क्रोम प्लेटिंग (0.04-0.05mm): घर्षण न्यूनतम करने की कुंजी — दर्पण-फ़िनिश (Ra=0.012) कैविटी खिंचाव बल को यथासंभव कम रखती है और मशीन पर ग्रिपर की आयु बढ़ाती है।
3. 2026 के तकनीकी पैरामीटर & निष्पादन मानक
| पैरामीटर | मानक मान | इंजीनियरिंग महत्व |
|---|---|---|
| कैविटी कठोरता | HRC 55-62 | काँच फाइबर से घिसाव रोकता है। |
| सतह चिकनाई | Ra 0.025 ~ 0.012 | प्रोफ़ाइल पर “क्लास A” फ़िनिश सुनिश्चित करता है। |
| सीधापन | < 0.02mm प्रति मीटर | अंतिम प्रोफ़ाइल के मुड़ाव को रोकता है। |
| समानांतरता | ± 0.01mm | एकसमान दीवार मोटाई सुनिश्चित करता है। |
| प्लेटिंग कठोरता | ≥ HV 900 | साँचे की आयु 300% बढ़ाता है। |
4. साँचे के प्रदर्शन को प्रभावित करने वाले कारक
- फाइबर आयतन अंश: साँचे को आंतरिक दबाव उछाल रोकने के लिए विशिष्ट फाइबर-रेज़िन अनुपात समायोजित करने के लिए डिज़ाइन किया जाना चाहिए।
- संकुचन क्षतिपूर्ति: उन्नत शटर साँचे क्रॉस-लिंकिंग के दौरान रेज़िन के रासायनिक संकुचन की भरपाई के लिए थोड़े बड़े बनाए जाते हैं।
- शीतलन चैनल डिज़ाइन: जबकि साँचा गर्म होता है, प्रवेश ज़ोन को रेज़िन जमाव और प्रवेश पर “लटकने” से बचाने के लिए शीतलन की ज़रूरत पड़ सकती है।
10 पेशेवर FAQ: पल्ट्रूज़न साँचा ख़रीद
Q1: “क्रोम-प्लेटेड Cr12 साँचा दोबारा प्लेट करने से पहले कितने मीटर बना सकता है?”
A: आमतौर पर रेज़िन प्रकार और फाइबर की घिसाव प्रवृत्ति के अनुसार 50,000 से 100,000 मीटर के बीच।
Q2: “पॉलीयूरेथेन (PU) पल्ट्रूज़न के लिए कौन-सा स्टील सबसे अच्छा है?”
A: हम विशेष नाइट्राइडिंग उपचार वाले P20 या H13 स्टील की सलाह देते हैं, क्योंकि PU मानक क्रोम प्लेटिंग के प्रति अधिक आक्रामक हो सकता है।
Q3: “क्या एक साँचा अलग-अलग शटर मोटाइयाँ बना सकता है?”
A: आम तौर पर नहीं। हर डाई एक विशिष्ट अनुप्रस्थ काट के लिए सटीक रूप से मशीन की जाती है। मोटाई कैविटी ज्यामिति से तय होती है।
Q4: “शटर के लिए साँचे का सीधापन इतना महत्वपूर्ण क्यों है?”
A: 0.1mm का विचलन भी प्रोफ़ाइल को ‘केले-सा’ मोड़ सकता है या ऐंठ सकता है, जिससे उसे शटर फ़्रेम में जोड़ना असंभव हो जाता है।
Q5: “आप साँचे में ऊष्माक्षेपी ऊष्मा शिखर को कैसे सँभालते हैं?”
A: हम रेज़िन की क्योरिंग प्रतिक्रिया से पैदा हुई ऊष्मा की भरपाई के लिए स्वतंत्र PID नियंत्रकों के साथ हीटिंग ज़ोन डिज़ाइन करते हैं।
Q6: “क्या सभी साँचों के लिए हार्ड क्रोम प्लेटिंग ज़रूरी है?”
A: हाँ। इसके बिना काँच फाइबर और स्टील के बीच घर्षण से तेज़ घिसाव और उच्च खिंचाव बल होते, जो मशीन रोक सकते हैं।
Q7: “क्या आप हमारी CAD ड्रॉइंग के आधार पर कस्टम साँचे दे सकते हैं?”
A: हाँ। हम संकुचन-दर समायोजन सहित ग्राहक की STEP या DWG फ़ाइलों पर आधारित 1:1 सटीक निर्माण में विशेषज्ञ हैं।
Q8: “जटिल शटर साँचे का सामान्य लीड टाइम क्या है?”
A: उच्च-सटीकता शटर डाई में आमतौर पर मशीनिंग, ऊष्मा उपचार और अंतिम पॉलिशिंग के लिए 15-25 दिन लगते हैं।
Q9: “क्या आप साँचे के साथ प्री-फ़ॉर्मिंग टेम्पलेट देते हैं?”
A: हाँ, हम मेल खाते स्टेनलेस स्टील या नायलॉन प्री-फ़ॉर्मिंग गाइड देते हैं, ताकि फाइबर सही अभिविन्यास में डाई में प्रवेश करे।
Q10: “उत्पादन रन के बीच मैं साँचे का रखरखाव कैसे करूँ?”
A: कैविटी को गर्म रहते रेज़िन अवशेष से साफ़ करना चाहिए और उस पर हल्का जंग-रोधी तेल या साँचा-सुरक्षा स्प्रे लगाना चाहिए।
सटीक टूलिंग परामर्श
Guangdong Haikuo Composite Materials Co., Ltd. के साथ अपना कंपोज़िट उत्पादन अनुकूलित करें। Helena Wang के नेतृत्व में हम उच्च गुणवत्ता वाले FRP/GRP पल्ट्रूज़न साँचों में विशेषज्ञ हैं।
तकनीकी समीक्षा के लिए अपनी डिज़ाइन जमा करें:
- टूलिंग परियोजना प्रबंधक: Helena Wang
- तकनीकी इंजीनियरिंग ईमेल: [email protected]
- वैश्विक WhatsApp: +86 189 5198 8522
टूलिंग विनिर्देश & इंजीनियरिंग अंतर्दृष्टि
| डाई स्टील ग्रेड सामग्री | H13 टूल स्टील (प्रीमियम) | Cr12MoV डाई स्टील (मानक) | P20 साँचा स्टील (किफ़ायती) |
|---|---|---|---|
| मुख्य कार्य आयु | उत्कृष्ट (फाइबरग्लास के साथ 50,000+ मीटर से अधिक) | उच्च (लगभग 30,000 – 40,000 मीटर) | मध्यम (छोटे-रन प्रोटोटाइपिंग के लिए उपयुक्त) |
| तापीय थकान प्रतिरोध | अति-उच्च (उच्च तापमान पर HRC कठोरता बनाए रखता है) | मध्यम (पॉलिएस्टर मैट्रिक्स के लिए अच्छा) | खराब (सतत PU में आयामी घिसाव की संभावना) |
| आंतरिक दर्पण पॉलिश सीमा | उत्कृष्ट (Ra 0.012 μm हासिल करता है) | बहुत अच्छा (Ra 0.025 μm हासिल करता है) | मानक (Ra 0.040 μm हासिल करता है) |
| उपयुक्त अनुप्रयोग प्रोफ़ाइल | शटर/लूवर प्रोफ़ाइल रन जिन्हें अधिकतम औज़ार आयु और आयामी स्थिरता चाहिए | मानक-मात्रा शटर/लूवर प्रोफ़ाइल उत्पादन | शटर/लूवर प्रोफ़ाइल का कम-मात्रा प्रोटोटाइपिंग या ट्रायल रन |
सटीक साँचा इंजीनियरिंग Q&A
Q1: GRP कंपोज़िट शटर पल्ट्रूज़न साँचा: FRP प्रोफ़ाइल के लिए उच्च-सटीकता टूलिंग के लिए 0.04-0.05mm हार्ड क्रोम प्लेटिंग मोटाई महत्वपूर्ण क्यों है?
उत्तर: काँच फाइबर रोविंग और मैट अत्यधिक घिसने वाली होती हैं। सतत पल्ट्रूज़न के दौरान रीइन्फोर्स्ड मैट्रिक्स GRP कंपोज़िट शटर पल्ट्रूज़न साँचा: FRP प्रोफ़ाइल के लिए उच्च-सटीकता टूलिंग की कैविटी दीवारों के विरुद्ध काफ़ी खरोंचने वाला घर्षण पैदा करता है। सटीक 0.04-0.05mm हार्ड क्रोम परत सतह सूक्ष्म-कठोरता बढ़ाती है और नीचे के टूल स्टील की रक्षा करती है, डाई की आयु 40% से अधिक बढ़ाती है और रन-दर-रन एकसमान शटर प्रोफ़ाइल ज्यामिति बनाए रखती है।
Q2: Ra 0.012-0.025 μm तक आंतरिक दर्पण पॉलिशिंग GRP कंपोज़िट शटर पल्ट्रूज़न साँचा: FRP प्रोफ़ाइल के लिए उच्च-सटीकता टूलिंग पर खिंचाव बल को कैसे प्रभावित करती है?
उत्तर: दर्पण-पॉलिश की गई कैविटी शटर/लूवर प्रोफ़ाइल आकार देने वाले चैनल के भीतर गतिशील घर्षण गुणांक को नाटकीय रूप से घटाती है। कम घर्षण का मतलब है कि पल्ट्रूज़न मशीन को क्योर होते कंपोज़िट को आगे बढ़ाने के लिए कम क्लैम्पिंग/कर्षण बल चाहिए, जो लाइन की जकड़न घटाता है, सतह पर फाइबर उभरने से रोकता है और लंबे उत्पादन रन में ऊर्जा खपत घटाता है।
Q3: GRP कंपोज़िट शटर पल्ट्रूज़न साँचा: FRP प्रोफ़ाइल के लिए उच्च-सटीकता टूलिंग के साथ उच्च-मात्रा उत्पादन के लिए कौन-सा स्टील ग्रेड निर्दिष्ट किया जाना चाहिए?
उत्तर: उच्च-मात्रा, सतत निर्माण के लिए H13 टूल स्टील या Cr12MoV डाई स्टील की सलाह दी जाती है। H13 सबसे लंबी कार्य आयु और सर्वश्रेष्ठ तापीय थकान प्रतिरोध देता है, जबकि Cr12MoV मानक-मात्रा रन के लिए कम लागत पर मज़बूत प्रदर्शन देता है — P20 साँचा स्टील प्रोटोटाइपिंग या छोटे ट्रायल बैच के लिए किफ़ायती विकल्प बना रहता है।
Q4: क्या GRP कंपोज़िट शटर पल्ट्रूज़न साँचा: FRP प्रोफ़ाइल के लिए उच्च-सटीकता टूलिंग को ग़ैर-मानक आयामों या OEM विनिर्देशों के अनुसार अनुकूलित किया जा सकता है?
उत्तर: हाँ। हमारी सभी पल्ट्रूज़न टूलिंग की तरह आयाम, कैविटी संख्या और सतह उपचार आपकी सटीक ड्रॉइंग या नमूने के अनुसार इंजीनियर किए जा सकते हैं — हम मानक कैटलॉग आकारों और पूरी तरह कस्टम OEM टूलिंग अनुरोधों, दोनों का समर्थन करते हैं।
Q5: GRP कंपोज़िट शटर पल्ट्रूज़न साँचा: FRP प्रोफ़ाइल के लिए उच्च-सटीकता टूलिंग किन रेज़िन प्रणालियों के साथ अनुकूल है?
उत्तर: डाई FRP पल्ट्रूज़न में उपयोग होने वाली रेज़िन प्रणालियों की पूरी शृंखला के साथ अनुकूल है, जिनमें असंतृप्त पॉलिएस्टर, विनाइल एस्टर, एपॉक्सी और फ़ेनोलिक रेज़िन शामिल हैं। हमें अपना लक्षित रेज़िन और क्योर प्रोफ़ाइल बताएँ और हम इष्टतम कैविटी फ़िनिश और हीटिंग ज़ोन सेटअप की पुष्टि कर सकते हैं।
उत्पादन प्रक्रिया

इंजीनियर साँचा डिज़ाइन

प्रोफ़ाइल साँचा डिबगिंग

रफ़ भ्रूण समतलीकरण

साँचा CNC मशीनिंग

साँचा पंचिंग

सतह ग्राइंडिंग

कैविटी आंतरिक दीवार पॉलिशिंग

साँचा क्रोम
प्रमाणपत्र






