















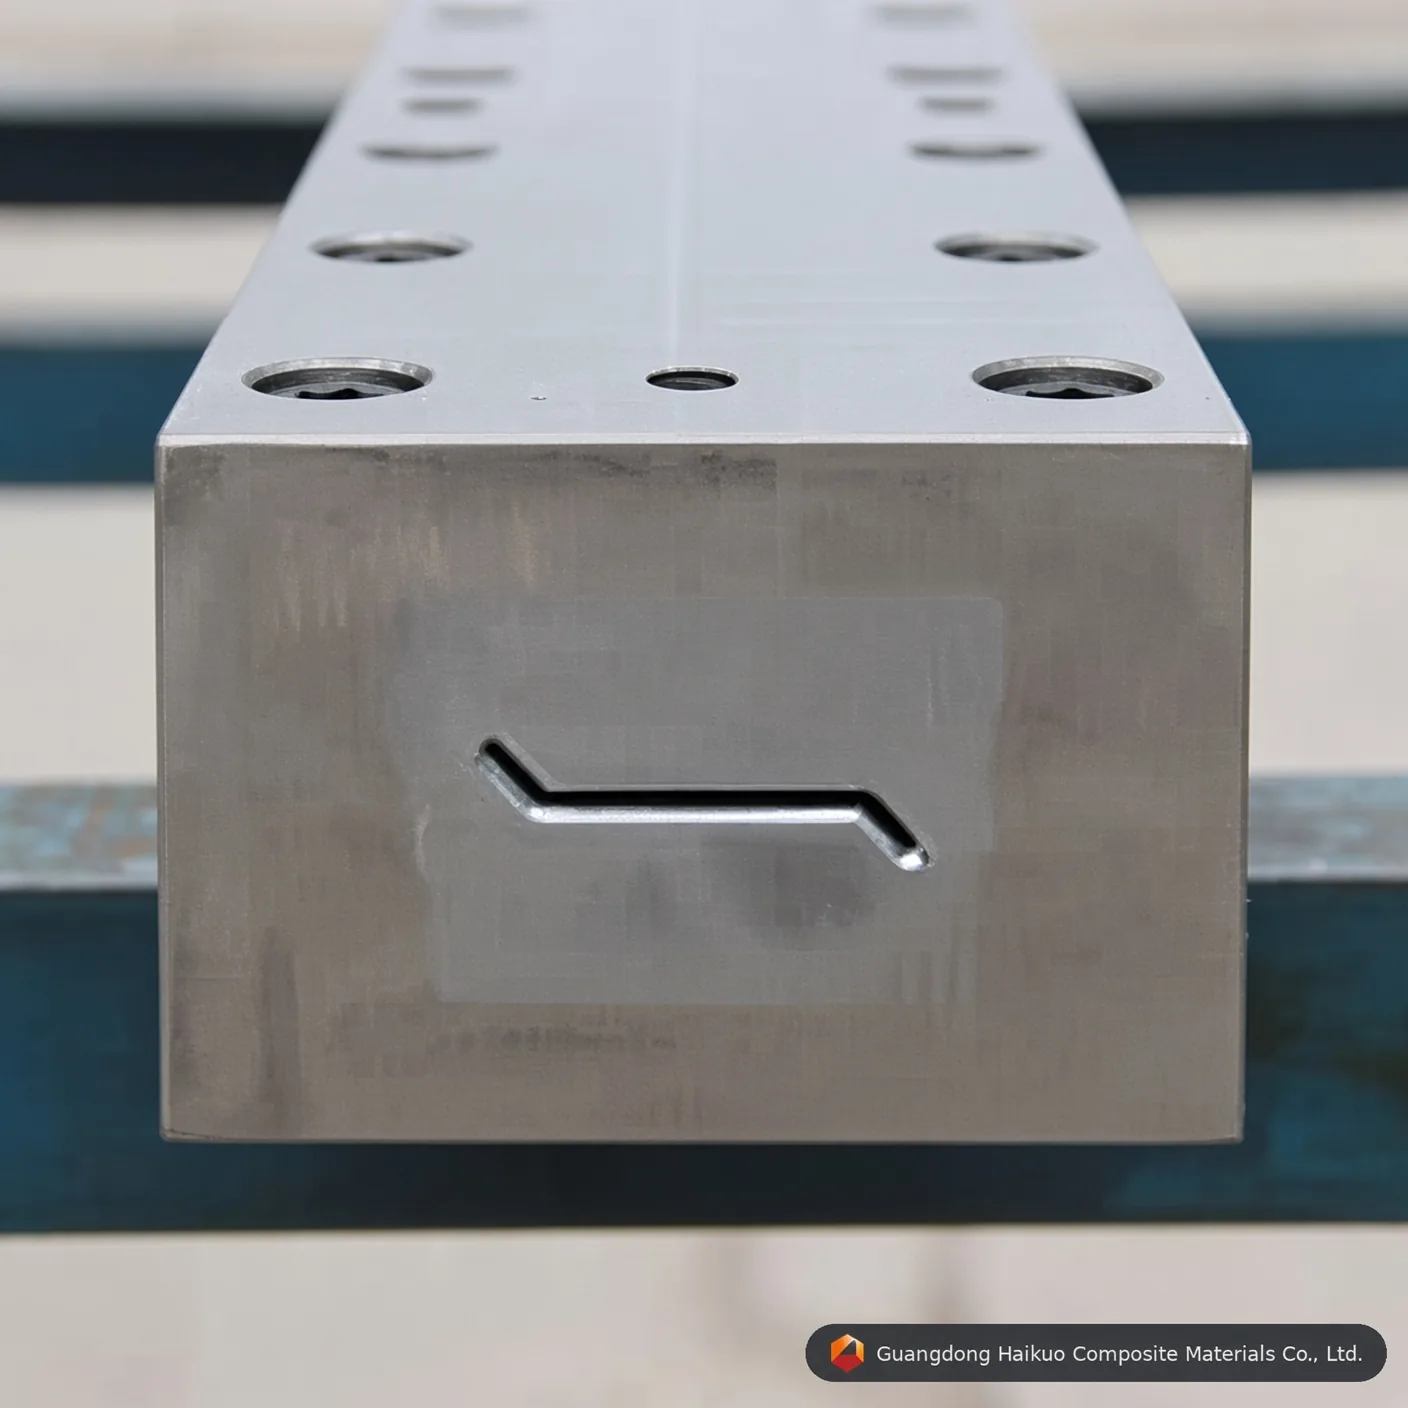
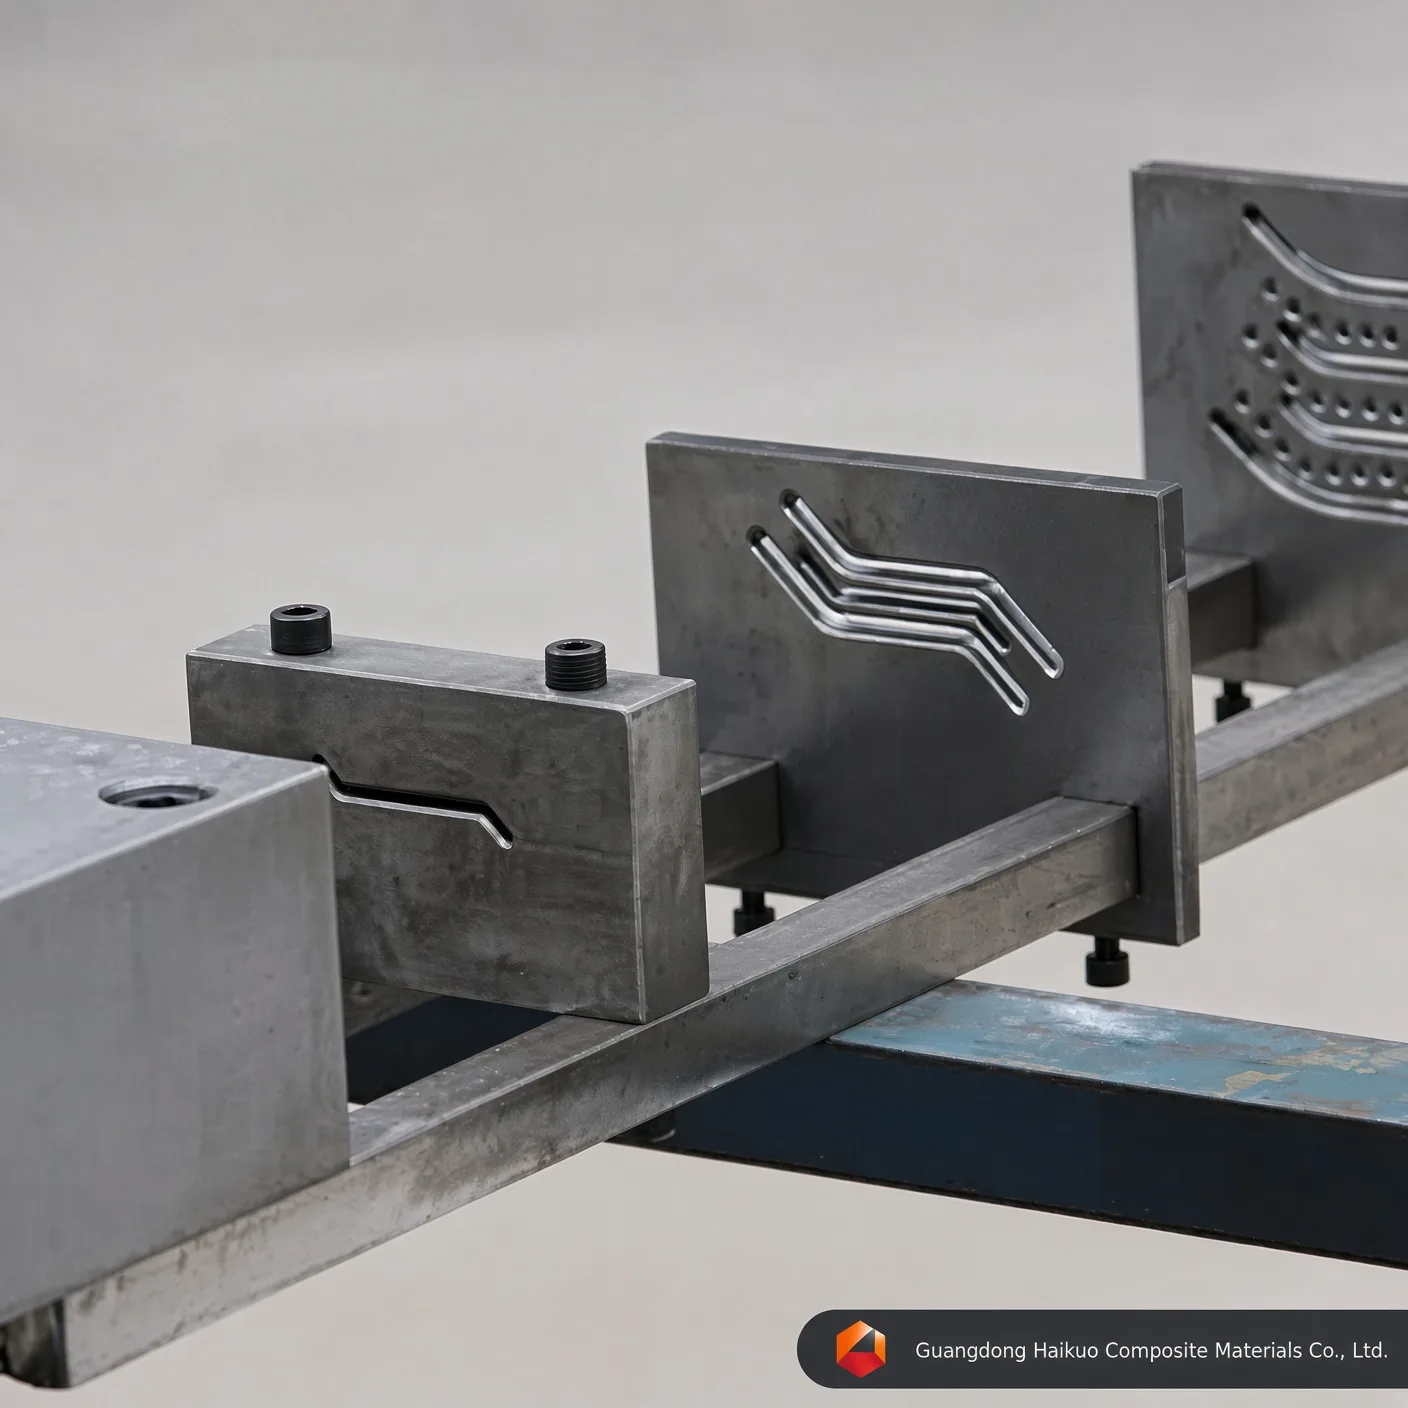
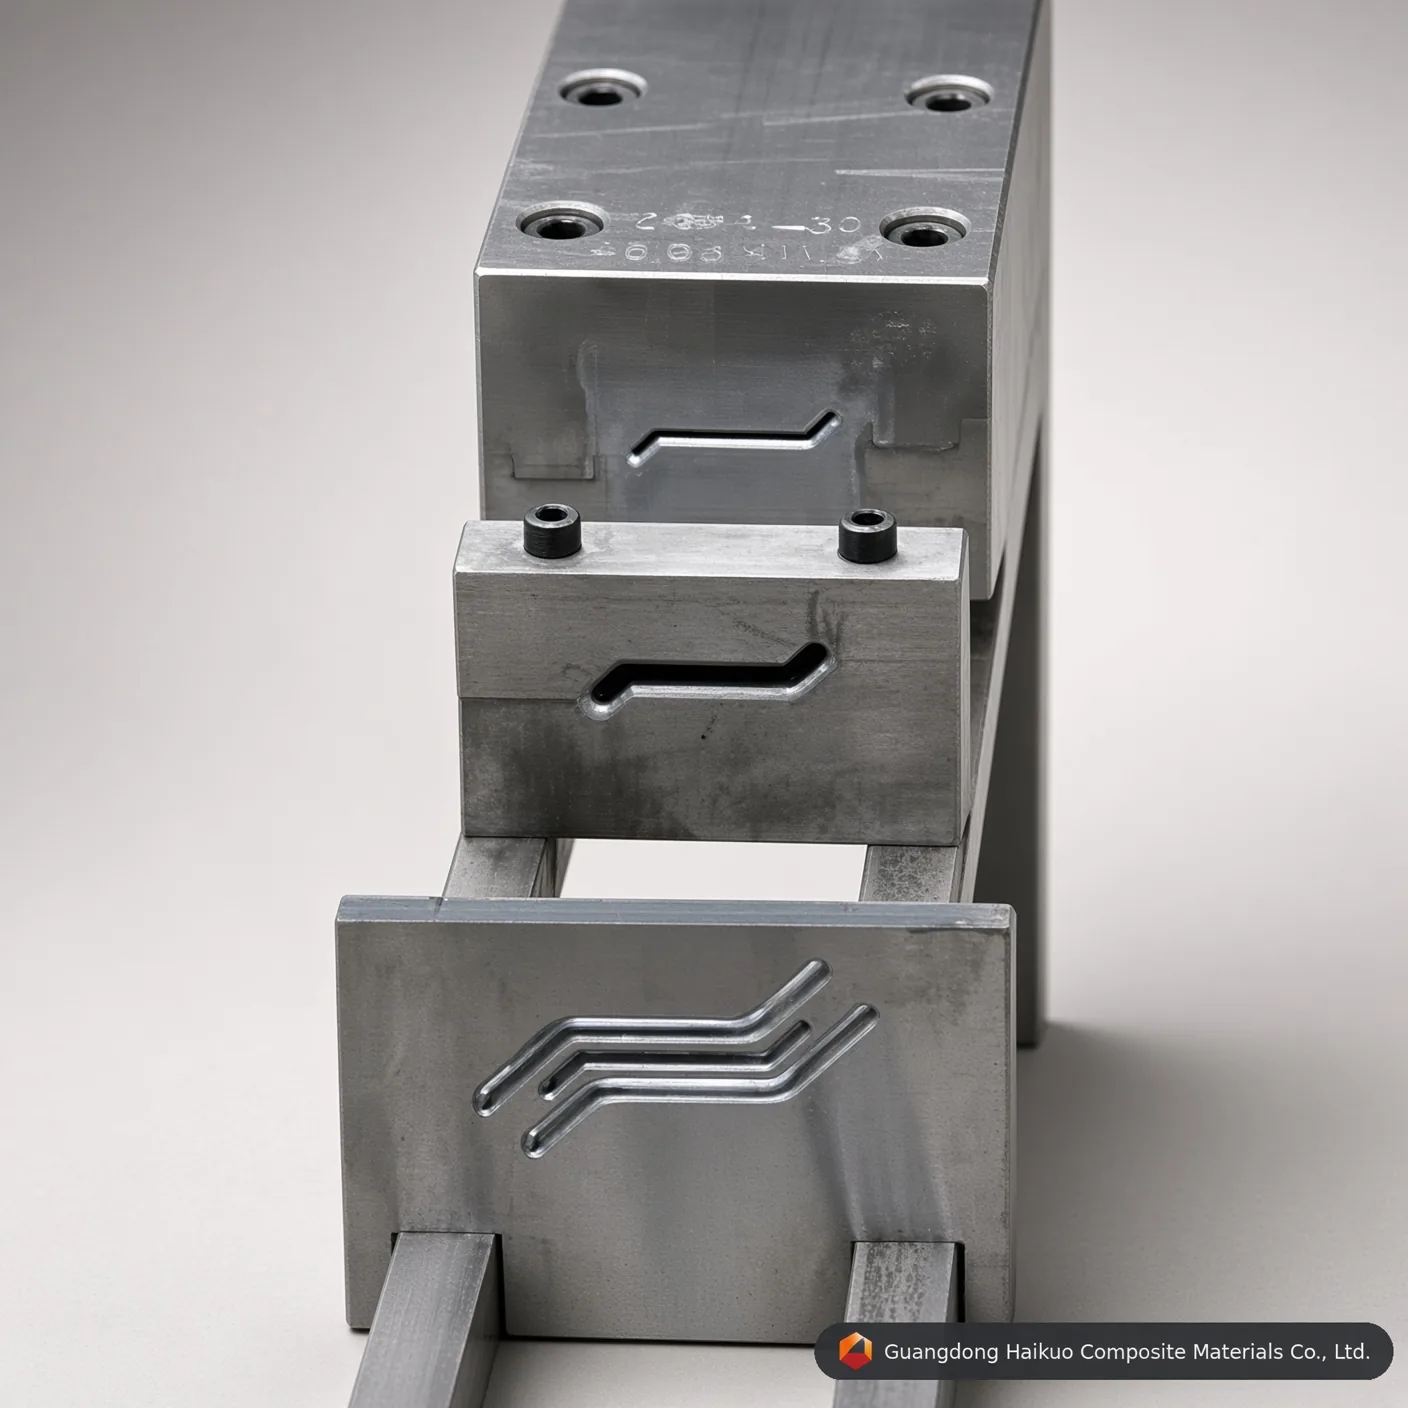
Pultrúzny nástroj na kompozitné žalúzie GRP: vysoko presné nástroje na profily FRP
Zlepšite svoj výstup FRP touto vysoko presnou pultrúznou formou na GRP kompozitné žalúzie vyrobenou z ocele Cr12/H13 so zrkadlovo hladkou dutinou a vynikajúcou tepelnou stabilitou pre zložité profily žalúzií a lamiel.
Vykonávacia norma
Priamosť: 0,02 mm Hladkosť: Ra=0,025~0,012 Tvrdosť povrchu dutiny: < 0,02 mm Hraničné tolerancie: ±0,3 mm Hrúbka pokovenia: 0,04-0,05 mm Poskytujeme zákazkové služby
PopisČasto kladené otázkyKontaktujte nás
Presné nástroje v jadre výroby vysokovýkonných kompozitných žalúzií.
Inžinierska dokonalosť v návrhu pultrúznych foriem
V kompozitnom priemysle sa zhruba 90 % kvality pultrudovaného profilu odvíja od presnosti formy. Pultrúzna forma na GRP kompozitné žalúzie je sofistikovaný inžiniersky nástroj určený na zvládnutie zložitých geometrií lamiel a rámov žalúzií. V porovnaní so štandardnými formami na rúry si formy na žalúzie vyžadujú oveľa vyššiu presnosť hrúbky steny a povrchovej úpravy, aby poskytli funkčnú aerodynamiku popri vizuálnej príťažlivosti. V spoločnosti Guangdong Haikuo ide do každej formy oceľ leteckej triedy a viacstupňové tepelné spracovanie, takže výsledky zostávajú konzistentné aj pri miliónoch metrov výroby.
1. Ako funguje pultrúzna forma
Forma na GRP žalúzie funguje súčasne ako chemický reaktor a tvarovací lis, ktorý v každej fáze vyvažuje teplotu, tlak a rýchlosť:
- Impregnácia & vedenie: Sklenené alebo uhlíkové výstuže sa nasýtia v živicovom kúpeli a potom sa presne zarovnajú cez predformovacie vodidlá pred vstupom do formy.
- Zónový ohrev: Forma je rozdelená na tri alebo viac vyhrievacích zón — vstupná zóna zabraňuje predčasnému gelovateniu, stredná zóna spúšťa exotermickú reakciu a výstupná zóna dokončuje konštrukčné vytvrdenie.
- Fázová premena: V dutine sa živica mení z kvapaliny na gél a nakoniec na tuhý konštrukčný kompozit, keď ju vnútorný kužeľ formy stláča.
- Súvislé ťahanie: Vratný ťahač súvisle vyťahuje vytvrdnutý profil žalúzie, ktorý sa potom reže na dĺžku pílami s diamantovými hrotmi.
2. Materiálové inžinierstvo & povrchová úprava
Vnútorné prostredie pultrúznej formy je vysoko abrazívne, preto je výber materiálu kritický na predchádzanie „znečisteniu formy“ a vnútornému poškriabaniu:
- Cr12 / Cr12MoV: Oceľ s vysokým obsahom uhlíka a chrómu s výnimočnou odolnosťou voči opotrebovaniu pre veľkoobjemové série.
- Nástrojová oceľ H13: Zvolená pre pultrúziu epoxidu alebo polyuretánu vďaka svojej vynikajúcej húževnatosti pri zvýšených teplotách.
- Tvrdé chrómovanie (0,04-0,05 mm): Kľúčové pre minimalizáciu trenia — dutina so zrkadlovým povrchom (Ra=0,012) udržiava ťažnú silu čo najnižšiu a predlžuje životnosť úchytiek na stroji.
3. Technické parametre 2026 & vykonávacie normy
| Parameter | Štandardná hodnota | Inžiniersky význam |
|---|---|---|
| Tvrdosť dutiny | HRC 55-62 | Predchádza oderu sklenenými vláknami. |
| Hladkosť povrchu | Ra 0,025 ~ 0,012 | Zaisťuje povrch „triedy A“ na profiloch. |
| Priamosť | < 0,02 mm na meter | Predchádza krúteniu hotového profilu. |
| Rovnobežnosť | ± 0.01mm | Zaisťuje rovnomernú hrúbku steny. |
| Tvrdosť pokovenia | ≥ HV 900 | Predlžuje životnosť formy o 300 %. |
4. Faktory ovplyvňujúce výkon formy
- Objemový podiel vlákien: Forma musí byť navrhnutá tak, aby pojala konkrétny pomer vlákna k živici, aby sa predišlo vnútorným tlakovým špičkám.
- Kompenzácia zmršťovania: Pokročilé formy na žalúzie sú mierne nadrozmerné, aby zohľadnili chemické zmršťovanie živice počas zosieťovania.
- Návrh chladiacich kanálov: Hoci je forma vyhrievaná, vstupná zóna môže vyžadovať chladenie, aby sa predišlo hromadeniu živice a „zavesovaniu“ na vstupe.
10 odborných často kladených otázok: nákup pultrúznych foriem
O1: „Koľko metrov dokáže vyrobiť chrómovaná forma Cr12 pred opätovným pokovením?”
Od: Zvyčajne 50 000 až 100 000 metrov podľa typu živice a abrazívnosti vlákien.
O2: „Aká oceľ je najlepšia pre pultrúziu polyuretánu (PU)?”
Od: Odporúčame oceľ P20 alebo H13 so špecializovaným nitridovaním, keďže PU môže byť voči štandardnému chrómovému pokoveniu agresívnejší.
O3: „Dokáže jedna forma vyrábať žalúzie rôznych hrúbok?”
Od: Vo všeobecnosti nie. Každá forma je presne obrobená pre konkrétny prierez. Hrúbka je určená geometriou dutiny.
O4: „Prečo je priamosť formy pre žalúzie taká kritická?”
Od: Aj odchýlka 0,1 mm môže spôsobiť, že sa profil „vyklenie“ alebo skrúti, čo znemožní jeho zostavenie do rámu žalúzie.
O5: „Ako zvládate exotermickú teplotnú špičku vo forme?”
Od: Vyhrievacie zóny navrhujeme s nezávislými PID regulátormi, ktoré vyrovnávajú teplo vznikajúce pri vytvrdzovacej reakcii živice.
O6: „Je tvrdé chrómovanie nevyhnutné pre všetky formy?”
Od: Áno. Bez neho by trenie medzi sklenenými vláknami a oceľou viedlo k rýchlemu opotrebovaniu a vysokým ťažným silám, ktoré by mohli zastaviť stroj.
O7: „Môžete poskytnúť zákazkové formy podľa našich CAD výkresov?”
Od: Áno. Špecializujeme sa na presnú výrobu 1:1 podľa zákazníckych súborov STEP alebo DWG vrátane úprav miery zmršťovania.
O8: „Aká je typická dodacia lehota pre zložitú formu na žalúzie?”
Od: Vysoko presná forma na žalúzie zvyčajne vyžaduje 15-25 dní na obrábanie, tepelné spracovanie a konečné leštenie.
O9: „Ponúkate s formou aj predformovacie šablóny?”
Od: Áno, poskytujeme zodpovedajúce vodidlá predformovača z nehrdzavejúcej ocele alebo nylonu, ktoré zaisťujú, že vlákno vstupuje do formy v správnej orientácii.
O10: „Ako udržiavam formu medzi výrobnými sériami?”
Od: Dutina sa má čistiť od zvyškov živice v teplom stave a natrieť ľahkým olejom proti hrdzi alebo sprejom na ochranu foriem.
Konzultácia presných nástrojov
Optimalizujte svoju výrobu kompozitov so spoločnosťou Guangdong Haikuo Composite Materials Co., Ltd. Pod vedením Heleny Wang sa špecializujeme na kvalitné FRP/GRP pultrúzne formy.
Odošlite svoj návrh na technické posúdenie:
- Manažérka nástrojových projektov: Helena Wang
- Technický inžiniersky e-mail: [email protected]
- Globálny WhatsApp: +86 189 5198 8522
Špecifikácie nástrojov & inžinierske poznatky
| Materiál nástrojovej ocele | Nástrojová oceľ H13 (prémiová) | Nástrojová oceľ Cr12MoV (štandardná) | Oceľ na formy P20 (ekonomická) |
|---|---|---|---|
| Hlavná prevádzková životnosť | Výborná (cez 50 000 metrov so sklolaminátom) | Vysoká (približne 30 000 – 40 000 metrov) | Stredná (vhodná na výrobu prototypov v malých sériách) |
| Odolnosť voči tepelnej únave | Veľmi vysoká (zachováva tvrdosť HRC pri vysokej teplote) | Stredná (vhodná pre polyesterové matrice) | Slabá (náchylná na rozmerové opotrebenie pri trvalom spracovaní PU) |
| Vnútorný zrkadlovo leštený uzáver | Výborná (dosahuje Ra 0,012 μm) | Veľmi dobrá (dosahuje Ra 0,025 μm) | Štandardná (dosahuje Ra 0,040 μm) |
| Vhodné aplikačné profily | výroba profilov žalúzií a lamiel vyžadujúca maximálnu životnosť nástroja a rozmerovú stabilitu | Výroba profilov žalúzií a lamiel v štandardných objemoch | Prototypovanie v malých objemoch alebo skúšobné série profilov žalúzií a lamiel |
Otázky a odpovede k presnej konštrukcii foriem
O1: Prečo je hrúbka tvrdého chrómového pokovenia 0,04-0,05 mm kritická pre pultrúznu formu na GRP kompozitné žalúzie: vysoko presné nástroje pre FRP profily?
Odpoveď: Rovingy a rohože zo sklenených vlákien sú vysoko abrazívne. Počas súvislej pultrúzie vytvára vystužená matrica značné škrabavé trenie o steny dutiny pultrúznej formy na GRP kompozitné žalúzie: vysoko presné nástroje pre FRP profily. Presná vrstva tvrdého chrómu 0,04-0,05 mm zvyšuje mikrotvrdosť povrchu a chráni podkladovú nástrojovú oceľ, čím predlžuje životnosť formy o viac ako 40 % pri zachovaní konzistentnej geometrie geometrie profilu žalúzie sériu za sériou.
O2: Ako ovplyvňuje vnútorné zrkadlové leštenie na Ra 0,012-0,025 μm ťažnú silu pultrúznej formy na GRP kompozitné žalúzie: vysoko presné nástroje pre FRP profily?
Odpoveď: Zrkadlovo leštená dutina dramaticky znižuje dynamický koeficient trenia vo vnútri tvarovacieho kanála profilu žalúzií a lamiel. Nižšie trenie znamená, že pultrúzny stroj potrebuje menšiu upínaciu/ťažnú silu na posun vytvrdzujúceho kompozitu, čo znižuje adhéziu na linke, bráni vyplavovaniu povrchových vlákien a znižuje spotrebu energie pri dlhých výrobných sériách.
O3: Aká trieda ocele sa má špecifikovať pre veľkoobjemovú výrobu s pultrúznou formou na GRP kompozitné žalúzie: vysoko presné nástroje pre FRP profily?
Odpoveď: Pre veľkoobjemovú súvislú výrobu sa odporúča nástrojová oceľ H13 alebo zápustková oceľ Cr12MoV. H13 poskytuje najdlhšiu prevádzkovú životnosť a najlepšiu odolnosť voči tepelnej únave, zatiaľ čo Cr12MoV ponúka silný výkon za nižšiu cenu pre série so štandardným objemom — oceľ na formy P20 zostáva nákladovo efektívnou možnosťou pre prototypovanie alebo krátke skúšobné šarže.
O4: Dá sa pultrúzna forma na GRP kompozitné žalúzie: vysoko presné nástroje pre FRP profily prispôsobiť neštandardným rozmerom alebo OEM špecifikáciám?
Odpoveď: Áno. Rovnako ako pri všetkých našich pultrúznych nástrojoch možno rozmery, počet dutín a povrchovú úpravu navrhnúť podľa vášho presného výkresu alebo vzorky — podporujeme štandardné katalógové veľkosti aj plne zákazkové požiadavky OEM nástrojov.
O5: S ktorými živicovými systémami je pultrúzna forma na GRP kompozitné žalúzie: vysoko presné nástroje pre FRP profily kompatibilná?
Odpoveď: Forma je kompatibilná s celým radom živicových systémov používaných pri FRP pultrúzii vrátane nenasýtených polyesterových, vinylesterových, epoxidových a fenolových živíc. Dajte nám vedieť svoju cieľovú živicu a profil vytvrdzovania a môžeme potvrdiť optimálnu povrchovú úpravu dutiny a nastavenie vyhrievacích zón.
Výrobný proces

Konštrukcia formy (inžinierska práca)

Nastavovanie formy profilu

Hrubé vyrovnanie polotovaru

CNC obrábanie formy

Dierovanie formy

Brúsenie povrchu

Leštenie vnútornej steny dutiny

Chrómovanie formy
Certifikát






