















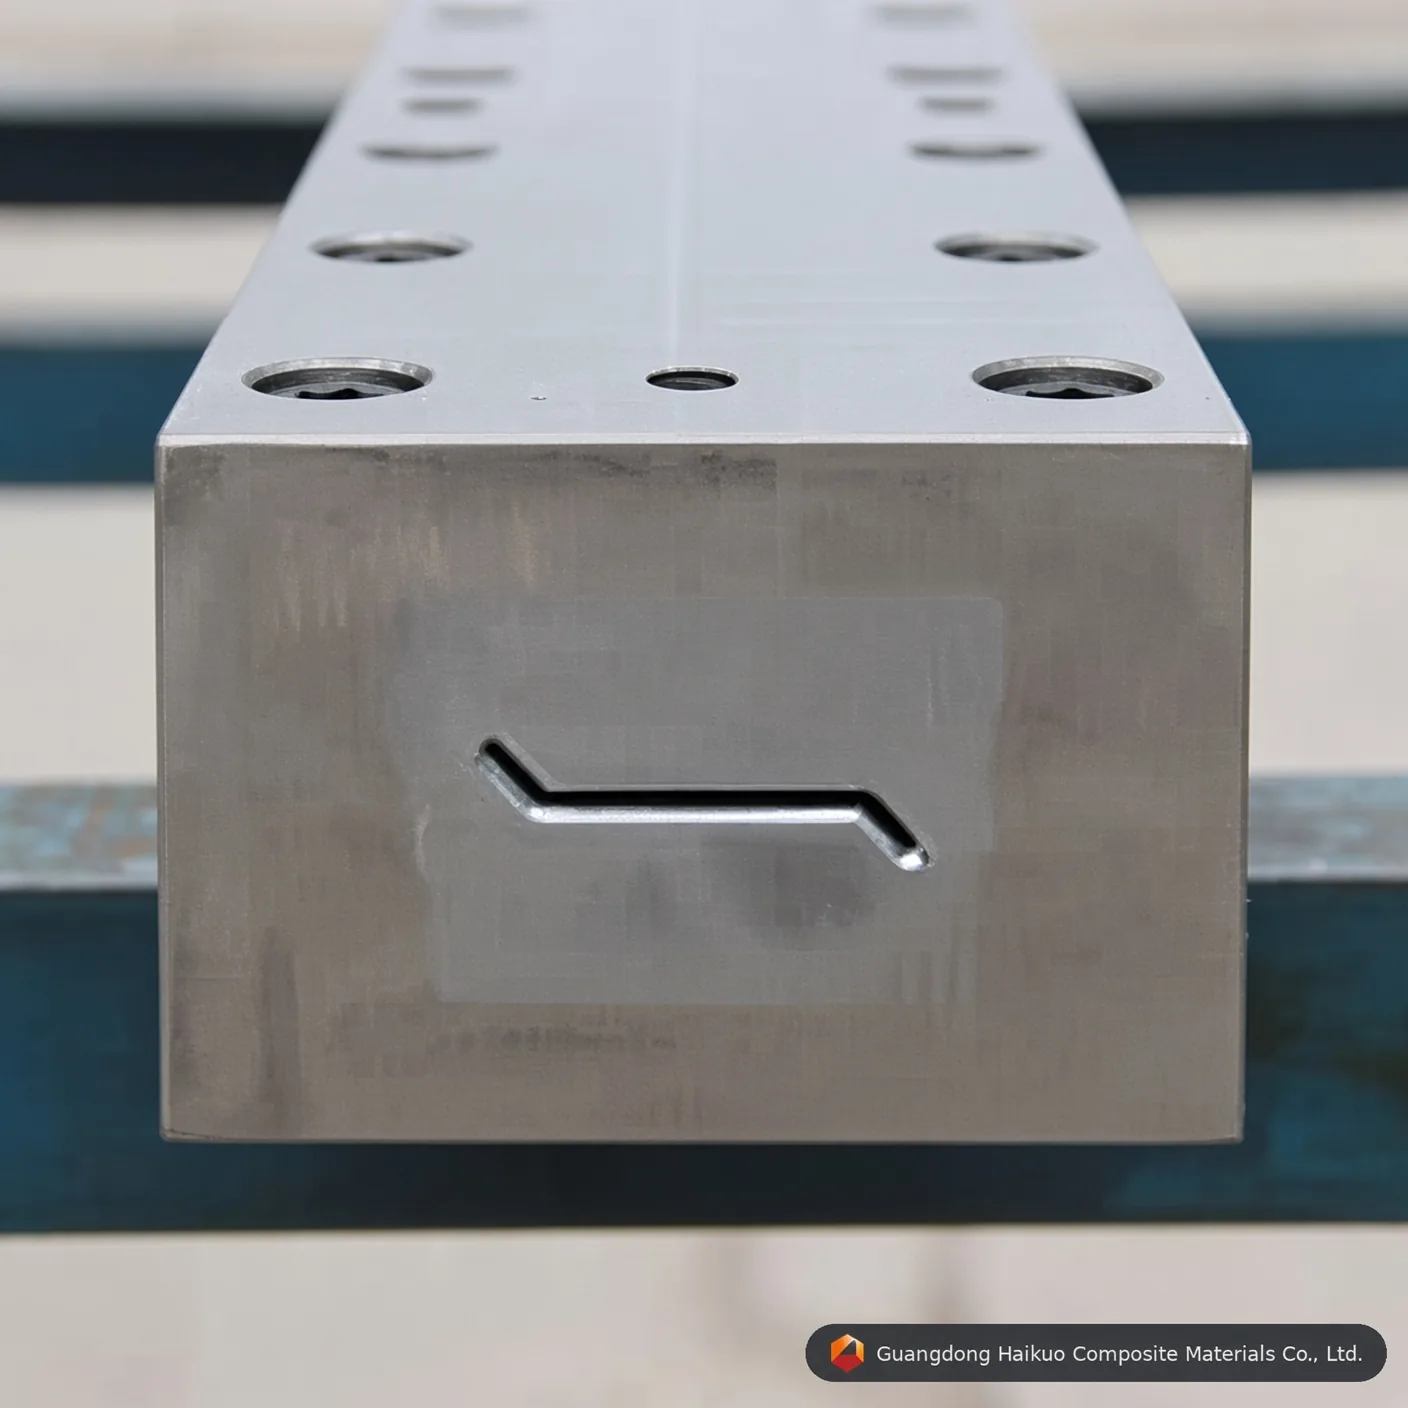
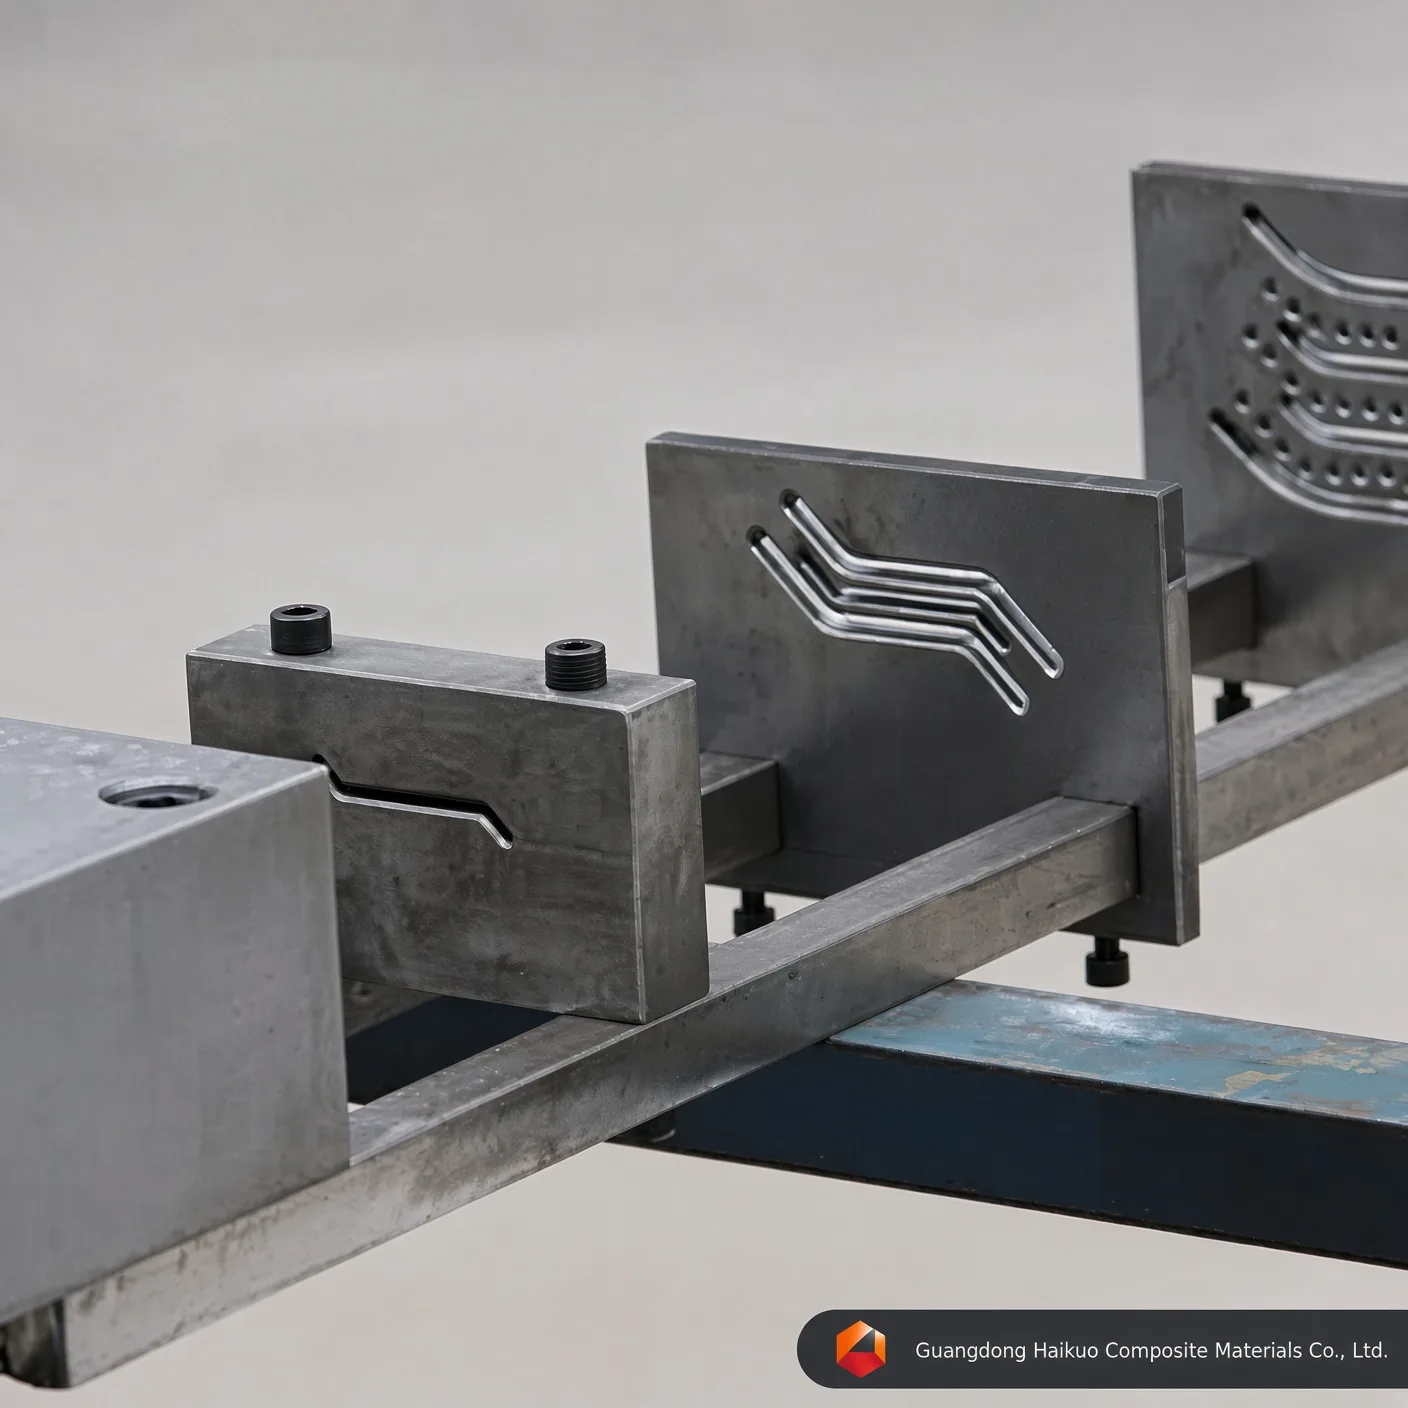
Pultrusjonsverktøy for GRP-komposittskodde: høypresisjonsverktøy for FRP-profiler
Forbedre FRP-produksjonen din med dette høypresisjons pultrusjonsverktøyet for lukeprofiler i GRP-kompositt, bygget av Cr12- / H13-stål med speilfinish i hulrommet og enestående termisk stabilitet for intrikate luke- og lamellprofiler.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
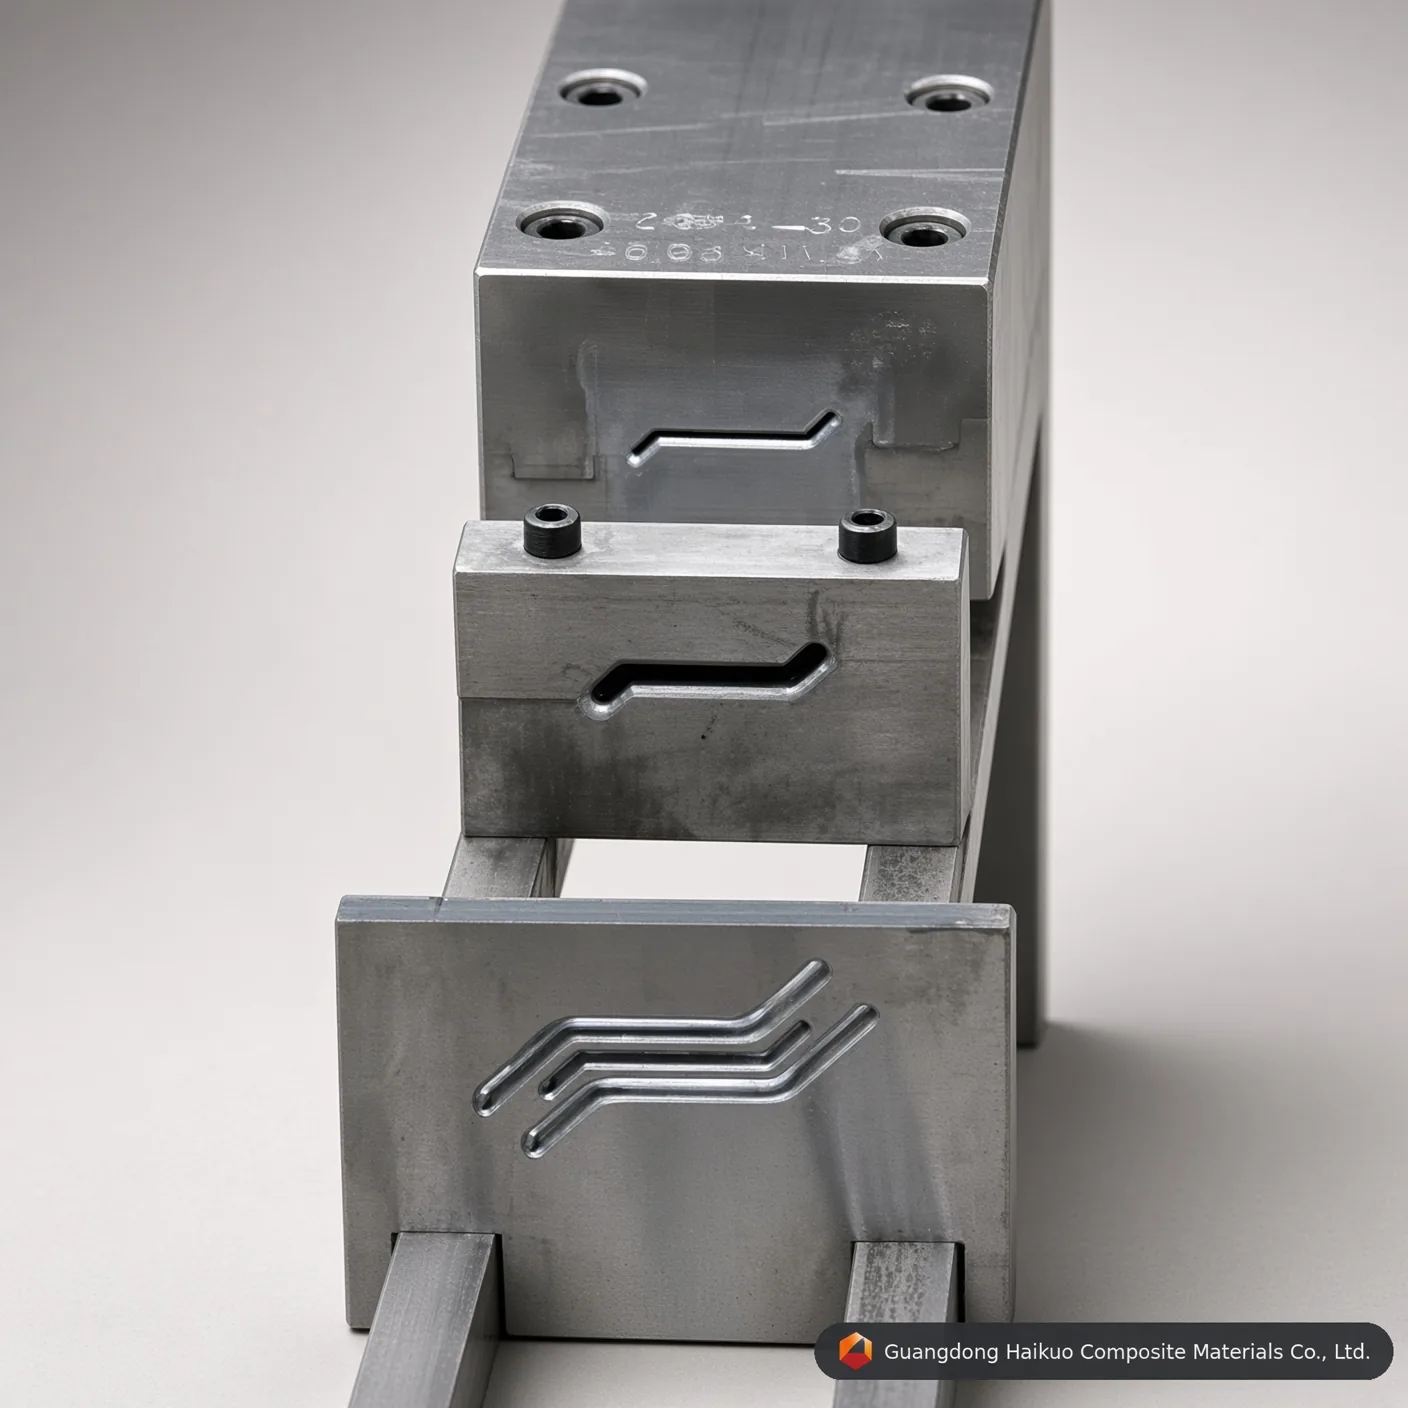
Presisjonsverktøy i kjernen av høytytende produksjon av lukeprofiler i kompositt.
Teknisk fremragende pultrusjonsverktøydesign
I komposittindustrien kan omtrent 90 % av kvaliteten på en pultrudert profil spores tilbake til verktøyets presisjon. Pultrusjonsformen for lukeprofiler i GRP-kompositt er et sofistikert teknisk verktøy bygget for å håndtere de intrikate geometriene i lameller og lukerammer. Sammenlignet med vanlige rørformer krever lukeformer langt høyere presisjon i veggtykkelse og overflatefinish for å gi funksjonell aerodynamikk sammen med visuell appell. Hos Guangdong Haikuo går stål av luftfartskvalitet og flertrinns varmebehandling inn i hver form, slik at resultatene holder seg jevne gjennom millioner av meter produksjon.
1. Slik fungerer pultrusjonsformen
En GRP-lukeform fungerer samtidig som en kjemisk reaktor og en formpresse, og balanserer temperatur, trykk og hastighet i hvert trinn:
- Impregnering og føring: Glass- eller karbonfiberarmering mettes i et harpiksbad og innrettes deretter presist gjennom forformingsføringer før den går inn i formen.
- Soneoppvarming: Formen er delt inn i tre eller flere varmesoner — innløpssonen hindrer for tidlig geldannelse, midtsonen starter den eksoterme reaksjonen, og utløpssonen fullfører herdingen av konstruksjonen.
- Faseomdannelse: Inne i hulrommet går harpiksen fra væske til gel og til slutt til et fast konstruksjonskomposittmateriale mens formens indre avsmalning komprimerer den.
- Kontinuerlig trekking: En frem- og tilbakegående trekker trekker kontinuerlig ut den herdede lukeprofilen, som deretter kuttes til lengde med sager med diamantspiss.
2. Materialteknikk og overflatebehandling
Miljøet inne i et pultrusjonsverktøy er svært slipende, så materialvalget er avgjørende for å hindre «tilsmussing av formen» og innvendige riper:
- Cr12 / Cr12MoV: Et stål med høyt karbon- og krominnhold som gir eksepsjonell slitasjemotstand til serier i store volumer.
- H13-verktøystål: Valgt til pultrusjon med epoksy eller polyuretan på grunn av overlegen seighet ved høye temperaturer.
- Hardkromplatering (0.04-0.05mm): Nøkkelen til å minimere friksjon — et hulrom med speilfinish (Ra=0.012) holder trekkraften så lav som mulig og forlenger levetiden til gripere på maskinen.
3. Tekniske parametere og utførelsesstandarder for 2026
| Parameter | Standardverdi | Teknisk betydning |
|---|---|---|
| Hulromshardhet | HRC 55-62 | Hindrer slitasje fra glassfibre. |
| Overflateglatthet | Ra 0.025 ~ 0.012 | Sikrer en «klasse A»-finish på profilene. |
| Rakhet | < 0.02mm per meter | Hindrer at den ferdige profilen slår seg. |
| Parallellitet | ± 0.01mm | Sikrer jevn veggtykkelse. |
| Plateringshardhet | ≥ HV 900 | Forlenger formens levetid med 300 %. |
4. Faktorer som påvirker formens ytelse
- Fibervolumandel: Formen må utformes for det bestemte forholdet mellom fiber og harpiks for å hindre trykktopper inne i den.
- Krympekompensasjon: Avanserte lukeformer er litt overdimensjonert for å ta hensyn til harpiksens kjemiske krymping under tverrbinding.
- Utforming av kjølekanaler: Selv om formen varmes opp, kan innløpssonen kreve kjøling for å hindre harpiksoppbygging og «hengning» ved innløpet.
10 faglige vanlige spørsmål: innkjøp av pultrusjonsformer
Sp1: “Hvor mange meter kan en kromplatert Cr12-form produsere før den må platers på nytt?”
Sv: Vanligvis mellom 50 000 og 100 000 meter, avhengig av harpikstype og hvor slipende fibrene er.
Sp2: “Hvilket stål er best til polyuretan-pultrusjon (PU)?”
Sv: Vi anbefaler P20- eller H13-stål med en spesialisert nitreringsbehandling, siden PU kan være mer aggressivt mot vanlig kromplatering.
Sp3: “Kan én form produsere ulike lukertykkelser?”
Sv: Generelt nei. Hvert verktøy er presist maskinert for et bestemt tverrsnitt. Tykkelsen bestemmes av hulrommets geometri.
Sp4: “Hvorfor er rakheten til formen så kritisk for luker?”
Sv: Selv et avvik på 0.1mm kan få profilen til å bli «banan»-formet eller vri seg, slik at den ikke kan monteres i en lukeramme.
Sp5: “Hvordan håndterer dere den eksoterme varmetoppen i formen?”
Sv: Vi utformer varmesonene med uavhengige PID-regulatorer for å motvirke varmen som utvikles av harpiksens herdereaksjon.
Sp6: “Er hardkromplatering avgjørende for alle former?”
Sv: Ja. Uten den ville friksjonen mellom glassfiber og stål gi rask slitasje og høye trekkrefter som kan stoppe maskinen.
Sp7: “Kan dere levere egne former basert på våre CAD-tegninger?”
Sv: Ja. Vi spesialiserer oss på presisjonsproduksjon 1:1 basert på kundens STEP- eller DWG-filer, blant annet justering av krympehastighet.
Sp8: “Hva er vanlig leveringstid for en kompleks lukeform?”
Sv: Et høypresisjons lukeverktøy tar vanligvis 15-25 dager til maskinering, varmebehandling og sluttpolering.
Sp9: “Tilbyr dere forformingsmaler sammen med formen?”
Sv: Ja, vi leverer tilpassede forformingsføringer i rustfritt stål eller nylon for å sikre at fiberen går inn i verktøyet i riktig retning.
Sp10: “Hvordan vedlikeholder jeg formen mellom produksjonsseriene?”
Sv: Hulrommet bør rengjøres for harpiksrester mens det er varmt og belegges med en lett rusthemmende olje eller formbeskyttende spray.
Rådgivning om presisjonsverktøy
Optimaliser komposittproduksjonen din med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse av Helena Wang spesialiserer vi oss på FRP- / GRP-pultrusjonsformer av høy kvalitet.
Send inn designet ditt til teknisk gjennomgang:
- Prosjektleder for verktøy: Helena Wang
- E-post for teknisk støtte: [email protected]
- WhatsApp (internasjonalt): +86 189 5198 8522
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | luke- / lamellprofiler som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av luke- / lamellprofiler i standardvolum | Prototyping eller testserier av luke- / lamellprofiler i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for Pultrusjonsform for GRP-lukeprofiler i kompositt: høypresisjonsverktøy for FRP-profiler?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i Pultrusjonsform for GRP-lukeprofiler i kompositt: høypresisjonsverktøy for FRP-profiler. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn geometri for lukeprofiler serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på Pultrusjonsform for GRP-lukeprofiler i kompositt: høypresisjonsverktøy for FRP-profiler?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for luke- / lamellprofilen dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med Pultrusjonsform for GRP-lukeprofiler i kompositt: høypresisjonsverktøy for FRP-profiler?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan Pultrusjonsform for GRP-lukeprofiler i kompositt: høypresisjonsverktøy for FRP-profiler tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er Pultrusjonsform for GRP-lukeprofiler i kompositt: høypresisjonsverktøy for FRP-profiler kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






