















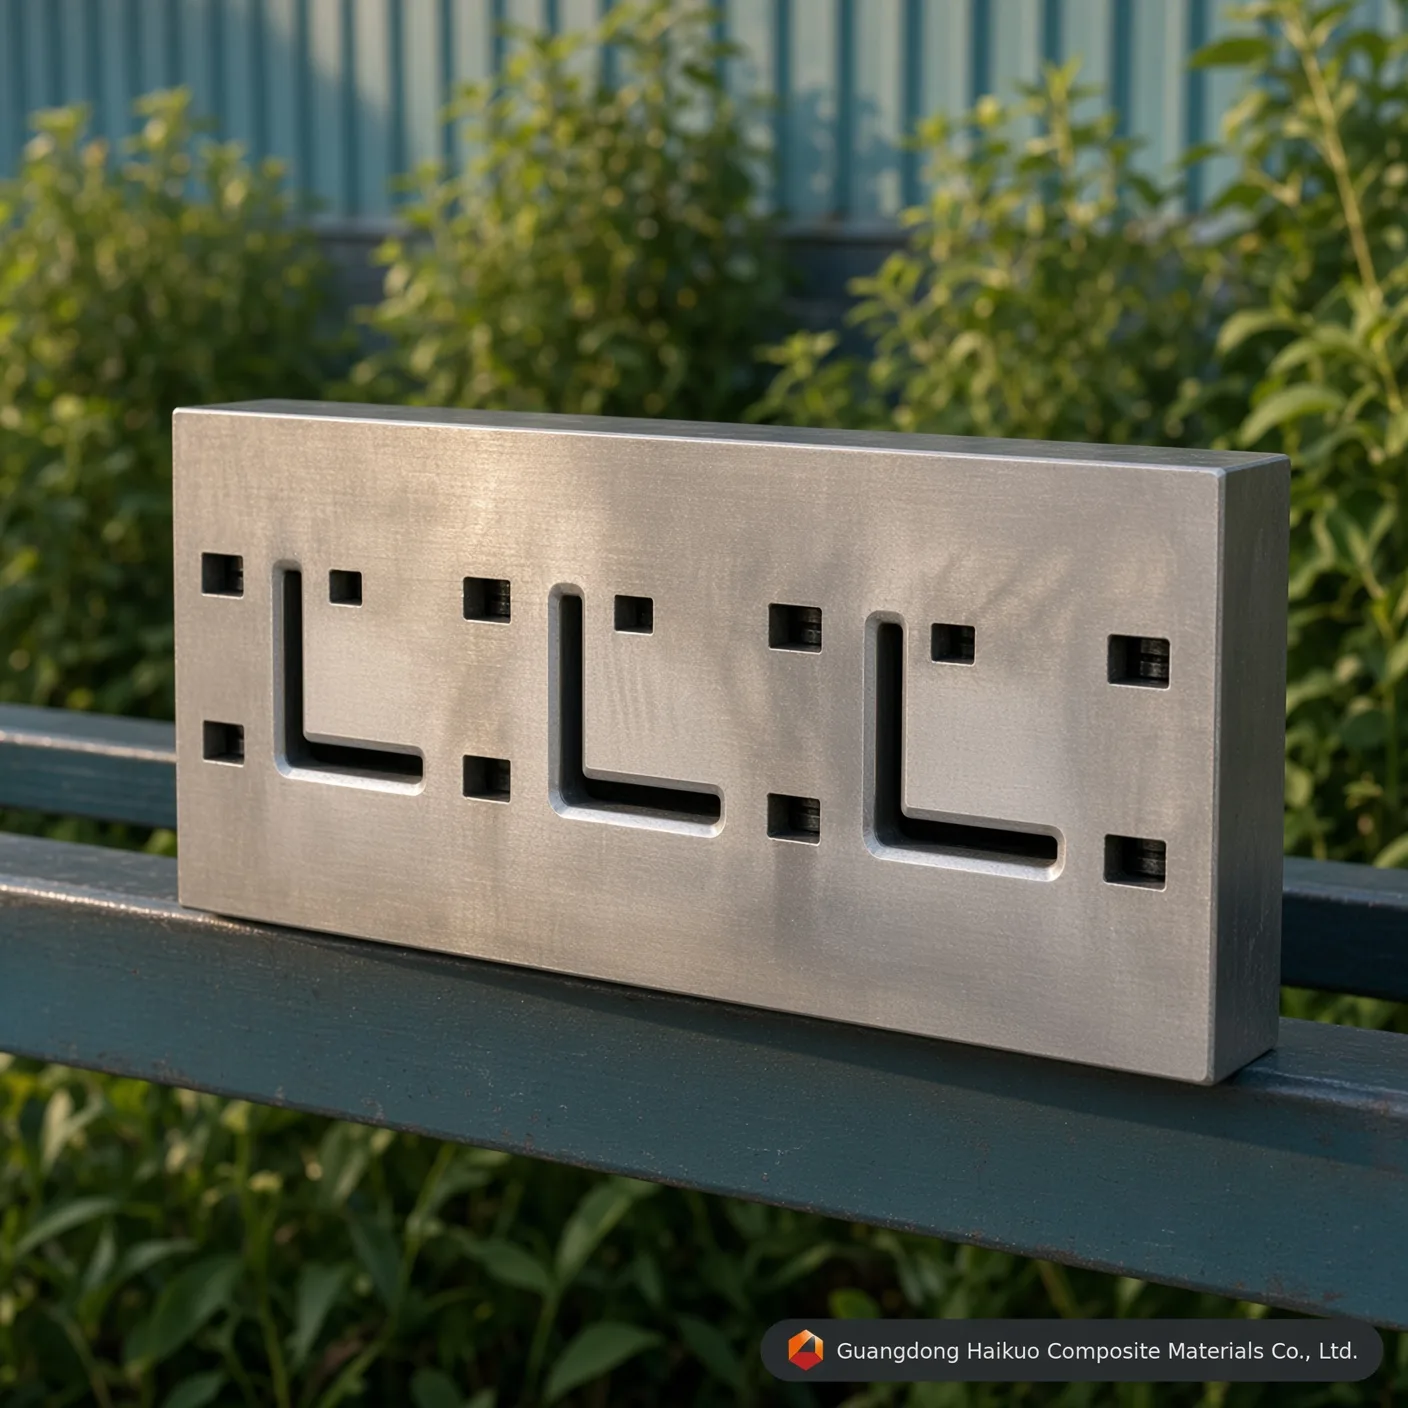
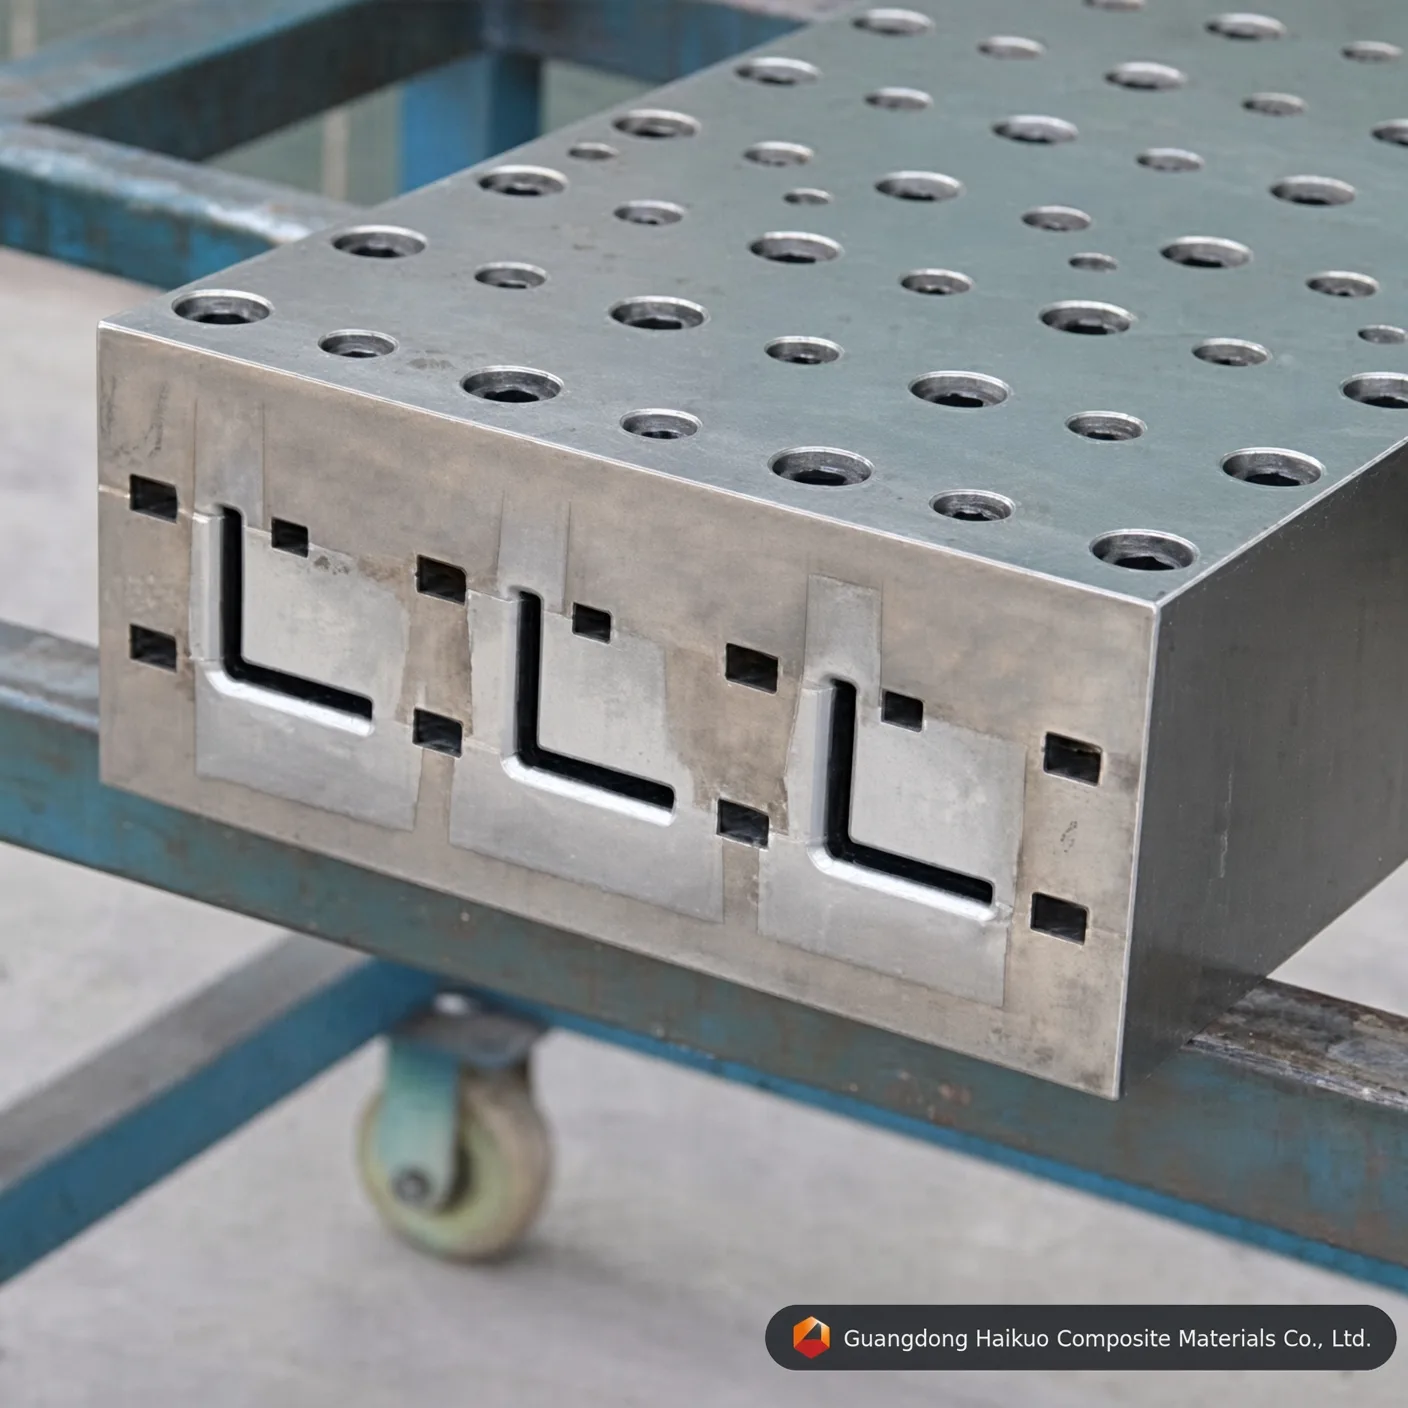
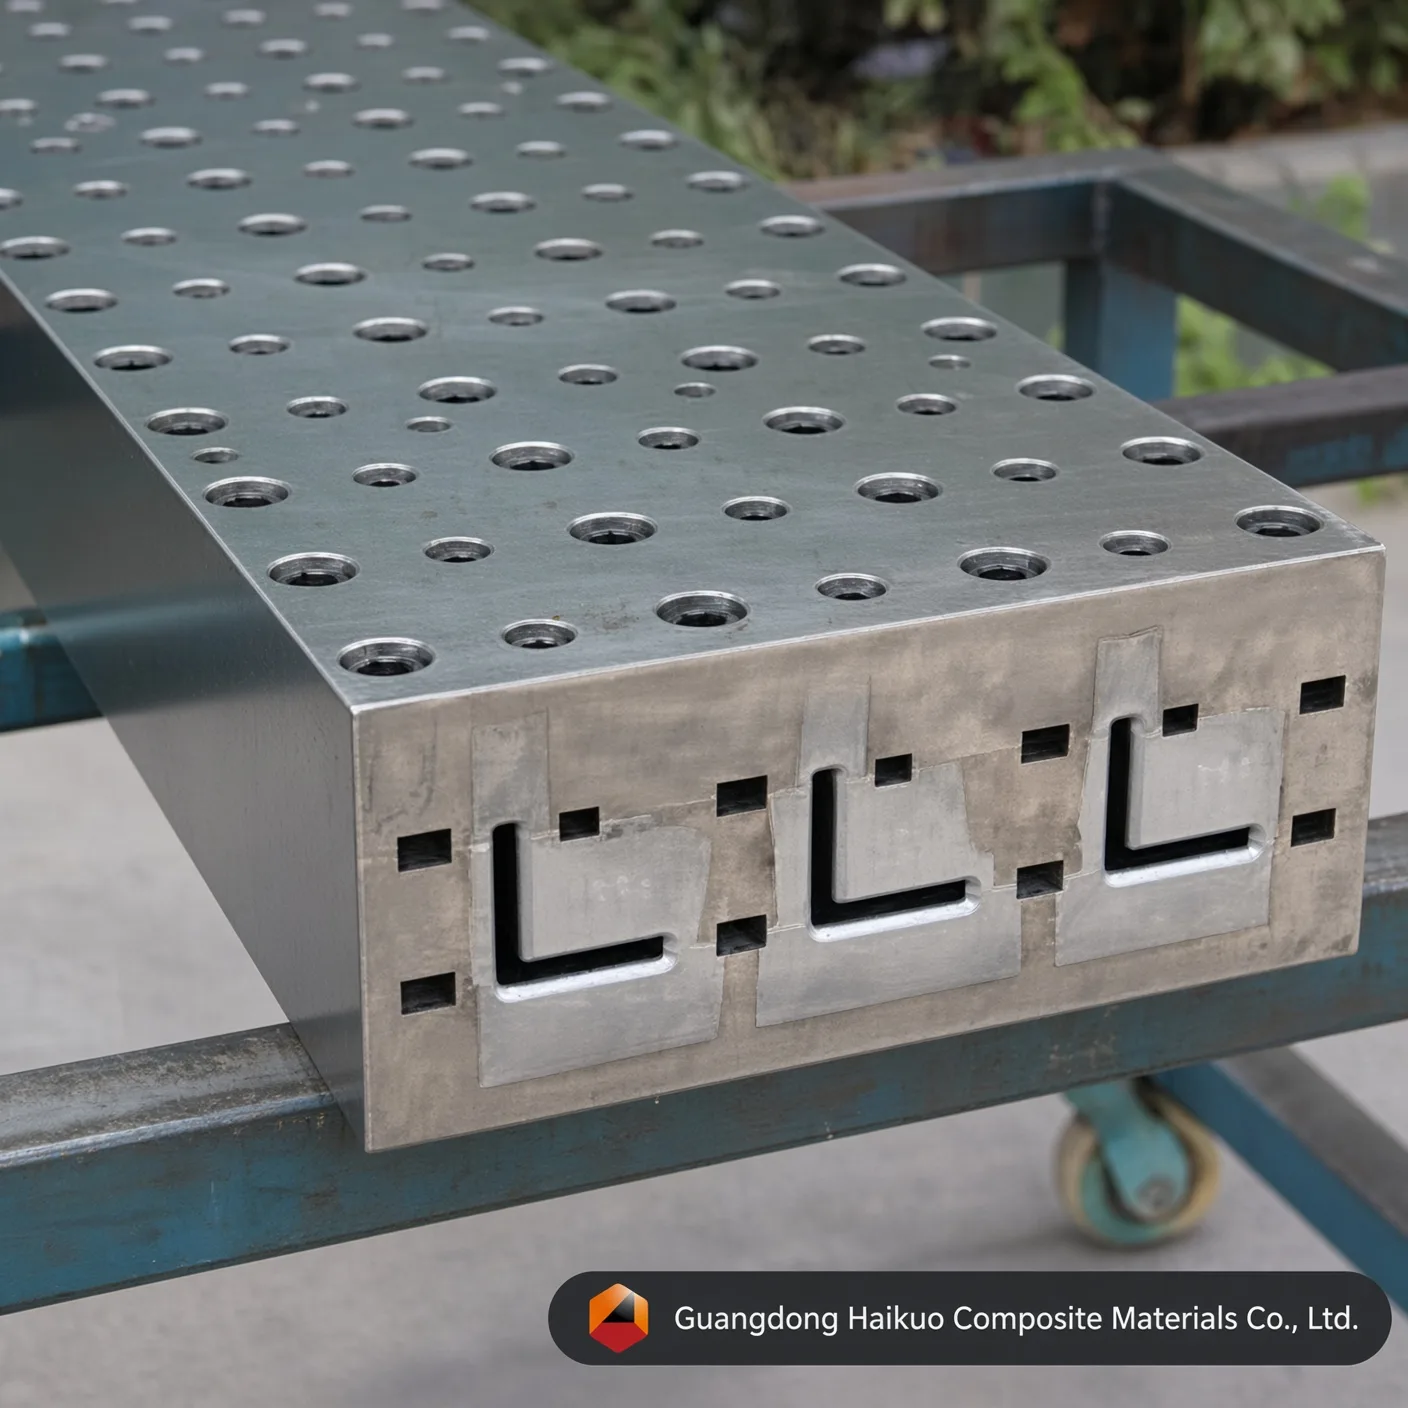
Pultrusjonsform for glassfibervinkler: høypresisjonsverktøy for sterke L-profiler
Våre høypresisjons pultrusjonsformer for glassfibervinkler er bygget for å heve produksjonen av konstruksjonskompositter. Utviklet av Cr12- / H13-stål med speilfinish i hulrommet og sterk termisk stabilitet, leverer de jevne, høyfaste L-profiler serie etter serie.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Presisjonsverktøy for FRP-vinkelprofiler til konstruksjon
På det globale infrastrukturmarkedet i 2026 har glassfibervinkler (L-profiler) blitt uunnværlige i elektriske kabelbruer, rammer til kjøletårn og ikke-ledende sikkerhetsstiger. Pultrusjonsformen for glassfibervinkler er laget spesielt for å håndtere de særegne forholdene rundt kjøling og herding som en rettvinklet geometri medfører. Hos Guangdong Haikuo bruker vinkelverktøyene våre optimaliserte termiske soner for å forebygge skjevhet eller krumning som ofte plager asymmetriske profiler, slik at hver vinkel forlater verktøyet med ekte 90 grader.
1. Slik fungerer pultrusjon av vinkelprofiler
Å produsere en FRP-vinkel til konstruksjonsbruk krever mer enn å skjære et L-formet spor — det krever stram kontroll av forholdet mellom fiber og harpiks akkurat i hjørnet:
- Optimalisering av hjørnespenning: Formens innvendige apex er CNC-fresd til en bestemt radius slik at fiberarmeringen pakkes tett der og hindrer sprekker i lengderetningen i hjørnet.
- Soneinndelt temperaturprofil: Oppvarming i flere soner (innløps-, geldannelses- og herdesone) holder harpikstverrbindingen jevn over begge bena på vinkelen og holder dimensjonsnøyaktigheten.
- Avsmalnende komprimering: En gradvis avsmalning ved formens innløp bygger opp det indre trykket gradvis og presser ut innesluttet luft for et hulromsfritt komposittmateriale med høy tetthet.
2. Førsteklasses materialer og overflatebehandling
For å tåle den kontinuerlige slipingen fra glassfiberarmeringen ved produksjonshastighet kreves høytytende metallurgi:
- Cr12 / Cr12MoV: Et stål med høyt karbon- og krominnhold som gir sterk slitasjemotstand (HRC 58-62) til vanlige serier med glassfiber i store volumer.
- H13-verktøystål: Det foretrukne stålet til pultrusjon med epoksy eller polyuretan, med overlegen seighet og termisk stabilitet.
- Hardkromplatering (Ra 0.012): Et speilpolert hulrom belagt med 0.05mm hardkrom av industriell kvalitet gir en overflate med ultralav friksjon som reduserer trekkraften, forlenger formens levetid og gir vinklene en glatt «klasse A»-finish.
3. Tekniske parametere og utførelsesstandarder
| Teknisk egenskap | Haikuo standardverdi | Fordel for produksjonen |
|---|---|---|
| Formspesifikasjon | Kan tilpasses fullt ut (f.eks. 50×50, 75×75) | Tilpasset prosjektets konstruksjonslaster. |
| Hulromsmateriale | Cr12 / H13 / P20 / 38CrMoAI-stål | Overlegen slitasje- og varmebestandighet. |
| Hulromshardhet | HRC 55 – 62 | Immun mot fiberindusert slitasje. |
| Overflateglatthet | Ra 0.025 ~ 0.012 | Reduserer trekkraften og energikostnadene. |
| Rakhet | < 0.02 mm / meter | Støtter presis innretting i sammenstillinger. |
| Vinkeltoleranse | ± 0.5° | Presis passform til konstruksjonsskjøter. |
4. Faktorer som påvirker vinkelkvaliteten
- Armeringsbalanse: Formene våre er utviklet for å fungere med en blanding av rovinger for styrke i lengderetningen og matter for styrke på tvers, slik at vinkelen ikke sprekker under last.
- Harpiksjevnhet: Kompatibel med polyester-, vinylester- og polyuretansystemer, og formen håndterer et bredt spekter av kjemiske eksotermer.
- Verktøyets levetid: Et kromplatert Cr12-verktøy med speilfinish kan produsere over 100 000 meter vinkelprofil før overflaten må fornyes.
10 faglige vanlige spørsmål: forming av glassfibervinkler
Sp1: “Hvordan hindrer dere at vinkelen «åpner seg» (overstiger 90 grader) etter at den forlater verktøyet?”
Sv: Dette skyldes ubalansert herding. Vi utvikler varmesonene og gir råd om harpiksformulering for å sikre lik krymping på begge bena av vinkelen.
Sp2: “Hva er det beste stålet for en produksjonslinje for vinkler i store volumer?”
Sv: Cr12MoV er et vanlig valg for holdbarhet. Til spesialharpikser som fenol anbefaler vi H13-stål for bedre korrosjonsmotstand.
Sp3: “Kan jeg bruke samme verktøy til både vinkler på 3mm og 5mm tykkelse?”
Sv: Nei. Pultrusjon er en prosess med fast hulrom. Veggtykkelsen er maskinert inn i verktøyet for å sikre riktig komprimering og konstruksjonstetthet.
Sp4: “Er hardkromplatering avgjørende for L-profiler?”
Sv: Ja. Uten den ville «friksjonsmotstanden» i hjørnet av vinkelen blitt for høy, noe som gir overflaterevner og at maskinen stopper.
Sp5: “Hvorfor er rakhetstoleransen så stram (0.02mm)?”
Sv: FRP-vinkler brukes ofte som konstruksjonsstøtter. Selv en liten krumning gjør det umulig å bolte dem til andre bærende elementer i en ramme.
Sp6: “Hvordan håndterer dere fiberføringen i 90-graders hjørnet?”
Sv: Hvert vinkelverktøy leveres med et sett egenutformede forformerplater i rustfritt stål som folder mattene til L-formen før de går inn i den oppvarmede sonen.
Sp7: “Kan verktøyet produsere vinkler med like og ulike ben?”
Sv: Ja. Vi tilpasser verktøyets hulrom til enhver geometri, også ulike ben (f.eks. 100mm x 50mm) til bestemte tekniske utforminger.
Sp8: “Hva er vanlig trekkhastighet for en vinkel på 50x50x5mm?”
Sv: Avhengig av harpiksen varierer trekkhastigheten vanligvis fra 0.6 til 1.0 meter per minutt.
Sp9: “Hvordan rengjør dere «innerhjørnet» på verktøyet?”
Sv: Vår speilfinish Ra 0.012 gjør rengjøring enkel. Vi leverer tilpassede messingskrapere som passer til den indre radiusen for trygg fjerning av rester.
Sp10: “Tilbyr dere teknisk støtte for innstilling av harpikstemperatur?”
Sv: Ja. Sammen med formen leverer vi et anbefalt «termisk kart» basert på din spesifikke harpikstype for å sikre umiddelbar produksjonssuksess.
Ekspertrådgivning om konstruksjonsverktøy
Optimaliser konstruksjonsproduksjonen din med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse av Helena Wang er ingeniørteamet vårt den pålitelige partneren for høypresisjons FRP-pultrusjonsformer over hele verden.
Diskuter konstruksjonskravene dine med oss:
- Leder for teknisk rådgivning: Helena Wang
- E-post for teknisk ingeniørstøtte: [email protected]
- WhatsApp (internasjonalt): +86 189 5198 8522
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | L-vinkler som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av L-vinkler i standardvolum | Prototyping eller testserier av L-vinkler i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for Pultrusjonsform for FRP-vinkelprofiler: presisjonsverktøy for høyfaste L-profiler?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i Pultrusjonsform for FRP-vinkelprofiler: presisjonsverktøy for høyfaste L-profiler. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn vinkelgeometri serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på Pultrusjonsform for FRP-vinkelprofiler: presisjonsverktøy for høyfaste L-profiler?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for L-vinkelen dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med Pultrusjonsform for FRP-vinkelprofiler: presisjonsverktøy for høyfaste L-profiler?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan Pultrusjonsform for FRP-vinkelprofiler: presisjonsverktøy for høyfaste L-profiler tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er Pultrusjonsform for FRP-vinkelprofiler: presisjonsverktøy for høyfaste L-profiler kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






