















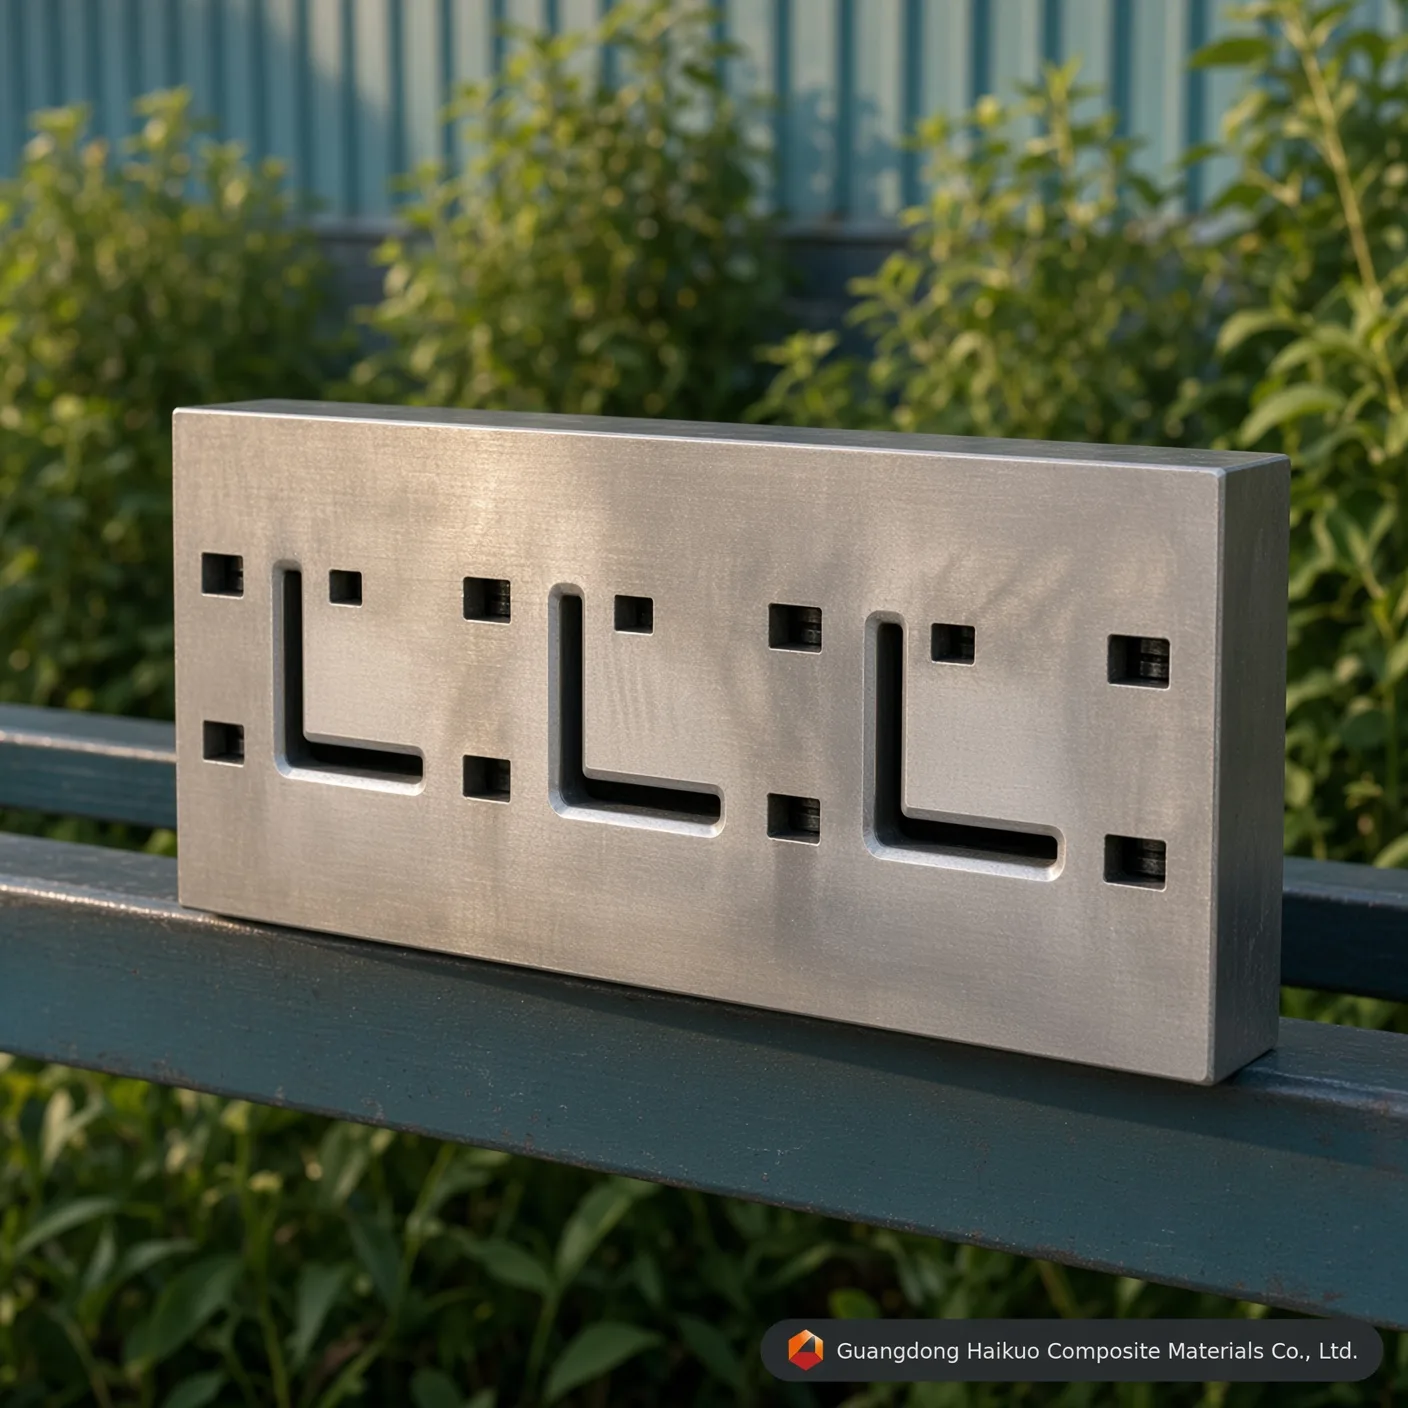
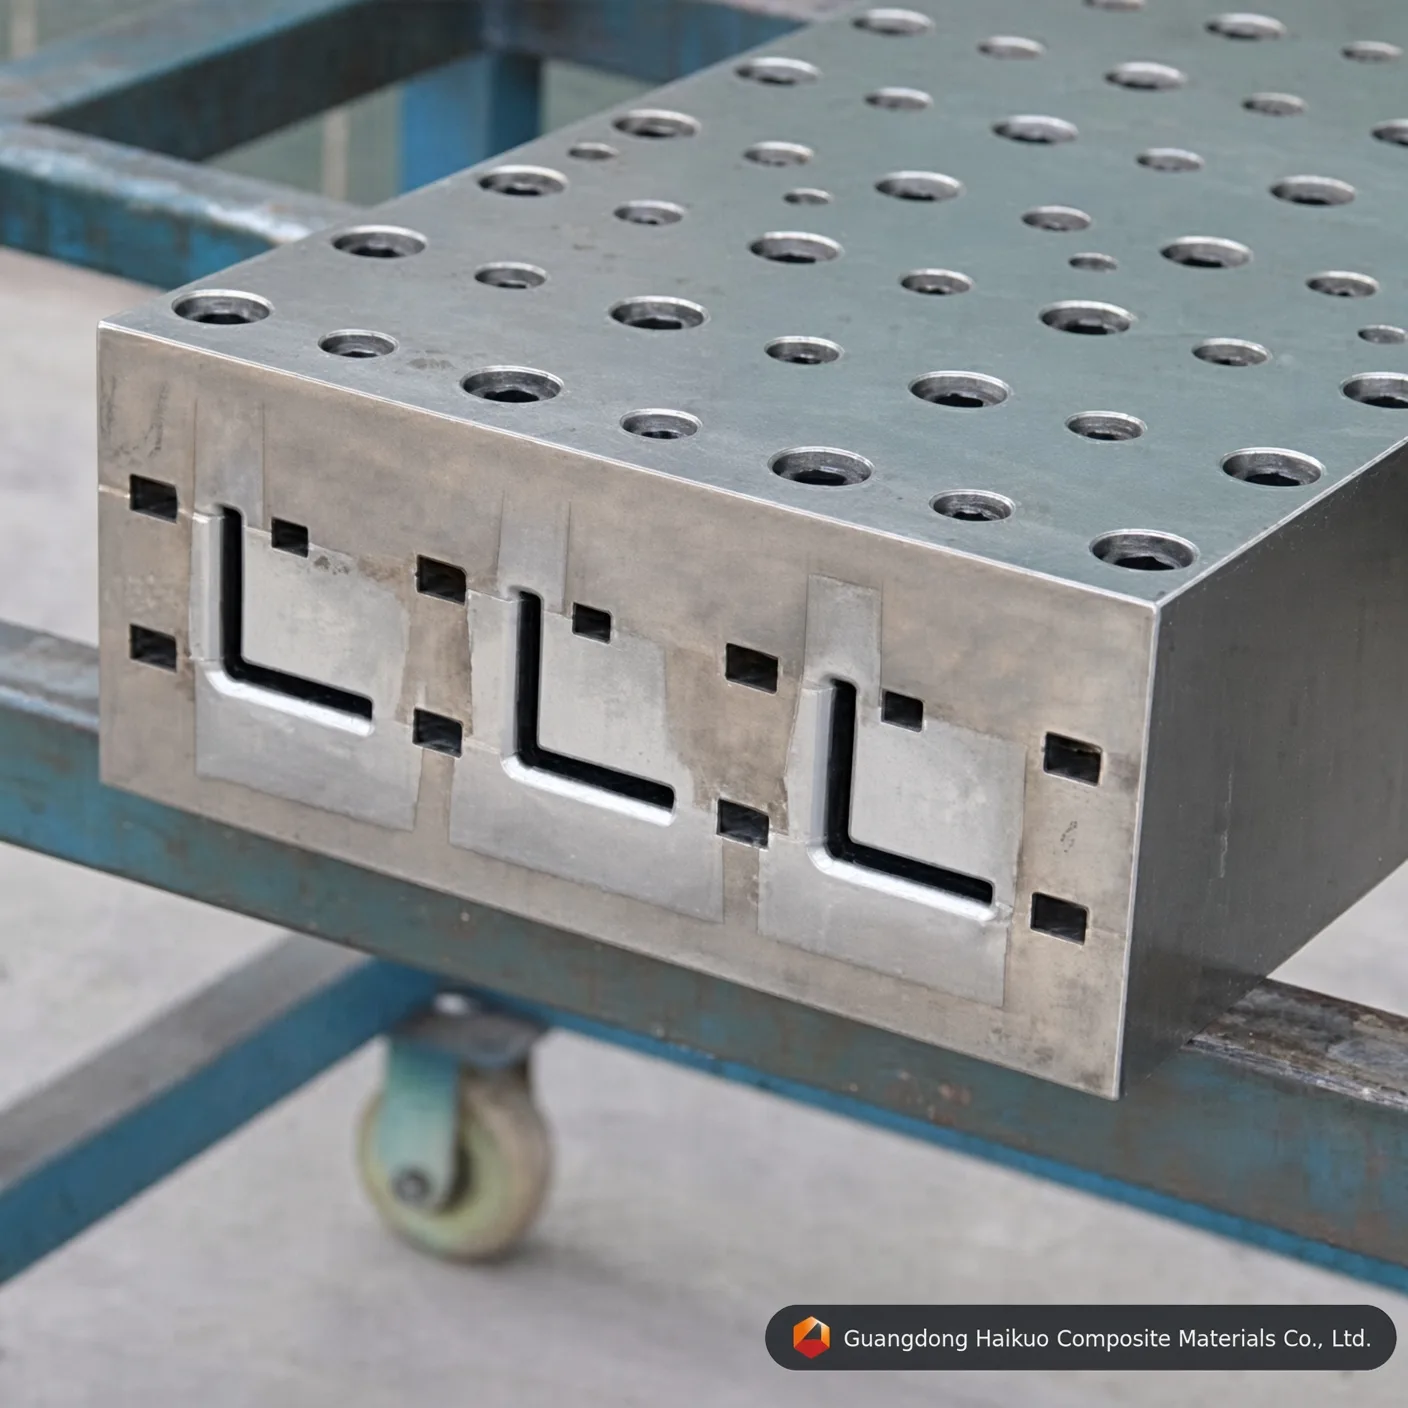
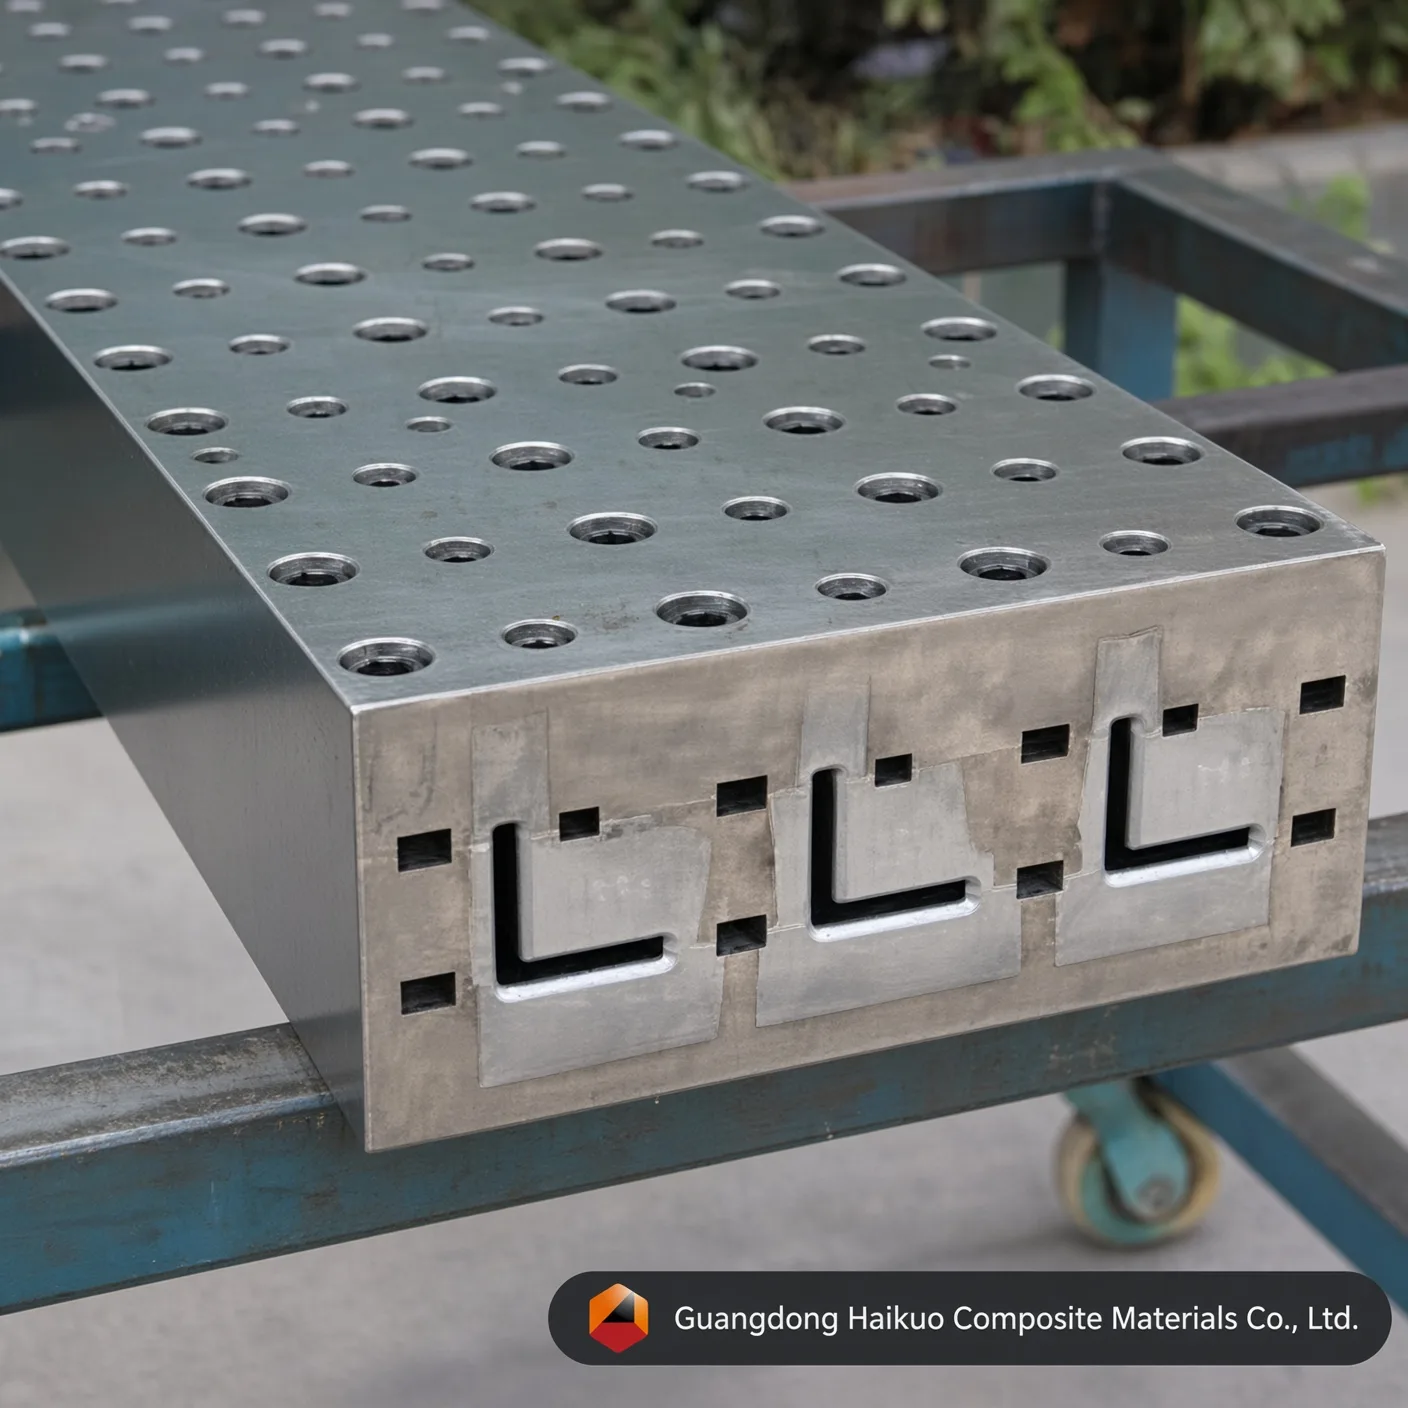
Stampo di pultrusione per angolari in fibra di vetro: filiere di alta precisione per solidi profili a L
I nostri stampi di pultrusione per angolari in fibra di vetro ad alta precisione sono progettati per aumentare la produzione di compositi strutturali. Realizzati in acciaio Cr12/H13 con cavità a finitura a specchio e forte stabilità termica, producono profili a L costanti e ad alta resistenza ciclo dopo ciclo.
Standard di esecuzione
Rettilineità: 0,02mm Levigatezza: Ra=0,025~0,012 Durezza superficiale della cavità: < 0,02mm Tolleranze di contorno: ±0,3mm Spessore della placcatura: 0,04-0,05mm Servizi personalizzati disponibili
Attrezzature di precisione per angolari strutturali in PRFV
Nel mercato globale delle infrastrutture del 2026, gli angolari in fibra di vetro (profili a L) sono diventati essenziali in passerelle portacavi elettriche, telai di torri di raffreddamento e scale di sicurezza non conduttive. Lo stampo di pultrusione per angolari in fibra di vetro è progettato apposta per gestire le particolarità di raffreddamento e polimerizzazione tipiche di una geometria ad angolo retto. Da Guangdong Haikuo, le nostre filiere per angolari usano zone termiche ottimizzate per prevenire la deformazione o l’inarcamento che affligge comunemente i profili asimmetrici, così ogni angolare esce dalla filiera con un angolo preciso di 90 gradi.
1. Come funziona la pultrusione degli angolari
Produrre un angolare strutturale in PRFV richiede più che ricavare una fessura a L — serve un controllo rigoroso del rapporto fibra/resina proprio nel vertice dell’angolo:
- Ottimizzazione degli sforzi d’angolo: il vertice interno dello stampo è lavorato a CNC con uno specifico raggio, in modo che il rinforzo in fibra vi si addensi, evitando fessurazioni longitudinali nell’angolo.
- Profilo termico per zone: un riscaldamento a più zone (ingresso, gelificazione e polimerizzazione) mantiene uniforme la reticolazione della resina su entrambi i lati dell’angolare, e conserva l’accuratezza dimensionale.
- Compattazione rastremata: una rastremazione progressiva all’ingresso dello stampo aumenta gradualmente la pressione interna, espellendo l’aria intrappolata per un composito privo di vuoti e ad alta densità.
2. Materiali di prima qualità & ingegneria delle superfici
Resistere al continuo sfregamento del rinforzo in fibra di vetro alla velocità di produzione richiede una metallurgia ad alte prestazioni:
- Cr12 / Cr12MoV: un acciaio ad alto tenore di carbonio e cromo che offre una forte resistenza all’usura (HRC 58-62) per le normali produzioni ad alto volume in fibra di vetro.
- Acciaio da utensili H13: il grado preferito per la pultrusione epossidica o poliuretanica, che offre tenacità e stabilità termica superiori.
- Cromatura dura (Ra 0,012): una cavità lucidata a specchio placcata con 0,05mm di cromo duro industriale offre una superficie a bassissimo attrito che riduce la forza di traino, prolunga la vita dello stampo e lascia agli angolari una finitura liscia “Classe A”.
3. Parametri tecnici & standard di esecuzione
| Proprietà tecnica | Valore standard Haikuo | Vantaggio per la produzione |
|---|---|---|
| Specifica dello stampo | Completamente personalizzabile (ad es. 50×50, 75×75) | Su misura per i carichi strutturali del progetto. |
| Materiale della cavità | Acciai Cr12 / H13 / P20 / 38CrMoAI | Resistenza superiore a usura & calore. |
| Durezza della cavità | HRC 55 – 62 | Immune all’abrasione indotta dalle fibre. |
| Levigatezza superficiale | Ra 0,025 ~ 0,012 | Riduce la forza di traino e i costi energetici. |
| Rettilineità | < 0,02 mm / metro | Garantisce un allineamento preciso negli assemblaggi. |
| Tolleranza dell’angolo | ± 0.5° | Adattamento preciso per giunti strutturali. |
4. Fattori che influenzano la qualità dell’angolare
- Equilibrio del rinforzo: i nostri stampi sono progettati per funzionare con un mix di roving per la resistenza longitudinale e di mat per la resistenza trasversale, per garantire che l’angolare non si spacchi sotto carico.
- Coerenza della resina: compatibile con sistemi di poliestere, vinilestere e poliuretano, lo stampo gestisce un’ampia gamma di esotermie chimiche.
- Vita delle attrezzature: una filiera in Cr12 cromata a specchio può produrre oltre 100.000 metri di profilo angolare prima di richiedere un ripristino della superficie.
10 FAQ professionali: stampaggio di angolari in fibra di vetro
D1: “Come si evita che l’angolare si ‘apra’ (superando i 90 gradi) dopo l’uscita dalla filiera?”
R: È causato da una polimerizzazione sbilanciata. Progettiamo le zone di riscaldamento e forniamo consigli sulla formulazione della resina per garantire un ritiro uguale su entrambi i lati dell’angolare.
D2: “Qual è l’acciaio migliore per una linea di produzione di angolari ad alto volume?”
R: Il Cr12MoV è una scelta comune per la durabilità. Per resine speciali come le fenoliche, consigliamo l’acciaio H13 per una migliore resistenza alla corrosione.
D3: “Posso usare la stessa filiera per angolari da 3mm e da 5mm di spessore?”
R: No. La pultrusione è un processo a cavità fissa. Lo spessore di parete è ricavato nella filiera per garantire la corretta compattazione e densità strutturale.
D4: “La cromatura dura è essenziale per i profili a L?”
R: Sì. Senza di essa, la “resistenza d’attrito” sull’angolo dell’angolare sarebbe troppo alta, con strappi superficiali e blocchi della macchina.
D5: “Perché la tolleranza di rettilineità è così stretta (0,02mm)?”
R: Gli angolari in PRFV sono spesso usati come supporti strutturali. Anche una lieve curvatura rende impossibile imbullonarli ad altri elementi strutturali di un telaio.
D6: “Come gestite la guida delle fibre nell’angolo a 90 gradi?”
R: Ogni filiera per angolari comprende una serie di piastre preformatrici in acciaio inossidabile progettate su misura che piegano i mat a forma di L prima che entrino nella zona riscaldata.
D7: “La filiera può produrre angolari a lati uguali e disuguali?”
R: Sì. Personalizziamo la cavità della filiera su qualsiasi geometria, compresi lati disuguali (ad es. 100mm x 50mm) per specifici progetti tecnici.
D8: “Qual è la tipica velocità di traino per un angolare 50x50x5mm?”
R: A seconda della resina, le velocità di traino vanno in genere da 0,6 a 1,0 metri al minuto.
D9: “Come si pulisce l’«angolo interno» della filiera?”
R: La nostra finitura a specchio Ra 0,012 facilita la pulizia. Forniamo raschietti in ottone abbinati che si adattano al raggio interno per rimuovere i residui in sicurezza.
D10: “Offrite supporto tecnico per le impostazioni della temperatura della resina?”
R: Sì. Insieme allo stampo forniamo una “mappa termica” consigliata in base al tuo specifico tipo di resina, per garantire un immediato successo produttivo.
Consulenza esperta sulle attrezzature strutturali
Ottimizza la tua produzione strutturale con Guangdong Haikuo Composite Materials Co., Ltd. Guidato da Helena Wang, il nostro team tecnico è il partner di fiducia per stampi di pultrusione in PRFV di alta precisione in tutto il mondo.
Discuti con noi le tue esigenze strutturali:
- Consulente tecnico senior: Helena Wang
- E-mail tecnica: [email protected]
- WhatsApp internazionale: +86 189 5198 8522
Specifiche delle attrezzature & approfondimenti tecnici
| Materiale dell’acciaio per filiere | Acciaio da utensili H13 (premium) | Acciaio per stampi Cr12MoV (standard) | Acciaio per stampi P20 (economico) |
|---|---|---|---|
| Vita operativa principale | Eccellente (oltre 50.000 metri con fibra di vetro) | Alta (circa 30.000 – 40.000 metri) | Moderata (adatta a prototipazione di piccole serie) |
| Resistenza alla fatica termica | Ultra alta (mantiene la durezza HRC ad alta temperatura) | Moderata (adatta a matrici in poliestere) | Scarsa (soggetta a usura dimensionale con PU continuo) |
| Limite di lucidatura interna a specchio | Eccellente (raggiunge Ra 0,012 μm) | Molto buono (raggiunge Ra 0,025 μm) | Standard (raggiunge Ra 0,040 μm) |
| Profili applicativi adatti | produzioni di angolari a L che richiedono la massima durata dell’attrezzatura e stabilità dimensionale | Produzione di angolari a L a volumi standard | Prototipazione a basso volume o prove di angolari a L |
D&R sull’ingegneria degli stampi di precisione
D1: Perché uno spessore di cromatura dura di 0,04-0,05mm è fondamentale per lo stampo di pultrusione per angolari in PRFV: filiere di alta precisione per solidi profili a L?
Risposta: I roving e i mat di fibra di vetro sono molto abrasivi. Durante la pultrusione continua, la matrice rinforzata genera un notevole attrito di graffiatura contro le pareti della cavità di lo stampo di pultrusione per angolari in PRFV: filiere di alta precisione per solidi profili a L. Un preciso strato di cromo duro da 0,04-0,05mm aumenta la microdurezza superficiale e protegge l’acciaio da utensili sottostante, prolungando la vita della filiera di oltre il 40% e mantenendo una geometria dell’angolare costante da un ciclo all’altro.
D2: In che modo la lucidatura interna a specchio fino a Ra 0,012-0,025 μm influisce sulla forza di traino di lo stampo di pultrusione per angolari in PRFV: filiere di alta precisione per solidi profili a L?
Risposta: Una cavità lucidata a specchio riduce drasticamente il coefficiente di attrito dinamico all’interno del canale di formatura degli angolari a L. Un attrito minore significa che la macchina di pultrusione richiede meno forza di serraggio/traino per far avanzare il composito in polimerizzazione, il che riduce l’attrito di primo distacco sulla linea, previene l’affioramento delle fibre in superficie e riduce il consumo di energia nelle lunghe produzioni.
D3: Quale grado di acciaio va specificato per la produzione ad alto volume con lo stampo di pultrusione per angolari in PRFV: filiere di alta precisione per solidi profili a L?
Risposta: Per la produzione continua ad alto volume si consiglia l’acciaio da utensili H13 o l’acciaio per stampi Cr12MoV. L’H13 offre la vita operativa più lunga e la migliore resistenza alla fatica termica, mentre il Cr12MoV offre buone prestazioni a un costo inferiore per produzioni a volumi standard — l’acciaio per stampi P20 resta un’opzione economica per la prototipazione o per brevi lotti di prova.
D4: Lo stampo di pultrusione per angolari in PRFV: filiere di alta precisione per solidi profili a L può essere personalizzato con dimensioni non standard o specifiche OEM?
Risposta: Sì. Come per tutte le nostre attrezzature di pultrusione, dimensioni, numero di cavità e trattamento superficiale possono essere progettati secondo il tuo esatto disegno o campione — supportiamo sia le dimensioni standard di catalogo sia richieste di attrezzature OEM completamente su misura.
D5: Con quali sistemi di resina è compatibile lo stampo di pultrusione per angolari in PRFV: filiere di alta precisione per solidi profili a L?
Risposta: La filiera è compatibile con l’intera gamma di sistemi di resina usati nella pultrusione del PRFV, tra cui resine poliestere insature, vinilestere, epossidiche e fenoliche. Comunicaci la resina di destinazione e il profilo di polimerizzazione e potremo confermare la finitura ottimale della cavità e la configurazione delle zone di riscaldamento.
Processo produttivo

Progettazione dello stampo

Messa a punto dello stampo del profilo

Livellamento del grezzo

Lavorazione CNC dello stampo

Punzonatura dello stampo

Rettifica delle superfici

Lucidatura della parete interna della cavità

Cromatura dello stampo
Certificato






