















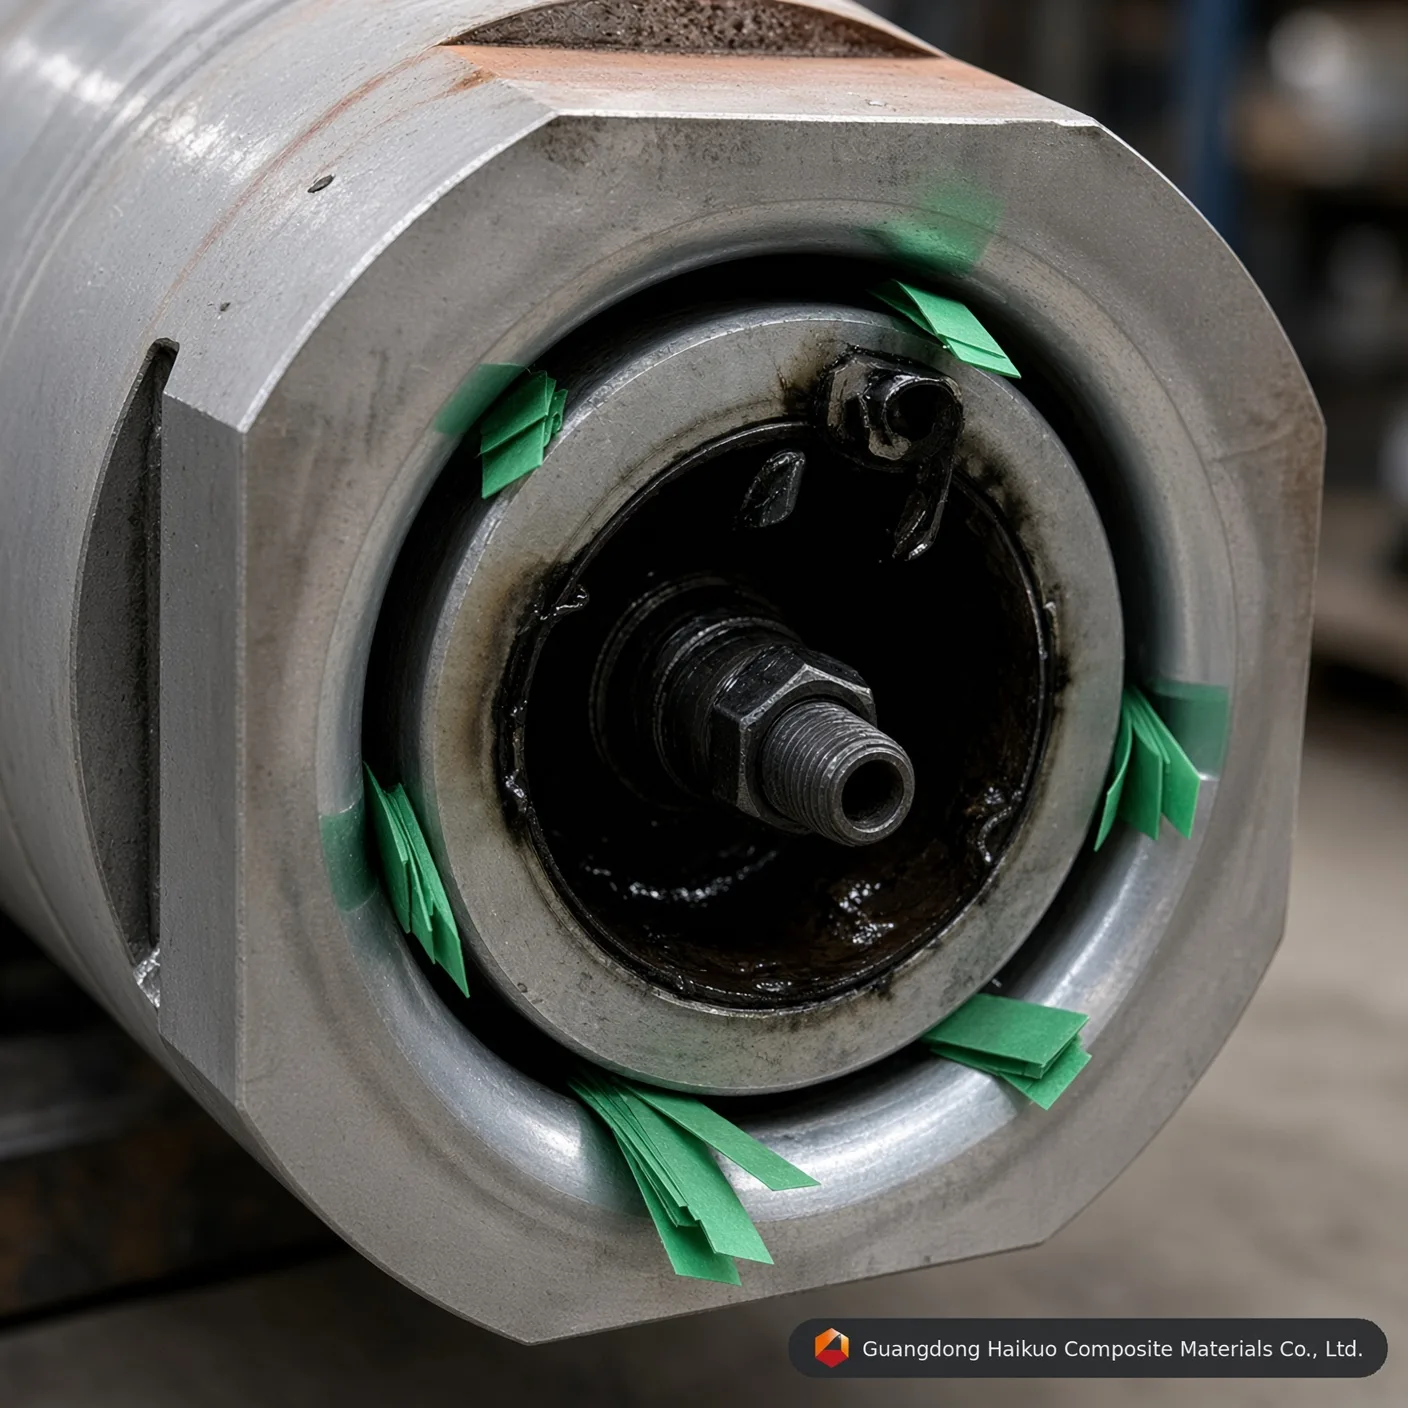
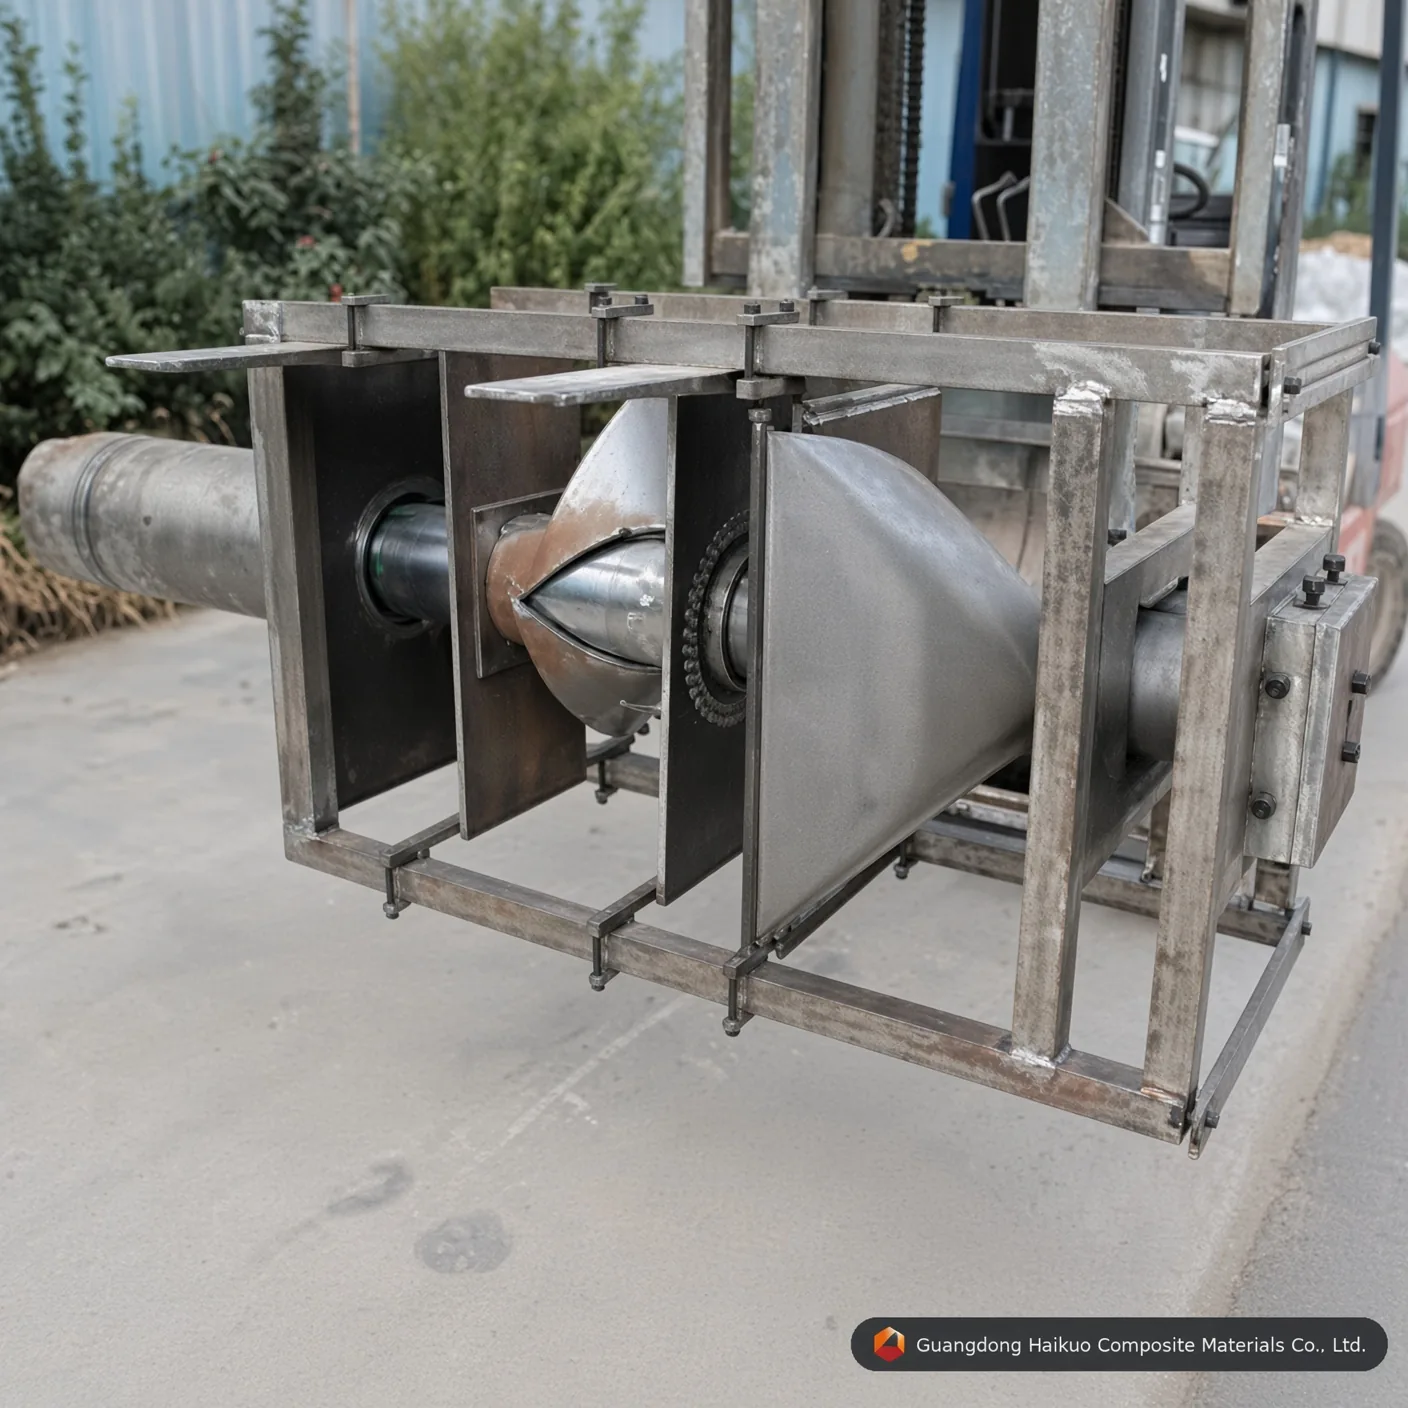
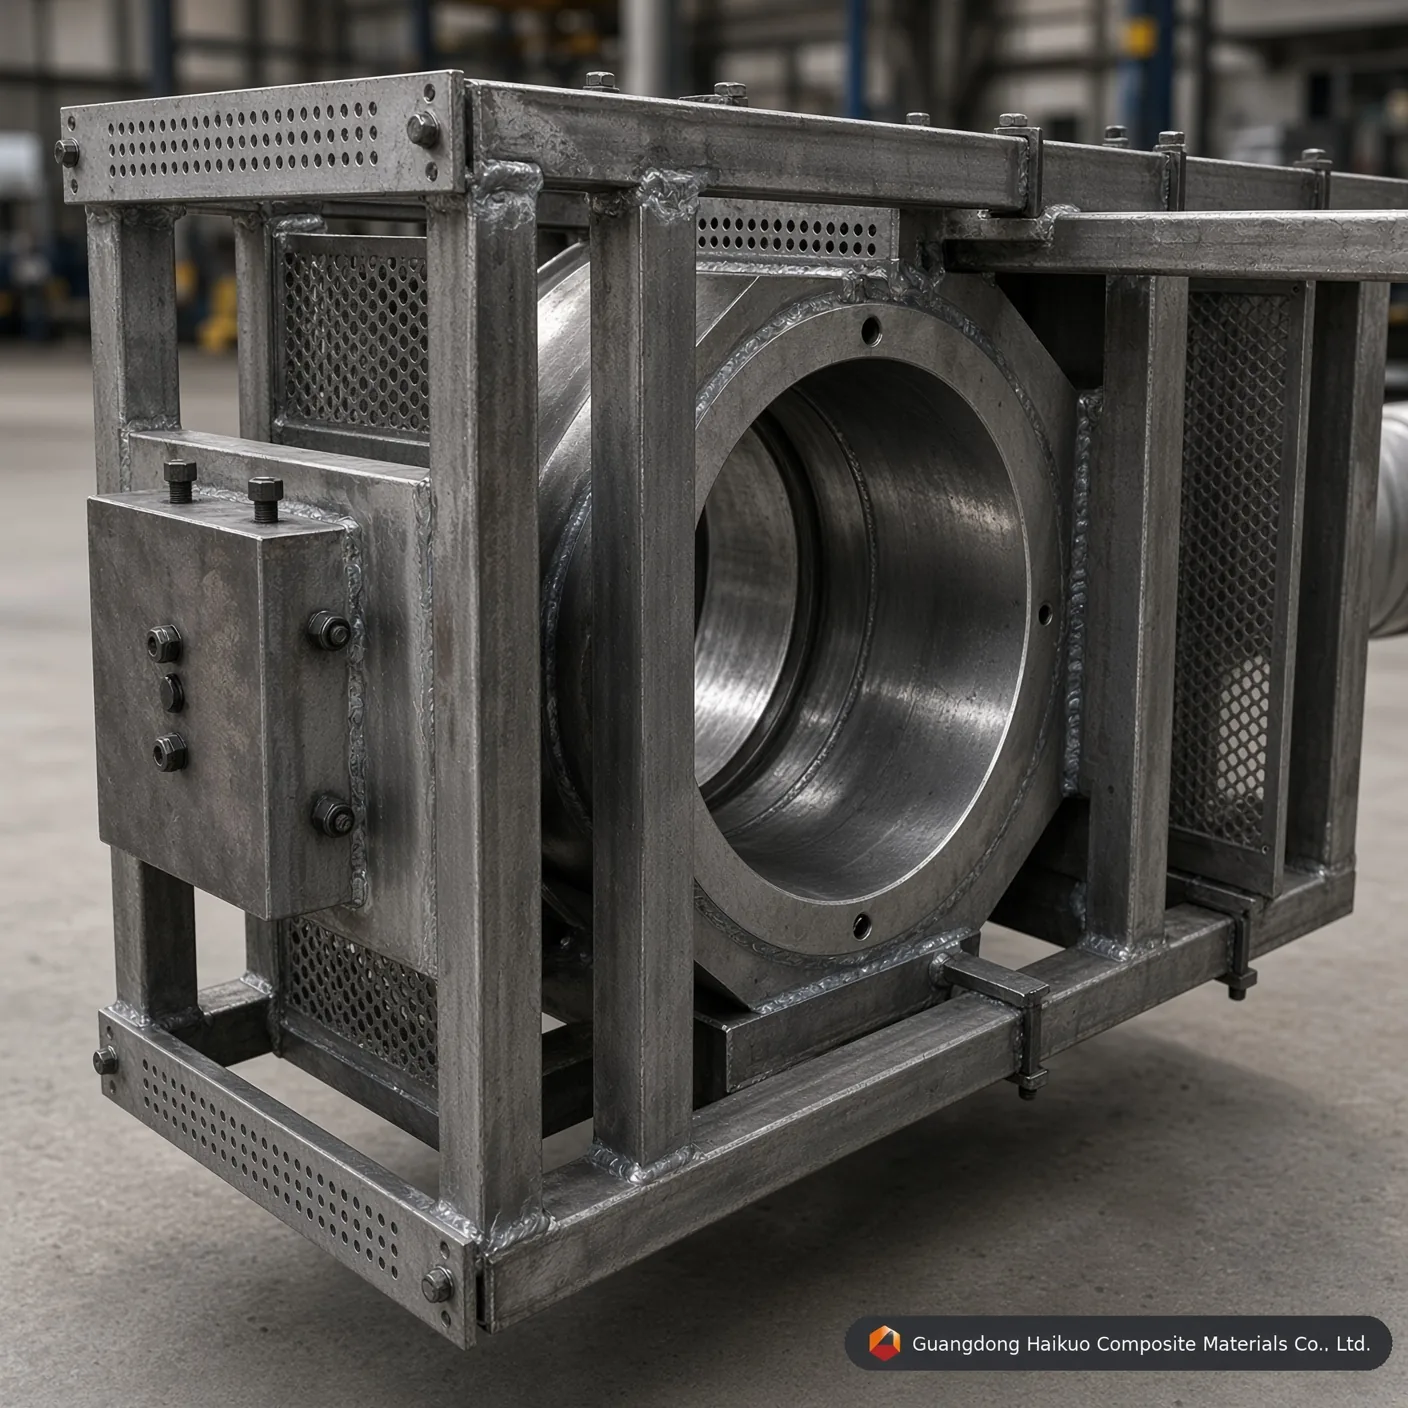
Filiera di pultrusione per tubo in PRFV φ186*6mm: attrezzature di precisione per tubazioni di grande diametro
Supporta la produzione di compositi su larga scala con questa filiera di pultrusione per tubo tondo in PRFV φ186*6mm, realizzata in acciaio Cr12/H13 con cromatura dura per offrire tubazioni industriali robuste e resistenti alla corrosione.
Standard di esecuzione
Rettilineità: 0,02mm Levigatezza: Ra=0,025~0,012 Durezza superficiale della cavità: < 0,02mm Tolleranze di contorno: ±0,3mm Spessore della placcatura: 0,04-0,05mm Servizi personalizzati disponibili
Attrezzature ad alte prestazioni per tubazioni composite industriali
I tubi in PRFV di grande diametro restano essenziali nel panorama industriale del 2026, al servizio di reti idriche municipali, linee di trasporto chimico e supporti strutturali. Lo stampo di pultrusione per tubo tondo in PRFV φ186*6mm è un’attrezzatura di precisione progettata per gestire le notevoli pressioni interne e i carichi termici tipici della pultrusione su larga scala. Da Guangdong Haikuo coordiniamo con cura la filiera esterna e il mandrino interno, così lo spessore di parete resta uniforme e la finitura resta liscia come uno specchio per un flusso efficiente.
1. Come funziona lo stampo per tubi tondi
Produrre un tubo di 186mm di diametro con parete di 6mm richiede più di una semplice filiera cava — richiede un controllo simultaneo e preciso sia della superficie interna sia di quella esterna:
- Supporto del mandrino interno: il mandrino interno φ174mm deve restare centrato all’interno della cavità φ186mm. Un progetto a ponte rinforzato nei nostri stampi impedisce al mandrino di flettersi sotto forti carichi di traino.
- Controllo del gradiente termico: con una parete di 6mm, il picco di calore esotermico richiede una gestione attenta, quindi si usa un riscaldamento a quattro zone per polimerizzare la resina in modo uniforme dall’interno verso l’esterno ed evitare microfessure interne.
- Rapporto di compattazione: una rastremazione di 1-2 gradi all’ingresso dello stampo comprime gradualmente le fibre impregnate, espellendo le bolle d’aria e costruendo una matrice strutturale densa.
2. Materiali di prima qualità & standard di esecuzione
La pultrusione di grande diametro sollecita molto l’acciaio dello stampo, quindi offriamo diverse opzioni di leghe ad alte prestazioni abbinate al volume di produzione:
- Cr12 / Cr12MoV: la scelta standard per la produzione ad alto volume in fibra di vetro, che raggiunge HRC 58-62 dopo tempra sotto vuoto.
- H13 (4Cr5MoSiV1): ideale per resine ad alta temperatura come le fenoliche o le epossidiche, con forte resistenza alla fatica termica.
- Finitura superficiale (lucidatura a specchio): lucidare la cavità interna fino a Ra 0,012 riduce notevolmente l’attrito e garantisce la superficie “Classe A” necessaria per la resistenza chimica.
3. Stampo φ186*6mm — parametri tecnici
| Specifica del parametro | Valore standard | Impatto sulle prestazioni |
|---|---|---|
| Diametro del foro dello stampo | φ186,0 mm | Garantisce la precisione del diametro esterno. |
| Diametro del mandrino | φ174,0 mm | Determina lo spessore di parete di 6mm. |
| Concentricità | ≤ 0.05 mm | Garantisce l’uniformità dello spessore di parete. |
| Rettilineità | 0.02 mm / 1000 mm | Previene l’inarcamento nei tratti lunghi di tubo. |
| Durezza della cavità | HRC 55 – 60 | Resiste all’abrasione della fibra di vetro. |
| Spessore della placcatura | 0.04 – 0.05 mm | Strato di cromo duro per un basso attrito. |
4. Fattori di prestazione ottimizzati
- Scelta della resina: sia con il vinilestere per gli impianti chimici sia con il poliuretano per la resistenza strutturale, i nostri stampi sono compatibili con tutti i principali sistemi di resina del 2026.
- Orientamento delle fibre: il progetto dello stampo accoglie un mix di roving longitudinali e mat a filamento continuo (CFM) per garantire resistenza sia a trazione sia circonferenziale.
- Velocità di traino: le nostre cavità ad alta levigatezza consentono velocità di traino più alte del 15-20% rispetto agli stampi industriali standard, massimizzando il ritorno sull’investimento.
10 FAQ professionali: attrezzature per tubi in PRFV di grande diametro
D1: “Come garantite che lo spessore di parete di 6mm sia costante lungo tutto il diametro di 186mm?”
R: Usiamo guide di centraggio di alta precisione e un sistema di supporto del mandrino rinforzato che riduce al minimo l'”inflessione del mandrino” durante il processo di pultrusione.
D2: “Qual è la durata prevista della cromatura per uno stampo φ186mm?”
R: Con una corretta manutenzione e resine non abrasive, ci si può aspettare da 60.000 a 80.000 metri di produzione prima di dover ricromare.
D3: “Questo stampo può gestire la pultrusione di fibra di carbonio?”
R: Sì, ma per la fibra di carbonio consigliamo acciaio H13 con nitrurazione speciale o rivestimento DLC per gestire le specifiche proprietà della fibra.
D4: “Lo stampo è riscaldato a elettricità o a olio?”
R: Questo stampo è compatibile con entrambi. Forniamo fori di montaggio standard per resistenze elettriche o canali interni per la circolazione di olio termico.
D5: “Perché la tolleranza di rettilineità è così stretta (0,02mm)?”
R: Nelle tubazioni industriali, anche una lieve curva rende quasi impossibile collegare tratti lunghi. La rettilineità è la chiave per giunzioni a tenuta stagna.
D6: “Come si evita che il mandrino resti incollato all’interno del tubo polimerizzato?”
R: Il mandrino presenta una precisa “rastremazione di sformo” ed è lucidato a specchio. Ciò, insieme ad agenti distaccanti interni di alta qualità, garantisce un’estrazione fluida.
D7: “Posso usare questo stampo sia per resine poliestere sia per resine vinilestere?”
R: Sì. La superficie in cromo duro è chimicamente inerte e molto resistente allo stirene del poliestere e alla chimica aggressiva dei vinilesteri.
D8: “Qual è la lunghezza tipica di uno stampo per tubi φ186mm?”
R: Per un tubo di queste dimensioni, progettiamo di solito lo stampo con una lunghezza tra 900mm e 1200mm, per garantire una polimerizzazione completa alle alte velocità di traino.
D9: “Fornite un disegno tecnico da approvare prima della produzione?”
R: Ogni progetto di stampo personalizzato comprende una revisione completa del progetto CAD 3D e un disegno tecnico 2D da firmare per l’approvazione finale.
D10: “Come si pulisce lo stampo dopo una produzione?”
R: Lo stampo va pulito da caldo con un raschietto in ottone e un solvente adatto, seguito da un rivestimento di olio protettivo antiruggine.
Soluzioni esperte per attrezzature di grande diametro
Aumenta la tua produzione di compositi con Guangdong Haikuo Composite Materials Co., Ltd. Guidato da Helena Wang, il nostro team tecnico è specializzato nella progettazione e nella realizzazione di stampi di pultrusione per tubi tondi in PRFV di alta qualità.
Ottimizza oggi stesso la tua linea di produzione:
- Consulente tecnico senior: Helena Wang
- E-mail tecnica per richieste d’offerta: [email protected]
- WhatsApp internazionale: +86 189 5198 8522
Specifiche delle attrezzature & approfondimenti tecnici
| Materiale dell’acciaio per filiere | Acciaio da utensili H13 (premium) | Acciaio per stampi Cr12MoV (standard) | Acciaio per stampi P20 (economico) |
|---|---|---|---|
| Vita operativa principale | Eccellente (oltre 50.000 metri con fibra di vetro) | Alta (circa 30.000 – 40.000 metri) | Moderata (adatta a prototipazione di piccole serie) |
| Resistenza alla fatica termica | Ultra alta (mantiene la durezza HRC ad alta temperatura) | Moderata (adatta a matrici in poliestere) | Scarsa (soggetta a usura dimensionale con PU continuo) |
| Limite di lucidatura interna a specchio | Eccellente (raggiunge Ra 0,012 μm) | Molto buono (raggiunge Ra 0,025 μm) | Standard (raggiunge Ra 0,040 μm) |
| Profili applicativi adatti | produzioni di tubi tondi che richiedono la massima durata dell’attrezzatura e stabilità dimensionale | Produzione di tubi tondi a volumi standard | Prototipazione a basso volume o prove di tubi tondi |
D&R sull’ingegneria degli stampi di precisione
D1: Perché uno spessore di cromatura dura di 0,04-0,05mm è fondamentale per la filiera di pultrusione per tubo in PRFV φ186*6mm: attrezzature di precisione per tubazioni di grande diametro?
Risposta: I roving e i mat di fibra di vetro sono molto abrasivi. Durante la pultrusione continua, la matrice rinforzata genera un notevole attrito di graffiatura contro le pareti della cavità di la filiera di pultrusione per tubo in PRFV φ186*6mm: attrezzature di precisione per tubazioni di grande diametro. Un preciso strato di cromo duro da 0,04-0,05mm aumenta la microdurezza superficiale e protegge l’acciaio da utensili sottostante, prolungando la vita della filiera di oltre il 40% e mantenendo una geometria φ186*6mm costante da un ciclo all’altro.
D2: In che modo la lucidatura interna a specchio fino a Ra 0,012-0,025 μm influisce sulla forza di traino di la filiera di pultrusione per tubo in PRFV φ186*6mm: attrezzature di precisione per tubazioni di grande diametro?
Risposta: Una cavità lucidata a specchio riduce drasticamente il coefficiente di attrito dinamico all’interno del canale di formatura dei tubi tondi. Un attrito minore significa che la macchina di pultrusione richiede meno forza di serraggio/traino per far avanzare il composito in polimerizzazione, il che riduce l’attrito di primo distacco sulla linea, previene l’affioramento delle fibre in superficie e riduce il consumo di energia nelle lunghe produzioni.
D3: Quale grado di acciaio va specificato per la produzione ad alto volume con la filiera di pultrusione per tubo in PRFV φ186*6mm: attrezzature di precisione per tubazioni di grande diametro?
Risposta: Per la produzione continua ad alto volume si consiglia l’acciaio da utensili H13 o l’acciaio per stampi Cr12MoV. L’H13 offre la vita operativa più lunga e la migliore resistenza alla fatica termica, mentre il Cr12MoV offre buone prestazioni a un costo inferiore per produzioni a volumi standard — l’acciaio per stampi P20 resta un’opzione economica per la prototipazione o per brevi lotti di prova.
D4: La filiera di pultrusione per tubo in PRFV φ186*6mm: attrezzature di precisione per tubazioni di grande diametro può essere personalizzata con dimensioni non standard o specifiche OEM?
Risposta: Sì. Come per tutte le nostre attrezzature di pultrusione, dimensioni, numero di cavità e trattamento superficiale possono essere progettati secondo il tuo esatto disegno o campione — supportiamo sia le dimensioni standard di catalogo sia richieste di attrezzature OEM completamente su misura.
D5: Con quali sistemi di resina è compatibile la filiera di pultrusione per tubo in PRFV φ186*6mm: attrezzature di precisione per tubazioni di grande diametro?
Risposta: La filiera è compatibile con l’intera gamma di sistemi di resina usati nella pultrusione del PRFV, tra cui resine poliestere insature, vinilestere, epossidiche e fenoliche. Comunicaci la resina di destinazione e il profilo di polimerizzazione e potremo confermare la finitura ottimale della cavità e la configurazione delle zone di riscaldamento.
Processo produttivo

Progettazione dello stampo

Messa a punto dello stampo del profilo

Livellamento del grezzo

Lavorazione CNC dello stampo

Punzonatura dello stampo

Rettifica delle superfici

Lucidatura della parete interna della cavità

Cromatura dello stampo
Certificato






