















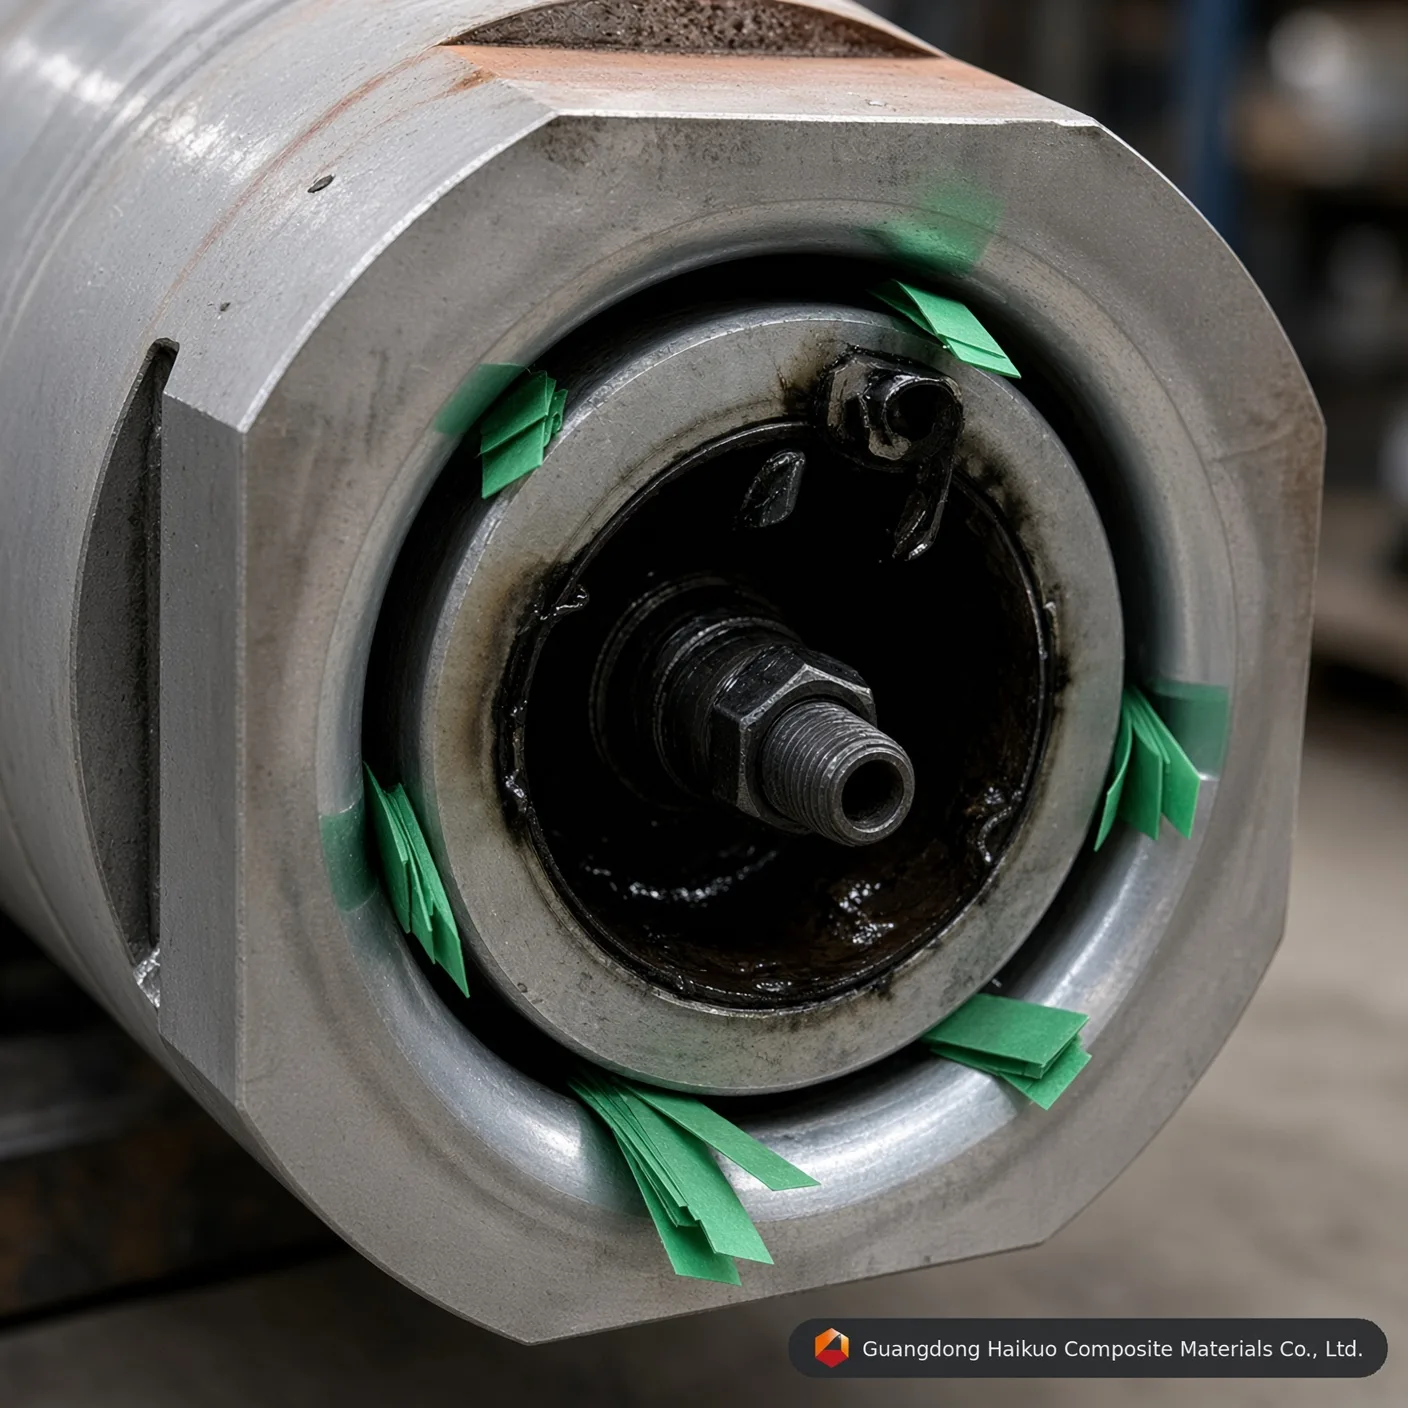
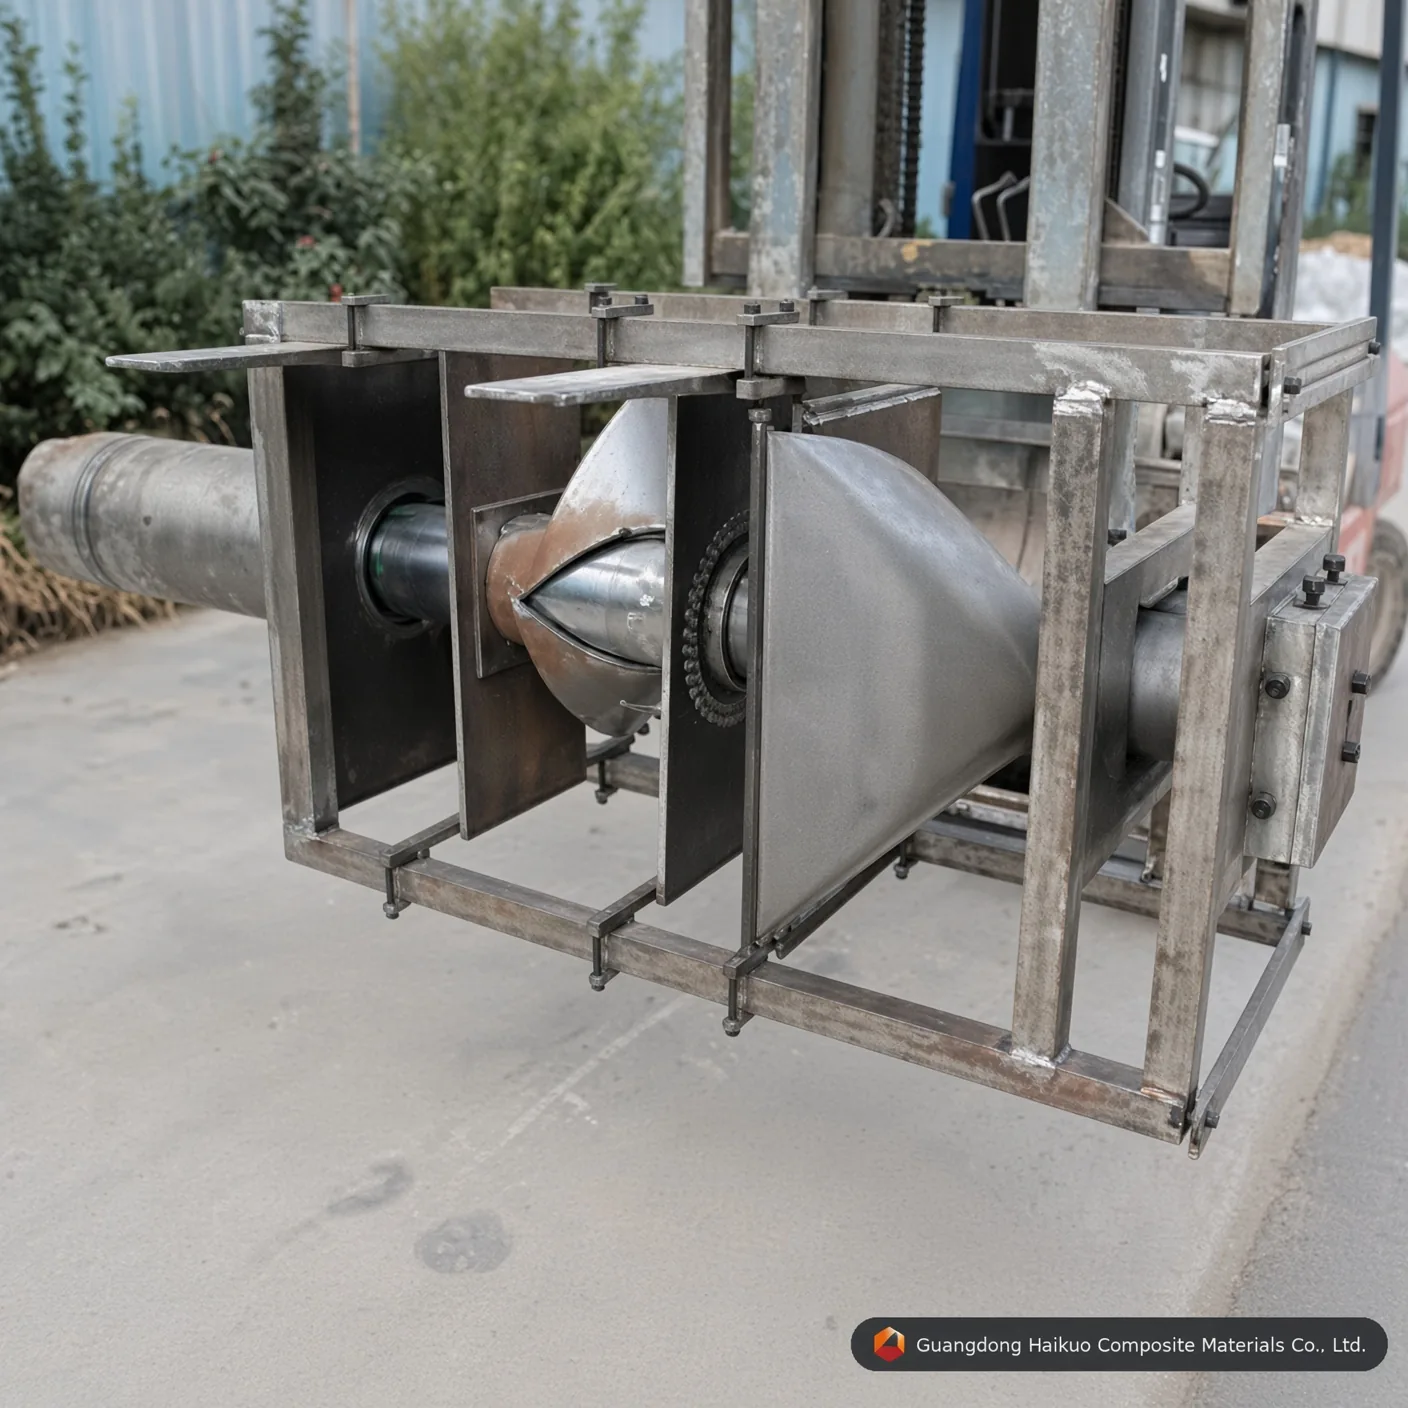
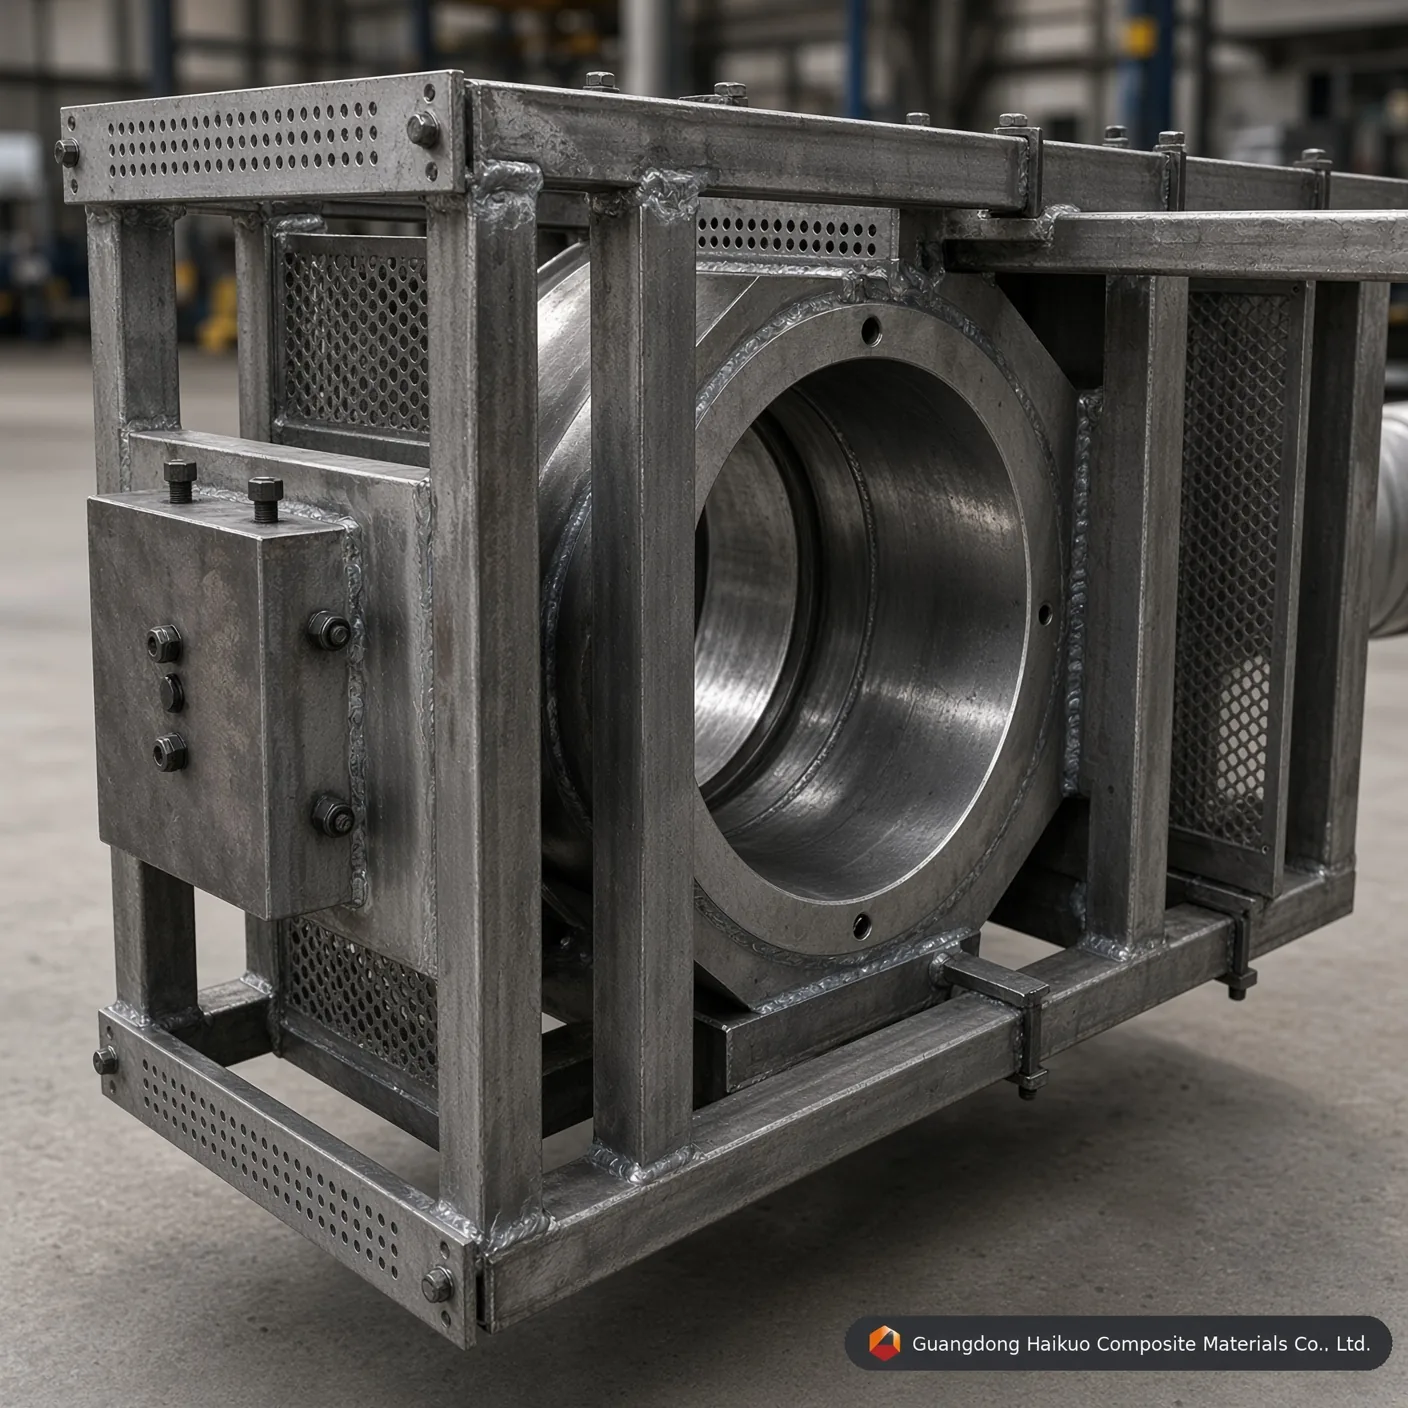
φ186*6 mm FRP 튜브 인발 성형 다이: 대구경 배관용 정밀 금형
경질 크롬 도금을 입힌 Cr12/H13 강재로 제작해 강하고 내식성 있는 산업용 배관을 제공하는 이 φ186*6mm FRP 원형 튜브 인발 성형 다이로 대규모 복합재 제조를 지원하세요.
시행 기준
직진도: 0.02mm 평활도: Ra=0.025~0.012 캐비티 표면 경도: < 0.02mm 경계 공차: ±0.3mm 도금 두께: 0.04-0.05mm 맞춤 제작 서비스 제공
산업용 복합재 파이프를 위한 고성능 금형
대구경 FRP 튜브는 도시 상수도 시스템, 화학물질 이송 라인, 구조 지지대에 쓰이며 2026년 산업 환경에서도 여전히 필수입니다. φ186*6mm FRP 원형 튜브 인발 성형 금형은 대규모 인발 성형에 따르는 상당한 내부 압력과 열 하중을 감당하도록 정밀 설계한 공구입니다. Guangdong Haikuo는 벽 두께가 균일하게 유지되고 효율적인 흐름을 위해 마감이 거울처럼 매끄럽게 유지되도록 외부 다이와 내부 맨드릴을 긴밀히 조율합니다.
1. 원형 튜브 금형의 작동 방식
벽 두께 6mm에 직경 186mm인 튜브를 생산하려면 단순한 중공 다이 이상이 필요하며 — 내면과 외면을 동시에 정밀하게 제어해야 합니다:
- 내부 맨드릴 지지: φ174mm 내부 맨드릴은 φ186mm 캐비티 안에서 중심에 놓여야 합니다. 당사 금형의 보강 브리지 설계가 높은 인발 하중에서 맨드릴이 휘는 것을 막아 줍니다.
- 열 구배 제어: 벽 두께가 6mm이면 경화 발열 피크를 세심하게 관리해야 하므로, 다구역 가열로 수지를 안쪽에서 바깥쪽으로 고르게 경화시켜 내부 미세 균열을 방지합니다.
- 압밀 비율: 금형 입구의 1-2도 테이퍼가 함침된 섬유를 점진적으로 압축하여 기포를 몰아내고 조밀한 구조 매트릭스를 형성합니다.
2. 프리미엄 소재 & 시행 기준
대구경 인발 성형은 금형강에 큰 응력을 주므로, 생산량에 맞는 여러 고성능 합금 옵션을 제공합니다:
- Cr12 / Cr12MoV: 대량 유리섬유 생산의 표준 선택으로, 진공 담금질 후 HRC 58-62에 도달합니다.
- H13 (4Cr5MoSiV1): 페놀이나 에폭시 같은 고온 수지에 적합하며 열피로에 대한 저항성이 강합니다.
- 표면 마감(거울 연마): 내부 캐비티를 Ra 0.012로 연마하면 마찰이 크게 줄고 내화학성에 필요한 “Class A” 표면을 얻습니다.
3. φ186*6mm 금형 기술 매개변수
| 매개변수 사양 | 표준 값 | 성능에 미치는 영향 |
|---|---|---|
| 금형 보어 직경 | φ186.0 mm | 외경 정밀도를 보장. |
| 맨드릴 직경 | φ174.0 mm | 6mm 벽 두께를 결정. |
| 동심도 | ≤ 0.05 mm | 벽 두께 균일성을 보장. |
| 직진도 | 0.02 mm / 1000 mm | 긴 파이프 구간의 휨을 방지. |
| 캐비티 경도 | HRC 55 – 60 | 유리섬유 마모에 저항. |
| 도금 두께 | 0.04 – 0.05 mm | 저마찰을 위한 경질 크롬층. |
4. 최적화된 성능 요소
- 수지 선택: 화학 플랜트용 비닐에스터든 구조 강도용 폴리우레탄이든, 당사 금형은 2026년의 모든 주요 수지 시스템과 호환됩니다.
- 섬유 배향: 금형 설계는 길이 방향 로빙과 연속 필라멘트 매트(CFM)의 조합을 수용하여 인장 강도와 후프 강도를 모두 제공합니다.
- 인발 속도: 평활도가 높은 당사 캐비티는 표준 산업용 금형보다 15-20% 빠른 인발 속도를 가능하게 하여 투자수익을 극대화합니다.
10가지 전문 FAQ: 대구경 FRP 튜브 금형
Q1: “186mm 직경 전체에서 6mm 벽 두께가 일정하도록 어떻게 보장하나요?”
A: 고정밀 센터링 가이드와 인발 성형 중 “맨드릴 처짐”을 최소화하는 보강 맨드릴 지지 시스템을 사용합니다.
Q2: “φ186mm 금형의 크롬 도금 예상 수명은 어느 정도인가요?”
A: 올바른 관리와 비마모성 수지를 사용하면 재도금 전까지 60,000에서 80,000미터의 생산을 기대할 수 있습니다.
Q3: “이 금형으로 탄소섬유 인발 성형도 가능한가요?”
A: 네, 다만 탄소섬유의 특성을 감당하기 위해 특수 질화 또는 DLC 코팅을 적용한 H13 강재를 권장합니다.
Q4: “금형은 전기로 가열하나요, 오일로 가열하나요?”
A: 이 금형은 둘 다 호환됩니다. 전기 가열봉용 표준 장착 구멍이나 열매체 오일 순환용 내부 유로를 제공합니다.
Q5: “직진도 공차가 왜 이렇게 엄격한가요(0.02mm)?”
A: 산업용 배관에서는 약간의 곡률만 있어도 긴 구간을 연결하기가 거의 불가능해집니다. 직진도는 누수 없는 접합의 핵심입니다.
Q6: “경화된 튜브 안에서 맨드릴이 달라붙는 것을 어떻게 막나요?”
A: 맨드릴은 정밀한 “이형 테이퍼”를 갖추고 거울면으로 연마됩니다. 고품질 내부 이형제와 결합하여 원활한 인출을 보장합니다.
Q7: “이 금형을 폴리에스터와 비닐에스터 수지에 모두 사용할 수 있나요?”
A: 네. 경질 크롬 표면은 화학적으로 불활성이며 폴리에스터의 스티렌과 비닐에스터의 공격적인 화학 성분에 매우 강합니다.
Q8: “φ186mm 튜브 금형의 일반적인 길이는 얼마인가요?”
A: 이 크기의 튜브는 높은 인발 속도에서도 완전한 경화를 보장하기 위해 보통 금형 길이를 900mm에서 1200mm 사이로 설계합니다.
Q9: “제작 전에 승인용 기술 도면을 제공하나요?”
A: 모든 맞춤 금형 프로젝트에는 종합적인 3D CAD 설계 검토와 최종 서명을 위한 2D 엔지니어링 도면이 포함됩니다.
Q10: “생산 후 금형은 어떻게 청소하나요?”
A: 금형이 따뜻할 때 황동 스크레이퍼와 적합한 용제로 청소한 뒤 보호용 방청유를 도포해야 합니다.
전문가의 대구경 금형 솔루션
Guangdong Haikuo Composite Materials Co., Ltd.와 함께 복합재 생산을 확장하세요. Helena Wang이 이끄는 당사 엔지니어링 팀은 고품질 FRP 원형 튜브 인발 성형 금형의 설계와 제작을 전문으로 합니다.
지금 생산 라인을 최적화하세요:
- 수석 엔지니어링 컨설턴트: Helena Wang
- 기술 견적 요청 이메일: [email protected]
- 글로벌 WhatsApp: +86 189 5198 8522
금형 사양 & 엔지니어링 인사이트
| 금형 강재 등급 | H13 공구강 (프리미엄) | Cr12MoV 금형강 (표준) | P20 금형강 (경제형) |
|---|---|---|---|
| 핵심 작동 수명 | 우수 (유리섬유 기준 50,000m 이상) | 높음 (약 30,000 – 40,000m) | 보통 (소량 시제품 제작에 적합) |
| 열피로 저항성 | 매우 높음 (고온에서도 HRC 경도 유지) | 보통 (폴리에스터 매트릭스에 적합) | 불량 (PU 연속 가공 시 치수 마모 발생 쉬움) |
| 내부 거울 연마 한계 | 우수 (Ra 0.012 μm 달성) | 매우 양호 (Ra 0.025 μm 달성) | 표준 (Ra 0.040 μm 달성) |
| 적합한 적용 프로파일 | 최대 금형 수명과 치수 안정성이 필요한 원형 튜브 생산 | 표준 물량의 원형 튜브 생산 | 소량 시제품 제작 또는 원형 튜브 시험 생산 |
정밀 금형 엔지니어링 Q&A
Q1: 0.04-0.05 mm 경질 크롬 도금 두께가 φ186*6 mm FRP 튜브 인발 성형 금형: 정밀 대구경 금형에 왜 중요한가요?
답변: 유리섬유 로빙과 매트는 매우 마모성이 높습니다. φ186*6 mm FRP 튜브 인발 성형 금형: 정밀 대구경 금형에서는 연속 인발 성형 중 보강된 매트릭스가 캐비티 벽에 상당한 긁힘 마찰을 일으킵니다. 정밀한 0.04-0.05 mm 경질 크롬층은 표면 미세 경도를 높이고 아래의 금형강을 보호하여 금형 수명을 40% 이상 늘리고 φ186*6 mm 원형 튜브 형상을 생산 단위마다 일관되게 유지합니다.
Q2: Ra 0.012-0.025 μm의 내부 거울 연마는 φ186*6 mm FRP 튜브 인발 성형 금형: 정밀 대구경 금형의 인발력에 어떤 영향을 주나요?
답변: 거울 연마된 캐비티는 원형 튜브 성형 채널 내부의 동적 마찰 계수를 크게 낮춥니다. 마찰이 낮으면 인발 성형기가 경화 중인 복합재를 진행시키는 데 필요한 그립/인발력이 줄어 라인 달라붙음이 감소하고 표면 섬유 노출을 막으며 긴 생산 구간에서 에너지 소비를 낮춥니다.
Q3: φ186*6 mm FRP 튜브 인발 성형 금형: 정밀 대구경 금형로 대량 생산을 하려면 어떤 강종을 지정해야 하나요?
답변: 대량 연속 생산에는 H13 공구강 또는 Cr12MoV 금형강을 권장합니다. H13은 가장 긴 작동 수명과 최고의 열피로 저항성을 제공하고, Cr12MoV는 표준 물량 생산에서 더 낮은 비용으로 강한 성능을 제공하며 — P20 금형강은 시제품 제작이나 소량 시험 배치에 경제적인 선택으로 남습니다.
Q4: φ186*6 mm FRP 튜브 인발 성형 금형: 정밀 대구경 금형를 비표준 치수나 OEM 사양에 맞춰 맞춤 제작할 수 있나요?
답변: 네. 당사의 모든 인발 성형 금형과 마찬가지로 치수, 캐비티 수, 표면 처리를 정확한 도면이나 샘플에 맞춰 설계할 수 있습니다 — 표준 카탈로그 규격과 완전한 맞춤 OEM 금형 요청을 모두 지원합니다.
Q5: φ186*6 mm FRP 튜브 인발 성형 금형: 정밀 대구경 금형는 어떤 수지 시스템과 호환되나요?
답변: 이 다이는 불포화 폴리에스터, 비닐에스터, 에폭시, 페놀 수지를 포함한 FRP 인발 성형에 사용되는 모든 수지 시스템과 호환됩니다. 목표 수지와 경화 조건을 알려 주시면 최적의 캐비티 마감과 가열 구역 구성을 확인해 드립니다.
생산 공정

엔지니어 금형 설계

프로파일 금형 조정

황삭 정반 가공

금형 CNC 가공

금형 펀칭

표면 연삭

캐비티 내벽 연마

금형 크롬 도금
인증서






