















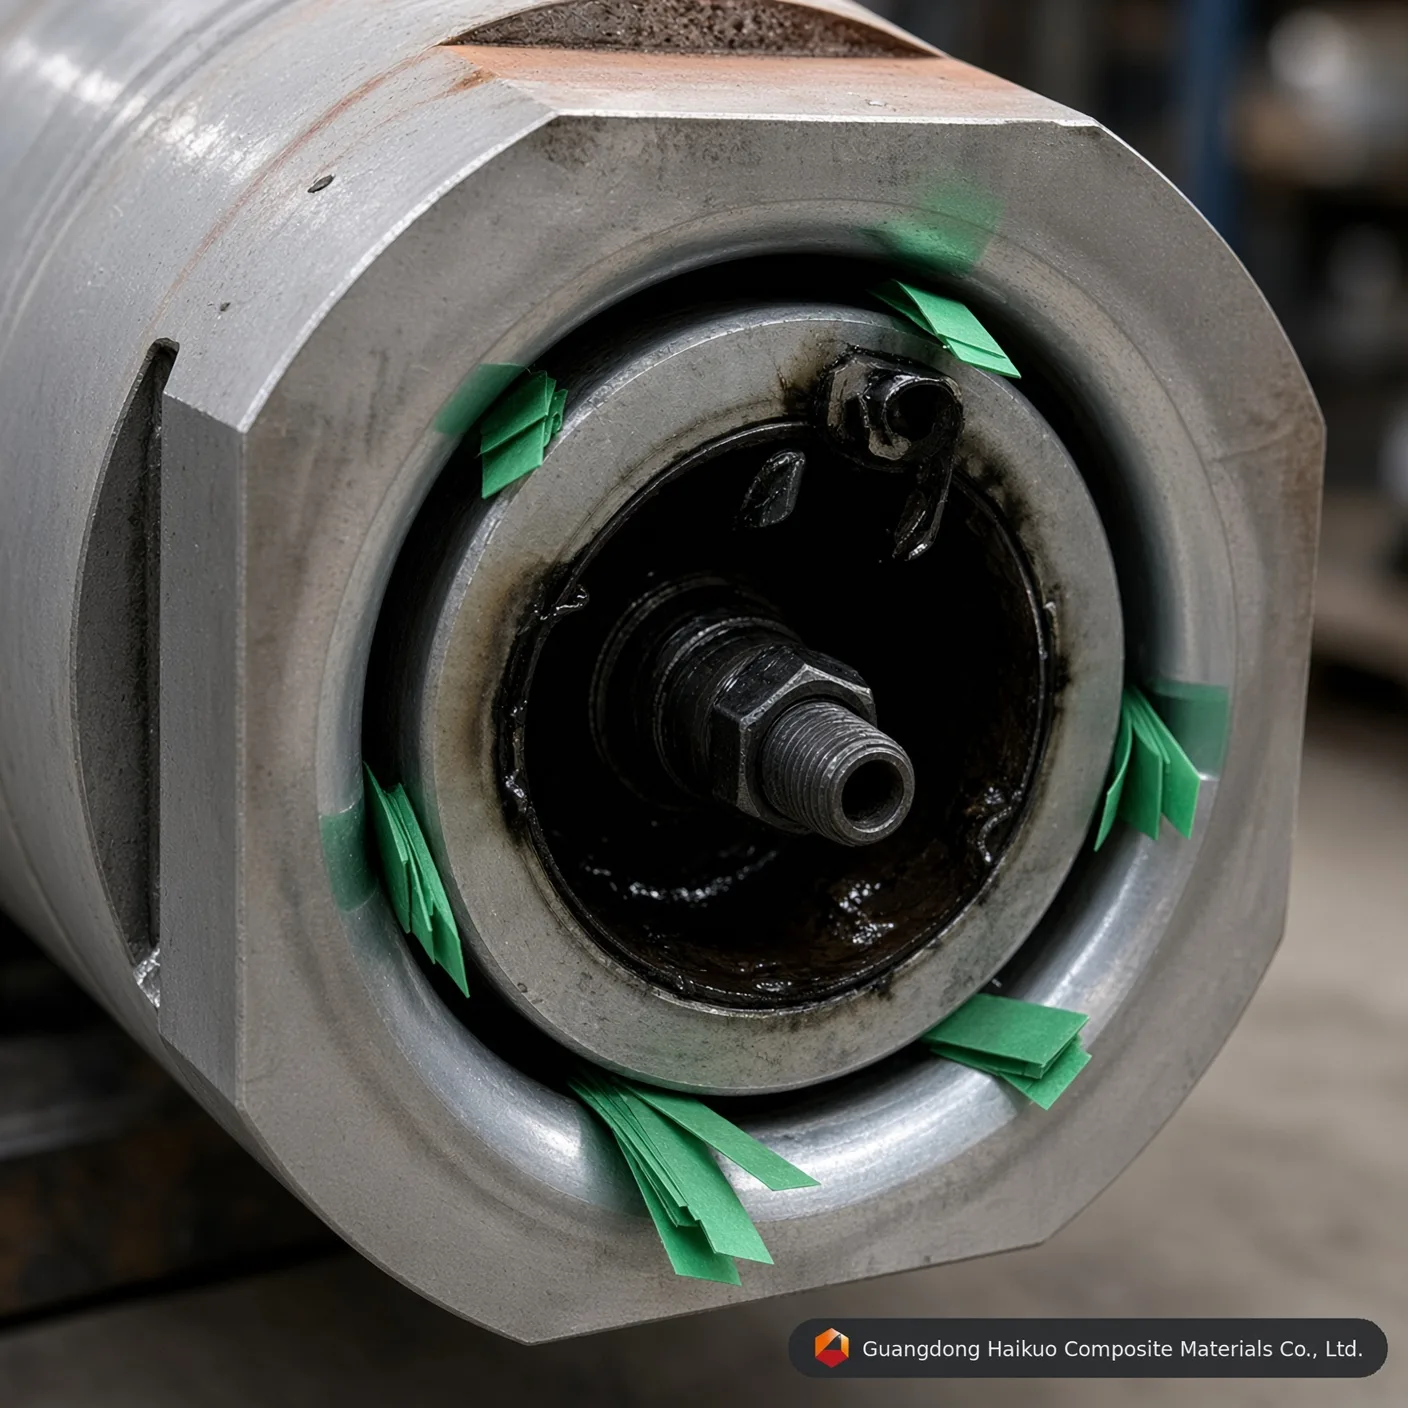
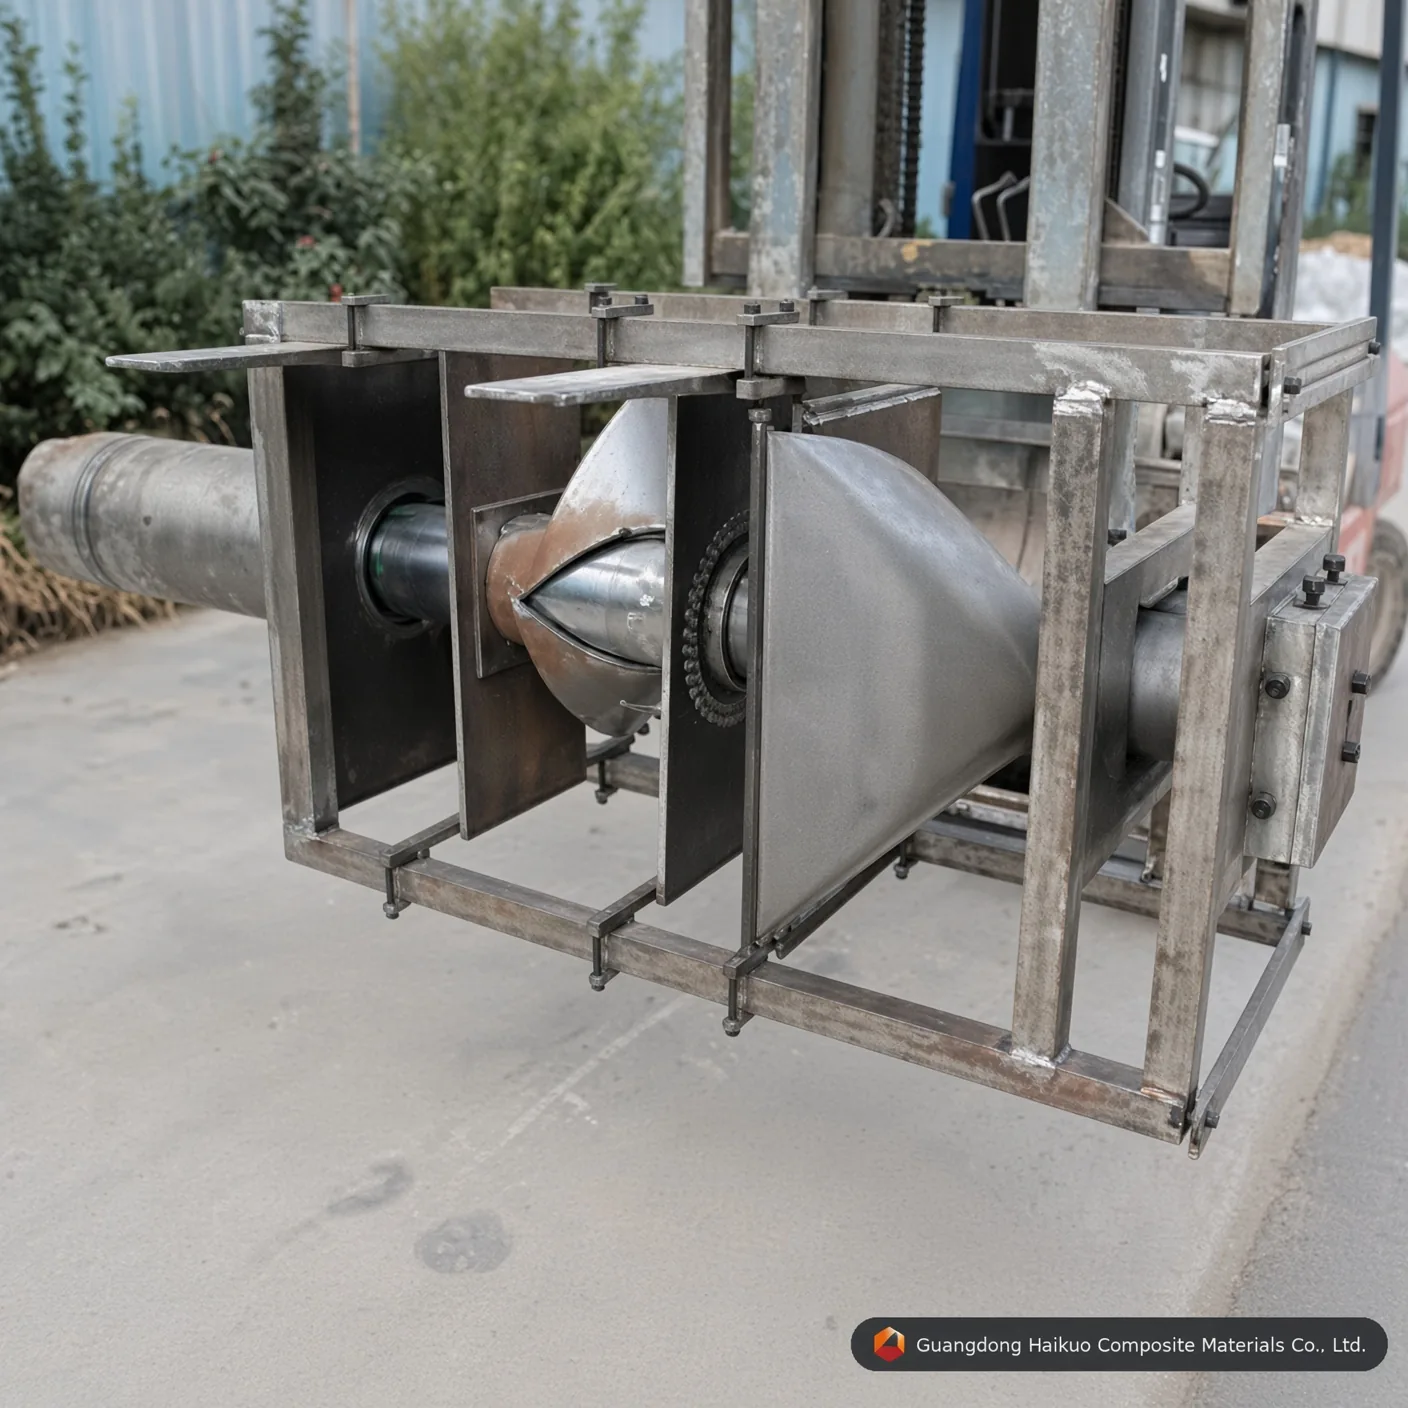
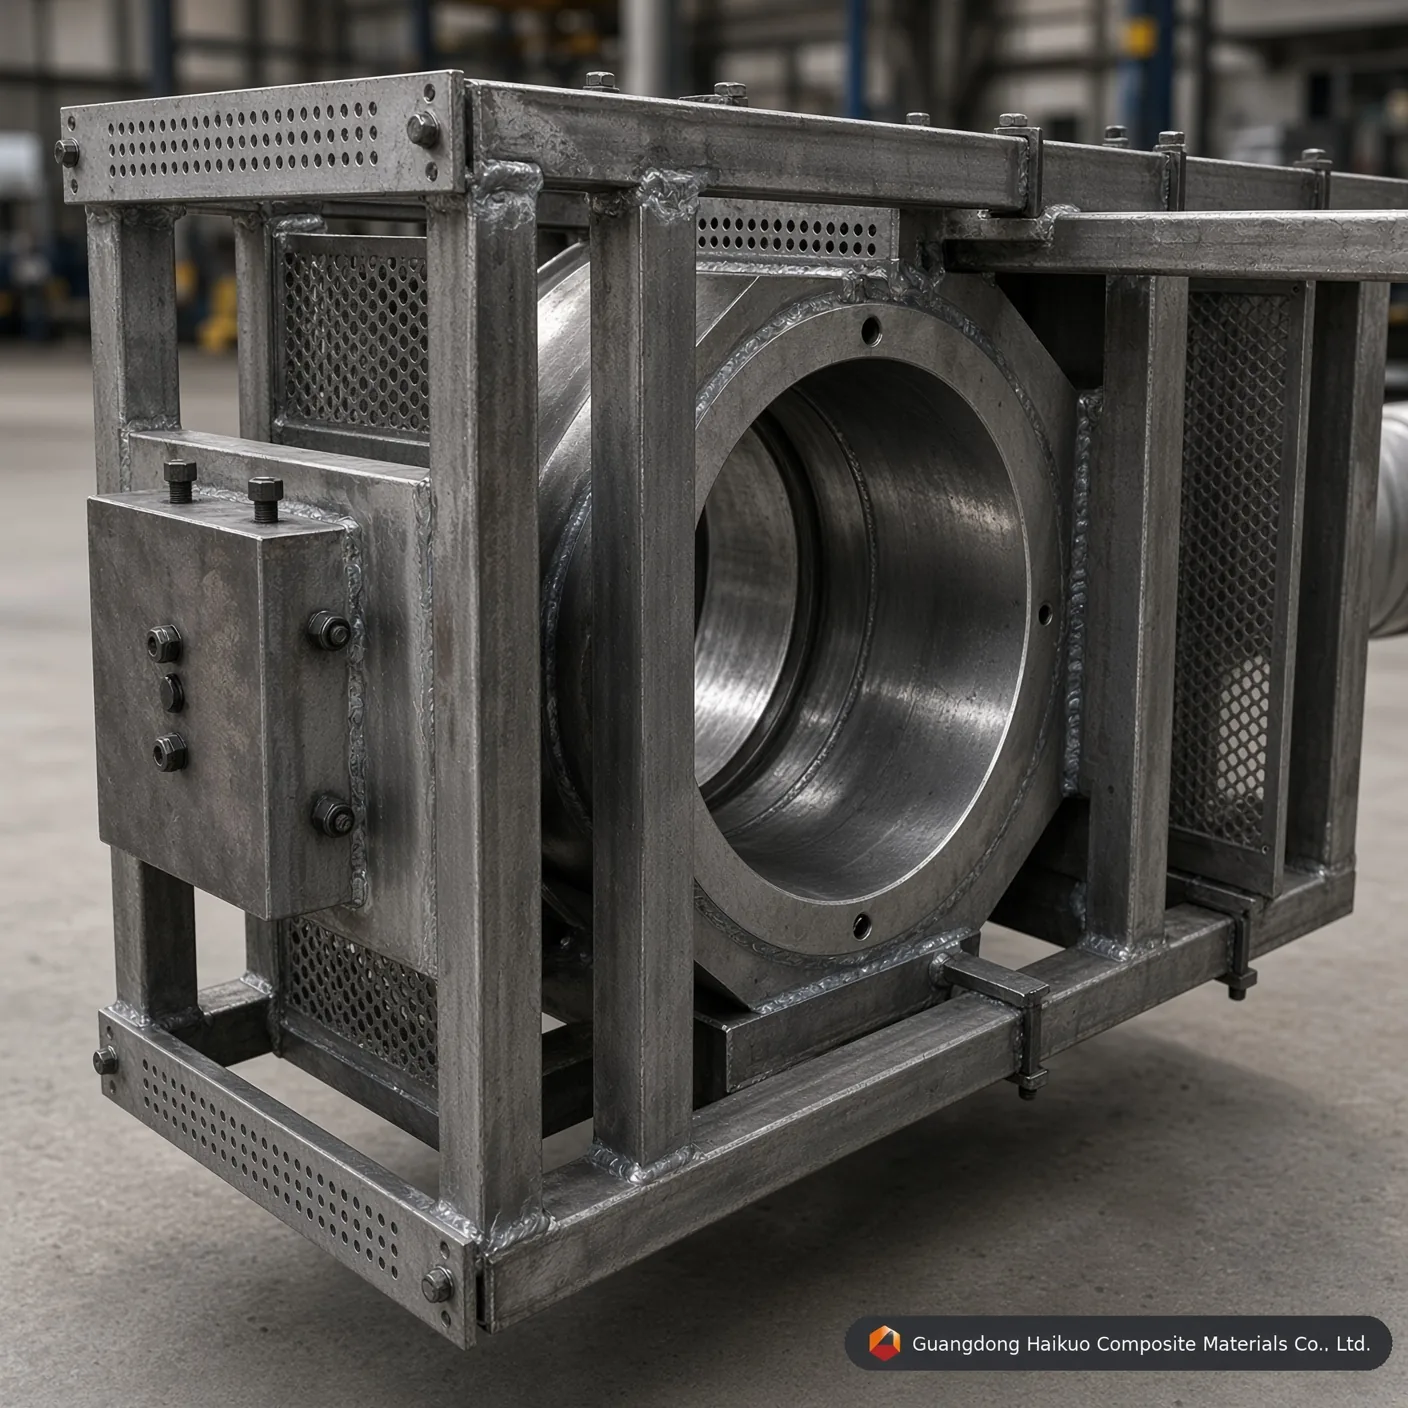
Pultrusionsverktyg för FRP-rör φ186*6 mm: precisionsverktyg för rör med stor diameter
Stöd storskalig kompositproduktion med det här pultrusionsverktyget för runda FRP-rör φ186*6mm, byggt av Cr12/H13-stål med hårdkromplätering för att ge starka, korrosionsbeständiga industrirör.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Högpresterande verktyg för industriella kompositrör
Stora FRP-rör är fortfarande avgörande i det industriella landskapet 2026 och används i kommunala vattensystem, kemiska transportledningar och konstruktionsstöd. Pultrusionsverktyget för runda FRP-rör φ186*6mm är ett precisionskonstruerat verktyg byggt för att hantera de betydande inre tryck och värmelaster som följer med storskalig pultrusion. Hos Guangdong Haikuo samordnar vi det yttre verktyget och den inre dornen noga så att väggtjockleken förblir jämn och ytan spegelslät för effektivt flöde.
1. Så fungerar verktyget för runda rör
Att tillverka ett rör med 186mm diameter och 6mm vägg kräver mer än ett enkelt ihåligt verktyg — det kräver samtidig, exakt kontroll av både inner- och yttersida:
- Stöd för den inre dornen: Den inre dornen φ174mm måste sitta centrerad inuti kaviteten φ186mm. En förstärkt brokonstruktion i våra verktyg hindrar dornen från att böja sig under höga dragbelastningar.
- Kontroll av temperaturgradient: Med en vägg på 6mm måste den exoterma värmetoppen hanteras noga, så uppvärmning i fyra zoner används för att härda hartset jämnt inifrån och ut och undvika inre mikrosprickor.
- Komprimeringsförhållande: En avsmalning på 1-2 grader vid verktygets inlopp komprimerar de impregnerade fibrerna gradvis, driver ut luftbubblor och bygger upp en tät konstruktionsmatris.
2. Material av premiumkvalitet & utförandestandarder
Pultrusion med stor diameter belastar verktygsstålet kraftigt, så vi erbjuder flera högpresterande legeringsalternativ som anpassas efter produktionsvolymen:
- Cr12 / Cr12MoV: Standardvalet för glasfiberproduktion i stora volymer, och når HRC 58-62 efter vakuumhärdning.
- H13 (4Cr5MoSiV1): Väl lämpat för högtemperaturhartser som fenol eller epoxi, med starkt motstånd mot värmeutmattning.
- Ytfinish (spegelpolering): Polering av den inre kaviteten till Ra 0,012 minskar friktionen avsevärt och ger den “klass A”-yta som behövs för kemikaliebeständighet.
3. Tekniska parametrar för verktyget φ186*6mm
| Parameterspecifikation | Standardvärde | Inverkan på prestanda |
|---|---|---|
| Verktygets borrdiameter | φ186,0 mm | Säkerställer precision i ytterdiametern. |
| Dornens diameter | φ174,0 mm | Bestämmer väggtjockleken på 6mm. |
| Koncentricitet | ≤ 0.05 mm | Säkerställer jämn väggtjocklek. |
| Rakhet | 0.02 mm / 1000 mm | Förhindrar böjning i långa rörsektioner. |
| Kavitetshårdhet | HRC 55 – 60 | Motstår glasfibernötning. |
| Skikttjocklek | 0.04 – 0.05 mm | Hårdkromskikt för låg friktion. |
4. Optimerade prestandafaktorer
- Val av harts: Oavsett om vinylester används för kemiska anläggningar eller polyuretan för konstruktionshållfasthet är våra verktyg kompatibla med alla större hartssystem 2026.
- Fiberorientering: Verktygets utformning rymmer en blandning av längsgående rovingar och kontinuerliga filamentmattor (CFM) som ger både drag- och ringhållfasthet.
- Draghastighet: Våra mycket släta kaviteter tillåter 15-20 % högre draghastigheter jämfört med vanliga industriverktyg, vilket maximerar din avkastning.
10 professionella vanliga frågor: verktyg för stora FRP-rör
F1: “Hur säkerställer ni att väggtjockleken på 6mm är jämn runt hela diametern på 186mm?”
S: Vi använder högprecisa centreringsstyrningar och ett förstärkt stödsystem för dornen som minimerar “dornhäng” under pultrusionsprocessen.
F2: “Vilken förväntad livslängd har krompläteringen på ett verktyg φ186mm?”
S: Med rätt underhåll och icke-slipande hartser kan du förvänta dig 60 000 till 80 000 meter produktion innan omplätering behövs.
F3: “Kan det här verktyget hantera pultrusion av kolfiber?”
S: Ja, men för kolfiber rekommenderar vi H13-stål med särskild nitrering eller DLC-beläggning för att hantera fiberns särskilda egenskaper.
F4: “Värms verktyget med el eller olja?”
S: Verktyget är kompatibelt med båda. Vi tillhandahåller standardmonteringshål för elektriska värmestavar eller invändiga kanaler för cirkulation av termisk olja.
F5: “Varför är rakhetstoleransen så snäv (0,02mm)?”
S: I industriella rörledningar gör även en liten krökning det nästan omöjligt att koppla ihop långa sektioner. Rakhet är nyckeln till läckagefri skarvning.
F6: “Hur förhindrar ni att dornen fastnar inne i det härdade röret?”
S: Dornen har en precis “frigöringskonicitet” och är polerad till spegelfinish. Tillsammans med högkvalitativa inre släppmedel säkerställer det en smidig uttagning.
F7: “Kan jag använda det här verktyget för både polyester- och vinylesterharts?”
S: Ja. Hårdkromytan är kemiskt inert och mycket motståndskraftig mot styrenet i polyester och vinylesterns aggressiva kemi.
F8: “Vilken är den normala längden på ett rörverktyg φ186mm?”
S: För ett rör i den här storleken konstruerar vi normalt verktygets längd mellan 900mm och 1200mm för att säkerställa full härdning vid höga draghastigheter.
F9: “Tillhandahåller ni en teknisk ritning för godkännande före tillverkning?”
S: Varje kundanpassat verktygsprojekt omfattar en fullständig granskning av 3D-CAD-konstruktionen och en teknisk 2D-ritning för din slutliga underskrift.
F10: “Hur rengör vi verktyget efter en produktionsserie?”
S: Verktyget ska rengöras medan det är varmt med en mässingsskrapa och ett lämpligt lösningsmedel, följt av en beläggning med skyddande rostskyddsolja.
Expertlösningar för verktyg med stor diameter
Skala upp din kompositproduktion med Guangdong Haikuo Composite Materials Co., Ltd. Under ledning av Helena Wang är vårt konstruktionsteam specialiserat på konstruktion och tillverkning av högkvalitativa pultrusionsverktyg för runda FRP-rör.
Optimera din produktionslinje redan i dag:
- Ledande teknisk konsult: Helena Wang
- E-post för teknisk offertförfrågan: [email protected]
- Globalt WhatsApp-nummer: +86 189 5198 8522
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av runda rör som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av runda rör | Prototypframställning eller provserier av runda rör i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för FRP-rör φ186*6mm: precisionsverktyg för stora diametrar?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för FRP-rör φ186*6mm: precisionsverktyg för stora diametrar. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn geometri för runda rör av φ186*6mm serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för FRP-rör φ186*6mm: precisionsverktyg för stora diametrar?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i formningskanalen för runda rör kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för FRP-rör φ186*6mm: precisionsverktyg för stora diametrar?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för FRP-rör φ186*6mm: precisionsverktyg för stora diametrar anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för FRP-rör φ186*6mm: precisionsverktyg för stora diametrar kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






