















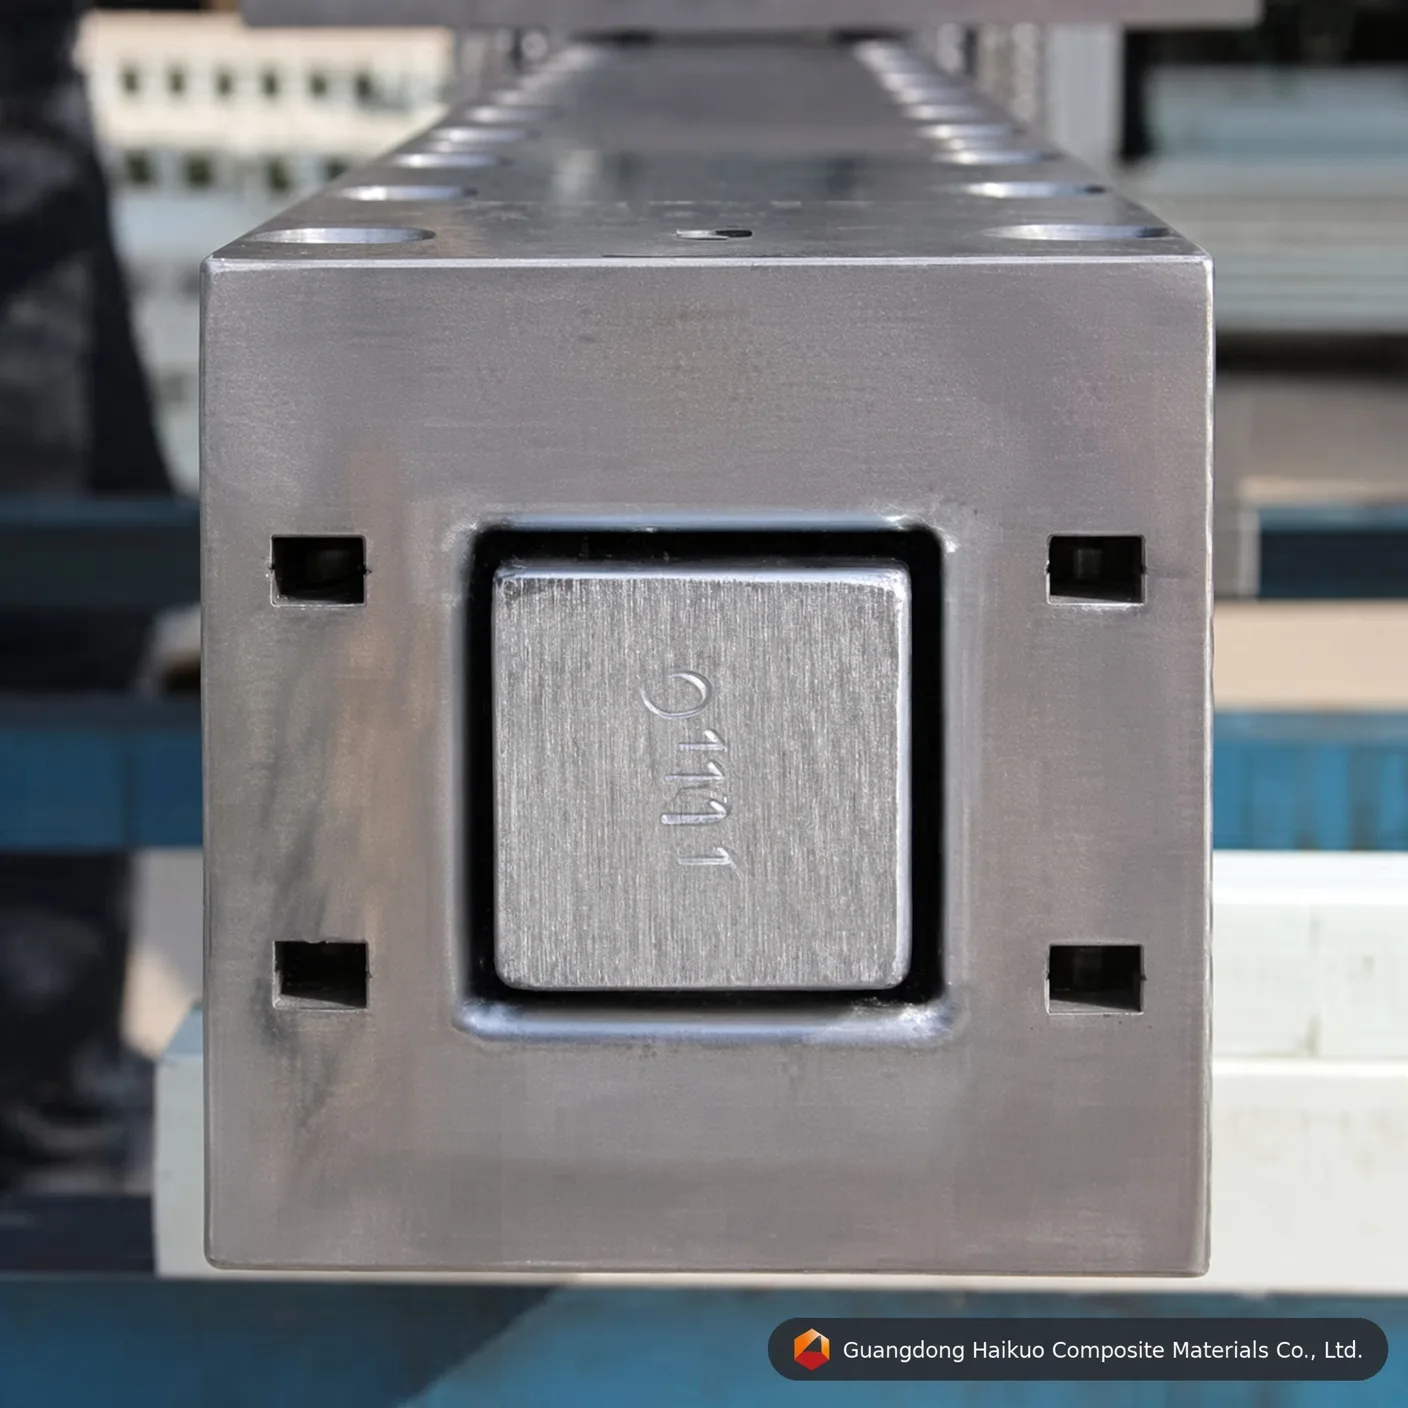
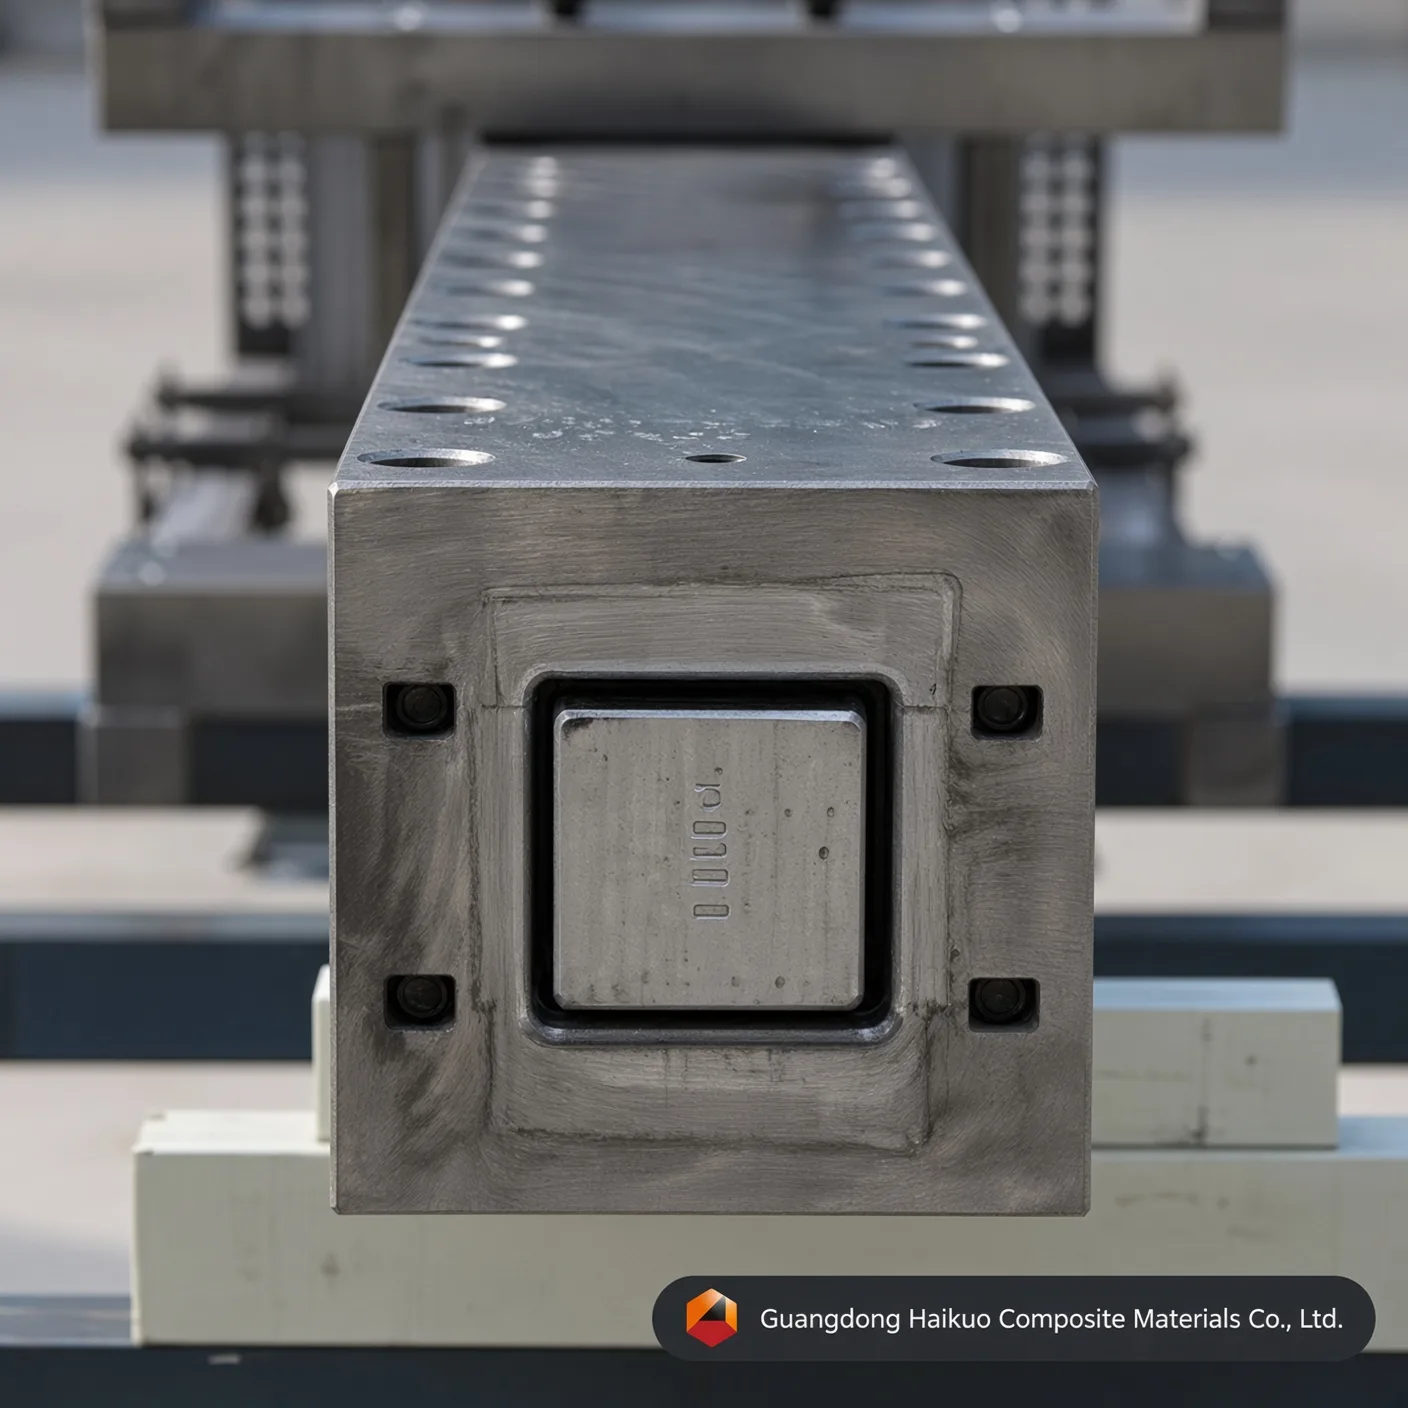
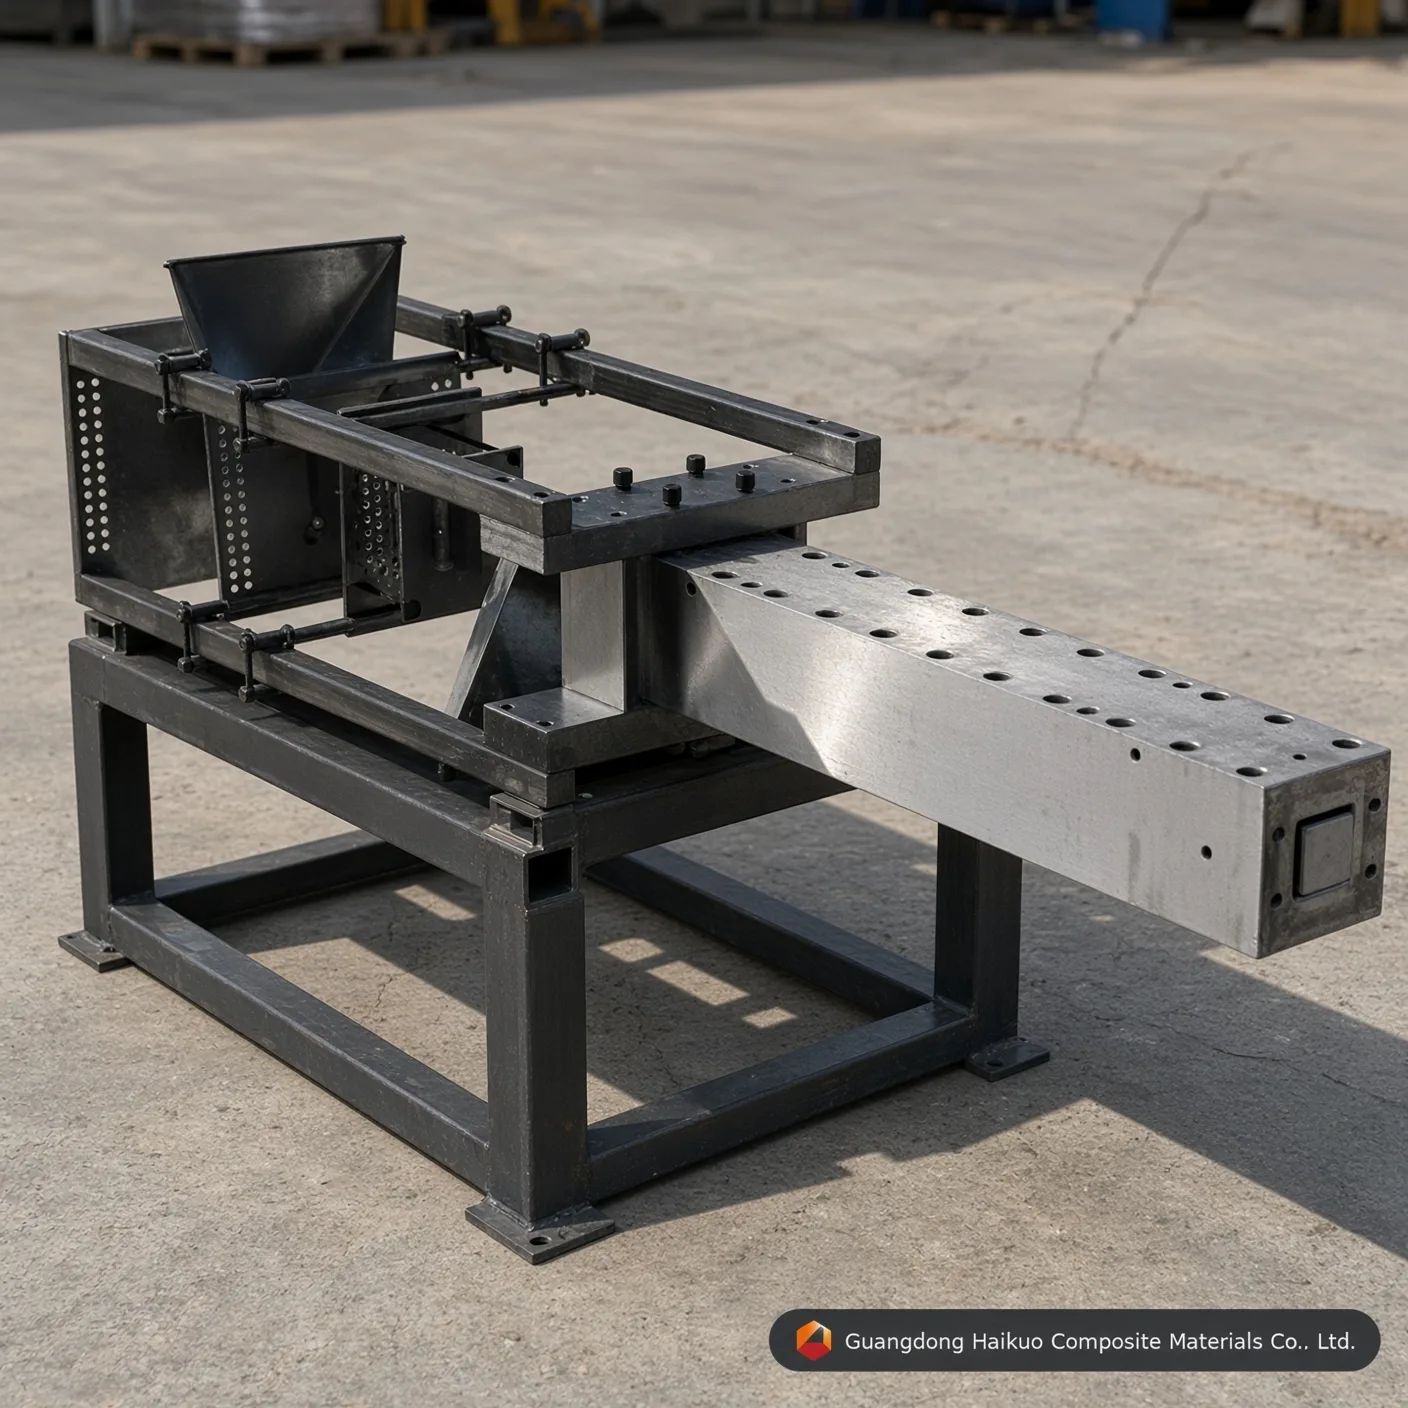
Pultrusionsverktyg för fyrkantiga FRP-rör 60*60 mm: högprecisionsverktyg för konstruktionsprofiler
Uppnå jämn FRP-produktion för konstruktionsbruk med det här högprecisa pultrusionsverktyget för fyrkantiga rör 60*60mm, byggt av Cr12/H13-stål med spegelfinish i kaviteten och hårdhet HRC 60 för utmärkt slitstyrka och måttstabilitet.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Precisionsverktyg byggda för FRP-sektioner för konstruktionsbruk
I bygg- och industriprojekt 2026 fungerar fyrkantiga rör 60*60mm som ett konstruktionsmässigt “arbetsdjur” och förekommer ofta i kyltorn, modulbostäder och gångbanor för fotgängare. Vårt pultrusionsverktyg för fyrkantiga FRP-rör 60*60mm är byggt för att klara de krävande kraven i de här lastbärande användningarna. Hos Guangdong Haikuo håller noggrann uppmärksamhet på den inre hörngeometrin och verktygsstålets värmebeteende varje fyrkantigt rör inom ISO-konstruktionstoleranser och fritt från delaminering.
1. Så fungerar pultrusion av fyrkantiga rör
Att tillverka ett högkvalitativt fyrkantigt rör på 60mm innebär att kontrollera den “krympspänning” som tenderar att byggas upp i hörnen på en rektangulär profil. Våra verktyg hanterar det genom tre kritiska zoner:
- Komprimeringsinlopp: En exakt beräknad ingångskon vid verktygets mynning komprimerar glasfibermattorna och rovingarna så att hörnen på den fyrkantiga profilen blir fullt armerade.
- Dynamik i zonindelad uppvärmning: Ett uppvärmningssystem i flera steg kompenserar för att mitten av ett fyrkantigt rör på 60mm härdar i en annan takt än hörnen, vilket förhindrar “inre sprickor”, eller värmesprickor.
- Dornens precision: En inre dorn på 50mm-54mm (anpassad efter godstjockleken) hålls på plats med höghållfasta bultar och centreringsfixturer så att väggtjockleken håller sig jämn inom ±0,1mm.
2. Materialval & ytbehandling av kavitet
Kontinuerlig glasfiberrörelse vid höga draghastigheter är mycket slipande, så våra verktyg för 60*60mm är byggda av verktygsstål av premiumkvalitet:
- Cr12 / Cr12MoV: Ett stål med hög kromhalt som används som standard för serietillverkning och når HRC 58-62 efter vakuumvärmebehandling.
- H13-verktygsstål: Föredraget för epoxibaserad pultrusion tack vare sin seghet och sitt motstånd mot värmeutmattning.
- Spegelpolering & plätering: Kaviteten poleras till Ra 0,012 och förses med 0,05mm hårdkromskikt, en ultraslät kombination som minskar dragfriktionen med 30 % och sänker både energianvändning och slitage på gripdonen.
3. Tekniska parametrar & utförandestandarder
| Teknisk egenskap | Haikuo standardvärde | Fördel för produktionen |
|---|---|---|
| Verktygsspecifikation | 60.0 x 60.0 mm | Godstjocklek som kan anpassas (3mm-6mm). |
| Kavitetshårdhet | HRC 55 – 62 | Extremt motstånd mot glasfibererosion. |
| Rakhetstolerans | < 0,02 mm / meter | Hjälper rören att passa väl i kopplingar. |
| Ytjämnhet (Ra) | 0.025 ~ 0.012 | Ytfinish i klass A för användning utomhus. |
| Hörnradie (R) | 1,0 – 3,0 mm (kundanpassad) | Minskar spänningskoncentration i förband. |
4. Industriella tillämpningar för fyrkantiga rör på 60mm
- Kyltorn: Korrosionsfria stomdelar som tål ständig exponering för kemikalier och fukt.
- Elförsörjning: Icke-ledande stödkonstruktioner för högspänningsstationer.
- Modulbyggande: Lätta balkar och pelare för snabbt uppställda bostäder och skydd vid katastrofhjälp.
- Jordbruksstommar: Hållbara, rötsäkra stommar för växthuskonstruktioner och stöd för djurgolv.
10 professionella vanliga frågor: teknik för verktyg för fyrkantiga rör
F1: “Kan ett verktyg tillverka fyrkantiga rör med olika godstjocklekar?”
S: Nej. Godstjockleken bestäms av gapet mellan den yttre kaviteten och den inre dornen. Dornar är dock utbytbara om verktygskroppen är konstruerad för det.
F2: “Vilken är den normala draghastigheten för en profil på 60*60mm?”
S: Beroende på hartssystem (polyester jämfört med polyuretan) varierar hastigheterna normalt från 0,4 till 1,0 meter per minut.
F3: “Hur förhindrar ni att det fyrkantiga röret vrider sig?”
S: Vridning förhindras genom exakt uppriktning av förformningsmallarna och verktygskavitetens inre rakhet (tolerans 0,02mm).
F4: “Krävs hårdkromplätering vid pultrusion av kolfiber?”
S: Ja. Kolfiber är mycket slipande. Vi rekommenderar ett tjockare kromskikt eller särskild nitrering för serier med kolfiber.
F5: “Hur många värmezoner rekommenderas för ett verktyg på 60mm?”
S: Vi rekommenderar ett värmesystem med 3 eller 4 zoner för att hantera härdningstoppen effektivt vid konstruktionstjocklekar.
F6: “Vad orsakar ytlig ‘luddbildning’ eller grovhet på det fyrkantiga röret?”
S: Det beror vanligen på nedsmutsning av verktyget eller utsliten kromplätering. Vår finish Ra 0,012 är utformad för att förhindra det i upp till 100 000 meter.
F7: “Kan ni konstruera verktyget med en särskild hörnradie för mina kopplingar?”
S: Ja. Vi kan anpassa ‘R’-vinkeln så att den noga motsvarar dina krav på konstruktionsförband.
F8: “Vilken förväntad livslängd har ett verktyg av Cr12 60*60mm?”
S: Med rätt underhåll och icke-slipande hartser kan ett verktyg av Cr12 tillverka mellan 50,000 och 150,000 meter profil.
F9: “Ger ni teknisk support vid den första produktionsserien?”
S: Ja, vi tillhandahåller fullständig teknisk dokumentation och kan erbjuda videokonsultation för maskininställning och inställning av hartstemperatur.
F10: “Hur rengör jag hartsansamlingar inne i den fyrkantiga kaviteten?”
S: Använd en skrapa av mässing eller koppar medan verktyget fortfarande är varmt för att undvika att krompläteringen repas, följt av ett rengöringslösningsmedel.
Strategisk rådgivning om verktyg
Höj din produktionseffektivitet med Guangdong Haikuo Composite Materials Co., Ltd. Under ledning av Helena Wang erbjuder vårt team högkvalitativa lösningar med FRP-pultrusionsverktyg för global infrastruktur.
Diskutera ditt projekts specifikationer med oss:
- Projektdirektör: Helena Wang
- Teknisk e-post: [email protected]
- Globalt WhatsApp-nummer: +86 189 5198 8522
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av fyrkantiga rör som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av fyrkantiga rör | Prototypframställning eller provserier av fyrkantiga rör i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för fyrkantiga FRP-rör 60*60mm: precisionsverktyg för konstruktionsprofiler?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för fyrkantiga FRP-rör 60*60mm: precisionsverktyg för konstruktionsprofiler. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn geometri för fyrkantiga rör 60*60mm serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för fyrkantiga FRP-rör 60*60mm: precisionsverktyg för konstruktionsprofiler?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i formningskanalen för fyrkantiga rör kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för fyrkantiga FRP-rör 60*60mm: precisionsverktyg för konstruktionsprofiler?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för fyrkantiga FRP-rör 60*60mm: precisionsverktyg för konstruktionsprofiler anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för fyrkantiga FRP-rör 60*60mm: precisionsverktyg för konstruktionsprofiler kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






