















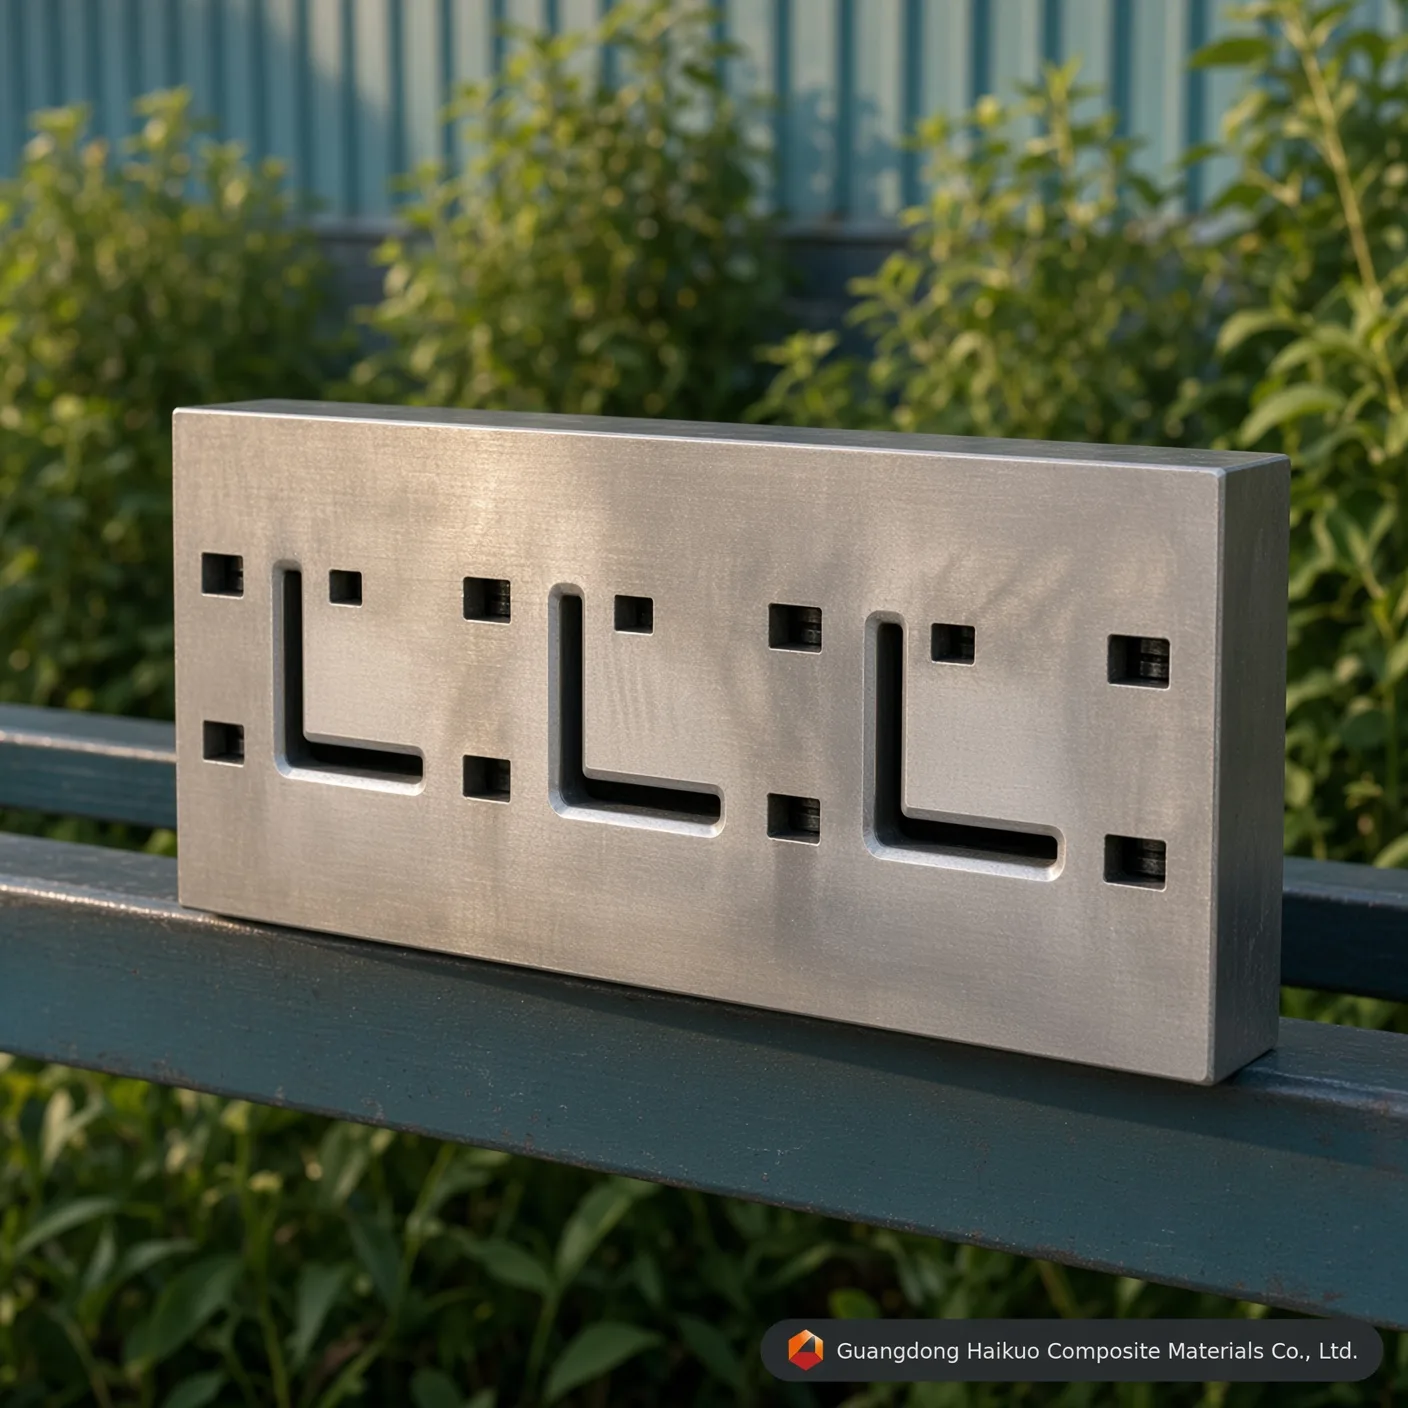
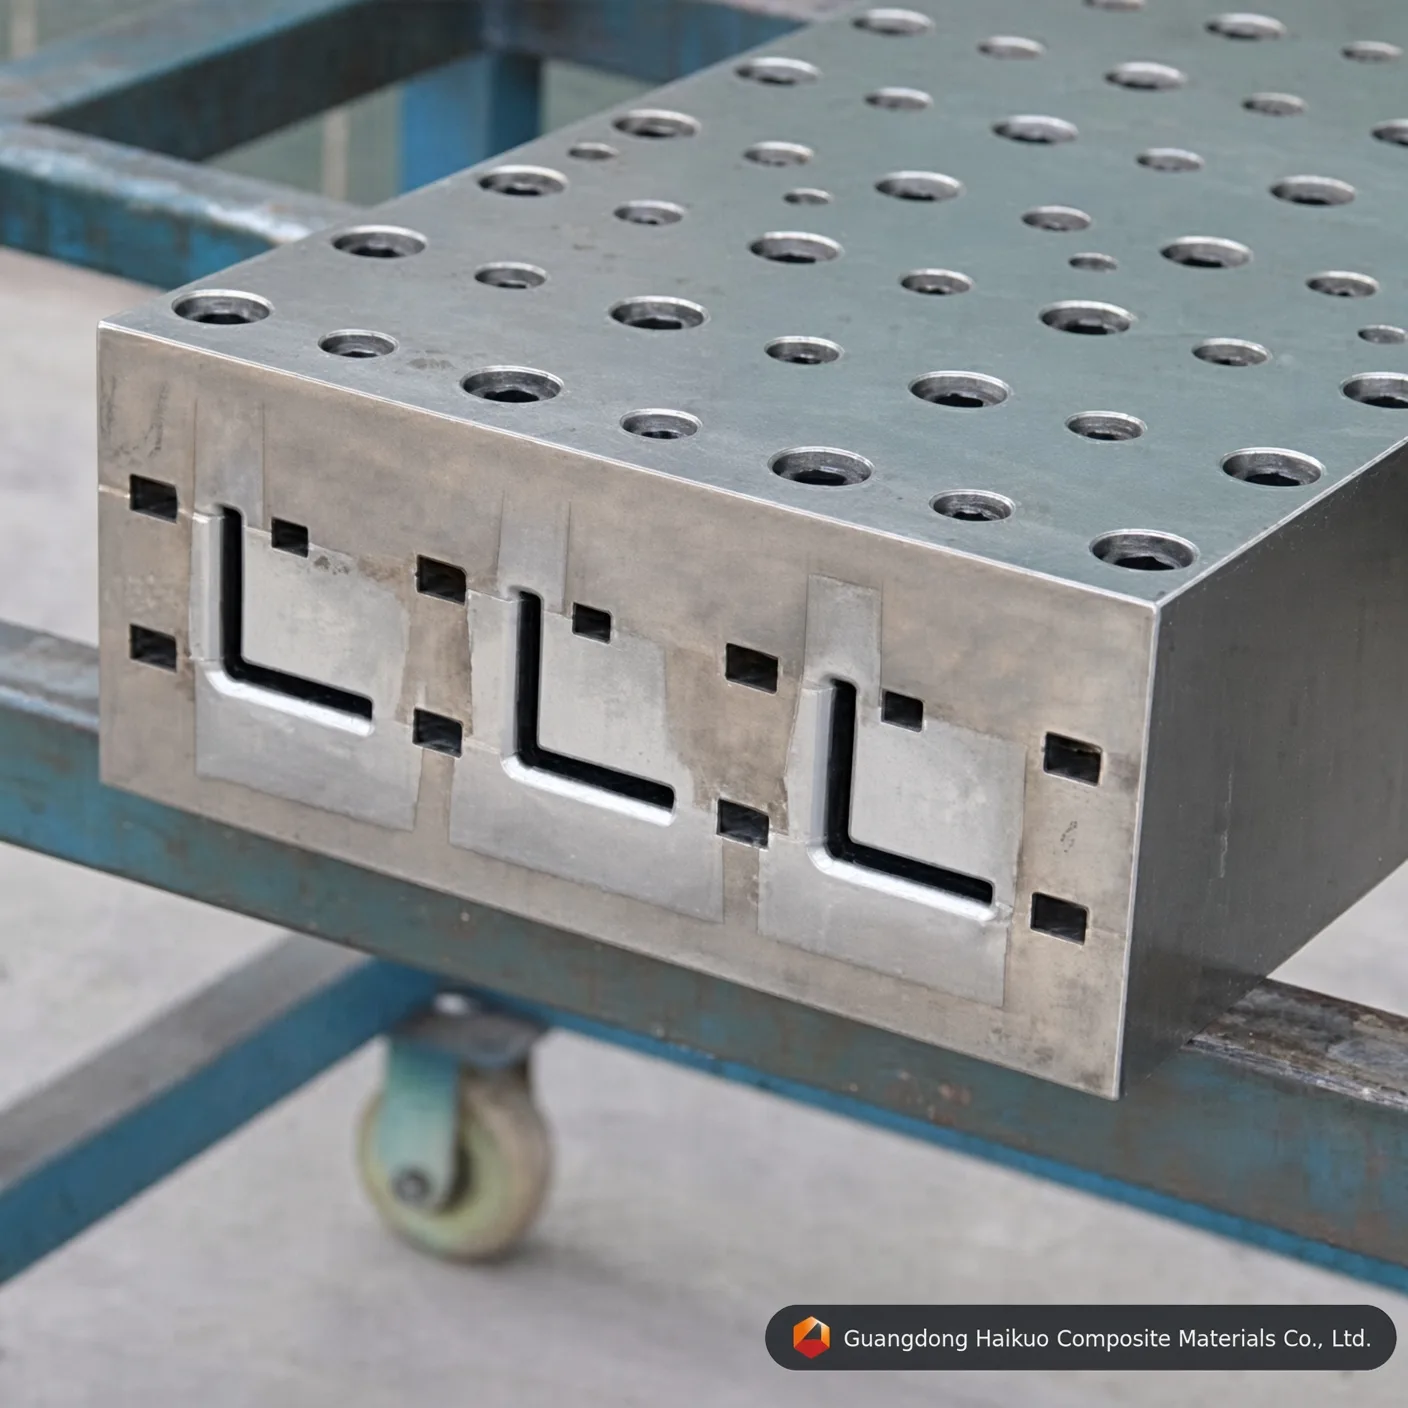
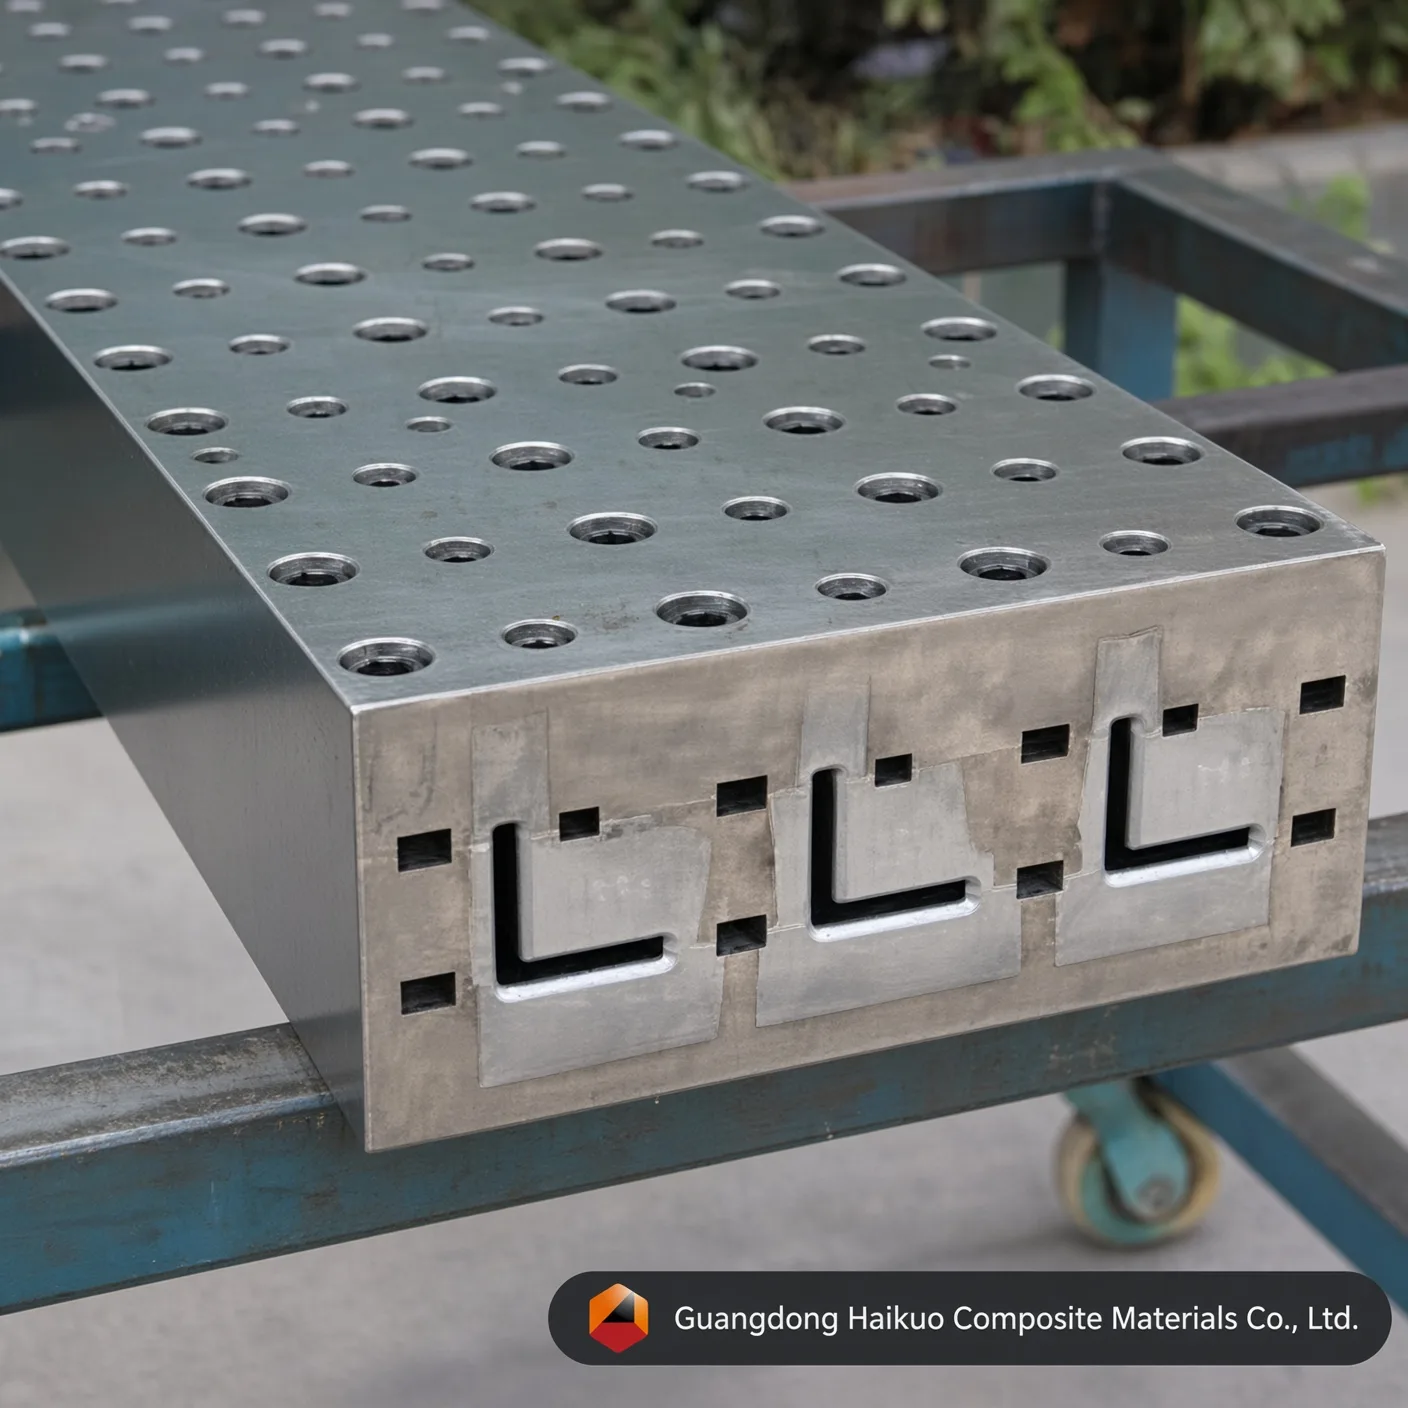
Pultrusionsverktyg för vinkelprofiler i glasfiber: högprecisionsverktyg för starka L-profiler
Våra högprecisa pultrusionsverktyg för glasfibervinklar är byggda för att höja produktionen av konstruktionskomposit. De är konstruerade av Cr12/H13-stål med spegelfinish i kaviteten och god värmestabilitet och levererar jämna, höghållfasta L-profiler serie efter serie.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Precisionsverktyg för FRP-vinklar för konstruktionsbruk
På den globala infrastrukturmarknaden 2026 har glasfibervinklar (L-profiler) blivit oumbärliga i elektriska kabelrännor, stommar till kyltorn och icke-ledande säkerhetsstegar. Pultrusionsverktyget för glasfibervinklar är särskilt byggt för att hantera de egenheter i kylning och härdning som en rätvinklig geometri medför. Hos Guangdong Haikuo använder våra vinkelverktyg optimerade värmezoner för att förebygga den skevhet eller buktning som vanligen drabbar asymmetriska profiler, så att varje vinkel lämnar verktyget med exakt 90 grader.
1. Hur pultrusion av vinklar fungerar
Att tillverka en FRP-vinkel för konstruktionsbruk kräver mer än att skära en L-formad slits — det kräver noggrann kontroll av förhållandet mellan fiber och harts precis vid hörnets spets:
- Optimering av hörnspänning: Verktygets inre spets är CNC-bearbetad till en särskild radie så att fiberarmeringen packas tätt där, vilket förhindrar längsgående sprickbildning i hörnet.
- Zonindelad temperaturprofilering: Uppvärmning i flera zoner (inlopps-, geleringszon och härdningszon) håller hartsets tvärbindning jämn över vinkelns båda ben och bibehåller måttnoggrannheten.
- Avsmalnande komprimering: En gradvis avsmalning vid verktygets inlopp bygger upp det inre trycket successivt och driver ut instängd luft för en hålrumsfri komposit med hög densitet.
2. Material av premiumkvalitet & ytteknik
För att klara den kontinuerliga nötningen från glasfiberarmering vid produktionshastighet krävs högpresterande metallurgi:
- Cr12 / Cr12MoV: Ett stål med hög kol- och kromhalt som ger stark slitstyrka (HRC 58-62) för vanliga serier med glasfiber i stora volymer.
- H13-verktygsstål: Den föredragna kvaliteten för pultrusion av epoxi eller polyuretan, med överlägsen seghet och värmestabilitet.
- Hårdkromplätering (Ra 0,012): En spegelpolerad kavitet pläterad med 0,05mm hårdkrom för industribruk ger en ultralåg friktionsyta som minskar dragkraften, förlänger verktygets livslängd och ger vinklarna en slät “klass A”-finish.
3. Tekniska parametrar & utförandestandarder
| Teknisk egenskap | Haikuo standardvärde | Fördel för produktionen |
|---|---|---|
| Verktygsspecifikation | Fullt anpassningsbar (t.ex. 50×50, 75×75) | Anpassad efter projektets konstruktionslaster. |
| Kavitetsmaterial | Cr12 / H13 / P20 / 38CrMoAI (stålkvaliteter) | Överlägsen slit- & värmetålighet. |
| Kavitetshårdhet | HRC 55 – 62 | Immun mot fiberorsakad nötning. |
| Ytjämnhet | Ra 0,025 ~ 0,012 | Minskar dragkraften och energikostnaderna. |
| Rakhet | < 0,02 mm / meter | Stöder exakt inriktning i aggregat. |
| Vinkeltolerans | ± 0.5° | Precisionspassform för konstruktionsförband. |
4. Faktorer som påverkar vinkelns kvalitet
- Balans i armeringen: Våra verktyg är utformade för att fungera med en blandning av rovingar för längsgående hållfasthet och mattor för tvärgående hållfasthet, så att vinkeln inte spricker under last.
- Hartskonsistens: Kompatibelt med system av polyester, vinylester och polyuretan, och verktyget hanterar ett brett spektrum av kemiska exotermer.
- Verktygets livslängd: Ett kromplätterat Cr12-verktyg med spegelfinish kan tillverka över 100 000 meter vinkelprofil innan ytan behöver förnyas.
10 professionella vanliga frågor: formning av glasfibervinklar
F1: “Hur förhindrar man att vinkeln ‘öppnar sig’ (överstiger 90 grader) efter att den lämnat verktyget?”
S: Det orsakas av obalanserad härdning. Vi konstruerar värmezonerna och ger råd om hartsformulering för att säkerställa lika stor krympning på vinkelns båda ben.
F2: “Vilket stål är bäst för en produktionslinje för vinklar i stora volymer?”
S: Cr12MoV är ett vanligt val för hållbarhet. För särskilda hartser som fenolhartser rekommenderar vi H13-stål för bättre korrosionsbeständighet.
F3: “Kan jag använda samma verktyg för både 3mm och 5mm tjocka vinklar?”
S: Nej. Pultrusion är en process med fast kavitet. Godstjockleken bearbetas in i verktyget för att säkerställa rätt komprimering och konstruktionsmässig densitet.
F4: “Är hårdkromplätering nödvändig för L-profiler?”
S: Ja. Utan den skulle “friktionsmotståndet” på vinkelns hörn bli för högt, vilket leder till ytrivningar och maskinstopp.
F5: “Varför är rakhetstoleransen så snäv (0,02mm)?”
S: FRP-vinklar används ofta som konstruktionsstöd. Även en liten böjning gör det omöjligt att skruva fast dem i andra bärande delar i en stomme.
F6: “Hur hanterar ni fiberstyrningen i 90-gradershörnet?”
S: Varje vinkelverktyg har en uppsättning särskilt utformade förformarplattor av rostfritt stål som viker mattorna till L-form innan de kommer in i den uppvärmda zonen.
F7: “Kan verktyget tillverka vinklar med lika långa och olika långa ben?”
S: Ja. Vi anpassar verktygets kavitet till valfri geometri, bland annat olika långa ben (t.ex. 100mm x 50mm) för specifika tekniska konstruktioner.
F8: “Vilken är den normala draghastigheten för en vinkel på 50x50x5mm?”
S: Beroende på harts varierar draghastigheterna i allmänhet från 0,6 till 1,0 meter per minut.
F9: “Hur rengör ni verktygets ‘innerhörn’?”
S: Vår spegelfinish Ra 0,012 gör rengöringen enkel. Vi levererar matchande mässingsskrapor som passar den inre radien för säker borttagning av rester.
F10: “Erbjuder ni teknisk support för inställning av hartstemperatur?”
S: Ja. Tillsammans med verktyget ger vi en rekommenderad “värmekarta” baserad på din specifika hartstyp för att säkerställa omedelbar produktionsframgång.
Expertrådgivning om konstruktionsverktyg
Optimera din konstruktionsproduktion med Guangdong Haikuo Composite Materials Co., Ltd. Under ledning av Helena Wang är vårt konstruktionsteam den pålitliga partnern för högprecisa FRP-pultrusionsverktyg över hela världen.
Diskutera dina konstruktionskrav med oss:
- Ledande teknisk konsult: Helena Wang
- Teknisk e-post: [email protected]
- Globalt WhatsApp-nummer: +86 189 5198 8522
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av L-vinklar som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av L-vinklar | Prototypframställning eller provserier av L-vinklar i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för vinkelprofiler i FRP: högprecisionsverktyg för starka L-profiler?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för vinkelprofiler i FRP: högprecisionsverktyg för starka L-profiler. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn vinkelgeometri serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för vinkelprofiler i FRP: högprecisionsverktyg för starka L-profiler?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i L-vinkelns formningskanal kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för vinkelprofiler i FRP: högprecisionsverktyg för starka L-profiler?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för vinkelprofiler i FRP: högprecisionsverktyg för starka L-profiler anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för vinkelprofiler i FRP: högprecisionsverktyg för starka L-profiler kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






