


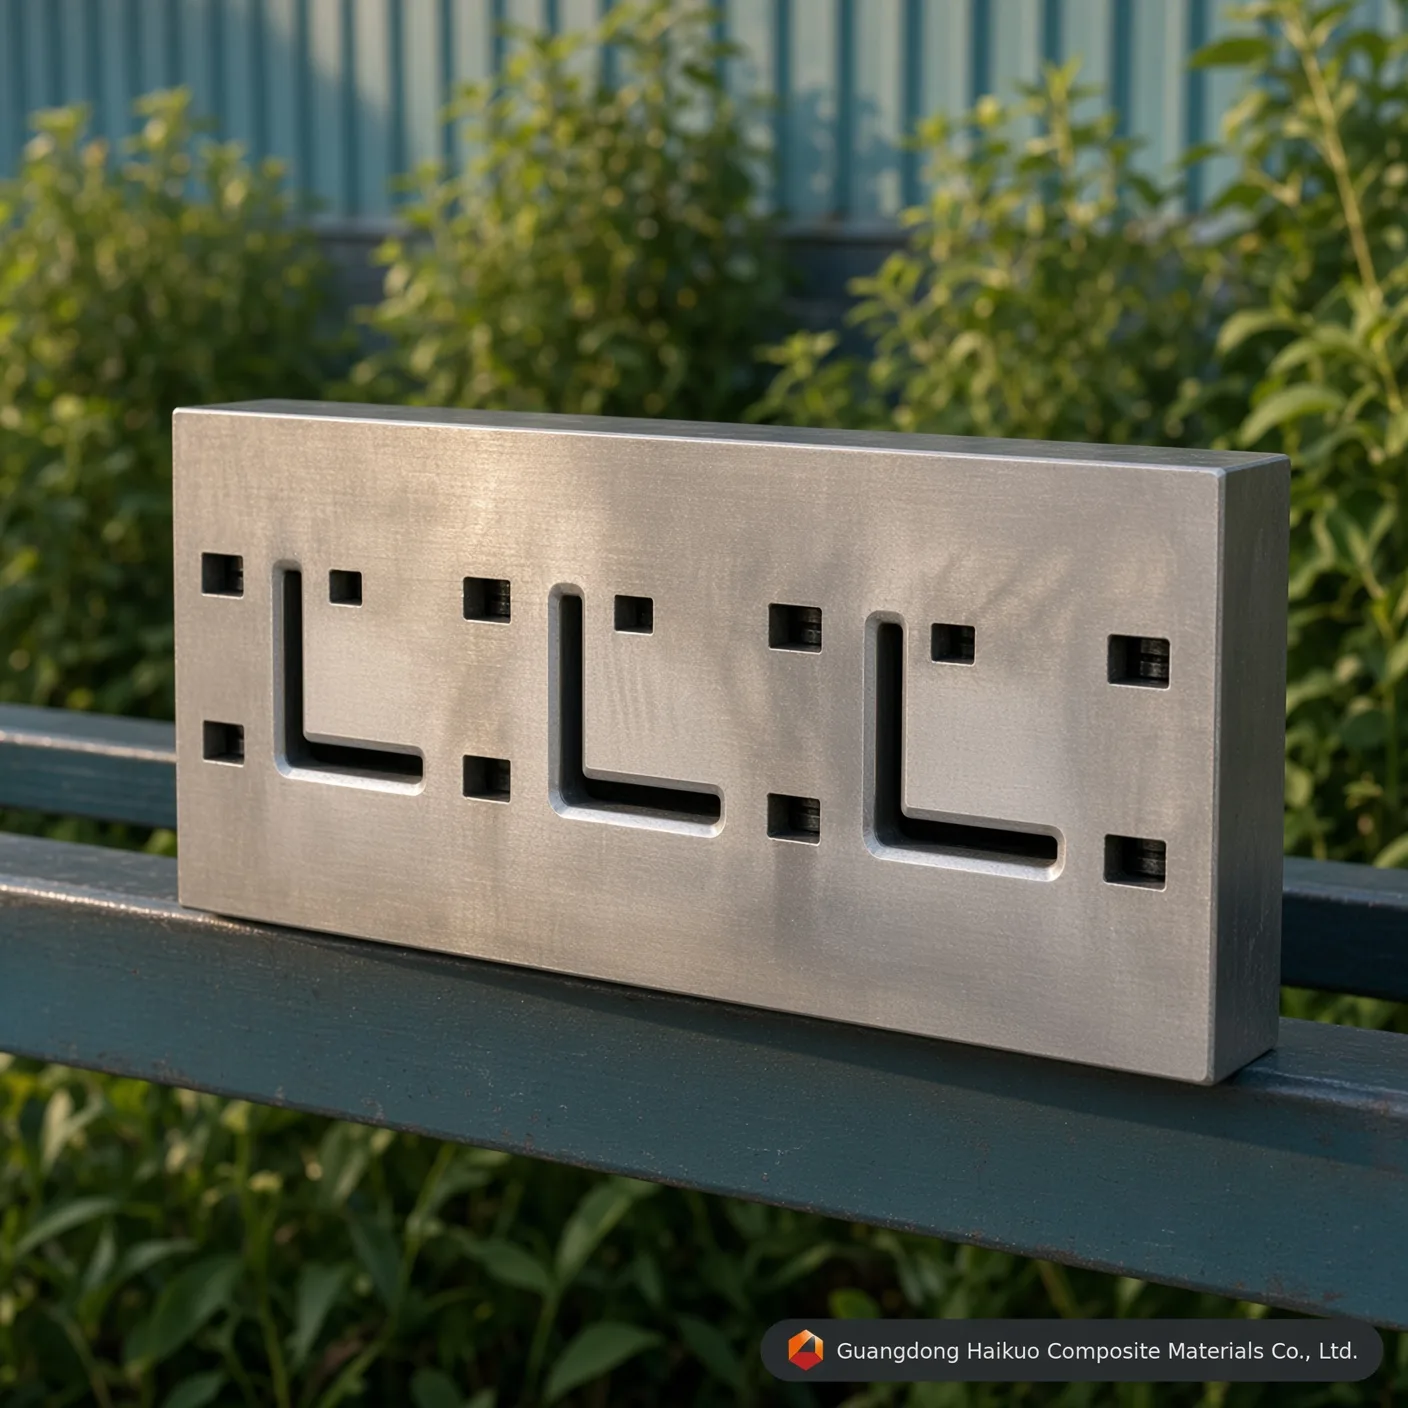
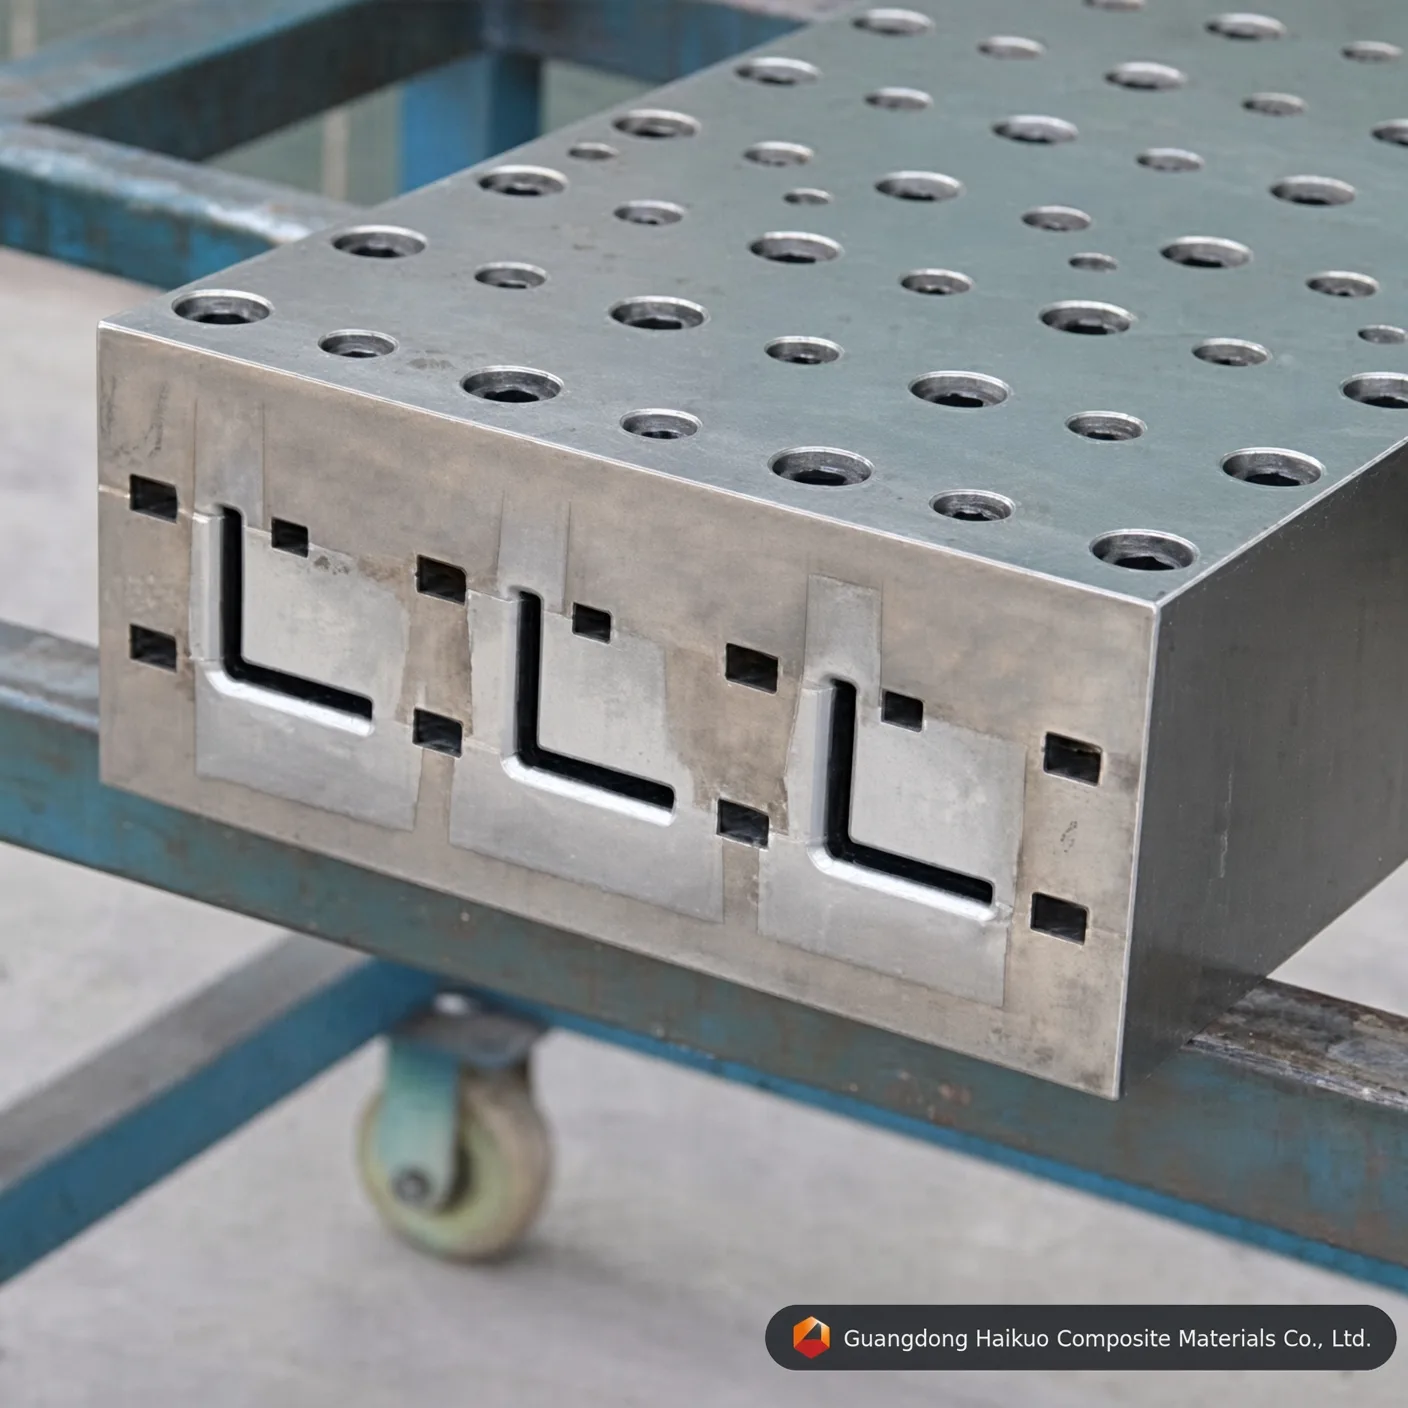
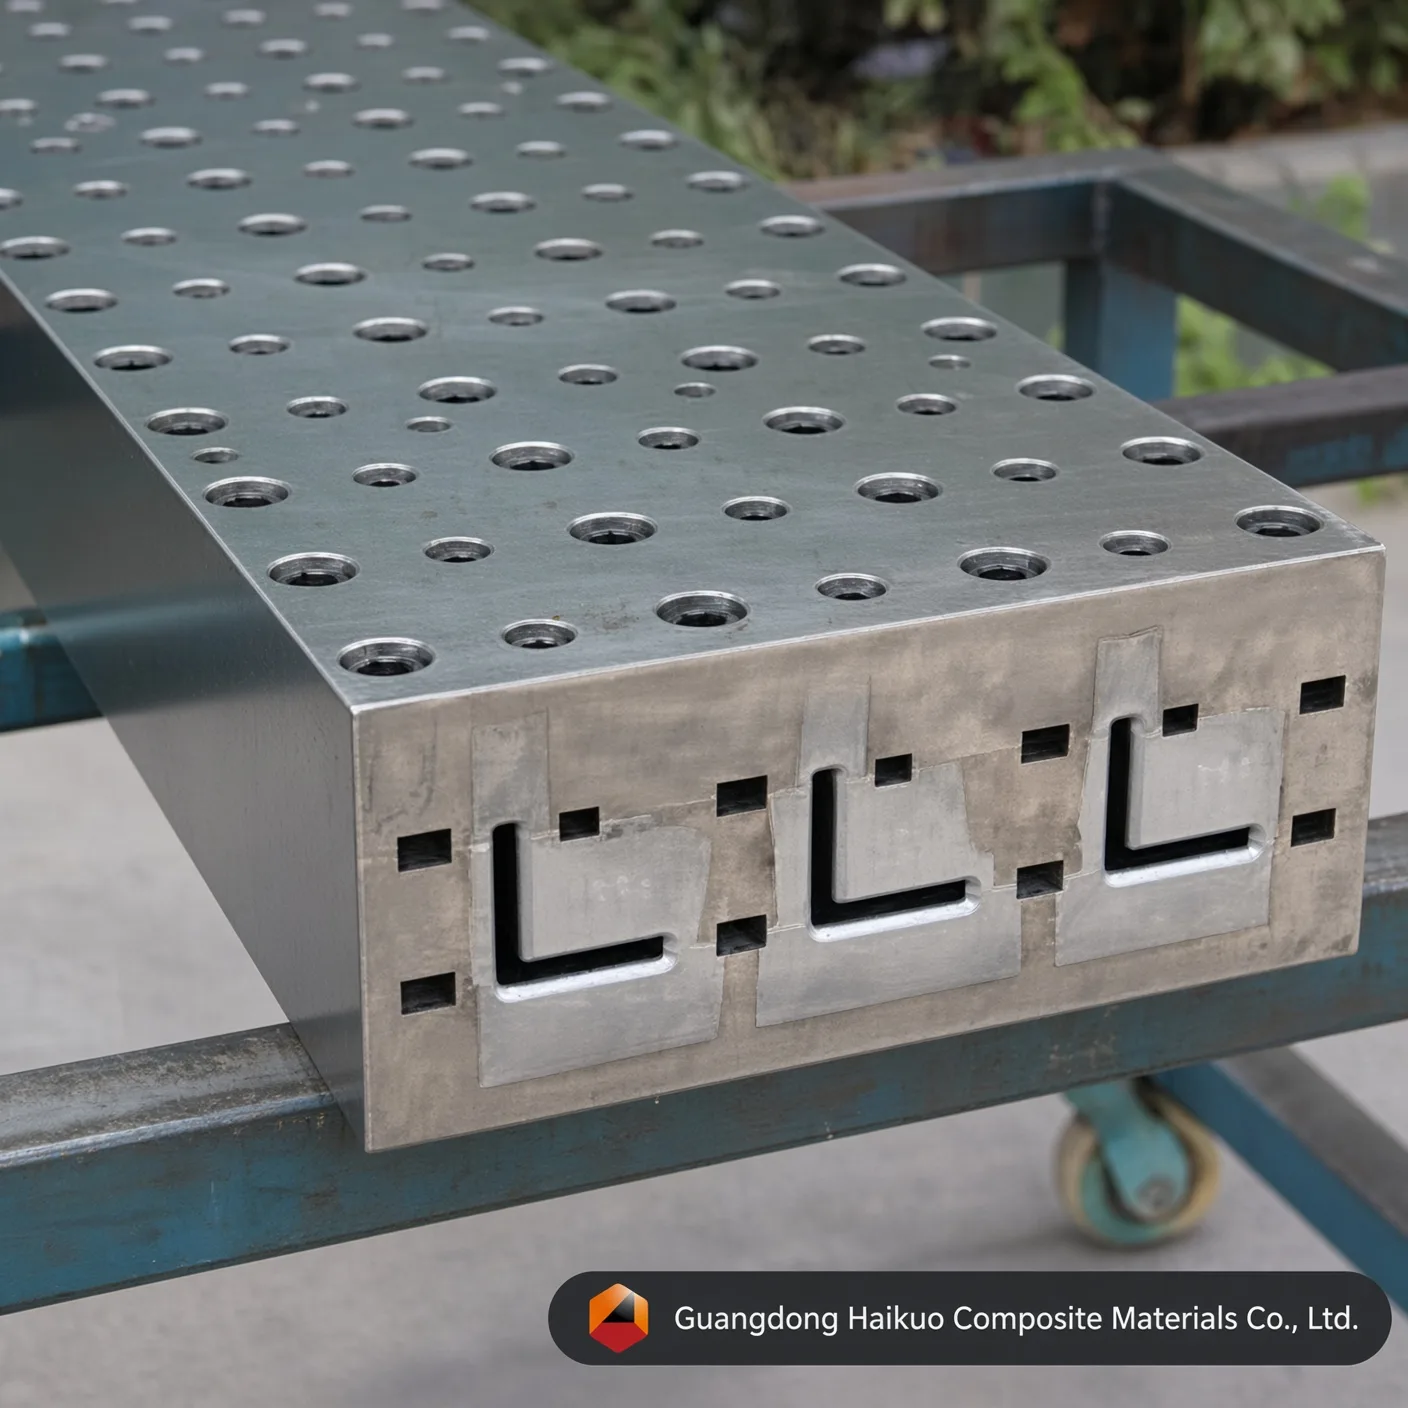
Cetakan Pultrusi Siku Fiberglass: Die Presisi Tinggi untuk Profil L yang Kuat
Cetakan Pultrusi Siku Fiberglass presisi tinggi kami dibuat untuk meningkatkan keluaran komposit struktural. Direkayasa dari baja Cr12/H13 dengan rongga hasil akhir cermin dan stabilitas termal yang kuat, cetakan ini menghasilkan profil L berkekuatan tinggi yang konsisten dari satu proses ke proses berikutnya.
Standar pelaksanaan
Kelurusan: 0,02 mm Kehalusan: Ra=0,025~0,012 Kekerasan permukaan rongga: < 0,02 mm Toleransi batas: ±0,3 mm Ketebalan pelapisan: 0,04-0,05 mm Menyediakan Layanan Khusus
Perkakas Presisi untuk Siku FRP Struktural
Di pasar infrastruktur global 2026, Siku Fiberglass (profil L) telah menjadi komponen penting pada rak kabel listrik, rangka menara pendingin, dan tangga keselamatan non-konduktif. Cetakan Pultrusi Siku Fiberglass dibuat khusus untuk menangani keunikan pendinginan dan pengerasan yang menyertai geometri bersudut siku. Di Guangdong Haikuo, die siku kami menggunakan zona termal yang dioptimalkan untuk mencegah pelengkungan atau pembengkokan yang umum menjangkiti profil asimetris, sehingga setiap siku keluar dari die tepat pada 90 derajat.
1. Cara Kerja Pultrusi Siku
Menghasilkan siku FRP struktural membutuhkan lebih dari sekadar memotong alur berbentuk L — diperlukan pengendalian ketat rasio serat terhadap resin tepat di titik sudut:
- Optimalisasi Tegangan Sudut: Puncak dalam cetakan dimesin CNC dengan radius tertentu sehingga penguat serat terkemas padat di sana, mencegah retak memanjang di sudut.
- Pemetaan Suhu Zonal: Pemanasan multi-zona (zona masuk, gelasi, dan pengerasan) menjaga ikatan silang resin tetap seragam di kedua kaki siku, mempertahankan akurasi dimensi.
- Pemadatan Meruncing: Taper progresif pada pintu masuk cetakan menaikkan tekanan internal secara bertahap, mendorong keluar udara yang terjebak untuk komposit padat tinggi yang bebas rongga.
2. Material Premium & Rekayasa Permukaan
Bertahan menghadapi pengikisan terus-menerus dari penguat serat kaca pada kecepatan produksi menuntut metalurgi berkinerja tinggi:
- Cr12 / Cr12MoV: Baja berkarbon tinggi dan berkrom tinggi yang memberikan ketahanan aus yang kuat (HRC 58-62) untuk proses serat kaca volume tinggi standar.
- Baja Perkakas H13: Kelas pilihan untuk pultrusi epoksi atau poliuretan, menawarkan ketangguhan dan stabilitas termal yang unggul.
- Pelapisan Krom Keras (Ra 0,012): Rongga berpoles cermin yang dilapisi krom keras industri 0,05 mm menghasilkan permukaan bergesekan ultra-rendah yang mengurangi gaya tarik, memperpanjang umur cetakan, dan meninggalkan siku dengan hasil akhir halus “Kelas-A”.
3. Parameter Teknis & Standar Pelaksanaan
| Properti Rekayasa | Nilai Standar Haikuo | Manfaat bagi Produksi |
|---|---|---|
| Spesifikasi Cetakan | Dapat disesuaikan sepenuhnya (mis. 50×50, 75×75) | Disesuaikan dengan beban struktural proyek. |
| Material Rongga | Cr12 / H13 / P20 / 38CrMoAI | Ketahanan aus & panas yang unggul. |
| Kekerasan Rongga | HRC 55 – 62 | Kebal terhadap abrasi akibat serat. |
| Kehalusan Permukaan | Ra 0,025 ~ 0,012 | Mengurangi gaya tarik dan biaya energi. |
| Kelurusan | < 0,02 mm / meter | Mendukung penyelarasan presisi pada rakitan. |
| Toleransi Sudut | ± 0.5° | Kecocokan presisi untuk sambungan struktural. |
4. Faktor yang Memengaruhi Mutu Siku
- Keseimbangan Penguat: Cetakan kami dirancang untuk bekerja dengan campuran roving untuk kekuatan longitudinal dan mat untuk kekuatan transversal, memastikan siku tidak terbelah di bawah beban.
- Konsistensi Resin: Kompatibel dengan sistem Poliester, Vinil Ester, dan Poliuretan, cetakan ini menangani beragam eksoterm kimia.
- Umur Perkakas: Die Cr12 berlapis krom hasil akhir cermin dapat memproduksi lebih dari 100.000 meter profil siku sebelum memerlukan penyegaran permukaan.
10 FAQ Profesional: Pencetakan Siku Fiberglass
T1: “Bagaimana Anda mencegah siku ‘membuka’ (melebihi 90 derajat) setelah keluar dari die?”
J: Hal ini disebabkan oleh pengerasan yang tidak seimbang. Kami merekayasa zona pemanas dan saran formulasi resin untuk memastikan penyusutan yang sama pada kedua kaki siku.
T2: “Baja apa yang terbaik untuk lini produksi siku bervolume tinggi?”
J: Cr12MoV adalah pilihan umum untuk daya tahan. Untuk resin khusus seperti Fenolik, kami merekomendasikan baja H13 untuk ketahanan korosi yang lebih baik.
T3: “Bisakah saya menggunakan die yang sama untuk siku setebal 3 mm dan 5 mm?”
J: Tidak. Pultrusi adalah proses berrongga tetap. Ketebalan dinding dimesin ke dalam die untuk memastikan pemadatan dan kepadatan struktural yang tepat.
T4: “Apakah pelapisan krom keras penting untuk profil L?”
J: Ya. Tanpa pelapisan itu, “hambatan gesekan” pada sudut siku akan terlalu tinggi, menyebabkan permukaan robek dan mesin macet.
T5: “Mengapa toleransi kelurusannya begitu ketat (0,02 mm)?”
J: Siku FRP sering digunakan sebagai penyangga struktural. Lengkungan sekecil apa pun membuatnya mustahil dibaut ke elemen struktural lain dalam rangka.
T6: “Bagaimana Anda menangani pemanduan serat pada sudut 90 derajat?”
J: Setiap die siku dilengkapi satu set pelat pra-pembentuk baja tahan karat rancangan khusus yang melipat mat menjadi bentuk L sebelum memasuki zona pemanas.
T7: “Bisakah die memproduksi siku berkaki sama maupun tidak sama?”
J: Ya. Kami menyesuaikan rongga die ke geometri apa pun, termasuk kaki tidak sama (mis. 100 mm x 50 mm) untuk desain rekayasa tertentu.
T8: “Berapa kecepatan tarik umum untuk siku 50x50x5 mm?”
J: Tergantung resinnya, kecepatan tarik umumnya berkisar 0,6 hingga 1,0 meter per menit.
T9: “Bagaimana Anda membersihkan ‘sudut dalam’ die?”
J: Hasil akhir cermin Ra 0,012 kami mempermudah pembersihan. Kami menyediakan kikis kuningan yang sesuai dengan radius dalam untuk pembuangan residu yang aman.
T10: “Apakah Anda menawarkan dukungan teknis untuk pengaturan suhu resin?”
J: Ya. Bersama cetakan, kami menyediakan “Peta Termal” yang direkomendasikan berdasarkan jenis resin spesifik Anda untuk memastikan keberhasilan produksi segera.
Konsultasi Perkakas Struktural dari Para Ahli
Optimalkan produksi struktural Anda bersama Guangdong Haikuo Composite Materials Co., Ltd. Dipimpin Helena Wang, tim rekayasa kami adalah mitra tepercaya untuk Cetakan Pultrusi FRP berpresisi tinggi di seluruh dunia.
Diskusikan kebutuhan struktural Anda bersama kami:
- Konsultan Rekayasa Utama: Helena Wang
- Email Rekayasa Teknis: [email protected]
- WhatsApp Global: +86 189 5198 8522
Spesifikasi Perkakas & Wawasan Rekayasa
| Kelas Material Baja Cetakan | Baja Perkakas H13 (Premium) | Baja Cetakan Cr12MoV (Standar) | Baja Cetakan P20 (Ekonomis) |
|---|---|---|---|
| Umur Kerja Inti | Sangat baik (lebih dari 50.000 meter dengan fiberglass) | Tinggi (sekitar 30.000 – 40.000 meter) | Sedang (cocok untuk pembuatan prototipe produksi pendek) |
| Ketahanan Lelah Termal | Sangat tinggi (mempertahankan kekerasan HRC pada suhu tinggi) | Sedang (baik untuk matriks poliester) | Buruk (rentan terhadap keausan dimensi pada PU yang digunakan terus-menerus) |
| Batas Poles Cermin Bagian Dalam | Sangat baik (mencapai Ra 0,012 μm) | Sangat baik (mencapai Ra 0,025 μm) | Standar (mencapai Ra 0,040 μm) |
| Profil Aplikasi yang Sesuai | Proses siku L yang membutuhkan umur perkakas dan stabilitas dimensi maksimum | Produksi siku L volume standar | Pembuatan prototipe atau uji coba siku L volume rendah |
Tanya Jawab Rekayasa Cetakan Presisi
T1: Mengapa ketebalan pelapisan krom keras 0,04-0,05 mm sangat penting untuk Cetakan Pultrusi Siku FRP: Die Presisi untuk Profil L Berkekuatan Tinggi?
Jawaban: Roving dan mat serat kaca sangat abrasif. Selama pultrusi kontinu, matriks berpenguat menimbulkan gesekan menggores yang signifikan terhadap dinding rongga Cetakan Pultrusi Siku FRP: Die Presisi untuk Profil L Berkekuatan Tinggi. Lapisan krom keras 0,04-0,05 mm yang presisi meningkatkan kekerasan mikro permukaan dan melindungi baja perkakas di bawahnya, memperpanjang umur die lebih dari 40% sambil mempertahankan geometri siku yang konsisten dari satu proses ke proses berikutnya.
T2: Bagaimana pemolesan cermin bagian dalam hingga Ra 0,012-0,025 μm memengaruhi gaya tarik pada Cetakan Pultrusi Siku FRP: Die Presisi untuk Profil L Berkekuatan Tinggi?
Jawaban: Rongga yang dipoles cermin secara dramatis mengurangi koefisien gesek dinamis di dalam saluran pembentuk siku L. Gesekan yang lebih rendah berarti mesin pultrusi membutuhkan gaya penjepit/tarik yang lebih kecil untuk memajukan komposit yang sedang mengeras, yang mengurangi stiksi lini, mencegah serat timbul di permukaan, dan mengurangi konsumsi energi pada proses produksi yang panjang.
T3: Kelas baja mana yang sebaiknya ditentukan untuk produksi volume tinggi dengan Cetakan Pultrusi Siku FRP: Die Presisi untuk Profil L Berkekuatan Tinggi?
Jawaban: Untuk manufaktur kontinu bervolume tinggi, baja perkakas H13 atau baja cetakan Cr12MoV direkomendasikan. H13 memberikan umur kerja terpanjang dan ketahanan lelah termal terbaik, sementara Cr12MoV menawarkan kinerja yang kuat dengan biaya lebih rendah untuk proses volume standar — baja cetakan P20 tetap menjadi pilihan hemat biaya untuk pembuatan prototipe atau batch uji coba yang pendek.
T4: Dapatkah Cetakan Pultrusi Siku FRP: Die Presisi untuk Profil L Berkekuatan Tinggi disesuaikan dengan dimensi non-standar atau spesifikasi OEM?
Jawaban: Ya. Seperti semua perkakas pultrusi kami, dimensi, jumlah rongga, dan perlakuan permukaan dapat direkayasa sesuai gambar atau sampel Anda yang tepat — kami mendukung ukuran katalog standar maupun permintaan perkakas OEM khusus sepenuhnya.
T5: Sistem resin mana yang kompatibel dengan Cetakan Pultrusi Siku FRP: Die Presisi untuk Profil L Berkekuatan Tinggi?
Jawaban: Die ini kompatibel dengan seluruh rangkaian sistem resin yang digunakan dalam pultrusi FRP, termasuk resin poliester tak jenuh, vinil ester, epoksi, dan fenolik. Beri tahu kami resin sasaran dan profil pengerasan Anda, dan kami dapat memastikan hasil akhir rongga serta pengaturan zona pemanas yang optimal.
Proses Produksi

Desain cetakan oleh insinyur

Penyetelan cetakan profil

Perataan benda kasar

Pemesinan CNC cetakan

Pelubangan cetakan

Penggerindaan permukaan

Pemolesan dinding dalam rongga

Pelapisan krom cetakan
Sertifikat






