


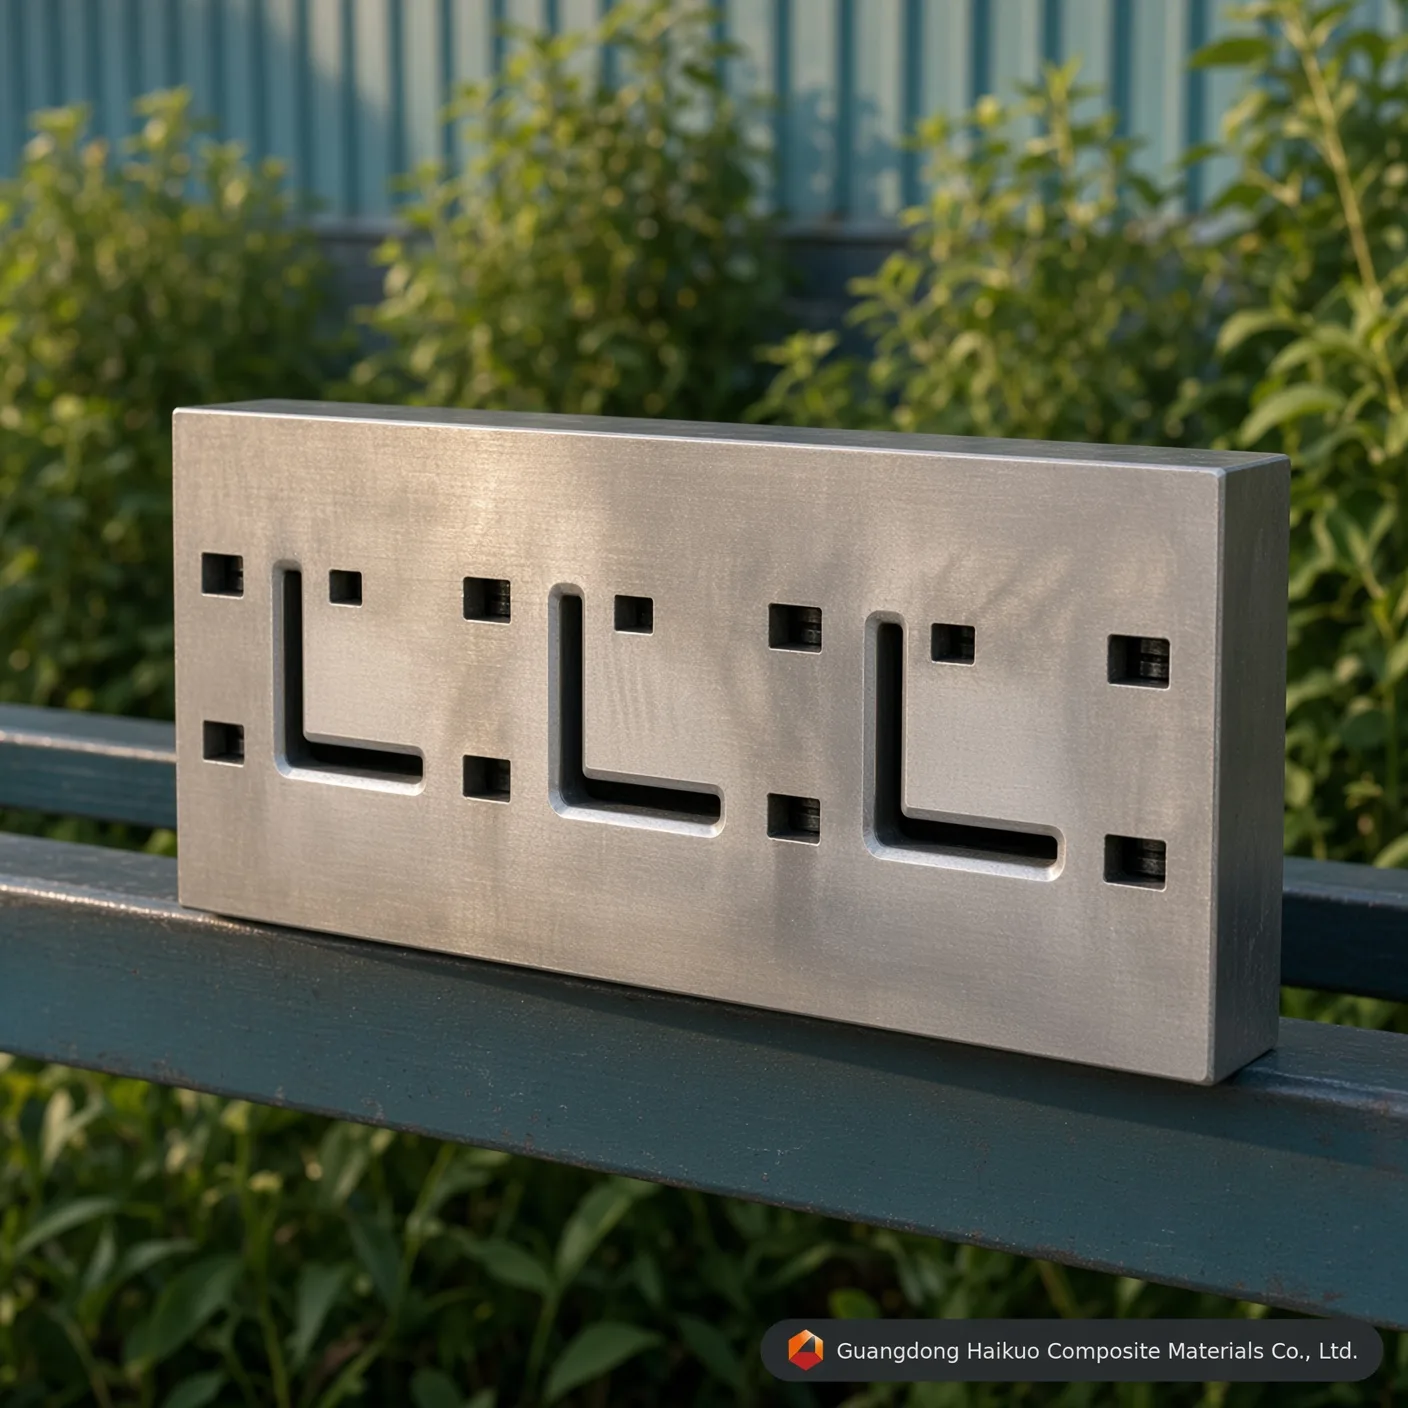
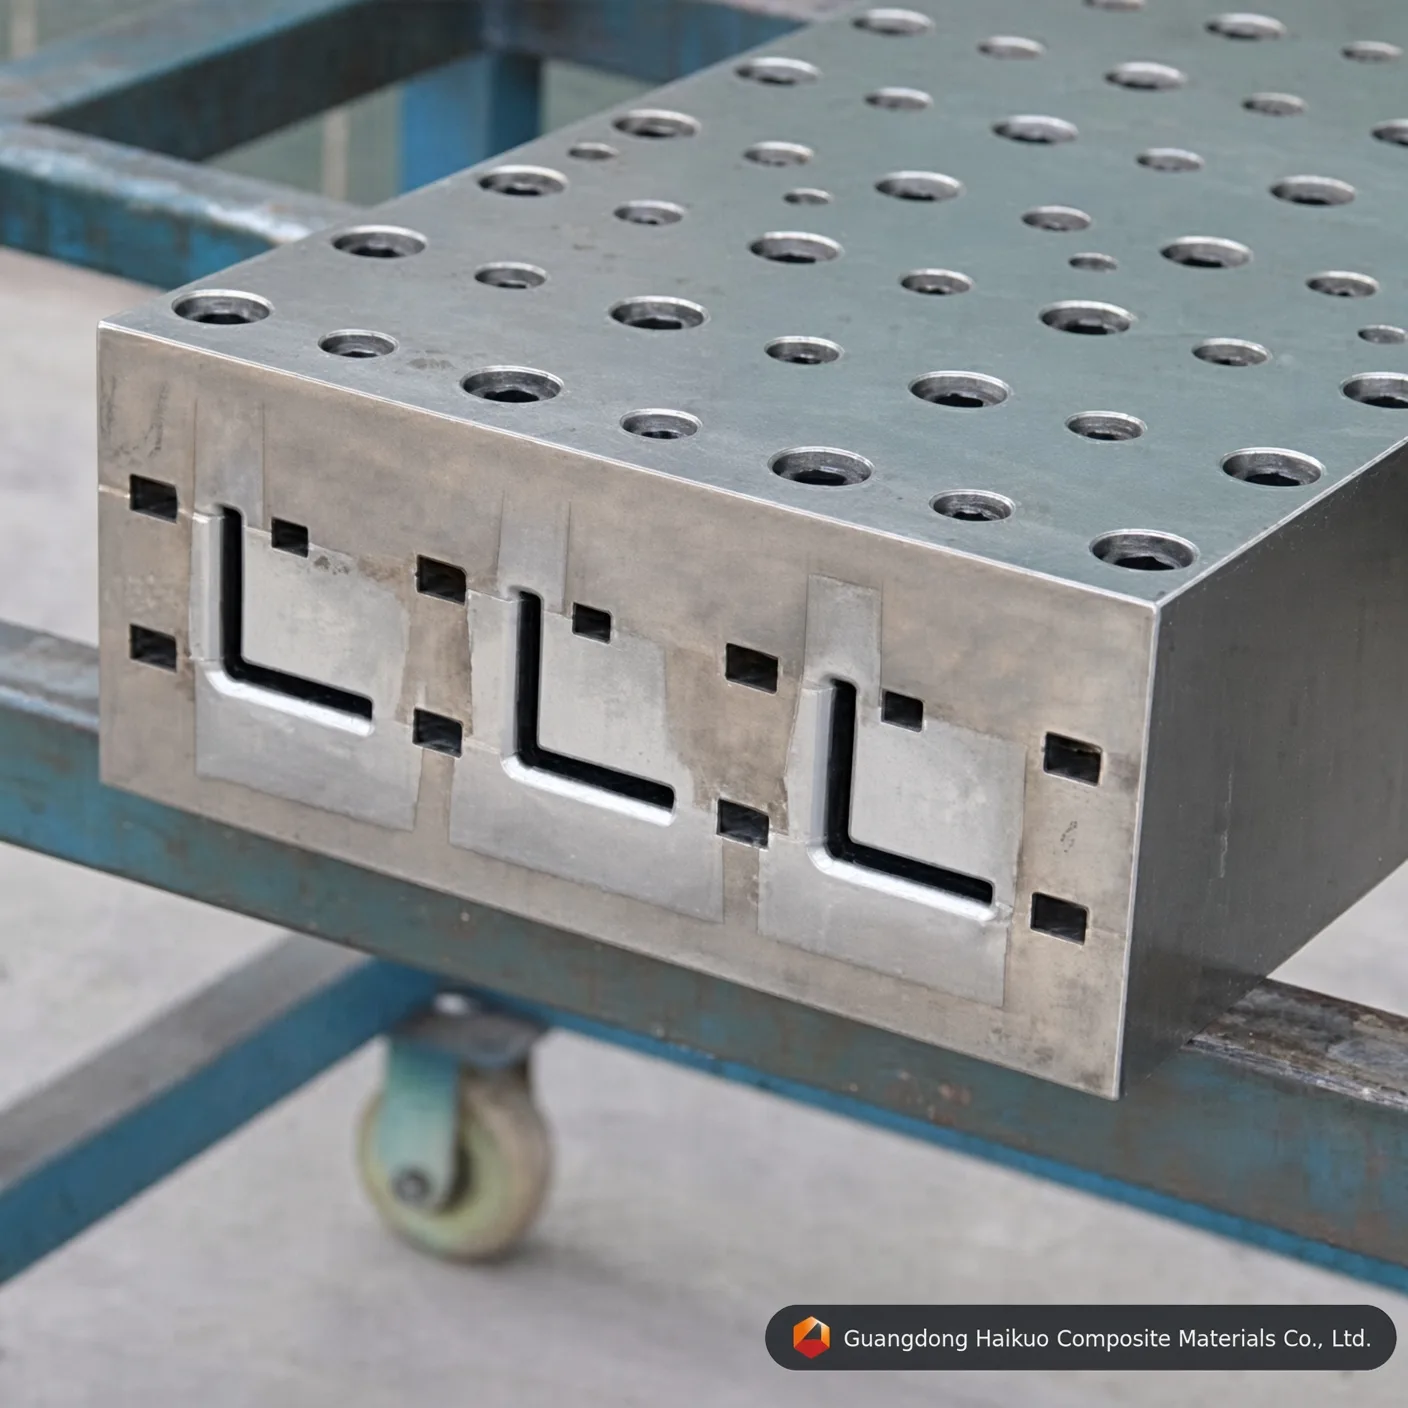
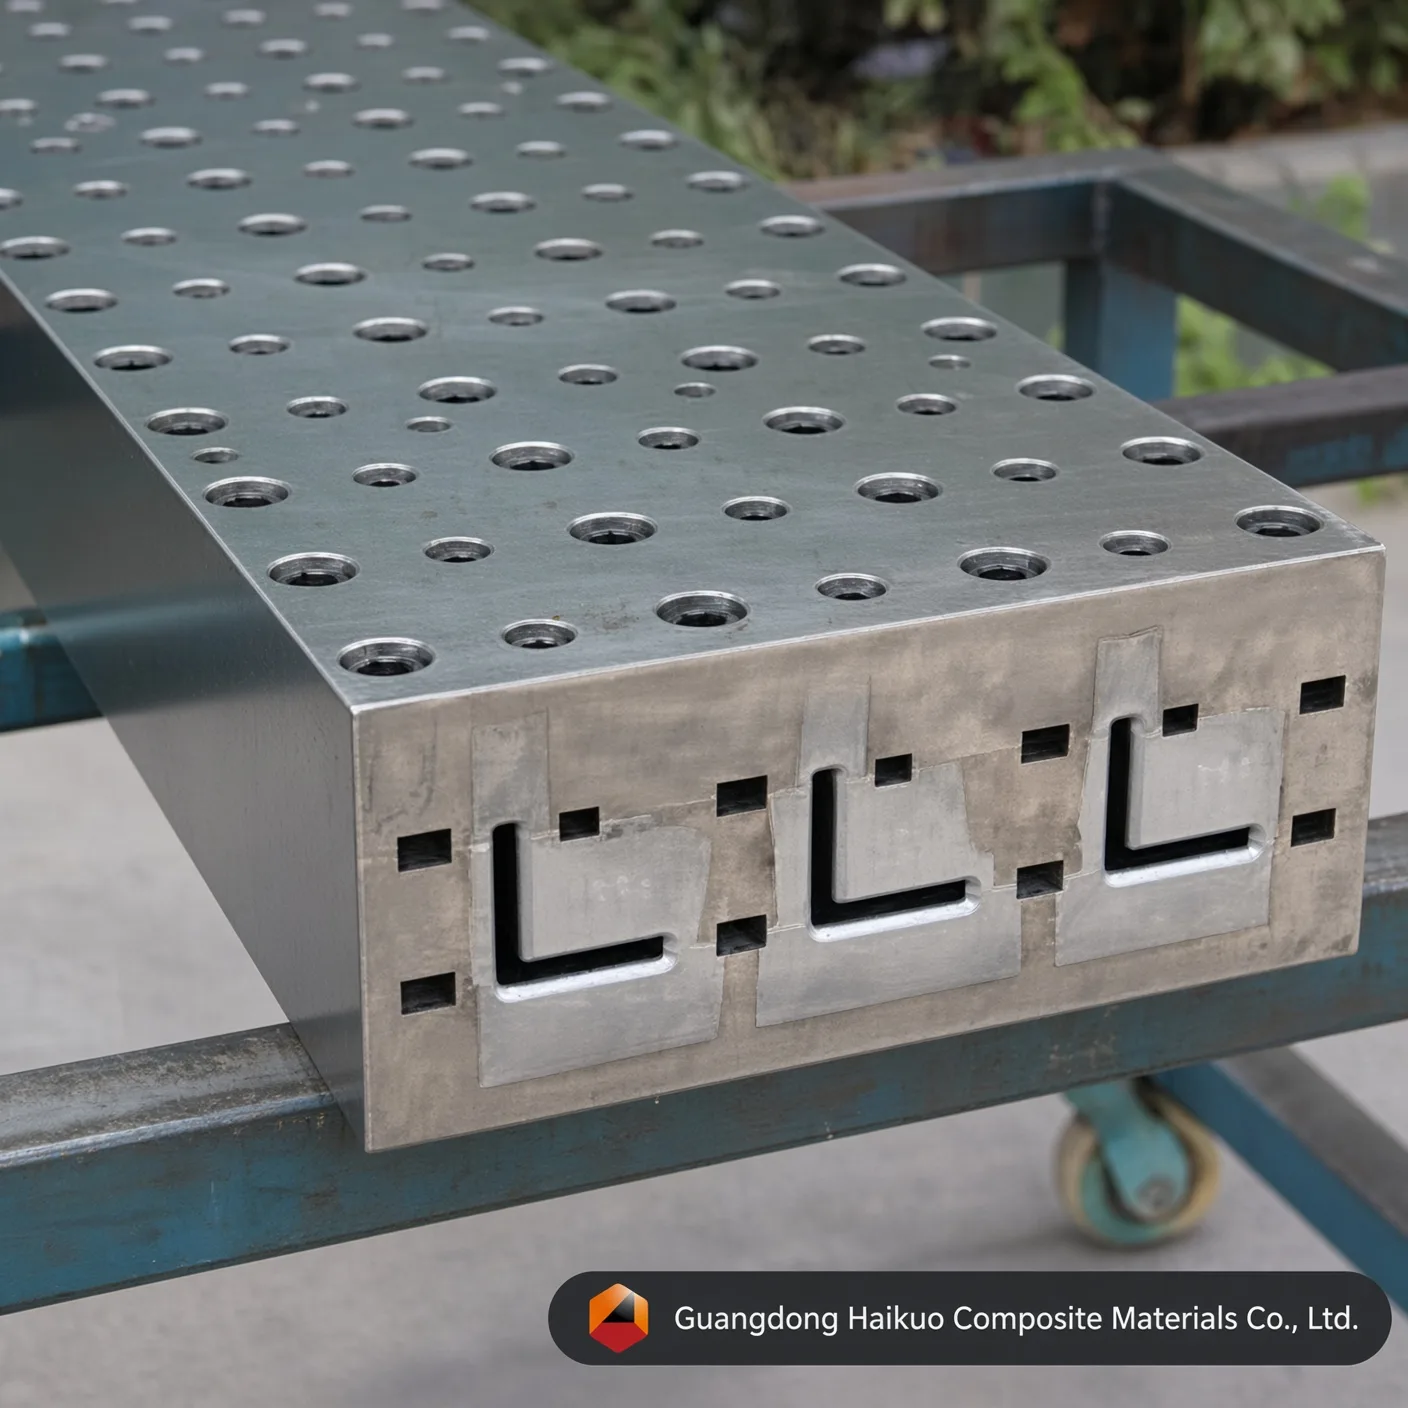
Pultrusiemal voor glasvezelhoekprofielen: uiterst nauwkeurige matrijzen voor sterke L-profielen
Onze uiterst nauwkeurige pultrusiemallen voor glasvezelhoekprofielen zijn gemaakt om de productie van constructief composiet naar een hoger niveau te tillen. Ontwikkeld van Cr12/H13-staal met een spiegelgladde holte en sterke thermische stabiliteit leveren ze run na run consistente, sterke L-profielen.
Uitvoeringsnorm
Rechtheid: 0,02 mm Gladheid: Ra=0,025~0,012 Oppervlaktehardheid van de holte: < 0,02 mm Grenstoleranties: ±0,3 mm Laagdikte van de coating: 0,04-0,05 mm Maatwerkdiensten beschikbaar
BeschrijvingVeelgestelde vragenNeem contact op
Precisiegereedschap voor constructieve GVK-hoekprofielen
Op de wereldwijde infrastructuurmarkt van 2026 zijn glasvezel hoekprofielen (L-profielen) onmisbaar geworden in elektrische kabelgoten, constructies van koeltorens en niet-geleidende veiligheidsladders. De pultrusiemal voor glasvezelhoekprofielen is speciaal gemaakt om de eigenaardigheden van koeling en uitharding bij een rechthoekige geometrie te beheersen. Bij Guangdong Haikuo gebruiken onze hoekmatrijzen geoptimaliseerde thermische zones om het kromtrekken of doorbuigen te voorkomen dat asymmetrische profielen vaak parten speelt, zodat elk hoekprofiel de matrijs verlaat onder een zuivere hoek van 90 graden.
1. Hoe pultrusie van hoekprofielen werkt
Voor het produceren van een constructief GVK-hoekprofiel is meer nodig dan het frezen van een L-vormige gleuf — het vereist een strakke beheersing van de verhouding tussen vezel en hars precies op de hoekpunt:
- Optimalisatie van hoekspanning: De inwendige top van de mal wordt met CNC bewerkt tot een bepaalde straal, zodat de vezelwapening daar dicht wordt samengepakt en scheuren in de lengterichting bij de hoek worden voorkomen.
- Temperatuurprofiel per zone: Verwarming in meerdere zones (inlaat-, gelerings- en uithardingszone) houdt de verknoping van de hars gelijkmatig over beide benen van het hoekprofiel en behoudt de maatnauwkeurigheid.
- Geleidelijke verdichting: Een progressieve conus aan de ingang van de mal bouwt de inwendige druk geleidelijk op en drijft ingesloten lucht eruit voor een holtevrij composiet met hoge dichtheid.
2. Hoogwaardige materialen en oppervlaktetechniek
Om het voortdurende schuren van glasvezelwapening bij productiesnelheid te doorstaan is hoogwaardige metallurgie nodig:
- Cr12 / Cr12MoV: Een staalsoort met veel koolstof en veel chroom die een sterke slijtvastheid (HRC 58-62) biedt voor standaard glasvezelruns in grote volumes.
- H13-gereedschapsstaal: De voorkeurskwaliteit voor pultrusie met epoxy of polyurethaan, met superieure taaiheid en thermische stabiliteit.
- Hardverchromen (Ra 0,012): Een spiegelgepolijste holte met een laag van 0,05 mm industrieel hardchroom geeft een oppervlak met ultralage wrijving dat de trekkracht verlaagt, de levensduur van de mal verlengt en de hoekprofielen een gladde „Class-A”-afwerking geeft.
3. Technische parameters en uitvoeringsnormen
| Technische eigenschap | Standaardwaarde Haikuo | Voordeel voor de productie |
|---|---|---|
| Malspecificatie | Volledig aan te passen (bijv. 50×50, 75×75) | Afgestemd op de constructieve belastingen van het project. |
| Materiaal van de holte | Cr12 / H13 / P20 / 38CrMoAI (staal) | Superieure slijtvastheid en hittebestendigheid. |
| Hardheid van de holte | HRC 55 – 62 | Immuun voor slijtage door vezels. |
| Oppervlaktegladheid | Ra 0,025 ~ 0,012 | Verlaagt de trekkracht en de energiekosten. |
| Rechtheid | < 0,02 mm / meter | Ondersteunt nauwkeurige uitlijning in assemblages. |
| Hoektolerantie | ± 0.5° | Nauwkeurige pasvorm voor constructieve verbindingen. |
4. Factoren die de kwaliteit van hoekprofielen beïnvloeden
- Evenwicht in de wapening: Onze mallen zijn ontworpen voor een mix van rovings voor sterkte in de lengterichting en matten voor sterkte in dwarsrichting, zodat het hoekprofiel onder belasting niet splijt.
- Consistente hars: Compatibel met polyester-, vinylester- en polyurethaansystemen; de mal verwerkt een breed scala aan chemische exotherme reacties.
- Levensduur van het gereedschap: Een spiegelglanzende verchroomde Cr12-matrijs kan meer dan 100.000 meter hoekprofiel produceren voordat het oppervlak moet worden opgefrist.
10 professionele veelgestelde vragen: mallen voor glasvezelhoekprofielen
V1: “Hoe voorkomt u dat het hoekprofiel na het verlaten van de matrijs ‘openklapt’ (meer dan 90 graden)?”
A: Dit wordt veroorzaakt door ongelijkmatige uitharding. Wij ontwerpen de verwarmingszones en het advies over de harsformulering zo dat beide benen van het hoekprofiel even sterk krimpen.
V2: “Wat is het beste staal voor een productielijn voor hoekprofielen in grote volumes?”
A: Cr12MoV is een gangbare keuze voor duurzaamheid. Voor gespecialiseerde harsen zoals fenolharsen raden wij H13-staal aan voor een betere corrosiebestendigheid.
V3: “Kan ik dezelfde matrijs gebruiken voor hoekprofielen van zowel 3 mm als 5 mm dik?”
A: Nee. Pultrusie is een proces met een vaste holte. De wanddikte wordt in de matrijs gefreesd om een juiste verdichting en constructieve dichtheid te garanderen.
V4: “Is hardverchromen essentieel voor L-profielen?”
A: Ja. Zonder verchroming zou de „wrijvingsweerstand” op de hoek van het hoekprofiel te hoog worden, met scheuren in het oppervlak en stilvallen van de machine als gevolg.
V5: “Waarom is de rechtheidstolerantie zo krap (0,02 mm)?”
A: GVK-hoekprofielen worden vaak als constructieve steun gebruikt. Zelfs een lichte doorbuiging maakt het onmogelijk ze met bouten aan andere constructieve elementen in een frame te bevestigen.
V6: “Hoe gaat u om met de vezelgeleiding op de hoek van 90 graden?”
A: Elke hoekmatrijs bevat een set voorvormplaten van roestvast staal die op maat zijn ontworpen en de matten in de L-vorm vouwen voordat ze de verwarmde zone ingaan.
V7: “Kan de matrijs hoekprofielen met gelijke en ongelijke benen produceren?”
A: Ja. Wij passen de matrijsholte aan tot elke geometrie, ook met ongelijke benen (bijv. 100 mm x 50 mm), voor specifieke technische ontwerpen.
V8: “Wat is de gebruikelijke treksnelheid voor een hoekprofiel van 50x50x5 mm?”
A: Afhankelijk van de hars liggen de treksnelheden doorgaans tussen 0,6 en 1,0 meter per minuut.
V9: “Hoe reinigt u de ‘binnenhoek’ van de matrijs?”
A: Dankzij onze spiegelgladde afwerking van Ra 0,012 is reinigen eenvoudig. Wij leveren bijpassende messing schrapers die in de binnenstraal passen voor het veilig verwijderen van resten.
V10: “Biedt u technische ondersteuning bij de instelling van de harstemperatuur?”
A: Ja. Samen met de mal leveren wij een aanbevolen „thermische kaart” op basis van uw specifieke harstype, zodat de productie direct succesvol start.
Deskundig advies over constructiegereedschap
Optimaliseer uw constructieve productie met Guangdong Haikuo Composite Materials Co., Ltd. Onder leiding van Helena Wang is ons engineeringteam de vertrouwde partner voor uiterst nauwkeurige GVK-pultrusiemallen wereldwijd.
Bespreek uw constructieve eisen met ons:
- Hoofd technisch adviseur: Helena Wang
- E-mailadres technische afdeling: [email protected]
- WhatsApp wereldwijd: +86 189 5198 8522
Specificaties van het gereedschap en technische inzichten
| Staalsoort voor matrijzen | H13-gereedschapsstaal (premium) | Cr12MoV-matrijzenstaal (standaard) | P20-malstaal (voordelig) |
|---|---|---|---|
| Levensduur van de werkkern | Uitstekend (meer dan 50.000 meter met glasvezel) | Hoog (circa 30.000 – 40.000 meter) | Matig (geschikt voor prototypes en kleine series) |
| Bestendigheid tegen thermische vermoeiing | Zeer hoog (behoudt HRC-hardheid bij hoge temperatuur) | Matig (goed voor polyestermatrices) | Slecht (gevoelig voor maatslijtage bij continu PU-gebruik) |
| Grens van de spiegelpolijsting van het binnenoppervlak | Uitstekend (bereikt Ra 0,012 μm) | Zeer goed (bereikt Ra 0,025 μm) | Standaard (bereikt Ra 0,040 μm) |
| Geschikte toepassingsprofielen | runs met L-hoekprofielen die een maximale levensduur van het gereedschap en maatvastheid vereisen | Productie van L-hoekprofielen in standaardvolumes | Prototypes of proefseries van L-hoekprofielen in kleine aantallen |
Vragen en antwoorden over precisiemalontwerp
V1: Waarom is een laagdikte van hardchroom van 0,04-0,05 mm kritiek voor de pultrusiemal voor GVK-hoekprofielen: uiterst nauwkeurige matrijzen voor sterke L-profielen?
Antwoord: Glasvezelrovings en -matten zijn zeer schurend. Tijdens continue pultrusie veroorzaakt de versterkte matrix aanzienlijke krassende wrijving tegen de holtewanden van de pultrusiemal voor GVK-hoekprofielen: uiterst nauwkeurige matrijzen voor sterke L-profielen. Een nauwkeurige hardchroomlaag van 0,04-0,05 mm verhoogt de microhardheid van het oppervlak en beschermt het onderliggende gereedschapsstaal, waardoor de levensduur van de matrijs met meer dan 40% toeneemt en de geometrie van het hoekprofiel run na run consistent blijft.
V2: Hoe beïnvloedt spiegelpolijsten van de binnenkant tot Ra 0,012-0,025 μm de trekkracht bij de pultrusiemal voor GVK-hoekprofielen: uiterst nauwkeurige matrijzen voor sterke L-profielen?
Antwoord: Een spiegelgepolijste holte verlaagt de dynamische wrijvingscoëfficiënt in het vormkanaal van het L-hoekprofiel sterk. Lagere wrijving betekent dat de pultrusiemachine minder klem-/trekkracht nodig heeft om het uithardende composiet voort te bewegen, wat plaatselijk vastlopen van de lijn beperkt, vezelbloei aan het oppervlak voorkomt en het energieverbruik bij lange productieruns verlaagt.
V3: Welke staalsoort moet worden gespecificeerd voor productie in grote volumes met de pultrusiemal voor GVK-hoekprofielen: uiterst nauwkeurige matrijzen voor sterke L-profielen?
Antwoord: Voor continue productie in grote volumes worden H13-gereedschapsstaal of Cr12MoV-matrijzenstaal aanbevolen. H13 biedt de langste levensduur en de beste bestendigheid tegen thermische vermoeiing, terwijl Cr12MoV sterke prestaties levert tegen lagere kosten voor runs in standaardvolumes — P20-malstaal blijft een kosteneffectieve optie voor prototypes of korte proefseries.
V4: Kan de pultrusiemal voor GVK-hoekprofielen: uiterst nauwkeurige matrijzen voor sterke L-profielen worden aangepast aan niet-standaardafmetingen of OEM-specificaties?
Antwoord: Ja. Zoals bij al ons pultrusiegereedschap kunnen afmetingen, het aantal holtes en de oppervlaktebehandeling worden afgestemd op uw exacte tekening of monster — wij ondersteunen zowel standaardmaten uit de catalogus als volledig OEM-gereedschap op maat.
V5: Met welke harssystemen is de pultrusiemal voor GVK-hoekprofielen: uiterst nauwkeurige matrijzen voor sterke L-profielen compatibel?
Antwoord: De matrijs is compatibel met het volledige scala aan harssystemen dat bij GVK-pultrusie wordt gebruikt, waaronder onverzadigd polyester, vinylester, epoxy en fenolharsen. Laat ons uw beoogde hars en uithardingsprofiel weten, dan bevestigen wij de optimale holteafwerking en de indeling van de verwarmingszones.
Productieproces

Ontwerp van de mal door de ingenieur

Afstellen van de profielmal

Egaliseren van het ruwe blok

CNC-bewerking van de mal

Ponsen van de mal

Oppervlakteslijpen

Polijsten van de binnenwand van de holte

Verchromen van de mal
Certificaat






