


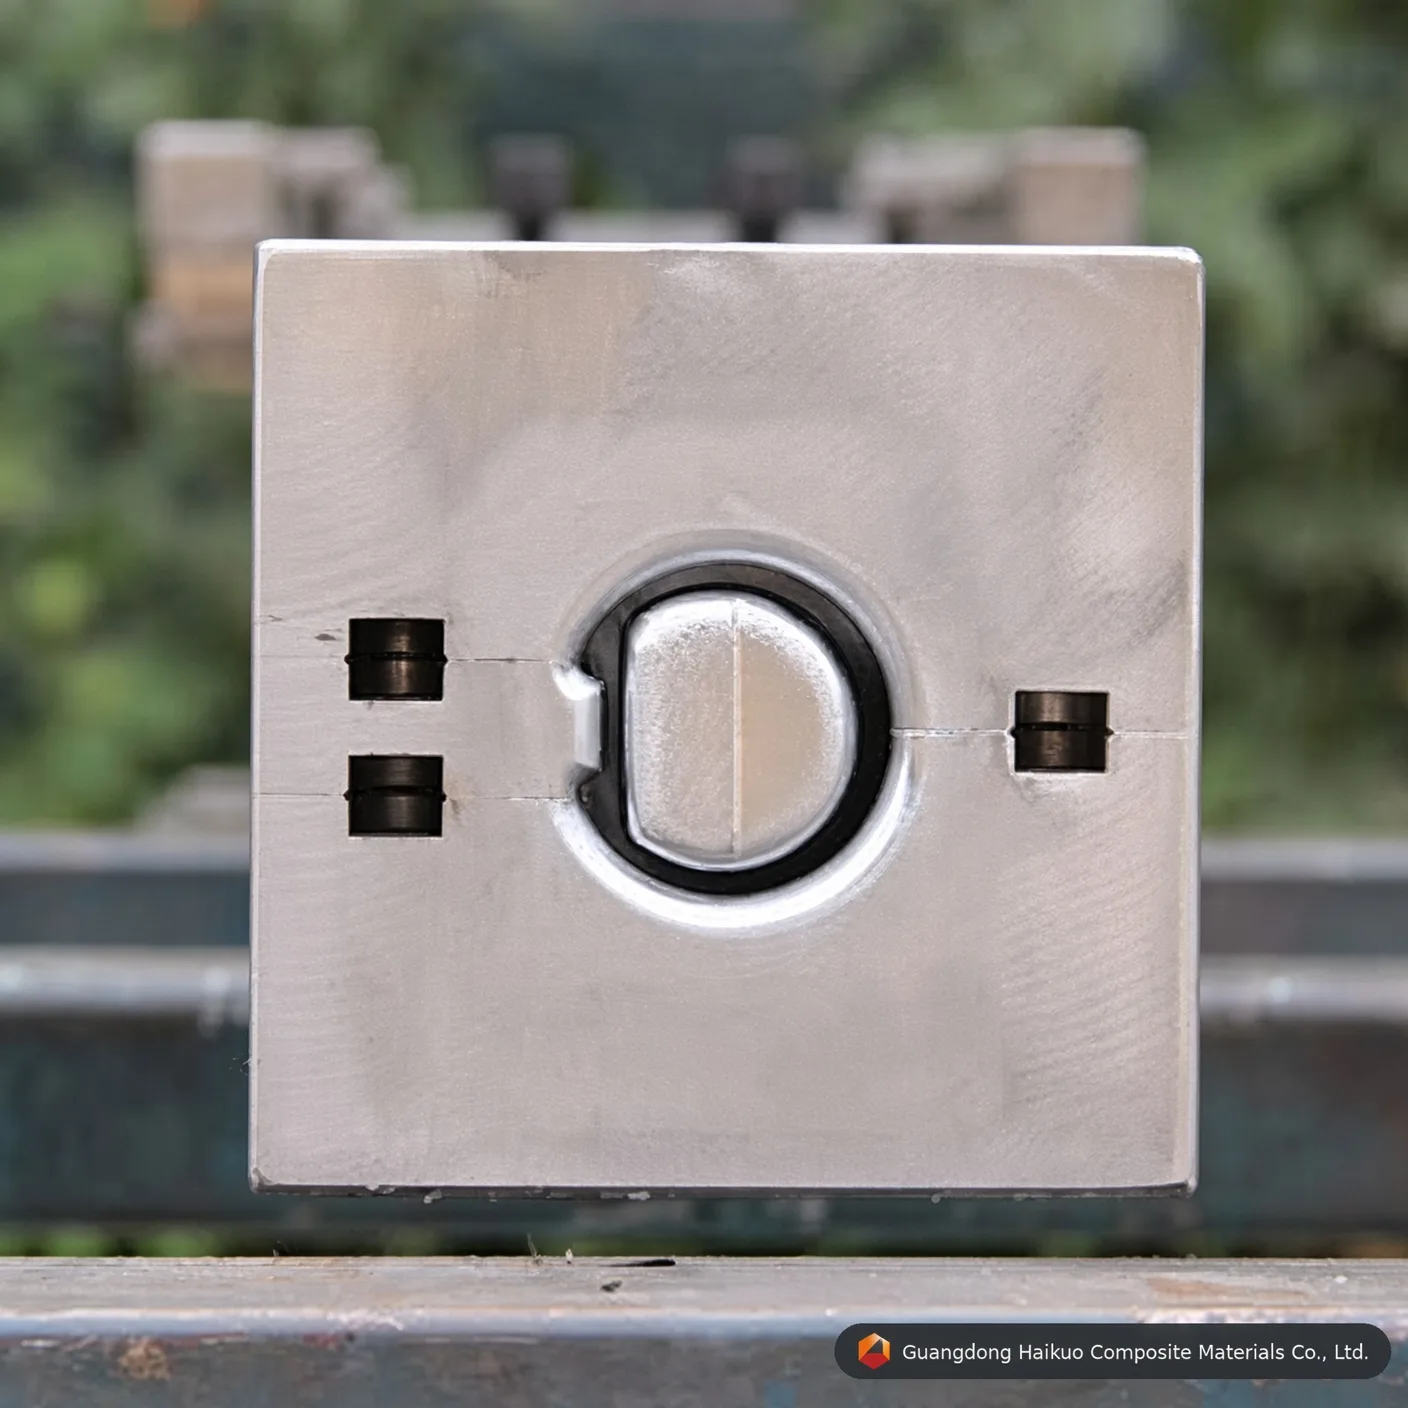
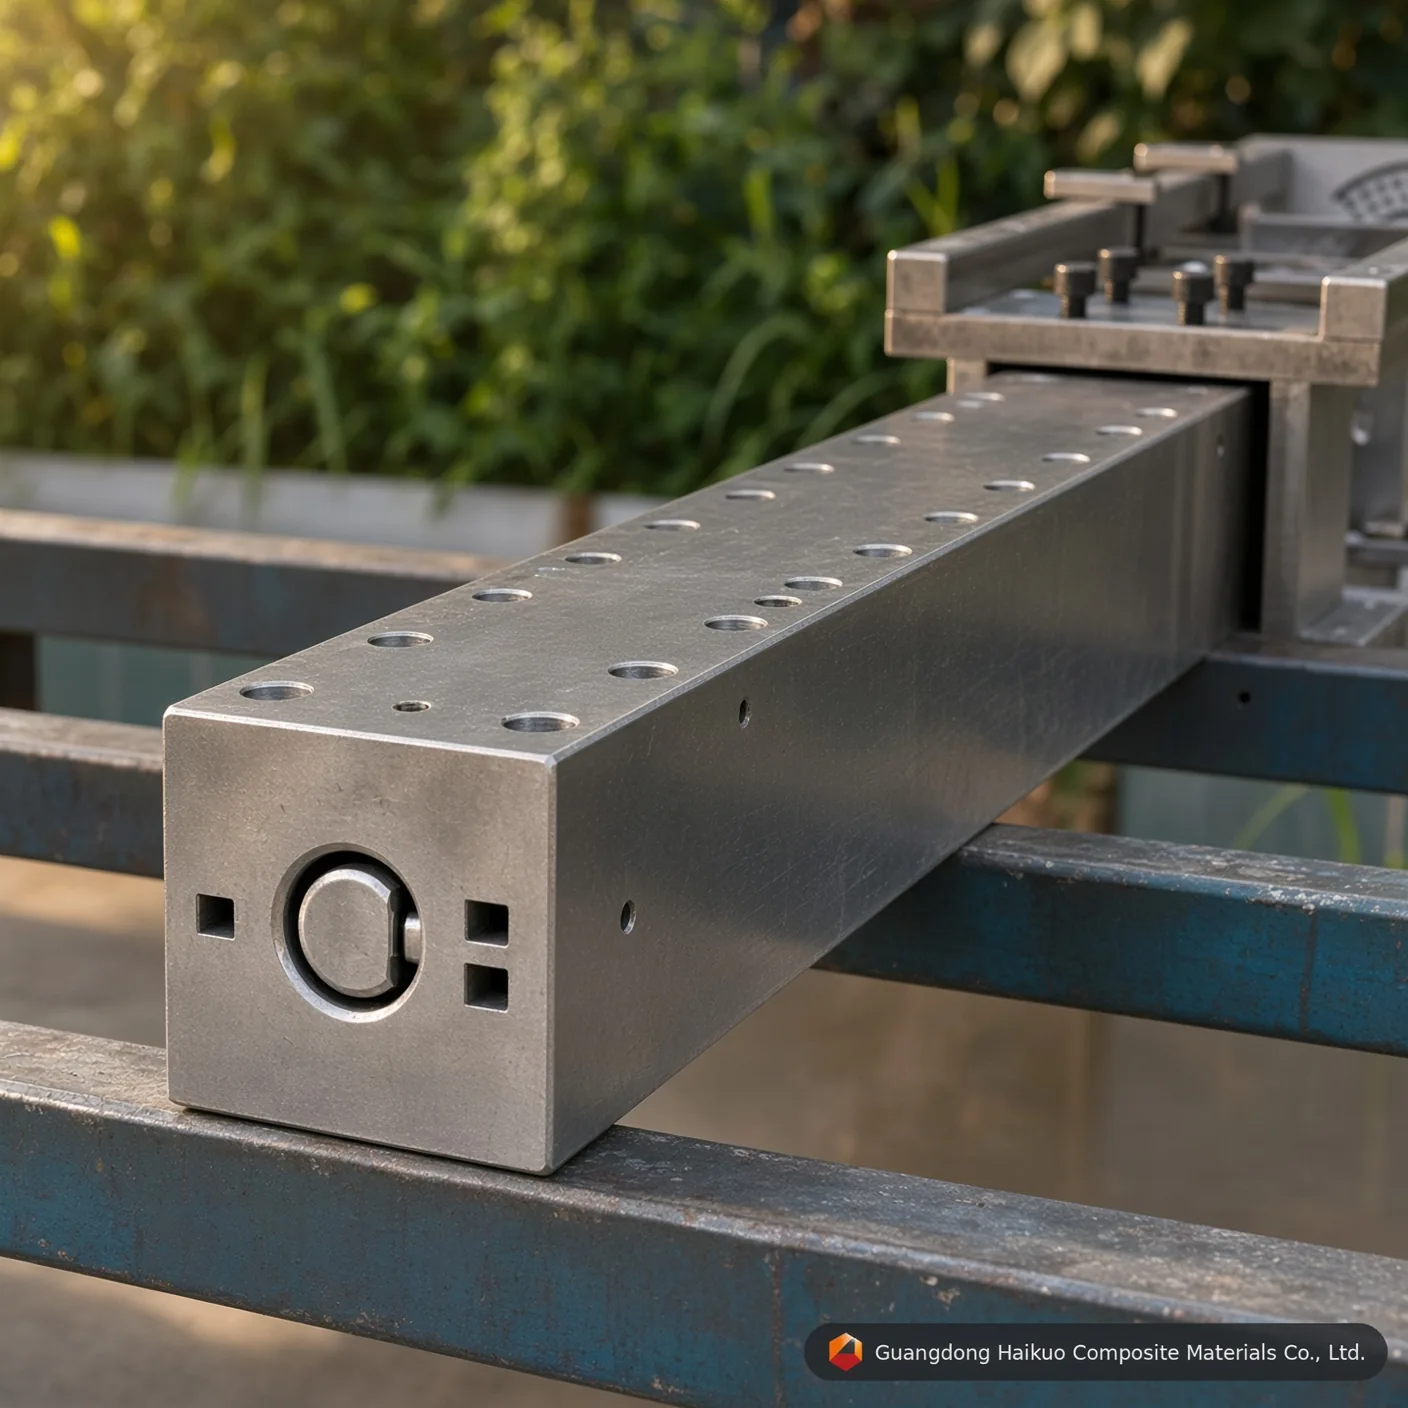
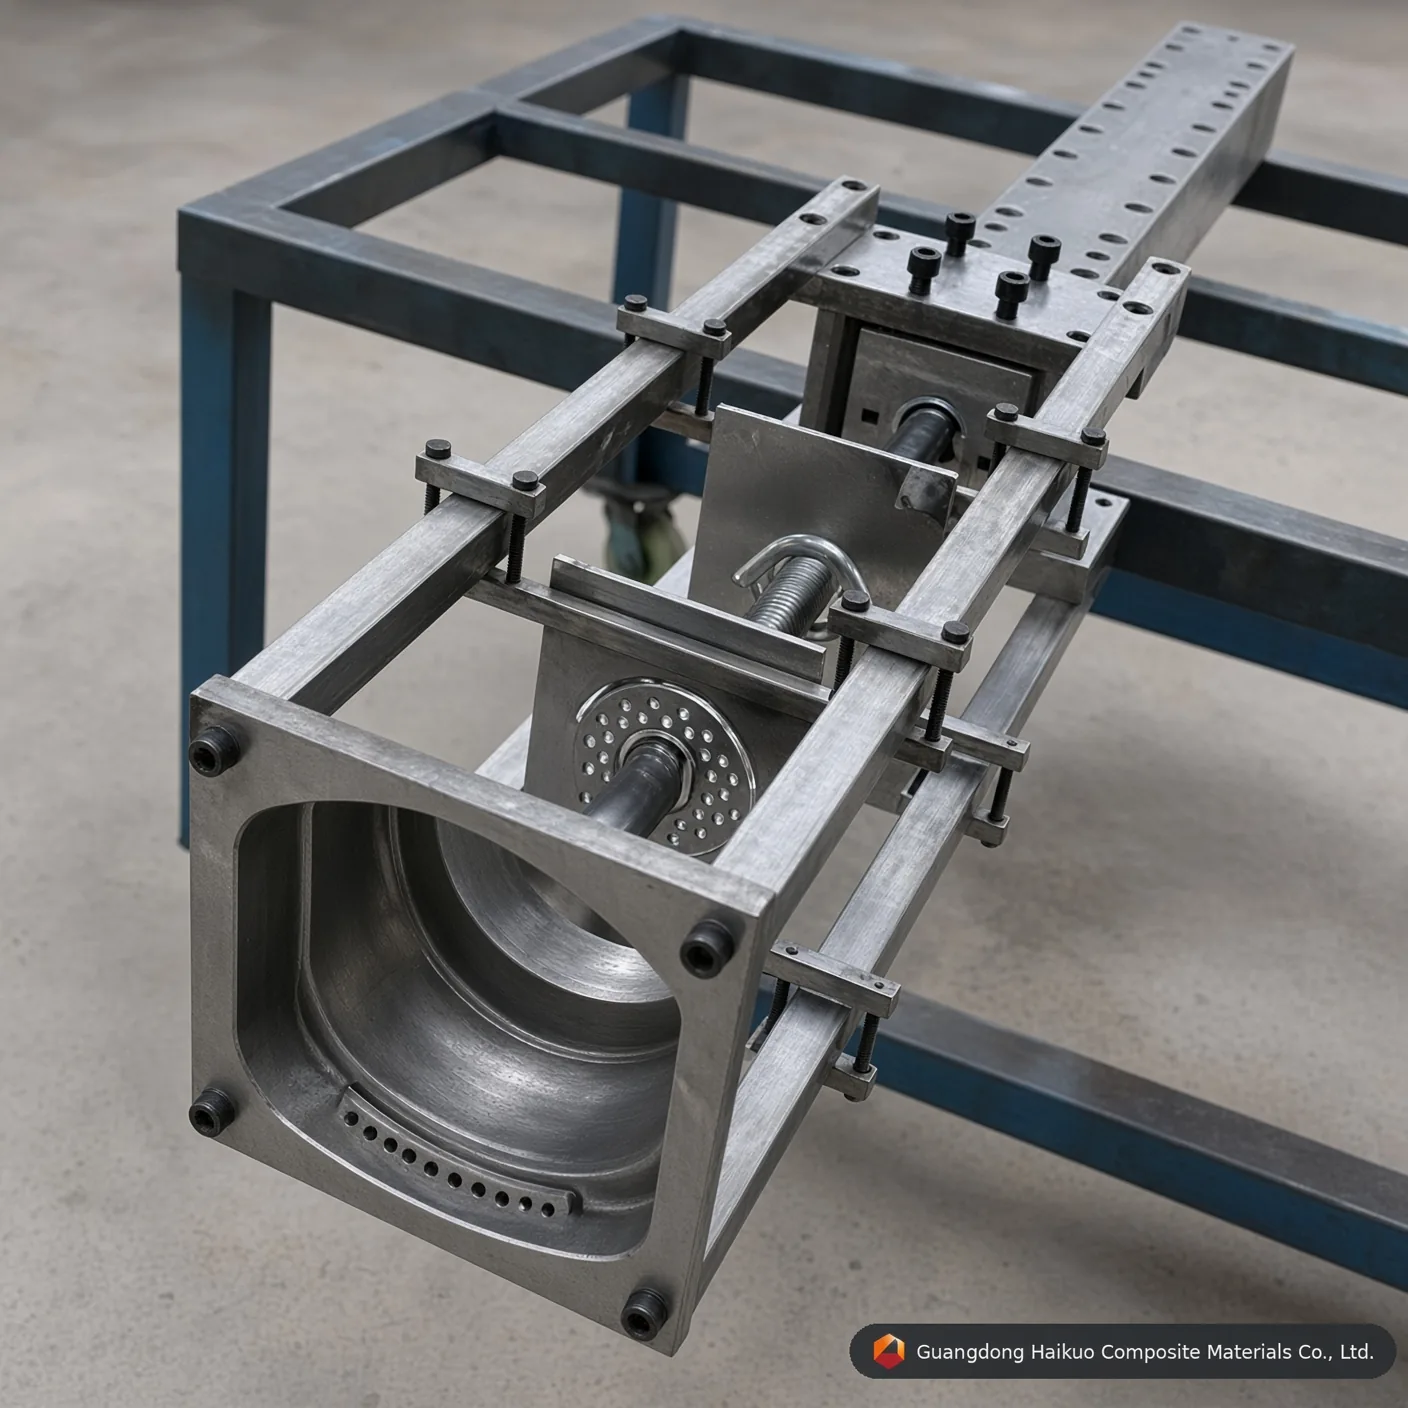
Pultrusiematrijs voor concave GVK-buis φ35mm: gespecialiseerd gereedschap voor maatwerkprofielen
Verbeter uw productielijn met deze pultrusiematrijs voor concave GVK-buis φ35mm, ontworpen voor ingewikkelde geometrieën met Cr12-staal en een spiegelglanzend verchroomde holte — zeer geschikt voor hoogwaardige architectonische en industriële toepassingen.
Uitvoeringsnorm
Rechtheid: 0,02 mm Gladheid: Ra=0,025~0,012 Oppervlaktehardheid van de holte: < 0,02 mm Grenstoleranties: ±0,3 mm Laagdikte van de coating: 0,04-0,05 mm Maatwerkdiensten beschikbaar
BeschrijvingVeelgestelde vragenNeem contact op
Nauwkeurige techniek voor ingewikkelde GVK-profielen
Nu architectuur en industrieel ontwerp zich in 2026 verder ontwikkelen, kunnen gewone ronde buizen niet altijd aan esthetische of functionele eisen voldoen. De pultrusiemal voor concave GVK-buis φ35mm is gemaakt om gespecialiseerde „concave” of „geribbelde” profielen te produceren voor hoogwaardige zonwering, luxe meubilair en gespecialiseerde elektrische isolatoren. Bij Guangdong Haikuo weten wij dat concave profielen specifieke uitdagingen met harsstroming en vezelverdeling met zich meebrengen, dus zijn onze mallen ontworpen met geoptimaliseerde inwendige thermodynamica om elke ribbel scherp, constructief gezond en naadloos te houden.
1. Hoe concave pultrusie werkt
Een concave buis van φ35 mm vraagt om een hogere nauwkeurigheid van de matrijsholte dan een standaard rond profiel, omdat de „inkepingen” in de vorm harsrijke zones of vezelholtes kunnen veroorzaken als ze niet worden beheerst:
- Stromingsdynamiek: De ingangszone van de mal is met CNC bewerkt om de rovings en matten soepel in de concave uitsparingen te voeren, zonder haperen of ongelijke spanning.
- Differentiële koeling/verwarming: Omdat de wanddikte verschilt tussen de concave toppen en dalen, plaatsen onze mallen verwarmingspatronen strategisch zodat de uithardingssnelheid over de hele doorsnede consistent blijft.
- Uitlijning van de doorn: De inwendige doorn is nauwkeurig vastgezet op de buitenmatrijs zodat hij niet kan draaien of verschuiven, waardoor de wanddikte stabiel blijft op 2 mm tot 4 mm volgens de specificatie van de klant.
2. Gereedschapsmaterialen en oppervlakteafwerking
Glasvezels die voortdurend door de concave hoeken worden getrokken veroorzaken voortdurende wrijving, en daarom gebruiken wij uiterst harde gereedschapsstaalsoorten:
- Cr12 / Cr12MoV: Een staalsoort met veel chroom die de slijtvastheid levert die nodig is voor productieruns van duizenden meters.
- H13-gereedschapsstaal: Aanbevolen voor pultrusie met hoge snelheid met polyurethaan- of vinylesterharsen, waar thermische stabiliteit het belangrijkst is.
- Superspiegelpolijsten: Het polijsten van de concave uitsparingen tot Ra 0,012 geeft een „optische kwaliteit” afwerking waarbij geen hars in de ribbelhoeken blijft zitten — ophoping die anders oppervlaktefouten zou veroorzaken en de trekkracht zou verhogen.
3. Technische parameters van de concave mal φ35mm
| Technische specificatie | Standaardwaarde | Technisch voordeel |
|---|---|---|
| Profieldiameter | φ35,0 mm | Geoptimaliseerd voor architectonische esthetiek. |
| Materiaal van de holte | Cr12 / H13 / P20 (staal) | Uitzonderlijke slijtvastheid en hittebestendigheid. |
| Oppervlaktegladheid | Ra 0,025 ~ 0,012 | Decoratieve afwerking van Class A. |
| Hardheid | HRC 55 – 60 | Immuun voor krassen door glasvezel. |
| Chroomdikte | 0.04 – 0.06 mm | Laag met lage wrijving van industriële kwaliteit. |
| Rechtheid | 0.02 mm / m | Ondersteunt nauwkeurige uitlijning in assemblages. |
4. Toepassingsspecifieke techniek
- UV-bestendige output: Voor architectonische lamellen buiten zijn onze mallen ontworpen om goed te werken met UV-gestabiliseerde polyesterharsen en oppervlaktevliezen.
- Evenwicht in de wapening: De geometrie van de malholte is geoptimaliseerd voor een groter volume continue filamentmat (CFM) bij de concave ribbels voor een hogere omtreksterkte.
- Snel trekken: De spiegelgladde verchroming maakt hogere treksnelheden mogelijk (tot 1,2 m/min), wat de dagproductie van uw pultrusielijn verhoogt.
10 technische veelgestelde vragen: mallen voor concave buizen
V1: “Kan de diepte van de concave ribbels op maat worden gemaakt?”
A: Ja. Wij kunnen de mal ontwerpen voor subtiele ribbels voor de esthetiek of diepe groeven voor mechanische verankering.
V2: “Bedekt de verchroming ook de diepe concave hoeken?”
A: Ons gespecialiseerde galvaniseerproces zorgt voor een gelijkmatige hardchroomlaag, ook in krappe stralen, waardoor slijtage in de hoeken wordt voorkomen.
V3: “Welke hars is het beste voor decoratieve concave buizen van φ35 mm?”
A: Isoftaalpolyester is de standaard voor decoratie, maar vinylester wordt aanbevolen als de buis wordt gebruikt in corrosieve chemische omgevingen.
V4: “Zorgt de concave vorm ervoor dat de buis tijdens de pultrusie verdraait?”
A: Nee. Wij ontwerpen de inwendige vezeloriëntatie en de voorvormgeleiders zo dat de inwendige spanningen in evenwicht zijn, zodat de buis recht uit de matrijs komt.
V5: “Hoe lang duurt het om een concave matrijs van φ35 mm te maken?”
A: Een uiterst nauwkeurige mal met een speciale vorm vergt doorgaans 18-25 dagen voor CNC-bewerking, vacuümwarmtebehandeling en spiegelpolijsten.
V6: “Is het moeilijk om de concave delen van de mal schoon te maken?”
A: Niet met onze spiegelgladde afwerking. De meeste resten zijn gemakkelijk te verwijderen zolang de mal warm is. Wij leveren ook bijpassende reinigingsschrapers voor specifieke geribbelde vormen.
V7: “Kan ik dezelfde mal gebruiken voor zowel koolstofvezel als glasvezel?”
A: Hoewel het mogelijk is, is koolstofvezel schurender. Voor koolstofvezel raden wij Cr12-staal met een hogere HRC-waarde aan voor een maximale levensduur.
V8: “Wat is de gebruikelijke levensduur van de mal?”
A: Met goed onderhoud kunnen onze mallen van Cr12 meer dan 100.000 meter profiel produceren voordat het oppervlak moet worden opgefrist.
V9: “Kunt u een proefrun van het profiel leveren voordat u de mal verzendt?”
A: Ja, wij bieden interne testdiensten waarbij wij proefprofielen pultruderen met uw opgegeven hars- en vezelmix voor definitieve goedkeuring.
V10: “Hoe voorkomt u dat luchtbellen in de concave groeven blijven zitten?”
A: De ingang van de mal heeft een speciaal berekende ‘conische compressiezone’ die lucht door het harsbad naar buiten drijft voordat het materiaal uithardt.
Advies over precisiegereedschap
Versterk uw productassortiment met Guangdong Haikuo Composite Materials Co., Ltd. Onder leiding van Helena Wang is onze engineeringafdeling gespecialiseerd in het ontwerp en de fabricage van complexe pultrusiemallen voor concave GVK-buizen.
Werk met ons samen voor uw volgende project:
- Hoofd technisch adviseur: Helena Wang
- E-mailadres technische afdeling: [email protected]
- WhatsApp wereldwijd: +86 189 5198 8522
Specificaties van het gereedschap en technische inzichten
| Staalsoort voor matrijzen | H13-gereedschapsstaal (premium) | Cr12MoV-matrijzenstaal (standaard) | P20-malstaal (voordelig) |
|---|---|---|---|
| Levensduur van de werkkern | Uitstekend (meer dan 50.000 meter met glasvezel) | Hoog (circa 30.000 – 40.000 meter) | Matig (geschikt voor prototypes en kleine series) |
| Bestendigheid tegen thermische vermoeiing | Zeer hoog (behoudt HRC-hardheid bij hoge temperatuur) | Matig (goed voor polyestermatrices) | Slecht (gevoelig voor maatslijtage bij continu PU-gebruik) |
| Grens van de spiegelpolijsting van het binnenoppervlak | Uitstekend (bereikt Ra 0,012 μm) | Zeer goed (bereikt Ra 0,025 μm) | Standaard (bereikt Ra 0,040 μm) |
| Geschikte toepassingsprofielen | runs met concave buizen die een maximale levensduur van het gereedschap en maatvastheid vereisen | Productie van concave buizen in standaardvolumes | Prototypes of proefseries van concave buizen in kleine aantallen |
Vragen en antwoorden over precisiemalontwerp
V1: Waarom is een laagdikte van hardchroom van 0,04-0,05 mm kritiek voor de pultrusiemal voor concave GVK-buis φ35mm: precisiegereedschap voor gespecialiseerde profielen?
Antwoord: Glasvezelrovings en -matten zijn zeer schurend. Tijdens continue pultrusie veroorzaakt de versterkte matrix aanzienlijke krassende wrijving tegen de holtewanden van de pultrusiemal voor concave GVK-buis φ35mm: precisiegereedschap voor gespecialiseerde profielen. Een nauwkeurige hardchroomlaag van 0,04-0,05 mm verhoogt de microhardheid van het oppervlak en beschermt het onderliggende gereedschapsstaal, waardoor de levensduur van de matrijs met meer dan 40% toeneemt en de geometrie van de concave buis van φ35mm run na run consistent blijft.
V2: Hoe beïnvloedt spiegelpolijsten van de binnenkant tot Ra 0,012-0,025 μm de trekkracht bij de pultrusiemal voor concave GVK-buis φ35mm: precisiegereedschap voor gespecialiseerde profielen?
Antwoord: Een spiegelgepolijste holte verlaagt de dynamische wrijvingscoëfficiënt in het vormkanaal van de concave buis sterk. Lagere wrijving betekent dat de pultrusiemachine minder klem-/trekkracht nodig heeft om het uithardende composiet voort te bewegen, wat plaatselijk vastlopen van de lijn beperkt, vezelbloei aan het oppervlak voorkomt en het energieverbruik bij lange productieruns verlaagt.
V3: Welke staalsoort moet worden gespecificeerd voor productie in grote volumes met de pultrusiemal voor concave GVK-buis φ35mm: precisiegereedschap voor gespecialiseerde profielen?
Antwoord: Voor continue productie in grote volumes worden H13-gereedschapsstaal of Cr12MoV-matrijzenstaal aanbevolen. H13 biedt de langste levensduur en de beste bestendigheid tegen thermische vermoeiing, terwijl Cr12MoV sterke prestaties levert tegen lagere kosten voor runs in standaardvolumes — P20-malstaal blijft een kosteneffectieve optie voor prototypes of korte proefseries.
V4: Kan de pultrusiemal voor concave GVK-buis φ35mm: precisiegereedschap voor gespecialiseerde profielen worden aangepast aan niet-standaardafmetingen of OEM-specificaties?
Antwoord: Ja. Zoals bij al ons pultrusiegereedschap kunnen afmetingen, het aantal holtes en de oppervlaktebehandeling worden afgestemd op uw exacte tekening of monster — wij ondersteunen zowel standaardmaten uit de catalogus als volledig OEM-gereedschap op maat.
V5: Met welke harssystemen is de pultrusiemal voor concave GVK-buis φ35mm: precisiegereedschap voor gespecialiseerde profielen compatibel?
Antwoord: De matrijs is compatibel met het volledige scala aan harssystemen dat bij GVK-pultrusie wordt gebruikt, waaronder onverzadigd polyester, vinylester, epoxy en fenolharsen. Laat ons uw beoogde hars en uithardingsprofiel weten, dan bevestigen wij de optimale holteafwerking en de indeling van de verwarmingszones.
Productieproces

Ontwerp van de mal door de ingenieur

Afstellen van de profielmal

Egaliseren van het ruwe blok

CNC-bewerking van de mal

Ponsen van de mal

Oppervlakteslijpen

Polijsten van de binnenwand van de holte

Verchromen van de mal
Certificaat






