


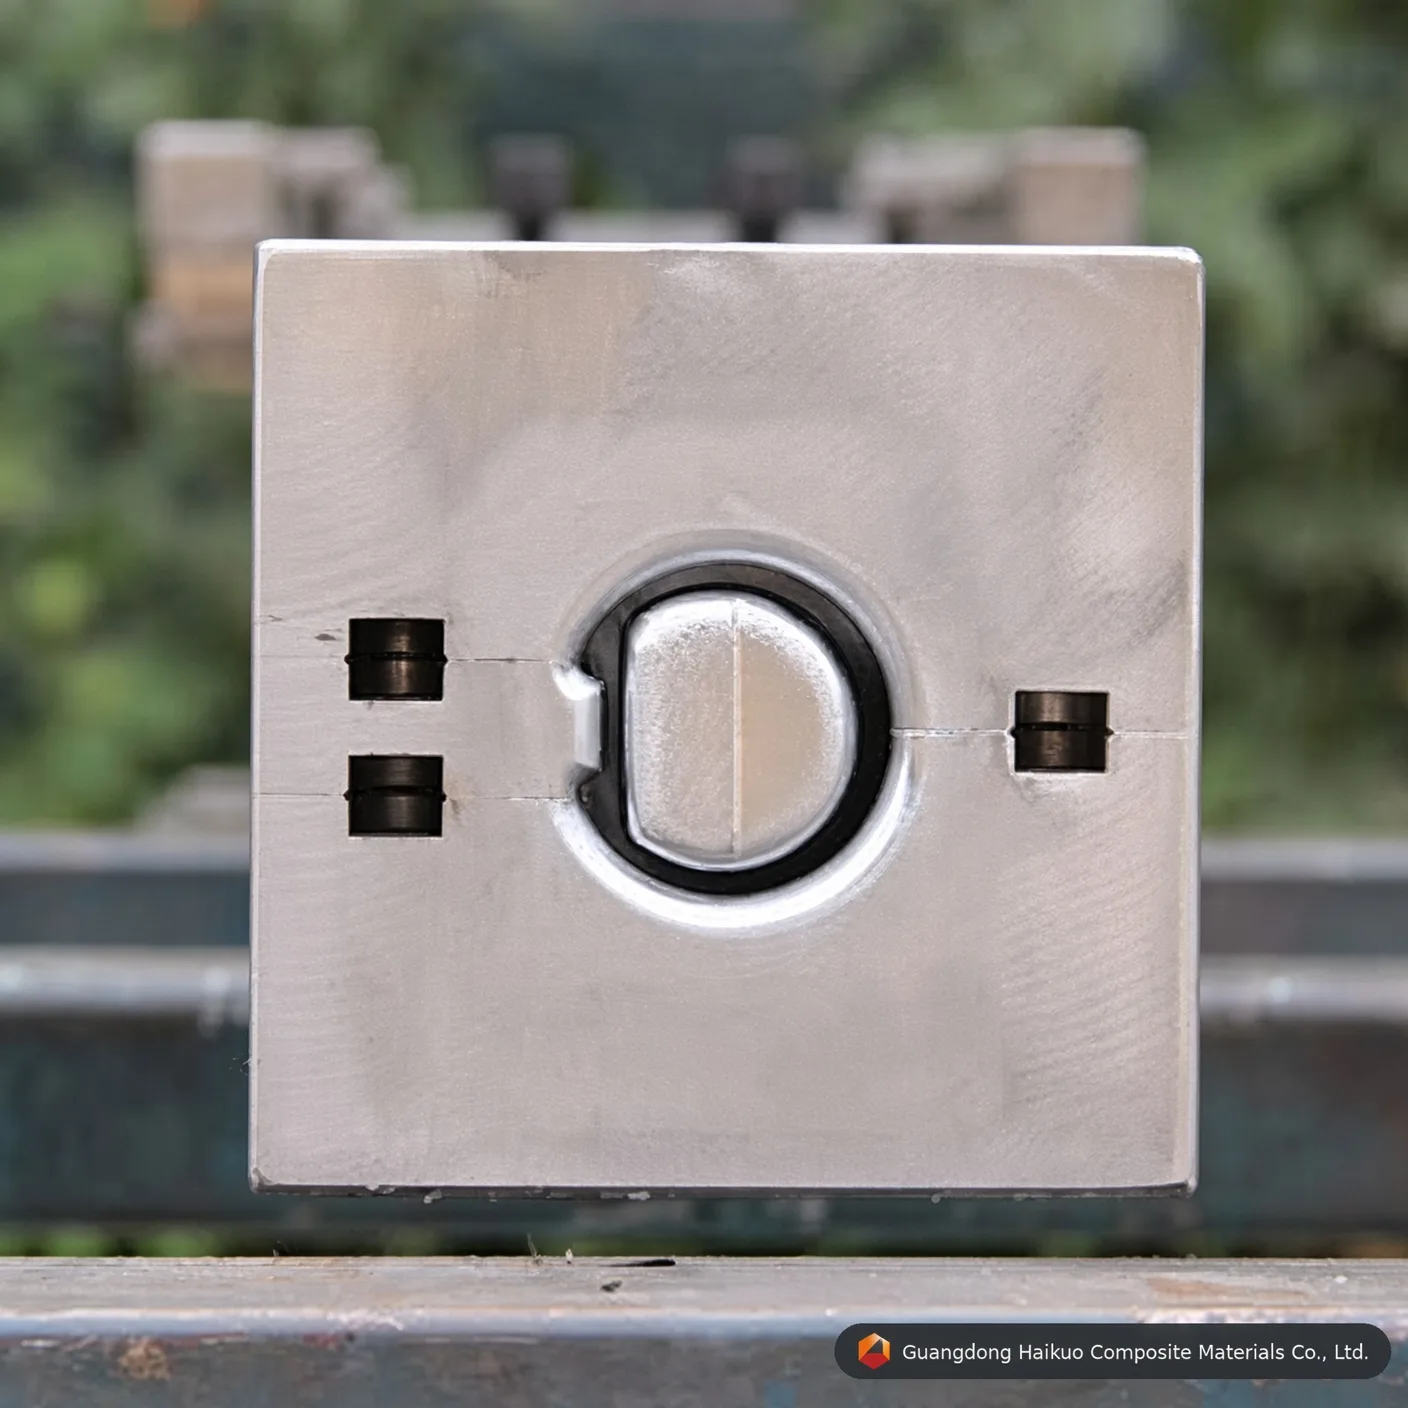
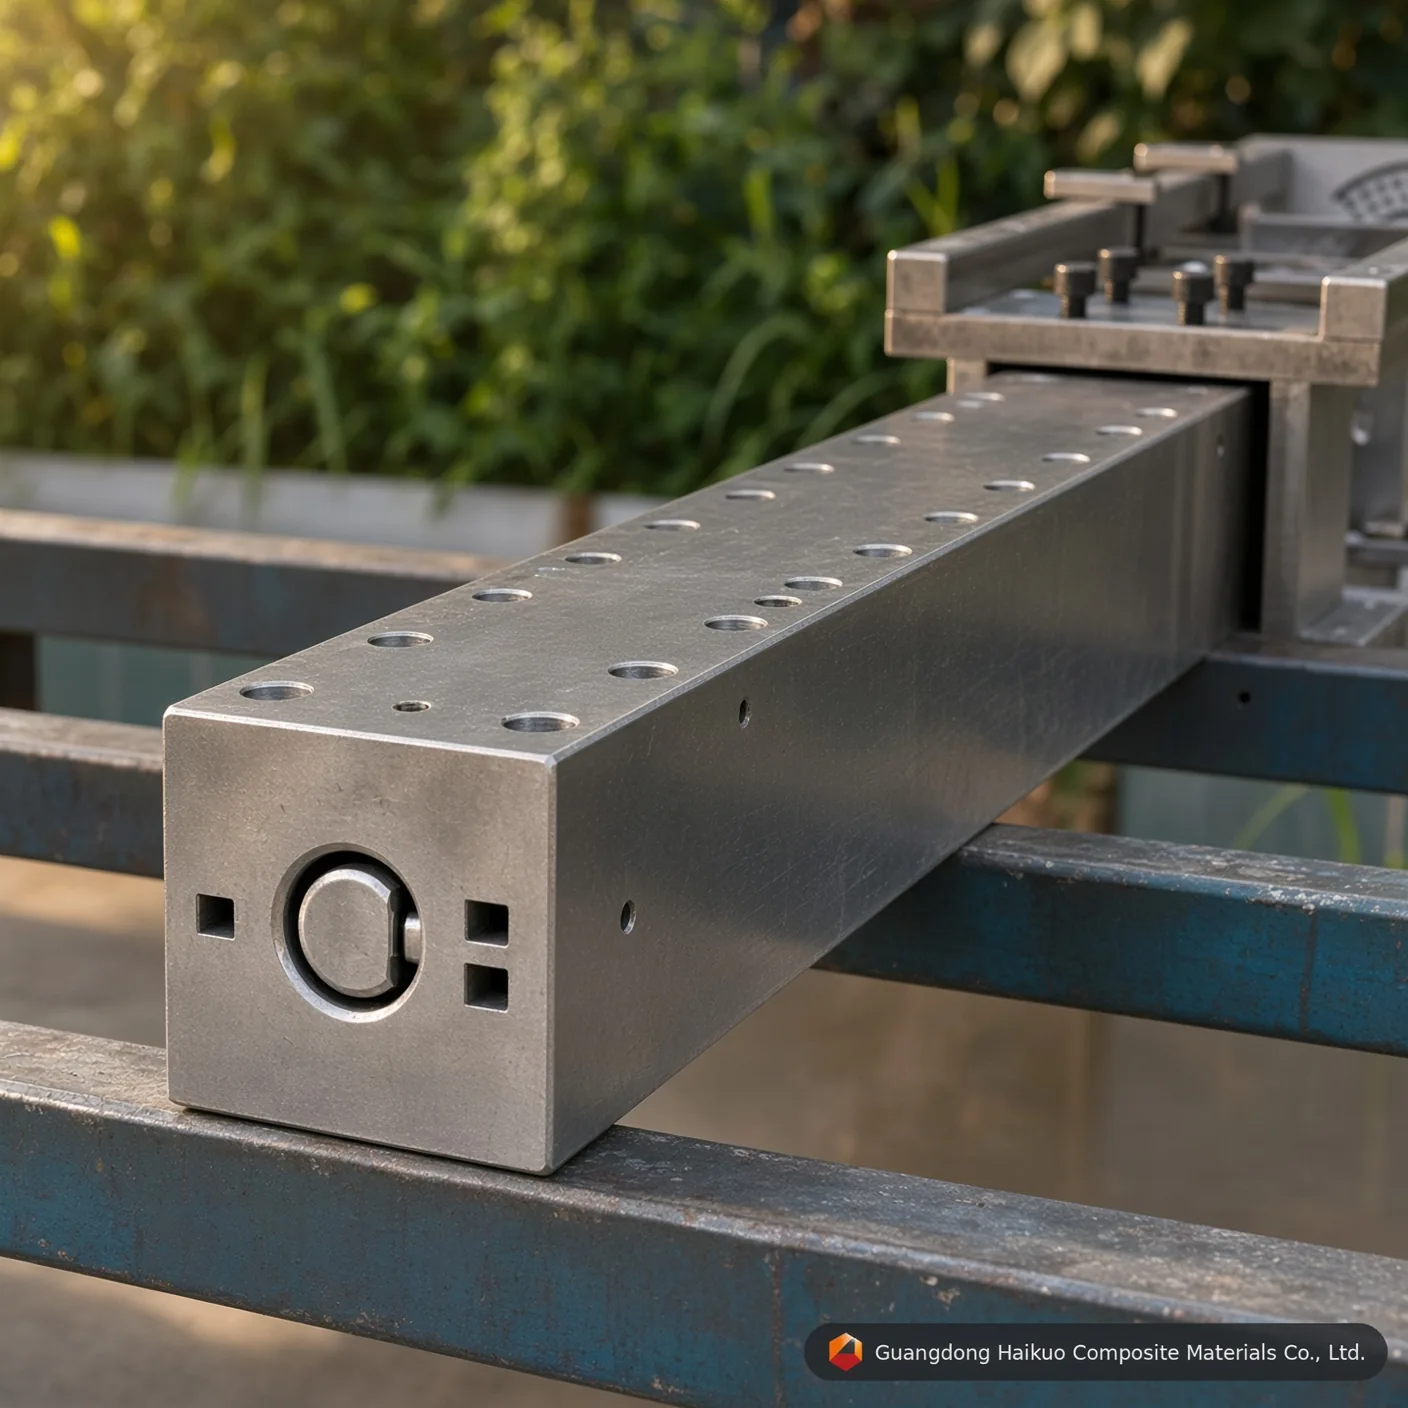
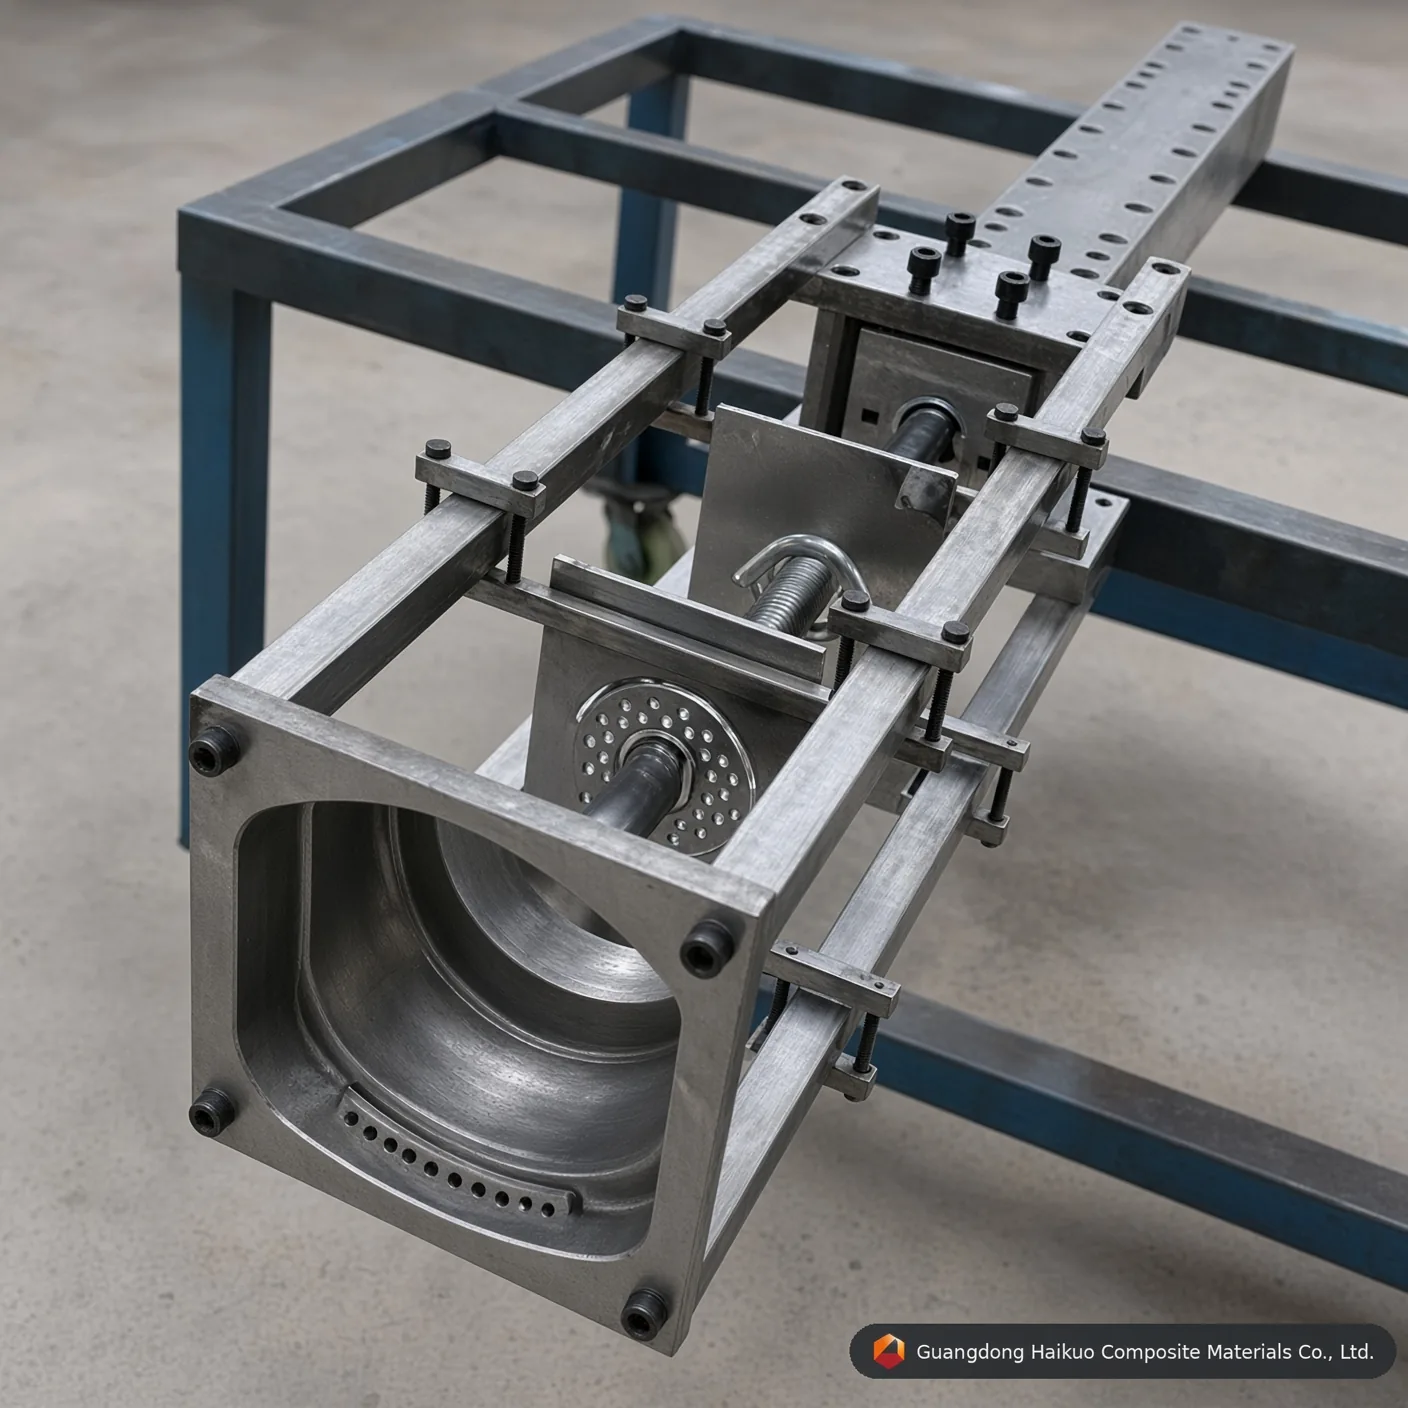
Matriz de pultrusión para tubo cóncavo de PRFV φ35 mm: utillaje especializado para perfiles a medida
Mejore su línea de producción con esta matriz de pultrusión para tubo cóncavo de PRFV φ35 mm, diseñada para geometrías complejas con acero Cr12 y una cavidad cromada de acabado especular, muy adecuada para usos arquitectónicos e industriales de primera calidad.
Norma de ejecución
Rectitud: 0,02 mm Lisura: Ra=0,025~0,012 Dureza de la superficie de la cavidad: < 0,02 mm Tolerancias de contorno: ±0,3 mm Espesor del recubrimiento: 0,04-0,05 mm Servicios de personalización
DescripciónPreguntas frecuentesContáctenos
Ingeniería de precisión para perfiles de PRFV complejos
A medida que el diseño arquitectónico e industrial sigue evolucionando en 2026, los tubos redondos lisos no siempre satisfacen las necesidades estéticas o funcionales. El molde de pultrusión para tubo cóncavo de PRFV φ35 mm está concebido para producir perfiles «cóncavos» o «acanalados» para parasoles de primera calidad, mobiliario de gama alta y aisladores eléctricos especiales. En Guangdong Haikuo, sabemos que las secciones cóncavas plantean retos particulares de flujo de resina y de distribución de fibra, por lo que nuestros moldes se diseñan con una termodinámica interna optimizada para que cada acanaladura sea nítida, estructuralmente sana y continua.
1. Cómo funciona la pultrusión cóncava
Un tubo cóncavo de φ35 mm exige un mayor grado de precisión de la cavidad de la matriz que un perfil circular estándar, ya que las «hendiduras» de la forma pueden crear zonas ricas en resina o huecos de fibra si no se controlan:
- Dinámica del flujo: La zona de entrada del molde se mecaniza con CNC para introducir los rovings y los fieltros con suavidad en las cavidades cóncavas, sin enganches ni tensiones desiguales.
- Enfriamiento y calentamiento diferenciales: Como el espesor de pared varía entre las crestas y los valles cóncavos, nuestros moldes sitúan estratégicamente los cartuchos calefactores para mantener constante la velocidad de curado en toda la sección transversal.
- Alineación del mandril: El mandril interior se ancla con precisión a la matriz exterior para evitar que gire o se desplace, y mantiene estable el espesor de pared entre 2 mm y 4 mm según la especificación del cliente.
2. Materiales de utillaje y acabado superficial
Las fibras de vidrio que se arrastran de forma continua por las esquinas cóncavas generan una fricción constante, por lo que recurrimos a aceros para herramientas ultraduros:
- Cr12 / Cr12MoV: Un acero de alto contenido en cromo que ofrece la resistencia a la abrasión necesaria para series de producción de miles de metros.
- Acero para herramientas H13: Sugerido para pultrusión de alta velocidad con resinas de poliuretano o de viniléster, donde la estabilidad térmica es lo más importante.
- Superpulido especular: Pulir las cavidades cóncavas hasta Ra 0,012 da un acabado de «grado óptico» que impide que la resina se acumule en las esquinas de las acanaladuras, una acumulación que de otro modo causaría defectos superficiales y aumentaría la fuerza de arrastre.
3. Parámetros técnicos del molde cóncavo φ35 mm
| Especificación técnica | Valor estándar | Ventaja de ingeniería |
|---|---|---|
| Diámetro del perfil | φ35,0 mm | Optimizado para la estética arquitectónica. |
| Material de la cavidad | Cr12 / H13 / P20 | Excepcional resistencia al desgaste y al calor. |
| Lisura de la superficie | Ra 0,025 ~ 0,012 | Acabado decorativo de Clase A. |
| Dureza | HRC 55 – 60 | Inmune a los arañazos de la fibra de vidrio. |
| Espesor del cromado | 0.04 – 0.06 mm | Capa de baja fricción de calidad industrial. |
| Rectitud | 0.02 mm / m | Favorece una alineación precisa en los ensamblajes. |
4. Ingeniería específica para cada aplicación
- Producción resistente a los rayos UV: Para lamas arquitectónicas en exteriores, nuestros moldes están diseñados para funcionar bien con resinas de poliéster estabilizadas frente a los rayos UV y con velos superficiales.
- Equilibrio del refuerzo: La geometría de la cavidad del molde está optimizada para admitir un mayor volumen de fieltro de filamento continuo (CFM) cerca de las acanaladuras cóncavas y mejorar así la resistencia circunferencial.
- Arrastre rápido: El cromado de acabado especular permite velocidades de arrastre mayores (de hasta 1,2 m/min) y aumenta la producción diaria de su línea de pultrusión.
10 preguntas frecuentes técnicas: moldeo de tubos cóncavos
P1: «¿Se puede personalizar la profundidad de la acanaladura cóncava?»
R: Sí. Podemos diseñar el molde para producir acanaladuras sutiles por estética o ranuras profundas para el enclavamiento mecánico.
P2: «¿Cubre el cromado las esquinas cóncavas profundas?»
R: Nuestro proceso especial de electrodeposición garantiza una capa uniforme de cromo duro incluso en radios cerrados, lo que evita el desgaste de las esquinas.
P3: «¿Qué resina es mejor para tubos cóncavos decorativos de φ35 mm?»
R: El poliéster isoftálico es el estándar para decoración, pero se recomienda el viniléster si el tubo se utiliza en entornos químicos corrosivos.
P4: «¿Hará la forma cóncava que el tubo se retuerza durante la pultrusión?»
R: No. Diseñamos la alineación interna de la fibra y las guías de preformado para equilibrar las tensiones internas, de modo que el tubo salga recto.
P5: «¿Cuánto se tarda en fabricar una matriz cóncava de φ35 mm?»
R: Un molde especial de perfil no convencional de alta precisión suele requerir de 18 a 25 días de mecanizado CNC, tratamiento térmico al vacío y pulido especular.
P6: «¿Es difícil limpiar las secciones cóncavas del molde?»
R: No con nuestro acabado especular. La mayoría de los residuos se retiran con facilidad con el molde caliente. También facilitamos rasquetas de limpieza a juego para formas acanaladas concretas.
P7: «¿Puedo usar el mismo molde para fibra de carbono y para fibra de vidrio?»
R: Aunque es posible, la fibra de carbono es más abrasiva. Para la fibra de carbono recomendamos acero Cr12 con una clasificación HRC superior para lograr la máxima vida útil.
P8: «¿Cuál es la vida útil típica del molde?»
R: Con un mantenimiento adecuado, nuestros moldes de Cr12 pueden producir más de 100 000 metros de perfil antes de requerir una renovación de la superficie.
P9: «¿Pueden hacer una serie de prueba del perfil antes de enviar el molde?»
R: Sí, ofrecemos servicios de ensayo en nuestras instalaciones en los que pultruimos perfiles de muestra con la mezcla de resina y fibra que usted especifique para su aprobación final.
P10: «¿Cómo se evita que queden burbujas de aire atrapadas en las ranuras cóncavas?»
R: La entrada del molde incorpora una «zona de compresión cónica» calculada específicamente que expulsa el aire a través del baño de resina antes de que el material cure.
Consultoría de utillaje de precisión
Mejore su gama de productos con Guangdong Haikuo Composite Materials Co., Ltd. Dirigido por Helena Wang, nuestro departamento de ingeniería se especializa en el diseño y la fabricación de moldes de pultrusión para tubos cóncavos de PRFV complejos.
Colabore con nosotros en su próximo proyecto:
- Consultora principal de ingeniería: Helena Wang
- Correo electrónico de ingeniería técnica: [email protected]
- WhatsApp global: +86 189 5198 8522
Especificaciones de utillaje y conocimientos de ingeniería
| Material: grado de acero para matrices | Acero para herramientas H13 (premium) | Acero para matrices Cr12MoV (estándar) | Acero para moldes P20 (económico) |
|---|---|---|---|
| Vida útil del núcleo de trabajo | Excelente (más de 50 000 metros con fibra de vidrio) | Alto (entre 30 000 y 40 000 metros aproximadamente) | Moderado (adecuado para prototipos de series cortas) |
| Resistencia a la fatiga térmica | Muy alta (mantiene la dureza HRC a alta temperatura) | Moderada (apta para matrices de poliéster) | Deficiente (propensa al desgaste dimensional con PU continuo) |
| Límite de pulido especular interior | Excelente (alcanza Ra 0,012 μm) | Muy bueno (alcanza Ra 0,025 μm) | Estándar (alcanza Ra 0,040 μm) |
| Perfiles de aplicación adecuados | series de tubos cóncavos que exigen la máxima vida útil de la herramienta y estabilidad dimensional | Producción de tubos cóncavos de volumen estándar | Prototipado de bajo volumen o series de prueba de tubos cóncavos |
Preguntas y respuestas sobre ingeniería de moldes de precisión
P1: ¿Por qué es fundamental un espesor de cromado duro de 0,04-0,05 mm en el molde de pultrusión para tubo cóncavo de PRFV φ35 mm: utillaje especializado para perfiles a medida?
Respuesta: Los rovings y los fieltros de fibra de vidrio son muy abrasivos. Durante la pultrusión continua, la matriz reforzada genera una fricción de rayado considerable contra las paredes de la cavidad del molde de pultrusión para tubo cóncavo de PRFV φ35 mm: utillaje especializado para perfiles a medida. Una capa de cromo duro precisa de 0,04-0,05 mm aumenta la microdureza superficial y protege el acero para herramientas subyacente, prolongando la vida útil de la matriz en más de un 40 % y manteniendo una geometría constante del tubo cóncavo de φ35 mm serie tras serie.
P2: ¿Cómo afecta el pulido especular interior hasta Ra 0,012-0,025 μm a la fuerza de arrastre del molde de pultrusión para tubo cóncavo de PRFV φ35 mm: utillaje especializado para perfiles a medida?
Respuesta: Una cavidad pulida a espejo reduce de forma espectacular el coeficiente de fricción dinámico dentro del canal de conformado del tubo cóncavo. Una menor fricción significa que la máquina de pultrusión necesita menos fuerza de sujeción y de arrastre para hacer avanzar el material compuesto en curado, lo que reduce el agarrotamiento de la línea, evita la aparición de fibras en superficie y disminuye el consumo de energía en series de producción largas.
P3: ¿Qué grado de acero debe especificarse para la producción de gran volumen con el molde de pultrusión para tubo cóncavo de PRFV φ35 mm: utillaje especializado para perfiles a medida?
Respuesta: Para la fabricación continua de gran volumen se recomienda acero para herramientas H13 o acero para matrices Cr12MoV. El H13 ofrece la vida útil de trabajo más larga y la mejor resistencia a la fatiga térmica, mientras que el Cr12MoV ofrece un comportamiento sólido a menor coste en series de volumen estándar; el acero para moldes P20 sigue siendo una opción económica para prototipos o lotes de prueba cortos.
P4: ¿Se puede personalizar el molde de pultrusión para tubo cóncavo de PRFV φ35 mm: utillaje especializado para perfiles a medida con dimensiones no estándar o especificaciones OEM?
Respuesta: Sí. Como en todo nuestro utillaje de pultrusión, las dimensiones, el número de cavidades y el tratamiento superficial pueden diseñarse según su plano o muestra exactos: admitimos tanto tamaños de catálogo estándar como solicitudes de utillaje OEM totalmente a medida.
P5: ¿Con qué sistemas de resina es compatible el molde de pultrusión para tubo cóncavo de PRFV φ35 mm: utillaje especializado para perfiles a medida?
Respuesta: La matriz es compatible con toda la gama de sistemas de resina utilizados en la pultrusión de PRFV, incluidas las resinas de poliéster insaturado, de viniléster, epoxi y fenólicas. Indíquenos la resina y el perfil de curado que desea y le confirmaremos el acabado de cavidad y la configuración de las zonas de calentamiento óptimos.
Proceso de producción

Diseño del molde por ingenieros

Puesta a punto del molde de perfiles

Nivelación del bloque en bruto

Mecanizado CNC del molde

Punzonado del molde

Rectificado de superficies

Pulido de la pared interior de la cavidad

Cromado del molde
Certificado






