


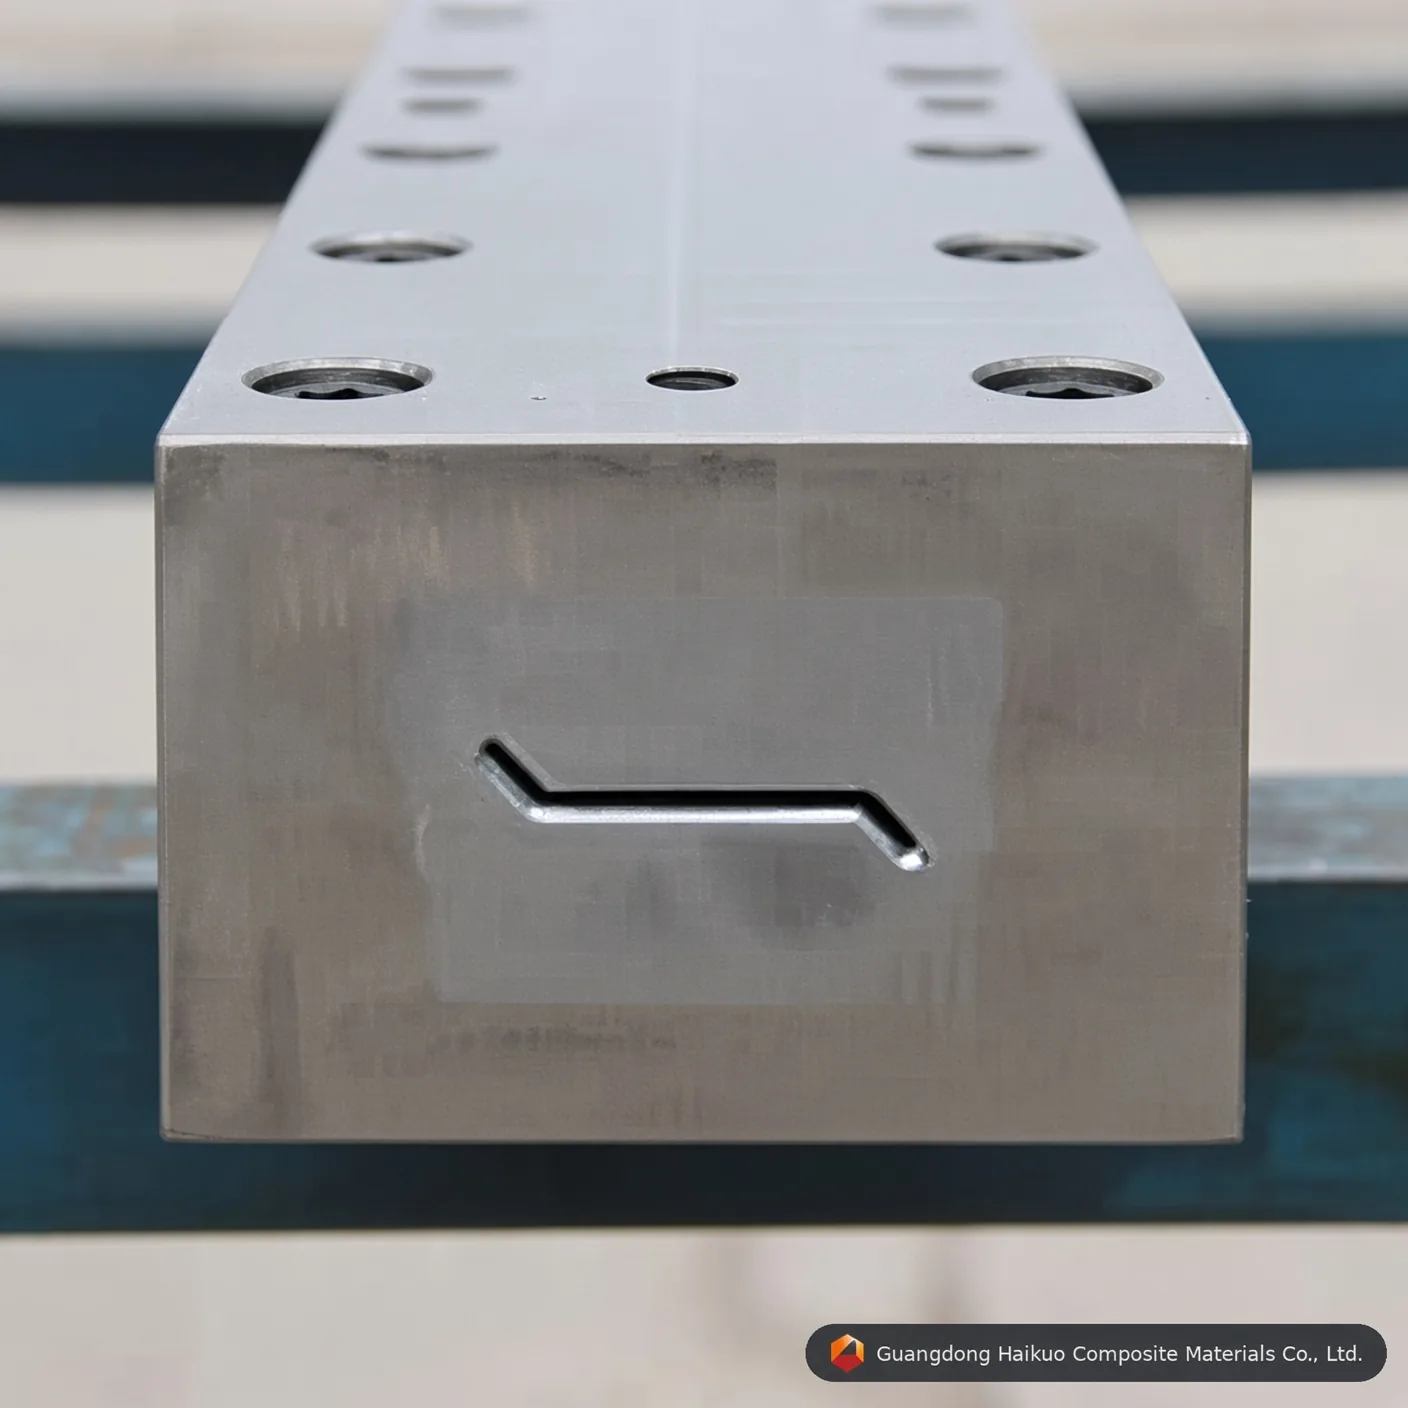
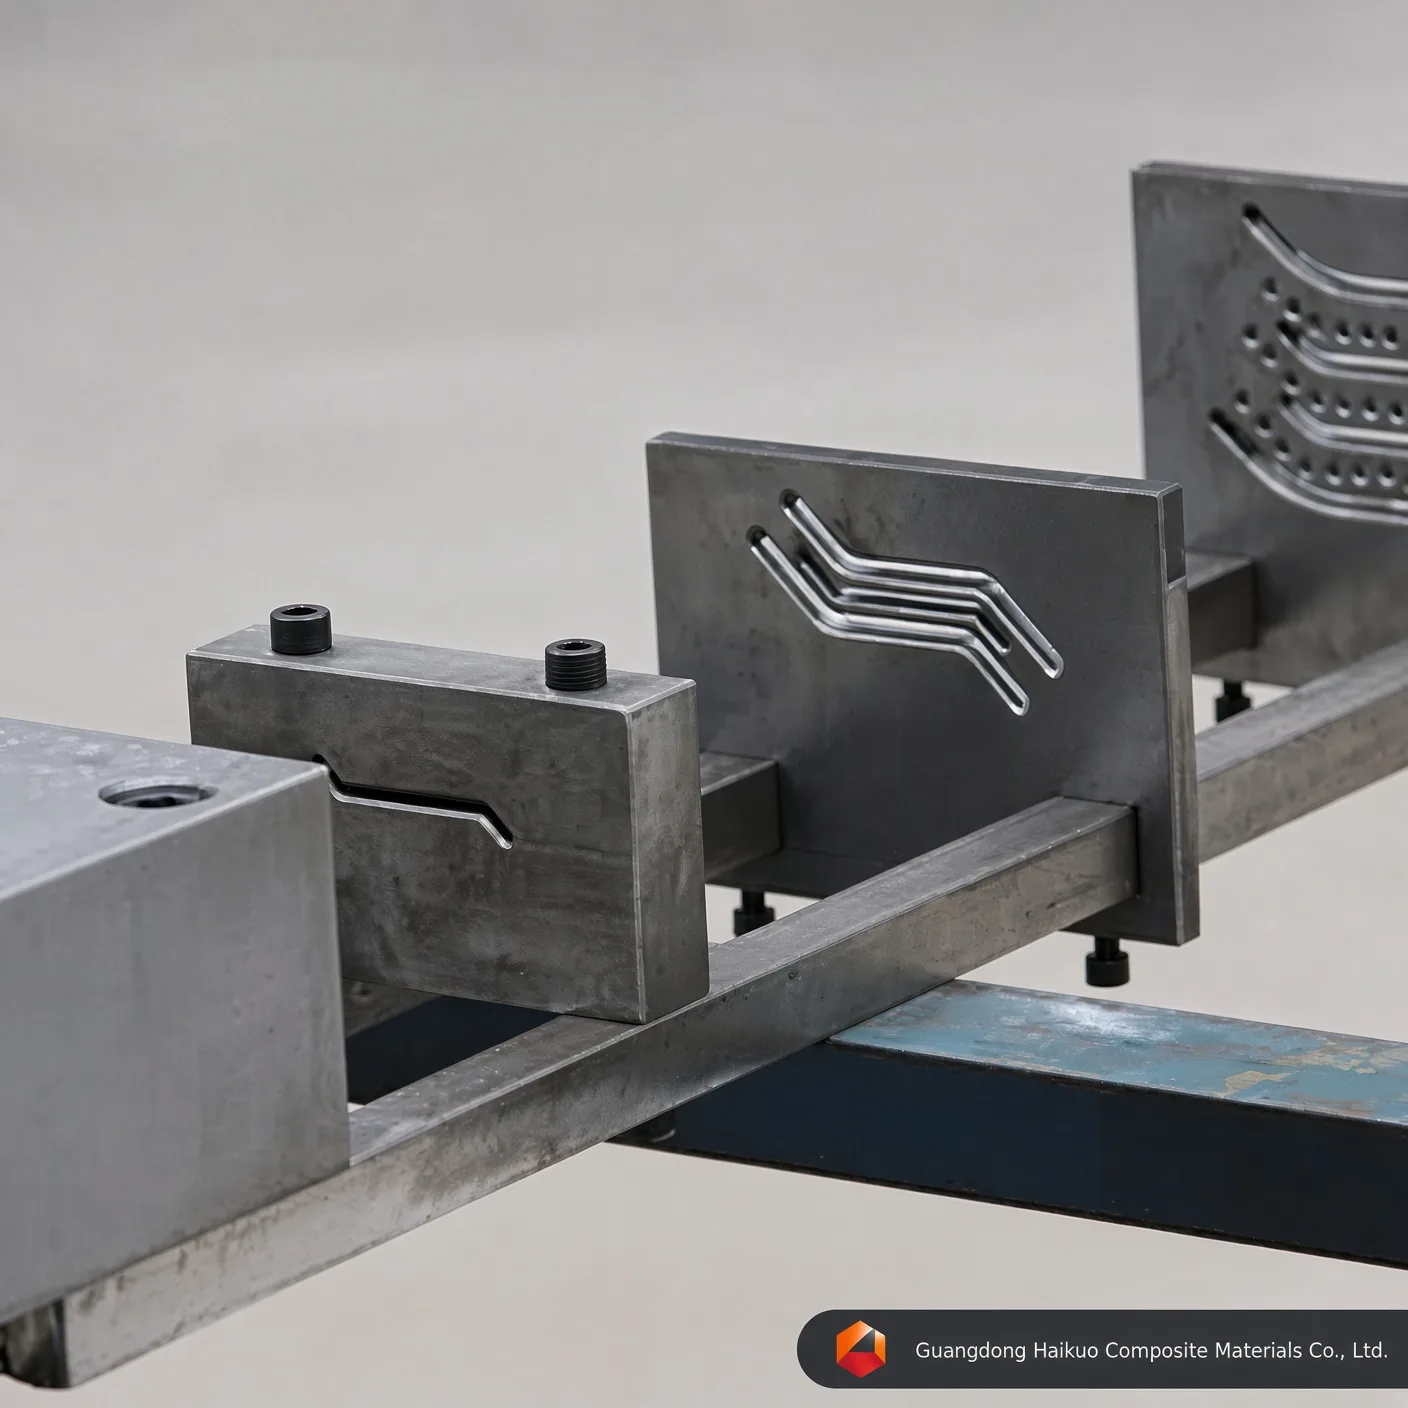
Matriz de pultrusión para contraventana compuesta de GRP: utillaje de alta precisión para perfiles de PRFV
Mejore su producción de PRFV con esta matriz de pultrusión de alta precisión para contraventana compuesta de GRP, fabricada en acero Cr12/H13 con cavidad de acabado especular y una excepcional estabilidad térmica para perfiles complejos de contraventana y de lamas.
Norma de ejecución
Rectitud: 0,02 mm Lisura: Ra=0,025~0,012 Dureza de la superficie de la cavidad: < 0,02 mm Tolerancias de contorno: ±0,3 mm Espesor del recubrimiento: 0,04-0,05 mm Servicios de personalización
DescripciónPreguntas frecuentesContáctenos
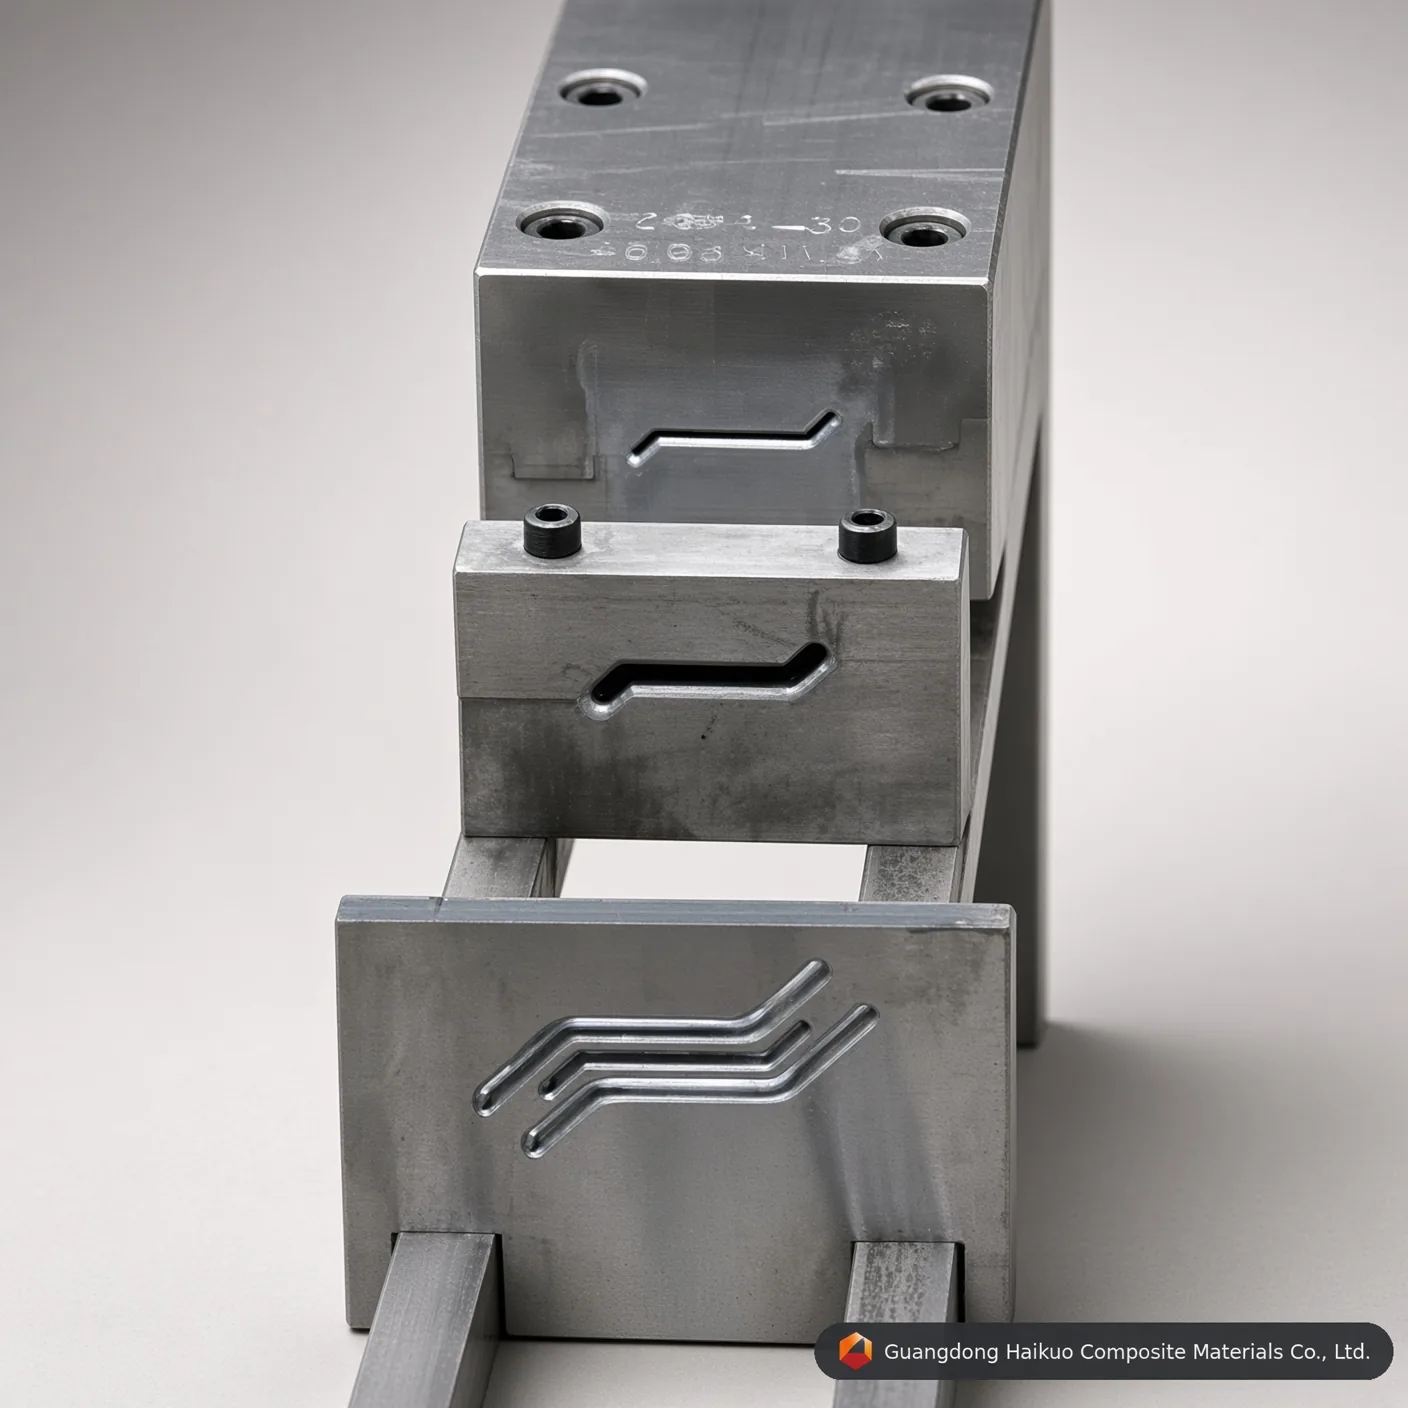
Utillaje de precisión en el núcleo de la fabricación de contraventanas de material compuesto de altas prestaciones.
Excelencia de ingeniería en el diseño de matrices de pultrusión
En el sector de los materiales compuestos, aproximadamente el 90 % de la calidad de un perfil pultruido se debe a la precisión de la matriz. El molde de pultrusión para contraventana compuesta de GRP es una sofisticada herramienta de ingeniería concebida para gestionar las complejas geometrías de las lamas y los marcos de contraventanas. En comparación con los moldes de tubería estándar, los moldes para contraventanas exigen una precisión mucho mayor en el espesor de pared y el acabado superficial para ofrecer una aerodinámica funcional junto con un atractivo visual. En Guangdong Haikuo, cada molde lleva acero de calidad aeroespacial y un tratamiento térmico de varias etapas, de modo que los resultados se mantienen constantes a lo largo de millones de metros de producción.
1. Cómo funciona el molde de pultrusión
Un molde para contraventanas de GRP funciona a la vez como reactor químico y como prensa de conformado, y equilibra la temperatura, la presión y la velocidad en cada etapa:
- Impregnación y guiado: Los refuerzos de fibra de vidrio o de carbono se saturan en un baño de resina y después se alinean con precisión mediante guías de preformado antes de entrar en el molde.
- Calentamiento por zonas: El molde se divide en tres o más zonas de calentamiento: la zona de entrada impide la gelificación prematura, la zona central inicia la reacción exotérmica y la zona de salida completa el curado estructural.
- Transformación de fase: Dentro de la cavidad, la resina pasa de líquido a gel y por último a material compuesto estructural sólido a medida que la conicidad interna del molde la comprime.
- Arrastre continuo: Un tirador alternativo extrae de forma continua el perfil de contraventana curado, que después se corta a longitud con sierras de punta de diamante.
2. Ingeniería de materiales y tratamiento superficial
El entorno interior de una matriz de pultrusión es muy abrasivo, por lo que la selección del material es fundamental para evitar el «ensuciamiento del molde» y los arañazos internos:
- Cr12 / Cr12MoV: Un acero de alto contenido en carbono y cromo que ofrece una excepcional resistencia al desgaste en series de gran volumen.
- Acero para herramientas H13: Elegido para la pultrusión con epoxi o poliuretano por su tenacidad superior a temperaturas elevadas.
- Cromado duro (0,04-0,05 mm): Clave para minimizar la fricción: una cavidad con acabado especular (Ra=0,012) mantiene la fuerza de arrastre lo más baja posible y prolonga la vida de las mordazas de la máquina.
3. Parámetros técnicos y normas de ejecución 2026
| Parámetro | Valor estándar | Relevancia de ingeniería |
|---|---|---|
| Dureza de la cavidad | HRC 55-62 | Evita la abrasión de las fibras de vidrio. |
| Lisura de la superficie | Ra 0,025 ~ 0,012 | Garantiza un acabado de «Clase A» en los perfiles. |
| Rectitud | < 0,02 mm por metro | Evita el alabeo del perfil final. |
| Paralelismo | ± 0.01mm | Garantiza un espesor de pared uniforme. |
| Dureza del recubrimiento | ≥ HV 900 | Prolonga la vida del molde un 300 %. |
4. Factores que influyen en el rendimiento del molde
- Fracción volumétrica de fibra: El molde debe diseñarse para admitir la proporción fibra-resina concreta y evitar picos de presión interna.
- Compensación de la contracción: Los moldes avanzados para contraventanas se hacen ligeramente sobredimensionados para compensar la contracción química de la resina durante la reticulación.
- Diseño de los canales de refrigeración: Aunque el molde se calienta, la zona de entrada puede requerir refrigeración para evitar la acumulación de resina y el «cuelgue» en la entrada.
10 preguntas frecuentes profesionales: compra de moldes de pultrusión
P1: «¿Cuántos metros puede producir un molde de Cr12 cromado antes de recromarlo?»
R: Normalmente, entre 50 000 y 100 000 metros según el tipo de resina y la abrasividad de la fibra.
P2: «¿Qué acero es mejor para la pultrusión de poliuretano (PU)?»
R: Recomendamos acero P20 o H13 con un tratamiento especial de nitruración, ya que el PU puede ser más agresivo con el cromado estándar.
P3: «¿Puede un solo molde producir contraventanas de distintos espesores?»
R: En general, no. Cada matriz se mecaniza con precisión para una sección transversal concreta. El espesor lo determina la geometría de la cavidad.
P4: «¿Por qué es tan importante la rectitud del molde para las contraventanas?»
R: Incluso una desviación de 0,1 mm puede hacer que el perfil se «banane» o se retuerza, lo que impide montarlo en un marco de contraventana.
P5: «¿Cómo se gestiona el pico de calor exotérmico en el molde?»
R: Diseñamos las zonas de calentamiento con controladores PID independientes para compensar el calor que genera la reacción de curado de la resina.
P6: «¿Es imprescindible el cromado duro en todos los moldes?»
R: Sí. Sin él, la fricción entre la fibra de vidrio y el acero provocaría un rápido desgaste y fuerzas de arrastre elevadas que podrían detener la máquina.
P7: «¿Pueden suministrar moldes a medida a partir de nuestros planos CAD?»
R: Sí. Nos especializamos en la fabricación de precisión 1:1 a partir de archivos STEP o DWG del cliente, incluidos los ajustes de la tasa de contracción.
P8: «¿Cuál es el plazo de entrega habitual de un molde complejo para contraventanas?»
R: Una matriz de precisión para contraventanas suele tardar de 15 a 25 días en mecanizado, tratamiento térmico y pulido final.
P9: «¿Ofrecen plantillas de preformado con el molde?»
R: Sí, facilitamos guías de preformado de acero inoxidable o de nailon a juego para garantizar que la fibra entre en la matriz con la orientación correcta.
P10: «¿Cómo mantengo el molde entre series de producción?»
R: La cavidad debe limpiarse de restos de resina mientras está caliente y recubrirse con un aceite antioxidante ligero o un aerosol protector para moldes.
Consultoría de utillaje de precisión
Optimice su producción de materiales compuestos con Guangdong Haikuo Composite Materials Co., Ltd. Dirigidos por Helena Wang, nos especializamos en moldes de pultrusión de PRFV/GRP de alta calidad.
Envíenos su diseño para una revisión técnica:
- Directora de proyectos de utillaje: Helena Wang
- Correo electrónico de ingeniería técnica: [email protected]
- WhatsApp global: +86 189 5198 8522
Especificaciones de utillaje y conocimientos de ingeniería
| Material: grado de acero para matrices | Acero para herramientas H13 (premium) | Acero para matrices Cr12MoV (estándar) | Acero para moldes P20 (económico) |
|---|---|---|---|
| Vida útil del núcleo de trabajo | Excelente (más de 50 000 metros con fibra de vidrio) | Alto (entre 30 000 y 40 000 metros aproximadamente) | Moderado (adecuado para prototipos de series cortas) |
| Resistencia a la fatiga térmica | Muy alta (mantiene la dureza HRC a alta temperatura) | Moderada (apta para matrices de poliéster) | Deficiente (propensa al desgaste dimensional con PU continuo) |
| Límite de pulido especular interior | Excelente (alcanza Ra 0,012 μm) | Muy bueno (alcanza Ra 0,025 μm) | Estándar (alcanza Ra 0,040 μm) |
| Perfiles de aplicación adecuados | series de perfiles de contraventana y de lamas que exigen la máxima vida útil de la herramienta y estabilidad dimensional | Producción de perfiles de contraventana y de lamas de volumen estándar | Prototipado de bajo volumen o series de prueba de perfiles de contraventana y de lamas |
Preguntas y respuestas sobre ingeniería de moldes de precisión
P1: ¿Por qué es fundamental un espesor de cromado duro de 0,04-0,05 mm en el molde de pultrusión para contraventana compuesta de GRP: utillaje de alta precisión para perfiles de PRFV?
Respuesta: Los rovings y los fieltros de fibra de vidrio son muy abrasivos. Durante la pultrusión continua, la matriz reforzada genera una fricción de rayado considerable contra las paredes de la cavidad del molde de pultrusión para contraventana compuesta de GRP: utillaje de alta precisión para perfiles de PRFV. Una capa de cromo duro precisa de 0,04-0,05 mm aumenta la microdureza superficial y protege el acero para herramientas subyacente, prolongando la vida útil de la matriz en más de un 40 % y manteniendo una geometría constante del perfil de contraventana serie tras serie.
P2: ¿Cómo afecta el pulido especular interior hasta Ra 0,012-0,025 μm a la fuerza de arrastre del molde de pultrusión para contraventana compuesta de GRP: utillaje de alta precisión para perfiles de PRFV?
Respuesta: Una cavidad pulida a espejo reduce de forma espectacular el coeficiente de fricción dinámico dentro del canal de conformado del perfil de contraventana y de lamas. Una menor fricción significa que la máquina de pultrusión necesita menos fuerza de sujeción y de arrastre para hacer avanzar el material compuesto en curado, lo que reduce el agarrotamiento de la línea, evita la aparición de fibras en superficie y disminuye el consumo de energía en series de producción largas.
P3: ¿Qué grado de acero debe especificarse para la producción de gran volumen con el molde de pultrusión para contraventana compuesta de GRP: utillaje de alta precisión para perfiles de PRFV?
Respuesta: Para la fabricación continua de gran volumen se recomienda acero para herramientas H13 o acero para matrices Cr12MoV. El H13 ofrece la vida útil de trabajo más larga y la mejor resistencia a la fatiga térmica, mientras que el Cr12MoV ofrece un comportamiento sólido a menor coste en series de volumen estándar; el acero para moldes P20 sigue siendo una opción económica para prototipos o lotes de prueba cortos.
P4: ¿Se puede personalizar el molde de pultrusión para contraventana compuesta de GRP: utillaje de alta precisión para perfiles de PRFV con dimensiones no estándar o especificaciones OEM?
Respuesta: Sí. Como en todo nuestro utillaje de pultrusión, las dimensiones, el número de cavidades y el tratamiento superficial pueden diseñarse según su plano o muestra exactos: admitimos tanto tamaños de catálogo estándar como solicitudes de utillaje OEM totalmente a medida.
P5: ¿Con qué sistemas de resina es compatible el molde de pultrusión para contraventana compuesta de GRP: utillaje de alta precisión para perfiles de PRFV?
Respuesta: La matriz es compatible con toda la gama de sistemas de resina utilizados en la pultrusión de PRFV, incluidas las resinas de poliéster insaturado, de viniléster, epoxi y fenólicas. Indíquenos la resina y el perfil de curado que desea y le confirmaremos el acabado de cavidad y la configuración de las zonas de calentamiento óptimos.
Proceso de producción

Diseño del molde por ingenieros

Puesta a punto del molde de perfiles

Nivelación del bloque en bruto

Mecanizado CNC del molde

Punzonado del molde

Rectificado de superficies

Pulido de la pared interior de la cavidad

Cromado del molde
Certificado






