


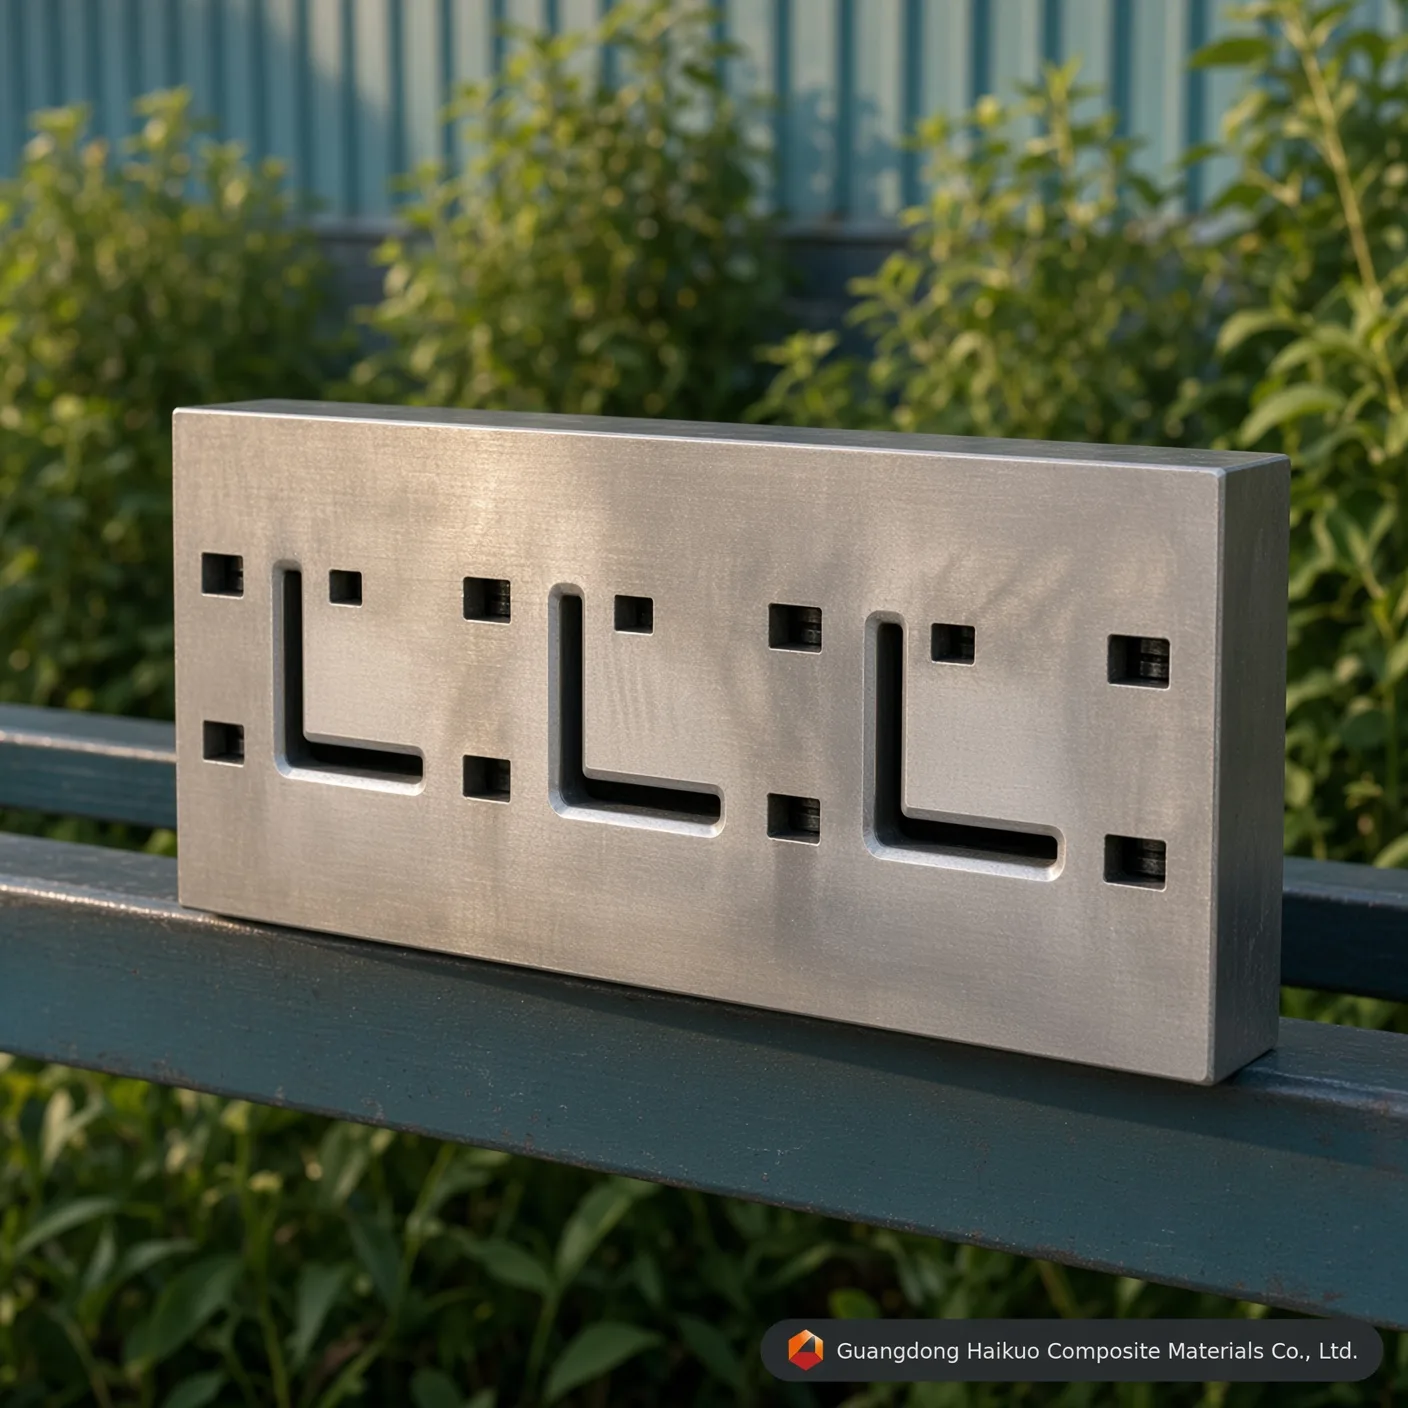
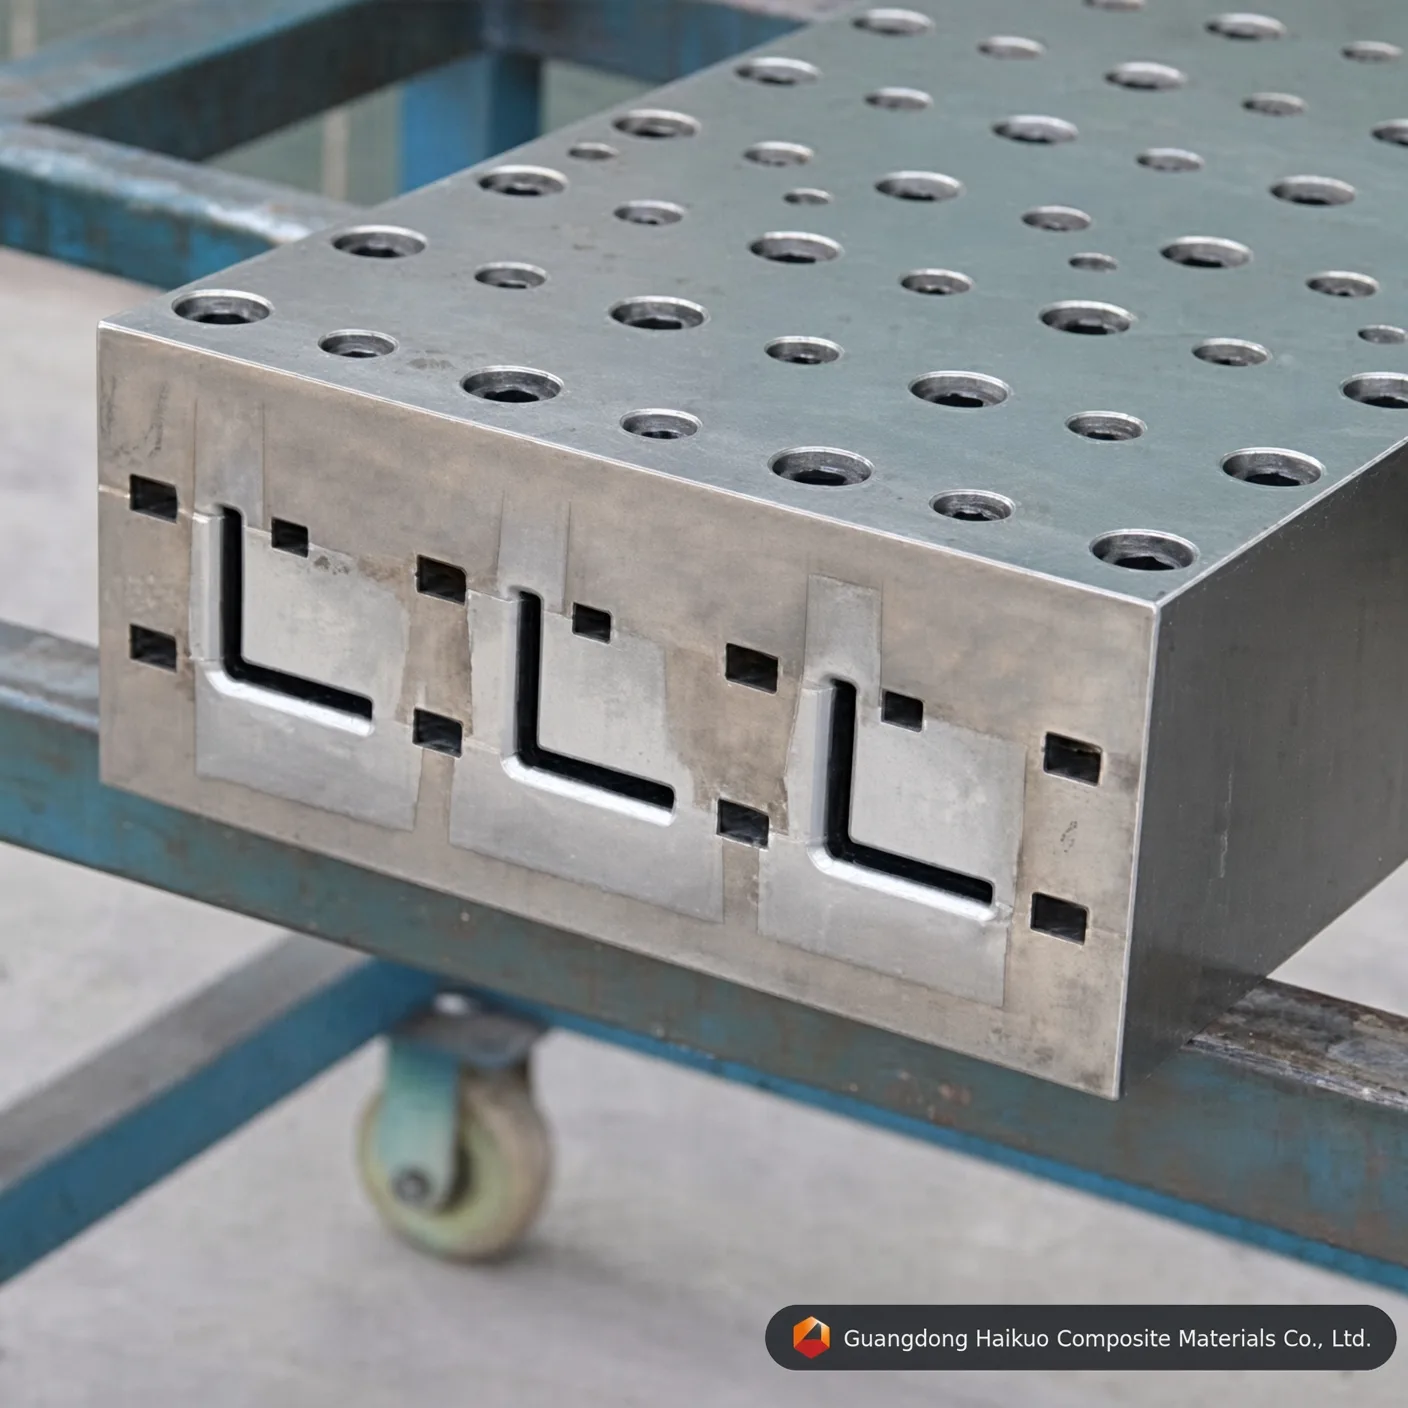
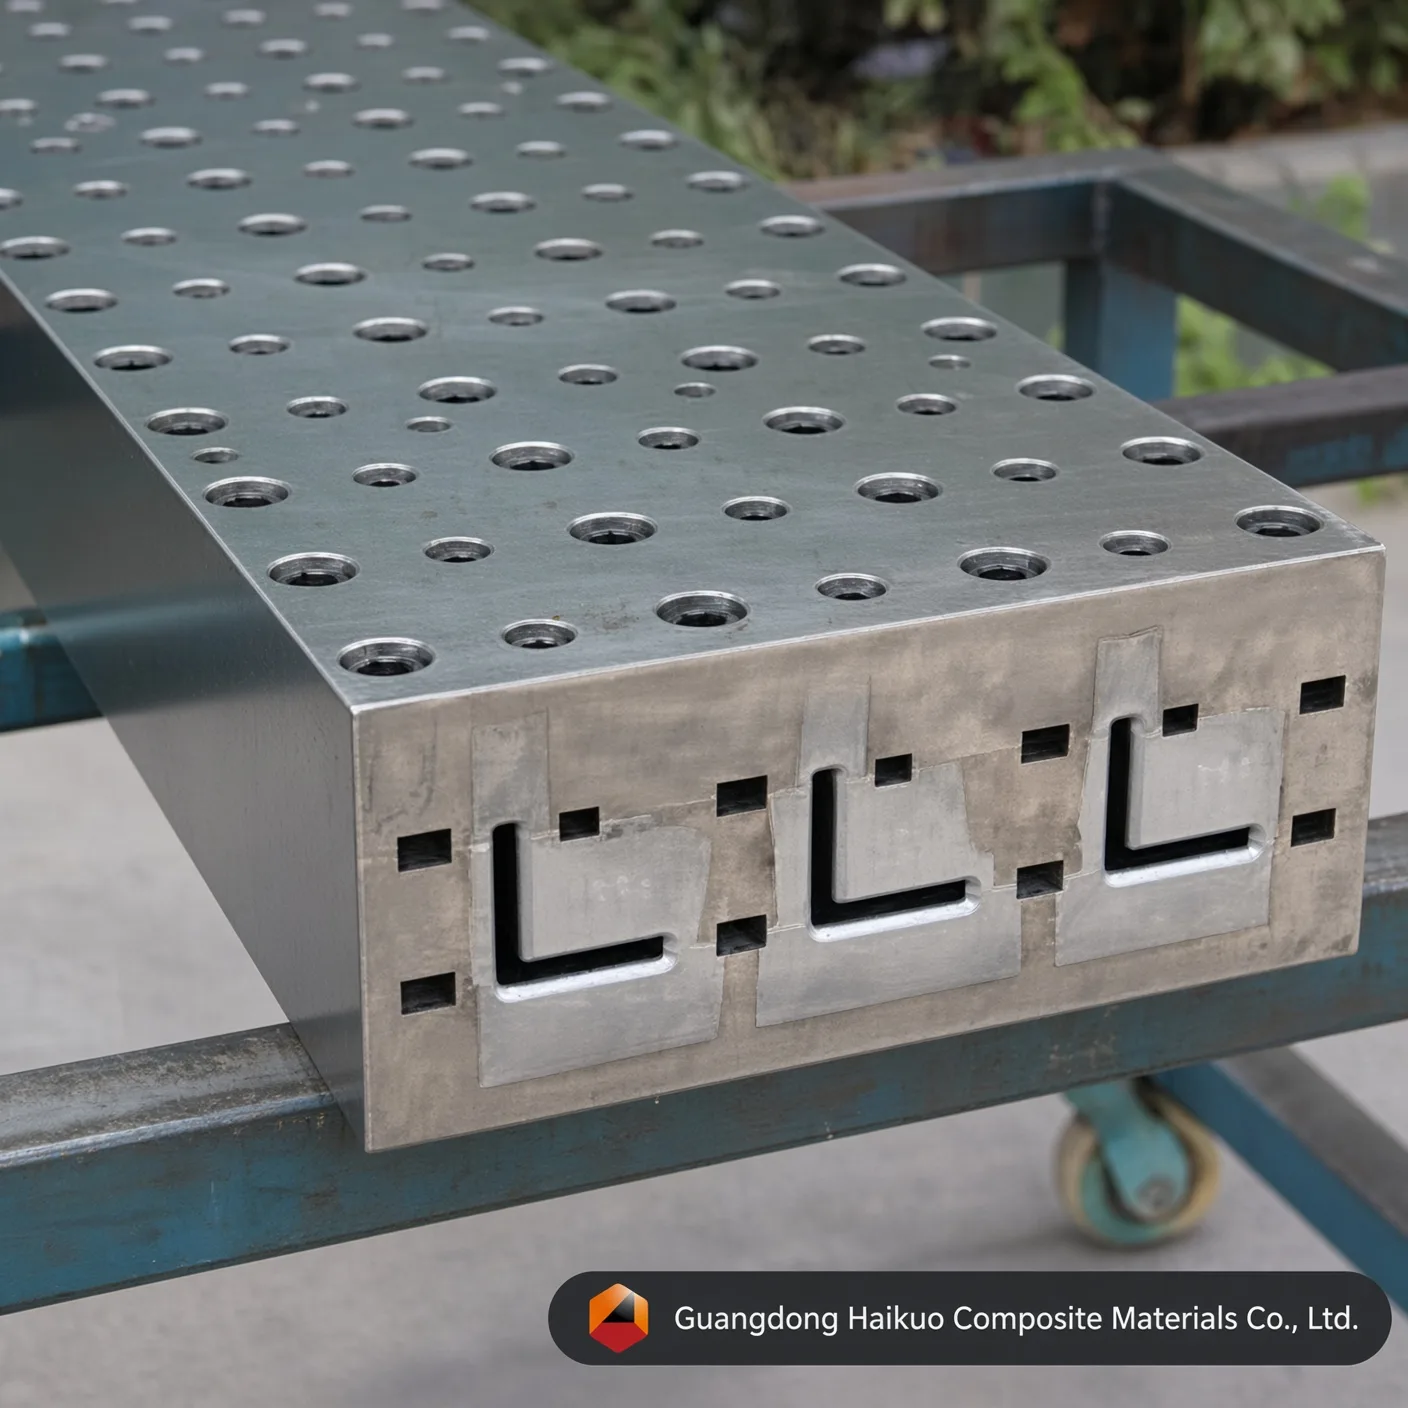
Molde de pultrusión para ángulos de fibra de vidrio: matrices de alta precisión para perfiles en L resistentes
Nuestros moldes de pultrusión de alta precisión para ángulos de fibra de vidrio están diseñados para elevar la producción de materiales compuestos estructurales. Fabricados en acero Cr12/H13 con cavidad de acabado especular y gran estabilidad térmica, producen perfiles en L constantes y de alta resistencia serie tras serie.
Norma de ejecución
Rectitud: 0,02 mm Lisura: Ra=0,025~0,012 Dureza de la superficie de la cavidad: < 0,02 mm Tolerancias de contorno: ±0,3 mm Espesor del recubrimiento: 0,04-0,05 mm Servicios de personalización
DescripciónPreguntas frecuentesContáctenos
Utillaje de precisión para ángulos estructurales de PRFV
En el mercado mundial de infraestructuras de 2026, los ángulos de fibra de vidrio (perfiles en L) se han vuelto esenciales en bandejas portacables eléctricas, estructuras de torres de refrigeración y escaleras de seguridad no conductoras. El molde de pultrusión para ángulos de fibra de vidrio está concebido específicamente para gestionar las peculiaridades de enfriamiento y curado de una geometría en ángulo recto. En Guangdong Haikuo, nuestras matrices de ángulo utilizan zonas térmicas optimizadas para evitar el alabeo o el arqueamiento que suele afectar a los perfiles asimétricos, de modo que cada ángulo sale de la matriz a 90 grados exactos.
1. Cómo funciona la pultrusión de ángulos
Producir un ángulo estructural de PRFV requiere algo más que cortar una ranura en forma de L: exige un control estricto de la proporción fibra-resina justo en el vértice de la esquina:
- Optimización de la tensión en la esquina: El ápice interior del molde se mecaniza con CNC con un radio específico para que el refuerzo de fibra se compacte con densidad en esa zona y se evite el agrietamiento longitudinal en la esquina.
- Perfilado zonal de temperatura: El calentamiento por varias zonas (zonas de entrada, de gelificación y de curado) mantiene uniforme la reticulación de la resina en ambas alas del ángulo y conserva la precisión dimensional.
- Compactación cónica: Una conicidad progresiva en la entrada del molde aumenta gradualmente la presión interna y expulsa el aire atrapado para obtener un material compuesto denso y sin huecos.
2. Materiales de primera calidad e ingeniería de superficies
Resistir el desgaste continuo del refuerzo de fibra de vidrio a velocidad de producción exige una metalurgia de altas prestaciones:
- Cr12 / Cr12MoV: Un acero de alto contenido en carbono y cromo que ofrece una gran resistencia al desgaste (HRC 58-62) para series estándar de gran volumen con fibra de vidrio.
- Acero para herramientas H13: El grado preferido para la pultrusión con epoxi o poliuretano, con una tenacidad y una estabilidad térmica superiores.
- Cromado duro (Ra 0,012): Una cavidad pulida a espejo y cromada con 0,05 mm de cromo duro industrial da una superficie de fricción ultrabaja que reduce la fuerza de arrastre, prolonga la vida del molde y deja los ángulos con un acabado liso de «Clase A».
3. Parámetros técnicos y normas de ejecución
| Propiedad de ingeniería | Valor estándar de Haikuo | Ventaja para la producción |
|---|---|---|
| Especificación del molde | Totalmente personalizable (p. ej., 50×50, 75×75) | Adaptado a las cargas estructurales del proyecto. |
| Material de la cavidad | Aceros Cr12 / H13 / P20 / 38CrMoAI | Resistencia superior al desgaste y al calor. |
| Dureza de la cavidad | HRC 55 – 62 | Inmune a la abrasión provocada por la fibra. |
| Lisura de la superficie | Ra 0,025 ~ 0,012 | Reduce la fuerza de arrastre y los costes de energía. |
| Rectitud | < 0,02 mm / metro | Favorece una alineación precisa en los ensamblajes. |
| Tolerancia angular | ± 0.5° | Ajuste de precisión para uniones estructurales. |
4. Factores que influyen en la calidad del ángulo
- Equilibrio del refuerzo: Nuestros moldes están diseñados para trabajar con una combinación de rovings para la resistencia longitudinal y de fieltros para la resistencia transversal, de modo que el ángulo no se astille bajo carga.
- Coherencia de la resina: Compatible con sistemas de poliéster, viniléster y poliuretano, el molde admite una amplia gama de exotermias químicas.
- Vida útil del utillaje: Una matriz de Cr12 cromada con acabado especular puede producir más de 100 000 metros de perfil en ángulo antes de requerir una renovación de la superficie.
10 preguntas frecuentes profesionales: moldeo de ángulos de fibra de vidrio
P1: «¿Cómo se evita que el ángulo se “abra” (supere los 90 grados) al salir de la matriz?»
R: Esto se debe a un curado desequilibrado. Diseñamos las zonas de calentamiento y asesoramos sobre la formulación de la resina para asegurar una contracción igual en ambas alas del ángulo.
P2: «¿Cuál es el mejor acero para una línea de producción de ángulos de gran volumen?»
R: El Cr12MoV es una opción habitual por su durabilidad. Para resinas especiales como las fenólicas, recomendamos acero H13 por su mayor resistencia a la corrosión.
P3: «¿Puedo utilizar la misma matriz para ángulos de 3 mm y de 5 mm de espesor?»
R: No. La pultrusión es un proceso de cavidad fija. El espesor de pared se mecaniza en la matriz para garantizar una compactación y una densidad estructural adecuadas.
P4: «¿Es imprescindible el cromado duro para los perfiles en L?»
R: Sí. Sin él, el «arrastre por fricción» en la esquina del ángulo sería demasiado alto y provocaría desgarros superficiales y paradas de la máquina.
P5: «¿Por qué es tan estrecha la tolerancia de rectitud (0,02 mm)?»
R: Los ángulos de PRFV se utilizan a menudo como soportes estructurales. Incluso un ligero arqueamiento hace imposible atornillarlos a otros elementos estructurales de una estructura.
P6: «¿Cómo se gestiona el guiado de la fibra en la esquina de 90 grados?»
R: Cada matriz de ángulo incluye un juego de placas preformadoras de acero inoxidable de diseño especial que pliegan los fieltros en forma de L antes de que entren en la zona calentada.
P7: «¿Puede la matriz producir ángulos de alas iguales y desiguales?»
R: Sí. Personalizamos la cavidad de la matriz con cualquier geometría, incluidas alas desiguales (p. ej., 100 mm x 50 mm) para diseños de ingeniería concretos.
P8: «¿Cuál es la velocidad de arrastre típica de un ángulo de 50x50x5 mm?»
R: Según la resina, las velocidades de arrastre suelen ir de 0,6 a 1,0 metros por minuto.
P9: «¿Cómo se limpia la “esquina interior” de la matriz?»
R: Nuestro acabado especular Ra 0,012 facilita la limpieza. Suministramos rasquetas de latón a juego que se ajustan al radio interior para retirar los restos con seguridad.
P10: «¿Ofrecen asistencia técnica para los ajustes de temperatura de la resina?»
R: Sí. Junto con el molde, facilitamos un «mapa térmico» recomendado según su tipo de resina concreto para asegurar el éxito inmediato de la producción.
Consultoría experta en utillaje estructural
Optimice su producción estructural con Guangdong Haikuo Composite Materials Co., Ltd. Dirigido por Helena Wang, nuestro equipo de ingeniería es el socio de confianza para moldes de pultrusión de PRFV de alta precisión en todo el mundo.
Hable con nosotros de sus requisitos estructurales:
- Consultora principal de ingeniería: Helena Wang
- Correo electrónico de ingeniería técnica: [email protected]
- WhatsApp global: +86 189 5198 8522
Especificaciones de utillaje y conocimientos de ingeniería
| Material: grado de acero para matrices | Acero para herramientas H13 (premium) | Acero para matrices Cr12MoV (estándar) | Acero para moldes P20 (económico) |
|---|---|---|---|
| Vida útil del núcleo de trabajo | Excelente (más de 50 000 metros con fibra de vidrio) | Alto (entre 30 000 y 40 000 metros aproximadamente) | Moderado (adecuado para prototipos de series cortas) |
| Resistencia a la fatiga térmica | Muy alta (mantiene la dureza HRC a alta temperatura) | Moderada (apta para matrices de poliéster) | Deficiente (propensa al desgaste dimensional con PU continuo) |
| Límite de pulido especular interior | Excelente (alcanza Ra 0,012 μm) | Muy bueno (alcanza Ra 0,025 μm) | Estándar (alcanza Ra 0,040 μm) |
| Perfiles de aplicación adecuados | series de ángulos en L que exigen la máxima vida útil de la herramienta y estabilidad dimensional | Producción de ángulos en L de volumen estándar | Prototipado de bajo volumen o series de prueba de ángulos en L |
Preguntas y respuestas sobre ingeniería de moldes de precisión
P1: ¿Por qué es fundamental un espesor de cromado duro de 0,04-0,05 mm en el molde de pultrusión para ángulos de PRFV: matrices de alta precisión para perfiles en L de alta resistencia?
Respuesta: Los rovings y los fieltros de fibra de vidrio son muy abrasivos. Durante la pultrusión continua, la matriz reforzada genera una fricción de rayado considerable contra las paredes de la cavidad del molde de pultrusión para ángulos de PRFV: matrices de alta precisión para perfiles en L de alta resistencia. Una capa de cromo duro precisa de 0,04-0,05 mm aumenta la microdureza superficial y protege el acero para herramientas subyacente, prolongando la vida útil de la matriz en más de un 40 % y manteniendo una geometría constante del ángulo serie tras serie.
P2: ¿Cómo afecta el pulido especular interior hasta Ra 0,012-0,025 μm a la fuerza de arrastre del molde de pultrusión para ángulos de PRFV: matrices de alta precisión para perfiles en L de alta resistencia?
Respuesta: Una cavidad pulida a espejo reduce de forma espectacular el coeficiente de fricción dinámico dentro del canal de conformado del ángulo en L. Una menor fricción significa que la máquina de pultrusión necesita menos fuerza de sujeción y de arrastre para hacer avanzar el material compuesto en curado, lo que reduce el agarrotamiento de la línea, evita la aparición de fibras en superficie y disminuye el consumo de energía en series de producción largas.
P3: ¿Qué grado de acero debe especificarse para la producción de gran volumen con el molde de pultrusión para ángulos de PRFV: matrices de alta precisión para perfiles en L de alta resistencia?
Respuesta: Para la fabricación continua de gran volumen se recomienda acero para herramientas H13 o acero para matrices Cr12MoV. El H13 ofrece la vida útil de trabajo más larga y la mejor resistencia a la fatiga térmica, mientras que el Cr12MoV ofrece un comportamiento sólido a menor coste en series de volumen estándar; el acero para moldes P20 sigue siendo una opción económica para prototipos o lotes de prueba cortos.
P4: ¿Se puede personalizar el molde de pultrusión para ángulos de PRFV: matrices de alta precisión para perfiles en L de alta resistencia con dimensiones no estándar o especificaciones OEM?
Respuesta: Sí. Como en todo nuestro utillaje de pultrusión, las dimensiones, el número de cavidades y el tratamiento superficial pueden diseñarse según su plano o muestra exactos: admitimos tanto tamaños de catálogo estándar como solicitudes de utillaje OEM totalmente a medida.
P5: ¿Con qué sistemas de resina es compatible el molde de pultrusión para ángulos de PRFV: matrices de alta precisión para perfiles en L de alta resistencia?
Respuesta: La matriz es compatible con toda la gama de sistemas de resina utilizados en la pultrusión de PRFV, incluidas las resinas de poliéster insaturado, de viniléster, epoxi y fenólicas. Indíquenos la resina y el perfil de curado que desea y le confirmaremos el acabado de cavidad y la configuración de las zonas de calentamiento óptimos.
Proceso de producción

Diseño del molde por ingenieros

Puesta a punto del molde de perfiles

Nivelación del bloque en bruto

Mecanizado CNC del molde

Punzonado del molde

Rectificado de superficies

Pulido de la pared interior de la cavidad

Cromado del molde
Certificado






