















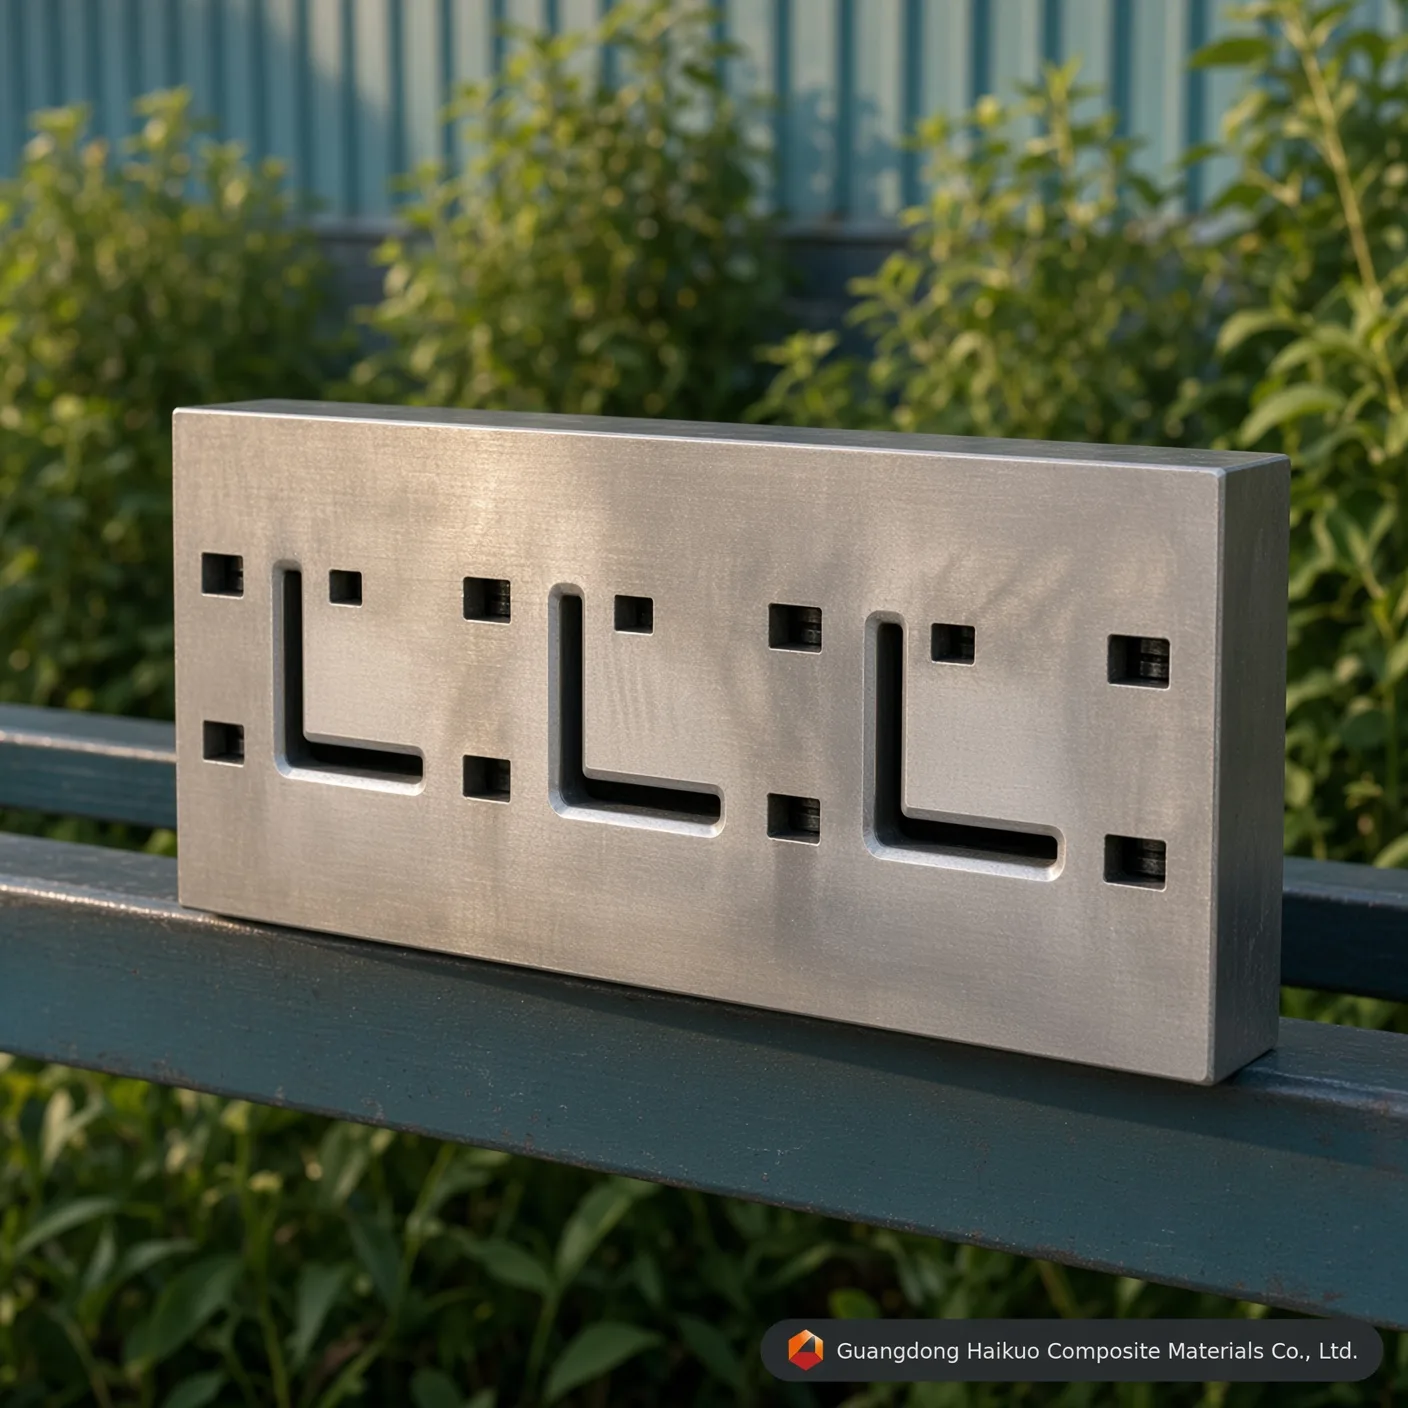
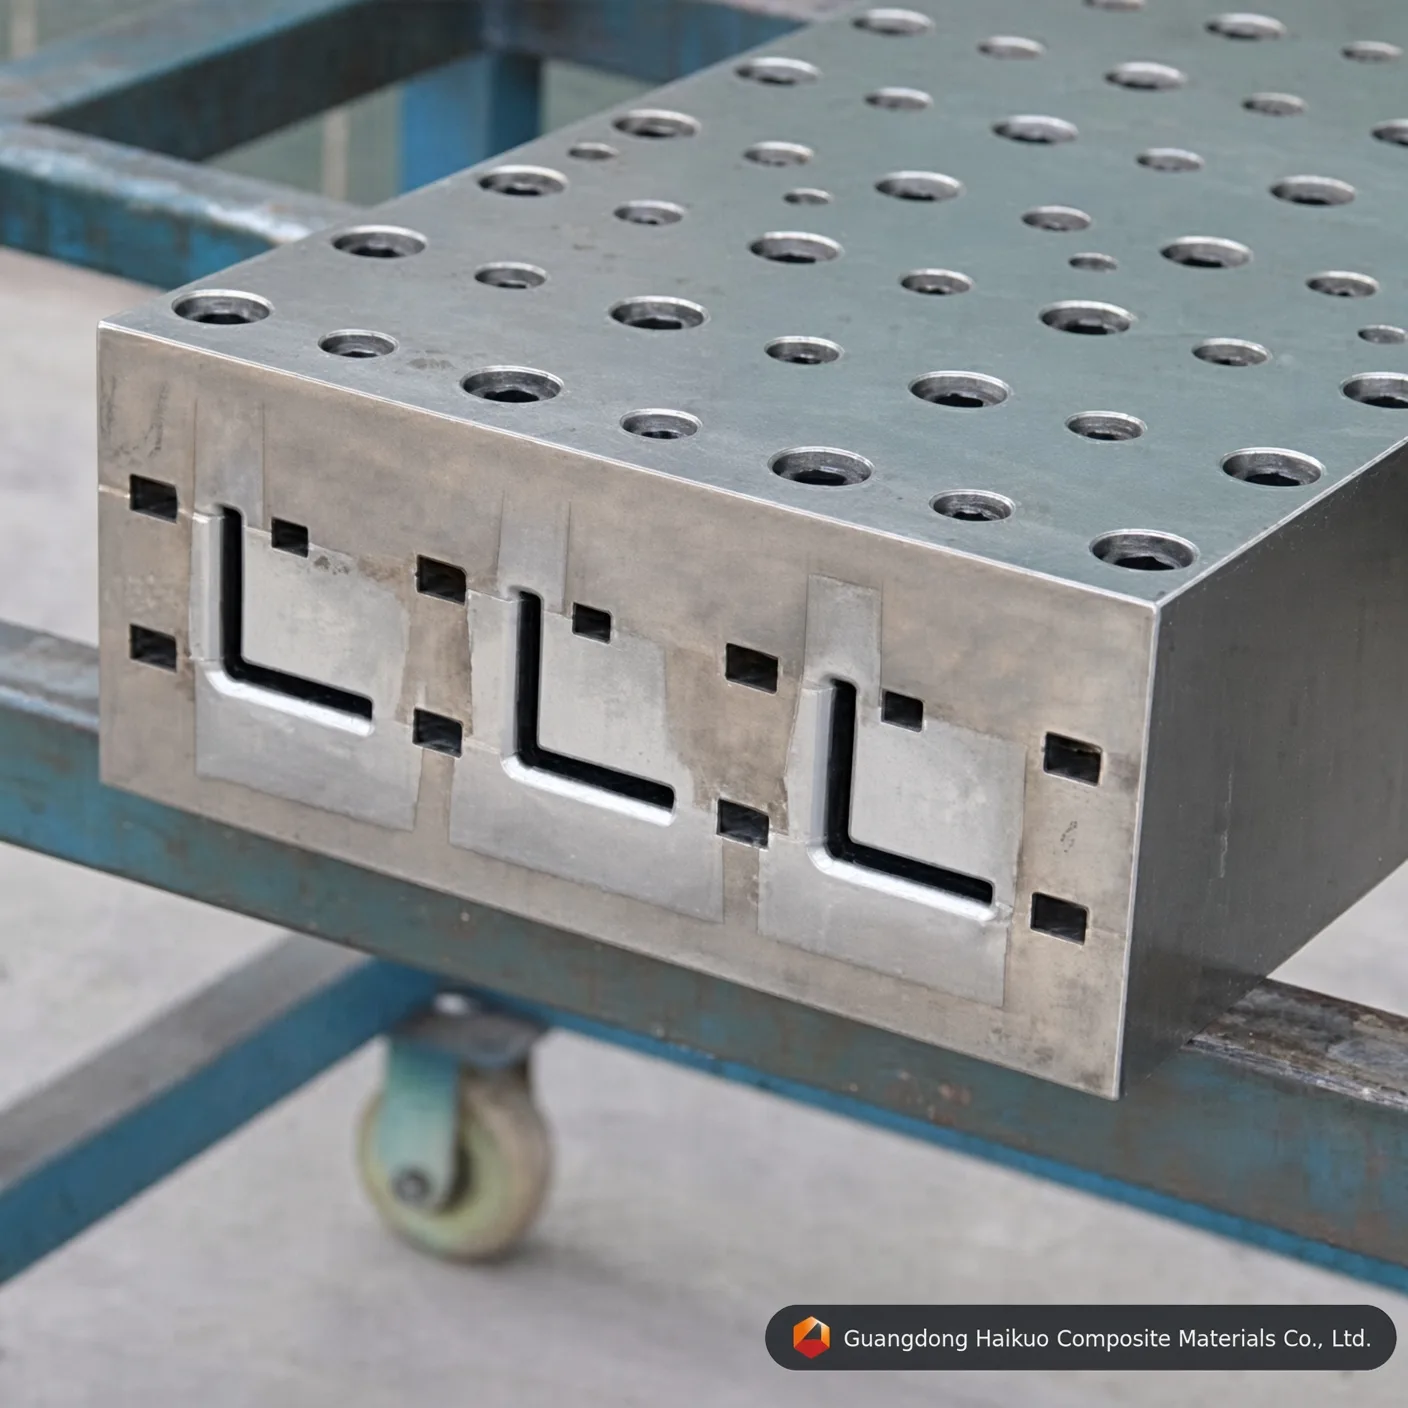
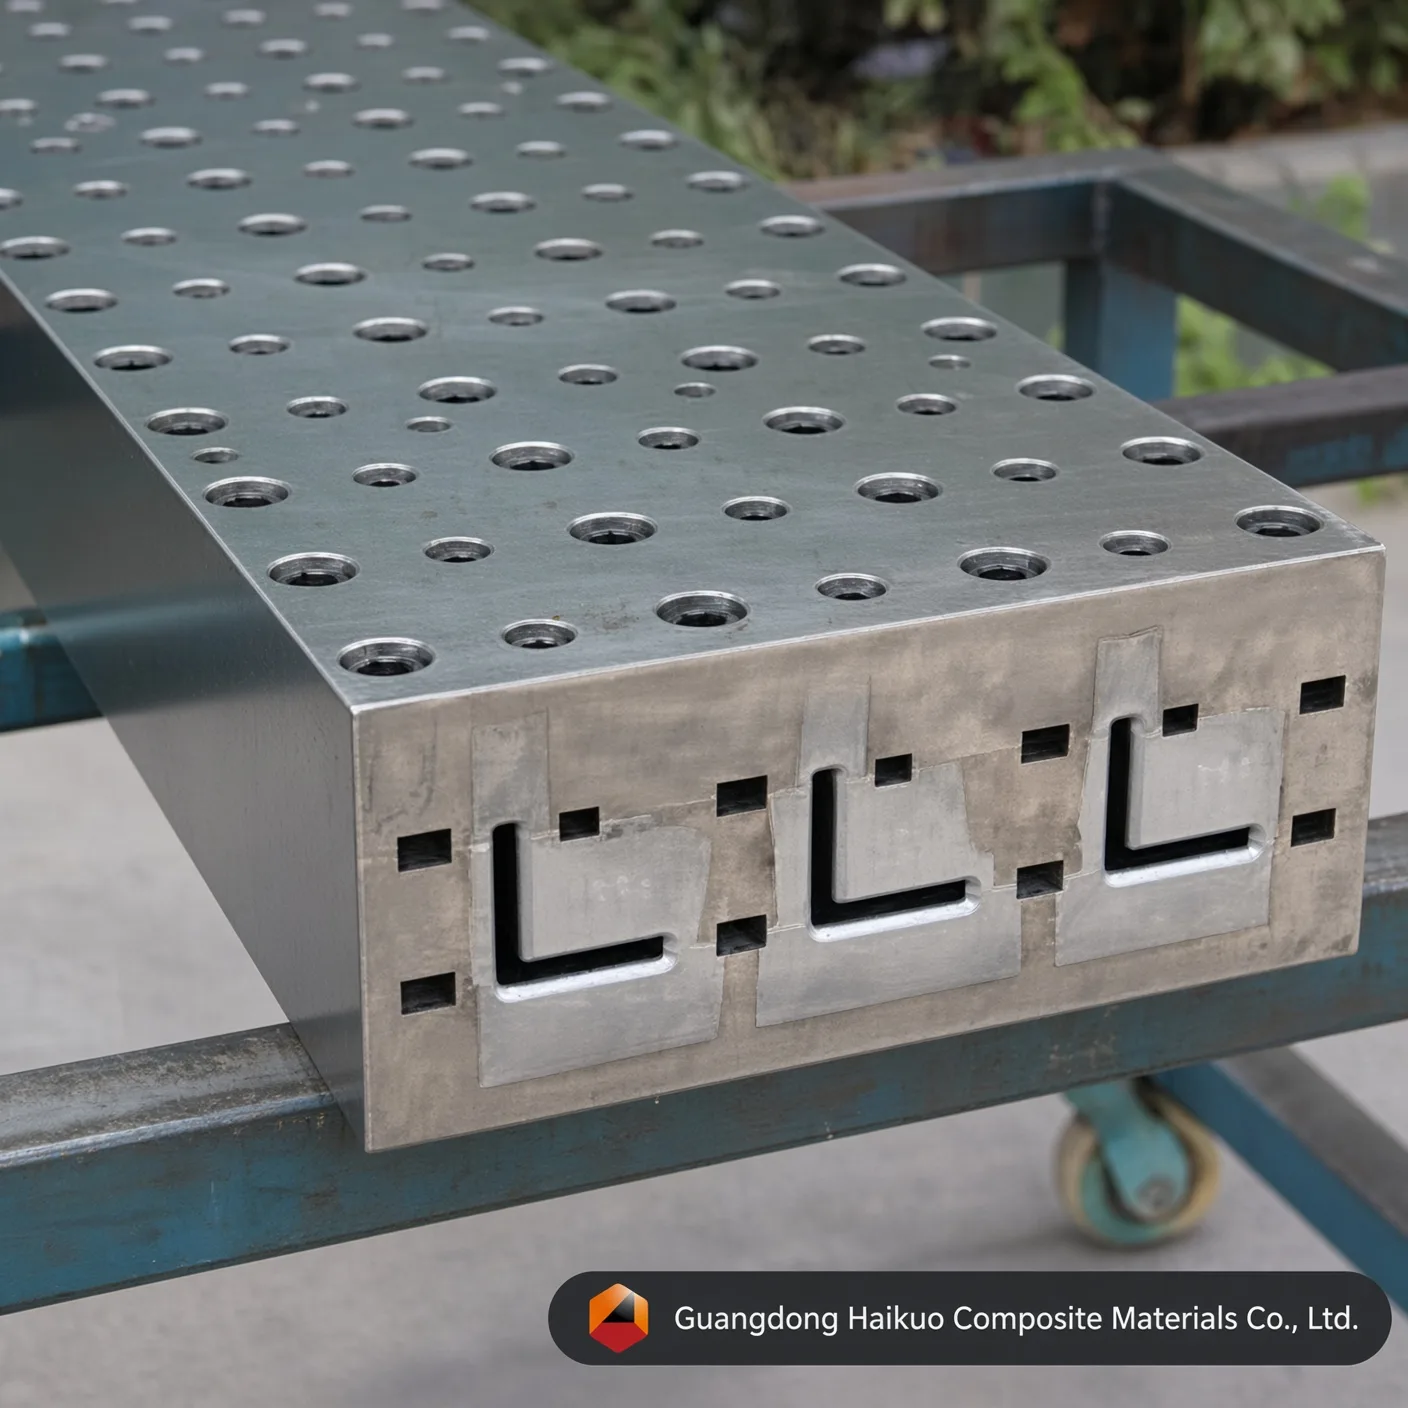
Üvegszálas szögprofil pultrúziós forma: nagy pontosságú szerszámok erős L-profilokhoz
Nagy pontosságú üvegszálas szögvas pultrúziós formáinkat a szerkezeti kompozit kibocsátás növelésére építettük. Cr12/H13 acélból, tükörfényű üreggel és erős hőstabilitással tervezve sorozatról sorozatra egyenletes, nagy szilárdságú L-profilokat adnak.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Precíziós szerszám szerkezeti FRP szögvasakhoz
A 2026-os globális infrastruktúrapiacon az üvegszálas szögvasak (L-profilok) nélkülözhetetlenné váltak elektromos kábeltálcákban, hűtőtorony-vázakban és nem vezető biztonsági létrákban. Az üvegszálas szögvas pultrúziós forma kifejezetten a derékszögű geometriával járó hűtési és kikeményedési sajátosságok kezelésére készült. A Guangdong Haikuo szögvas-szerszámai optimalizált hőzónákat használnak az aszimmetrikus profilokat gyakran sújtó vetemedés vagy elhajlás megelőzésére, így minden szögvas pontosan 90 fokban hagyja el a szerszámot.
1. Hogyan működik a szögvas pultrúzió
A szerkezeti FRP szögvas előállítása többet kíván egy L alakú rés kimarásánál — a szál–gyanta arány szoros szabályozását igényli éppen a sarokcsúcsnál:
- Sarokfeszültség-optimalizálás: A forma belső csúcsa meghatározott sugárra van CNC-megmunkálva, hogy a szálerősítés sűrűn tömörüljön ott, megakadályozva a hosszirányú repedést a sarokban.
- Zónás hőmérsékleti profilozás: A többzónás fűtés (bevezető, gélesedési és kikeményedési zóna) egyenletesen tartja a gyanta térhálósodását a szögvas mindkét szárán, megőrizve a mérethelyességet.
- Kúpos tömörítés: A forma bemeneténél lévő fokozatos kúp fokozatosan növeli a belső nyomást, kiszorítva a csapdába esett levegőt az üregmentes, nagy sűrűségű kompozit érdekében.
2. Prémium anyagok & felületi mérnöki munka
Az üvegszálas erősítés gyártási sebességű folyamatos koptatásának ellenálláshoz nagy teljesítményű kohászat szükséges:
- Cr12 / Cr12MoV: Nagy széntartalmú, nagy krómtartalmú acél, amely erős kopásállóságot (HRC 58-62) nyújt szabványos, nagy volumenű üvegszálas sorozatokhoz.
- H13 szerszámacél: Az epoxi vagy poliuretán pultrúzió előnyben részesített minősége, kiváló szívóssággal és hőstabilitással.
- Kemény krómozás (Ra 0,012): A 0,05mm ipari kemény krómmal bevont, tükörpolírozott üreg ultraalacsony súrlódású felületet ad, amely csökkenti a húzóerőt, meghosszabbítja a forma élettartamát, és „A osztályú” sima felületet hagy a szögvasakon.
3. Műszaki paraméterek & végrehajtási szabványok
| Mérnöki tulajdonság | Haikuo szabványos érték | Előny a gyártásnak |
|---|---|---|
| Forma specifikáció | Teljesen testre szabható (pl. 50×50, 75×75) | A projekt szerkezeti terheléséhez igazítva. |
| Üreg anyaga | Cr12 / H13 / P20 / 38CrMoAI acélok | Kiváló kopás- & hőállóság. |
| Üreg keménysége | HRC 55 – 62 | Immunis a szál okozta kopásra. |
| Felületi simaság | Ra 0,025 ~ 0,012 | Csökkenti a húzóerőt és az energiaköltségeket. |
| Egyenesség | < 0,02 mm / méter | Támogatja a pontos igazítást a szerelvényekben. |
| Szögtűrés | ± 0.5° | Precíz illesztés szerkezeti kötésekhez. |
4. A szögvas minőségét befolyásoló tényezők
- Erősítési egyensúly: Formáinkat úgy tervezték, hogy a hosszirányú szilárdságot adó rovingok és a keresztirányú szilárdságot adó matók keverékével működjenek, biztosítva, hogy a szögvas ne hasadjon terhelés alatt.
- Gyanta-egyenletesség: A poliészter, vinilészter és poliuretán rendszerekkel kompatibilis forma a vegyi exoterm hatások széles körét kezeli.
- Szerszám élettartama: Egy tükörfényű krómozott Cr12 szerszám felületfelújítás előtt több mint 100 000 méter szögvas profilt tud gyártani.
10 szakmai GYIK: üvegszálas szögvas formázás
K1: „Hogyan előzik meg, hogy a szögvas a szerszámból kilépve „kinyíljon” (90 foknál nagyobb legyen)?”
V: Ezt a kiegyensúlyozatlan kikeményedés okozza. A fűtési zónákat és a gyanta-összetételre vonatkozó tanácsot úgy tervezzük, hogy a szögvas mindkét szárán egyenlő legyen a zsugorodás.
K2: „Melyik a legjobb acél nagy volumenű szögvasgyártó sorhoz?”
V: A Cr12MoV gyakori választás a tartóssághoz. Speciális gyantákhoz, például fenolgyantákhoz a jobb korrózióállóság érdekében H13 acélt javaslunk.
K3: „Használhatom ugyanazt a szerszámot 3mm és 5mm vastag szögvasakhoz is?”
V: Nem. A pultrúzió rögzített üregű eljárás. A falvastagság a szerszámba van megmunkálva a megfelelő tömörítés és szerkezeti sűrűség biztosítására.
K4: „Elengedhetetlen-e a kemény krómozás az L-profiloknál?”
V: Igen. Nélküle a „súrlódási ellenállás” a szögvas sarkán túl magas lenne, ami felületi szakadáshoz és gépleálláshoz vezetne.
K5: „Miért olyan szoros az egyenességi tűrés (0,02mm)?”
V: Az FRP szögvasakat gyakran szerkezeti támaszként használják. Még a csekély elhajlás is lehetetlenné teszi, hogy egy vázban más szerkezeti elemekhez csavarozzák őket.
K6: „Hogyan kezelik a szálvezetést a 90 fokos sarkon?”
V: Minden szögvas-szerszám tartalmaz egy készlet egyedileg tervezett rozsdamentes acél előformázó lemezt, amely a fűtött zónába lépés előtt L alakúra hajtja a matókat.
K7: „Gyárthat-e a szerszám egyenlő és egyenlőtlen szárú szögvasakat is?”
V: Igen. Az üreget bármilyen geometriára testre szabjuk, beleértve az egyenlőtlen szárakat (pl. 100mm x 50mm) az adott mérnöki tervekhez.
K8: „Mi a tipikus húzási sebesség egy 50x50x5mm szögvashoz?”
V: A gyantától függően a húzási sebességek általában 0,6 és 1,0 méter/perc között vannak.
K9: „Hogyan tisztítják a szerszám „belső sarkát”?”
V: A tükörfényű Ra 0,012 felületünk megkönnyíti a tisztítást. Illeszkedő sárgaréz kaparókat biztosítunk, amelyek a belső sugárhoz illeszkednek a maradványok biztonságos eltávolításához.
K10: „Kínálnak-e műszaki támogatást a gyanta hőmérséklet-beállításaihoz?”
V: Igen. A formához adott gyantatípusa alapján ajánlott „Hőtérképet” is adunk az azonnali gyártási siker biztosítására.
Szakértői szerkezeti szerszám-konzultáció
Optimalizálja szerkezeti gyártását a Guangdong Haikuo Composite Materials Co., Ltd.-vel. Helena Wang vezetésével mérnöki csapatunk a nagy pontosságú FRP pultrúziós formák megbízható partnere világszerte.
Beszéljék meg velünk szerkezeti követelményeit:
- Vezető mérnöki tanácsadó: Helena Wang
- Műszaki mérnöki e-mail: [email protected]
- Globális WhatsApp: +86 189 5198 8522
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő L-szögvas sorozatok | Szabványos volumenű L-szögvas gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok L-szögvas esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) FRP szögvas pultrúziós forma: precíziós szerszámok nagy szilárdságú L-profilokhoz esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) FRP szögvas pultrúziós forma: precíziós szerszámok nagy szilárdságú L-profilokhoz üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a szögvas geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) FRP szögvas pultrúziós forma: precíziós szerszámok nagy szilárdságú L-profilokhoz esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a L-szögvas alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) FRP szögvas pultrúziós forma: precíziós szerszámok nagy szilárdságú L-profilokhoz esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) FRP szögvas pultrúziós forma: precíziós szerszámok nagy szilárdságú L-profilokhoz nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) FRP szögvas pultrúziós forma: precíziós szerszámok nagy szilárdságú L-profilokhoz?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






