















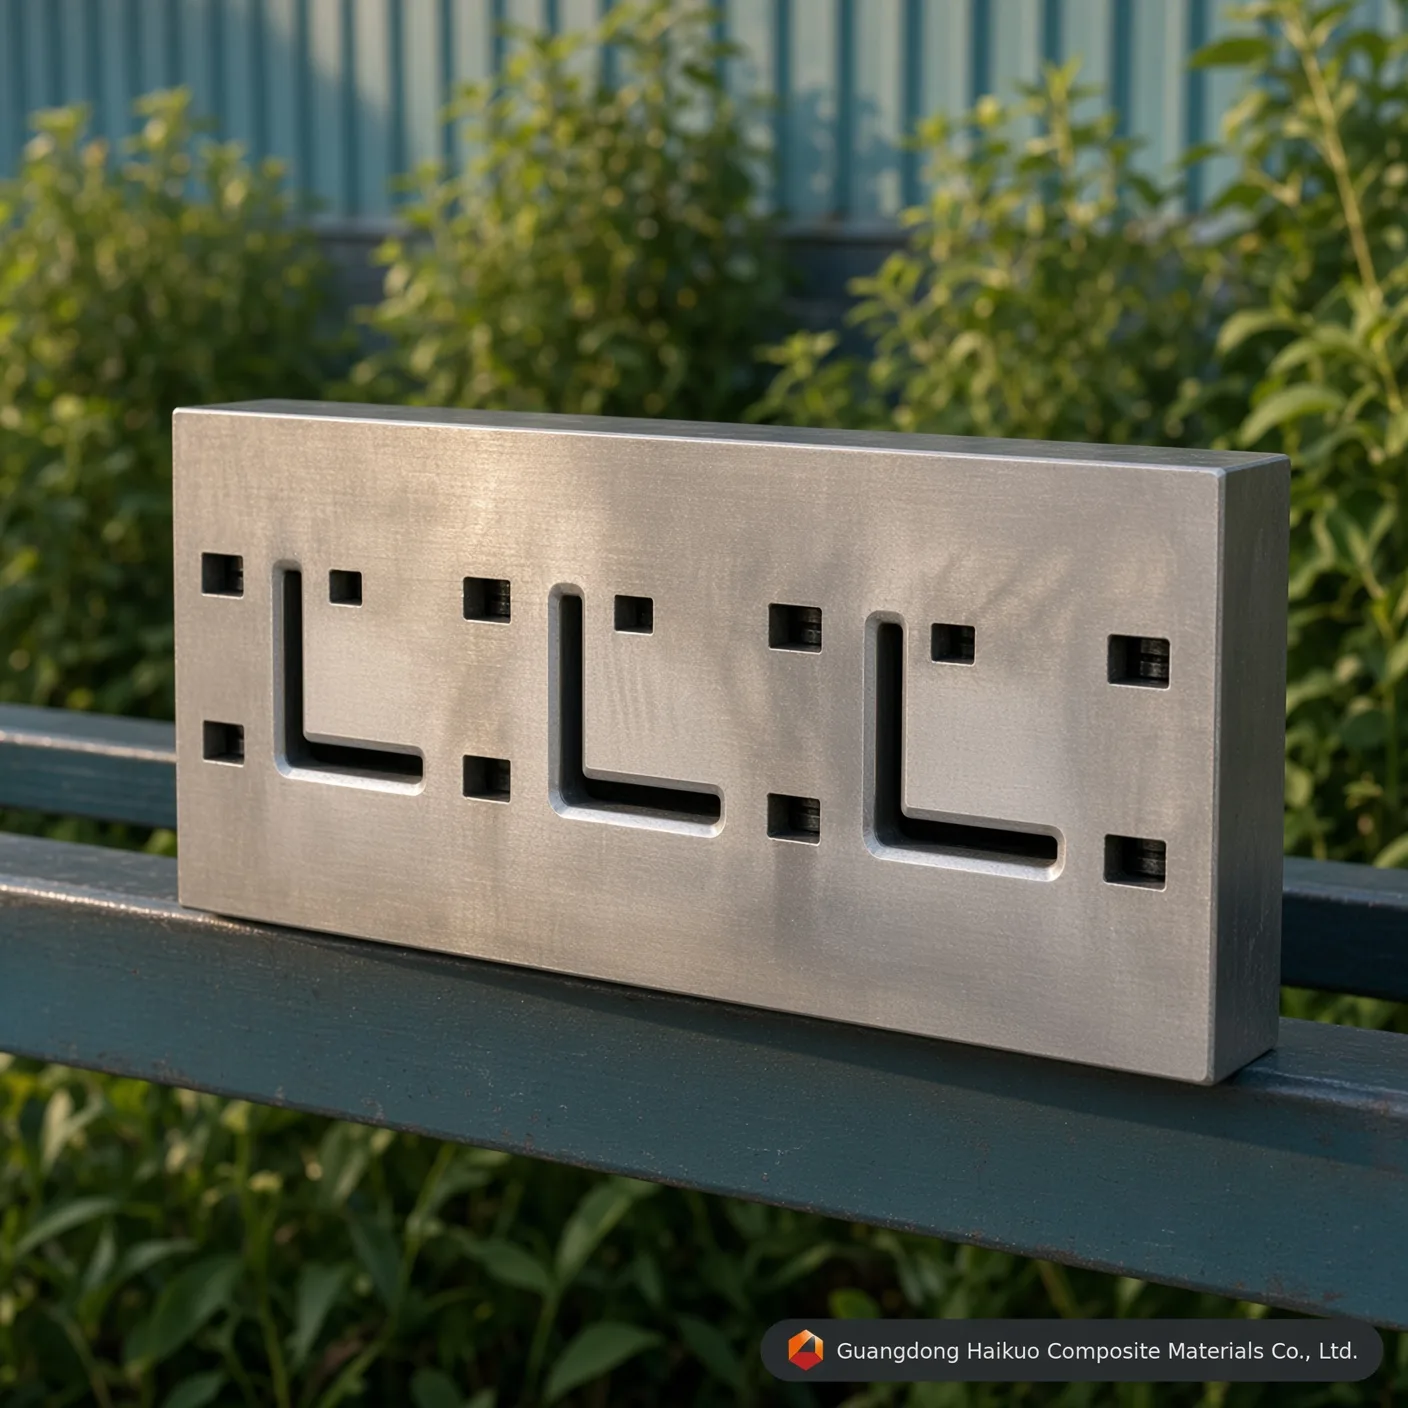
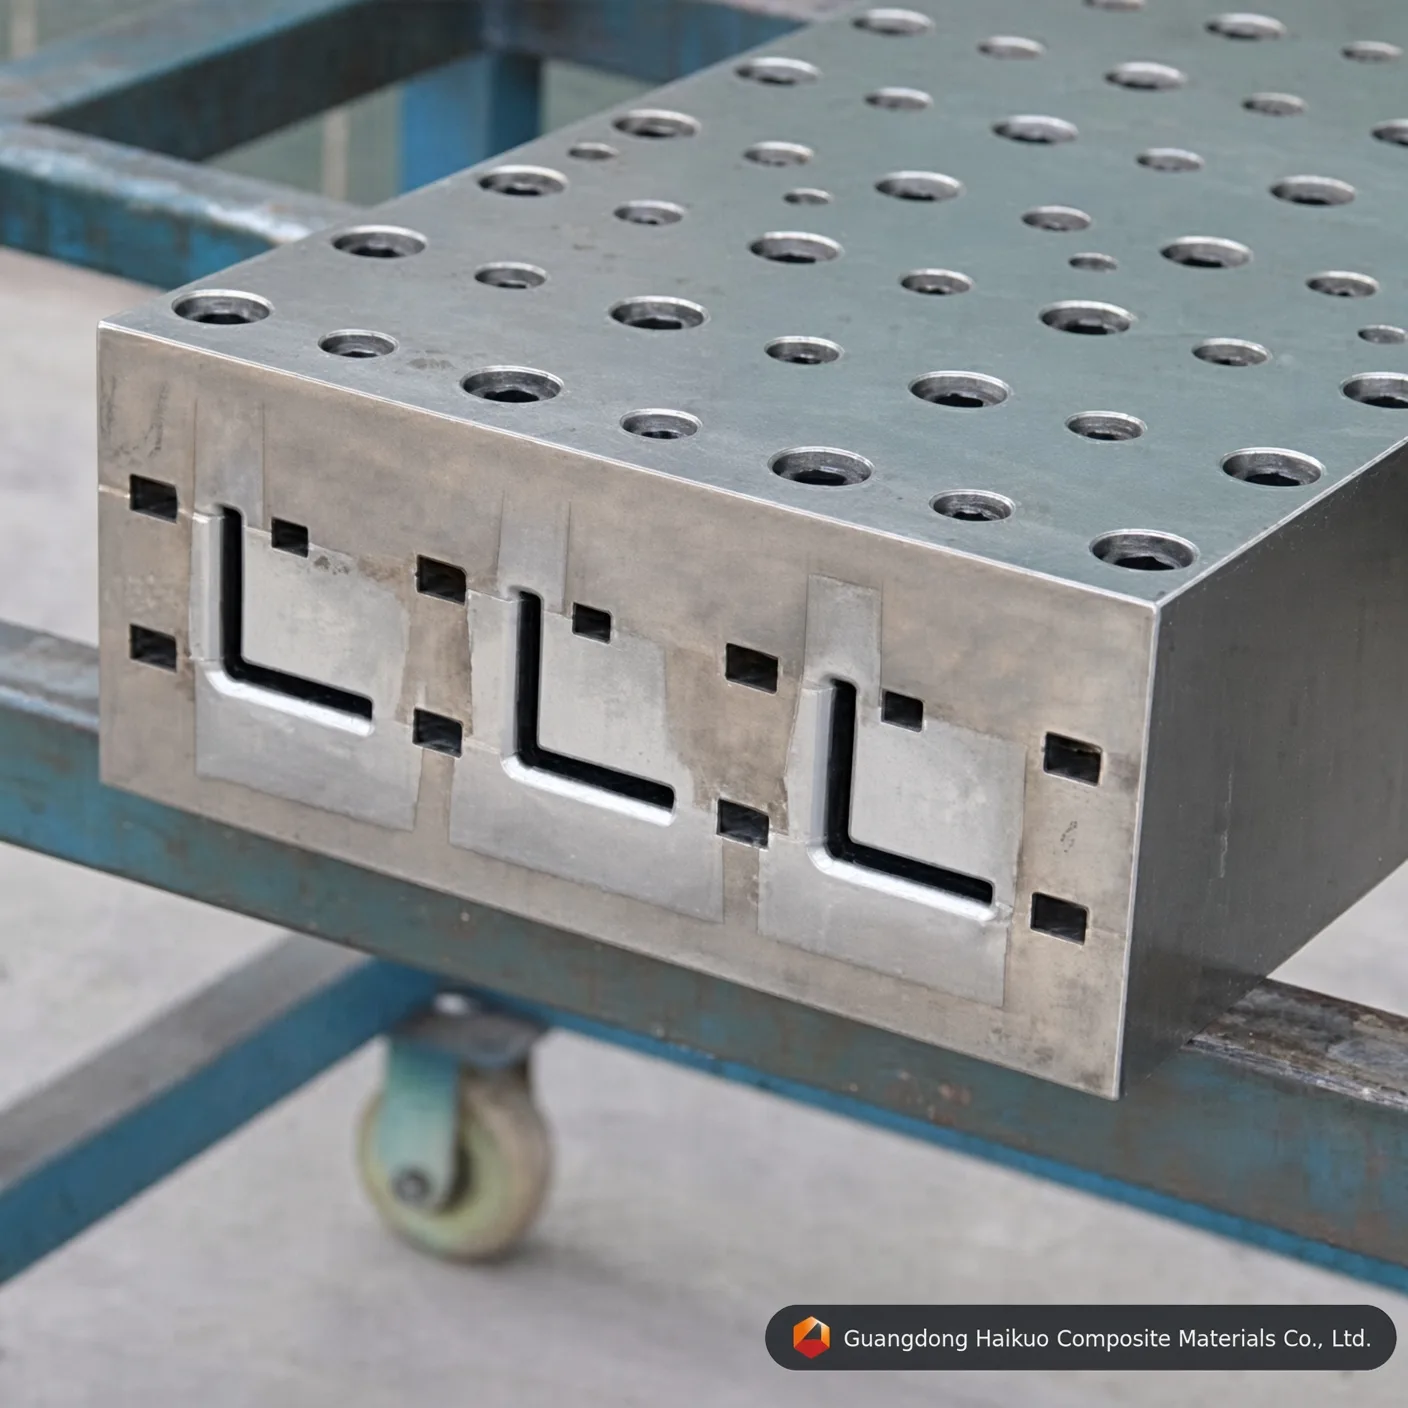
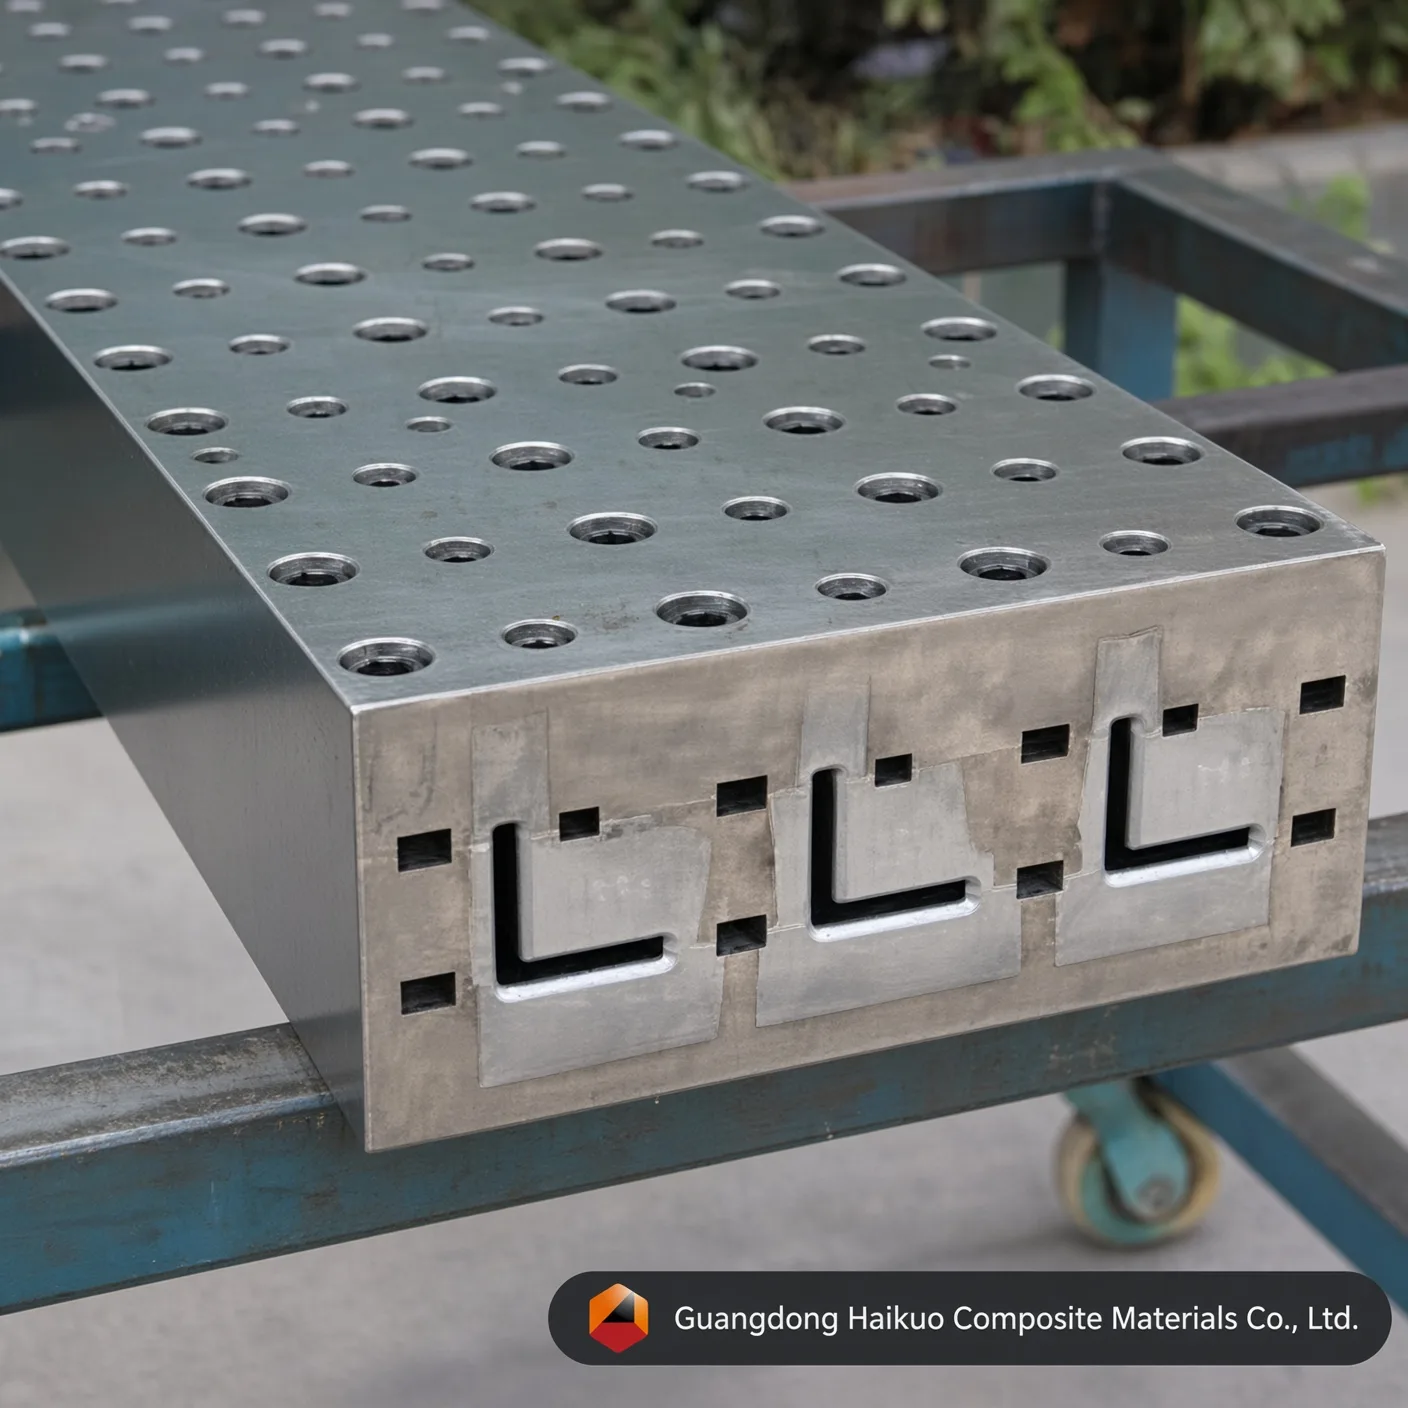
Pultrusionsform til glasfibervinkler: højpræcisionsværktøj til stærke L-profiler
Vores højpræcise pultrusionsformer til glasfibervinkler er bygget til at hæve den konstruktive kompositproduktion. De er udviklet af Cr12/H13-stål med et spejlpoleret hulrum og stærk termisk stabilitet og leverer ensartede, højstyrke L-profiler serie efter serie.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
Præcisionsværktøj til konstruktive FRP-vinkler
På det globale infrastrukturmarked i 2026 er glasfibervinkler (L-profiler) blevet uundværlige i elektriske kabelbakker, rammer til køletårne og ikke-ledende sikkerhedsstiger. Pultrusionsformen til glasfibervinkler er specialbygget til at håndtere de særlige forhold ved afkøling og hærdning, som følger med en retvinklet geometri. Hos Guangdong Haikuo bruger vores vinkelværktøjer optimerede termiske zoner til at forebygge den skævvridning eller krumning, der almindeligvis plager asymmetriske profiler, så hver vinkel forlader værktøjet med en ægte 90 grader.
1. Sådan fungerer pultrusion af vinkler
At fremstille en konstruktiv FRP-vinkel kræver mere end at skære en L-formet slids — det kræver stram kontrol af forholdet mellem fiber og harpiks lige ved hjørnets toppunkt:
- Optimering af hjørnespænding: Formens indvendige toppunkt er CNC-bearbejdet til en bestemt radius, så fiberarmeringen pakker tæt der og forhindrer revner i længderetningen ved hjørnet.
- Zonevis temperaturprofil: Opvarmning i flere zoner (indløb, geldannelse og hærdning) holder harpiksens tværbinding ensartet på tværs af begge ben på vinklen og bevarer dimensionsnøjagtigheden.
- Konisk komprimering: En gradvis konus ved formens indløb opbygger det indre tryk gradvist og presser indespærret luft ud for et hulrumsfrit kompositmateriale med høj densitet.
2. Førsteklasses materialer og overfladeteknik
At modstå den kontinuerlige slibning fra glasfiberarmeringen ved produktionshastighed kræver højtydende metallurgi:
- Cr12 / Cr12MoV: Et stål med højt kulstof- og kromindhold, der giver stærk slidstyrke (HRC 58-62) til standardserier med glasfiber i store mængder.
- H13-værktøjsstål: Den foretrukne kvalitet til epoxy- eller polyurethanpultrusion, som giver overlegen sejhed og termisk stabilitet.
- Hårdforkromning (Ra 0,012): Et spejlpoleret hulrum belagt med 0,05 mm industriel hårdforkromning giver en overflade med ekstremt lav friktion, der reducerer trækkraften, forlænger formens levetid og efterlader vinklerne med en glat “klasse A”-finish.
3. Tekniske parametre og udførelsesstandarder
| Teknisk egenskab | Haikuo standardværdi | Fordel for produktionen |
|---|---|---|
| Formspecifikation | Kan tilpasses fuldt ud (f.eks. 50×50, 75×75) | Tilpasset projektets konstruktive belastninger. |
| Hulrummets materiale | Cr12 / H13 / P20 / 38CrMoAI (stålkvaliteter) | Overlegen slid- og varmebestandighed. |
| Hulrummets hårdhed | HRC 55 – 62 | Immun over for fiberinduceret slid. |
| Overfladeglathed | Ra 0,025 ~ 0,012 | Reducerer trækkraften og energiomkostningerne. |
| Retlinethed | < 0,02 mm / meter | Understøtter præcis justering i samlinger. |
| Vinkeltolerance | ± 0.5° | Præcis pasform til konstruktive samlinger. |
4. Faktorer, der påvirker vinklernes kvalitet
- Armeringsbalance: Vores forme er designet til at fungere med en blanding af rovings for styrke i længderetningen og måtter for styrke på tværs, så vinklen ikke flækker under belastning.
- Harpiksensartethed: Formen er kompatibel med polyester-, vinylester- og polyurethansystemer og håndterer et bredt udvalg af kemiske eksotermer.
- Værktøjets levetid: En spejlpoleret, forkromet Cr12-form kan producere over 100.000 meter vinkelprofil, før den kræver en overfladeopfriskning.
10 professionelle FAQ: formstøbning af glasfibervinkler
Sp1: “Hvordan forhindrer I, at vinklen ‘åbner sig’ (overstiger 90 grader) efter at have forladt værktøjet?”
Sv: Det skyldes ubalanceret hærdning. Vi konstruerer varmezonerne og rådgiver om harpiksformuleringen, så krympningen bliver ens på begge ben af vinklen.
Sp2: “Hvad er det bedste stål til en produktionslinje for vinkler i store mængder?”
Sv: Cr12MoV er et almindeligt valg til holdbarhed. Til specialharpikser som phenol anbefaler vi H13-stål for bedre korrosionsbestandighed.
Sp3: “Kan jeg bruge det samme værktøj til både 3 mm og 5 mm tykke vinkler?”
Sv: Nej. Pultrusion er en proces med fast hulrum. Godstykkelsen er bearbejdet ind i værktøjet for at sikre korrekt komprimering og konstruktiv densitet.
Sp4: “Er hårdforkromning nødvendig til L-profiler?”
Sv: Ja. Uden den ville “friktionsmodstanden” på vinklens hjørne være for høj, hvilket fører til overfladerifter og maskinstop.
Sp5: “Hvorfor er retlinethedstolerancen så stram (0,02 mm)?”
Sv: FRP-vinkler bruges ofte som konstruktive understøtninger. Selv en lille krumning gør det umuligt at bolte dem til andre konstruktionselementer i en ramme.
Sp6: “Hvordan håndterer I fiberføringen i 90-graders hjørnet?”
Sv: Hvert vinkelværktøj omfatter et sæt specialudviklede præformerplader af rustfrit stål, der folder måtterne til L-formen, før de går ind i den opvarmede zone.
Sp7: “Kan værktøjet producere vinkler med lige og ulige ben?”
Sv: Ja. Vi tilpasser værktøjets hulrum til enhver geometri, herunder ulige ben (f.eks. 100 mm x 50 mm) til specifikke tekniske designs.
Sp8: “Hvad er den typiske trækhastighed for en vinkel på 50x50x5 mm?”
Sv: Afhængigt af harpiksen ligger trækhastighederne generelt fra 0,6 til 1,0 meter i minuttet.
Sp9: “Hvordan rengør I værktøjets ‘indre hjørne’?”
Sv: Vores spejlfinish på Ra 0,012 gør rengøringen nem. Vi leverer matchende messingskrabere, der passer til den indvendige radius, for sikker fjernelse af rester.
Sp10: “Tilbyder I teknisk support til indstilling af harpikstemperatur?”
Sv: Ja. Sammen med formen leverer vi et anbefalet “termisk kort” baseret på din specifikke harpikstype for at sikre umiddelbar produktionssucces.
Ekspertrådgivning om konstruktivt værktøj
Optimér din konstruktive produktion med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse af Helena Wang er vores tekniske team den pålidelige partner for højpræcise FRP-pultrusionsformer over hele verden.
Drøft dine konstruktive krav med os:
- Ledende teknisk konsulent: Helena Wang
- Teknisk e-mail: [email protected]
- WhatsApp (globalt): +86 189 5198 8522
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | serier med L-vinkler, der kræver maksimal værktøjslevetid og dimensionsstabilitet | Standardvolumen i produktion af L-vinkler | Prototyping eller prøveserier af L-vinkler i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for pultrusionsform til glasfibervinkler: højpræcisionsværktøj til stærke L-profiler?
Svar: Glasfiberrovings og -måtter er meget slibende. Under kontinuerlig pultrusion skaber den armerede matrix betydelig ridsende friktion mod hulrummets vægge i pultrusionsform til glasfibervinkler: højpræcisionsværktøj til stærke L-profiler. Et præcist 0,04-0,05 mm hårdforkromet lag hæver overfladens mikrohårdhed og beskytter det underliggende værktøjsstål, hvilket forlænger værktøjets levetid med over 40 %, samtidig med at geometrien for vinkelprofiler holdes ensartet serie efter serie.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012-0,025 μm trækkraften i pultrusionsform til glasfibervinkler: højpræcisionsværktøj til stærke L-profiler?
Svar: Et spejlpoleret hulrum reducerer den dynamiske friktionskoefficient dramatisk inde i formningskanalen til L-vinkler. Lavere friktion betyder, at pultrusionsmaskinen har brug for mindre fastspændings-/trækkraft for at føre den hærdende komposit frem, hvilket skærer ned på hæftning i linjen, forhindrer fiberudblomstring på overfladen og reducerer energiforbruget over lange produktionsserier.
Sp3: Hvilken stålkvalitet bør specificeres til produktion af store mængder med pultrusionsform til glasfibervinkler: højpræcisionsværktøj til stærke L-profiler?
Svar: Til kontinuerlig produktion i store mængder anbefales H13-værktøjsstål eller Cr12MoV-formstål. H13 giver den længste arbejdslevetid og bedste modstand mod termisk udmattelse, mens Cr12MoV yder stærkt til en lavere pris ved serier i standardvolumen — P20-formstål er fortsat en omkostningseffektiv mulighed til prototyper eller korte prøvebatches.
Sp4: Kan pultrusionsform til glasfibervinkler: højpræcisionsværktøj til stærke L-profiler tilpasses til ikke-standarddimensioner eller OEM-specifikationer?
Svar: Ja. Som med alt vores pultrusionsværktøj kan dimensioner, antal hulrum og overfladebehandling konstrueres efter din nøjagtige tegning eller prøve — vi understøtter både standardstørrelser fra kataloget og fuldt specialtilpassede OEM-værktøjsønsker.
Sp5: Hvilke harpikssystemer er pultrusionsform til glasfibervinkler: højpræcisionsværktøj til stærke L-profiler kompatibel med?
Svar: Værktøjet er kompatibelt med hele udvalget af harpikssystemer, der bruges ved FRP-pultrusion, herunder umættede polyester-, vinylester-, epoxy- og phenolharpikser. Oplys din ønskede harpiks og hærdeprofil, så kan vi bekræfte den optimale finish i hulrummet og opsætning af varmezoner.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






