















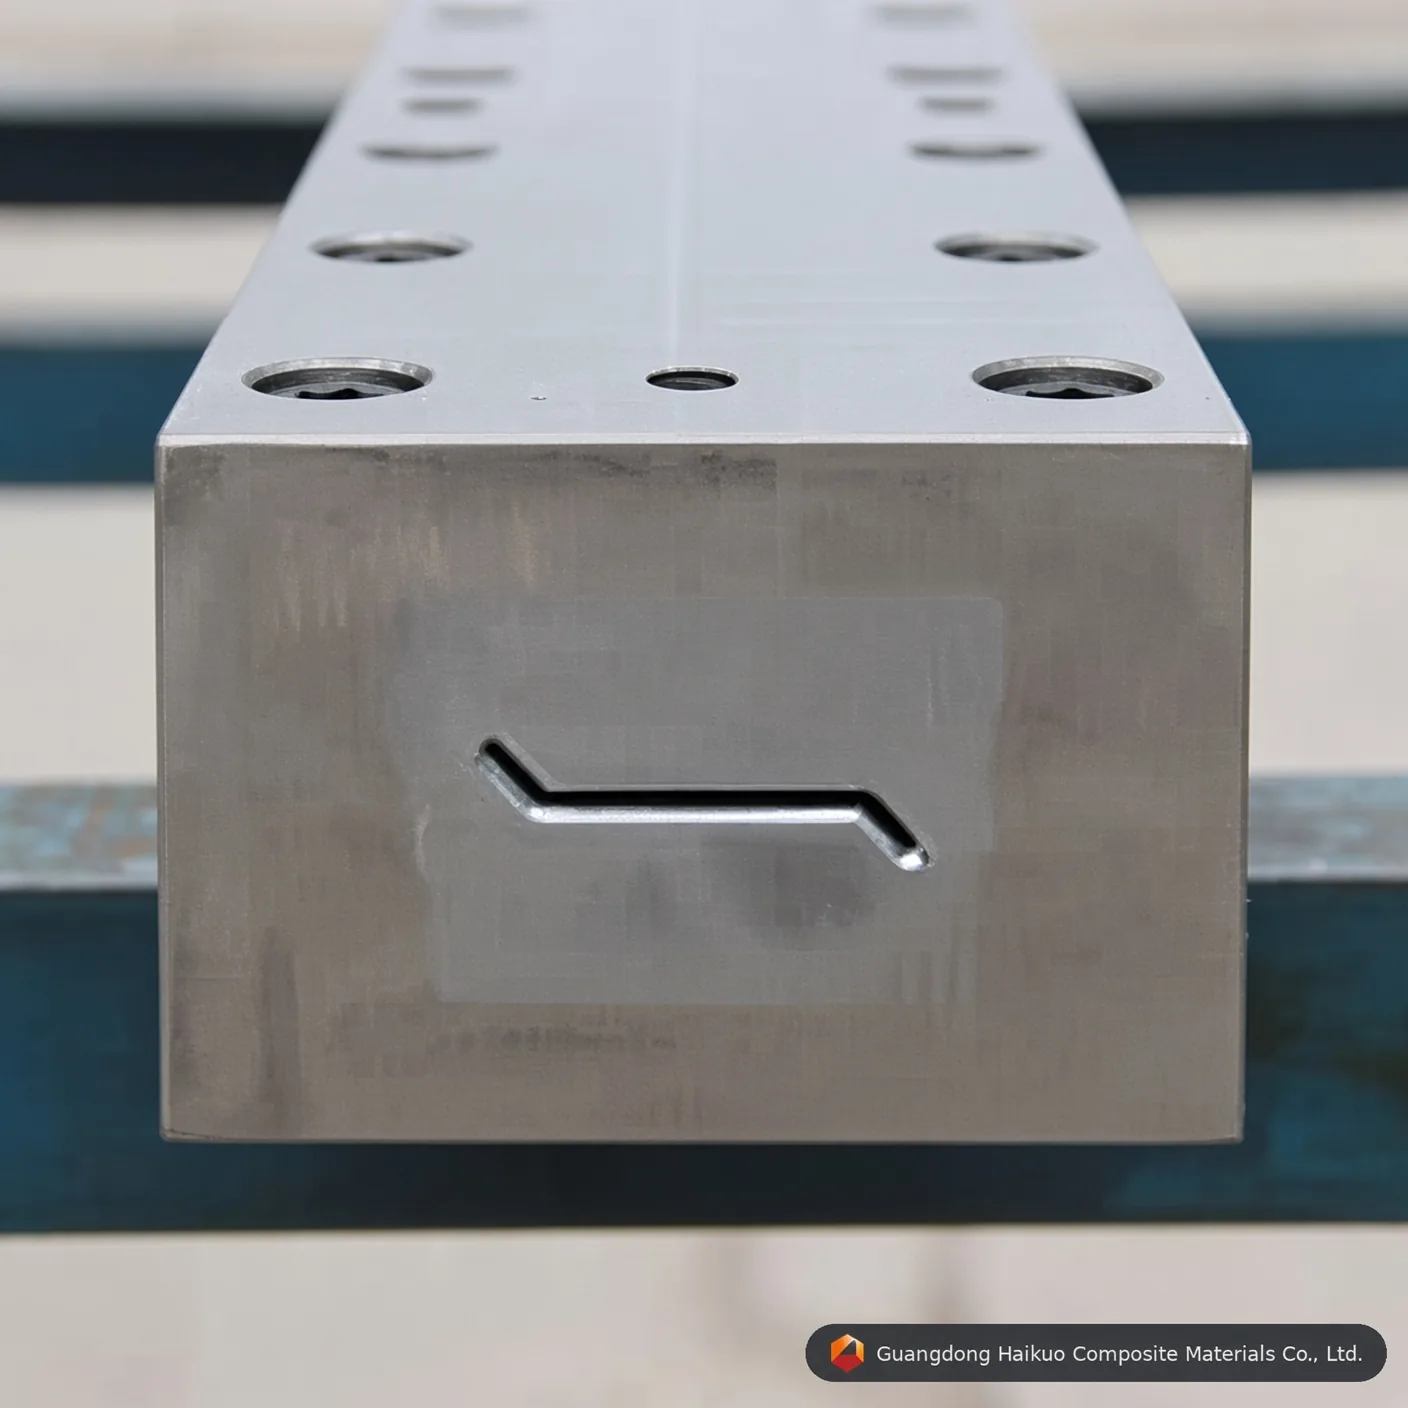
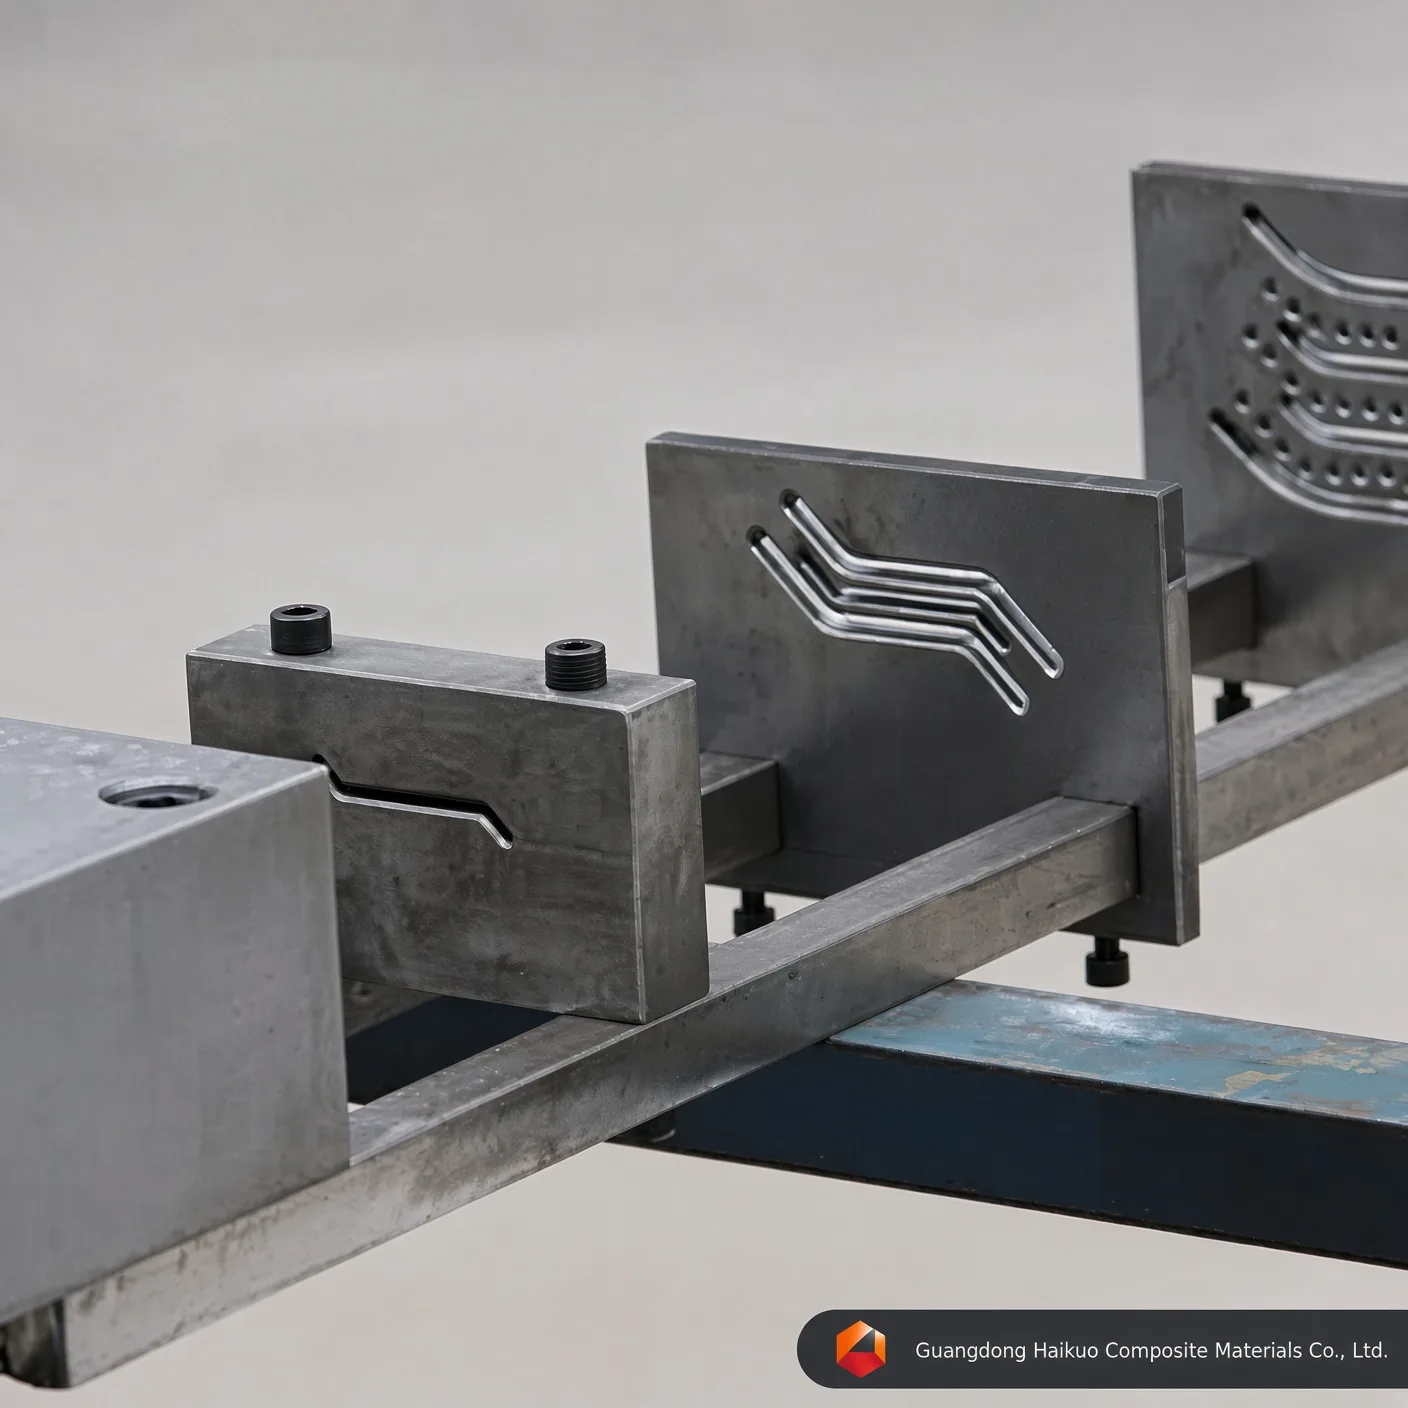
GRP-komposit-skodde-pultrusionsværktøj: højpræcisions FRP-profilværktøj
Forbedr dit FRP-output med dette højpræcise GRP-komposit-skodde-pultrusionsværktøj, bygget af Cr12/H13-stål med spejlfinish i hulrummet og enestående termisk stabilitet til indviklede skodde- og lamelprofiler.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
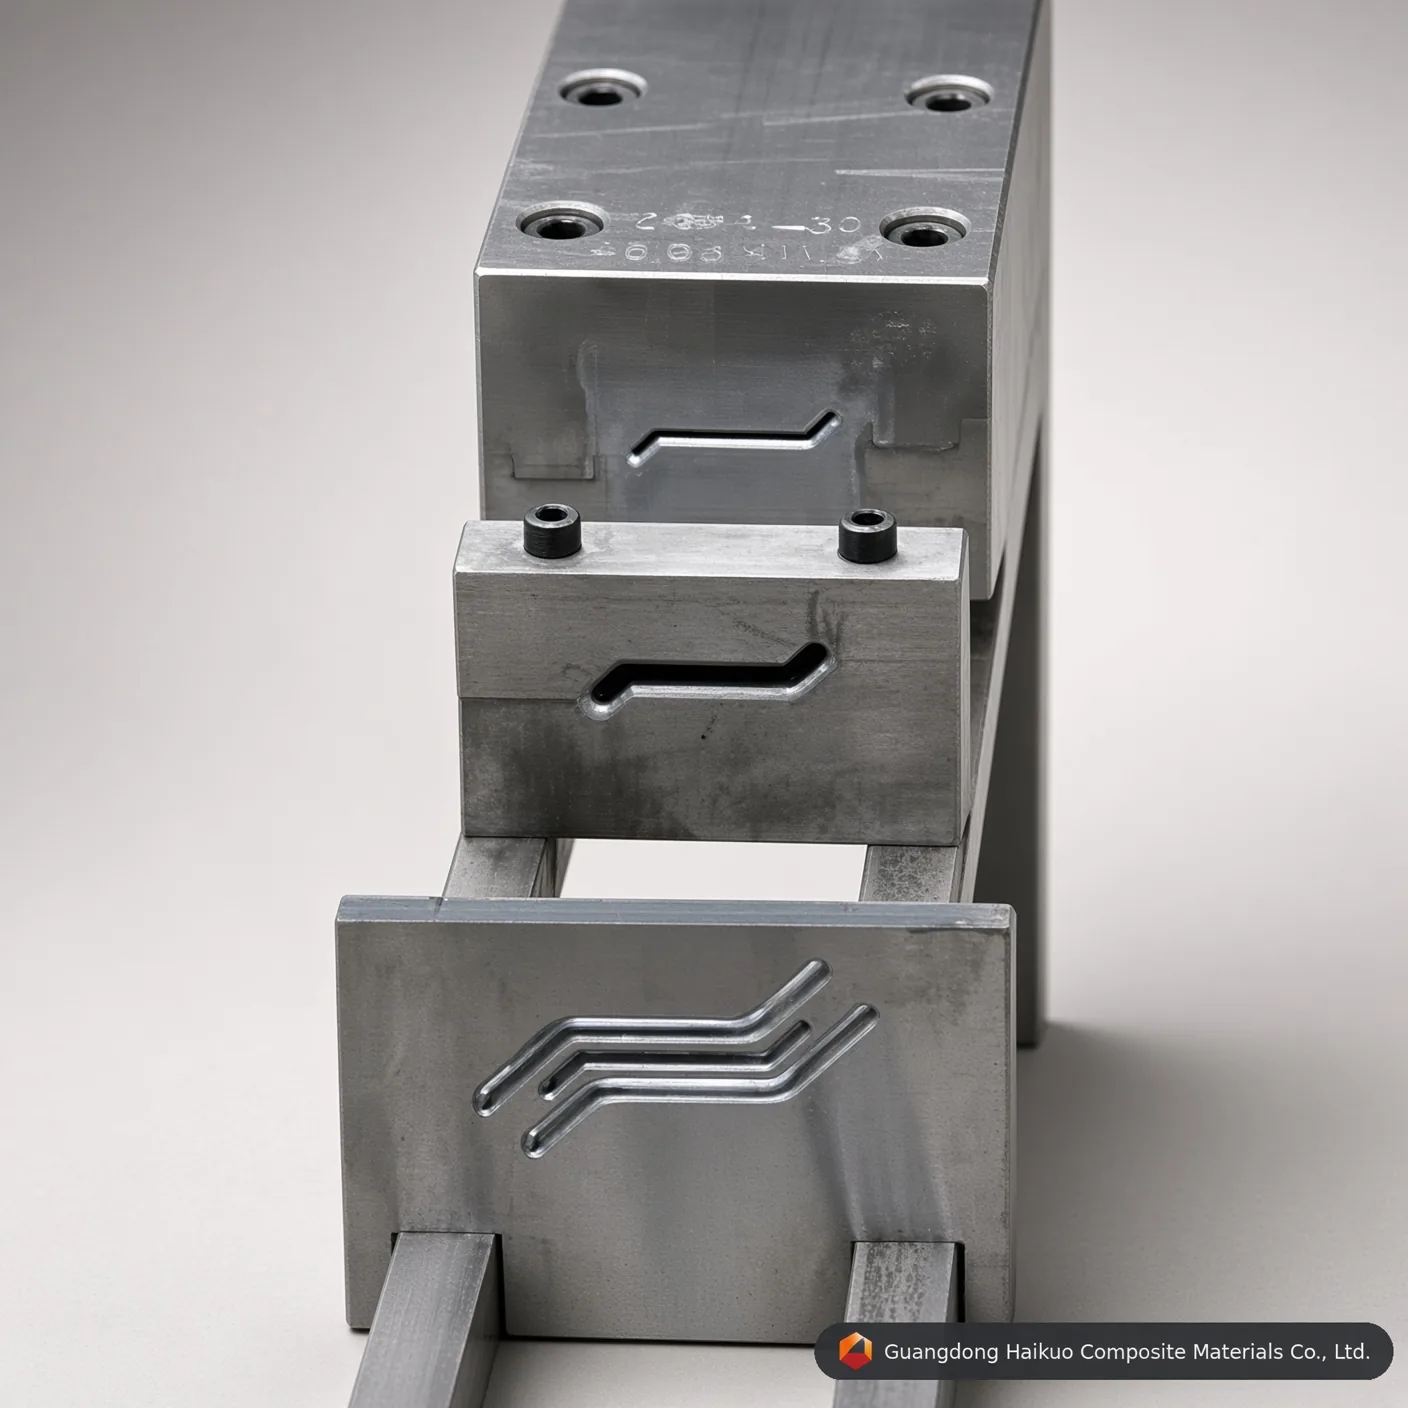
Præcisionsværktøj i kernen af højtydende produktion af kompositskodder.
Teknisk ekspertise i design af pultrusionsværktøj
I kompositindustrien kan cirka 90 % af en pultruderet profils kvalitet føres tilbage til værktøjets præcision. GRP-komposit-skodde-pultrusionsformen er et sofistikeret teknisk værktøj, der er bygget til at håndtere de indviklede geometrier i lameller og skodderammer. Sammenlignet med almindelige rørformer kræver skoddeformer langt større præcision i godstykkelse og overfladefinish for at levere funktionel aerodynamik sammen med visuel appel. Hos Guangdong Haikuo indgår stål i luftfartskvalitet og varmebehandling i flere trin i hver form, så resultaterne forbliver ensartede over millioner af meter produktion.
1. Sådan fungerer pultrusionsformen
En GRP-skoddeform fungerer samtidig som en kemisk reaktor og en formpresse, der balancerer temperatur, tryk og hastighed på hvert trin:
- Imprægnering og styring: Glas- eller kulfiberarmering mættes i et harpiksbad og justeres derefter præcist gennem præformningsstyr, før det går ind i formen.
- Zonevis opvarmning: Formen er opdelt i tre eller flere varmezoner — indløbszonen forhindrer for tidlig geldannelse, midterzonen sætter den eksoterme reaktion i gang, og udløbszonen fuldfører den konstruktive hærdning.
- Faseomdannelse: Inde i hulrummet går harpiksen fra væske til gel og til sidst til et fast konstruktivt komposit, mens formens indvendige konus komprimerer den.
- Kontinuerlig trækning: En frem- og tilbagegående trækenhed trækker kontinuerligt den hærdede skoddeprofil ud, som derefter skæres til længde med save med diamantspidser.
2. Materialeteknik og overfladebehandling
Et pultrusionsværktøjs indre miljø er meget slibende, så materialevalget er afgørende for at forhindre “formtilsmudsning” og indvendig ridsning:
- Cr12 / Cr12MoV: Et stål med højt kulstof- og kromindhold, der giver enestående slidstyrke til serier i store mængder.
- H13-værktøjsstål: Valgt til epoxy- eller polyurethanpultrusion på grund af sin overlegne sejhed ved høje temperaturer.
- Hårdforkromning (0,04-0,05 mm): Nøglen til at minimere friktion — et hulrum med spejlfinish (Ra=0,012) holder trækkraften så lav som muligt og forlænger griberens levetid på maskinen.
3. Tekniske parametre og udførelsesstandarder for 2026
| Parameter | Standardværdi | Teknisk betydning |
|---|---|---|
| Hulrummets hårdhed | HRC 55-62 | Forhindrer slid fra glasfibre. |
| Overfladeglathed | Ra 0,025 ~ 0,012 | Sikrer en “klasse A”-finish på profilerne. |
| Retlinethed | < 0,02 mm pr. meter | Forhindrer skævvridning af den færdige profil. |
| Parallelitet | ± 0.01mm | Sikrer ensartet godstykkelse. |
| Pletteringens hårdhed | ≥ HV 900 | Forlænger formens levetid med 300 %. |
4. Faktorer, der påvirker formens ydeevne
- Fiberandel i volumen: Formen skal designes til at rumme det specifikke forhold mellem fiber og harpiks for at forhindre indre trykspidser.
- Kompensation for krympning: Avancerede skoddeforme er lidt overdimensionerede for at tage højde for harpiksens kemiske krympning under tværbindingen.
- Design af kølekanaler: Mens formen opvarmes, kan indløbszonen kræve køling for at forhindre harpiksopbygning og “hængen” ved indløbet.
10 professionelle FAQ: indkøb af pultrusionsformer
Sp1: “Hvor mange meter kan en forkromet Cr12-form producere, før den skal genforkromes?”
Sv: Typisk mellem 50.000 og 100.000 meter afhængigt af harpikstype og fiberens slidende egenskaber.
Sp2: “Hvilket stål er bedst til polyurethanpultrusion (PU)?”
Sv: Vi anbefaler P20- eller H13-stål med specialiseret nitreringsbehandling, da PU kan være mere aggressiv over for almindelig forkromning.
Sp3: “Kan én form producere forskellige skoddetykkelser?”
Sv: Generelt nej. Hvert værktøj er præcisionsbearbejdet til et bestemt tværsnit. Tykkelsen bestemmes af hulrummets geometri.
Sp4: “Hvorfor er formens retlinethed så afgørende for skodder?”
Sv: Selv en afvigelse på 0,1 mm kan få profilen til at ‘banane’ eller vride sig, hvilket gør det umuligt at samle den til en skodderamme.
Sp5: “Hvordan håndterer I den eksoterme varmetop i formen?”
Sv: Vi designer varmezonerne med uafhængige PID-regulatorer, der modvirker den varme, som harpiksens hærdereaktion genererer.
Sp6: “Er hårdforkromning nødvendig for alle forme?”
Sv: Ja. Uden den ville friktionen mellem glasfiber og stål føre til hurtigt slid og høje trækkræfter, der kunne få maskinen til at gå i stå.
Sp7: “Kan I levere specialforme ud fra vores CAD-tegninger?”
Sv: Ja. Vi er specialiseret i 1:1-præcisionsfremstilling ud fra kundens STEP- eller DWG-filer, herunder justering af krympningsgraden.
Sp8: “Hvad er den typiske leveringstid for en kompleks skoddeform?”
Sv: Et højpræcist skoddeværktøj tager normalt 15-25 dage til bearbejdning, varmebehandling og slutpolering.
Sp9: “Tilbyder I præformningsskabeloner sammen med formen?”
Sv: Ja, vi leverer matchende præformningsstyr af rustfrit stål eller nylon for at sikre, at fiberen går ind i værktøjet i den rette orientering.
Sp10: “Hvordan vedligeholder jeg formen mellem produktionsserier?”
Sv: Hulrummet bør rengøres for harpiksrester, mens det er varmt, og belægges med en let rustbeskyttelsesolie eller formbeskyttelsesspray.
Rådgivning om præcisionsværktøj
Optimér din kompositproduktion med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse af Helena Wang er vi specialiseret i FRP/GRP-pultrusionsformer af høj kvalitet.
Indsend dit design til teknisk gennemgang:
- Værktøjsprojektleder: Helena Wang
- Teknisk e-mail: [email protected]
- WhatsApp (globalt): +86 189 5198 8522
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | serier med skodde-/lamelprofiler, der kræver maksimal værktøjslevetid og dimensionsstabilitet | Standardvolumen i produktion af skodde-/lamelprofiler | Prototyping eller prøveserier af skodde-/lamelprofiler i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for GRP-komposit-skodde-pultrusionsform: højpræcisionsværktøj til FRP-profiler?
Svar: Glasfiberrovings og -måtter er meget slibende. Under kontinuerlig pultrusion skaber den armerede matrix betydelig ridsende friktion mod hulrummets vægge i GRP-komposit-skodde-pultrusionsform: højpræcisionsværktøj til FRP-profiler. Et præcist 0,04-0,05 mm hårdforkromet lag hæver overfladens mikrohårdhed og beskytter det underliggende værktøjsstål, hvilket forlænger værktøjets levetid med over 40 %, samtidig med at geometrien for skodde-/lamelprofiler holdes ensartet serie efter serie.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012-0,025 μm trækkraften i GRP-komposit-skodde-pultrusionsform: højpræcisionsværktøj til FRP-profiler?
Svar: Et spejlpoleret hulrum reducerer den dynamiske friktionskoefficient dramatisk inde i formningskanalen til skodde-/lamelprofiler. Lavere friktion betyder, at pultrusionsmaskinen har brug for mindre fastspændings-/trækkraft for at føre den hærdende komposit frem, hvilket skærer ned på hæftning i linjen, forhindrer fiberudblomstring på overfladen og reducerer energiforbruget over lange produktionsserier.
Sp3: Hvilken stålkvalitet bør specificeres til produktion af store mængder med GRP-komposit-skodde-pultrusionsform: højpræcisionsværktøj til FRP-profiler?
Svar: Til kontinuerlig produktion i store mængder anbefales H13-værktøjsstål eller Cr12MoV-formstål. H13 giver den længste arbejdslevetid og bedste modstand mod termisk udmattelse, mens Cr12MoV yder stærkt til en lavere pris ved serier i standardvolumen — P20-formstål er fortsat en omkostningseffektiv mulighed til prototyper eller korte prøvebatches.
Sp4: Kan GRP-komposit-skodde-pultrusionsform: højpræcisionsværktøj til FRP-profiler tilpasses til ikke-standarddimensioner eller OEM-specifikationer?
Svar: Ja. Som med alt vores pultrusionsværktøj kan dimensioner, antal hulrum og overfladebehandling konstrueres efter din nøjagtige tegning eller prøve — vi understøtter både standardstørrelser fra kataloget og fuldt specialtilpassede OEM-værktøjsønsker.
Sp5: Hvilke harpikssystemer er GRP-komposit-skodde-pultrusionsform: højpræcisionsværktøj til FRP-profiler kompatibel med?
Svar: Værktøjet er kompatibelt med hele udvalget af harpikssystemer, der bruges ved FRP-pultrusion, herunder umættede polyester-, vinylester-, epoxy- og phenolharpikser. Oplys din ønskede harpiks og hærdeprofil, så kan vi bekræfte den optimale finish i hulrummet og opsætning af varmezoner.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






