















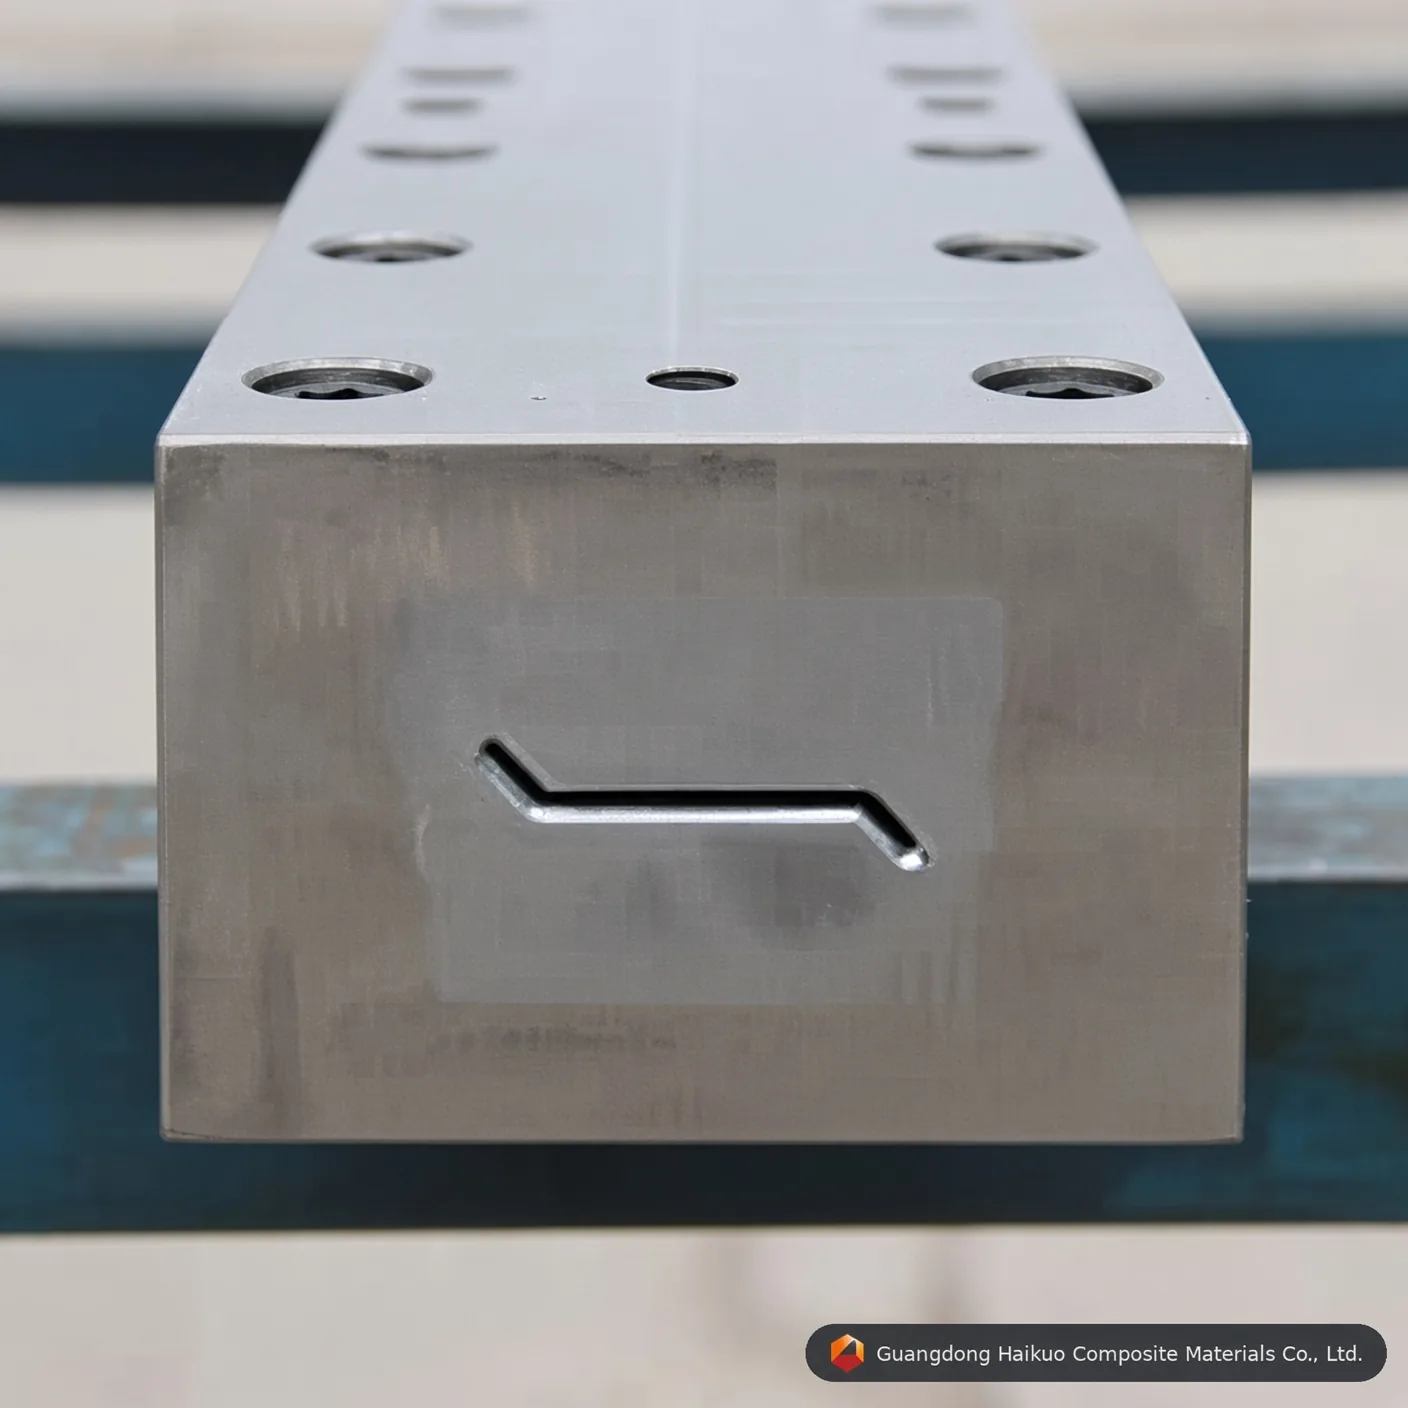
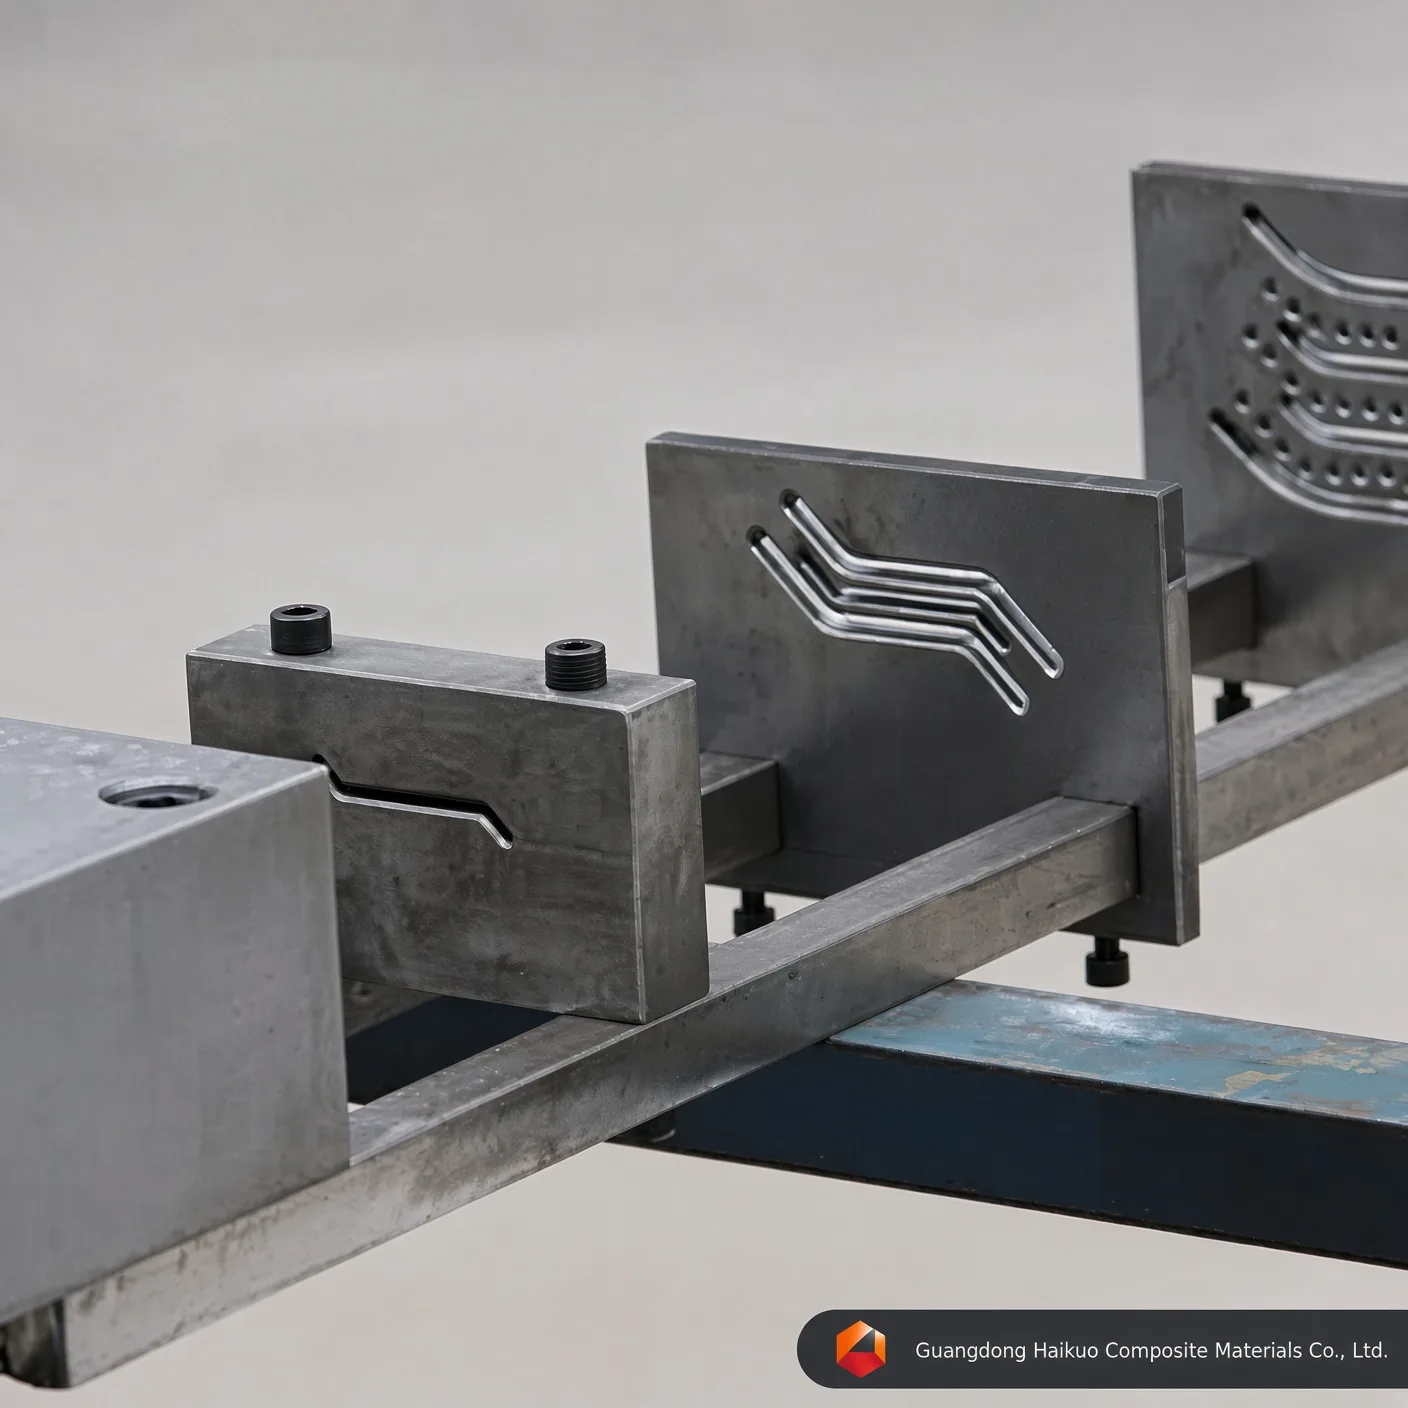
Filiera di pultrusione per persiane composite in GRP: attrezzature di precisione per profili in PRFV
Migliora la tua produzione in PRFV con questa filiera di pultrusione per persiane composite in GRP di alta precisione, realizzata in acciaio Cr12/H13 con cavità a finitura a specchio ed eccezionale stabilità termica per profili complessi di persiane e lamelle.
Standard di esecuzione
Rettilineità: 0,02mm Levigatezza: Ra=0,025~0,012 Durezza superficiale della cavità: < 0,02mm Tolleranze di contorno: ±0,3mm Spessore della placcatura: 0,04-0,05mm Servizi personalizzati disponibili
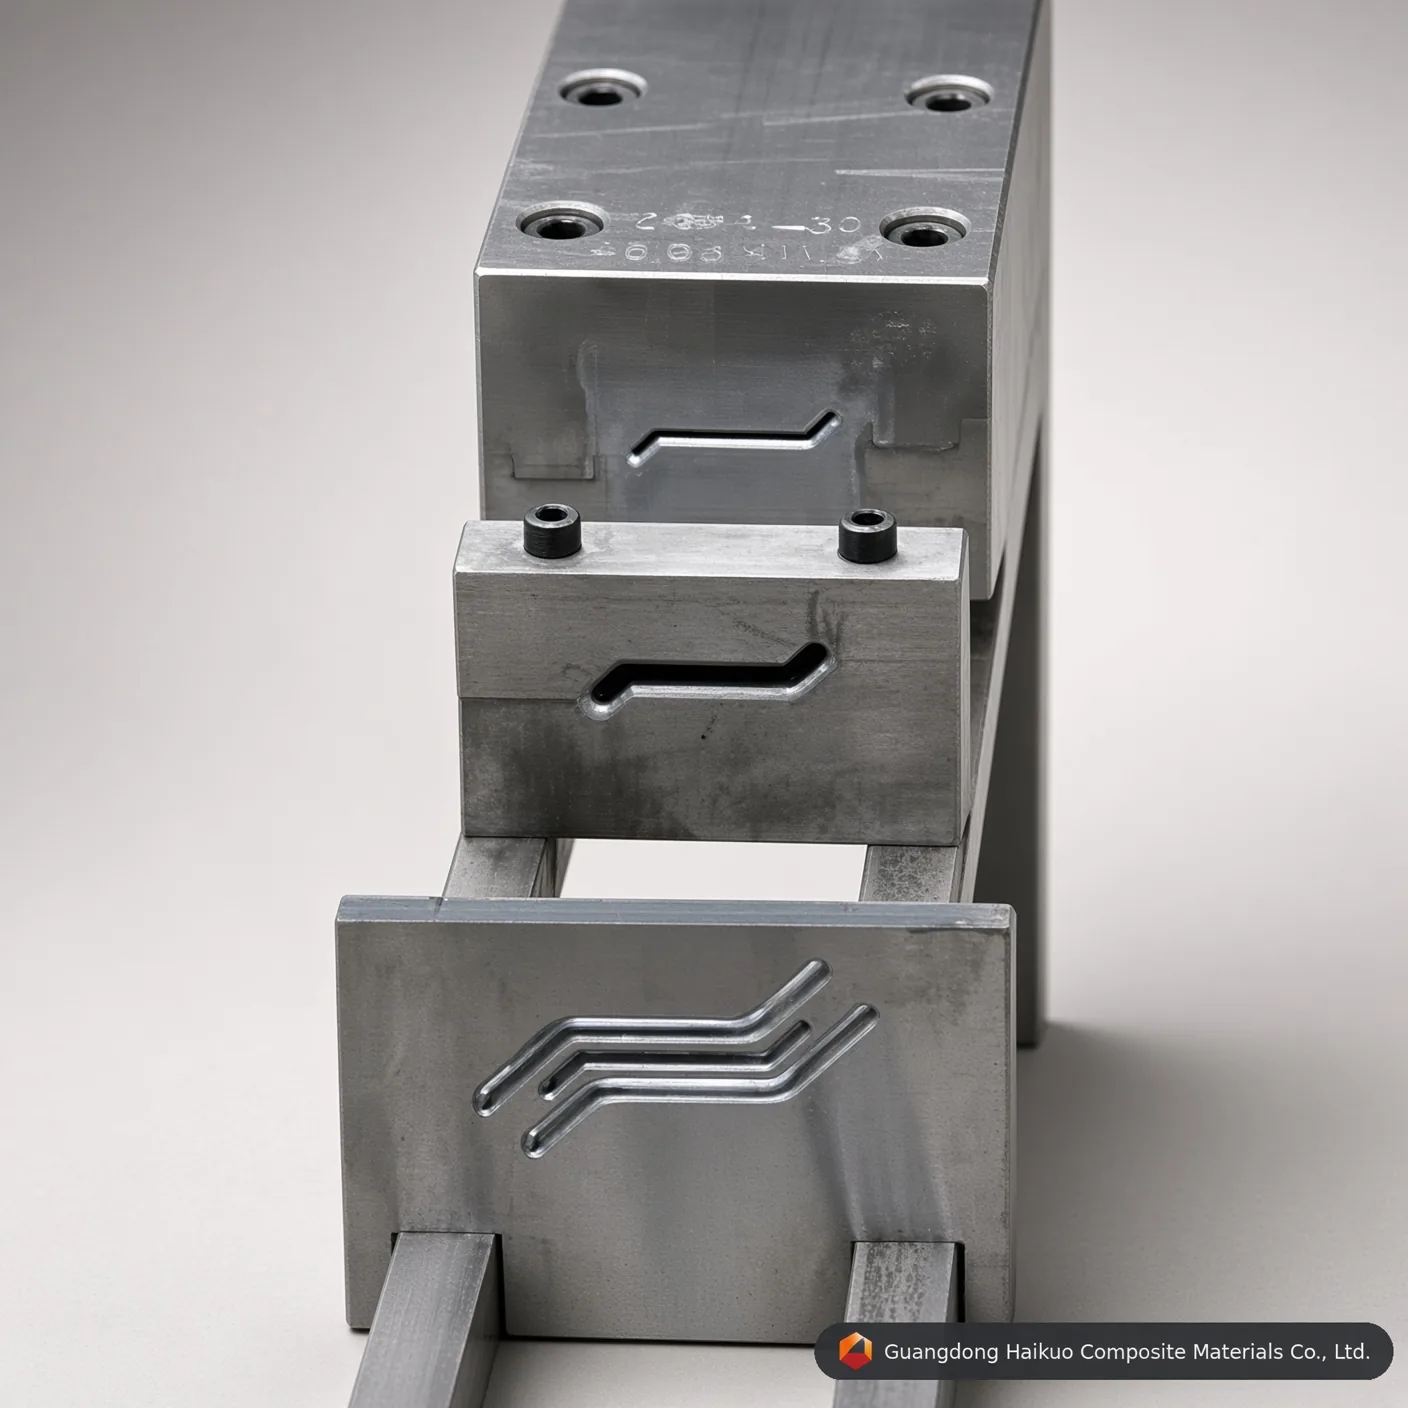
Attrezzature di precisione al centro della produzione di persiane composite ad alte prestazioni.
Eccellenza tecnica nella progettazione delle filiere di pultrusione
Nel settore dei compositi, circa il 90% della qualità di un profilo pultruso dipende dalla precisione della filiera. Lo stampo di pultrusione per persiane composite in GRP è uno sofisticato strumento tecnico progettato per gestire le complesse geometrie di lamelle e telai di persiane. Rispetto ai comuni stampi per tubi, gli stampi per persiane richiedono una precisione molto maggiore nello spessore di parete e nella finitura superficiale, per offrire un’aerodinamica funzionale insieme a un buon aspetto. Da Guangdong Haikuo, acciaio di grado aerospaziale e trattamenti termici a più stadi entrano in ogni stampo, così i risultati restano costanti su milioni di metri di produzione.
1. Come funziona lo stampo di pultrusione
Uno stampo per persiane in GRP funziona al contempo come reattore chimico e pressa di formatura, bilanciando temperatura, pressione e velocità in ogni fase:
- Impregnazione & guida: i rinforzi in fibra di vetro o di carbonio vengono saturati in un bagno di resina, poi allineati con precisione attraverso guide di preformatura prima di entrare nello stampo.
- Riscaldamento per zone: lo stampo è suddiviso in tre o più zone di riscaldamento — la zona d’ingresso impedisce la gelificazione prematura, la zona intermedia avvia la reazione esotermica e la zona d’uscita completa la polimerizzazione strutturale.
- Trasformazione di fase: all’interno della cavità, la resina passa da liquida a gel e infine a composito strutturale solido mentre la rastremazione interna dello stampo la comprime.
- Traino continuo: un dispositivo di traino alternato estrae in continuo il profilo di persiana polimerizzato, che viene poi tagliato a misura con seghe a punta diamantata.
2. Ingegneria dei materiali & trattamento superficiale
L’ambiente interno di una filiera di pultrusione è molto abrasivo, quindi la scelta del materiale è fondamentale per prevenire l'”incrostazione dello stampo” e i graffi interni:
- Cr12 / Cr12MoV: un acciaio ad alto tenore di carbonio e cromo che offre un’eccezionale resistenza all’usura per le produzioni ad alto volume.
- Acciaio da utensili H13: scelto per la pultrusione epossidica o poliuretanica per la sua tenacità superiore alle alte temperature.
- Cromatura dura (0,04-0,05mm): fondamentale per minimizzare l’attrito — una cavità a finitura a specchio (Ra=0,012) mantiene la forza di traino il più bassa possibile e prolunga la vita delle pinze sulla macchina.
3. Parametri tecnici 2026 & standard di esecuzione
| Parametro | Valore standard | Significato tecnico |
|---|---|---|
| Durezza della cavità | HRC 55-62 | Previene l’abrasione da fibre di vetro. |
| Levigatezza superficiale | Ra 0,025 ~ 0,012 | Garantisce una finitura “Classe A” sui profili. |
| Rettilineità | < 0,02mm per metro | Previene la deformazione del profilo finale. |
| Parallelismo | ± 0.01mm | Garantisce uno spessore di parete uniforme. |
| Durezza della placcatura | ≥ HV 900 | Prolunga la vita dello stampo del 300%. |
4. Fattori che influenzano le prestazioni dello stampo
- Frazione volumetrica delle fibre: lo stampo deve essere progettato per accogliere lo specifico rapporto fibra/resina, per evitare picchi di pressione interna.
- Compensazione del ritiro: gli stampi avanzati per persiane sono leggermente sovradimensionati per tenere conto del ritiro chimico della resina durante la reticolazione.
- Progetto dei canali di raffreddamento: mentre lo stampo è riscaldato, la zona d’ingresso può richiedere un raffreddamento per evitare accumuli di resina e “impuntamenti” all’imbocco.
10 FAQ professionali: acquisto di stampi di pultrusione
D1: “Quanti metri può produrre uno stampo Cr12 cromato prima di essere ricromato?”
R: In genere tra 50.000 e 100.000 metri a seconda del tipo di resina e dell’abrasività delle fibre.
D2: “Qual è l’acciaio migliore per la pultrusione di poliuretano (PU)?”
R: Consigliamo acciaio P20 o H13 con trattamento speciale di nitrurazione, poiché il PU può essere più aggressivo verso la normale cromatura.
D3: “Uno stesso stampo può produrre persiane di spessori diversi?”
R: In genere no. Ogni filiera è lavorata con precisione per una specifica sezione. Lo spessore è determinato dalla geometria della cavità.
D4: “Perché la rettilineità dello stampo è così critica per le persiane?”
R: Anche una deviazione di 0,1mm può far ‘incurvare’ o torcere il profilo, rendendo impossibile assemblarlo in un telaio di persiana.
D5: “Come gestite il picco di calore esotermico nello stampo?”
R: Progettiamo le zone di riscaldamento con regolatori PID indipendenti per compensare il calore generato dalla reazione di polimerizzazione della resina.
D6: “La cromatura dura è essenziale per tutti gli stampi?”
R: Sì. Senza di essa, l’attrito tra fibra di vetro e acciaio causerebbe una rapida usura e forti forze di traino che potrebbero bloccare la macchina.
D7: “Potete fornire stampi personalizzati in base ai nostri disegni CAD?”
R: Sì. Siamo specializzati nella produzione di precisione 1:1 a partire da file STEP o DWG del cliente, comprese le regolazioni del tasso di ritiro.
D8: “Qual è il tempo di consegna tipico per uno stampo per persiane complesso?”
R: Una filiera per persiane di alta precisione richiede in genere 15-25 giorni per lavorazione, trattamento termico e lucidatura finale.
D9: “Offrite dime di preformatura insieme allo stampo?”
R: Sì, forniamo guide di preformatura abbinate in acciaio inossidabile o nylon per garantire che la fibra entri nella filiera con il corretto orientamento.
D10: “Come mantengo lo stampo tra una produzione e l’altra?”
R: La cavità va pulita dai residui di resina da calda e rivestita con un leggero olio antiruggine o uno spray protettivo per stampi.
Consulenza sulle attrezzature di precisione
Ottimizza la tua produzione di compositi con Guangdong Haikuo Composite Materials Co., Ltd. Guidato da Helena Wang, siamo specializzati in stampi di pultrusione in PRFV/GRP di alta qualità.
Invia il tuo progetto per una revisione tecnica:
- Responsabile dei progetti di attrezzature: Helena Wang
- E-mail tecnica: [email protected]
- WhatsApp internazionale: +86 189 5198 8522
Specifiche delle attrezzature & approfondimenti tecnici
| Materiale dell’acciaio per filiere | Acciaio da utensili H13 (premium) | Acciaio per stampi Cr12MoV (standard) | Acciaio per stampi P20 (economico) |
|---|---|---|---|
| Vita operativa principale | Eccellente (oltre 50.000 metri con fibra di vetro) | Alta (circa 30.000 – 40.000 metri) | Moderata (adatta a prototipazione di piccole serie) |
| Resistenza alla fatica termica | Ultra alta (mantiene la durezza HRC ad alta temperatura) | Moderata (adatta a matrici in poliestere) | Scarsa (soggetta a usura dimensionale con PU continuo) |
| Limite di lucidatura interna a specchio | Eccellente (raggiunge Ra 0,012 μm) | Molto buono (raggiunge Ra 0,025 μm) | Standard (raggiunge Ra 0,040 μm) |
| Profili applicativi adatti | produzioni di profili per persiane che richiedono la massima durata dell’attrezzatura e stabilità dimensionale | Produzione di profili per persiane a volumi standard | Prototipazione a basso volume o prove di profili per persiane |
D&R sull’ingegneria degli stampi di precisione
D1: Perché uno spessore di cromatura dura di 0,04-0,05mm è fondamentale per la filiera di pultrusione per persiane composite in GRP: attrezzature di precisione per profili in PRFV?
Risposta: I roving e i mat di fibra di vetro sono molto abrasivi. Durante la pultrusione continua, la matrice rinforzata genera un notevole attrito di graffiatura contro le pareti della cavità di la filiera di pultrusione per persiane composite in GRP: attrezzature di precisione per profili in PRFV. Un preciso strato di cromo duro da 0,04-0,05mm aumenta la microdurezza superficiale e protegge l’acciaio da utensili sottostante, prolungando la vita della filiera di oltre il 40% e mantenendo una geometria del profilo per persiane costante da un ciclo all’altro.
D2: In che modo la lucidatura interna a specchio fino a Ra 0,012-0,025 μm influisce sulla forza di traino di la filiera di pultrusione per persiane composite in GRP: attrezzature di precisione per profili in PRFV?
Risposta: Una cavità lucidata a specchio riduce drasticamente il coefficiente di attrito dinamico all’interno del canale di formatura dei profili per persiane. Un attrito minore significa che la macchina di pultrusione richiede meno forza di serraggio/traino per far avanzare il composito in polimerizzazione, il che riduce l’attrito di primo distacco sulla linea, previene l’affioramento delle fibre in superficie e riduce il consumo di energia nelle lunghe produzioni.
D3: Quale grado di acciaio va specificato per la produzione ad alto volume con la filiera di pultrusione per persiane composite in GRP: attrezzature di precisione per profili in PRFV?
Risposta: Per la produzione continua ad alto volume si consiglia l’acciaio da utensili H13 o l’acciaio per stampi Cr12MoV. L’H13 offre la vita operativa più lunga e la migliore resistenza alla fatica termica, mentre il Cr12MoV offre buone prestazioni a un costo inferiore per produzioni a volumi standard — l’acciaio per stampi P20 resta un’opzione economica per la prototipazione o per brevi lotti di prova.
D4: La filiera di pultrusione per persiane composite in GRP: attrezzature di precisione per profili in PRFV può essere personalizzata con dimensioni non standard o specifiche OEM?
Risposta: Sì. Come per tutte le nostre attrezzature di pultrusione, dimensioni, numero di cavità e trattamento superficiale possono essere progettati secondo il tuo esatto disegno o campione — supportiamo sia le dimensioni standard di catalogo sia richieste di attrezzature OEM completamente su misura.
D5: Con quali sistemi di resina è compatibile la filiera di pultrusione per persiane composite in GRP: attrezzature di precisione per profili in PRFV?
Risposta: La filiera è compatibile con l’intera gamma di sistemi di resina usati nella pultrusione del PRFV, tra cui resine poliestere insature, vinilestere, epossidiche e fenoliche. Comunicaci la resina di destinazione e il profilo di polimerizzazione e potremo confermare la finitura ottimale della cavità e la configurazione delle zone di riscaldamento.
Processo produttivo

Progettazione dello stampo

Messa a punto dello stampo del profilo

Livellamento del grezzo

Lavorazione CNC dello stampo

Punzonatura dello stampo

Rettifica delle superfici

Lucidatura della parete interna della cavità

Cromatura dello stampo
Certificato






