















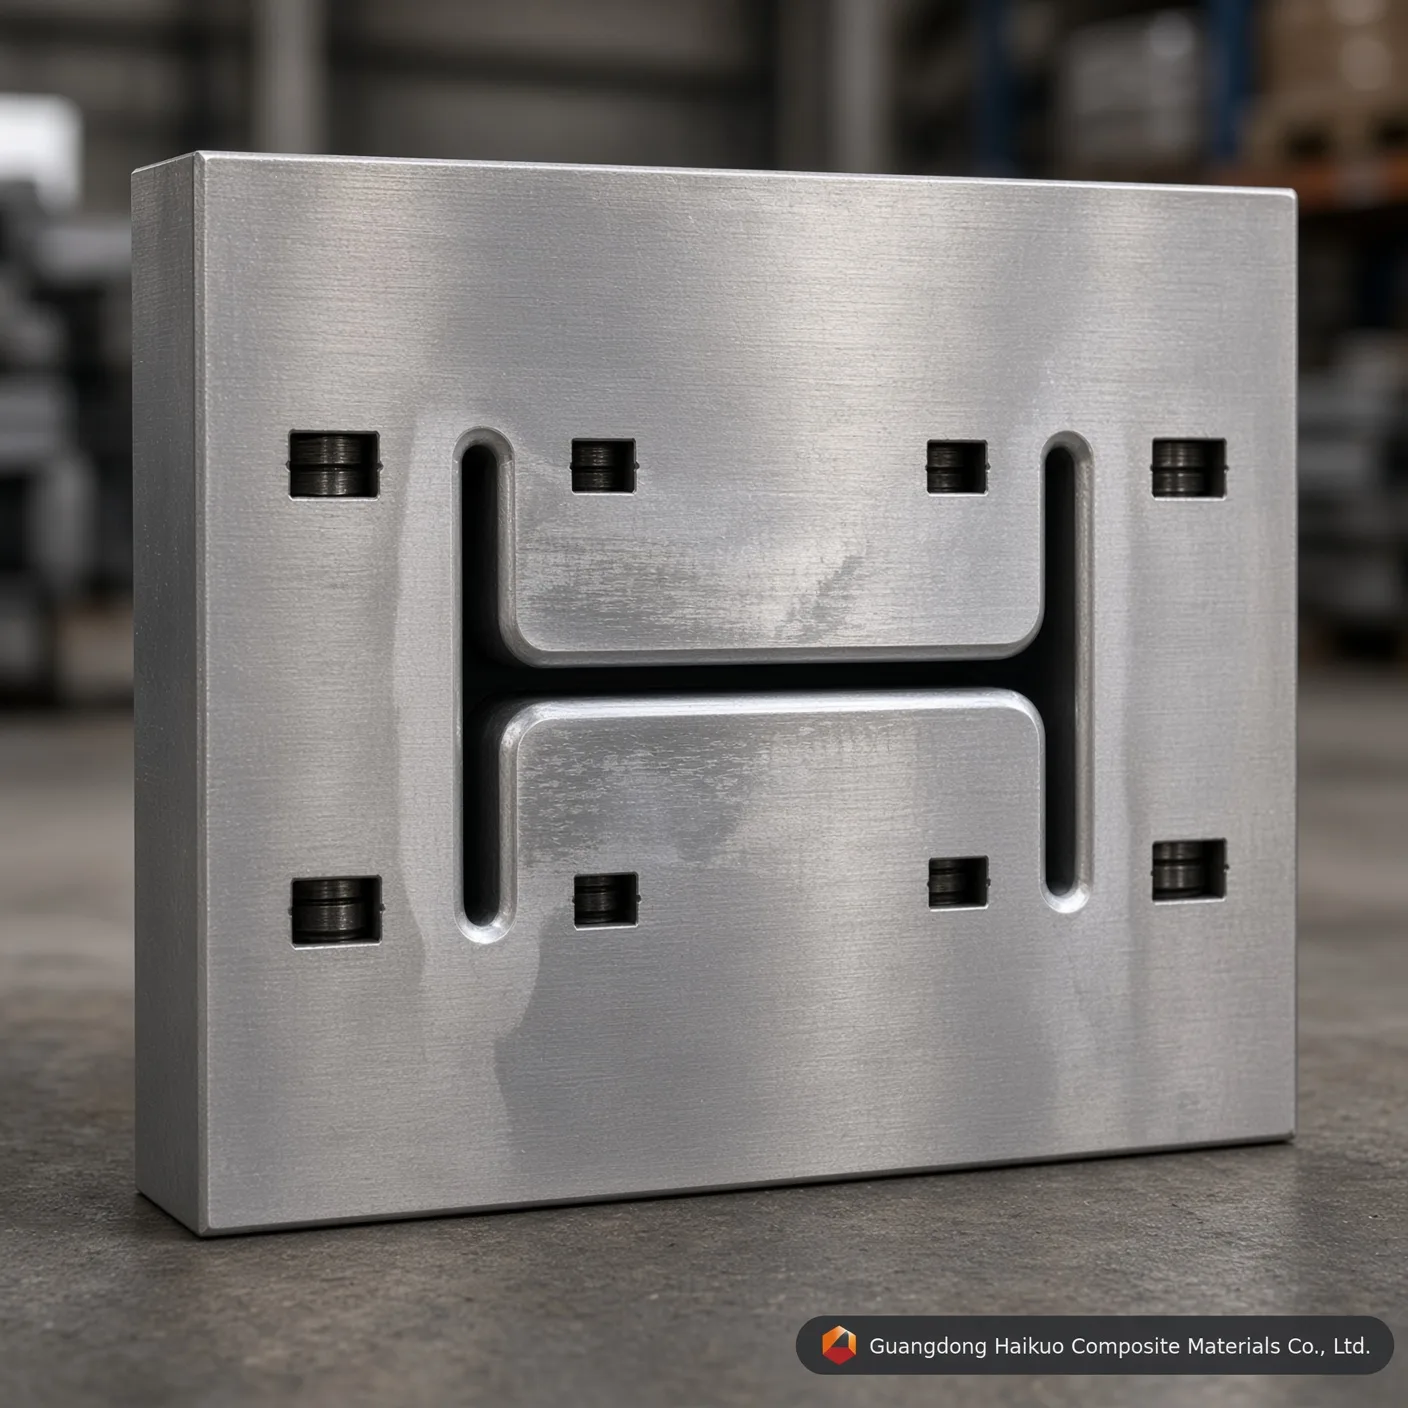
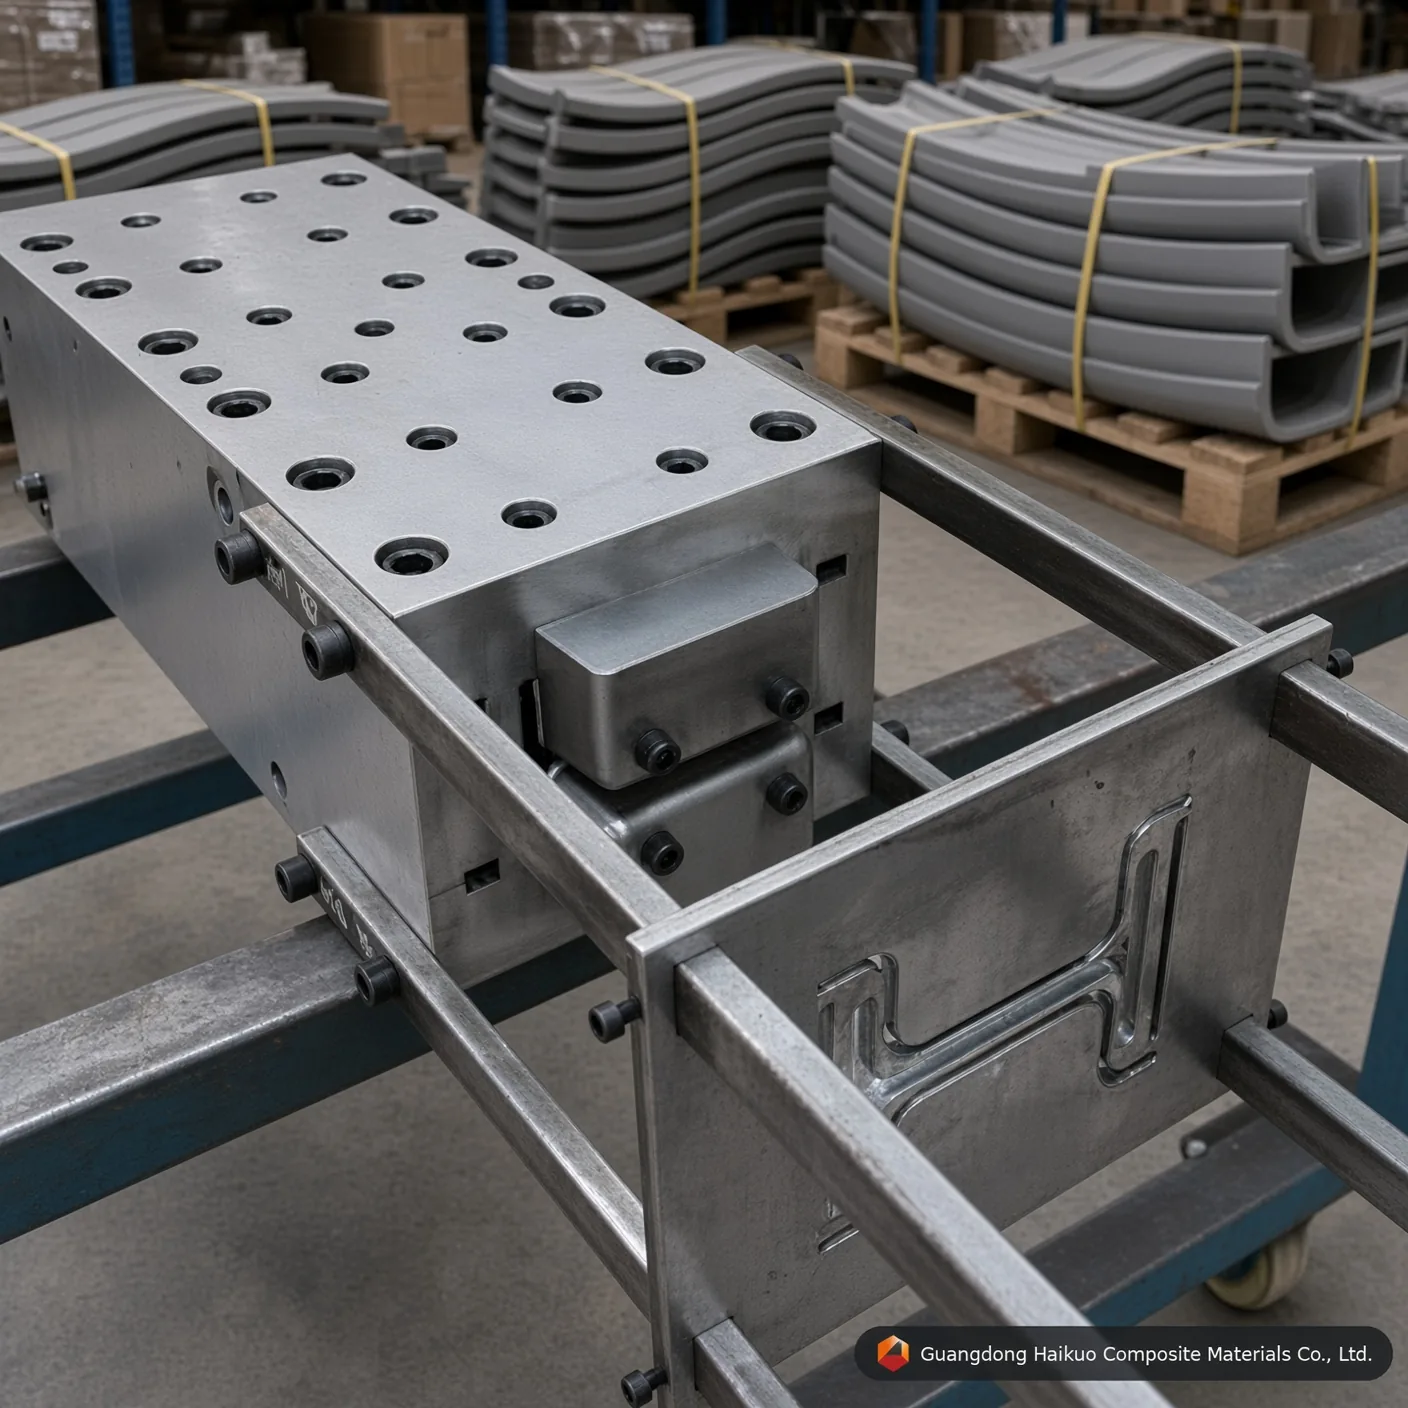
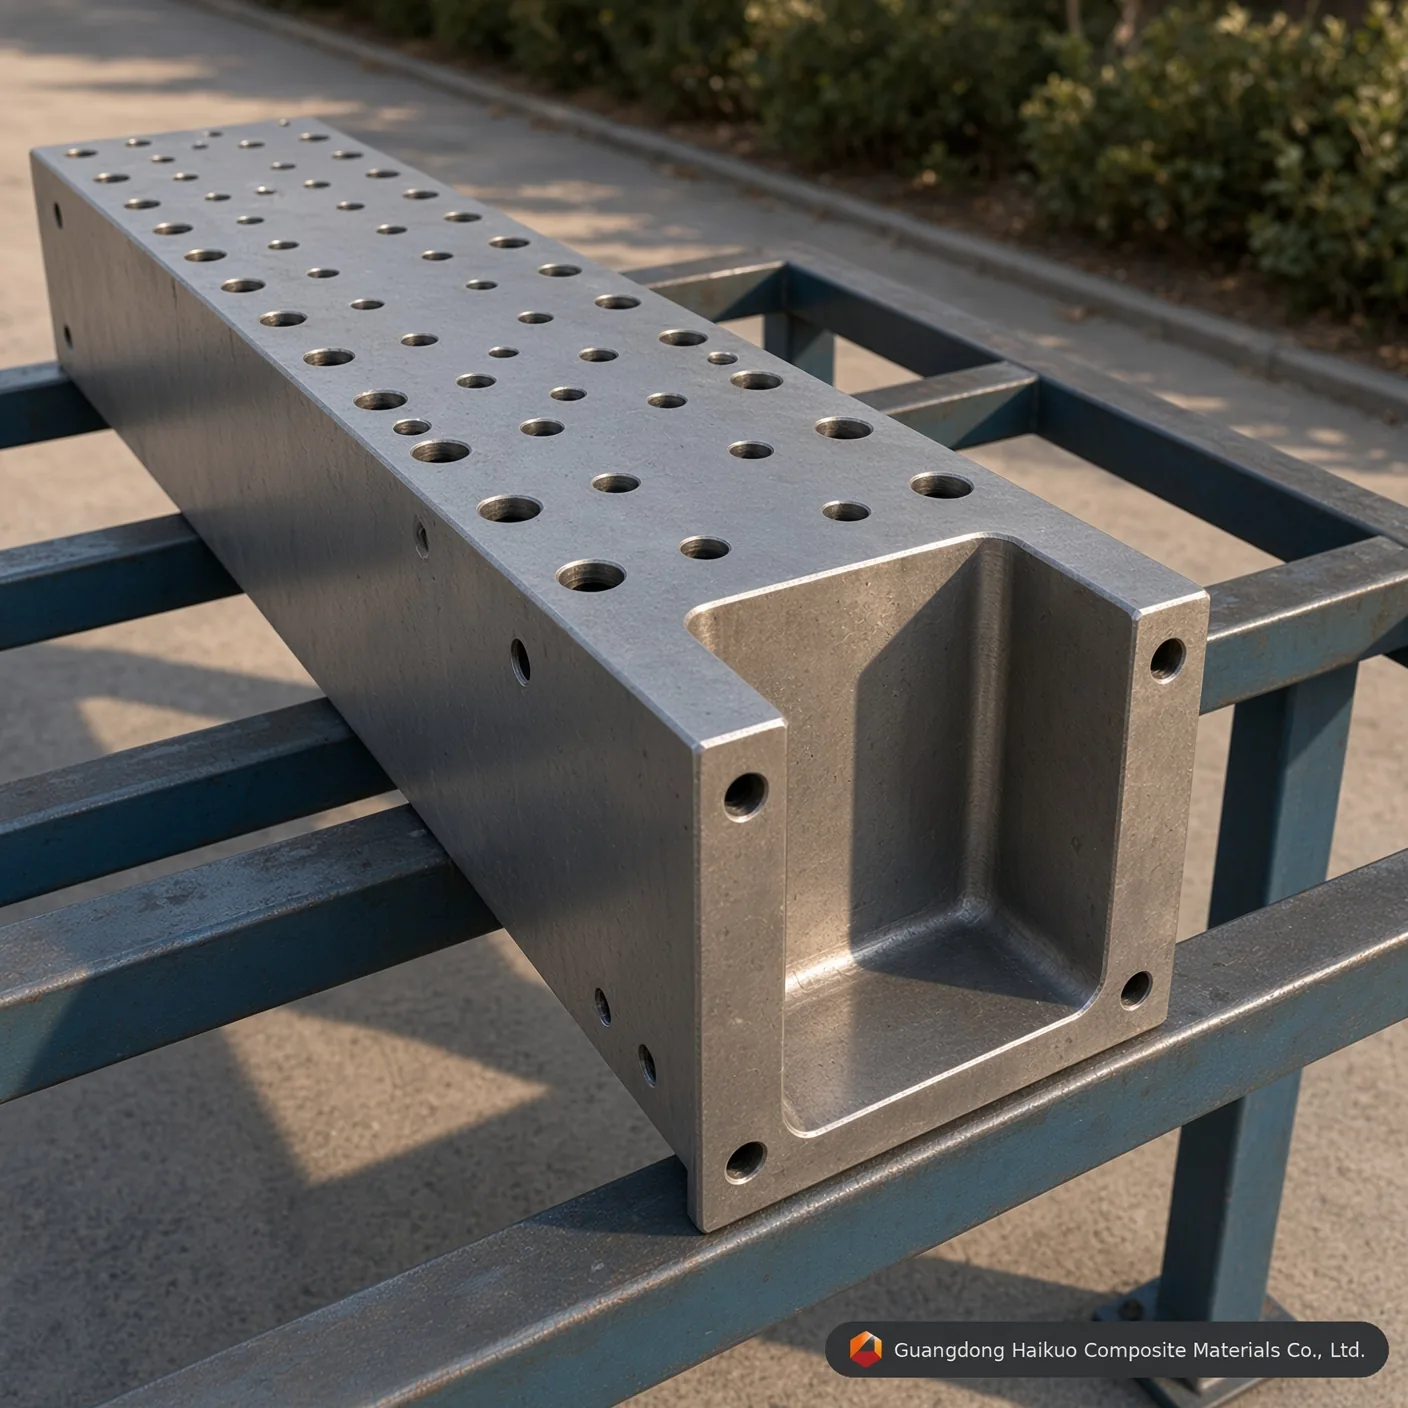
Filiera di pultrusione per travi a I in fibra di vetro
Questa filiera genera profili in PRFV come striscia piatta, profili a U, barra, tubo tondo, tubo rettangolare, trave a I, telaio e altro, montata sulla macchina di pultrusione in PRFV, formando ogni profilo mentre roving e resina passano in continuo attraverso la cavità riscaldata.
Standard di esecuzione
Rettilineità: 0,02mm Levigatezza: Ra=0,025~0,012 Durezza superficiale della cavità: < 0,02mm Tolleranze di contorno: ±0,3mm Spessore della placcatura: 0,04-0,05mm Servizi personalizzati disponibili
La filiera di pultrusione per travi a I in fibra di vetro è una filiera usata per produrre tubi in PRFV (plastica rinforzata con fibra di vetro). Il processo di pultrusione trafila la fibra di rinforzo impregnata di resina attraverso una filiera riscaldata per formare un tubo continuo con sezione e dimensioni definite. Il tubo in PRFV offre peso ridotto, alta resistenza, resistenza alla corrosione, isolamento elettrico e resistenza al fuoco, ed è per questo molto usato nei settori dell’energia, della chimica, dell’edilizia e dei trasporti.
Come funziona la filiera di pultrusione per travi a I in fibra di vetro
1. Filamenti continui di fibra (vetro, carbonio o rinforzo simile) escono dalla cantra e attraversano un sistema di guida fino al bagno di resina.
2. Il fascio di fibre impregnato passa poi attraverso una stazione di preformatura che lo raccoglie nella sezione di destinazione prima dell’ingresso nella filiera.
3. All’interno della filiera riscaldata, pressione e temperatura trasformano la resina da liquida a gel e infine in un solido rigido attorno al rinforzo.
4. Un meccanismo di traino estrae dalla filiera la sezione composita polimerizzata, dopodiché una sega la rifila alla lunghezza ordinata.
Cosa determina prestazioni e parametri della filiera di pultrusione per travi a I in fibra di vetro
Rinforzo in fibra: tipo e quantità di fibra utilizzati incidono direttamente su resistenza, rigidità e peso — un maggiore contenuto di fibra produce in genere un pezzo più resistente e leggero. Fibra di vetro, fibra di carbonio e fibra aramidica sono i rinforzi più spesso specificati.
Matrice di resina: chimica della resina e rapporto di miscelazione regolano resistenza al calore, resistenza chimica e comportamento all’invecchiamento di lungo periodo, e un sistema di resina più stabile garantisce una maggiore durabilità. Le resine poliestere, vinilestere ed epossidiche sono i sistemi più usati.
Progetto della filiera: geometria e dimensioni della cavità determinano sezione e dimensioni finite, oltre a velocità di linea e qualità dei pezzi — una filiera costruita con maggiore precisione produce pezzi più uniformi con una produttività maggiore.
Parametri tecnici dello stampo di pultrusione e standard di esecuzione
| Nome dello stampo | Filiera di pultrusione per travi a I in fibra di vetro |
| Specifica | Secondo la personalizzazione del cliente |
| Materiale | 40Cr, P20, Cr12, 38CrMoAI, H13 (opzionale) |
| Trattamento superficiale della cavità | Bonifica, tempra, cromatura dura, nitrurazione |
| Durezza della cavità | HRC55-60 |
| Resina applicabile | Poliestere insaturo, resina vinilica, resina epossidica, resina fenolica, poliuretano |
| Rettilineità | 0.02mm |
| Levigatezza | Ra=0,025~0,012 |
| Durezza superficiale della cavità | < 0.02mm |
| Tolleranze di contorno | ±0.3mm |
| Spessore della placcatura | 0.04-0.05mm |
Specifiche delle attrezzature & approfondimenti tecnici
| Materiale dell’acciaio per filiere | Acciaio da utensili H13 (premium) | Acciaio per stampi Cr12MoV (standard) | Acciaio per stampi P20 (economico) |
|---|---|---|---|
| Vita operativa principale | Eccellente (oltre 50.000 metri con fibra di vetro) | Alta (circa 30.000 – 40.000 metri) | Moderata (adatta a prototipazione di piccole serie) |
| Resistenza alla fatica termica | Ultra alta (mantiene la durezza HRC ad alta temperatura) | Moderata (adatta a matrici in poliestere) | Scarsa (soggetta a usura dimensionale con PU continuo) |
| Limite di lucidatura interna a specchio | Eccellente (raggiunge Ra 0,012 μm) | Molto buono (raggiunge Ra 0,025 μm) | Standard (raggiunge Ra 0,040 μm) |
| Profili applicativi adatti | produzioni di travi a I che richiedono la massima durata dell’attrezzatura e stabilità dimensionale | Produzione di travi a I a volumi standard | Prototipazione a basso volume o prove di travi a I |
D&R sull’ingegneria degli stampi di precisione
D1: Perché uno spessore di cromatura dura di 0,04-0,05mm è fondamentale per la filiera di pultrusione per travi a I in fibra di vetro?
Risposta: I roving e i mat di fibra di vetro sono molto abrasivi. Durante la pultrusione continua, la matrice rinforzata genera un notevole attrito di graffiatura contro le pareti della cavità di la filiera di pultrusione per travi a I in fibra di vetro. Un preciso strato di cromo duro da 0,04-0,05mm aumenta la microdurezza superficiale e protegge l’acciaio da utensili sottostante, prolungando la vita della filiera di oltre il 40% e mantenendo una geometria della trave a I costante da un ciclo all’altro.
D2: In che modo la lucidatura interna a specchio fino a Ra 0,012-0,025 μm influisce sulla forza di traino di la filiera di pultrusione per travi a I in fibra di vetro?
Risposta: Una cavità lucidata a specchio riduce drasticamente il coefficiente di attrito dinamico all’interno del canale di formatura delle travi a I. Un attrito minore significa che la macchina di pultrusione richiede meno forza di serraggio/traino per far avanzare il composito in polimerizzazione, il che riduce l’attrito di primo distacco sulla linea, previene l’affioramento delle fibre in superficie e riduce il consumo di energia nelle lunghe produzioni.
D3: Quale grado di acciaio va specificato per la produzione ad alto volume con la filiera di pultrusione per travi a I in fibra di vetro?
Risposta: Per la produzione continua ad alto volume si consiglia l’acciaio da utensili H13 o l’acciaio per stampi Cr12MoV. L’H13 offre la vita operativa più lunga e la migliore resistenza alla fatica termica, mentre il Cr12MoV offre buone prestazioni a un costo inferiore per produzioni a volumi standard — l’acciaio per stampi P20 resta un’opzione economica per la prototipazione o per brevi lotti di prova.
D4: La filiera di pultrusione per travi a I in fibra di vetro può essere personalizzata con dimensioni non standard o specifiche OEM?
Risposta: Sì. Come per tutte le nostre attrezzature di pultrusione, dimensioni, numero di cavità e trattamento superficiale possono essere progettati secondo il tuo esatto disegno o campione — supportiamo sia le dimensioni standard di catalogo sia richieste di attrezzature OEM completamente su misura.
D5: Con quali sistemi di resina è compatibile la filiera di pultrusione per travi a I in fibra di vetro?
Risposta: La filiera è compatibile con l’intera gamma di sistemi di resina usati nella pultrusione del PRFV, tra cui resine poliestere insature, vinilestere, epossidiche e fenoliche. Comunicaci la resina di destinazione e il profilo di polimerizzazione e potremo confermare la finitura ottimale della cavità e la configurazione delle zone di riscaldamento.
Processo produttivo

Progettazione dello stampo

Messa a punto dello stampo del profilo

Livellamento del grezzo

Lavorazione CNC dello stampo

Punzonatura dello stampo

Rettifica delle superfici

Lucidatura della parete interna della cavità

Cromatura dello stampo
Certificato






