















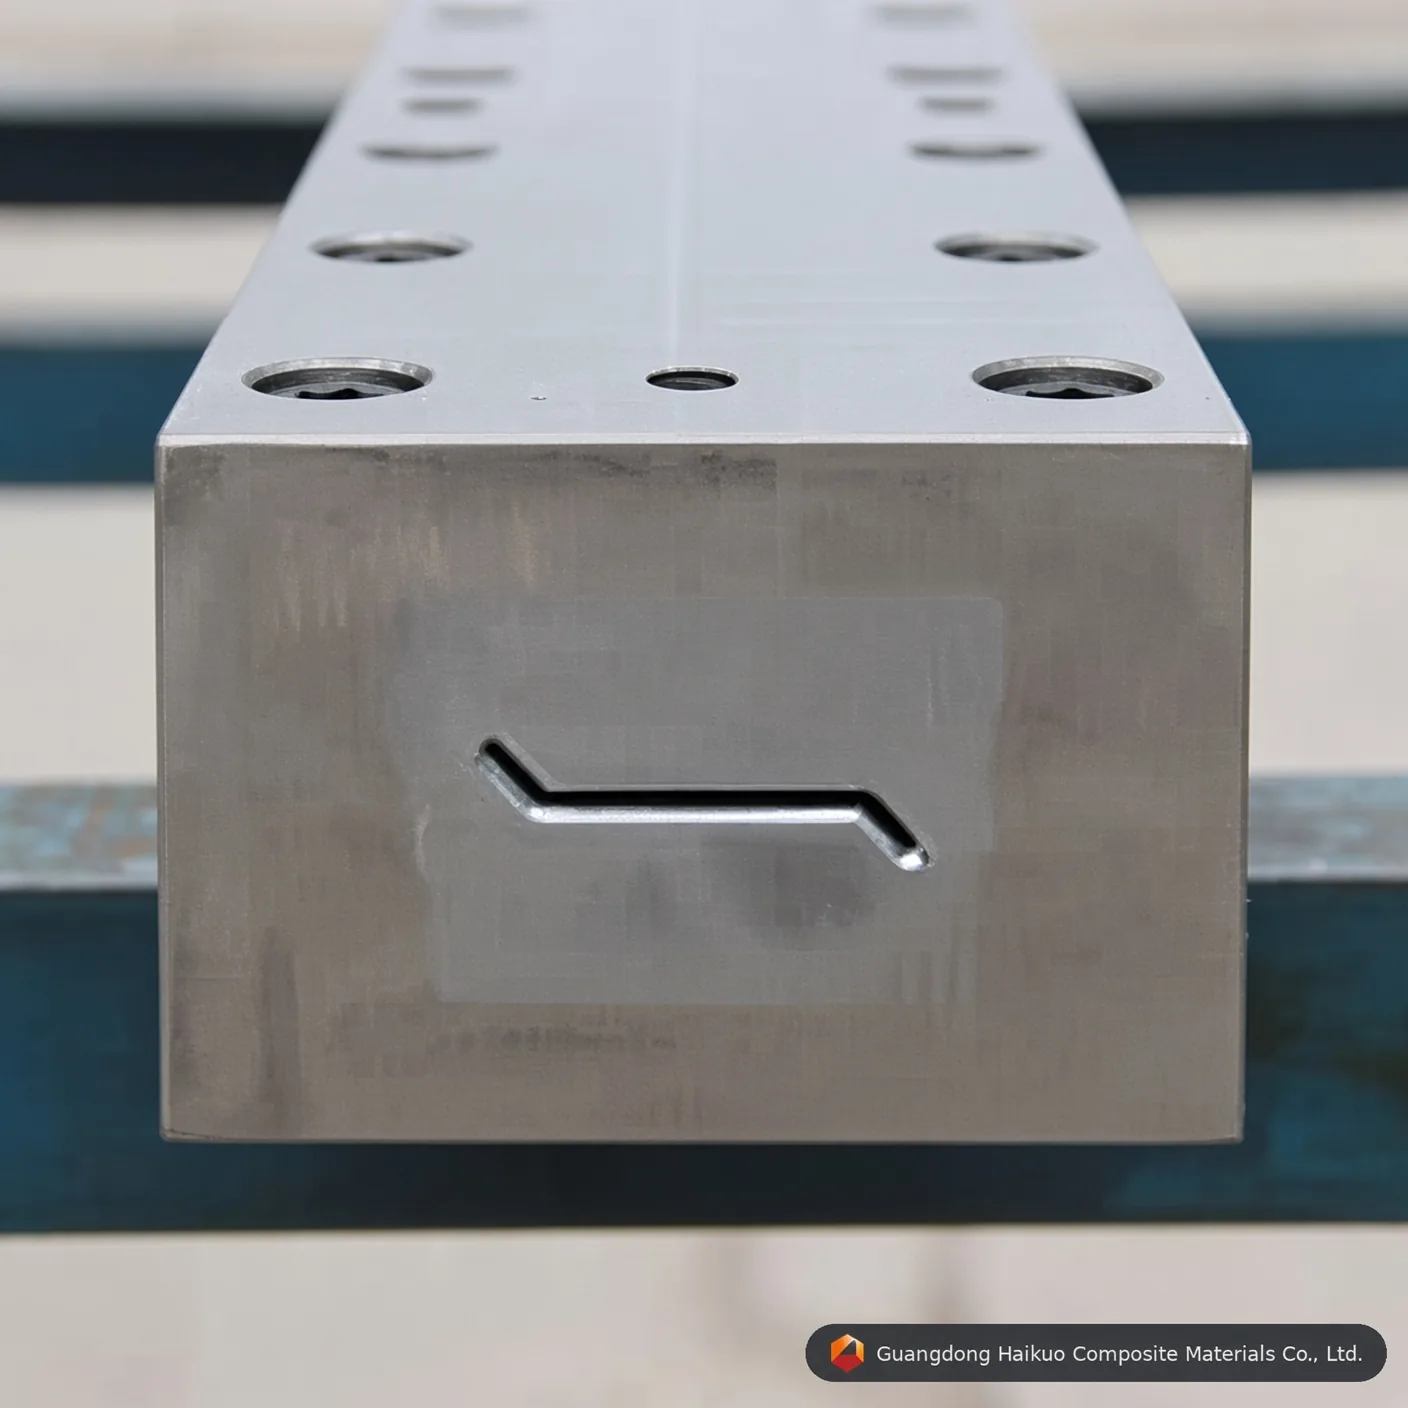
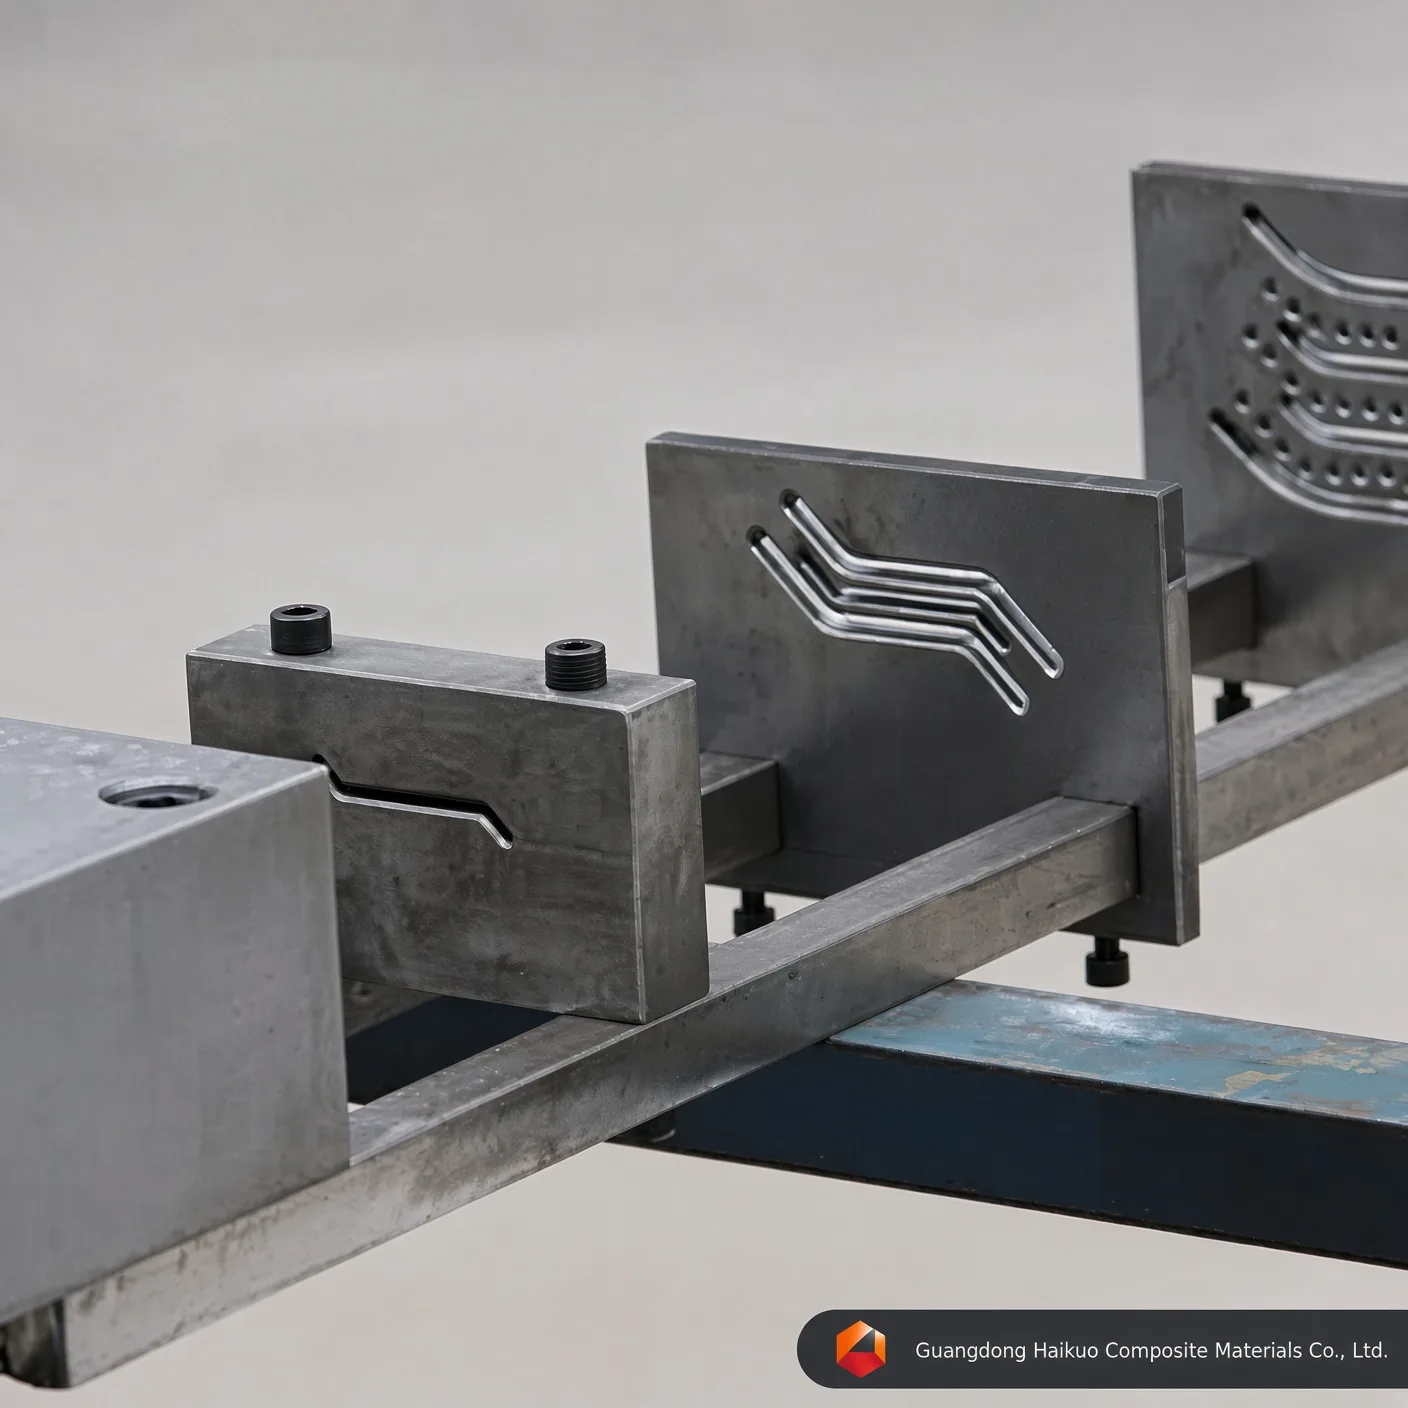
Pultrusionsverktyg för GRP-kompositluckor: högprecisionsverktyg för FRP-profiler
Höj din FRP-produktion med det här högprecisa pultrusionsverktyget för GRP-kompositjalusier, tillverkat av Cr12/H13-stål med spegelfinishad kavitet och enastående värmestabilitet för invecklade jalusi- och lamellprofiler.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
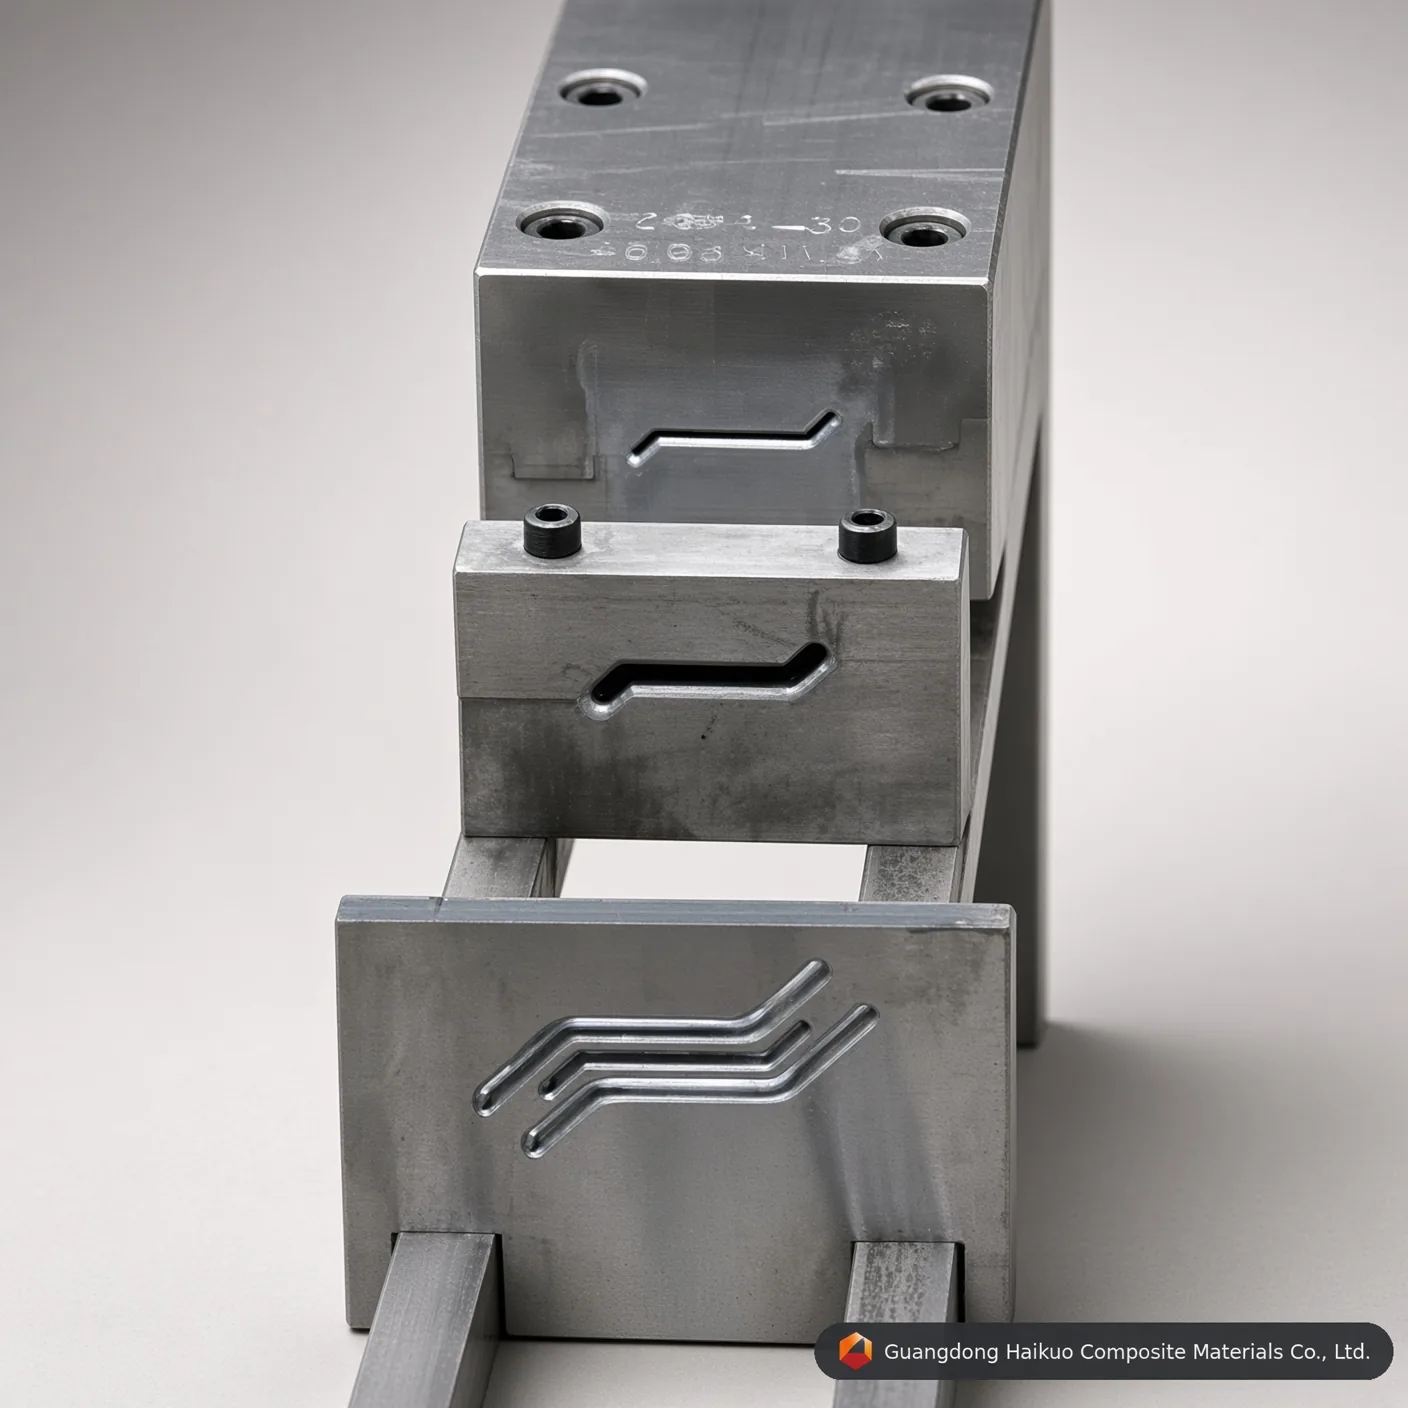
Precisionsverktyg i centrum för högpresterande tillverkning av kompositjalusier.
Teknisk briljans i konstruktionen av pultrusionsverktyg
Inom kompositindustrin kan ungefär 90% av kvaliteten hos en pultruderad profil härledas till verktygets precision. Pultrusionsverktyget för GRP-kompositjalusier är ett sofistikerat tekniskt verktyg som är byggt för att hantera de invecklade geometrierna hos lameller och jalusiramar. Jämfört med vanliga rörverktyg ställer jalusiverktyg betydligt högre krav på precision i väggtjocklek och ytfinish för att ge funktionell aerodynamik tillsammans med visuell attraktivitet. Hos Guangdong Haikuo går stål av flygkvalitet och värmebehandling i flera steg in i varje verktyg, så att resultatet förblir jämnt över miljontals meter produktion.
1. Så fungerar pultrusionsverktyget
Ett GRP-jalusiverktyg fungerar samtidigt som kemisk reaktor och formpress och balanserar temperatur, tryck och hastighet i varje steg:
- Impregnering & styrning: Armeringar av glas- eller kolfiber mättas i ett hartsbad och riktas därefter exakt genom förformningsguider innan de går in i verktyget.
- Zonvis uppvärmning: Verktyget är uppdelat i tre eller fler värmezoner — inloppszonen förhindrar förtida gelning, mellanzonen startar den exoterma reaktionen och utloppszonen slutför den strukturella härdningen.
- Fasomvandling: I kaviteten övergår hartset från vätska till gel och slutligen till en fast strukturell komposit när verktygets inre avsmalning komprimerar det.
- Kontinuerlig dragning: En fram- och återgående dragenhet drar kontinuerligt ut den härdade jalusiprofilen, som sedan kapas till längd med diamantbestyckade sågar.
2. Materialteknik & ytbehandling
Miljön inuti ett pultrusionsverktyg är mycket nötande, så materialvalet är avgörande för att förhindra “verktygsbeläggning” och inre repor:
- Cr12 / Cr12MoV: Ett stål med hög kol- och kromhalt som ger exceptionell slitstyrka för stora serier.
- H13-verktygsstål: Väljs för pultrusion med epoxi eller polyuretan tack vare sin överlägsna segthet vid förhöjda temperaturer.
- Hårdkrompläterning (0,04-0,05mm): Nyckeln till minimal friktion — en kavitet med spegelfinish (Ra=0,012) håller dragkraften så låg som möjligt och förlänger gripdonens livslängd på maskinen.
3. Tekniska parametrar för 2026 & utförandestandarder
| Parameter | Standardvärde | Teknisk betydelse |
|---|---|---|
| Kavitetens hårdhet | HRC 55-62 | Förhindrar nötning från glasfibrer. |
| Ytjämnhet | Ra 0,025 ~ 0,012 | Säkerställer en finish i klass A på profilerna. |
| Rakhet | < 0,02mm per meter | Förhindrar att den färdiga profilen slår sig. |
| Parallellitet | ± 0.01mm | Säkerställer jämn väggtjocklek. |
| Pläteringens hårdhet | ≥ HV 900 | Förlänger verktygets livslängd med 300%. |
4. Faktorer som påverkar verktygets prestanda
- Fiberhalt: Verktyget måste utformas för att rymma det specifika förhållandet mellan fiber och harts så att inre tryckspikar undviks.
- Kompensation för krympning: Avancerade jalusiverktyg görs något överdimensionerade för att ta hänsyn till hartsets kemiska krympning under tvärbindningen.
- Utformning av kylkanaler: Medan verktyget värms kan inloppszonen behöva kylas för att förhindra hartsansamling och att profilen “hänger sig” vid inloppet.
10 professionella vanliga frågor: inköp av pultrusionsverktyg
F1: “Hur många meter kan ett krompläterat Cr12-verktyg tillverka innan det måste pläteras om?”
S: Normalt mellan 50,000 och 100,000 meter, beroende på hartstyp och fibrernas nötande egenskaper.
F2: “Vilket stål är bäst för pultrusion med polyuretan (PU)?”
S: Vi rekommenderar P20- eller H13-stål med särskild nitreringsbehandling, eftersom PU kan vara mer aggressivt mot vanlig krompläterning.
F3: “Kan ett enda verktyg tillverka jalusier med olika tjocklek?”
S: I allmänhet nej. Varje verktyg är exakt bearbetat för ett visst tvärsnitt. Tjockleken bestäms av kavitetens geometri.
F4: “Varför är verktygets rakhet så avgörande för jalusier?”
S: Även en avvikelse på 0,1mm kan få profilen att bli banansvängd eller vridas, vilket gör det omöjligt att montera den i en jalusiram.
F5: “Hur hanterar ni den exoterma värmetoppen i verktyget?”
S: Vi konstruerar värmezonerna med oberoende PID-regulatorer som kompenserar för den värme som hartsets härdningsreaktion avger.
F6: “Är hårdkrompläterning nödvändig för alla verktyg?”
S: Ja. Utan den skulle friktionen mellan glasfibern och stålet leda till snabbt slitage och höga dragkrafter som kan få maskinen att stanna.
F7: “Kan ni leverera specialanpassade verktyg utifrån våra CAD-ritningar?”
S: Ja. Vi är specialiserade på precisionstillverkning 1:1 utifrån kundens STEP- eller DWG-filer, inklusive justering av krympfaktorn.
F8: “Vad är den normala ledtiden för ett komplext jalusiverktyg?”
S: Ett högprecist jalusiverktyg tar vanligtvis 15-25 dagar för bearbetning, värmebehandling och slutlig polering.
F9: “Erbjuder ni förformningsmallar tillsammans med verktyget?”
S: Ja, vi levererar matchande förformningsguider av rostfritt stål eller nylon så att fibern går in i verktyget med rätt orientering.
F10: “Hur underhåller jag verktyget mellan produktionsserier?”
S: Kaviteten bör rengöras från hartsrester medan den är varm och beläggas med en lätt rostskyddsolja eller ett formskyddande spray.
Rådgivning om precisionsverktyg
Optimera din kompositproduktion med Guangdong Haikuo Composite Materials Co., Ltd. Under ledning av Helena Wang är vi specialiserade på högkvalitativa pultrusionsverktyg för FRP/GRP.
Skicka in din konstruktion för teknisk granskning:
- Projektledare för verktyg: Helena Wang
- E-post till teknisk konstruktion: [email protected]
- WhatsApp (globalt): +86 189 5198 8522
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av jalusi-/lamellprofiler som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av jalusi-/lamellprofiler | Prototypframställning eller provserier av jalusi-/lamellprofiler i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för GRP-kompositjalusier: högprecisionsverktyg för FRP-profiler?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för GRP-kompositjalusier: högprecisionsverktyg för FRP-profiler. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn geometri för jalusiprofiler serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för GRP-kompositjalusier: högprecisionsverktyg för FRP-profiler?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i formningskanalen för jalusi-/lamellprofiler kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för GRP-kompositjalusier: högprecisionsverktyg för FRP-profiler?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för GRP-kompositjalusier: högprecisionsverktyg för FRP-profiler anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för GRP-kompositjalusier: högprecisionsverktyg för FRP-profiler kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






