















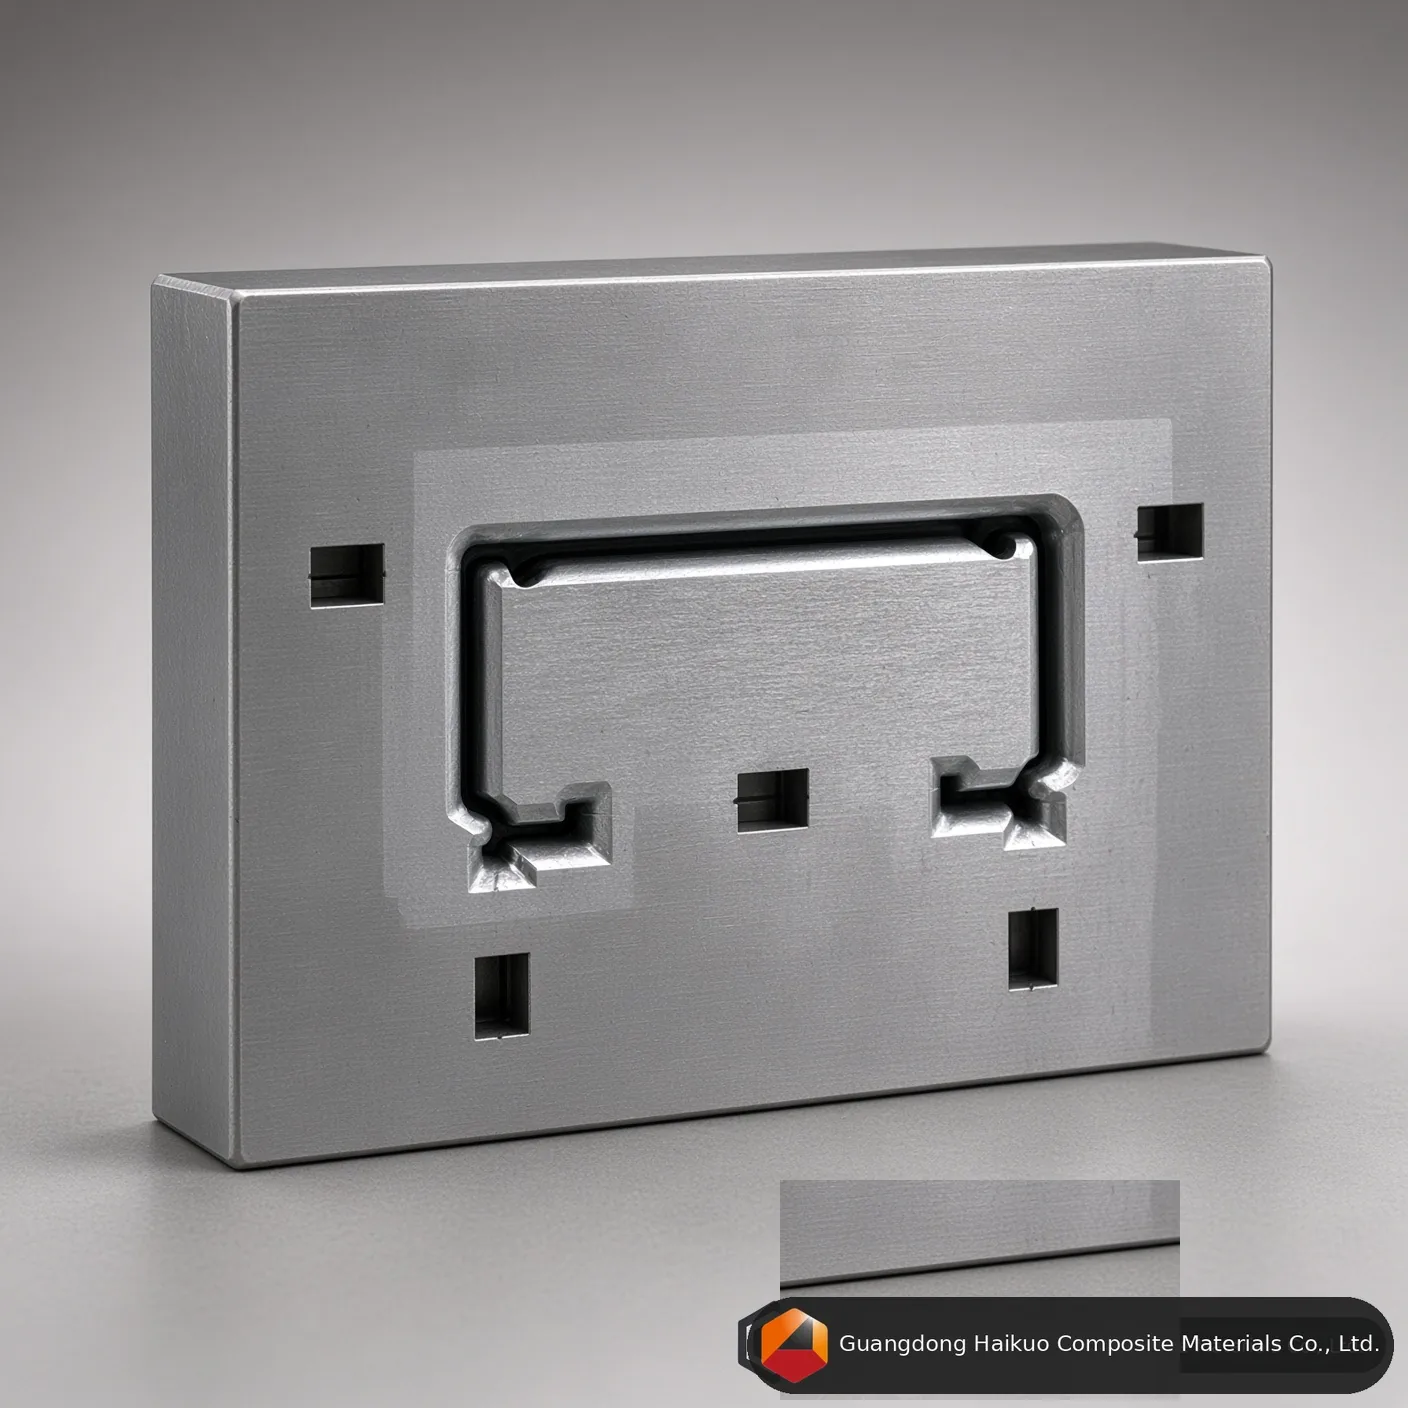
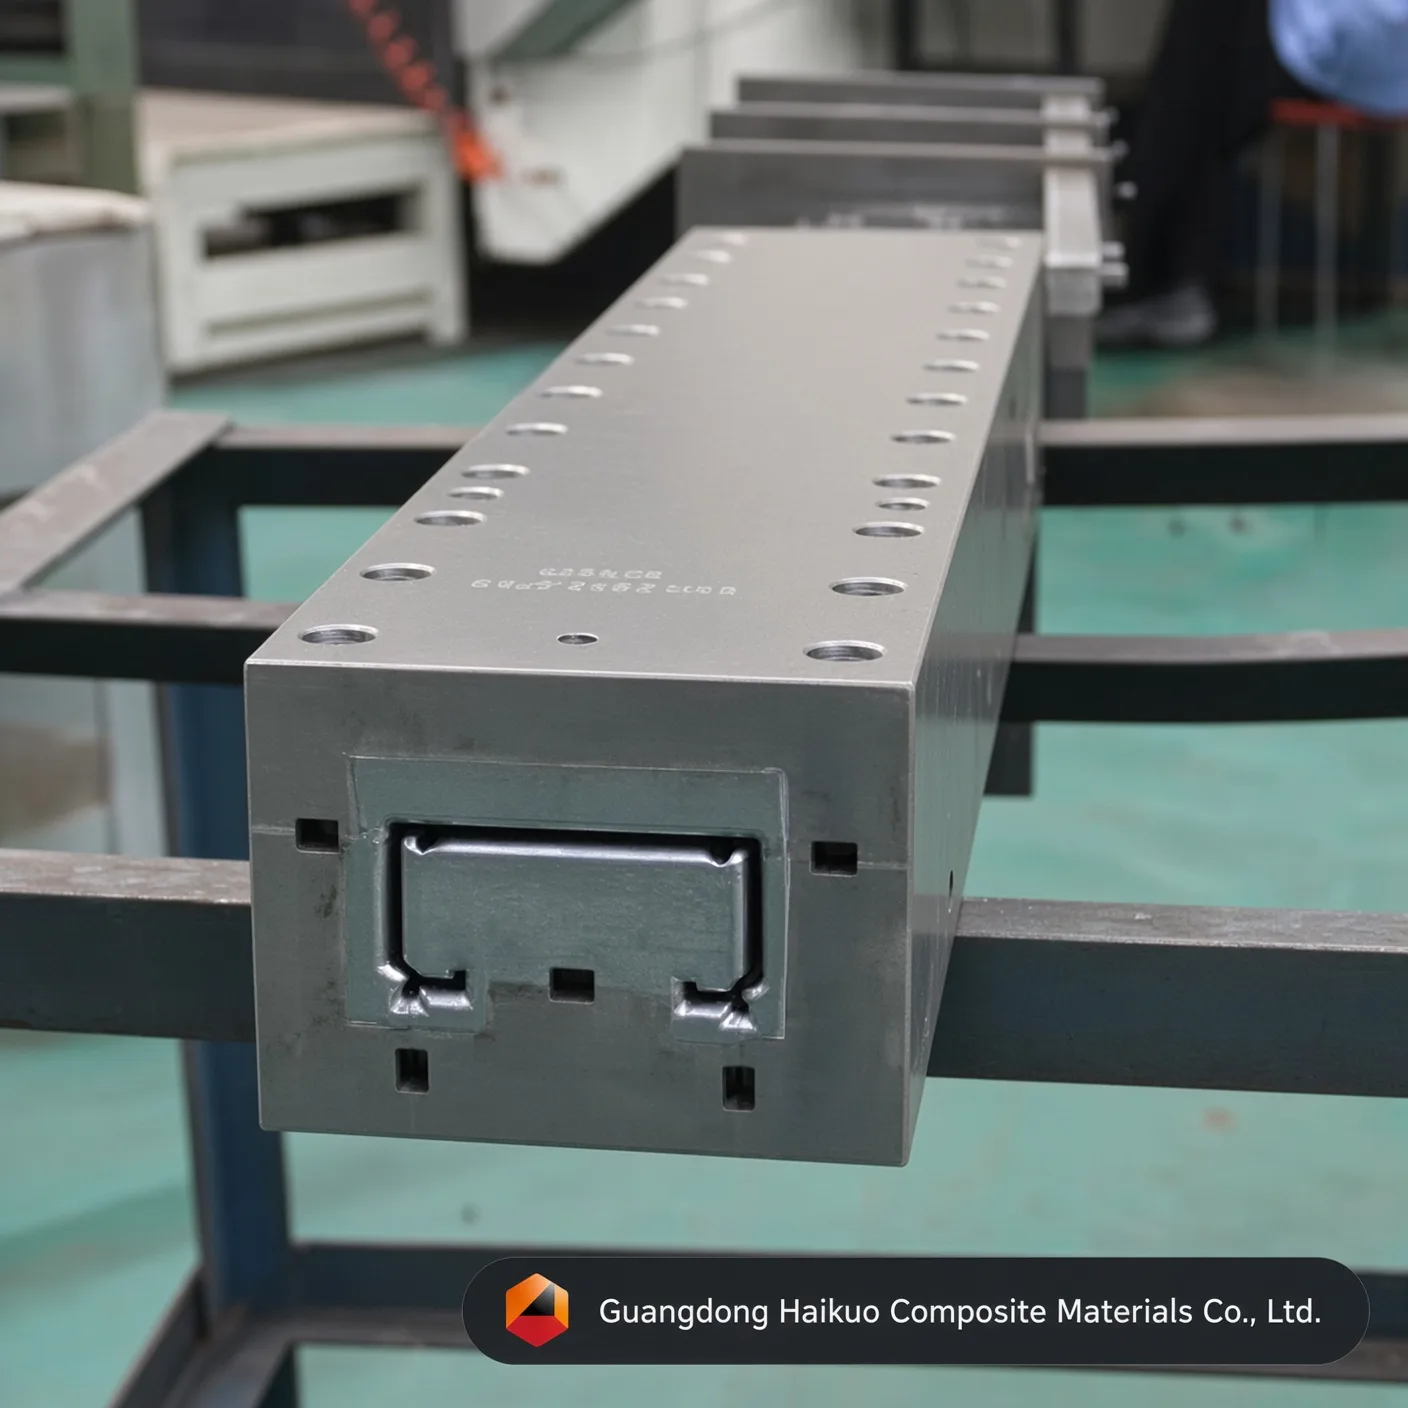
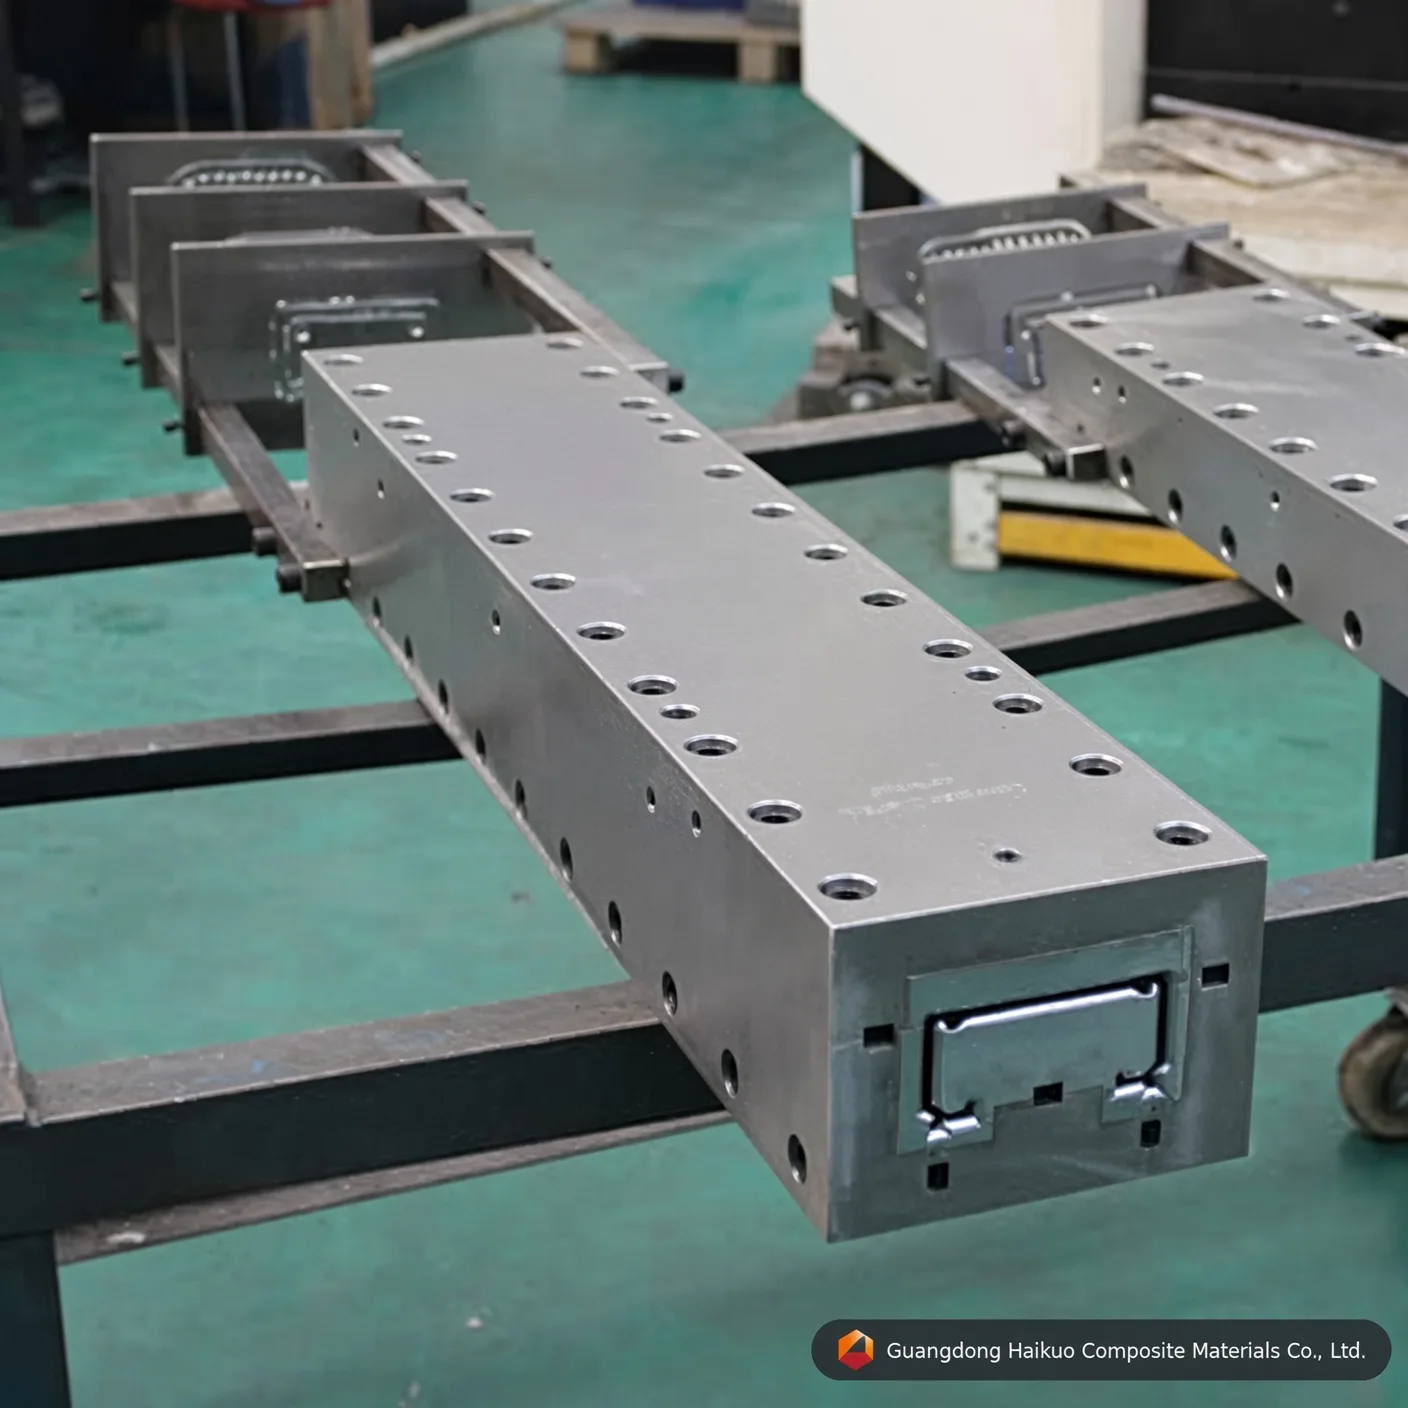
Pultrusionsverktyg för U-profiler i glasfiber: precisionsverktyg för C-profiler
Vårt precisionsverktyg för pultrusion av U-profiler i glasfiber 100*47mm är byggt för att höja ribban för FRP-produktion för konstruktionsbruk. Det är bearbetat av Cr12/H13-stål av flygkvalitet, ytbehandlat med spegelpolerad kromplätering och härdat till HRC 60 för enastående slitstyrka.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Därför är verktyg för C-profiler grunden för konstruktionskompositer
Tunga industri- och byggprojekt 2026 vänder sig allt oftare till C-profiler i glasfiber som ett icke-korroderande ersättningsalternativ till stålbalkar. Hur väl de här profilerna presterar — deras måttstabilitet, bärförmåga och ytfinish — beror nästan helt på den precision som är inbyggd i det pultrusionsverktyg som formar dem. Ett verktyg för 100*47mm-profiler måste hantera en knepig fiberövergång i hörnen där liv möter fläns. Guangdong Haikuo konstruerar sina verktyg särskilt för att undvika “torra fläckar” och hålla godstjockleken jämn, så att de färdiga konstruktionsprofilerna klarar internationella säkerhetsregler med god marginal.
1. Hur pultrusion av U-profiler fungerar
Att tillverka en pultruderad U-profil kräver en noggrann balans mellan värmekontroll och mekanisk inriktning. Våra 100*47mm-verktyg bygger på tre grundprinciper:
- Logik för hörnförstärkning: Ett avsmalnande verktygsinlopp pressar tygmattorna särskilt in i C-profilens 90-gradershörn och förebygger konstruktionsmässig svaghet i de högt belastade zonerna.
- Differentierade värmezoner: Eftersom 47mm-flänsarna och 100mm-livet kan härda i olika takt beroende på sin orientering har verktygen lokala värmekontroller som hindrar profilen från att skeva eller vridas.
- Hydraulisk tätning: Precisionsslipning gör att verktyget klarar det betydande invändiga expansionstryck som uppstår när hartset går från vätska till fast form, vilket håller kompositen tät och hålrumsfri.
2. Materialval & ytteknik
Kontinuerliga serier av FRP-profil för konstruktionsbruk slits hårt på verktygen. För att nå en livslängd på över 50 000 meter förlitar vi oss på förstklassig metallurgi:
- Cr12 / Cr12MoV: Ett stål med hög kolhalt som efter vakuumvärmebehandling får rätt balans mellan seghet och ythårdhet (HRC 58-62).
- H13-verktygsstål: Standardvalet för högpresterande pultrusion, särskilt när vinylester- eller polyuretanhartser är inblandade.
- Spegelpolering (Ra 0,012): En kavitet med spegelfinish minskar dragfriktionen, hindrar att formen smutsas ned och ger profilen den högglansiga finish som arkitektoniska tillämpningar kräver.
3. Tekniska parametrar & utförandestandarder
| Parameterspecifikation | Haikuo standardvärde | Industriell betydelse |
|---|---|---|
| Profilmått | 100 mm x 47 mm | Standardmått för konstruktions-C-profiler. |
| Verktygsmaterial | Cr12 / H13 / 38CrMoAI | Optimerat för nötning & värme. |
| Kavitetshårdhet | HRC 55 – 62 | Immun mot glasfibernötning. |
| Ytjämnhet | Ra 0,025 ~ 0,012 | Säkerställer låg dragkraft (friktionsminskning). |
| Rakhet | ≤ 0,02 mm / meter | Avgörande för uppriktning över långa spännvidder. |
| Skikttjocklek | 0.04 – 0.05 mm | Hårdkromskikt för kemisk beständighet. |
4. Optimerade prestandafaktorer
- Hantering av fiberhalt: Utformat för att rymma upp till 70 % glashalt för maximal draghållfasthet i konstruktionsbalkar.
- Hartskompatibilitet: Fullt kompatibelt med system av polyester, vinylester, epoxi och fenol, inklusive flamskyddande tillsatser.
- Hastighetsoptimering: Den ultraslätta kaviteten möjliggör pultrusionshastigheter på 0,5 – 1,2 m/min utan att ytkvaliteten försämras.
10 professionella vanliga frågor: teknik för verktyg för U-profiler i glasfiber
F1: “Kan det här verktyget anpassas för en specifik flänsvinkel?”
S: Ja. Även om 90 grader är standard kan vi anpassa verktyget för att tillverka avsmalnande eller vinklade flänsar för särskilda konstruktionsförband.
F2: “Vad är fördelen med H13-stål jämfört med 40Cr för ett verktyg för U-profiler?”
S: H13 ger mycket högre varmhårdhet och motstånd mot värmeutmattning, vilket är avgörande för höghastighetsserier och hartser med höga exoterma toppar.
F3: “Hur förhindrar man ‘hartsansamling’ i hörnen på U-profilverktyget?”
S: Genom spegelpolering och genom att se till att hårdkrompläteringen är jämn i hörnen, vilket hindrar hartset från att ‘fästa’ i metallen.
F4: “Ingår förformarplattor i verktyget?”
S: Ja. Varje konstruktionsverktyg vi levererar följer med en särskilt konstruerad uppsättning förformarplattor som leder mattorna in i C-profilens form innan de kommer in i verktyget.
F5: “Kan jag använda samma verktyg för olika godstjocklekar?”
S: För U-profiler fastställs godstjockleken av kaviteten. För att ändra tjockleken krävs ett nytt verktyg eller en modifierad kavitet för att säkerställa konstruktionsmässig integritet.
F6: “Hur bibehåller ni rakheten i en 100mm bred U-profil?”
S: Vi använder precisionsslipade styrskenor och uppvärmning i 4 zoner för att säkerställa balanserad härdning, vilket eliminerar de inre spänningar som orsakar vridning.
F7: “Är kromplätering motståndskraftig mot sura hartser?”
S: Ja. Vårt hårdkrom i industriklass är kemiskt inert och skyddar verktygsstålet från de korrosiva komponenterna i vinylester- och fenolhartser.
F8: “Vilken är den normala ledtiden för ett verktyg för 100*47mm-profiler?”
S: Tillverkningen tar normalt 18-22 dagar, inklusive CNC-bearbetning, vakuumvärmebehandling och spegelpolering.
F9: “Erbjuder ni tjänster för omkromning av slitna verktyg?”
S: Ja. Vi kan avlägsna, repolera och omplätera era befintliga verktyg för att förlänga deras livslängd med ytterligare 50 000 meter.
F10: “Hur beräknar jag hartsets krympning för en ny profilutformning?”
S: Vårt tekniska team använder simuleringsprogram för att ta hänsyn till den krympning på 1-3 % som är typisk för kompositharts och justerar kavitetens mått därefter.
Konsultation om konstruktionsverktyg
Stärk dina infrastrukturprojekt med Guangdong Haikuo Composite Materials Co., Ltd. Under ledning av Helena Wang är vi en professionell leverantör av högprecisa FRP-pultrusionsverktyg.
Få en teknisk offert för ditt konstruktionsverktyg:
- Verktygsspecialist: Helena Wang
- Direkt e-post till tekniken: [email protected]
- Globalt WhatsApp-nummer: +86 189 5198 8522
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av C-profiler som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av C-profiler | Prototypframställning eller provserier av C-profiler i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för U-profiler i glasfiber: högprecisionsverktyg för C-profiler?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för U-profiler i glasfiber: högprecisionsverktyg för C-profiler. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn geometri för 100*47mm-profiler serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för U-profiler i glasfiber: högprecisionsverktyg för C-profiler?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i C-profilens formningskanal kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för U-profiler i glasfiber: högprecisionsverktyg för C-profiler?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för U-profiler i glasfiber: högprecisionsverktyg för C-profiler anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för U-profiler i glasfiber: högprecisionsverktyg för C-profiler kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






