


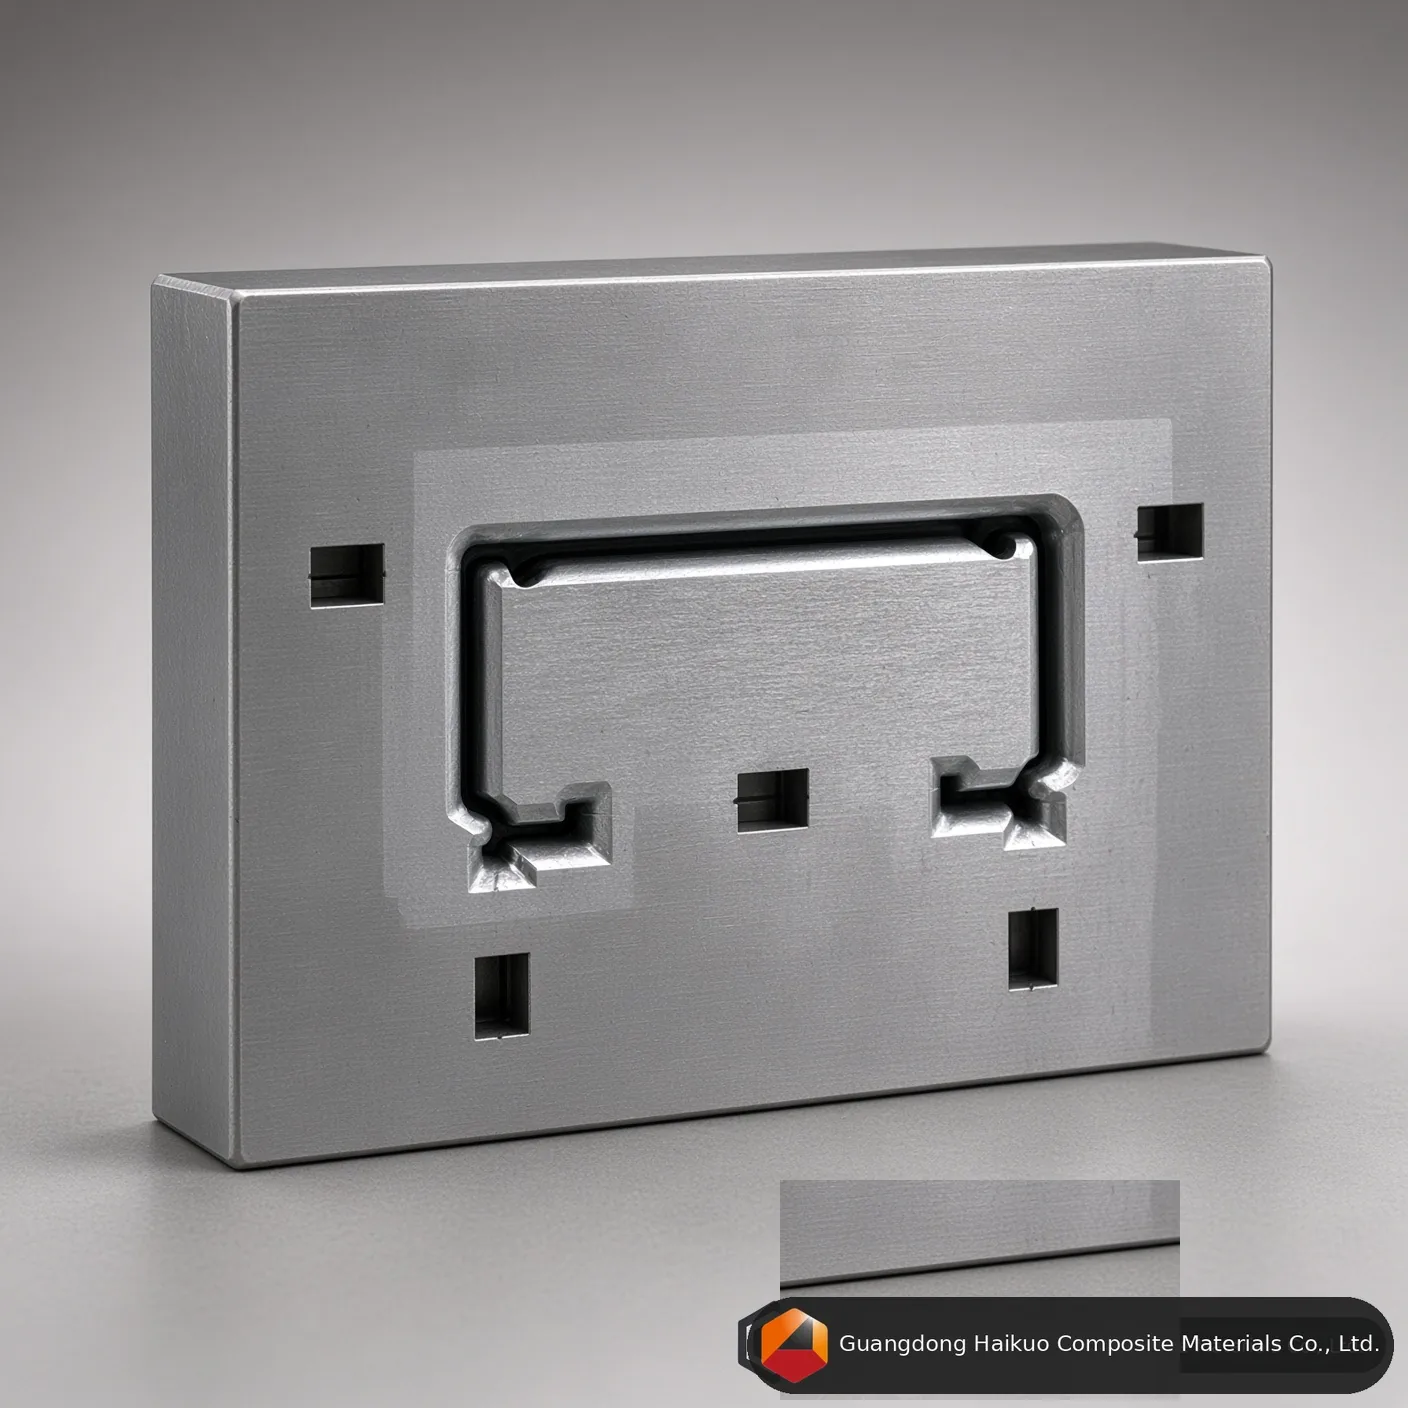
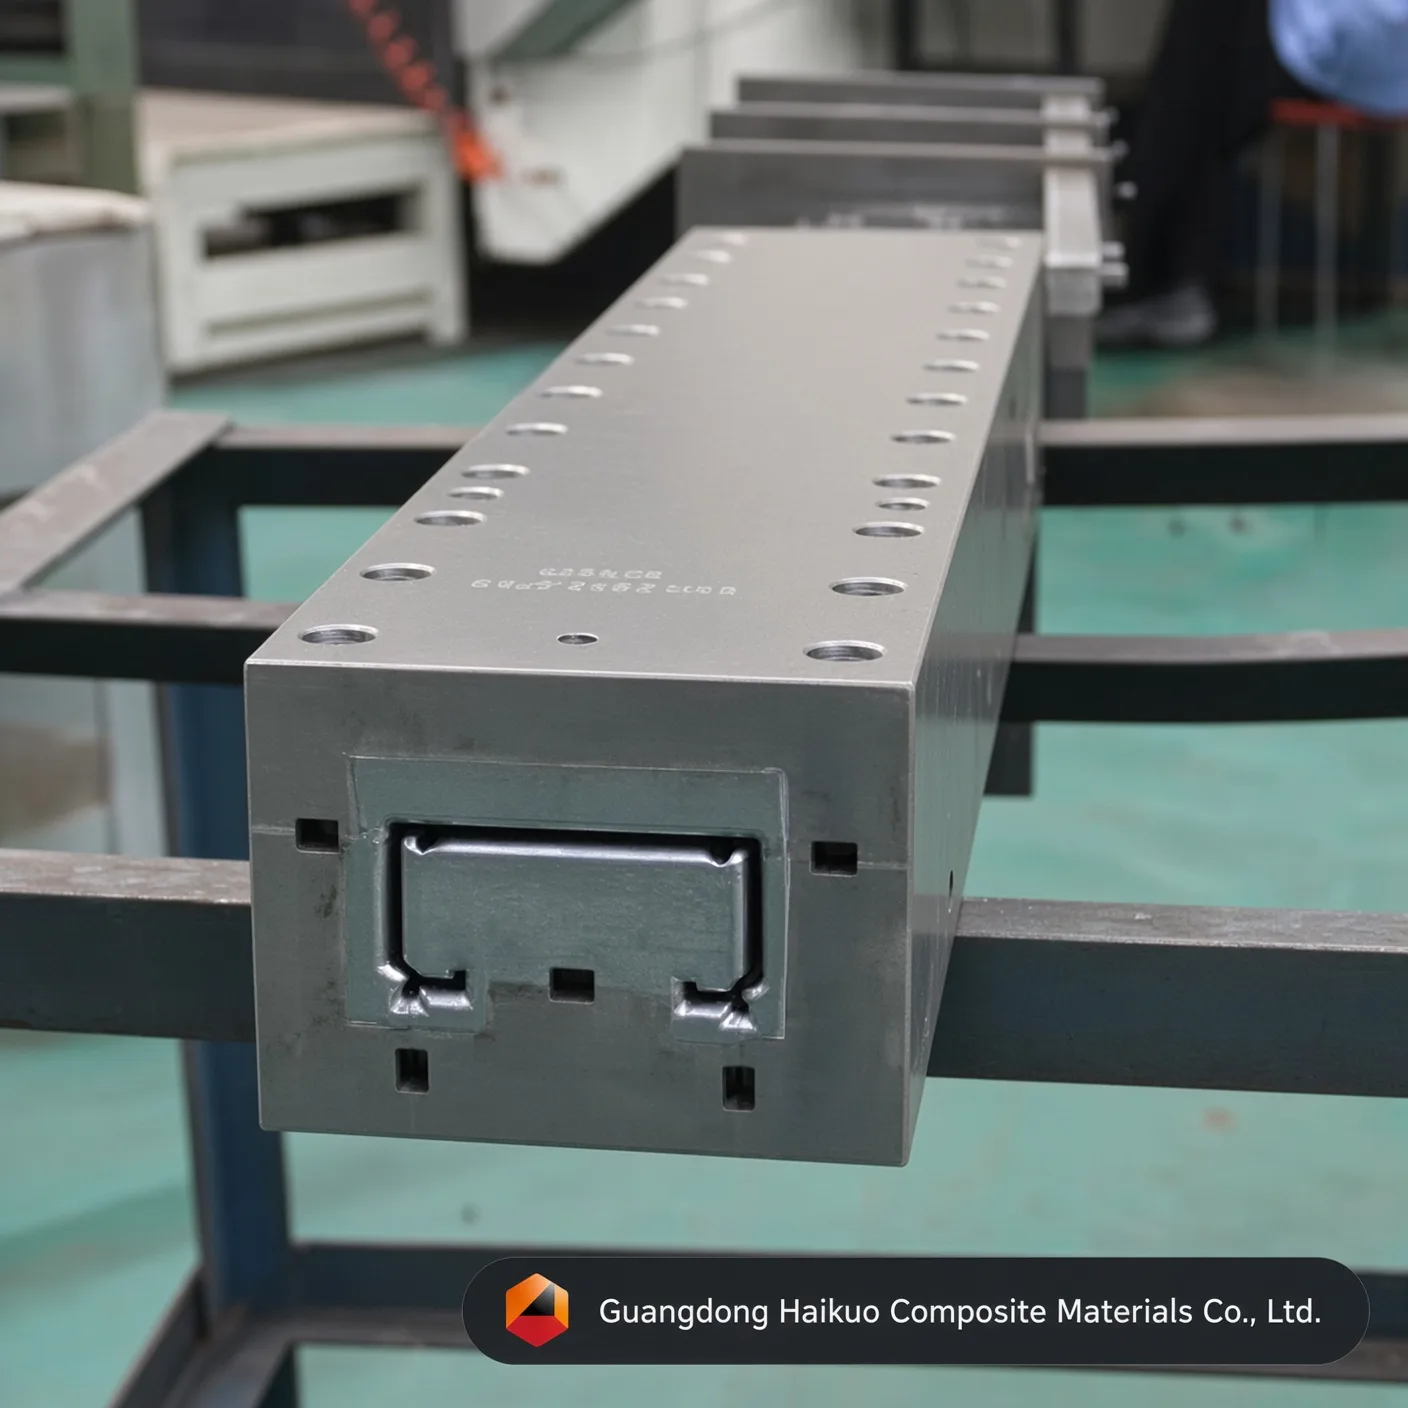
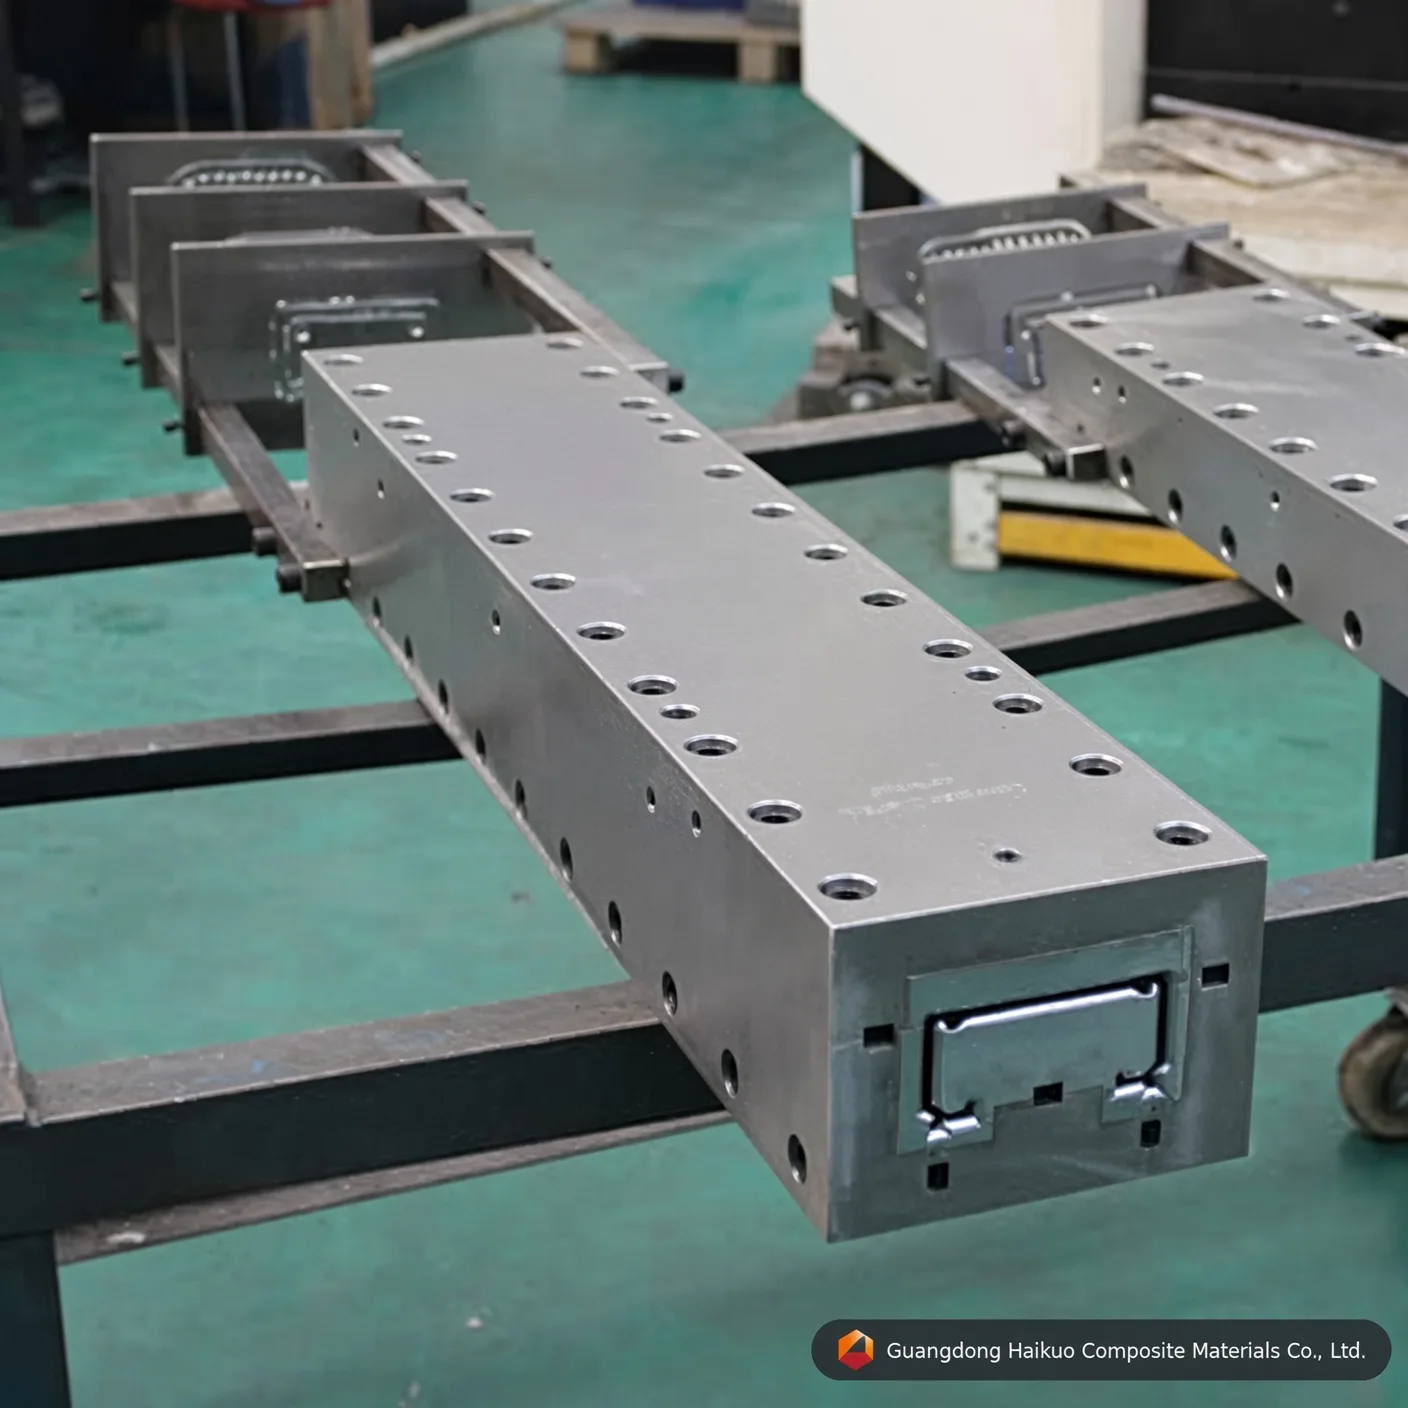
Matryca do pultruzji ceowników z włókna szklanego: precyzyjne oprzyrządowanie do profili C
Nasza precyzyjna matryca do pultruzji ceowników z włókna szklanego 100*47 mm jest stworzona, aby podnieść poprzeczkę wydajności konstrukcyjnych profili FRP. Jest obrabiana ze stali Cr12/H13 klasy lotniczej, wykończona lustrzanym chromowaniem i utwardzona do HRC 60 dla wyjątkowej odporności na zużycie.
Standard wykonania
Prostoliniowość: 0,02 mm Gładkość: Ra=0.025~0.012 Twardość powierzchni gniazda: < 0.02mm Tolerancje graniczne: ±0,3 mm Grubość powłoki: 0,04-0,05 mm Oferujemy usługi na zamówienie
Dlaczego matryce do ceowników stanowią podstawę kompozytów konstrukcyjnych
Projekty przemysłu ciężkiego i budownictwa w 2026 roku coraz częściej sięgają po ceowniki z włókna szklanego jako niekorodujący zamiennik belek stalowych. To, jak dobrze te ceowniki się sprawdzają — ich stabilność wymiarowa, nośność i wykończenie — zależy niemal całkowicie od precyzji wbudowanej w matrycę do pultruzji, która je formuje. Matryca do ceownika 100*47 mm musi radzić sobie z trudnym przejściem włókien w narożach, gdzie środnik spotyka się z półką. Guangdong Haikuo projektuje swoje matryce specjalnie tak, aby unikać „suchych miejsc” i utrzymywać stałą grubość ścianki, dzięki czemu powstałe profile konstrukcyjne z zapasem spełniają międzynarodowe przepisy bezpieczeństwa.
1. Jak działa pultruzja ceowników
Wytworzenie pultruzyjnego ceownika wymaga starannej równowagi między kontrolą termiczną a ustawieniem mechanicznym. Nasze matryce 100*47 mm opierają się na trzech podstawowych zasadach:
- Logika wzmocnienia narożników: Zbieżny wlot matrycy dociska maty tkaninowe specjalnie w 90-stopniowe narożniki ceownika, zapobiegając osłabieniu konstrukcji w tych strefach dużych naprężeń.
- Różnicowe strefy grzewcze: Ponieważ półki 47 mm i środnik 100 mm mogą utwardzać się z różną szybkością ze względu na orientację, matryce mają lokalne regulatory ogrzewania, które chronią profil przed paczeniem lub skręcaniem.
- Uszczelnienie hydrauliczne: Precyzyjne szlifowanie pozwala formie wytrzymać znaczne wewnętrzne ciśnienie rozszerzania powstające, gdy żywica przechodzi z cieczy w ciało stałe, utrzymując kompozyt gęsty i bez pustek.
2. Dobór materiału i inżynieria powierzchni
Ciągłe serie konstrukcyjnego profilu FRP są bardzo ścierne dla oprzyrządowania. Aby osiągnąć ponad 50 000 m trwałości eksploatacyjnej, opieramy się na wysokiej klasy metalurgii:
- Cr12 / Cr12MoV: Stal wysokowęglowa, która po obróbce cieplnej próżniowej zapewnia właściwą równowagę ciągliwości i twardości powierzchni (HRC 58-62).
- Stal narzędziowa H13: Podstawowy standard w wysokowydajnej pultruzji, zwłaszcza gdy w grę wchodzą żywice winyloestrowe lub poliuretanowe.
- Polerowanie lustrzane (Ra 0,012): Lustrzane wnętrze gniazda zmniejsza tarcie ciągnienia, chroni formę przed zabrudzeniem i nadaje profilowi wysoki połysk, jakiego wymagają zastosowania architektoniczne.
3. Parametry techniczne i standardy wykonania
| Specyfikacja parametrów | Wartość standardowa Haikuo | Znaczenie przemysłowe |
|---|---|---|
| Wymiary ceownika | 100 mm x 47 mm | Standardowe wymiary konstrukcyjnego ceownika C. |
| Materiał formy | Cr12 / H13 / 38CrMoAI | Zoptymalizowane pod kątem ścierania i ciepła. |
| Twardość gniazda | HRC 55 – 62 | Odporność na szorowanie przez włókno szklane. |
| Gładkość powierzchni | Ra 0,025 ~ 0,012 | Zapewnia niską siłę ciągnienia (zmniejszenie tarcia). |
| Prostoliniowość | ≤ 0.02 mm / metr | Krytyczna dla ustawienia konstrukcji o dużej rozpiętości. |
| Grubość powłoki | 0.04 – 0.05 mm | Warstwa chromu twardego dla odporności chemicznej. |
4. Zoptymalizowane czynniki wydajności
- Zarządzanie zawartością włókien: Zaprojektowana do pomieszczenia do 70% zawartości szkła dla maksymalnej wytrzymałości na rozciąganie w belkach konstrukcyjnych.
- Kompatybilność żywic: W pełni kompatybilna z układami poliestrowymi, winyloestrowymi, epoksydowymi i fenolowymi, w tym z dodatkami trudnopalnymi.
- Optymalizacja prędkości: Ultragładkie gniazdo pozwala na prędkości pultruzji 0,5 – 1,2 m/min bez uszczerbku dla jakości powierzchni.
10 profesjonalnych pytań i odpowiedzi: inżynieria matryc do ceowników z włókna szklanego
P1: „Czy tę matrycę można dostosować do konkretnego kąta półki?”
O: Tak. Chociaż standardem jest 90 stopni, możemy dostosować matrycę do wytwarzania zbieżnych lub ukośnych półek do specjalistycznych połączeń konstrukcyjnych.
P2: „Jaka jest zaleta stali H13 nad 40Cr w matrycy do ceowników?”
O: H13 oferuje znacznie wyższą twardość na gorąco i odporność na zmęczenie cieplne, co czyni ją niezbędną przy szybkich seriach i żywicach o wysokich szczytach egzotermicznych.
P3: „Jak zapobiegać „narastaniu żywicy” w narożnikach matrycy do ceowników?”
O: Dzięki polerowaniu lustrzanemu i zapewnieniu równomiernego chromowania twardego w narożnikach, co zapobiega „zakleszczaniu się” żywicy w metalu.
P4: „Czy matryca zawiera płyty prefomerów?”
O: Tak. Każda dostarczana przez nas matryca konstrukcyjna jest wyposażona w zestaw płyt prefomerów zaprojektowanych na zamówienie, które prowadzą maty w kształt ceownika C przed wejściem do matrycy.
P5: „Czy mogę używać tej samej matrycy do różnych grubości ścianek?”
O: W przypadku ceowników grubość ścianki jest ustalona przez gniazdo. Aby zmienić grubość, potrzebna jest nowa matryca lub zmodyfikowane gniazdo, aby zapewnić integralność konstrukcyjną.
P6: „Jak utrzymują Państwo prostoliniowość w ceowniku o szerokości 100 mm?”
O: Stosujemy precyzyjnie szlifowane prowadnice i 4-strefowe ogrzewanie, aby zapewnić zrównoważone utwardzanie, co eliminuje naprężenia wewnętrzne powodujące skręcanie.
P7: „Czy chromowanie jest odporne na żywice kwasowe?”
O: Tak. Nasz przemysłowy chrom twardy jest chemicznie obojętny i chroni stal narzędziową przed korozyjnymi składnikami żywic winyloestrowych i fenolowych.
P8: „Jaki jest typowy czas realizacji matrycy do ceownika 100*47 mm?”
O: Produkcja trwa zazwyczaj 18-22 dni, w tym obróbka CNC, próżniowa obróbka cieplna i polerowanie lustrzane.
P9: „Czy oferują Państwo usługi ponownego chromowania zużytych matryc?”
O: Tak. Możemy zdjąć powłokę, ponownie wypolerować i ponownie chromować Państwa istniejące matryce, aby wydłużyć ich trwałość eksploatacyjną o kolejne 50 000 metrów.
P10: „Jak obliczyć skurcz żywicy dla nowego projektu ceownika?”
O: Nasz zespół inżynierów wykorzystuje oprogramowanie symulacyjne, aby uwzględnić skurcz typowy dla żywic kompozytowych, wynoszący 1-3%, odpowiednio dostosowując wymiary gniazda matrycy.
Konsultacja w zakresie oprzyrządowania konstrukcyjnego
Zapraszamy do wzmocnienia Państwa projektów infrastrukturalnych z Guangdong Haikuo Composite Materials Co., Ltd. Pod kierownictwem Heleny Wang jesteśmy profesjonalnym dostawcą wysokoprecyzyjnych matryc do pultruzji FRP.
Prosimy o zapytanie o wycenę techniczną dla Państwa matrycy konstrukcyjnej:
- Specjalista ds. oprzyrządowania: Helena Wang
- Bezpośredni e-mail inżynierski: [email protected]
- Globalny WhatsApp: +86 189 5198 8522
Dane techniczne oprzyrządowania i wskazówki inżynierskie
| Gatunek stali na matrycę | Stal narzędziowa H13 (premium) | Stal na matryce Cr12MoV (standard) | Stal na formy P20 (ekonomiczna) |
|---|---|---|---|
| Podstawowa trwałość robocza | Doskonała (ponad 50 000 m przy włóknie szklanym) | Wysoka (około 30 000 – 40 000 m) | Umiarkowana (nadaje się do krótkich serii prototypowych) |
| Odporność na zmęczenie cieplne | Bardzo wysoka (zachowuje twardość HRC w wysokiej temperaturze) | Umiarkowana (dobra dla osnów poliestrowych) | Słaba (podatna na zużycie wymiarowe przy ciągłej pracy z PU) |
| Wewnętrzne lustrzane polerowanie | Doskonała (chropowatość Ra 0,012 μm) | Bardzo dobra (chropowatość Ra 0,025 μm) | Standardowa (chropowatość Ra 0,040 μm) |
| Odpowiednie profile zastosowań | serie ceowników C wymagające maksymalnej trwałości narzędzia i stabilności wymiarowej | Standardowa wielkość produkcji ceowników C | Prototypowanie małych serii lub próbne serie ceowników C |
Pytania i odpowiedzi o precyzyjne formy
P1: Dlaczego grubość chromowania twardego 0,04-0,05 mm jest krytyczna dla matrycy do pultruzji ceowników z włókna szklanego: precyzyjnego oprzyrządowania do profili C?
Odpowiedź: Rovingi i maty z włókna szklanego są silnie ścierne. Podczas ciągłej pultruzji zbrojona matryca wytwarza znaczne tarcie zarysowujące o ścianki gniazda matrycy do pultruzji ceowników z włókna szklanego: precyzyjnego oprzyrządowania do profili C. Precyzyjna warstwa chromu twardego o grubości 0,04-0,05 mm podnosi mikrotwardość powierzchni i chroni stal narzędziową pod spodem, wydłużając trwałość matrycy o ponad 40%, a jednocześnie utrzymując stałą geometrię ceowników 100*47 mm seria po serii.
P2: Jak wewnętrzne polerowanie lustrzane do Ra 0,012-0,025 μm wpływa na siłę ciągnienia w przypadku matrycy do pultruzji ceowników z włókna szklanego: precyzyjnego oprzyrządowania do profili C?
Odpowiedź: Lustrzanie polerowane gniazdo radykalnie zmniejsza dynamiczny współczynnik tarcia wewnątrz kanału kształtującego ceowników C. Niższe tarcie oznacza, że maszyna do pultruzji potrzebuje mniejszej siły zacisku/ciągnienia, aby przesuwać utwardzający się kompozyt, co ogranicza przyleganie na linii, zapobiega wykwitaniu włókien na powierzchni i zmniejsza zużycie energii przy długich seriach produkcyjnych.
P3: Jaki gatunek stali należy określić do produkcji wielkoseryjnej z użyciem matrycy do pultruzji ceowników z włókna szklanego: precyzyjnego oprzyrządowania do profili C?
Odpowiedź: Do wielkoseryjnej produkcji ciągłej zalecana jest stal narzędziowa H13 lub stal na matryce Cr12MoV. H13 zapewnia najdłuższą trwałość roboczą i najlepszą odporność na zmęczenie cieplne, a Cr12MoV oferuje dobre właściwości przy niższym koszcie dla standardowych wielkości serii — stal na formy P20 pozostaje opłacalną opcją do prototypowania lub krótkich partii próbnych.
P4: Czy matrycę do pultruzji ceowników z włókna szklanego: precyzyjne oprzyrządowanie do profili C można dostosować do niestandardowych wymiarów lub specyfikacji OEM?
Odpowiedź: Tak. Podobnie jak całe nasze oprzyrządowanie do pultruzji, wymiary, liczbę gniazd i obróbkę powierzchni można dopasować do Państwa dokładnego rysunku lub próbki — obsługujemy zarówno standardowe rozmiary katalogowe, jak i w pełni niestandardowe zamówienia oprzyrządowania OEM.
P5: Z jakimi układami żywic jest kompatybilna matryca do pultruzji ceowników z włókna szklanego: precyzyjne oprzyrządowanie do profili C?
Odpowiedź: Matryca jest kompatybilna z pełnym zakresem układów żywic stosowanych w pultruzji FRP, w tym z żywicami z poliestru nienasyconego, winyloestrowymi, epoksydowymi i fenolowymi. Prosimy o informację o docelowej żywicy i profilu utwardzania, a potwierdzimy optymalne wykończenie gniazda i układ stref grzewczych.
Proces produkcji

Projektowanie formy przez inżyniera

Regulacja formy do profili

Wstępne wyrównanie półfabrykatu

Obróbka CNC formy

Dziurkowanie formy

Szlifowanie powierzchni

Polerowanie wewnętrznej ścianki gniazda

Chromowanie formy
Certyfikat






