


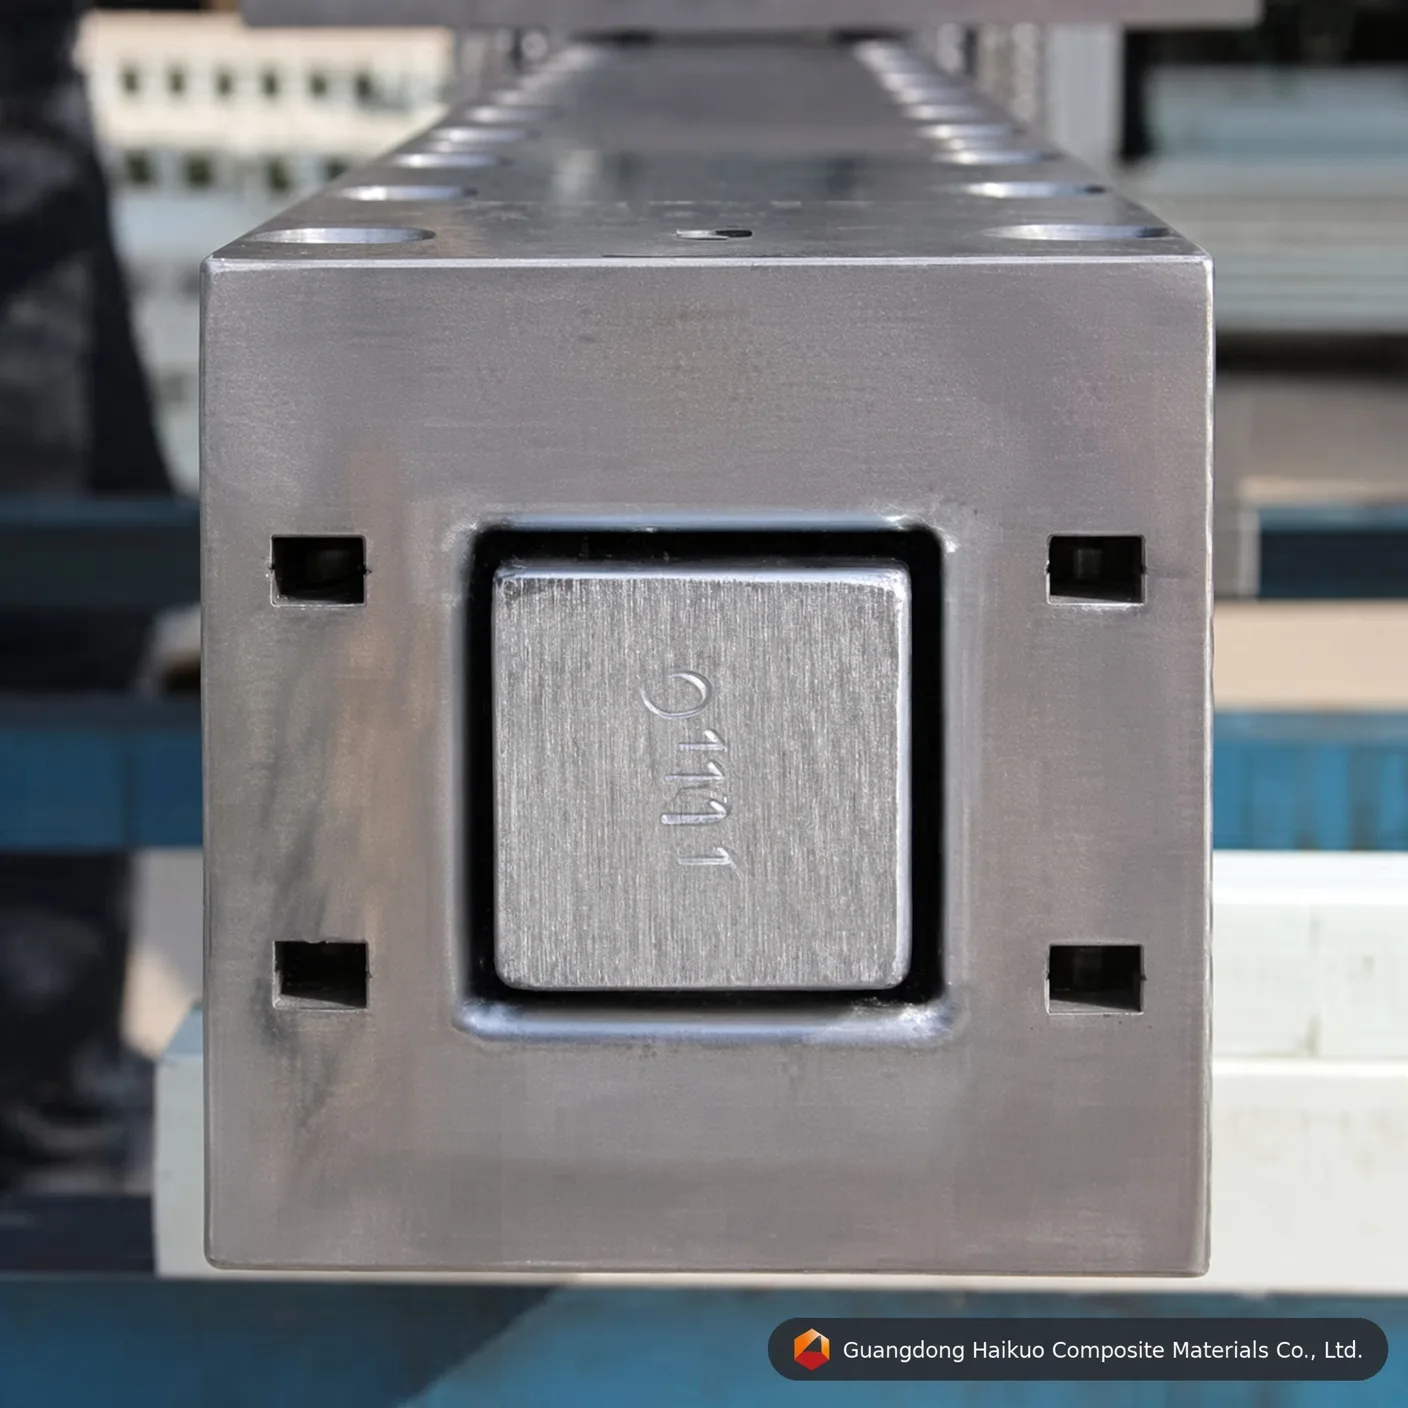
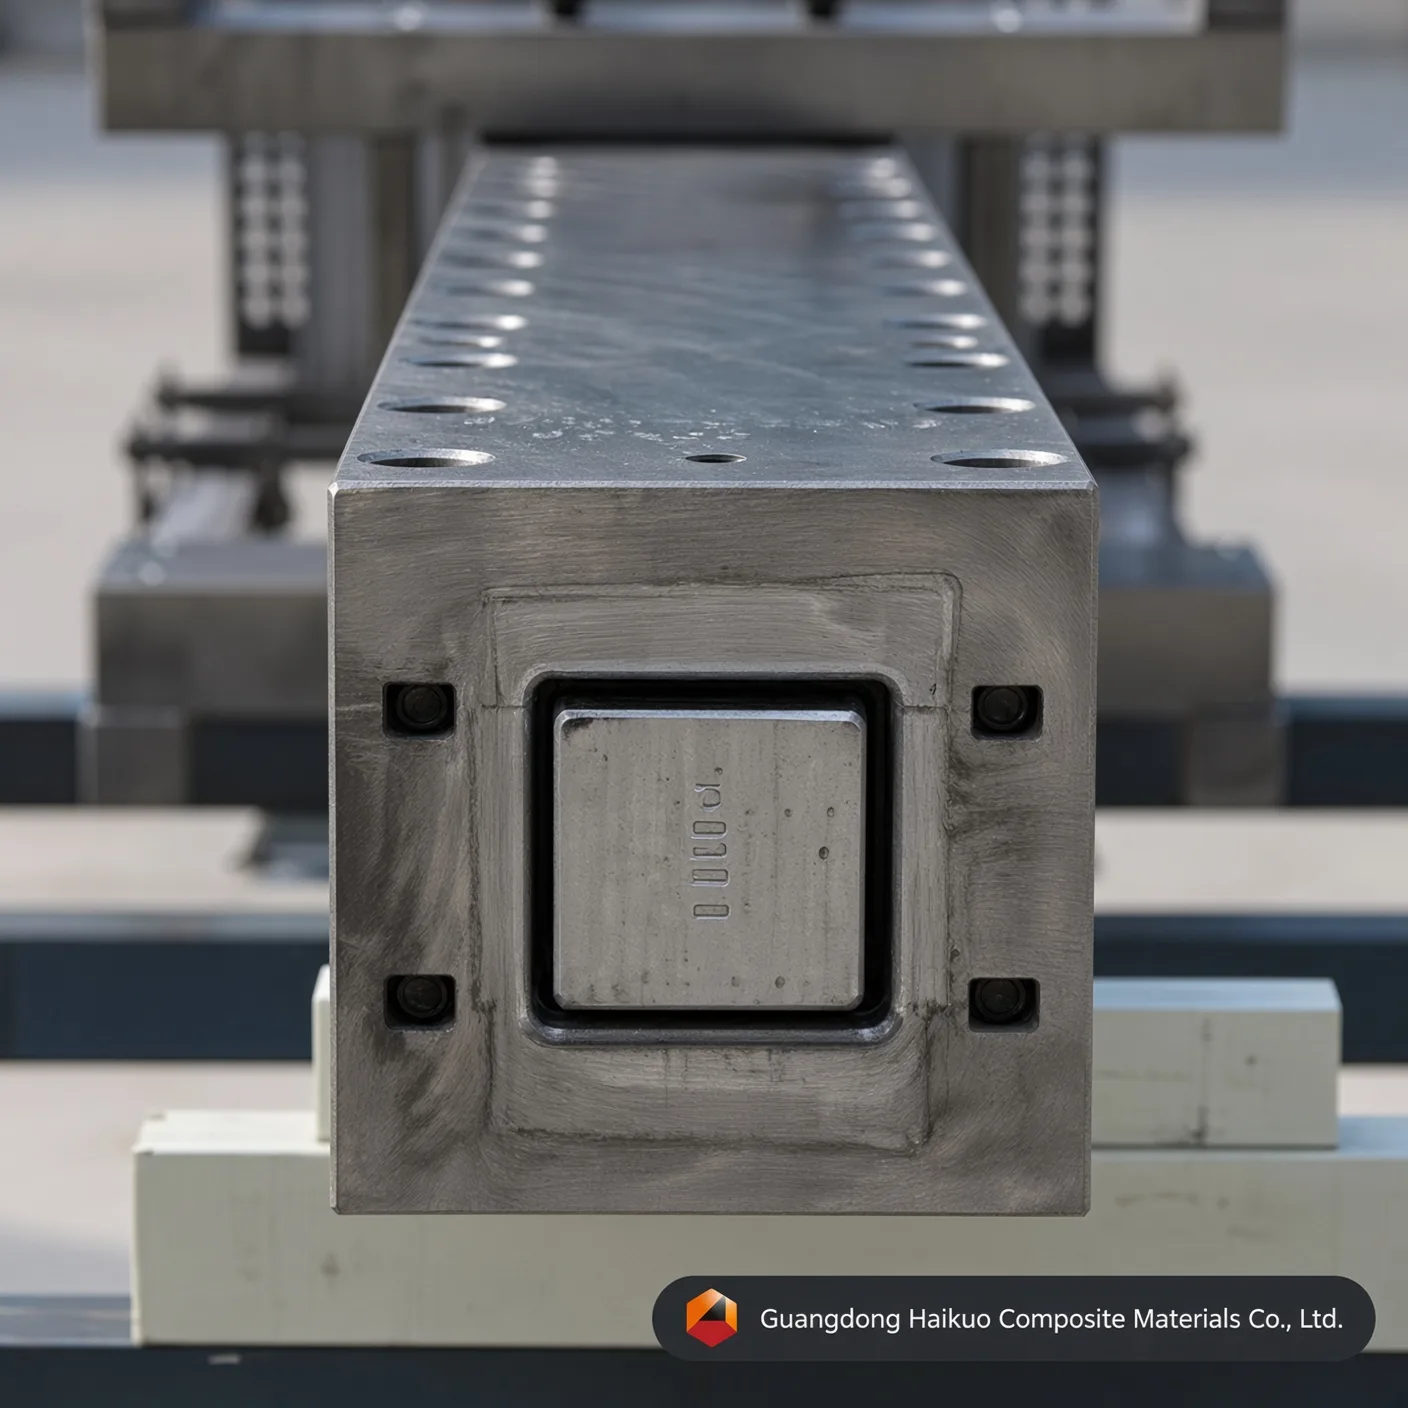
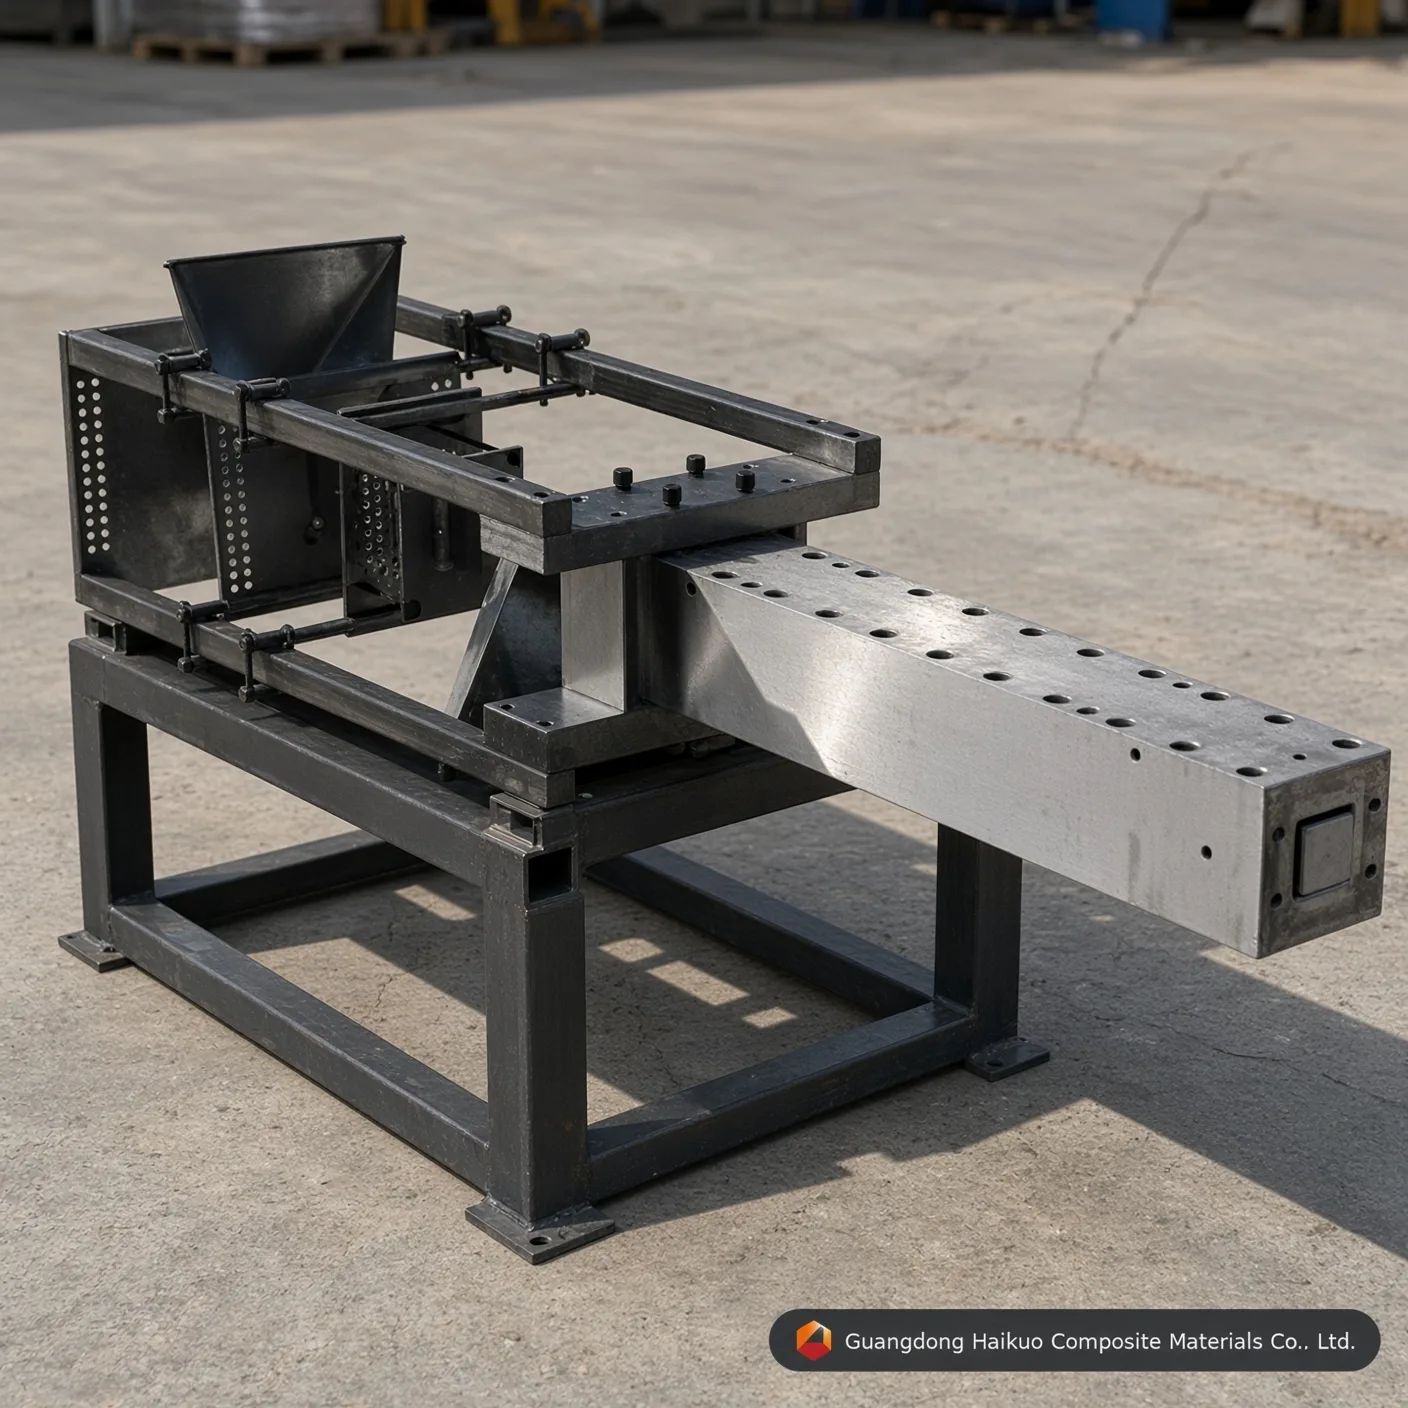
Matryca do pultruzji rur kwadratowych FRP 60*60 mm: precyzyjne oprzyrządowanie do profili konstrukcyjnych
Można osiągnąć stałą produkcję konstrukcyjnych profili FRP dzięki tej wysokoprecyzyjnej matrycy do pultruzji rur kwadratowych 60*60 mm, wykonanej ze stali Cr12/H13 z lustrzanym gniazdem i twardością HRC 60, zapewniającej doskonałą odporność na zużycie i stabilność wymiarową.
Standard wykonania
Prostoliniowość: 0,02 mm Gładkość: Ra=0.025~0.012 Twardość powierzchni gniazda: < 0.02mm Tolerancje graniczne: ±0,3 mm Grubość powłoki: 0,04-0,05 mm Oferujemy usługi na zamówienie
Precyzyjne oprzyrządowanie stworzone do konstrukcyjnych profili FRP
W projektach budowlanych i przemysłowych w 2026 roku rury kwadratowe 60*60 mm pełnią rolę konstrukcyjnego „konia roboczego”, powszechnie spotykanego w chłodniach kominowych, budownictwie modułowym i kładkach dla pieszych. Nasza forma do pultruzji rur kwadratowych FRP 60*60 mm jest stworzona, aby sprostać wymagającym warunkom tych zastosowań nośnych. W Guangdong Haikuo szczególna uwaga poświęcona geometrii narożników wewnętrznych i zachowaniu termicznemu stali matrycy sprawia, że każda rura kwadratowa mieści się w konstrukcyjnych tolerancjach ISO i jest wolna od rozwarstwień.
1. Jak działa pultruzja rur kwadratowych
Wytworzenie wysokiej jakości rury kwadratowej 60 mm wymaga kontroli „naprężeń skurczowych”, które mają tendencję do narastania w narożnikach profilu prostokątnego. Nasze formy rozwiązują ten problem w trzech krytycznych strefach:
- Wlot zagęszczający: Precyzyjnie obliczona zbieżność wejściowa przy wlocie formy zagęszcza maty i rovingi z włókna szklanego, tak aby narożniki profilu kwadratowego były w pełni zbrojone.
- Dynamika ogrzewania strefowego: Wielostopniowy system grzewczy kompensuje fakt, że środek rury kwadratowej 60 mm utwardza się z inną szybkością niż jej narożniki, zapobiegając „wewnętrznemu spękaniu”, czyli pękaniu termicznemu.
- Precyzja trzpienia: Wewnętrzny trzpień 50 mm-54 mm (dobrany do grubości ścianki) jest utrzymywany na miejscu za pomocą śrub wysokiej wytrzymałości i przyrządów centrujących, dzięki czemu grubość ścianki pozostaje jednolita z dokładnością do ±0,1 mm.
2. Dobór materiału i obróbka powierzchni gniazda
Ciągły ruch włókna szklanego przy dużych prędkościach ciągnienia jest silnie ścierny, dlatego nasze formy 60*60 mm są wykonywane z wysokiej klasy stali narzędziowych:
- Cr12 / Cr12MoV: Stal wysokochromowa stosowana jako standard w produkcji seryjnej, osiągająca HRC 58-62 po próżniowej obróbce cieplnej.
- Stal narzędziowa H13: Preferowana w pultruzji na bazie epoksydu dzięki swojej ciągliwości i odporności na zmęczenie cieplne.
- Polerowanie lustrzane i chromowanie: Gniazdo jest polerowane do Ra 0,012 i otrzymuje powłokę z chromu twardego o grubości 0,05 mm — ultragładkie połączenie, które zmniejsza tarcie ciągnienia o 30% oraz obniża zarówno zużycie energii, jak i zużycie chwytaków.
3. Parametry techniczne i standardy wykonania
| Właściwość inżynierska | Wartość standardowa Haikuo | Korzyść dla produkcji |
|---|---|---|
| Specyfikacja formy | 60.0 x 60.0 mm | Grubość ścianki do dostosowania (3 mm-6 mm). |
| Twardość gniazda | HRC 55 – 62 | Ekstremalna odporność na erozję powodowaną przez włókno szklane. |
| Tolerancja prostoliniowości | < 0.02 mm / metr | Pomaga rurom dobrze pasować do łączników. |
| Gładkość (Ra) | 0.025 ~ 0.012 | Wykończenie powierzchni klasy A do użytku zewnętrznego. |
| Promień narożnika (R) | 1,0 – 3,0 mm (na zamówienie) | Zmniejsza koncentrację naprężeń w połączeniach. |
4. Zastosowania przemysłowe rur kwadratowych 60 mm
- Chłodnie kominowe: Odporne na korozję elementy szkieletu wytrzymujące ciągłe narażenie na chemikalia i wilgoć.
- Sieci elektroenergetyczne: Nieprzewodzące konstrukcje podporowe dla stacji transformatorowych wysokiego napięcia.
- Budownictwo modułowe: Lekkie belki i słupy do szybko montowanych domów i schronień pomocy kryzysowej.
- Ramy rolnicze: Trwałe, odporne na gnicie szkielety konstrukcji szklarni i podpór posadzek w oborach.
10 profesjonalnych pytań i odpowiedzi: inżynieria form do rur kwadratowych
P1: „Czy jedna forma może wytwarzać rury kwadratowe o różnych grubościach ścianek?”
O: Nie. Grubość ścianki wynika ze szczeliny między zewnętrznym gniazdem a wewnętrznym trzpieniem. Trzpienie są jednak wymienne, jeśli korpus matrycy został do tego zaprojektowany.
P2: „Jaka jest typowa prędkość ciągnienia profilu 60*60 mm?”
O: W zależności od układu żywicy (poliester a poliuretan) prędkości wynoszą zazwyczaj od 0,4 do 1,0 metra na minutę.
P3: „Jak zapobiegacie Państwo skręcaniu się rury kwadratowej?”
O: Skręcaniu zapobiega precyzyjne ustawienie szablonów wstępnego formowania i wewnętrzna prostoliniowość gniazda formy (tolerancja 0,02 mm).
P4: „Czy chromowanie twarde jest wymagane przy pultruzji włókna węglowego?”
O: Tak. Włókno węglowe jest silnie ścierne. Przy seriach z włóknem węglowym zalecamy grubszą warstwę chromu lub specjalistyczne azotowanie.
P5: „Ile stref ogrzewania zaleca się dla matrycy 60 mm?”
O: Zalecamy system ogrzewania 3- lub 4-strefowy, aby skutecznie kontrolować szczyt utwardzania przy grubościach konstrukcyjnych.
P6: „Co powoduje powierzchniowe „puszenie się” lub szorstkość rury kwadratowej?”
O: Zazwyczaj wynika to z zabrudzenia formy lub zużytego chromowania. Nasze wykończenie Ra 0,012 jest zaprojektowane tak, aby temu zapobiegać przez nawet 100 000 metrów.
P7: „Czy mogą Państwo zaprojektować formę z określonym promieniem narożnika dla moich łączników?”
O: Tak. Możemy dostosować kąt „R”, aby ściśle odpowiadał wymaganiom Państwa połączenia konstrukcyjnego.
P8: „Jaka jest oczekiwana trwałość formy Cr12 60*60 mm?”
O: Przy prawidłowej konserwacji i nieściernych żywicach matryca Cr12 może wyprodukować od 50 000 do 150 000 metrów profilu.
P9: „Czy zapewniają Państwo wsparcie techniczne przy pierwszej serii produkcyjnej?”
O: Tak, dostarczamy pełną dokumentację techniczną i możemy zaoferować konsultację wideo w sprawie ustawienia maszyny i temperatury żywicy.
P10: „Jak usunąć narost żywicy wewnątrz kwadratowego gniazda?”
O: Należy użyć mosiężnego lub miedzianego skrobaka, gdy forma jest jeszcze ciepła, aby nie zarysować chromowania, a następnie użyć rozpuszczalnika czyszczącego.
Strategiczna konsultacja w zakresie oprzyrządowania
Zapraszamy do zwiększenia efektywności produkcji z Guangdong Haikuo Composite Materials Co., Ltd. Pod kierownictwem Heleny Wang nasz zespół zapewnia wysokiej jakości rozwiązania w zakresie form do pultruzji FRP dla globalnej infrastruktury.
Prosimy o omówienie z nami specyfikacji Państwa projektu:
- Dyrektor projektu: Helena Wang
- E-mail techniczno-inżynierski: [email protected]
- Globalny WhatsApp: +86 189 5198 8522
Dane techniczne oprzyrządowania i wskazówki inżynierskie
| Gatunek stali na matrycę | Stal narzędziowa H13 (premium) | Stal na matryce Cr12MoV (standard) | Stal na formy P20 (ekonomiczna) |
|---|---|---|---|
| Podstawowa trwałość robocza | Doskonała (ponad 50 000 m przy włóknie szklanym) | Wysoka (około 30 000 – 40 000 m) | Umiarkowana (nadaje się do krótkich serii prototypowych) |
| Odporność na zmęczenie cieplne | Bardzo wysoka (zachowuje twardość HRC w wysokiej temperaturze) | Umiarkowana (dobra dla osnów poliestrowych) | Słaba (podatna na zużycie wymiarowe przy ciągłej pracy z PU) |
| Wewnętrzne lustrzane polerowanie | Doskonała (chropowatość Ra 0,012 μm) | Bardzo dobra (chropowatość Ra 0,025 μm) | Standardowa (chropowatość Ra 0,040 μm) |
| Odpowiednie profile zastosowań | serie rur kwadratowych wymagające maksymalnej trwałości narzędzia i stabilności wymiarowej | Standardowa wielkość produkcji rur kwadratowych | Prototypowanie małych serii lub próbne serie rur kwadratowych |
Pytania i odpowiedzi o precyzyjne formy
P1: Dlaczego grubość chromowania twardego 0,04-0,05 mm jest krytyczna dla formy do pultruzji rur kwadratowych FRP 60*60 mm: precyzyjnego oprzyrządowania do profili konstrukcyjnych?
Odpowiedź: Rovingi i maty z włókna szklanego są silnie ścierne. Podczas ciągłej pultruzji zbrojona matryca wytwarza znaczne tarcie zarysowujące o ścianki gniazda formy do pultruzji rur kwadratowych FRP 60*60 mm: precyzyjnego oprzyrządowania do profili konstrukcyjnych. Precyzyjna warstwa chromu twardego o grubości 0,04-0,05 mm podnosi mikrotwardość powierzchni i chroni stal narzędziową pod spodem, wydłużając trwałość matrycy o ponad 40%, a jednocześnie utrzymując stałą geometrię rur kwadratowych 60*60 mm seria po serii.
P2: Jak wewnętrzne polerowanie lustrzane do Ra 0,012-0,025 μm wpływa na siłę ciągnienia w przypadku formy do pultruzji rur kwadratowych FRP 60*60 mm: precyzyjnego oprzyrządowania do profili konstrukcyjnych?
Odpowiedź: Lustrzanie polerowane gniazdo radykalnie zmniejsza dynamiczny współczynnik tarcia wewnątrz kanału kształtującego rur kwadratowych. Niższe tarcie oznacza, że maszyna do pultruzji potrzebuje mniejszej siły zacisku/ciągnienia, aby przesuwać utwardzający się kompozyt, co ogranicza przyleganie na linii, zapobiega wykwitaniu włókien na powierzchni i zmniejsza zużycie energii przy długich seriach produkcyjnych.
P3: Jaki gatunek stali należy określić do produkcji wielkoseryjnej z użyciem formy do pultruzji rur kwadratowych FRP 60*60 mm: precyzyjnego oprzyrządowania do profili konstrukcyjnych?
Odpowiedź: Do wielkoseryjnej produkcji ciągłej zalecana jest stal narzędziowa H13 lub stal na matryce Cr12MoV. H13 zapewnia najdłuższą trwałość roboczą i najlepszą odporność na zmęczenie cieplne, a Cr12MoV oferuje dobre właściwości przy niższym koszcie dla standardowych wielkości serii — stal na formy P20 pozostaje opłacalną opcją do prototypowania lub krótkich partii próbnych.
P4: Czy formę do pultruzji rur kwadratowych FRP 60*60 mm: precyzyjne oprzyrządowanie do profili konstrukcyjnych można dostosować do niestandardowych wymiarów lub specyfikacji OEM?
Odpowiedź: Tak. Podobnie jak całe nasze oprzyrządowanie do pultruzji, wymiary, liczbę gniazd i obróbkę powierzchni można dopasować do Państwa dokładnego rysunku lub próbki — obsługujemy zarówno standardowe rozmiary katalogowe, jak i w pełni niestandardowe zamówienia oprzyrządowania OEM.
P5: Z jakimi układami żywic jest kompatybilna forma do pultruzji rur kwadratowych FRP 60*60 mm: precyzyjne oprzyrządowanie do profili konstrukcyjnych?
Odpowiedź: Matryca jest kompatybilna z pełnym zakresem układów żywic stosowanych w pultruzji FRP, w tym z żywicami z poliestru nienasyconego, winyloestrowymi, epoksydowymi i fenolowymi. Prosimy o informację o docelowej żywicy i profilu utwardzania, a potwierdzimy optymalne wykończenie gniazda i układ stref grzewczych.
Proces produkcji

Projektowanie formy przez inżyniera

Regulacja formy do profili

Wstępne wyrównanie półfabrykatu

Obróbka CNC formy

Dziurkowanie formy

Szlifowanie powierzchni

Polerowanie wewnętrznej ścianki gniazda

Chromowanie formy
Certyfikat






