


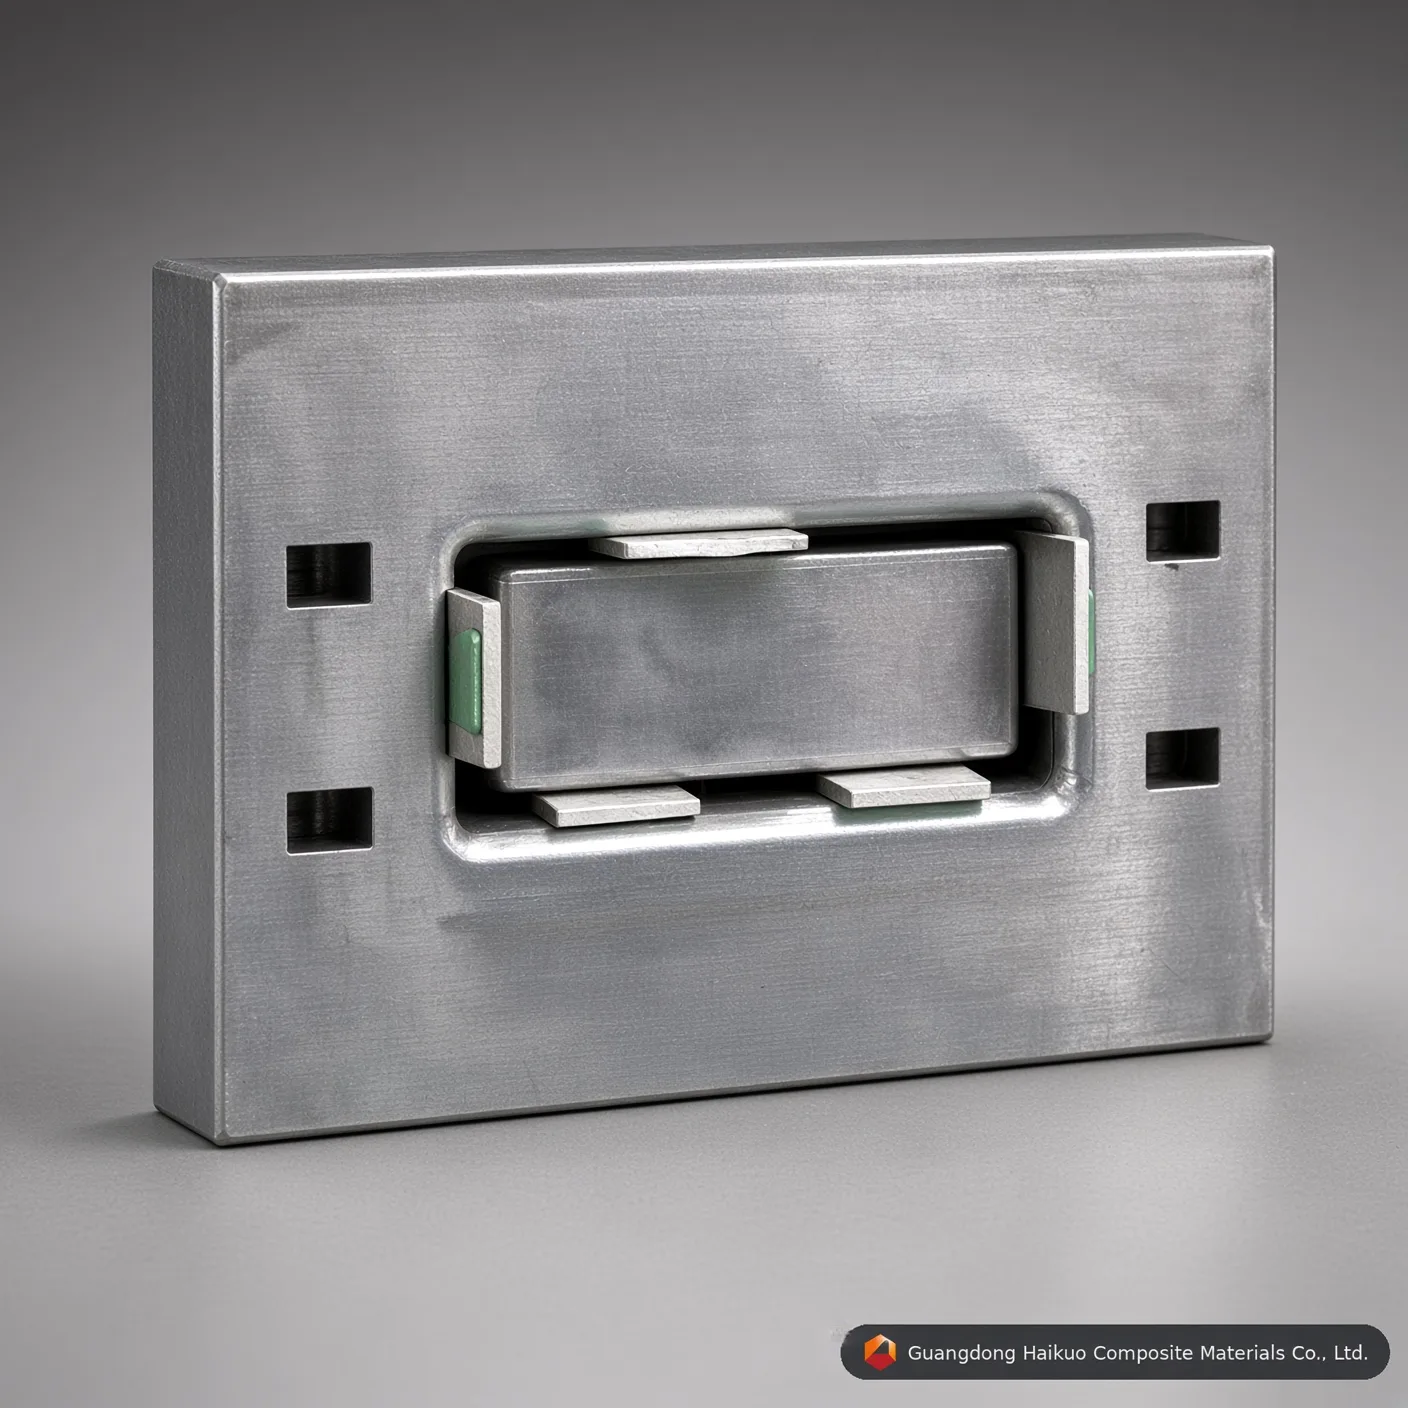
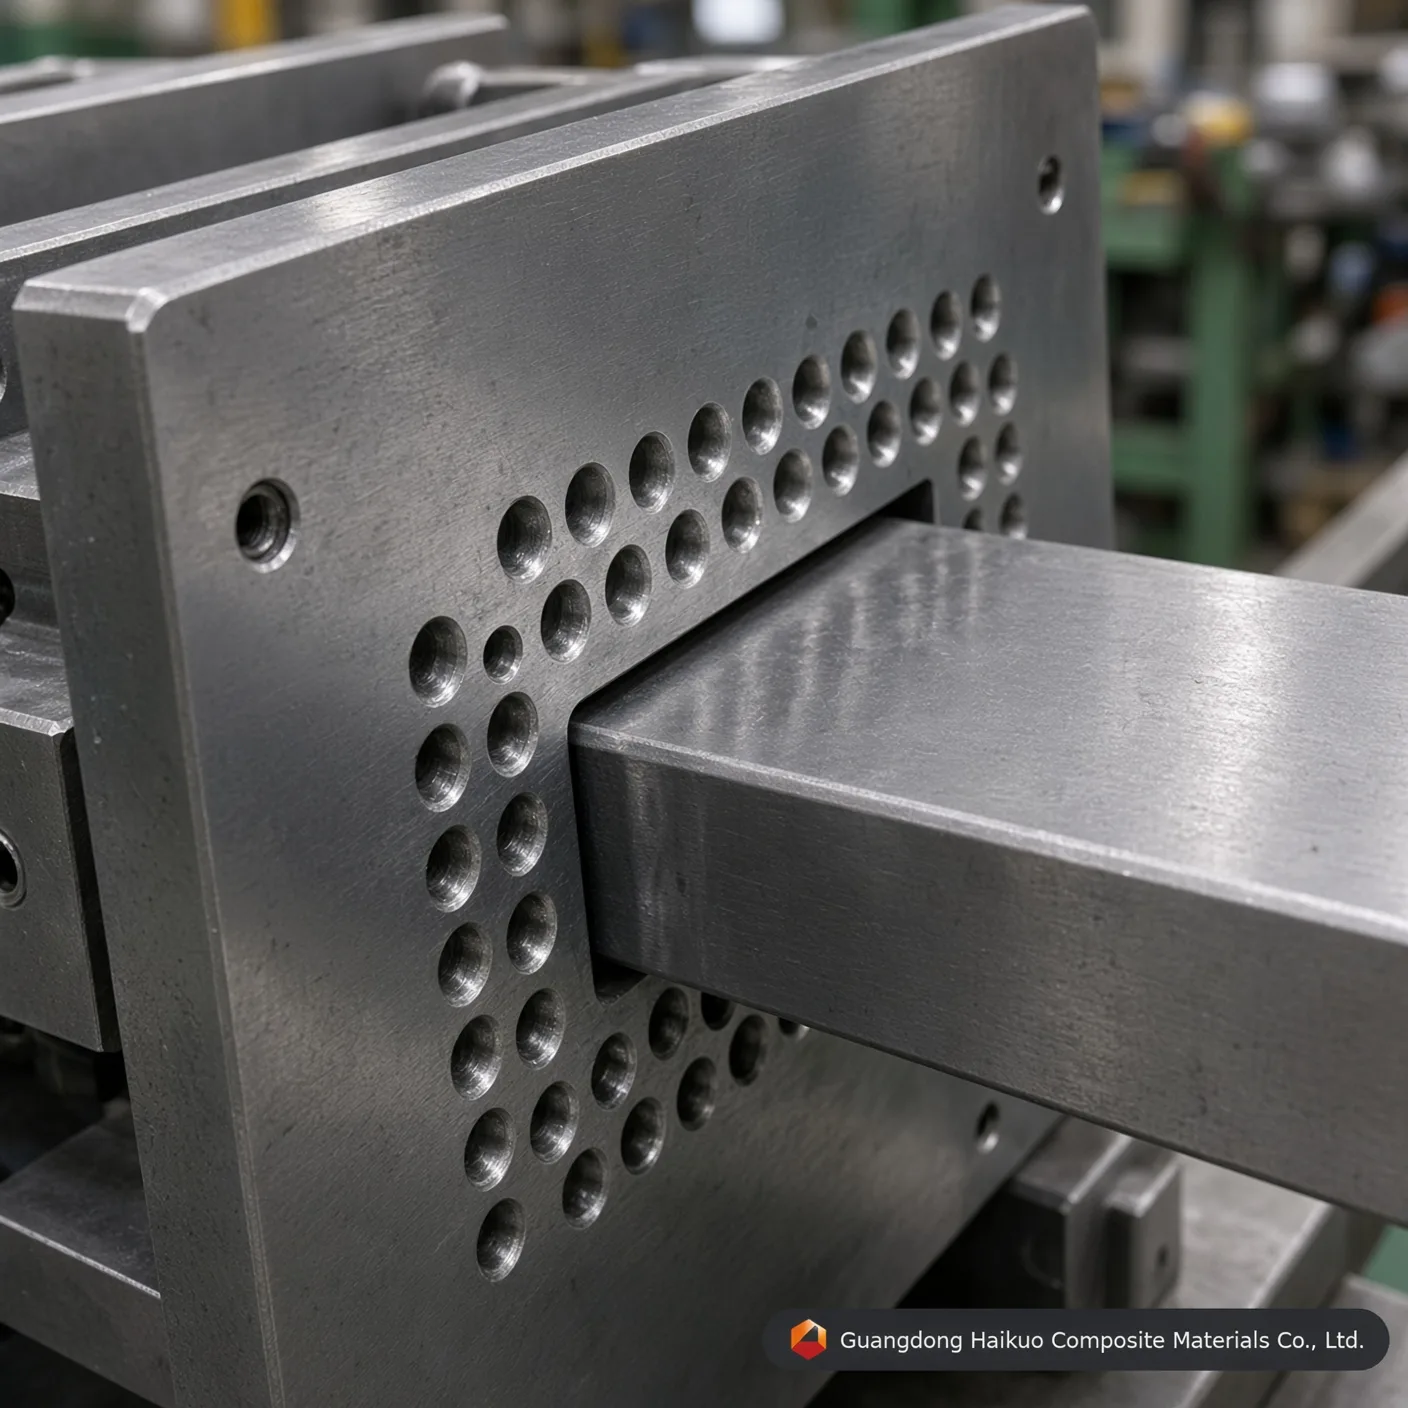
Matryca do pultruzji rur prostokątnych FRP 120*50 mm i wytrzymałe oprzyrządowanie konstrukcyjne
Precyzyjnie wykonana forma do pultruzji rur prostokątnych FRP 120*50 mm od certyfikowanego producenta Haikuo. Obrobiona ze stali narzędziowej H13/Cr12 z chromowaniem twardym 0,05 mm i lustrzanym wykończeniem Ra 0,012.
Standard wykonania
Prostoliniowość: 0,02 mm Gładkość: Ra=0.025~0.012 Twardość powierzchni gniazda: < 0.02mm Tolerancje graniczne: ±0,3 mm Grubość powłoki: 0,04-0,05 mm Oferujemy usługi na zamówienie
Czym jest forma do pultruzji rur prostokątnych FRP 120*50 mm
Forma do pultruzji rur prostokątnych FRP 120*50 mm — nazywana także matrycą pultruzyjną lub niestandardową matrycą kształtującą — to wytrzymałe, precyzyjne narzędzie przeznaczone do ciągłej produkcji konstrukcyjnych profili z polimeru wzmocnionego włóknem. Wysokowytrzymałe włókna szklane lub węglowe, nasycone żywicą termoutwardzalną, są przeciągane przez precyzyjnie ogrzewane gniazdo ze stali narzędziowej, a taki układ oprzyrządowania zapewnia wąskie tolerancje wymiarowe, dużą wytrzymałość konstrukcyjną i równomierny rozkład żywicy w całym prostokątnym przekroju.
Jak działa oprzyrządowanie do pultruzji FRP firmy Haikuo
Wewnątrz formy Haikuo do pultruzji rur prostokątnych FRP ciągły proces kształtowania przebiega w czterech skoordynowanych etapach technicznych:
- Odwijanie włókien z kroćca i impregnacja: Ciągłe rovingi z włókna szklanego lub maty z włókna węglowego są odwijane z kroćców z kontrolowanym naprężeniem i podawane do wanny z nienasyconą żywicą poliestrową, winyloestrową lub epoksydową.
- Precyzyjne prefomowanie: Matryca włókien zwilżona żywicą przechodzi przez niestandardowe prowadnice wstępnego kształtowania, które układają kompozyt w docelowy profil konstrukcyjny 120*50 mm.
- Kontrolowane utwardzanie cieplne: W wielostrefowym ogrzewanym gnieździe matrycy żywica przechodzi stałą egzotermiczną reakcję sieciowania, zamieniając ciekły polimer w sztywną rurę prostokątną.
- Ciągłe ciągnienie i cięcie piłą: Hydrauliczne lub gąsienicowe urządzenie ciągnące wyciąga utwardzony profil prostokątny FRP z wyjścia matrycy, a piły latające automatycznie tną go na długości wymagane na budowie.
Materiały i standardy wykonania oprzyrządowania
Aby wydłużyć okres eksploatacji i zmniejszyć wewnętrzny opór tarcia, Guangdong Haikuo buduje i obrabia swoje matryce pultruzyjne z wysokiej klasy certyfikowanych stali narzędziowych z zaawansowaną teksturą powierzchni:
| Parametry specyfikacji inżynieryjnej | Przetestowane wskaźniki techniczne i normy zgodności |
|---|---|
| Nazwa oprzyrządowania | Wysokiej klasy forma do pultruzji rur prostokątnych FRP 120*50 mm |
| Wymiar przekroju | Szerokość 120 mm × wysokość 50 mm (grubość ścianki w pełni do dostosowania) |
| Główny materiał stalowy | Stal matrycowa wysokiej klasy 40Cr, P20, Cr12MoV, 38CrMoAl lub H13 (opcjonalnie) |
| Obróbka powierzchni gniazda | Zaawansowane hartowanie i odpuszczanie, hartowanie indukcyjne, azotowanie gazowe, chromowanie twarde |
| Twardość podstawowa gniazda | HRC 55 – 60 |
| Wewnętrzne polerowanie lustrzane | Ultragładkie Ra = 0,025 ~ 0,012 μm (eliminuje mikropęknięcia profilu) |
| Tolerancja prostoliniowości | ≤ 0,02 mm na rozpiętości 1000 mm |
| Graniczne tolerancje geometryczne | ±0,1 mm do ±0,3 mm (spełnia międzynarodowe wzorce lotnicze/dla osłon radarowych 5G) |
| Grubość chromowania twardego | 0,04 mm – 0,05 mm (zapewnia ekstremalną odporność na zużycie powodowane przez ścierne włókno szklane) |
| Kompatybilna żywica termoutwardzalna | Matryce z nienasyconego poliestru (UP), winyloestru, epoksydu, żywicy fenolowej i poliuretanu (PU) |
Czynniki wydajności wpływające na jakość oprzyrządowania konstrukcyjnego
- Optymalizacja zbrojenia: Dostosowanie udziałów objętościowych włókien i konfiguracji mat wewnątrz okna 120*50 mm zmienia właściwości mechaniczne (sztywność, obciążenie zginające osiowe) uzyskanej rury prostokątnej FRP.
- Kalibracja matrycy żywicznej: Wybór między ekonomicznym poliestrem, winyloestrem klasy chemicznej a epoksydem wysokotemperaturowym decyduje o ostatecznej barierze antykorozyjnej i profilu rozszerzalności cieplnej.
- Precyzja oprzyrządowania: Ultragładkie, lustrzanie polerowane wnętrze formy zapewnia mniejszy opór ciągnienia, co zmniejsza zapotrzebowanie energetyczne maszyn do pultruzji, zwiększa dzienną prędkość produkcji i daje profile o czystej powierzchni.
Dlaczego warto wybrać niestandardowe formy pultruzyjne Haikuo?
Guangdong Haikuo pomaga dopasować zmienne rozszerzalności cieplnej wielostrefowej matrycy do konkretnych profili sieciowania żywicy i wspiera szybkie prototypowanie dla globalnych łańcuchów dostaw przemysłowych.
Dane techniczne oprzyrządowania i wskazówki inżynierskie
| Gatunek stali na matrycę | Stal narzędziowa H13 (premium) | Stal na matryce Cr12MoV (standard) | Stal na formy P20 (ekonomiczna) |
|---|---|---|---|
| Podstawowa trwałość robocza | Doskonała (ponad 50 000 m przy włóknie szklanym) | Wysoka (około 30 000 – 40 000 m) | Umiarkowana (nadaje się do krótkich serii prototypowych) |
| Odporność na zmęczenie cieplne | Bardzo wysoka (zachowuje twardość HRC w wysokiej temperaturze) | Umiarkowana (dobra dla osnów poliestrowych) | Słaba (podatna na zużycie wymiarowe przy ciągłej pracy z PU) |
| Wewnętrzne lustrzane polerowanie | Doskonała (chropowatość Ra 0,012 μm) | Bardzo dobra (chropowatość Ra 0,025 μm) | Standard (osiąga Ra 0,040 μm) |
| Odpowiednie profile zastosowań | Duże serie konstrukcyjnych profili kompozytowych, pultruzja poliuretanowa | Standardowe rury prostokątne FRP, wielkoseryjna produkcja kształtowników zamkniętych | Małoseryjne, specjalistyczne profile nietypowe na zamówienie |
Pytania i odpowiedzi o precyzyjne formy
P1: Dlaczego grubość chromowania twardego 0,04-0,05 mm jest krytyczna dla formy do pultruzji rur prostokątnych FRP?
Odpowiedź: Rovingi i maty z włókna szklanego są materiałami silnie ściernymi. Podczas ciągłego profilowania kompozytu matryca zbrojona włóknem wywiera ogromne tarcie zarysowujące o ścianki gniazda formy do pultruzji rur FRP. Nałożenie precyzyjnej warstwy chromu twardego o grubości 0,04-0,05 mm zwiększa mikrotwardość powierzchni i chroni znajdującą się pod nią stal narzędziową (taką jak H13 lub Cr12). Ta bariera odporna na zużycie wydłuża trwałość konstrukcyjną matrycy pultruzyjnej o ponad 40% i utrzymuje stałą geometrię zewnętrzną 120*50 mm.
P2: Jak wewnętrzne polerowanie lustrzane do Ra 0,012 wpływa na opór siły ciągnienia w Państwa maszynie do pultruzji?
Odpowiedź: Uzyskanie mikroskopijnej chropowatości wewnętrznego polerowania lustrzanego na poziomie Ra 0,012 do 0,025 μm radykalnie zmniejsza dynamiczny współczynnik tarcia wewnątrz niestandardowej matrycy kształtującej 120*50 mm. Niższy opór tarcia oznacza, że hydrauliczna lub gąsienicowa maszyna do pultruzji potrzebuje znacznie mniejszej siły zacisku i ciągnienia, aby przesuwać utwardzający się profil kompozytowy. Eliminuje to przyleganie na linii, zapobiega wykwitaniu lub marszczeniu się włókien na powierzchni i ogranicza zużycie energii podczas produkcji masowej na kolejnych zmianach.
P3: Jaki gatunek stali rdzeniowej należy określić do wielkoseryjnego, niestandardowego oprzyrządowania do pultruzji kształtowników kwadratowych i prostokątnych FRP?
Odpowiedź: Do wielkoseryjnej, długotrwałej, ciągłej produkcji niestandardowych rur kwadratowych lub prostokątnych FRP zdecydowanie zalecamy stal narzędziową H13 lub stal matrycową Cr12MoV. Stal H13 zapewnia doskonałą odporność na zmęczenie cieplne i zachowuje twardość podstawową (HRC 55-60) podczas wysokotemperaturowych szczytów egzotermicznego utwardzania układów winyloestrowych lub poliuretanowych. Do krótszych, wrażliwych kosztowo serii prototypowych profili można skutecznie zastosować ekonomiczne, wstępnie utwardzone stale formierskie, takie jak P20.
P4: W jaki sposób Haikuo zapobiega odkształceniom wymiarowym przy tolerancji prostoliniowości na długości 1000 mm w dużych profilach prostokątnych?
Odpowiedź: Odkształcenia wymiarowe eliminujemy dzięki ścisłej kontroli obróbki i współosiowości profilu cieplnego. W Haikuo nasza wewnętrzna narzędziownia wykorzystuje wysokoprecyzyjne szlifierki CNC, aby utrzymać próg tolerancji prostoliniowości ≤0,02 mm na metr. Ponadto nasi inżynierowie optymalizują rozmieszczenie lokalnych grzałek elektrycznych wzdłuż płyt formy 120*50 mm, tworząc zrównoważony gradient termiczny, który ujednolica szybkość żelowania żywicy i kompensuje narastanie naprężeń wewnętrznych w kompozycie.
P5: Jaki jest szacowany czas realizacji niestandardowej formy wytłaczającej z włókna szklanego 120*50 mm?
Odpowiedź: Standardowy cykl realizacji niestandardowych form wytłaczających z włókna szklanego wynosi od 15 do 20 dni roboczych. Obejmuje on weryfikację rysunków, pozyskanie wysokiej klasy stali narzędziowej, wieloosiowe frezowanie, azotowanie gazowe, galwaniczne chromowanie twarde oraz ręczne polerowanie lustrzane wnętrza gniazda zgodnie z docelowymi specyfikacjami konstrukcyjnego przekroju kompozytowego.
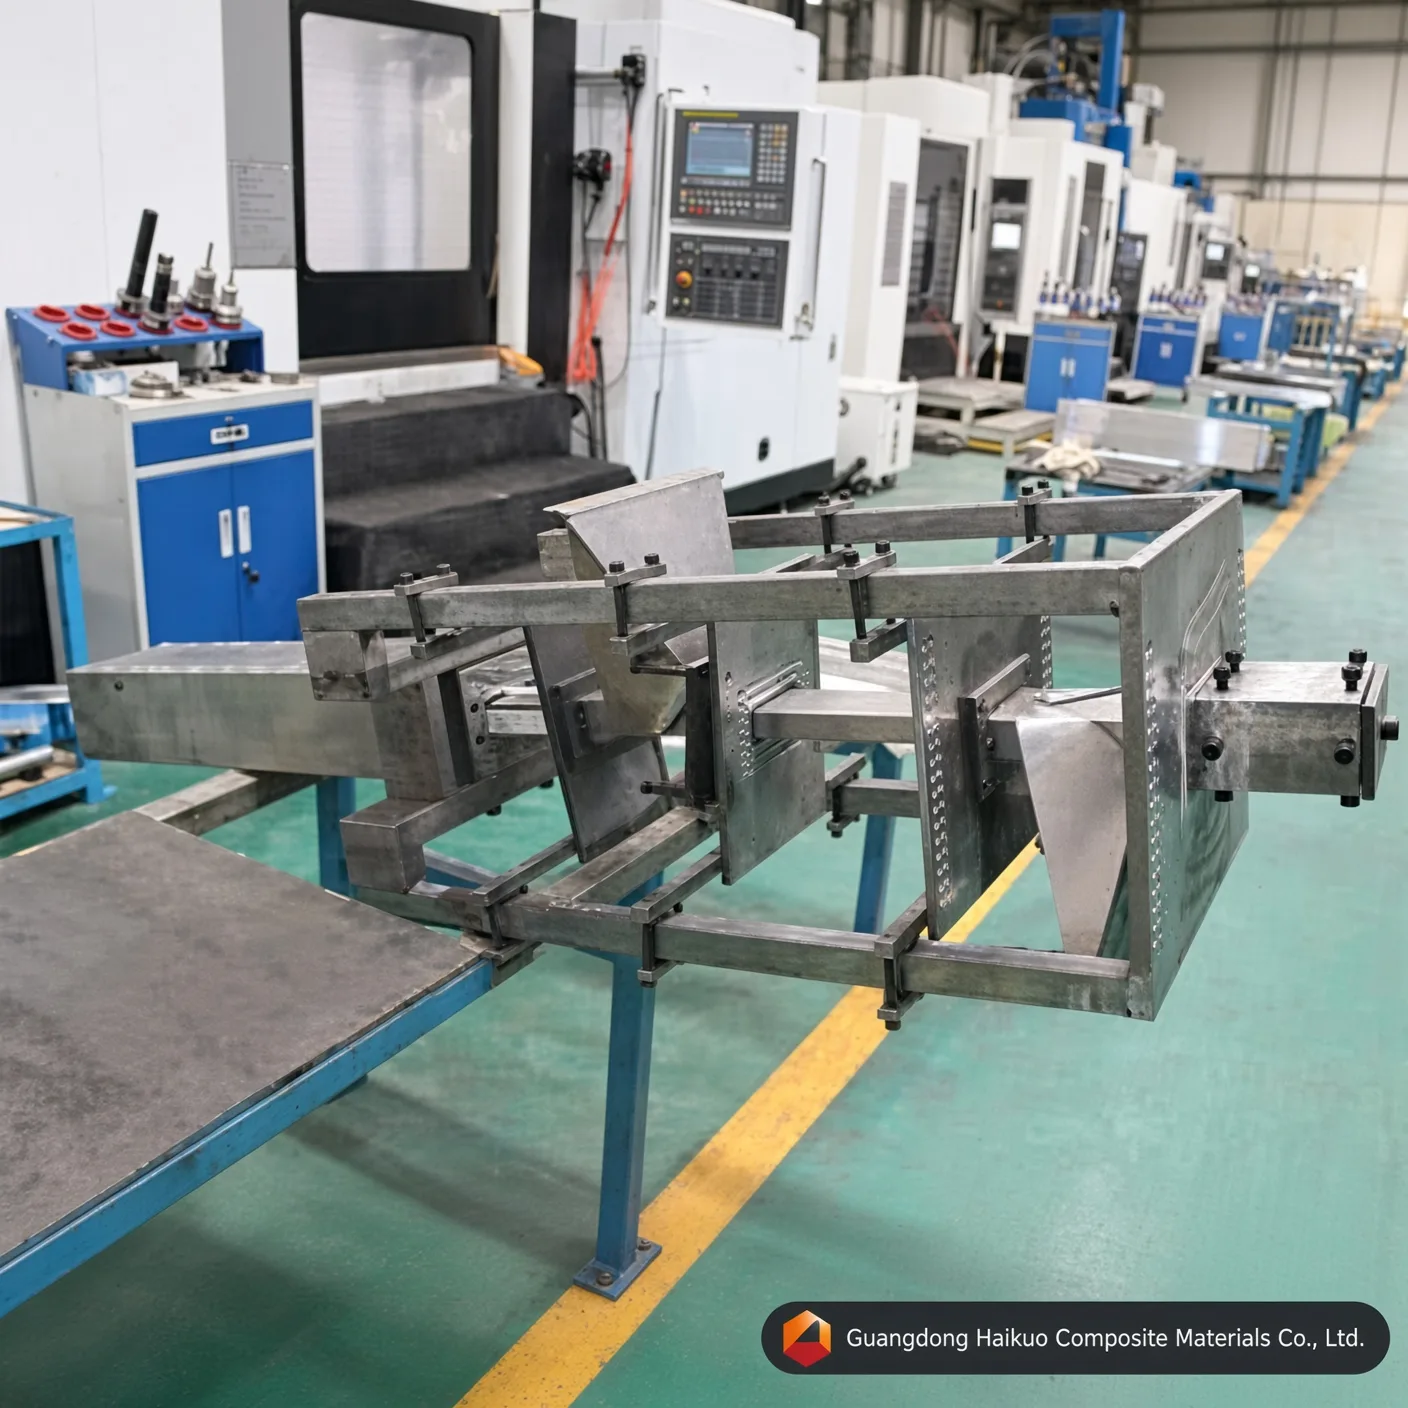
Proces produkcji

Projektowanie formy przez inżyniera

Regulacja formy do profili

Wstępne wyrównanie półfabrykatu

Obróbka CNC formy

Dziurkowanie formy

Szlifowanie powierzchni

Polerowanie wewnętrznej ścianki gniazda

Chromowanie formy
Certyfikat






