


Matryca do pultruzji rur FRP φ186*6 mm: precyzyjne oprzyrządowanie do rur wielkośrednicowych
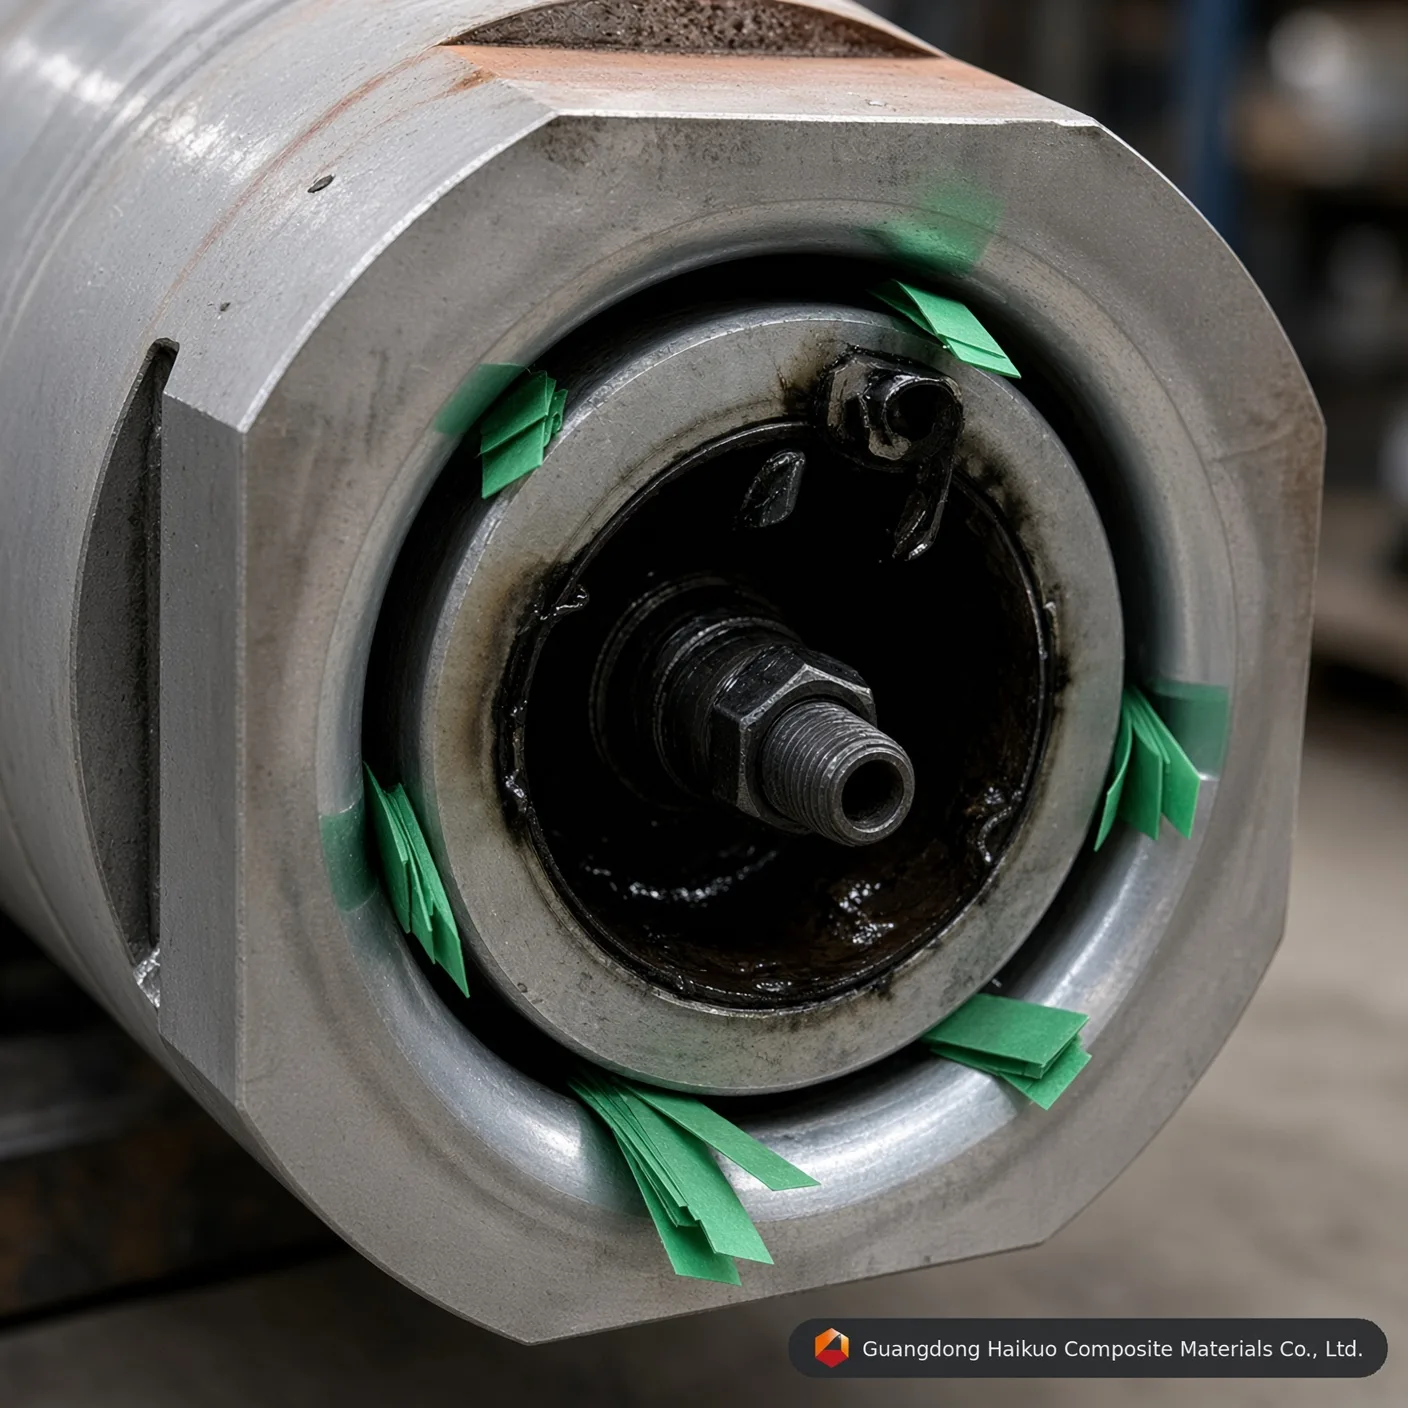
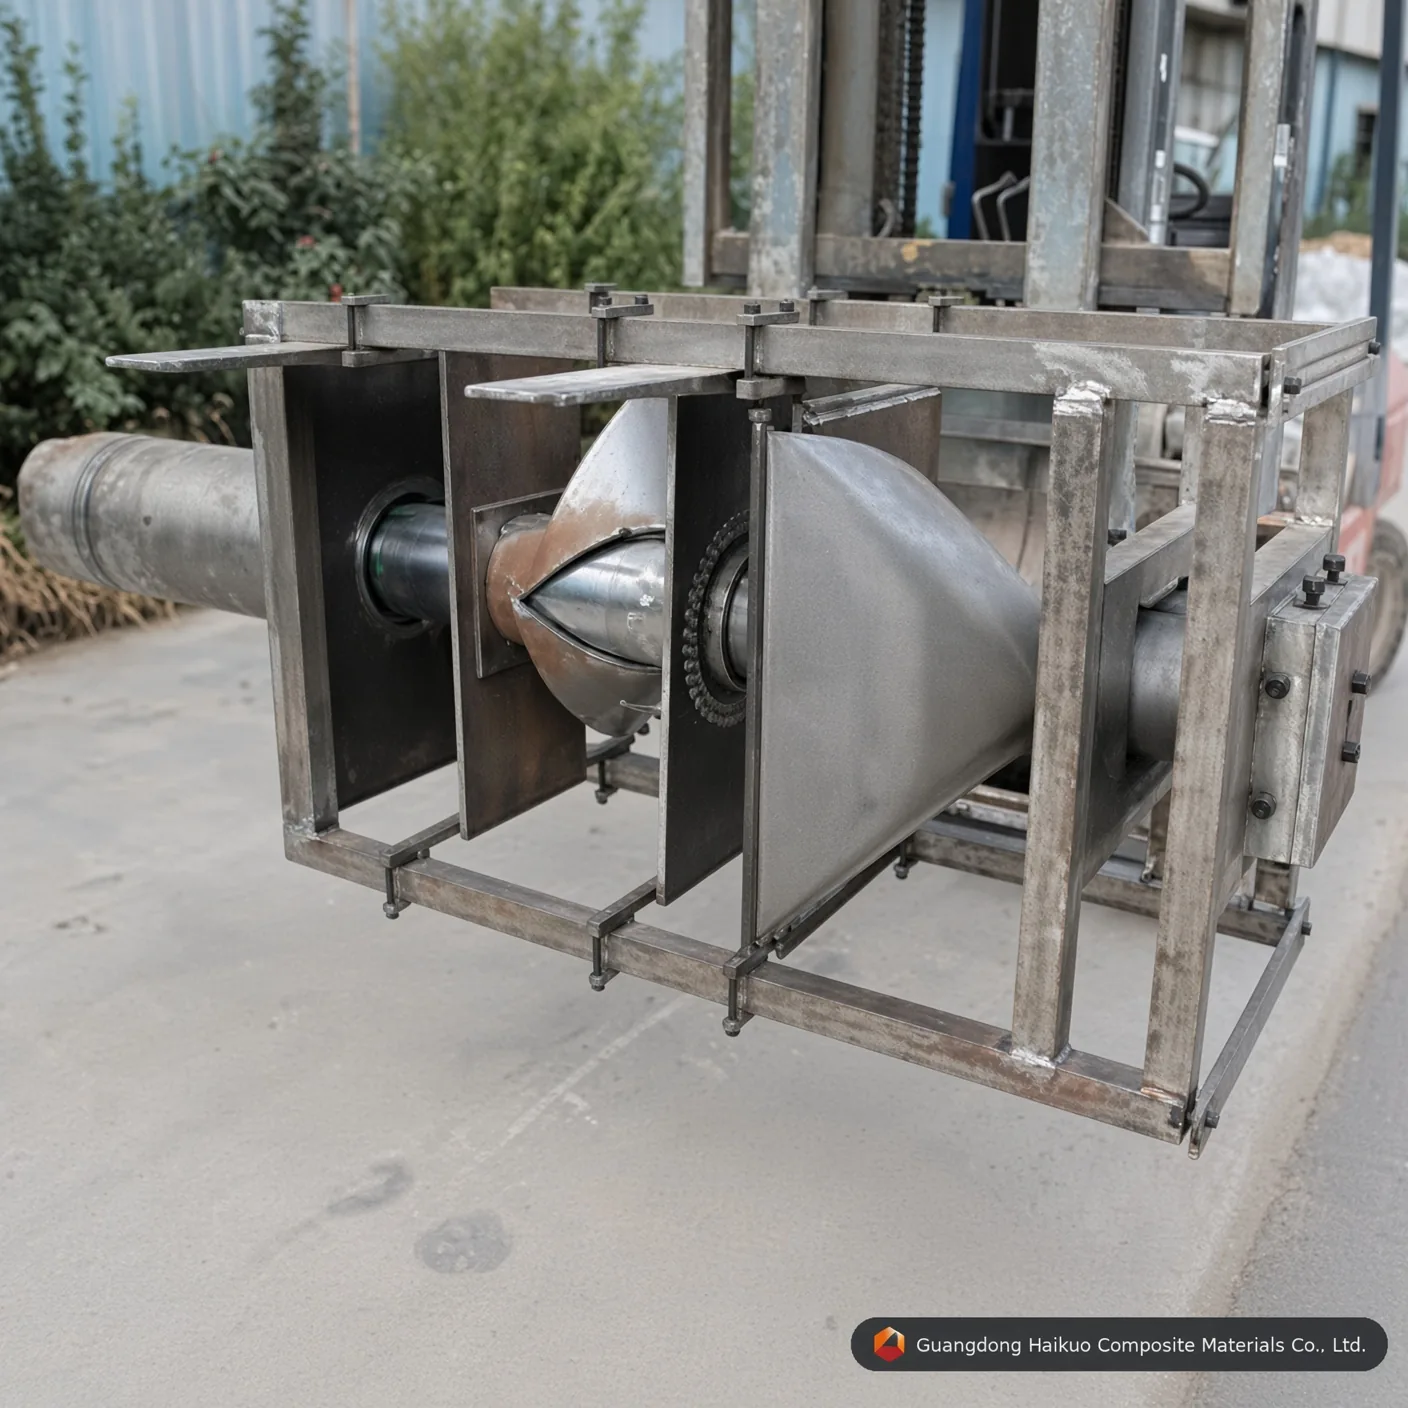
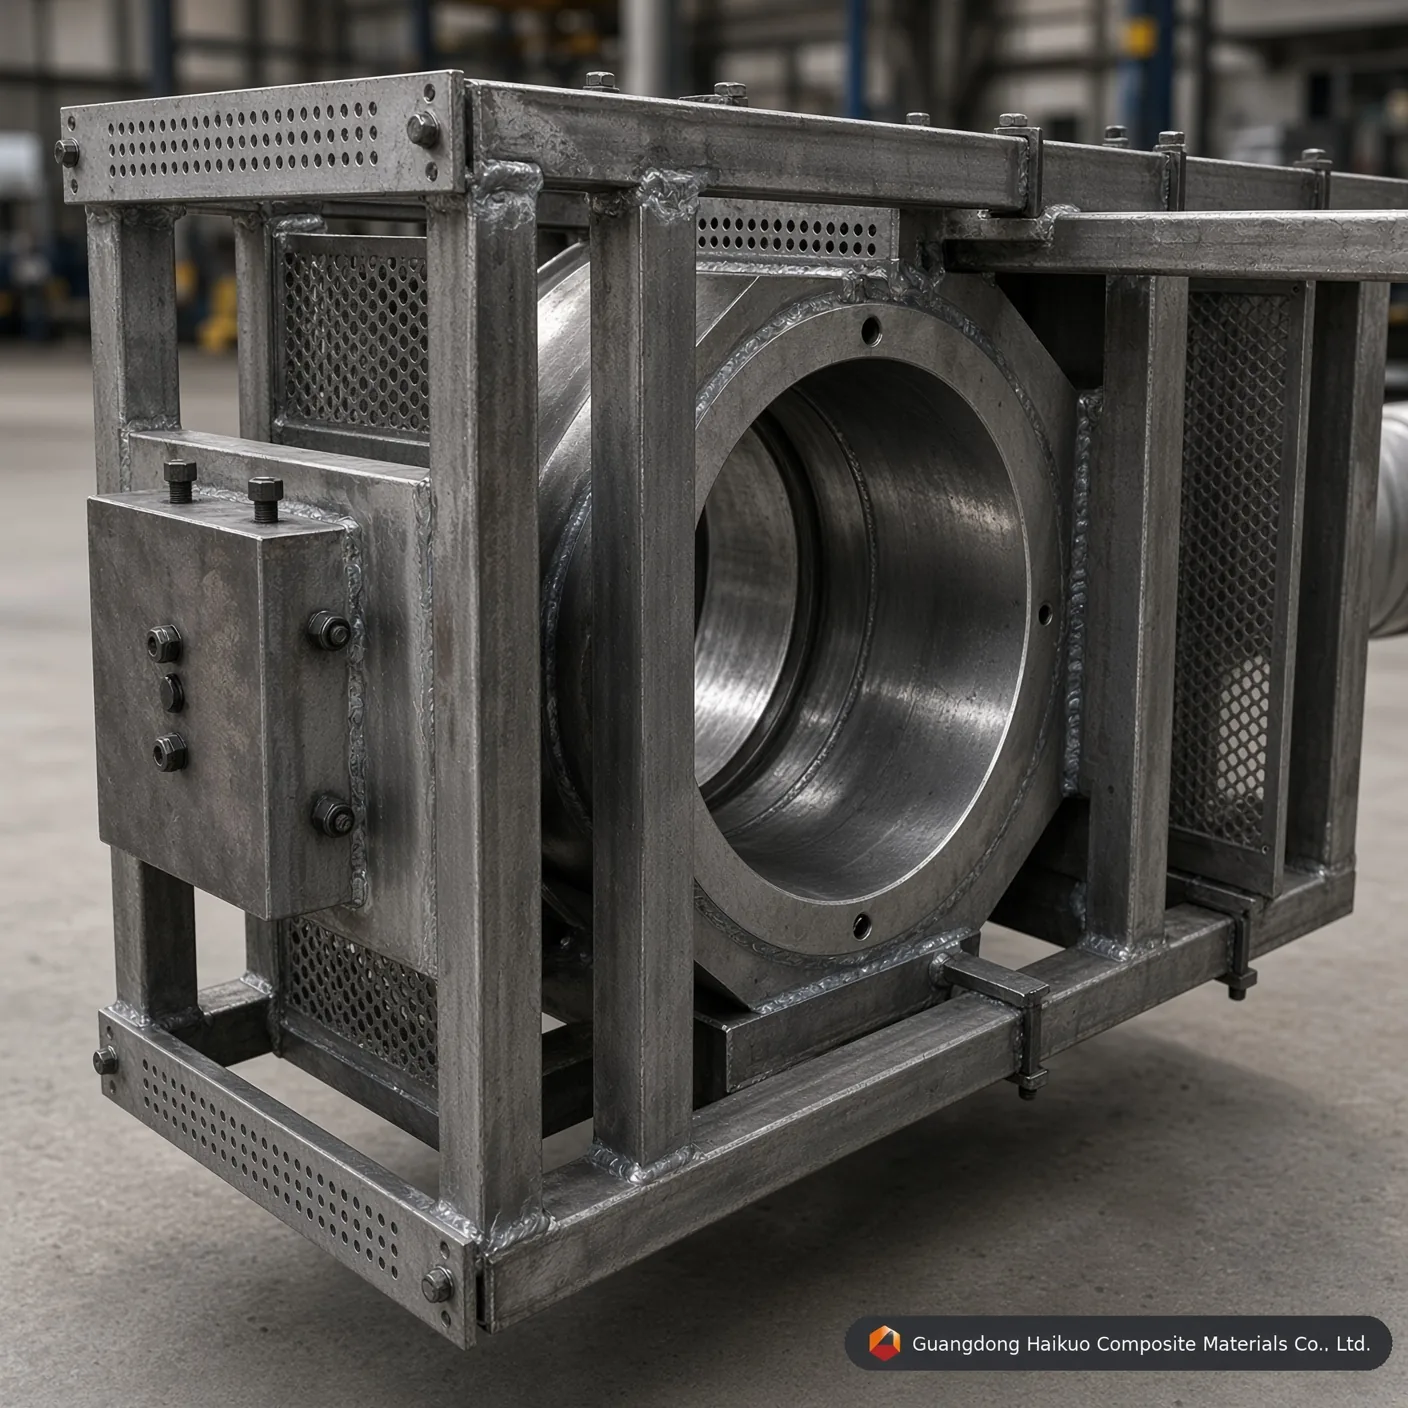
Matryca do pultruzji rur okrągłych FRP φ186*6 mm, wykonana ze stali Cr12/H13 z chromowaniem twardym, wspiera wielkoskalową produkcję kompozytów, zapewniając wytrzymałe, odporne na korozję rurociągi przemysłowe.
Standard wykonania
Prostoliniowość: 0,02 mm Gładkość: Ra=0.025~0.012 Twardość powierzchni gniazda: < 0.02mm Tolerancje graniczne: ±0,3 mm Grubość powłoki: 0,04-0,05 mm Oferujemy usługi na zamówienie
Wysokowydajne oprzyrządowanie do przemysłowych rur kompozytowych
Wielkośrednicowe rury FRP pozostają niezbędne w krajobrazie przemysłowym 2026 roku, służąc miejskim systemom wodnym, liniom transportu chemicznego i podporom konstrukcyjnym. Forma do pultruzji rur okrągłych FRP φ186*6 mm to precyzyjnie zaprojektowane narzędzie stworzone do radzenia sobie ze znacznymi ciśnieniami wewnętrznymi i obciążeniami termicznymi towarzyszącymi wielkoskalowej pultruzji. W Guangdong Haikuo ściśle koordynujemy matrycę zewnętrzną i wewnętrzny trzpień, aby grubość ścianki pozostawała jednolita, a wykończenie lustrzanie gładkie dla efektywnego przepływu.
1. Jak działa forma do rur okrągłych
Wytworzenie rury o średnicy 186 mm ze ścianką 6 mm wymaga czegoś więcej niż prostej matrycy drążonej — wymaga jednoczesnej, precyzyjnej kontroli zarówno powierzchni wewnętrznej, jak i zewnętrznej:
- Podparcie trzpienia wewnętrznego: Wewnętrzny trzpień φ174 mm musi być osadzony centralnie wewnątrz gniazda φ186 mm. Wzmocniona konstrukcja mostkowa w naszych formach zapobiega ugięciu trzpienia pod dużymi obciążeniami ciągnienia.
- Kontrola gradientu termicznego: Przy ściance 6 mm szczyt ciepła egzotermicznego wymaga starannej kontroli, dlatego stosuje się czterostrefowe ogrzewanie, aby utwardzać żywicę równomiernie od wewnątrz i uniknąć wewnętrznych mikropęknięć.
- Stopień zagęszczenia: Zbieżność 1-2 stopni na wlocie formy stopniowo ściska nasycone włókna, usuwając pęcherzyki powietrza i budując gęstą matrycę konstrukcyjną.
2. Wysokiej klasy materiały i standardy wykonania
Pultruzja wielkośrednicowa mocno obciąża stal formy, dlatego oferujemy kilka wysokowydajnych opcji stopów dopasowanych do wielkości produkcji:
- Cr12 / Cr12MoV: Standardowy wybór do wielkoseryjnej produkcji z włóknem szklanym, osiągający HRC 58-62 po hartowaniu próżniowym.
- H13 (4Cr5MoSiV1): Doskonale nadaje się do żywic wysokotemperaturowych, takich jak fenolowe lub epoksydowe, z wysoką odpornością na zmęczenie cieplne.
- Wykończenie powierzchni (polerowanie lustrzane): Polerowanie wnętrza gniazda do Ra 0,012 znacząco zmniejsza tarcie i zapewnia powierzchnię „klasy A” potrzebną dla odporności chemicznej.
3. φ186*6 mm — parametry techniczne formy
| Specyfikacja parametrów | Wartość standardowa | Wpływ na wydajność |
|---|---|---|
| Średnica otworu formy | φ186.0 mm | Zapewnia precyzję średnicy zewnętrznej. |
| Średnica trzpienia | φ174.0 mm | Określa grubość ścianki 6 mm. |
| Współosiowość | ≤ 0.05 mm | Zapewnia jednolitość grubości ścianki. |
| Prostoliniowość | 0.02 mm / 1000 mm | Zapobiega wyginaniu się długich odcinków rur. |
| Twardość gniazda | HRC 55 – 60 | Odporna na ścieranie przez włókno szklane. |
| Grubość powłoki | 0.04 – 0.05 mm | Warstwa chromu twardego dla niskiego tarcia. |
4. Zoptymalizowane czynniki wydajności
- Dobór żywicy: Niezależnie od tego, czy stosuje się winyloester do zakładów chemicznych, czy poliuretan dla wytrzymałości konstrukcyjnej, nasze formy są kompatybilne ze wszystkimi głównymi układami żywic 2026 roku.
- Orientacja włókien: Konstrukcja formy pomieści mieszankę rovingów wzdłużnych i mat z włókna ciągłego (CFM), zapewniając zarówno wytrzymałość na rozciąganie, jak i obwodową.
- Prędkość ciągnienia: Nasze wysokogładkie gniazda pozwalają na prędkości ciągnienia o 15-20% większe w porównaniu ze standardowymi formami przemysłowymi, maksymalizując Państwa zwrot z inwestycji.
10 profesjonalnych pytań i odpowiedzi: oprzyrządowanie do wielkośrednicowych rur FRP
P1: „Jak zapewniacie Państwo jednolitą grubość ścianki 6 mm na całym obwodzie o średnicy 186 mm?”
O: Stosujemy wysokoprecyzyjne prowadnice centrujące i wzmocniony system podparcia trzpienia, który minimalizuje „zwis trzpienia” podczas procesu pultruzji.
P2: „Jaka jest oczekiwana trwałość chromowania formy φ186 mm?”
O: Przy prawidłowej konserwacji i nieściernych żywicach można oczekiwać 60 000 do 80 000 metrów produkcji przed koniecznością ponownego chromowania.
P3: „Czy ta forma radzi sobie z pultruzją włókna węglowego?”
O: Tak, ale dla włókna węglowego zalecamy stal H13 ze specjalistycznym azotowaniem lub powłoką DLC, aby uwzględnić specyficzne właściwości włókna.
P4: „Czy forma jest ogrzewana prądem, czy olejem?”
O: Forma jest kompatybilna z obiema metodami. Zapewniamy standardowe otwory montażowe na pręty grzewcze elektryczne lub wewnętrzne kanały do obiegu oleju termicznego.
P5: „Dlaczego tolerancja prostoliniowości jest tak wąska (0,02 mm)?”
O: W przemysłowych rurociągach nawet niewielkie wygięcie niemal uniemożliwia łączenie długich odcinków. Prostoliniowość jest kluczem do szczelnych połączeń.
P6: „Jak zapobiegacie Państwo przyklejaniu się trzpienia wewnątrz utwardzonej rury?”
O: Trzpień ma precyzyjną „zbieżność wyjmowania” i jest polerowany lustrzanie. W połączeniu z wysokiej jakości wewnętrznymi środkami antyadhezyjnymi zapewnia to płynne wyciąganie.
P7: „Czy mogę używać tej formy zarówno do żywic poliestrowych, jak i winyloestrowych?”
O: Tak. Powierzchnia z chromu twardego jest chemicznie obojętna i wysoce odporna na styren w poliestrze oraz agresywną chemię winyloestrów.
P8: „Jaka jest typowa długość formy do rur φ186 mm?”
O: Dla rury tej wielkości zazwyczaj projektujemy długość formy między 900 mm a 1200 mm, aby zapewnić pełne utwardzenie przy dużych prędkościach ciągnienia.
P9: „Czy przed produkcją dostarczają Państwo rysunek techniczny do zatwierdzenia?”
O: Każdy projekt formy na zamówienie obejmuje kompleksowy przegląd projektu 3D CAD i rysunek inżynierski 2D do Państwa ostatecznego podpisu.
P10: „Jak czyścić formę po serii produkcyjnej?”
O: Formę należy czyścić w stanie ciepłym za pomocą mosiężnego skrobaka i odpowiedniego rozpuszczalnika, a następnie pokryć ochronnym olejem antykorozyjnym.
Eksperckie rozwiązania w zakresie oprzyrządowania wielkośrednicowego
Zapraszamy do zwiększenia skali produkcji kompozytów z Guangdong Haikuo Composite Materials Co., Ltd. Pod kierownictwem Heleny Wang nasz zespół inżynierów specjalizuje się w projektowaniu i wytwarzaniu wysokiej jakości form do pultruzji rur okrągłych FRP.
Prosimy o kontakt w sprawie optymalizacji Państwa linii produkcyjnej już dziś:
- Główny konsultant inżynierski: Helena Wang
- E-mail do zapytań technicznych: [email protected]
- Globalny WhatsApp: +86 189 5198 8522
Dane techniczne oprzyrządowania i wskazówki inżynierskie
| Gatunek stali na matrycę | Stal narzędziowa H13 (premium) | Stal na matryce Cr12MoV (standard) | Stal na formy P20 (ekonomiczna) |
|---|---|---|---|
| Podstawowa trwałość robocza | Doskonała (ponad 50 000 m przy włóknie szklanym) | Wysoka (około 30 000 – 40 000 m) | Umiarkowana (nadaje się do krótkich serii prototypowych) |
| Odporność na zmęczenie cieplne | Bardzo wysoka (zachowuje twardość HRC w wysokiej temperaturze) | Umiarkowana (dobra dla osnów poliestrowych) | Słaba (podatna na zużycie wymiarowe przy ciągłej pracy z PU) |
| Wewnętrzne lustrzane polerowanie | Doskonała (chropowatość Ra 0,012 μm) | Bardzo dobra (chropowatość Ra 0,025 μm) | Standardowa (chropowatość Ra 0,040 μm) |
| Odpowiednie profile zastosowań | serie rur okrągłych wymagające maksymalnej trwałości narzędzia i stabilności wymiarowej | Standardowa wielkość produkcji rur okrągłych | Prototypowanie małych serii lub próbne serie rur okrągłych |
Pytania i odpowiedzi o precyzyjne formy
P1: Dlaczego grubość chromowania twardego 0,04-0,05 mm jest krytyczna dla formy do pultruzji rur FRP φ186*6 mm: precyzyjnego oprzyrządowania do rur wielkośrednicowych?
Odpowiedź: Rovingi i maty z włókna szklanego są silnie ścierne. Podczas ciągłej pultruzji zbrojona matryca wytwarza znaczne tarcie zarysowujące o ścianki gniazda formy do pultruzji rur FRP φ186*6 mm: precyzyjnego oprzyrządowania do rur wielkośrednicowych. Precyzyjna warstwa chromu twardego o grubości 0,04-0,05 mm podnosi mikrotwardość powierzchni i chroni stal narzędziową pod spodem, wydłużając trwałość matrycy o ponad 40%, a jednocześnie utrzymując stałą geometrię rur okrągłych φ186*6 mm seria po serii.
P2: Jak wewnętrzne polerowanie lustrzane do Ra 0,012-0,025 μm wpływa na siłę ciągnienia w przypadku formy do pultruzji rur FRP φ186*6 mm: precyzyjnego oprzyrządowania do rur wielkośrednicowych?
Odpowiedź: Lustrzanie polerowane gniazdo radykalnie zmniejsza dynamiczny współczynnik tarcia wewnątrz kanału kształtującego rur okrągłych. Niższe tarcie oznacza, że maszyna do pultruzji potrzebuje mniejszej siły zacisku/ciągnienia, aby przesuwać utwardzający się kompozyt, co ogranicza przyleganie na linii, zapobiega wykwitaniu włókien na powierzchni i zmniejsza zużycie energii przy długich seriach produkcyjnych.
P3: Jaki gatunek stali należy określić do produkcji wielkoseryjnej z użyciem formy do pultruzji rur FRP φ186*6 mm: precyzyjnego oprzyrządowania do rur wielkośrednicowych?
Odpowiedź: Do wielkoseryjnej produkcji ciągłej zalecana jest stal narzędziowa H13 lub stal na matryce Cr12MoV. H13 zapewnia najdłuższą trwałość roboczą i najlepszą odporność na zmęczenie cieplne, a Cr12MoV oferuje dobre właściwości przy niższym koszcie dla standardowych wielkości serii — stal na formy P20 pozostaje opłacalną opcją do prototypowania lub krótkich partii próbnych.
P4: Czy formę do pultruzji rur FRP φ186*6 mm: precyzyjne oprzyrządowanie do rur wielkośrednicowych można dostosować do niestandardowych wymiarów lub specyfikacji OEM?
Odpowiedź: Tak. Podobnie jak całe nasze oprzyrządowanie do pultruzji, wymiary, liczbę gniazd i obróbkę powierzchni można dopasować do Państwa dokładnego rysunku lub próbki — obsługujemy zarówno standardowe rozmiary katalogowe, jak i w pełni niestandardowe zamówienia oprzyrządowania OEM.
P5: Z jakimi układami żywic jest kompatybilna forma do pultruzji rur FRP φ186*6 mm: precyzyjne oprzyrządowanie do rur wielkośrednicowych?
Odpowiedź: Matryca jest kompatybilna z pełnym zakresem układów żywic stosowanych w pultruzji FRP, w tym z żywicami z poliestru nienasyconego, winyloestrowymi, epoksydowymi i fenolowymi. Prosimy o informację o docelowej żywicy i profilu utwardzania, a potwierdzimy optymalne wykończenie gniazda i układ stref grzewczych.
Proces produkcji

Projektowanie formy przez inżyniera

Regulacja formy do profili

Wstępne wyrównanie półfabrykatu

Obróbka CNC formy

Dziurkowanie formy

Szlifowanie powierzchni

Polerowanie wewnętrznej ścianki gniazda

Chromowanie formy
Certyfikat






