


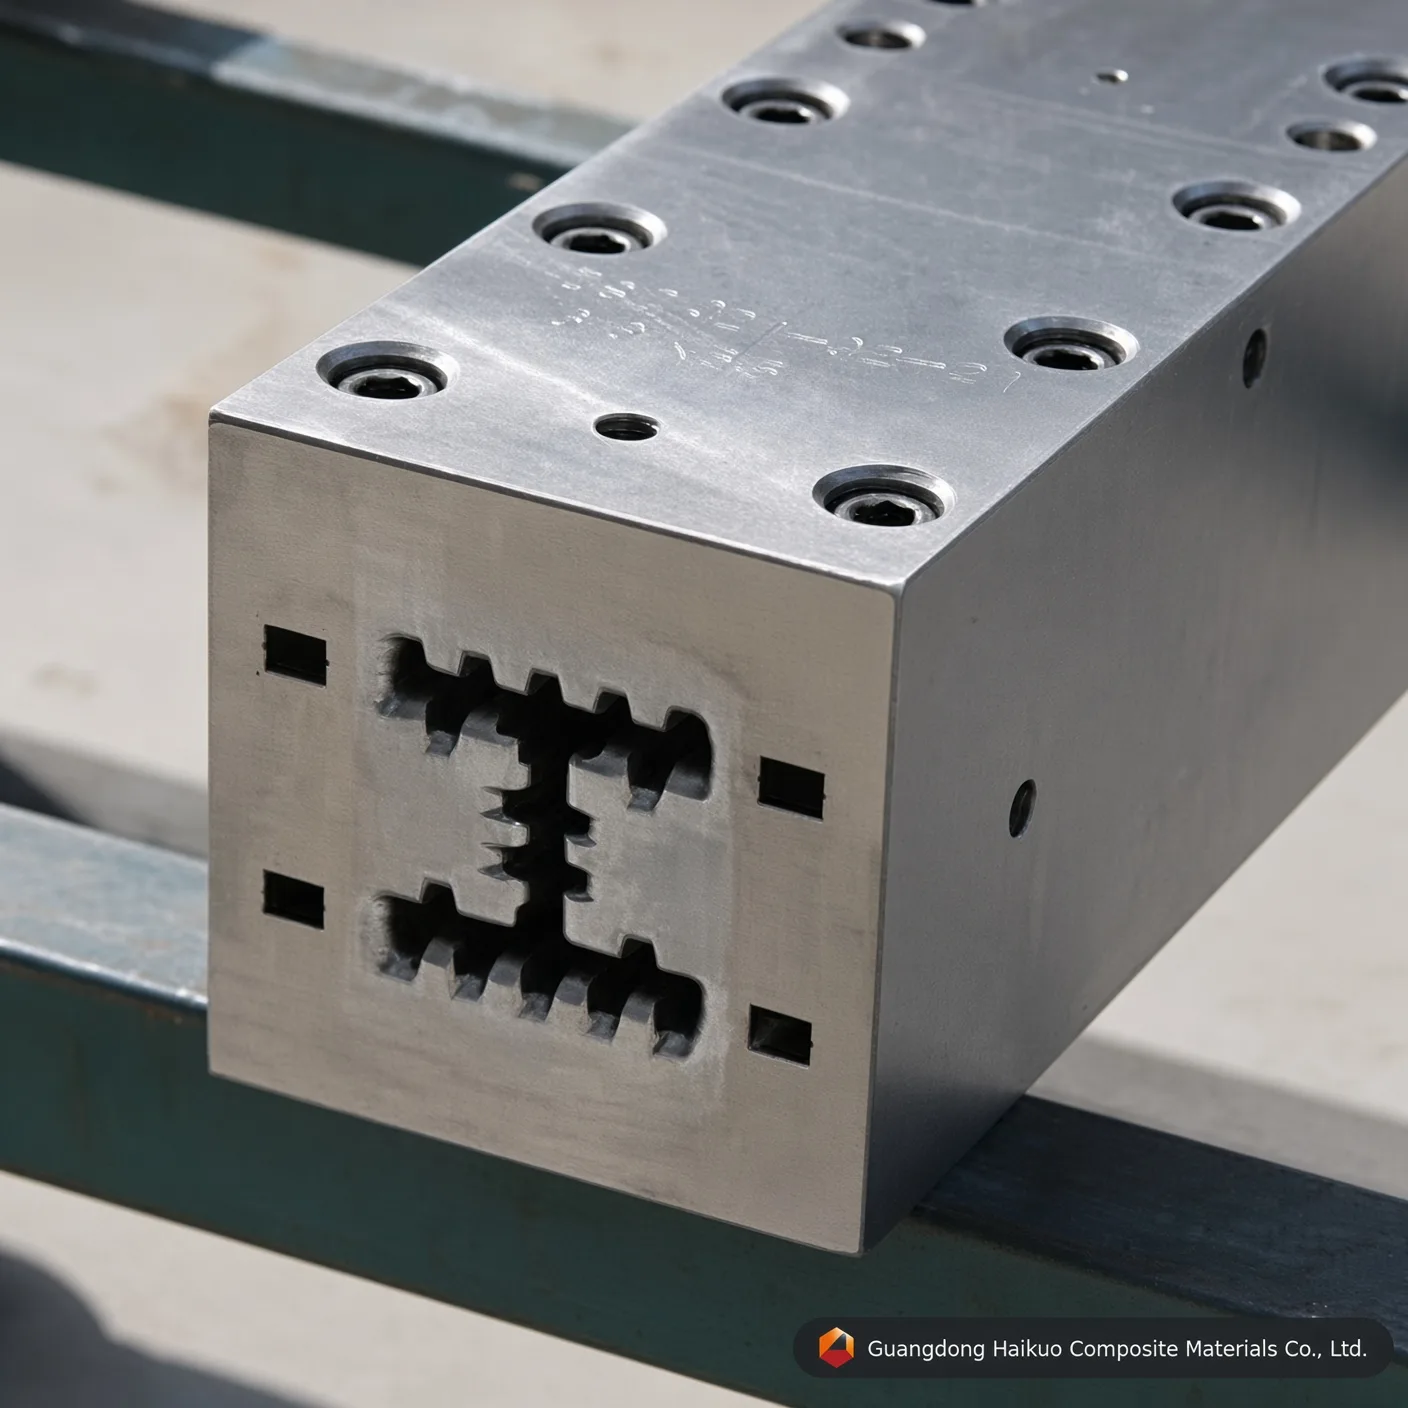
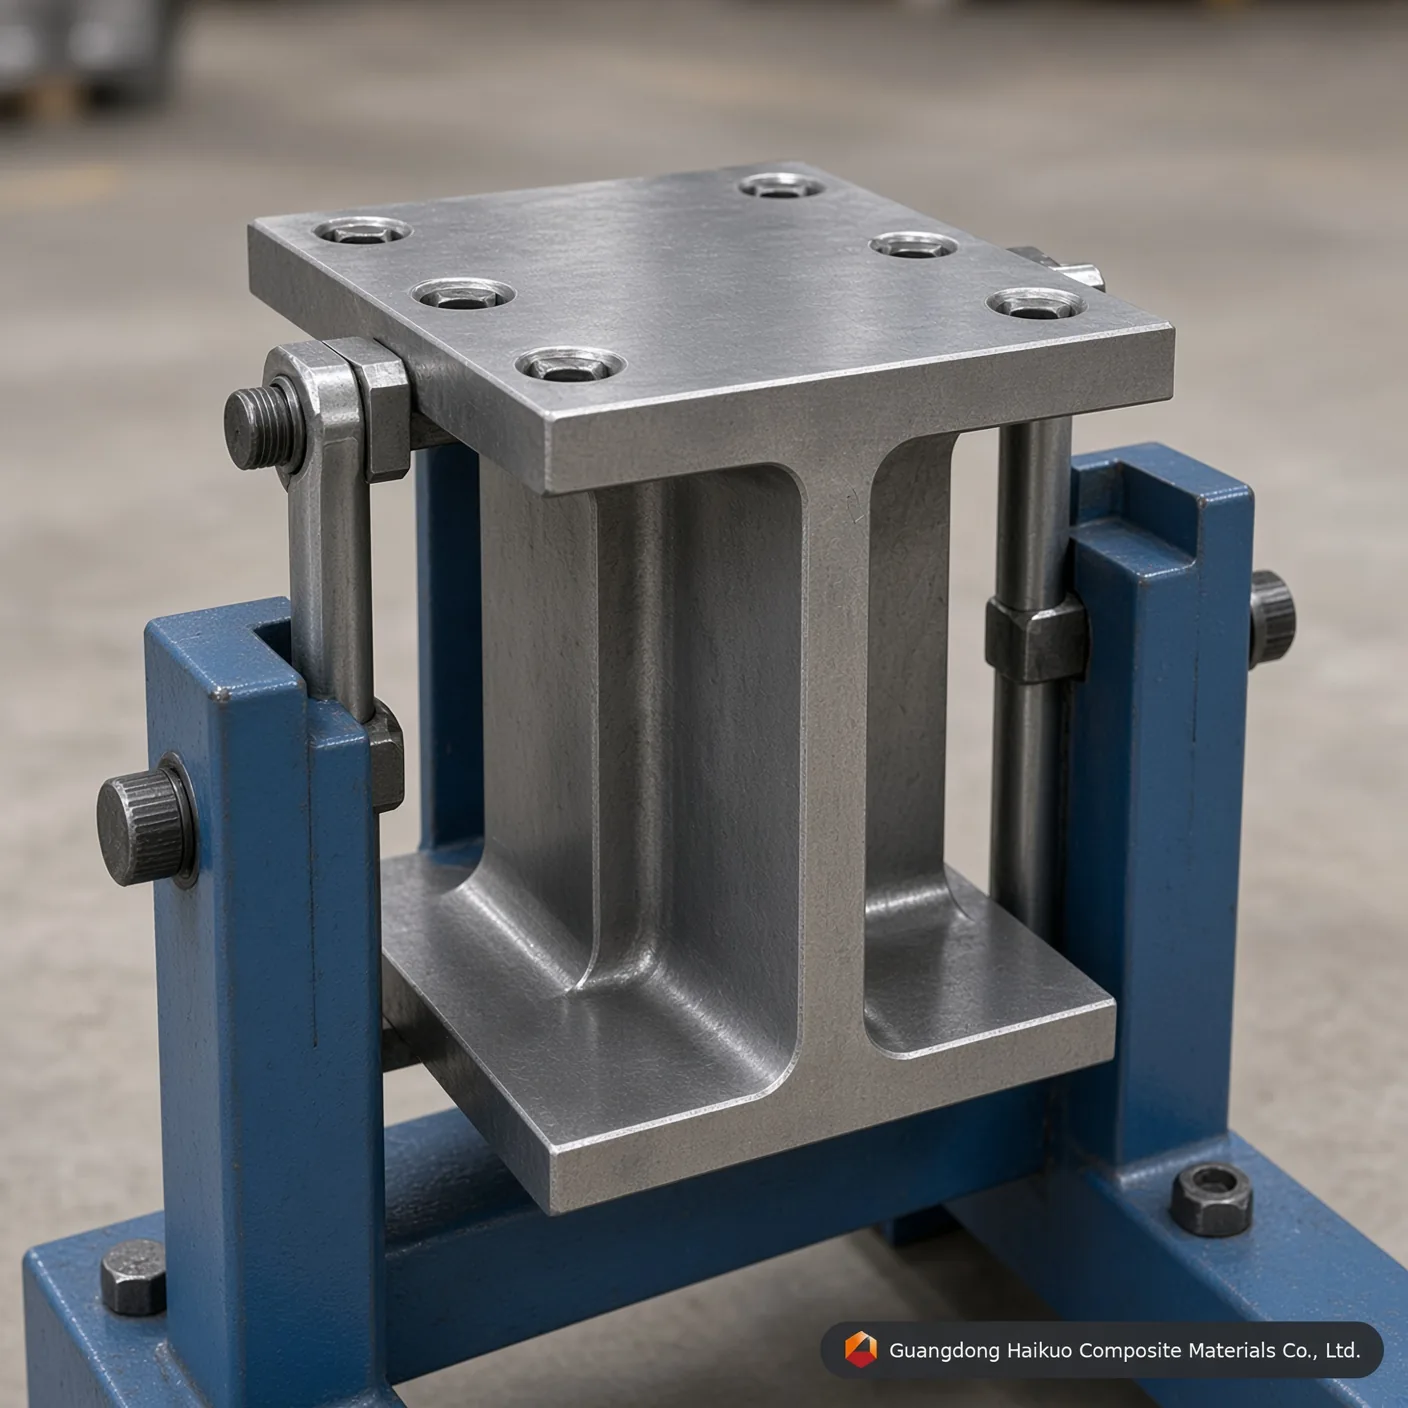
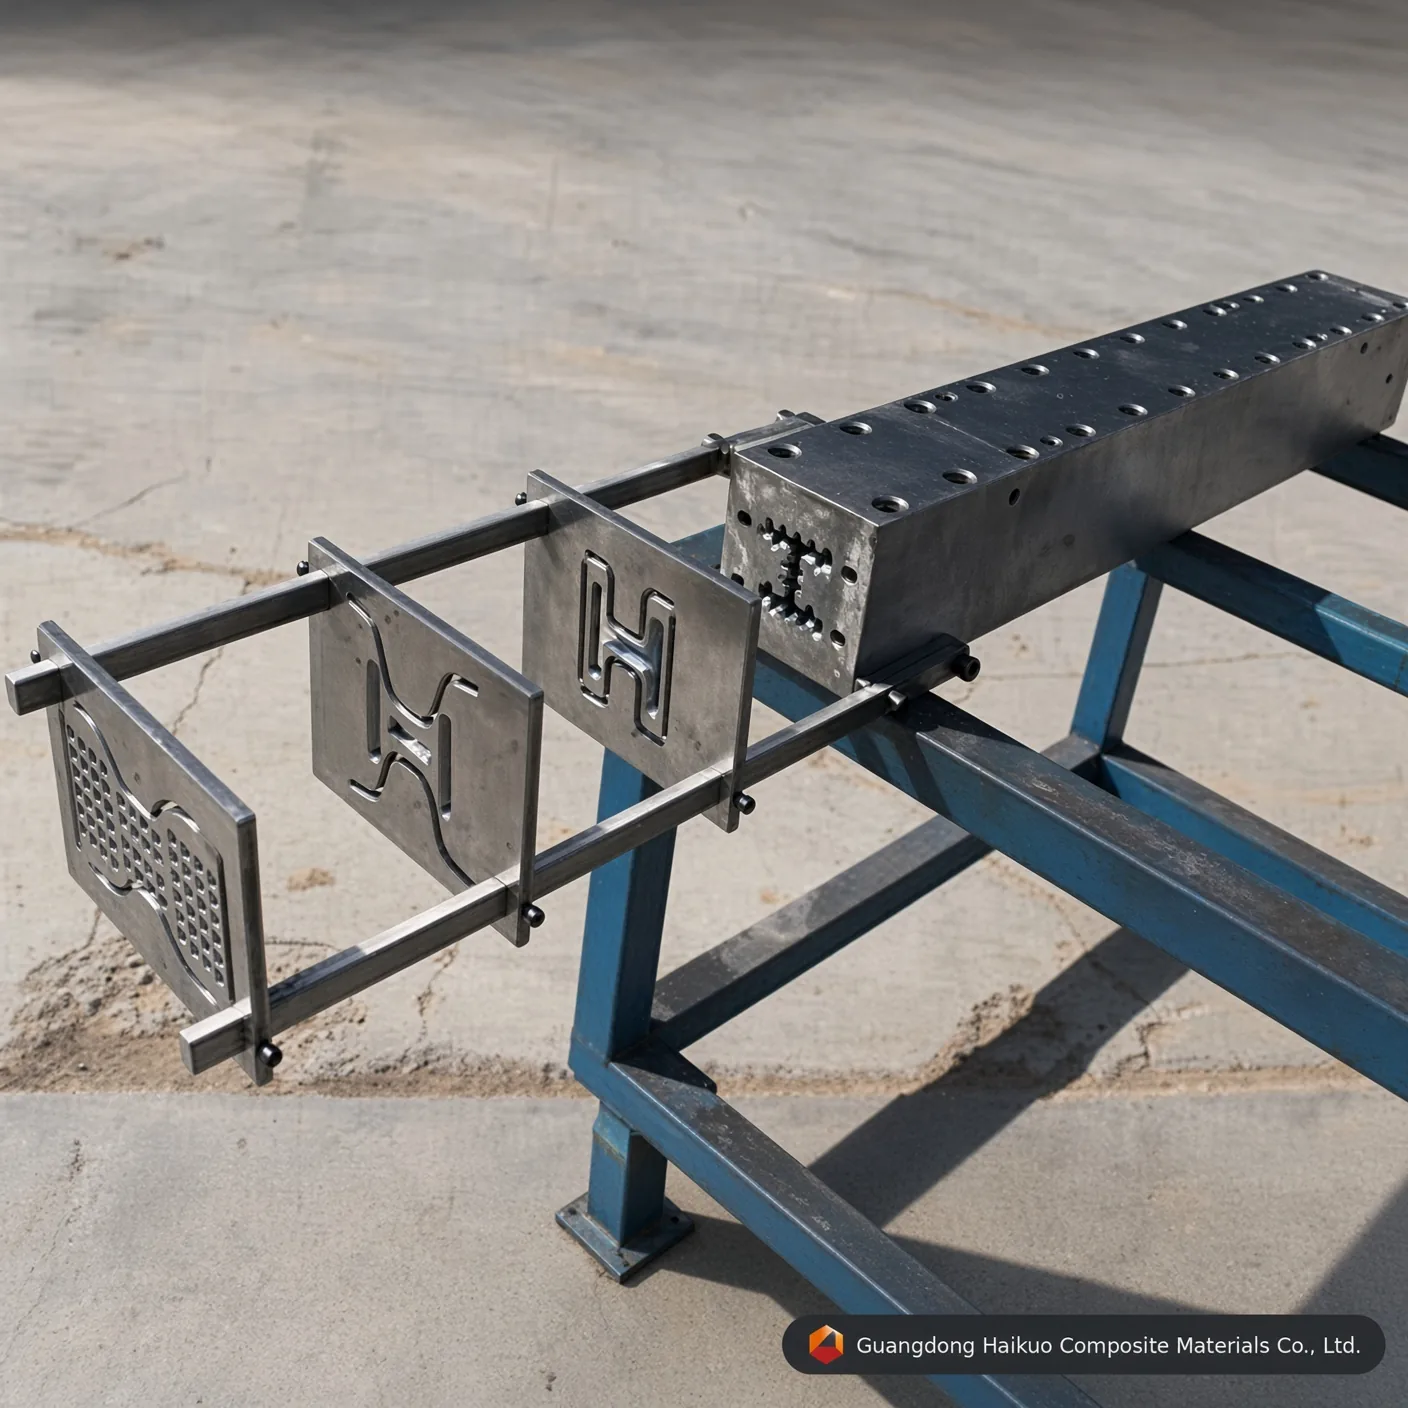
Forma do pultruzji dwuteowników FRP
Ta forma kształtuje profile FRP, takie jak płaskowniki, ceowniki, pręty, rury okrągłe, rury prostokątne, dwuteowniki, ramy itp., przykręcona do maszyny do pultruzji FRP, gdzie ciągły proces pultruzji z rovingu i żywicy kształtuje każdy odcinek.
Standard wykonania
Prostoliniowość: 0,02 mm Gładkość: Ra=0.025~0.012 Twardość powierzchni gniazda: < 0.02mm Tolerancje graniczne: ±0,3 mm Grubość powłoki: 0,04-0,05 mm Oferujemy usługi na zamówienie
Forma do pultruzji dwuteowników FRP to matryca służąca do wytwarzania rur z FRP (tworzywa wzmocnionego włóknem). Proces pultruzji przeciąga zbrojenie włóknem nasycone żywicą przez ogrzewaną matrycę, tworząc ciągłą rurę o określonym przekroju i rozmiarze. Rury z FRP cechuje mała masa, wysoka wytrzymałość, odporność na korozję, izolacja elektryczna i odporność ogniowa, dlatego są szeroko stosowane w energetyce, przemyśle chemicznym, budownictwie i transporcie.
Jak działa forma do pultruzji dwuteowników FRP
1. Ciągłe pasma włókien (szklanych, węglowych lub podobnego zbrojenia) są odwijane z kroćca i przechodzą przez układ prowadzący do wanny żywicznej.
2. Nasycona wiązka włókien przechodzi następnie przez stację wstępnego formowania, która zbiera ją w docelowy przekrój przed wejściem do matrycy.
3. Wewnątrz ogrzewanej matrycy ciśnienie i temperatura przekształcają żywicę z cieczy w żel, a w końcu w sztywne ciało stałe wokół zbrojenia.
4. Mechanizm ciągnący wyciąga utwardzony przekrój kompozytowy z matrycy, po czym piła przycina go na zamówioną długość.
Co decyduje o wydajności i parametrach formy do pultruzji dwuteowników FRP
Zbrojenie włóknem: rodzaj i udział użytego włókna mają bezpośredni wpływ na wytrzymałość, sztywność i masę — wyższa zawartość włókien zazwyczaj daje mocniejszy, lżejszy element. Włókno szklane, węglowe i aramidowe to najczęściej określane zbrojenia.
Matryca żywiczna: chemia żywicy i proporcje mieszanki decydują o odporności na ciepło, odporności chemicznej i długoterminowym zachowaniu przy starzeniu, przy czym stabilniejszy układ żywicy zapewnia lepszą trwałość. Żywice poliestrowe, winyloestrowe i epoksydowe to najczęściej stosowane układy.
Konstrukcja matrycy: geometria i wymiary gniazda określają gotowy przekrój i rozmiar, a także prędkość linii i jakość elementu — dokładniej wykonana matryca daje bardziej spójne elementy przy wyższej wydajności.
Parametry techniczne formy do pultruzji i standardy wykonania
| Nazwa formy | Forma do pultruzji dwuteowników FRP |
| Specyfikacja | Według indywidualnych wymagań klienta |
| Materiał | 40Cr, P20, Cr12, 38CrMoAI, H13 (opcjonalnie) |
| Obróbka powierzchni gniazda | Hartowanie i odpuszczanie, hartowanie, chromowanie twarde, azotowanie |
| Twardość gniazda | HRC55-60 |
| Odpowiednia żywica | Poliester nienasycony, żywica winylowa, żywica epoksydowa, żywica fenolowa, poliuretan |
| Prostoliniowość | 0.02mm |
| Gładkość | Ra=0.025~0.012 |
| Twardość powierzchni gniazda | < 0.02mm |
| Tolerancje graniczne | ±0.3mm |
| Grubość powłoki | 0.04-0.05mm |
Dane techniczne oprzyrządowania i wskazówki inżynierskie
| Gatunek stali na matrycę | Stal narzędziowa H13 (premium) | Stal na matryce Cr12MoV (standard) | Stal na formy P20 (ekonomiczna) |
|---|---|---|---|
| Podstawowa trwałość robocza | Doskonała (ponad 50 000 m przy włóknie szklanym) | Wysoka (około 30 000 – 40 000 m) | Umiarkowana (nadaje się do krótkich serii prototypowych) |
| Odporność na zmęczenie cieplne | Bardzo wysoka (zachowuje twardość HRC w wysokiej temperaturze) | Umiarkowana (dobra dla osnów poliestrowych) | Słaba (podatna na zużycie wymiarowe przy ciągłej pracy z PU) |
| Wewnętrzne lustrzane polerowanie | Doskonała (chropowatość Ra 0,012 μm) | Bardzo dobra (chropowatość Ra 0,025 μm) | Standardowa (chropowatość Ra 0,040 μm) |
| Odpowiednie profile zastosowań | serie dwuteowników wymagające maksymalnej trwałości narzędzia i stabilności wymiarowej | Standardowa wielkość produkcji dwuteowników | Prototypowanie małych serii lub próbne serie dwuteowników |
Pytania i odpowiedzi o precyzyjne formy
P1: Dlaczego grubość chromowania twardego 0,04-0,05 mm jest krytyczna dla formy do pultruzji dwuteowników FRP?
Odpowiedź: Rovingi i maty z włókna szklanego są silnie ścierne. Podczas ciągłej pultruzji zbrojona matryca wytwarza znaczne tarcie zarysowujące o ścianki gniazda formy do pultruzji dwuteowników FRP. Precyzyjna warstwa chromu twardego o grubości 0,04-0,05 mm podnosi mikrotwardość powierzchni i chroni stal narzędziową pod spodem, wydłużając trwałość matrycy o ponad 40%, a jednocześnie utrzymując stałą geometrię dwuteowników seria po serii.
P2: Jak wewnętrzne polerowanie lustrzane do Ra 0,012-0,025 μm wpływa na siłę ciągnienia w przypadku formy do pultruzji dwuteowników FRP?
Odpowiedź: Lustrzanie polerowane gniazdo radykalnie zmniejsza dynamiczny współczynnik tarcia wewnątrz kanału kształtującego dwuteowników. Niższe tarcie oznacza, że maszyna do pultruzji potrzebuje mniejszej siły zacisku/ciągnienia, aby przesuwać utwardzający się kompozyt, co ogranicza przyleganie na linii, zapobiega wykwitaniu włókien na powierzchni i zmniejsza zużycie energii przy długich seriach produkcyjnych.
P3: Jaki gatunek stali należy określić do produkcji wielkoseryjnej z użyciem formy do pultruzji dwuteowników FRP?
Odpowiedź: Do wielkoseryjnej produkcji ciągłej zalecana jest stal narzędziowa H13 lub stal na matryce Cr12MoV. H13 zapewnia najdłuższą trwałość roboczą i najlepszą odporność na zmęczenie cieplne, a Cr12MoV oferuje dobre właściwości przy niższym koszcie dla standardowych wielkości serii — stal na formy P20 pozostaje opłacalną opcją do prototypowania lub krótkich partii próbnych.
P4: Czy formę do pultruzji dwuteowników FRP można dostosować do niestandardowych wymiarów lub specyfikacji OEM?
Odpowiedź: Tak. Podobnie jak całe nasze oprzyrządowanie do pultruzji, wymiary, liczbę gniazd i obróbkę powierzchni można dopasować do Państwa dokładnego rysunku lub próbki — obsługujemy zarówno standardowe rozmiary katalogowe, jak i w pełni niestandardowe zamówienia oprzyrządowania OEM.
P5: Z jakimi układami żywic jest kompatybilna forma do pultruzji dwuteowników FRP?
Odpowiedź: Matryca jest kompatybilna z pełnym zakresem układów żywic stosowanych w pultruzji FRP, w tym z żywicami z poliestru nienasyconego, winyloestrowymi, epoksydowymi i fenolowymi. Prosimy o informację o docelowej żywicy i profilu utwardzania, a potwierdzimy optymalne wykończenie gniazda i układ stref grzewczych.
Proces produkcji

Projektowanie formy przez inżyniera

Regulacja formy do profili

Wstępne wyrównanie półfabrykatu

Obróbka CNC formy

Dziurkowanie formy

Szlifowanie powierzchni

Polerowanie wewnętrznej ścianki gniazda

Chromowanie formy
Certyfikat






