


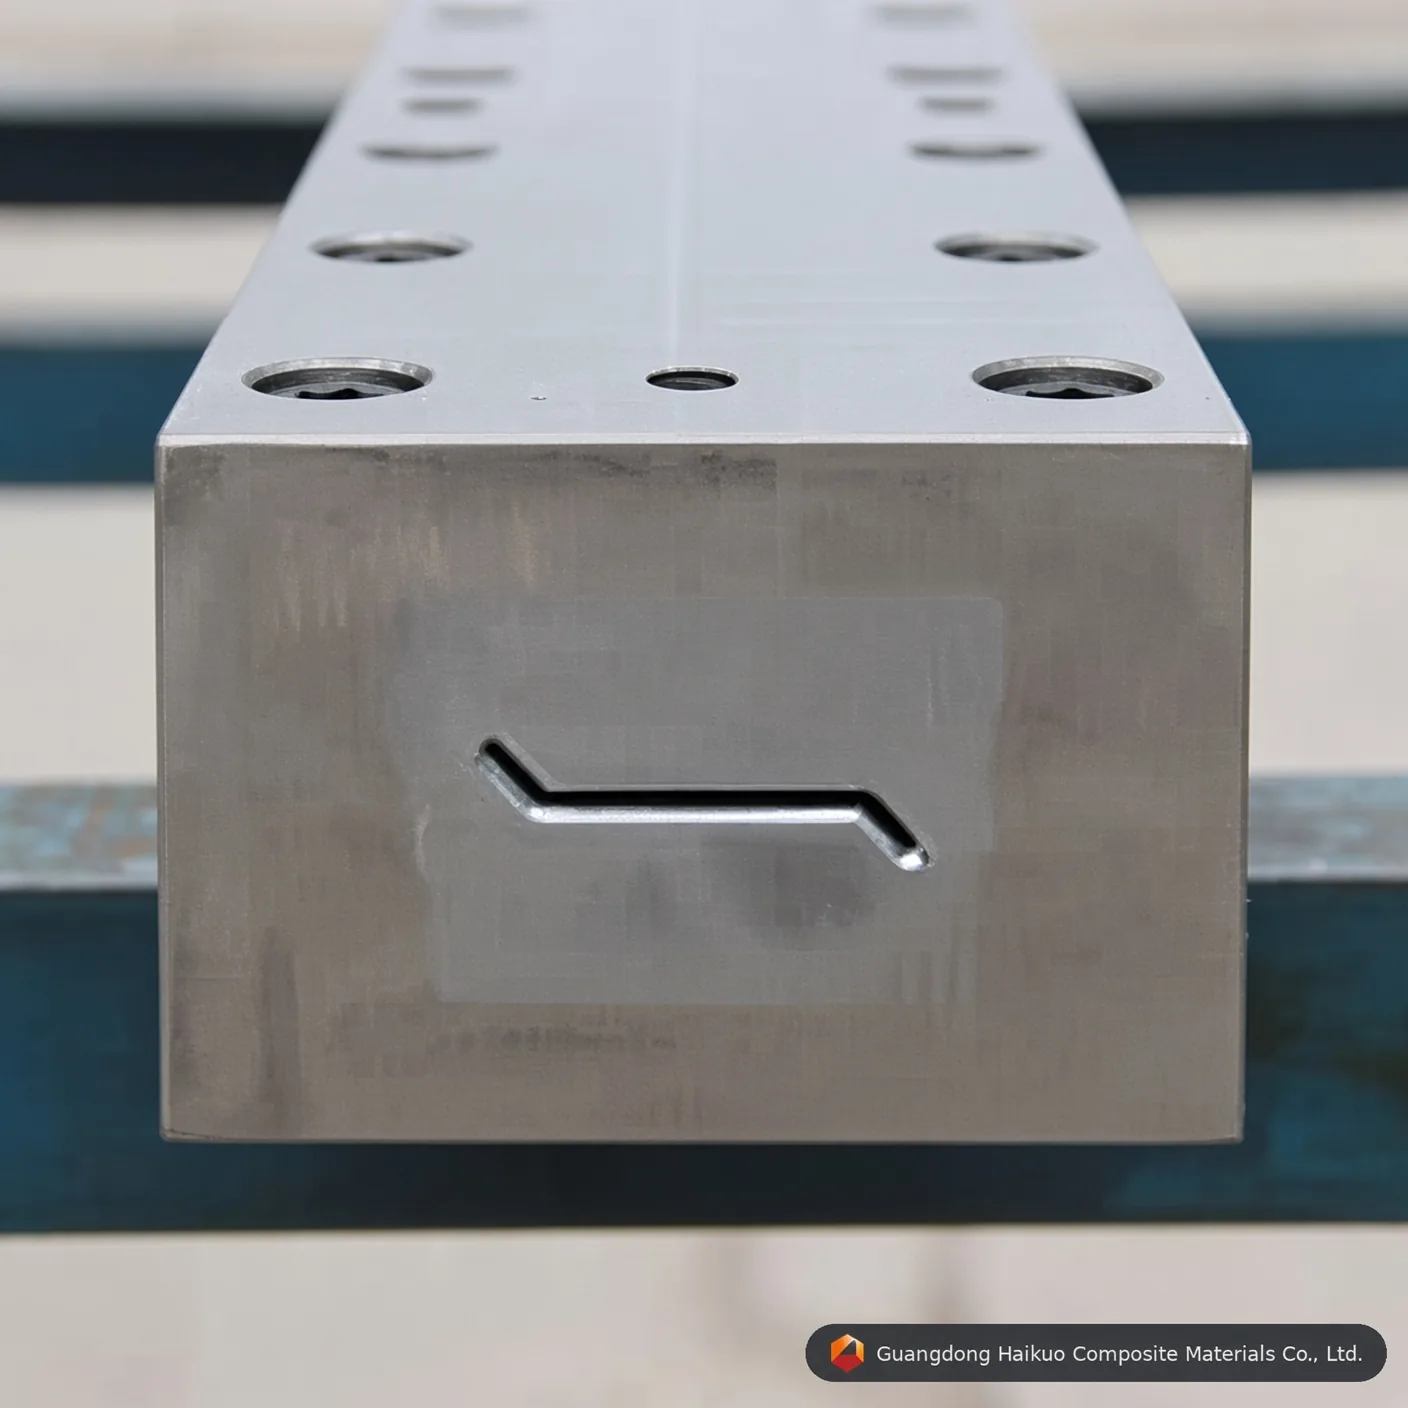
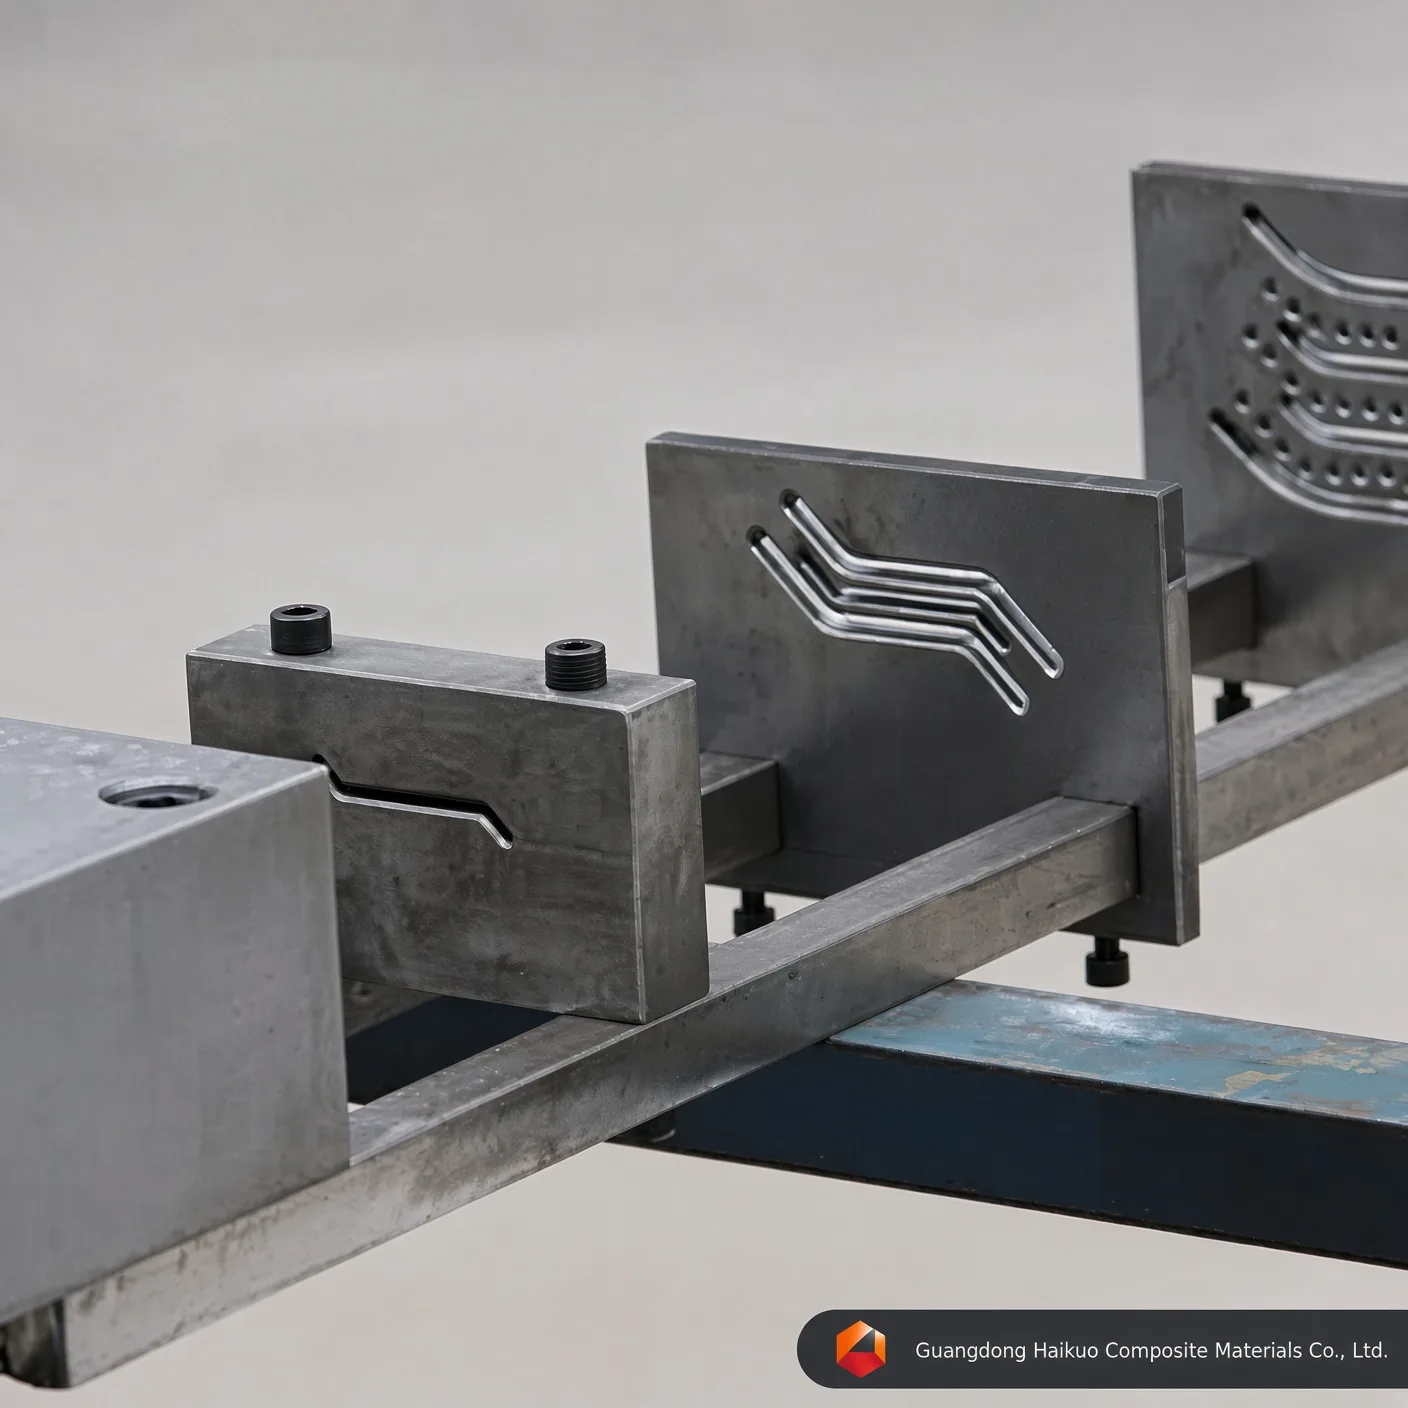
Matryca do pultruzji kompozytowych żaluzji GRP: wysokoprecyzyjne oprzyrządowanie do profili FRP
Proszę zwiększyć wydajność produkcji FRP dzięki tej wysokoprecyzyjnej matrycy do pultruzji kompozytowych żaluzji GRP, wykonanej ze stali Cr12/H13 z lustrzanym gniazdem i doskonałą stabilnością termiczną, do skomplikowanych profili żaluzji i lameli.
Standard wykonania
Prostoliniowość: 0,02 mm Gładkość: Ra=0.025~0.012 Twardość powierzchni gniazda: < 0.02mm Tolerancje graniczne: ±0,3 mm Grubość powłoki: 0,04-0,05 mm Oferujemy usługi na zamówienie
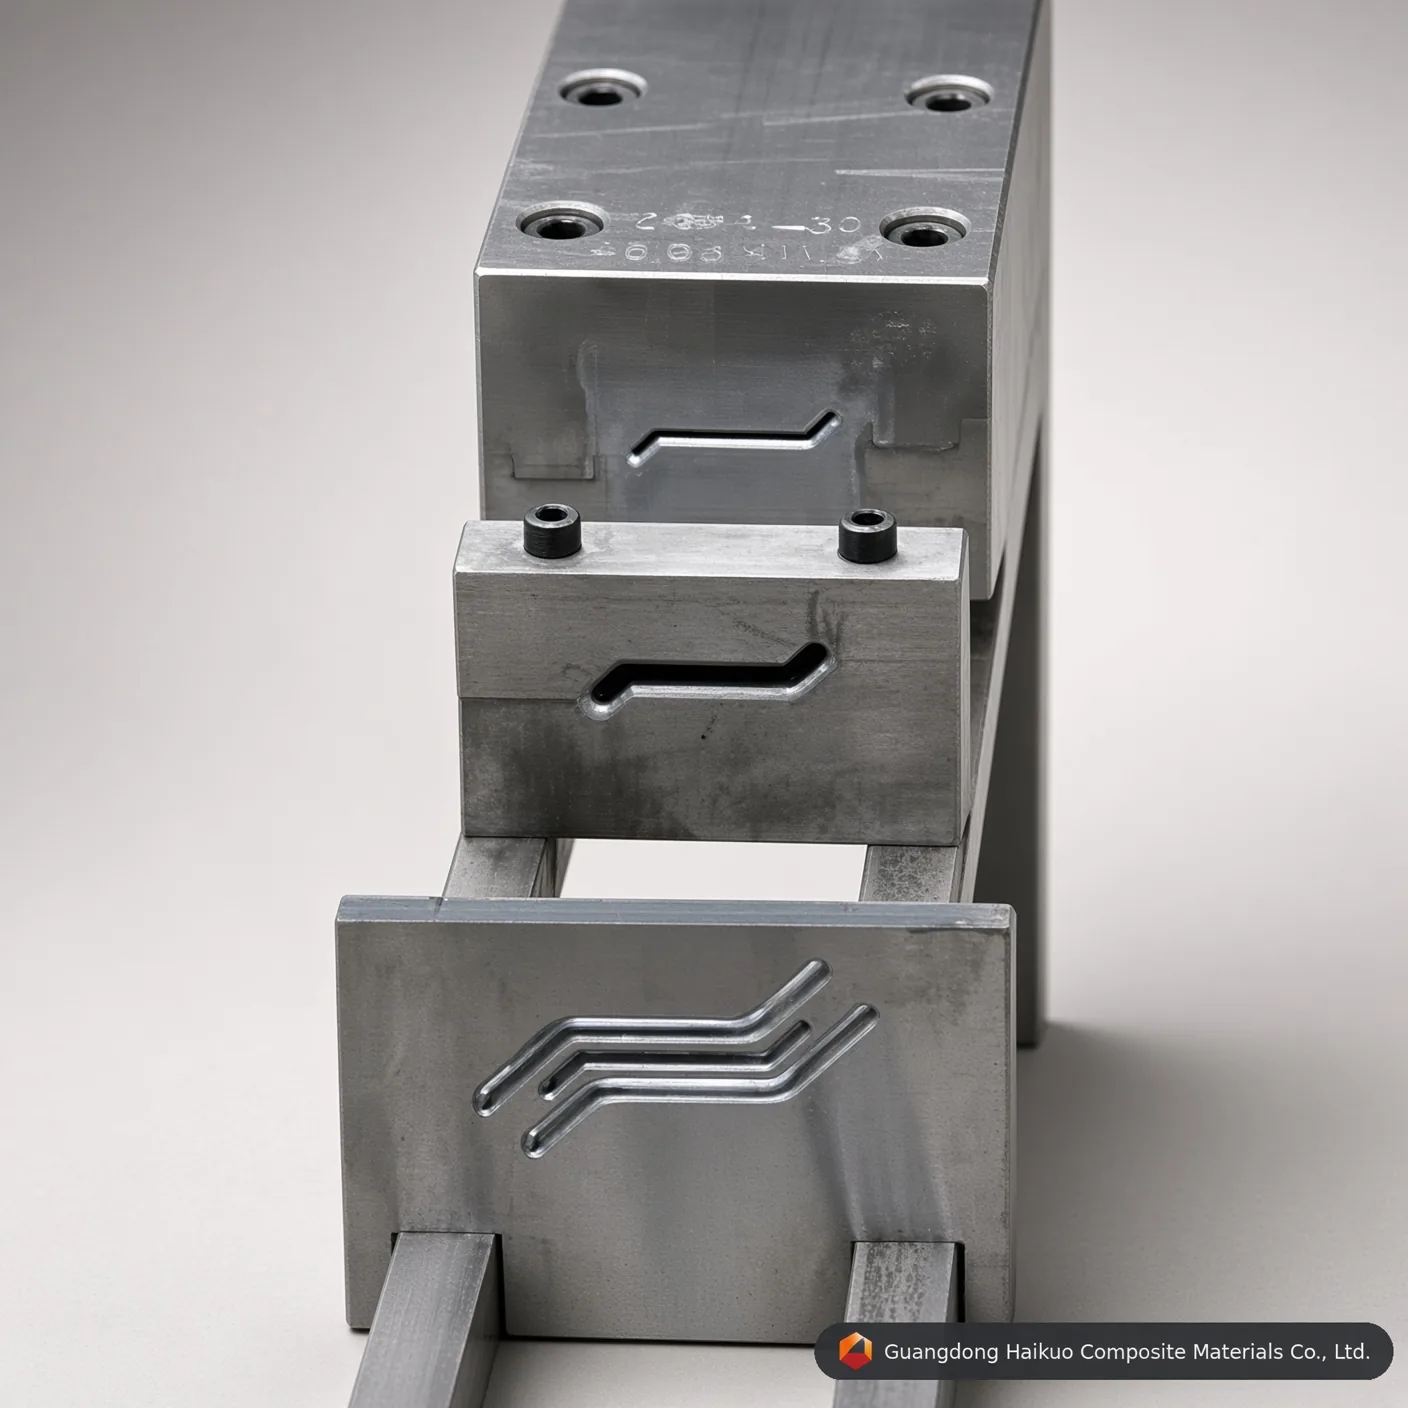
Precyzyjne oprzyrządowanie w sercu produkcji wysokiej klasy żaluzji kompozytowych.
Doskonałość inżynieryjna w projektowaniu matryc pultruzyjnych
W przemyśle kompozytowym około 90% jakości profilu pultrudowanego wynika z precyzji matrycy. Forma do pultruzji kompozytowych żaluzji GRP to wyrafinowane narzędzie inżynieryjne stworzone do obsługi skomplikowanych geometrii lameli i ram żaluzji. W porównaniu ze standardowymi formami do rur formy do żaluzji wymagają znacznie większej precyzji grubości ścianki i wykończenia powierzchni, aby zapewnić funkcjonalną aerodynamikę wraz z atrakcyjnym wyglądem. W Guangdong Haikuo do każdej formy stosuje się stal klasy lotniczej i wielostopniową obróbkę cieplną, dzięki czemu wyniki pozostają stałe przy milionach metrów produkcji.
1. Jak działa forma do pultruzji
Forma do żaluzji GRP działa jednocześnie jako reaktor chemiczny i prasa formująca, równoważąc temperaturę, ciśnienie i prędkość na każdym etapie:
- Impregnacja i prowadzenie: Zbrojenie z włókna szklanego lub węglowego jest nasycane w wannie żywicznej, a następnie precyzyjnie ustawiane za pomocą prowadnic prefomerów przed wejściem do formy.
- Ogrzewanie strefowe: Forma jest podzielona na trzy lub więcej stref grzewczych — strefa wlotowa zapobiega przedwczesnemu żelowaniu, strefa środkowa uruchamia reakcję egzotermiczną, a strefa wylotowa kończy utwardzanie konstrukcyjne.
- Przemiana fazowa: Wewnątrz gniazda żywica przechodzi z cieczy w żel, a w końcu w stały kompozyt konstrukcyjny, gdy zbieżność wewnętrzna formy go ściska.
- Ciągłe ciągnienie: Posuwisto-zwrotny ciągnik nieprzerwanie wyciąga utwardzony profil żaluzji, który następnie jest cięty na długość piłami z końcówkami diamentowymi.
2. Inżynieria materiałowa i obróbka powierzchni
Środowisko wewnątrz matrycy pultruzyjnej jest wysoce ścierne, dlatego dobór materiału ma kluczowe znaczenie, aby zapobiegać „zanieczyszczaniu formy” i wewnętrznym zarysowaniom:
- Cr12 / Cr12MoV: Stal wysokowęglowa i wysokochromowa o wyjątkowej odporności na zużycie przy seriach wielkoseryjnych.
- Stal narzędziowa H13: Wybierana do pultruzji epoksydowej lub poliuretanowej ze względu na doskonałą ciągliwość w podwyższonych temperaturach.
- Chromowanie twarde (0,04-0,05 mm): Klucz do minimalizacji tarcia — gniazdo o wykończeniu lustrzanym (Ra=0,012) utrzymuje siłę ciągnienia na możliwie najniższym poziomie i wydłuża trwałość chwytaków w maszynie.
3. Parametry techniczne 2026 i standardy wykonania
| Parametr | Wartość standardowa | Znaczenie inżynieryjne |
|---|---|---|
| Twardość gniazda | HRC 55-62 | Zapobiega ścieraniu przez włókna szklane. |
| Gładkość powierzchni | Ra 0,025 ~ 0,012 | Zapewnia wykończenie „klasy A” profili. |
| Prostoliniowość | < 0,02 mm na metr | Zapobiega odkształcaniu się gotowego profilu. |
| Równoległość | ± 0.01mm | Zapewnia jednolitą grubość ścianki. |
| Twardość powłoki | ≥ HV 900 | Wydłuża trwałość formy o 300%. |
4. Czynniki wpływające na wydajność formy
- Udział objętościowy włókna: Forma musi być zaprojektowana tak, aby uwzględniać konkretny stosunek włókna do żywicy i zapobiegać skokom ciśnienia wewnętrznego.
- Kompensacja skurczu: Zaawansowane formy do żaluzji są nieznacznie przewymiarowane, aby uwzględnić chemiczny skurcz żywicy podczas sieciowania.
- Konstrukcja kanałów chłodzących: Choć forma jest ogrzewana, strefa wlotowa może wymagać chłodzenia, aby zapobiec narastaniu żywicy i jej „zawisaniu” na wlocie.
10 profesjonalnych pytań i odpowiedzi: zakup form do pultruzji
P1: „Ile metrów może wyprodukować chromowana forma Cr12 przed ponownym chromowaniem?”
O: Zazwyczaj od 50 000 do 100 000 metrów, w zależności od rodzaju żywicy i ścieralności włókna.
P2: „Jaka stal jest najlepsza do pultruzji poliuretanowej (PU)?”
O: Zalecamy stal P20 lub H13 ze specjalistyczną obróbką azotowaniem, ponieważ PU może być bardziej agresywny wobec standardowego chromowania.
P3: „Czy jedna forma może wytwarzać żaluzje o różnych grubościach?”
O: Zasadniczo nie. Każda matryca jest precyzyjnie obrabiana pod określony przekrój. Grubość wynika z geometrii gniazda.
P4: „Dlaczego prostoliniowość formy jest tak istotna w przypadku żaluzji?”
O: Nawet odchyłka 0,1 mm może spowodować wyginanie się profilu w „banan” lub jego skręcenie, co uniemożliwia montaż w ramie żaluzji.
P5: „Jak radzą sobie Państwo z szczytem ciepła egzotermicznego w formie?”
O: Strefy grzewcze projektujemy z niezależnymi regulatorami PID, które kompensują ciepło wytwarzane w reakcji utwardzania żywicy.
P6: „Czy chromowanie twarde jest niezbędne w każdej formie?”
O: Tak. Bez niego tarcie między włóknem szklanym a stalą prowadziłoby do szybkiego zużycia i dużych sił ciągnienia, które mogłyby zatrzymać maszynę.
P7: „Czy mogą Państwo wykonać formy na zamówienie na podstawie naszych rysunków CAD?”
O: Tak. Specjalizujemy się w precyzyjnej produkcji 1:1 na podstawie plików STEP lub DWG klienta, z uwzględnieniem korekt współczynnika skurczu.
P8: „Jaki jest typowy czas realizacji złożonej formy do żaluzji?”
O: Wysokoprecyzyjna matryca do żaluzji zajmuje zazwyczaj 15-25 dni na obróbkę, obróbkę cieplną i końcowe polerowanie.
P9: „Czy wraz z formą oferują Państwo szablony do wstępnego formowania?”
O: Tak, dostarczamy dopasowane prowadnice prefomerów ze stali nierdzewnej lub nylonu, aby włókno wchodziło do matrycy w prawidłowej orientacji.
P10: „Jak konserwować formę między seriami produkcyjnymi?”
O: Gniazdo należy oczyścić z pozostałości żywicy, gdy jest jeszcze ciepłe, i pokryć lekkim olejem antykorozyjnym lub sprayem ochronnym do form.
Konsultacja w zakresie precyzyjnego oprzyrządowania
Zapraszamy do optymalizacji Państwa produkcji kompozytów z Guangdong Haikuo Composite Materials Co., Ltd. Pod kierownictwem Heleny Wang specjalizujemy się w wysokiej jakości formach do pultruzji FRP/GRP.
Prosimy o przesłanie projektu do przeglądu technicznego:
- Kierownik projektu oprzyrządowania: Helena Wang
- E-mail techniczny: [email protected]
- Globalny WhatsApp: +86 189 5198 8522
Dane techniczne oprzyrządowania i wskazówki inżynierskie
| Gatunek stali na matrycę | Stal narzędziowa H13 (premium) | Stal na matryce Cr12MoV (standard) | Stal na formy P20 (ekonomiczna) |
|---|---|---|---|
| Podstawowa trwałość robocza | Doskonała (ponad 50 000 m przy włóknie szklanym) | Wysoka (około 30 000 – 40 000 m) | Umiarkowana (nadaje się do krótkich serii prototypowych) |
| Odporność na zmęczenie cieplne | Bardzo wysoka (zachowuje twardość HRC w wysokiej temperaturze) | Umiarkowana (dobra dla osnów poliestrowych) | Słaba (podatna na zużycie wymiarowe przy ciągłej pracy z PU) |
| Wewnętrzne lustrzane polerowanie | Doskonała (chropowatość Ra 0,012 μm) | Bardzo dobra (chropowatość Ra 0,025 μm) | Standardowa (chropowatość Ra 0,040 μm) |
| Odpowiednie profile zastosowań | serie profili żaluzji/lameli wymagające maksymalnej trwałości narzędzia i stabilności wymiarowej | Standardowa wielkość produkcji profili żaluzji/lameli | Prototypowanie małych serii lub próbne serie profili żaluzji/lameli |
Pytania i odpowiedzi o precyzyjne formy
P1: Dlaczego grubość chromowania twardego 0,04-0,05 mm jest krytyczna dla formy do pultruzji kompozytowych żaluzji GRP: precyzyjnego oprzyrządowania do profili FRP?
Odpowiedź: Rovingi i maty z włókna szklanego są silnie ścierne. Podczas ciągłej pultruzji zbrojona matryca wytwarza znaczne tarcie zarysowujące o ścianki gniazda formy do pultruzji kompozytowych żaluzji GRP: precyzyjnego oprzyrządowania do profili FRP. Precyzyjna warstwa chromu twardego o grubości 0,04-0,05 mm podnosi mikrotwardość powierzchni i chroni stal narzędziową pod spodem, wydłużając trwałość matrycy o ponad 40%, a jednocześnie utrzymując stałą geometrię profili żaluzji seria po serii.
P2: Jak wewnętrzne polerowanie lustrzane do Ra 0,012-0,025 μm wpływa na siłę ciągnienia w przypadku formy do pultruzji kompozytowych żaluzji GRP: precyzyjnego oprzyrządowania do profili FRP?
Odpowiedź: Lustrzanie polerowane gniazdo radykalnie zmniejsza dynamiczny współczynnik tarcia wewnątrz kanału kształtującego profili żaluzji/lameli. Niższe tarcie oznacza, że maszyna do pultruzji potrzebuje mniejszej siły zacisku/ciągnienia, aby przesuwać utwardzający się kompozyt, co ogranicza przyleganie na linii, zapobiega wykwitaniu włókien na powierzchni i zmniejsza zużycie energii przy długich seriach produkcyjnych.
P3: Jaki gatunek stali należy określić do produkcji wielkoseryjnej z użyciem formy do pultruzji kompozytowych żaluzji GRP: precyzyjnego oprzyrządowania do profili FRP?
Odpowiedź: Do wielkoseryjnej produkcji ciągłej zalecana jest stal narzędziowa H13 lub stal na matryce Cr12MoV. H13 zapewnia najdłuższą trwałość roboczą i najlepszą odporność na zmęczenie cieplne, a Cr12MoV oferuje dobre właściwości przy niższym koszcie dla standardowych wielkości serii — stal na formy P20 pozostaje opłacalną opcją do prototypowania lub krótkich partii próbnych.
P4: Czy formę do pultruzji kompozytowych żaluzji GRP: precyzyjne oprzyrządowanie do profili FRP można dostosować do niestandardowych wymiarów lub specyfikacji OEM?
Odpowiedź: Tak. Podobnie jak całe nasze oprzyrządowanie do pultruzji, wymiary, liczbę gniazd i obróbkę powierzchni można dopasować do Państwa dokładnego rysunku lub próbki — obsługujemy zarówno standardowe rozmiary katalogowe, jak i w pełni niestandardowe zamówienia oprzyrządowania OEM.
P5: Z jakimi układami żywic jest kompatybilna matryca do pultruzji kompozytowych żaluzji GRP: precyzyjne oprzyrządowanie do profili FRP?
Odpowiedź: Matryca jest kompatybilna z pełnym zakresem układów żywic stosowanych w pultruzji FRP, w tym z żywicami z poliestru nienasyconego, winyloestrowymi, epoksydowymi i fenolowymi. Prosimy o informację o docelowej żywicy i profilu utwardzania, a potwierdzimy optymalne wykończenie gniazda i układ stref grzewczych.
Proces produkcji

Projektowanie formy przez inżyniera

Regulacja formy do profili

Wstępne wyrównanie półfabrykatu

Obróbka CNC formy

Dziurkowanie formy

Szlifowanie powierzchni

Polerowanie wewnętrznej ścianki gniazda

Chromowanie formy
Certyfikat






