


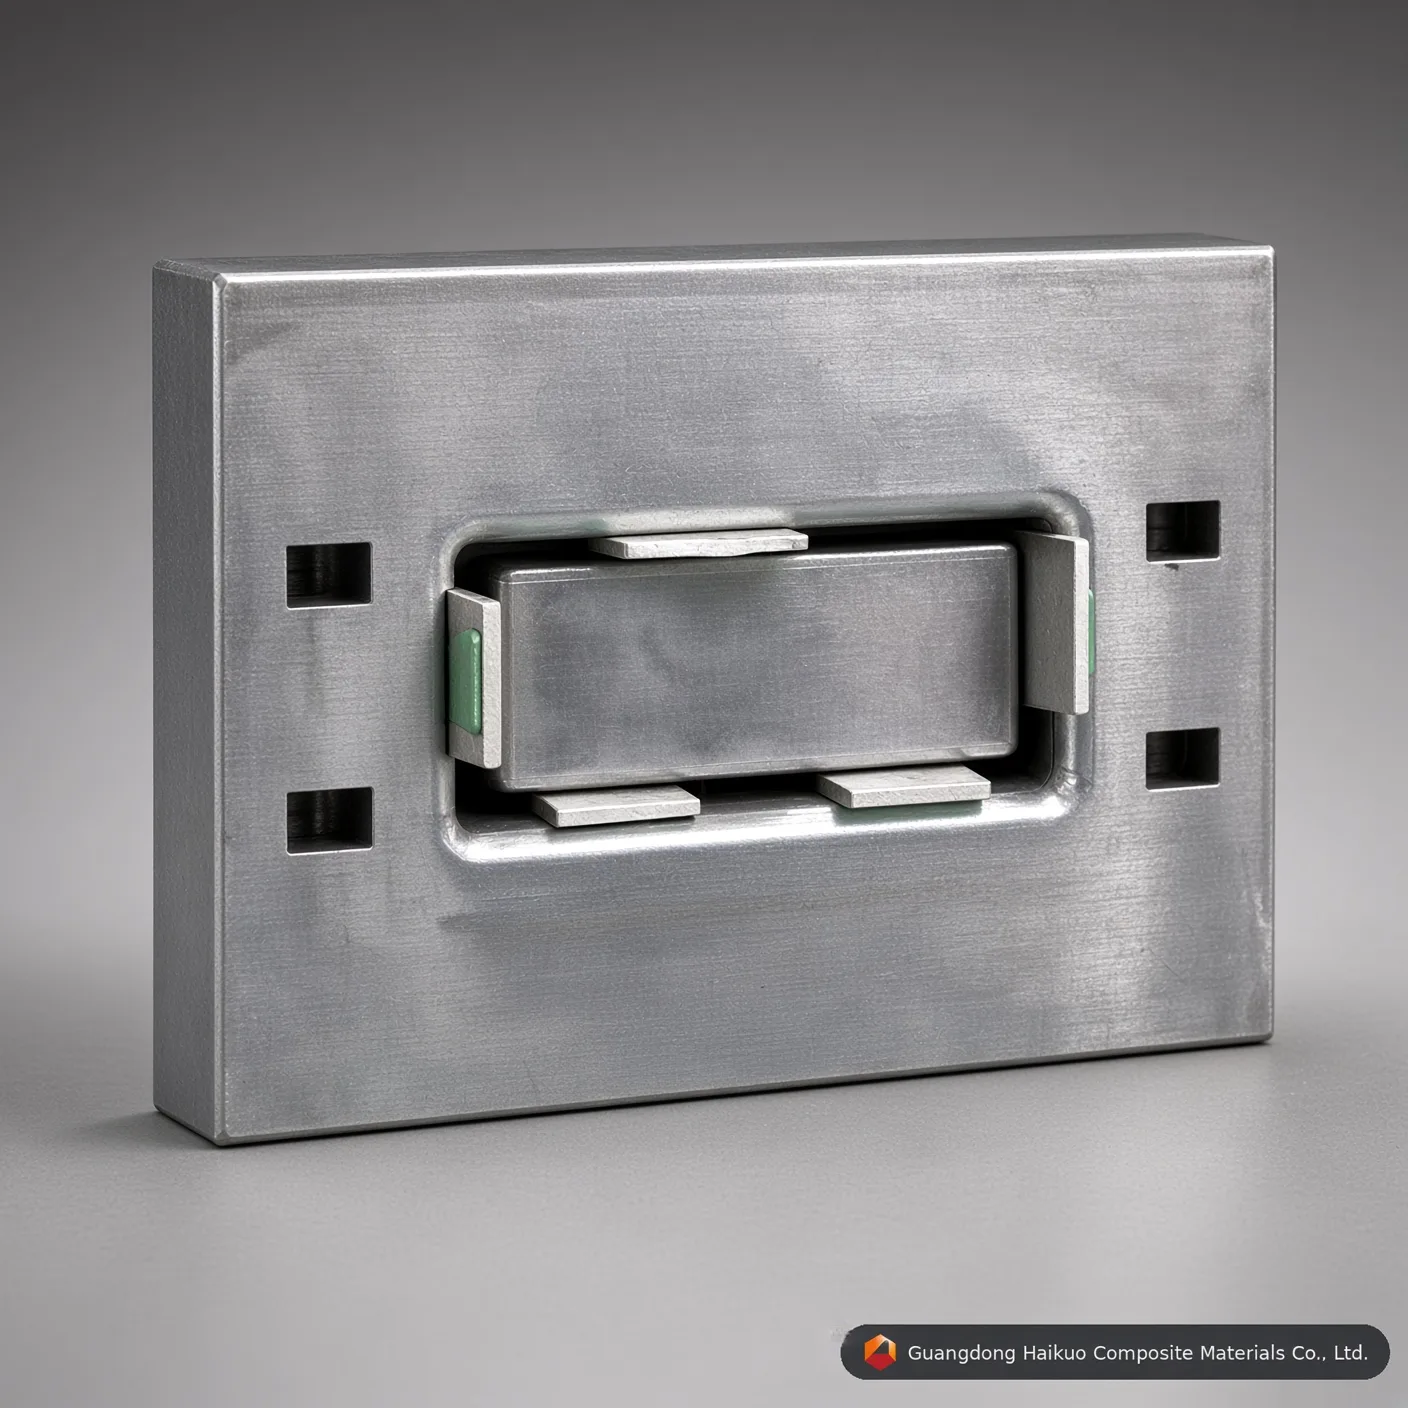
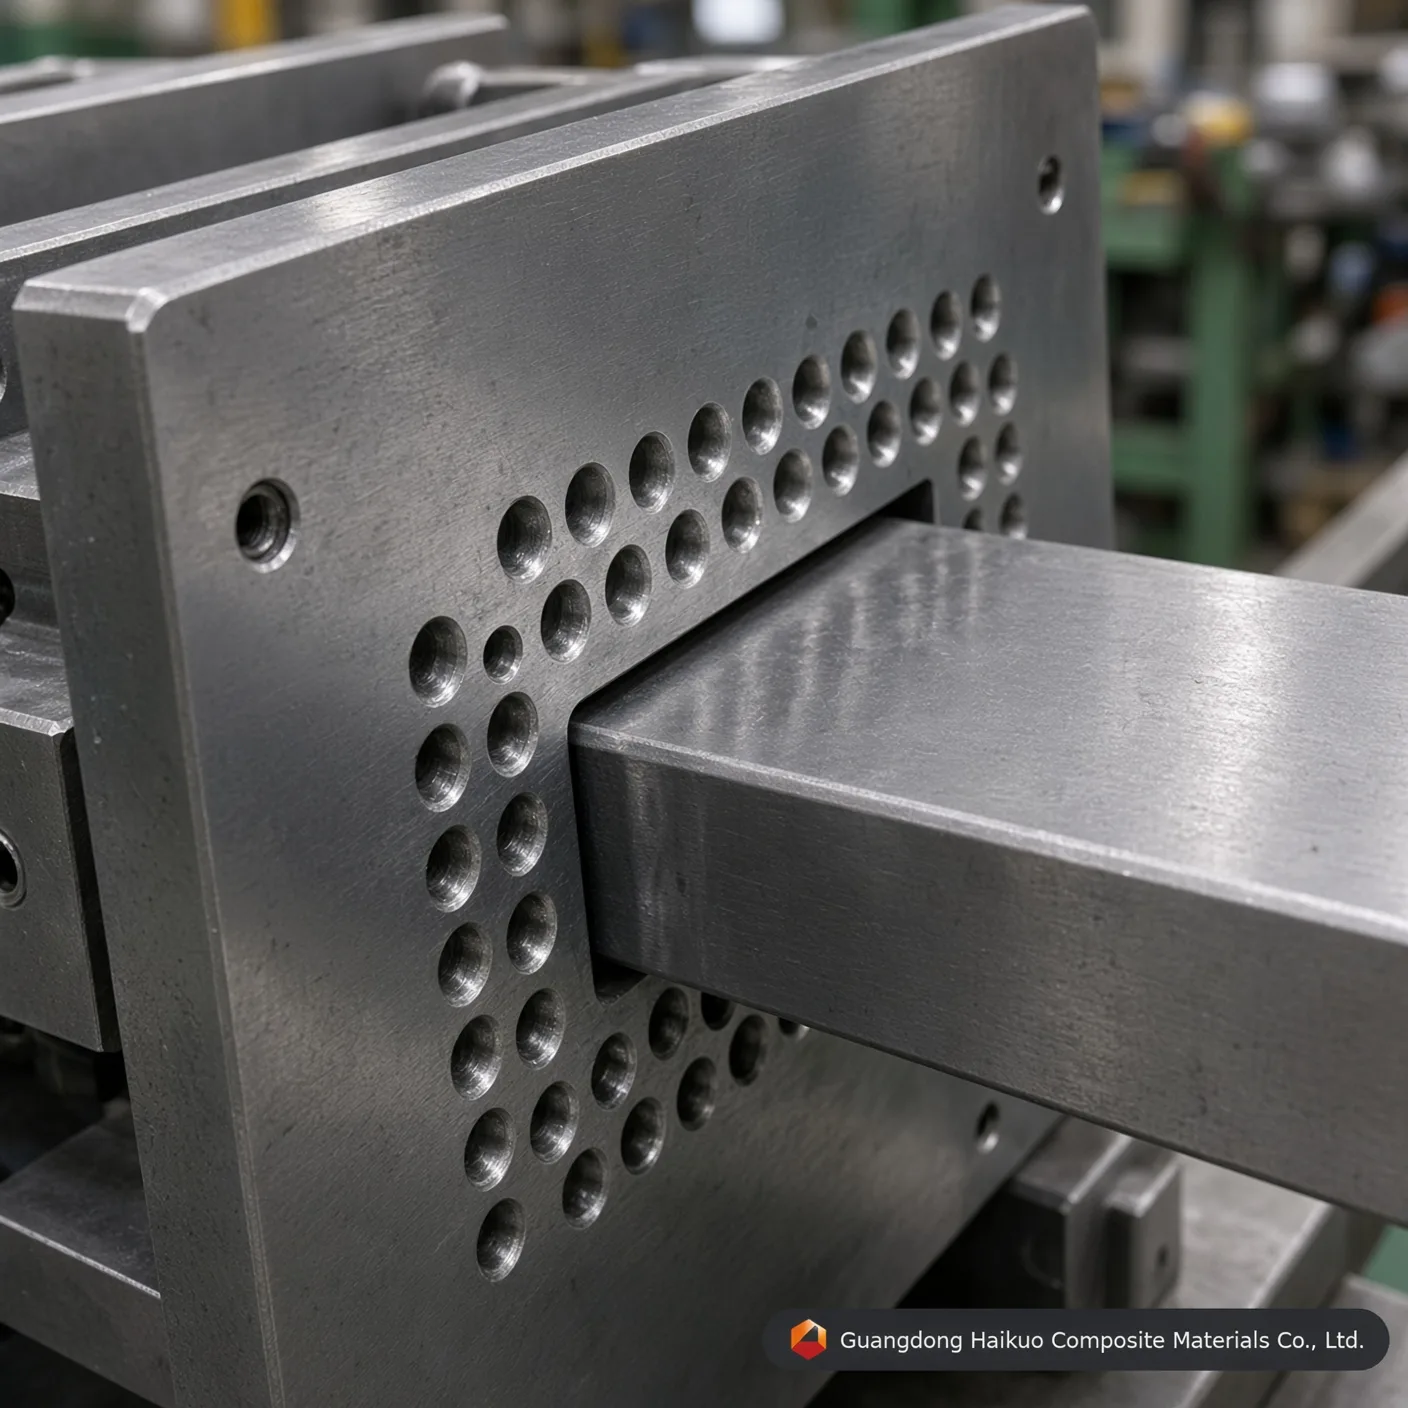
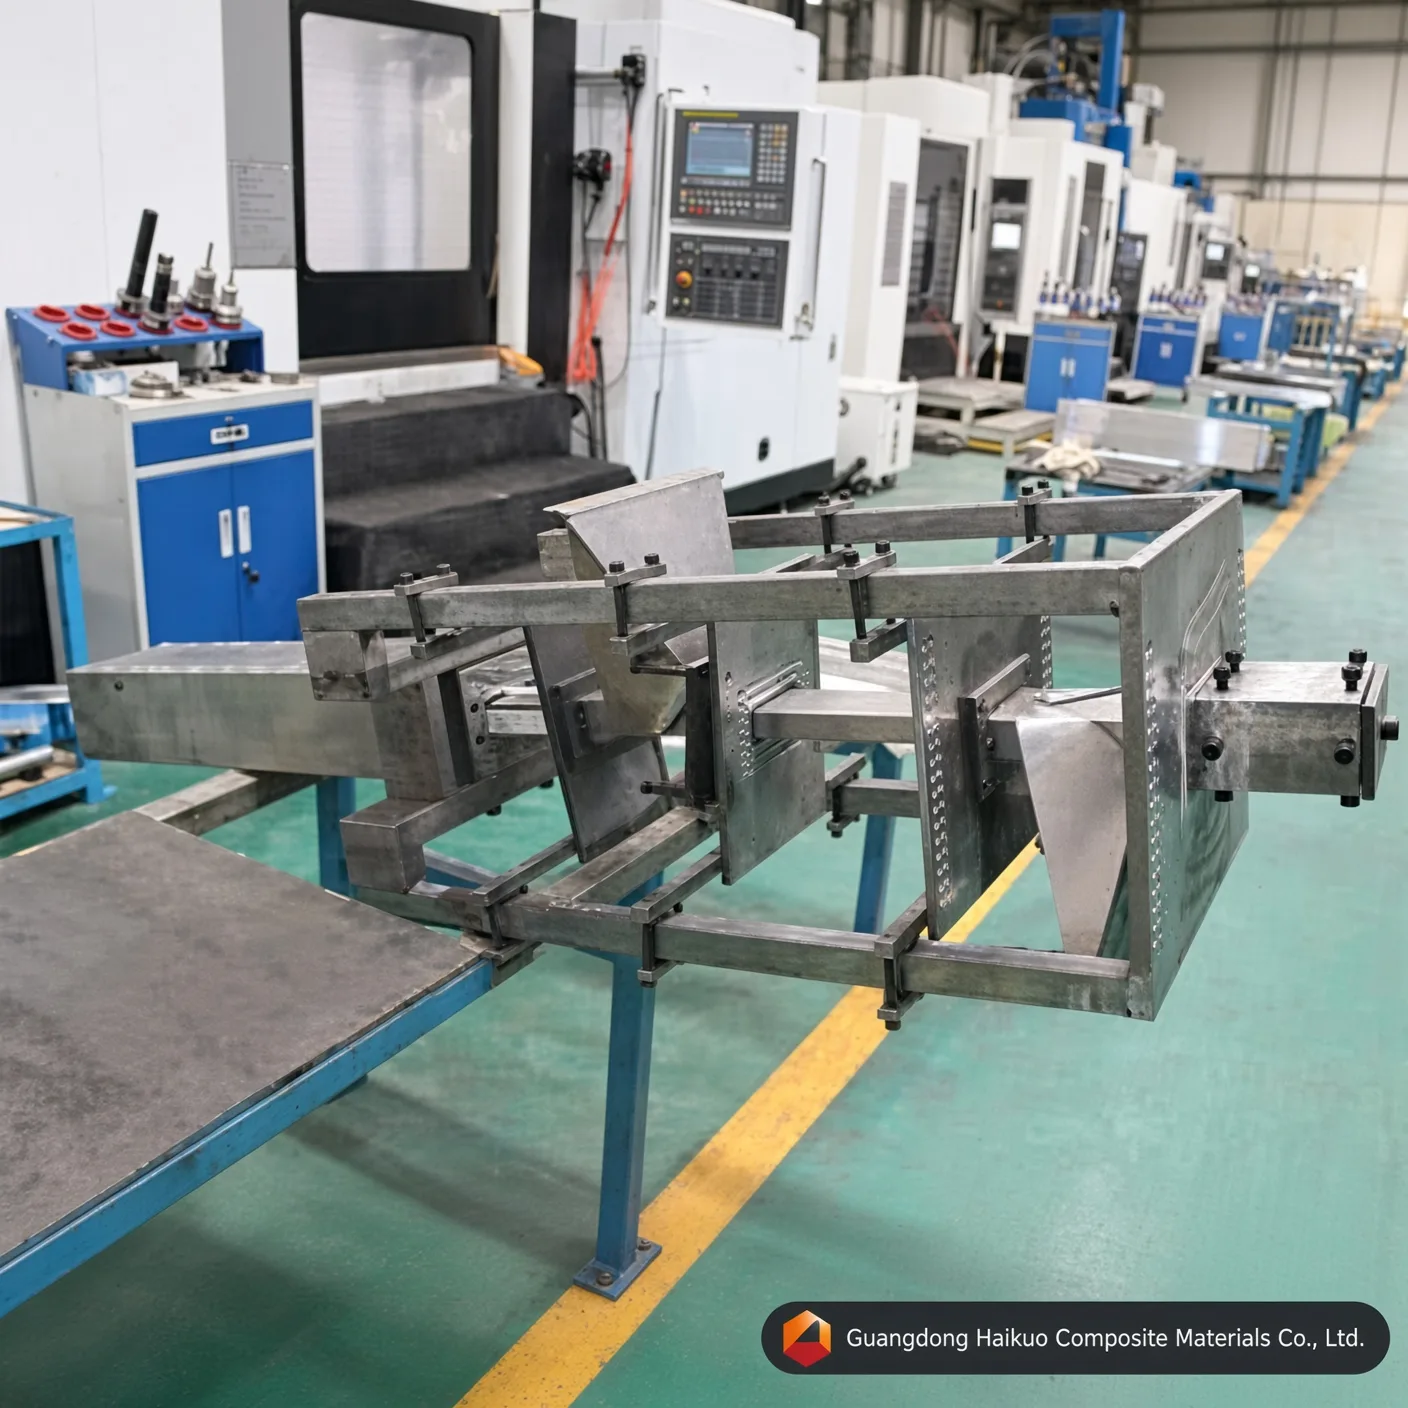
Пултрузионная матрица для прямоугольной трубы FRP 120*50 мм и усиленная конструкционная оснастка
Прецизионная пултрузионная пресс-форма для прямоугольной трубы FRP 120*50 мм от сертифицированного производителя Haikuo. Изготовлена из инструментальной стали H13/Cr12 с твёрдым хромированием 0,05 мм и зеркальной отделкой Ra 0,012.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
Что представляет собой пултрузионная пресс-форма для прямоугольной трубы FRP 120*50 мм
Пултрузионная пресс-форма для прямоугольной трубы FRP 120*50 мм, также называемая пултрузионной матрицей или индивидуальной формующей матрицей, — это прочный прецизионный инструмент для непрерывного производства конструкционных профилей из полимера, армированного волокном. Высокопрочные стеклянные или углеродные волокна, пропитанные термореактивной смолой, протягиваются через точно нагреваемую полость из инструментальной стали, и такая оснастка обеспечивает высокую точность размеров, высокую конструкционную прочность и равномерное распределение смолы по всему прямоугольному сечению.
Как работает пултрузионная оснастка Haikuo для FRP
Внутри пултрузионной пресс-формы Haikuo для прямоугольной трубы FRP непрерывный процесс формования проходит через четыре согласованных технологических этапа:
- Сматывание волокна со шпулярника и пропитка: непрерывные ровинги стекловолокна или маты из углеродного волокна сматываются со шпулярников с контролем натяжения и поступают в ванну с ненасыщенной полиэфирной, винилэфирной или эпоксидной смолой.
- Прецизионное предварительное формование: пропитанная смолой волокнистая матрица проходит через индивидуальные формующие направляющие, придающие композиту целевой конструкционный профиль 120*50 мм.
- Контролируемое термическое отверждение: в многозонной нагреваемой полости матрицы смола проходит равномерную экзотермическую реакцию сшивки, превращая жидкий полимер в жёсткую прямоугольную трубу.
- Непрерывное вытягивание и пильная резка: гидравлическое или гусеничное тянущее оборудование вытягивает отверждённый прямоугольный профиль FRP с выхода матрицы, где летучие пилы автоматически режут его на требуемые для объекта длины.
Материалы и производственные стандарты оснастки
Чтобы продлить срок службы и снизить внутреннее сопротивление трения, Guangdong Haikuo изготавливает и обрабатывает свои пултрузионные матрицы из сертифицированных инструментальных сталей премиум-класса с современной текстурой поверхности:
| Инженерные параметры спецификации | Испытанные технические показатели и стандарты соответствия |
|---|---|
| Обозначение оснастки | Пултрузионная пресс-форма премиум-класса для прямоугольной трубы FRP 120*50 мм |
| Размер сечения | Ширина 120 мм × высота 50 мм (толщина стенки полностью настраивается) |
| Основной материал стали | Матричная сталь премиум-класса 40Cr, P20, Cr12MoV, 38CrMoAl или H13 (по выбору) |
| Обработка поверхности полости | Современные закалка и отпуск, индукционная закалка, газовое азотирование, твёрдое хромирование |
| Базовая твёрдость полости | HRC 55 – 60 |
| Внутренняя зеркальная полировка | Сверхгладкая Ra = 0,025 ~ 0,012 мкм (исключает микротрещины профиля) |
| Допуск прямолинейности | ≤ 0,02 мм на пролёте 1000 мм |
| Геометрические допуски границ | От ±0,1 мм до ±0,3 мм (соответствует международным аэрокосмическим нормам и нормам для обтекателей 5G) |
| Толщина твёрдого хромового покрытия | 0,04 мм – 0,05 мм (обеспечивает исключительную износостойкость к абразивному стекловолокну) |
| Совместимая термореактивная смола | Матрицы на основе ненасыщенного полиэфира (UP), винилэфира, эпоксида, фенола и полиуретана (PU) |
Факторы эффективности, определяющие качество конструкционной оснастки
- Оптимизация армирования: изменение объёмных долей волокна и конфигурации матов в окне 120*50 мм меняет механические свойства (жёсткость, осевую нагрузку при изгибе) получаемой прямоугольной трубы FRP.
- Калибровка смоляной матрицы: выбор между экономичным полиэфиром, химически стойким винилэфиром или высокотемпературным эпоксидом определяет итоговый коррозионный барьер и профиль теплового расширения.
- Точность оснастки: сверхгладкая зеркально полированная внутренняя поверхность пресс-формы обеспечивает меньшее сопротивление вытягиванию, что снижает потребность в энергии вашего пултрузионного оборудования, повышает суточную производительность и даёт профили с чистой поверхностью.
Почему стоит выбрать индивидуальные пултрузионные пресс-формы Haikuo
Guangdong Haikuo помогает согласовать переменные теплового расширения многозонной матрицы с конкретными профилями сшивки смолы и поддерживает быстрое прототипирование для мировых промышленных цепочек поставок.
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | Крупные серии массивных композитных конструкционных сечений, пултрузия на полиуретане | Стандартные трубы FRP, серийные квадратные каналы большого объёма | Малые серии специальных нестандартных профилей на заказ |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для прямоугольной трубы FRP?
Ответ: ровинги и маты из стекловолокна — очень абразивные материалы. При непрерывном профилировании композита армированная волокном матрица создаёт огромное царапающее трение о стенки полости пултрузионной пресс-формы для трубы FRP. Нанесение точного слоя твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь (например, H13 или Cr12). Этот износостойкий барьер продлевает конструкционный ресурс пултрузионной матрицы более чем на 40% и обеспечивает неизменную наружную геометрию 120*50 мм.
В2: Как внутренняя зеркальная полировка до Ra 0,012 влияет на сопротивление усилию вытягивания на вашей пултрузионной машине?
Ответ: микроскопическая шероховатость внутренней зеркальной поверхности Ra от 0,012 до 0,025 μм резко снижает динамический коэффициент трения внутри индивидуальной формующей матрицы 120*50 мм. Меньшее сопротивление трения означает, что гидравлической или гусеничной пултрузионной машине требуется значительно меньшее усилие зажима и вытягивания для продвижения отверждающегося композитного профиля. Это исключает заедание на линии, предотвращает выход волокон на поверхность и сморщивание и снижает энергопотребление при массовом производстве по сменам.
В3: Какую основную марку стали следует указать для крупносерийной оснастки для индивидуальных квадратных и прямоугольных пултрузионных профилей FRP?
Ответ: Для крупносерийного, долговременного непрерывного производства индивидуальных квадратных или прямоугольных труб FRP настоятельно рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. Сталь H13 обеспечивает превосходную стойкость к термической усталости и сохраняет базовую твёрдость (HRC 55-60) при высокотемпературных экзотермических пиках в винилэфирных или полиуретановых системах. Для коротких, чувствительных к стоимости серий прототипирования эффективно использовать экономичные предварительно закалённые формовочные стали, например P20.
В4: Как Haikuo предотвращает размерное коробление при допуске прямолинейности на 1000 мм для крупных прямоугольных профилей?
Ответ: Размерное коробление исключается строгим контролем нашей механической обработки и выравнивания теплового профиля. В собственном инструментальном цехе Haikuo используются высокоточные станки для ЧПУ-шлифования, обеспечивающие допуск прямолинейности ≤0,02 мм на метр. Кроме того, наши инженеры оптимизируют локальное расположение электрических нагревательных патронов вдоль плит пресс-формы 120*50 мм, создавая сбалансированный тепловой градиент, выравнивающий скорость гелеобразования смолы и компенсирующий накопление внутренних напряжений в композите.
В5: Каков ориентировочный срок изготовления индивидуальной пресс-формы для экструзии стеклопластика 120*50 мм?
Ответ: Стандартный цикл изготовления индивидуальных пресс-форм для экструзии стеклопластика составляет от 15 до 20 рабочих дней. Он включает проверку чертежей, закупку инструментальной стали премиум-класса, многоосное фрезерование, газовое азотирование, твёрдое гальваническое хромирование и ручную зеркальную полировку внутренней полости под ваши целевые спецификации конструкционного композитного сечения.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






