


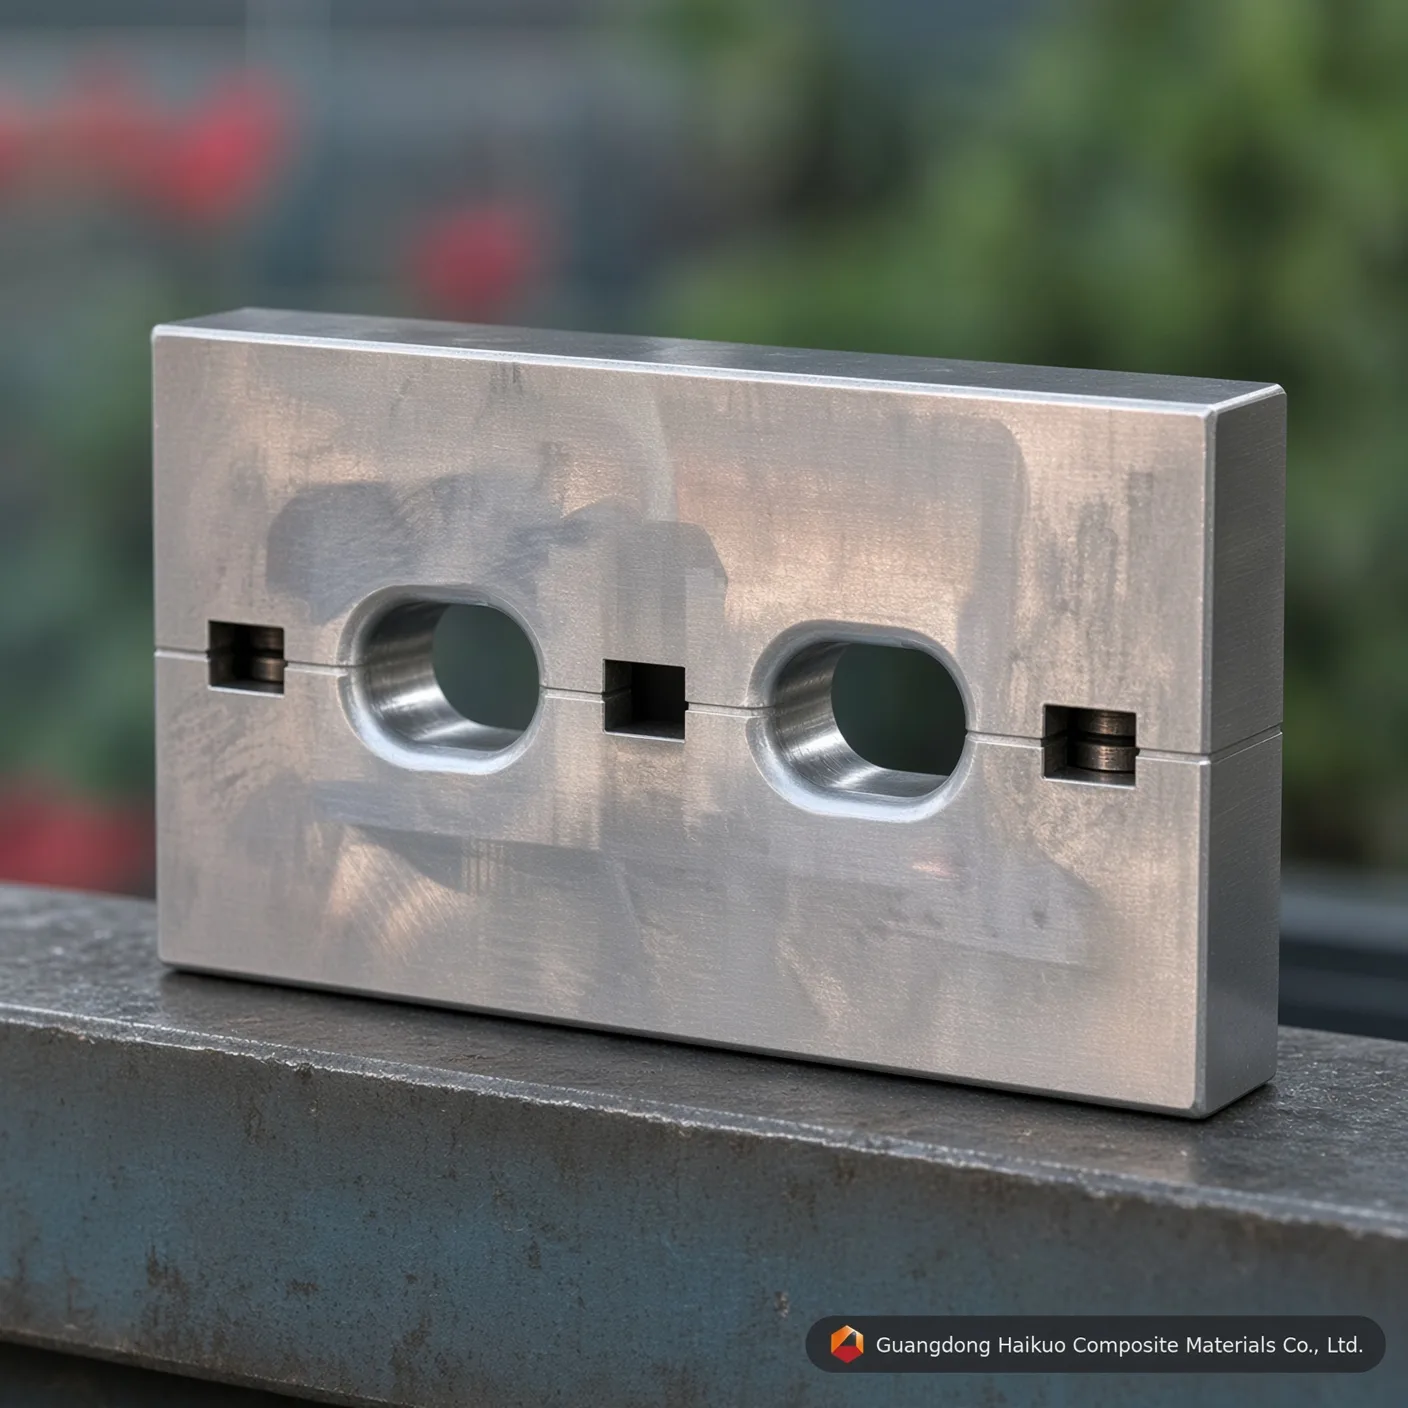
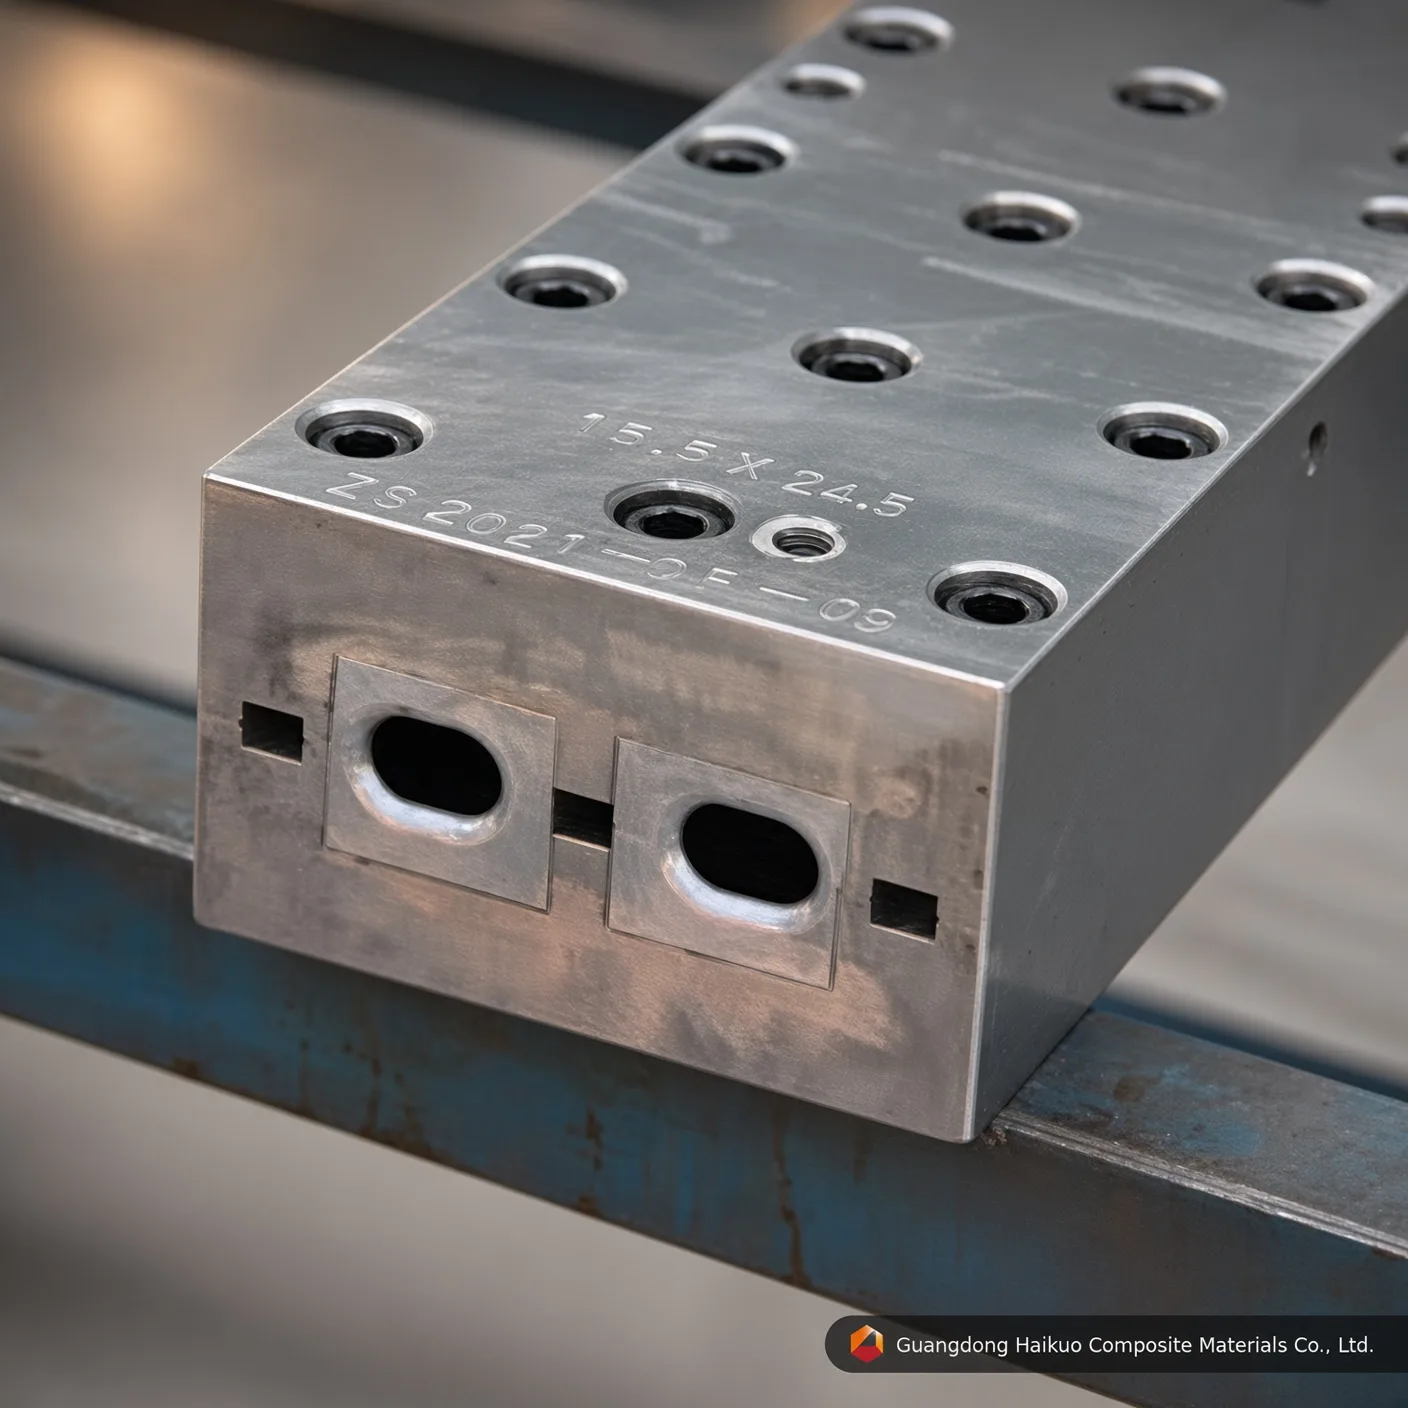
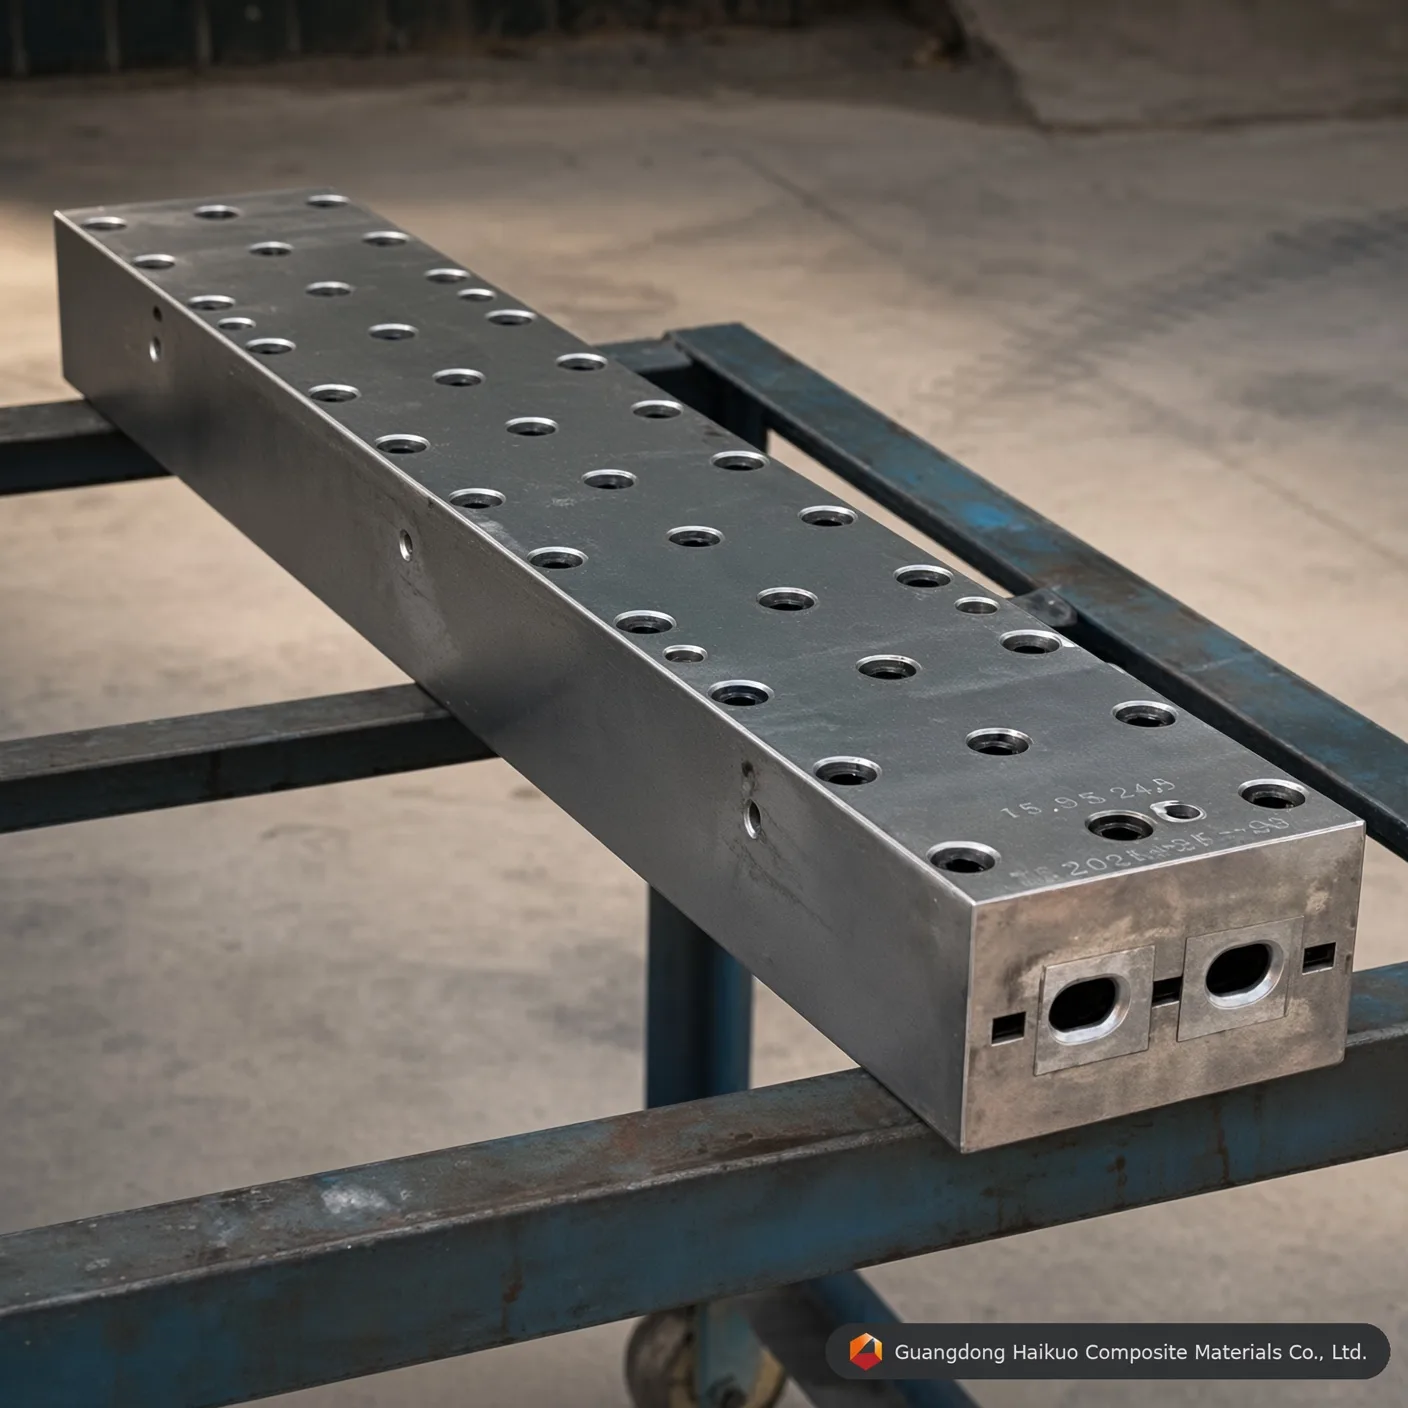
Пултрузионная пресс-форма для овальных стержней FRP: высокоточные матрицы для высокопрочных профилей
Модернизируйте вашу композитную производственную линию с помощью прецизионной пултрузионной пресс-формы для овального стержня FRP. Изготовленная из инструментальной стали Cr12/H13 с зеркально полированной полостью и твёрдостью HRC 60, она обеспечивает выдающуюся износостойкость для электротехнических и промышленных профилей.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
Инженерная оснастка для промышленных профилей овальных стержней
К 2026 году овальные стержни FRP всё больше востребованы в специальных областях, таких как высоковольтные изоляторы, рукоятки инструментов и эргономичные конструкционные опоры. Наша пултрузионная пресс-форма для овального стержня FRP — высокоточная матрица, рассчитанная на особенности течения смолы в непрямоугольных сплошных профилях. На Guangdong Haikuo овальные матрицы проектируются с оптимизированной внутренней термодинамикой для равномерного отверждения и сердечников без пустот, что даёт профили с отличной прочностью на изгиб и качеством поверхности.
1. Как работает пултрузия овальных стержней
Производство овального стержня требует большего, чем просто эллиптическая полость, — необходимо контролировать поперечные напряжения при переходе смолы из жидкого состояния в твёрдый композит:
- Логика распределения волокна: овальное сечение по своей природе создаёт неравномерное натяжение ровингов. В наших матрицах используются индивидуальные плиты преформера, сохраняющие постоянную плотность стекловолокна вдоль большой и малой осей.
- Зональный контроль температуры: поскольку овальный стержень сплошной, экзотермическое тепло, выделяющееся при отверждении, необходимо тщательно регулировать. В наших матрицах применяются многоступенчатые зоны нагрева, предотвращающие «растрескивание сердцевины» в центре стержня.
- Коническое уплотнение: вход матрицы обработан на станках с ЧПУ с точным заходным конусом, который постепенно наращивает давление, вытесняя пузырьки воздуха и обеспечивая плотную матрицу без пустот.
2. Марки материалов и отделка поверхности
Производство сплошных стержней ведётся большими объёмами и сильно изнашивает оснастку, поэтому для длительного срока службы мы используем металлургию премиум-класса:
- Cr12 / Cr12MoV: отраслевой стандартный выбор для производства из стекловолокна, обеспечивающий отличную твёрдость (HRC 58-62) и стойкость к истиранию.
- Инструментальная сталь H13: подходит для высокоскоростного производства или эпоксидных смоляных систем, где важнее всего стойкость к термической усталости и вязкость.
- Зеркальная полировка (Ra 0,012): внутренняя поверхность полости полируется до зеркального блеска и покрывается слоем твёрдого хрома 0,05 мм. Получаемая сверхгладкая поверхность снижает усилие вытягивания на 25%, значительно уменьшая риск «ворсистости» поверхности.
3. Пултрузионная пресс-форма для овального стержня FRP — технические параметры
| Инженерная спецификация | Стандартное значение Haikuo | Промышленное значение |
|---|---|---|
| Спецификация профиля | 15,5 мм ~ 24,5 мм (возможна индивидуальная настройка) | Оптимизировано для изоляторов и рукояток. |
| Материал полости | Cr12 / H13 / 38CrMoAI | Исключительная износостойкость и термостойкость. |
| Твёрдость полости | HRC 55 – 62 | Невосприимчива к эрозии от волокон. |
| Гладкость поверхности | Ra 0,025 ~ 0,012 | Обеспечивает глянцевую поверхность с низким трением. |
| Прямолинейность | < 0,02 мм / метр | Критична для прецизионных механических деталей. |
| Толщина покрытия | 0.04 – 0.06 mm | Промышленный защитный слой хрома. |
4. Оптимизированные факторы эффективности
- Стабильность смолы: совместима с ненасыщенными полиэфирными, винилэфирными и полиуретановыми системами; пресс-форма справляется с широким диапазоном химических экзотерм.
- Высокие скорости вытягивания: сверхнизкое трение хромированных полостей позволяет вести вытягивание со скоростью до 1,2 м/мин, максимизируя суточную выработку.
- Конструкционный баланс: рассчитана на содержание продольного ровинга до 80%, что обеспечивает максимальную прочность на растяжение для конструкционных применений.
10 профессиональных вопросов: инженерия пресс-форм для овальных стержней
В1: «Можно ли изменить отношение осей овала (большая и малая оси)?»
О: Да. Мы можем обработать полость с любым эллиптическим соотношением, необходимым для вашей эргономической или механической конструкции.
В2: «Каков ожидаемый ресурс пресс-формы для овального стержня из Cr12?»
О: При надлежащем обслуживании и хромировании с зеркальной отделкой можно ожидать от 100 000 до 150 000 метров продукции.
В3: «Как предотвратить «растрескивание сердцевины» в толстых овальных стержнях?»
О: Это достигается прецизионным многозонным нагревом, который регулирует скорость отверждения от наружной поверхности к сердцевине и не допускает накопления термических напряжений.
В4: «Совместимо ли углеродное волокно с этой пресс-формой?»
О: Да, но для углеродного волокна мы рекомендуем сталь H13 со специальным азотированием или покрытием DLC с учётом особых свойств волокна.
В5: «Поставляется ли пресс-форма с подходящими плитами преформера?»
О: Да. В комплект каждой пресс-формы для овального стержня входит набор преформеров из нержавеющей стали, обеспечивающих правильное выравнивание волокон перед входом в зону нагрева.
В6: «Почему допуск на прямолинейность такой жёсткий (0,02 мм)?»
О: Точность важна для стержней, применяемых в электрических распределительных устройствах или автоматизированном оборудовании, где любой изгиб может привести к механическому отказу.
В7: «Можно ли использовать одну и ту же матрицу как для полиэфирных, так и для винилэфирных смол?»
О: Да. Поверхность из твёрдого хрома химически инертна и высокостойка к обеим смоляным системам.
В8: «Какова типичная скорость вытягивания для овального стержня 20 мм?»
О: В зависимости от смоляной системы скорости обычно составляют от 0,5 до 1,0 метра в минуту.
В9: «Как очистить остатки смолы из эллиптической полости?»
О: Наша отделка Ra 0,012 упрощает очистку. Рекомендуем использовать латунные скребки, пока пресс-форма тёплая, а затем слегка протереть растворителем.
В10: «Предоставляете ли вы техническую консультацию по расположению нагревательных элементов?»
О: Да. Вместе с пресс-формой мы предоставляем рекомендуемую конфигурацию нагрева для оптимального отверждения по всему эллиптическому профилю.
Консультация экспертов по прецизионной оснастке
Расширьте производство профилей вместе с Guangdong Haikuo Composite Materials Co., Ltd. Под руководством Helena Wang наша инженерная команда поддерживает высокоточные пултрузионные пресс-формы FRP.
Получите техническое предложение на вашу овальную матрицу:
- Ведущий инженер-консультант: Helena Wang
- Электронная почта технической инженерной службы: [email protected]
- WhatsApp для международных обращений: +86 189 5198 8522
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | серии овального стержня с требованием максимального ресурса оснастки и стабильности размеров | Производство овального стержня стандартного объёма | Прототипирование небольших объёмов или пробные серии овального стержня |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для овального стержня FRP: высокоточные матрицы для высокопрочных профилей?
Ответ: ровинги и маты из стекловолокна очень абразивны. При непрерывной пултрузии армированная матрица создаёт значительное царапающее трение о стенки полости пултрузионной пресс-формы для овального стержня FRP: высокоточные матрицы для высокопрочных профилей. Точный слой твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь, продлевая срок службы матрицы более чем на 40% и сохраняя неизменную геометрию овального стержня от серии к серии.
В2: Как внутренняя зеркальная полировка до Ra 0,012-0,025 μм влияет на усилие вытягивания в пултрузионной пресс-форме для овального стержня FRP: высокоточные матрицы для высокопрочных профилей?
Ответ: зеркально полированная полость резко снижает динамический коэффициент трения внутри формующего канала овального стержня. Меньшее трение означает, что пултрузионной машине требуется меньшее усилие зажима и вытягивания для продвижения отверждающегося композита, что снижает заедание на линии, предотвращает выход волокон на поверхность и уменьшает энергопотребление при длительных производственных сериях.
В3: Какую марку стали следует указать для крупносерийного производства на пултрузионной пресс-форме для овального стержня FRP: высокоточные матрицы для высокопрочных профилей?
Ответ: Для крупносерийного непрерывного производства рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. H13 обеспечивает самый долгий рабочий ресурс и лучшую стойкость к термической усталости, а Cr12MoV показывает хорошие результаты при меньшей стоимости для серий стандартного объёма — формовочная сталь P20 остаётся экономичным вариантом для прототипирования или коротких пробных партий.
В4: Можно ли изготовить пултрузионную пресс-форму для овального стержня FRP: высокоточные матрицы для высокопрочных профилей с нестандартными размерами или по спецификациям OEM?
Ответ: Да. Как и вся наша пултрузионная оснастка, размеры, количество полостей и обработка поверхности могут быть разработаны по вашему точному чертежу или образцу — мы принимаем как стандартные каталожные размеры, так и полностью индивидуальные запросы на оснастку OEM.
В5: С какими смоляными системами совместима пултрузионная пресс-форма для овального стержня FRP: высокоточные матрицы для высокопрочных профилей?
Ответ: Матрица совместима со всем спектром смоляных систем, применяемых в пултрузии FRP, включая ненасыщенные полиэфирные, винилэфирные, эпоксидные и фенольные смолы. Сообщите целевую смолу и режим отверждения, и мы подтвердим оптимальную отделку полости и настройку зон нагрева.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






