


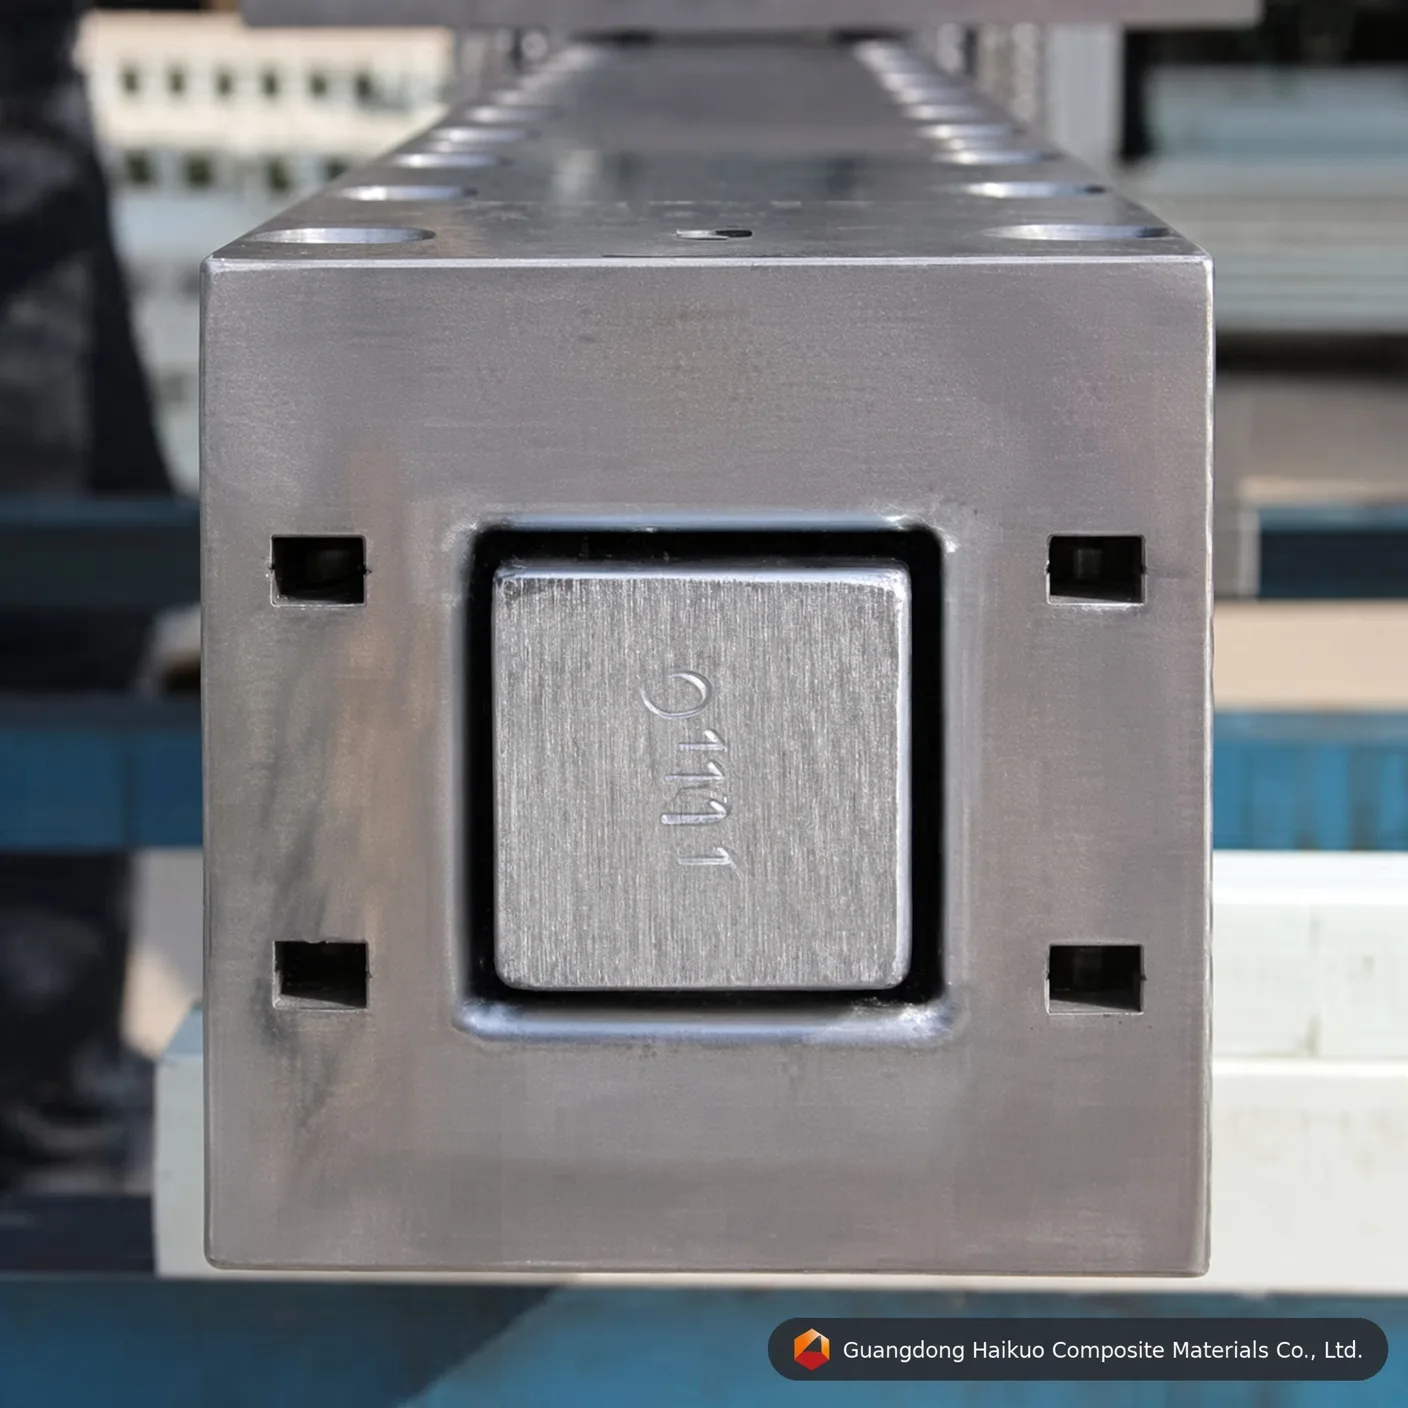
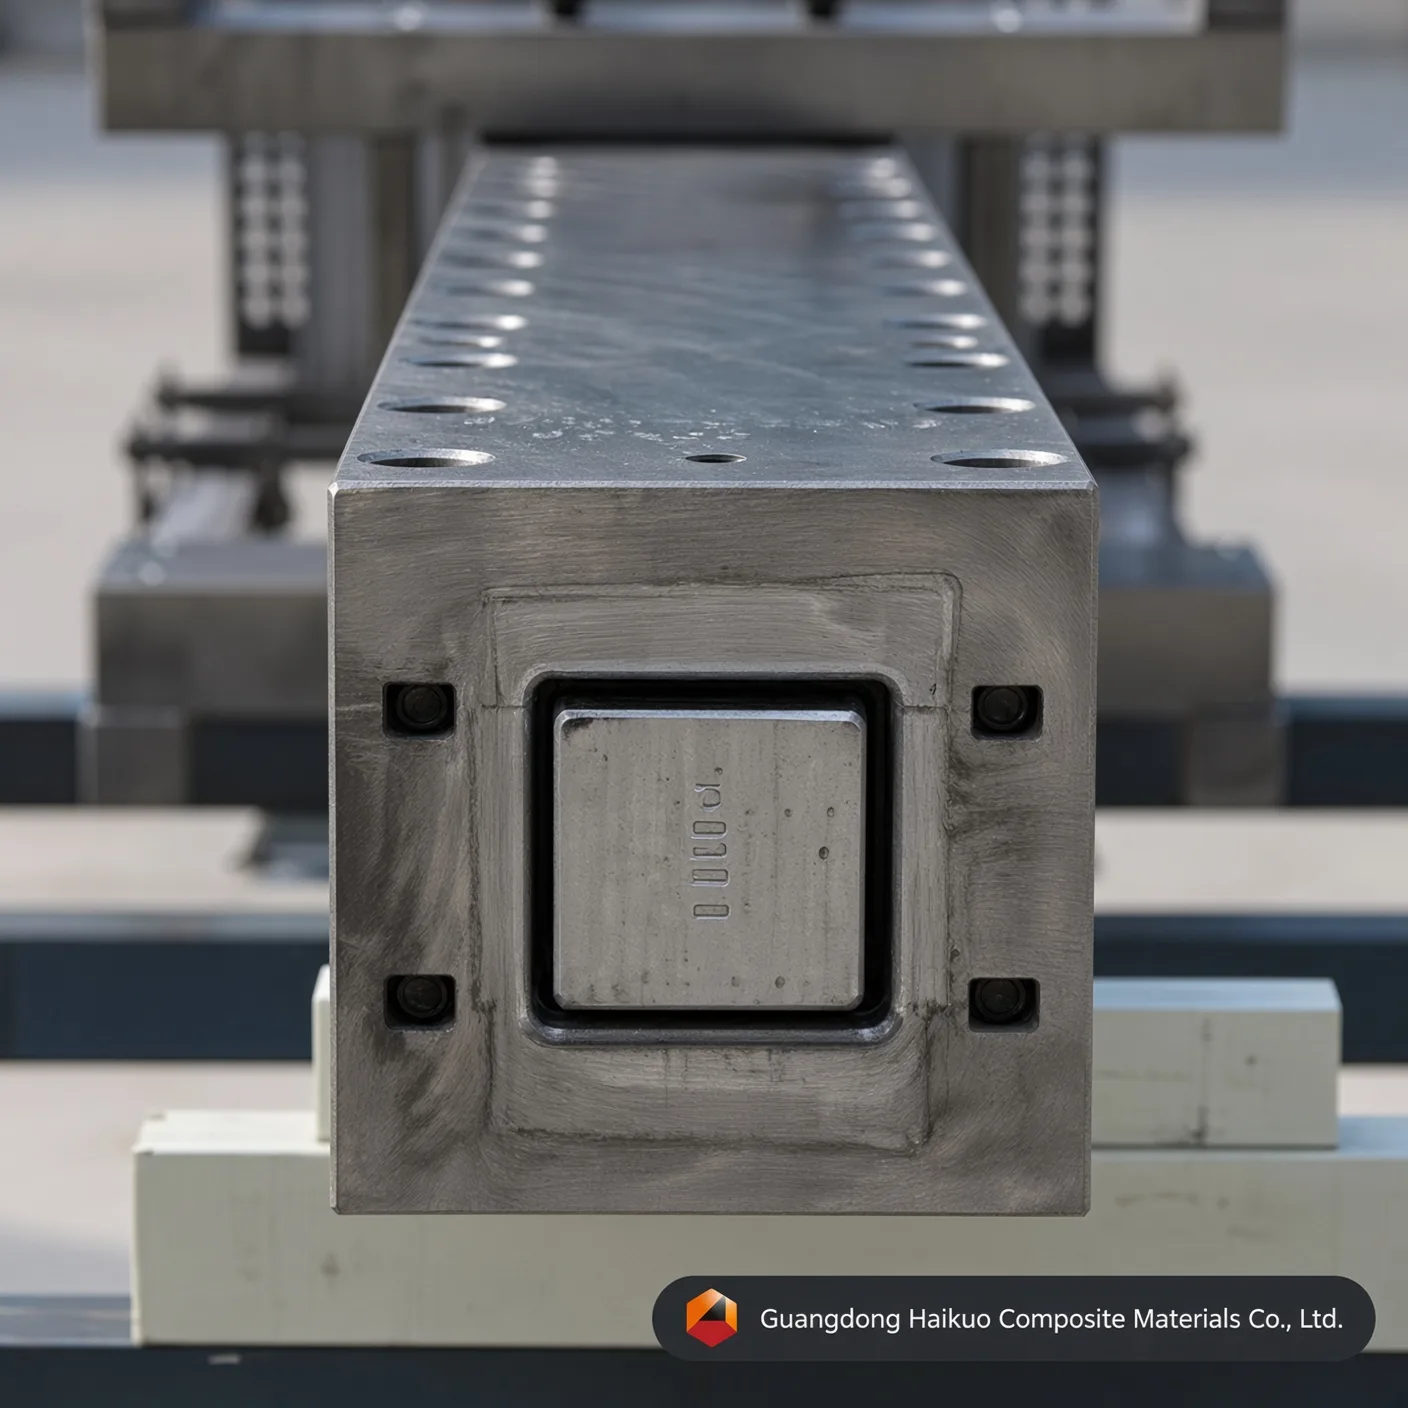
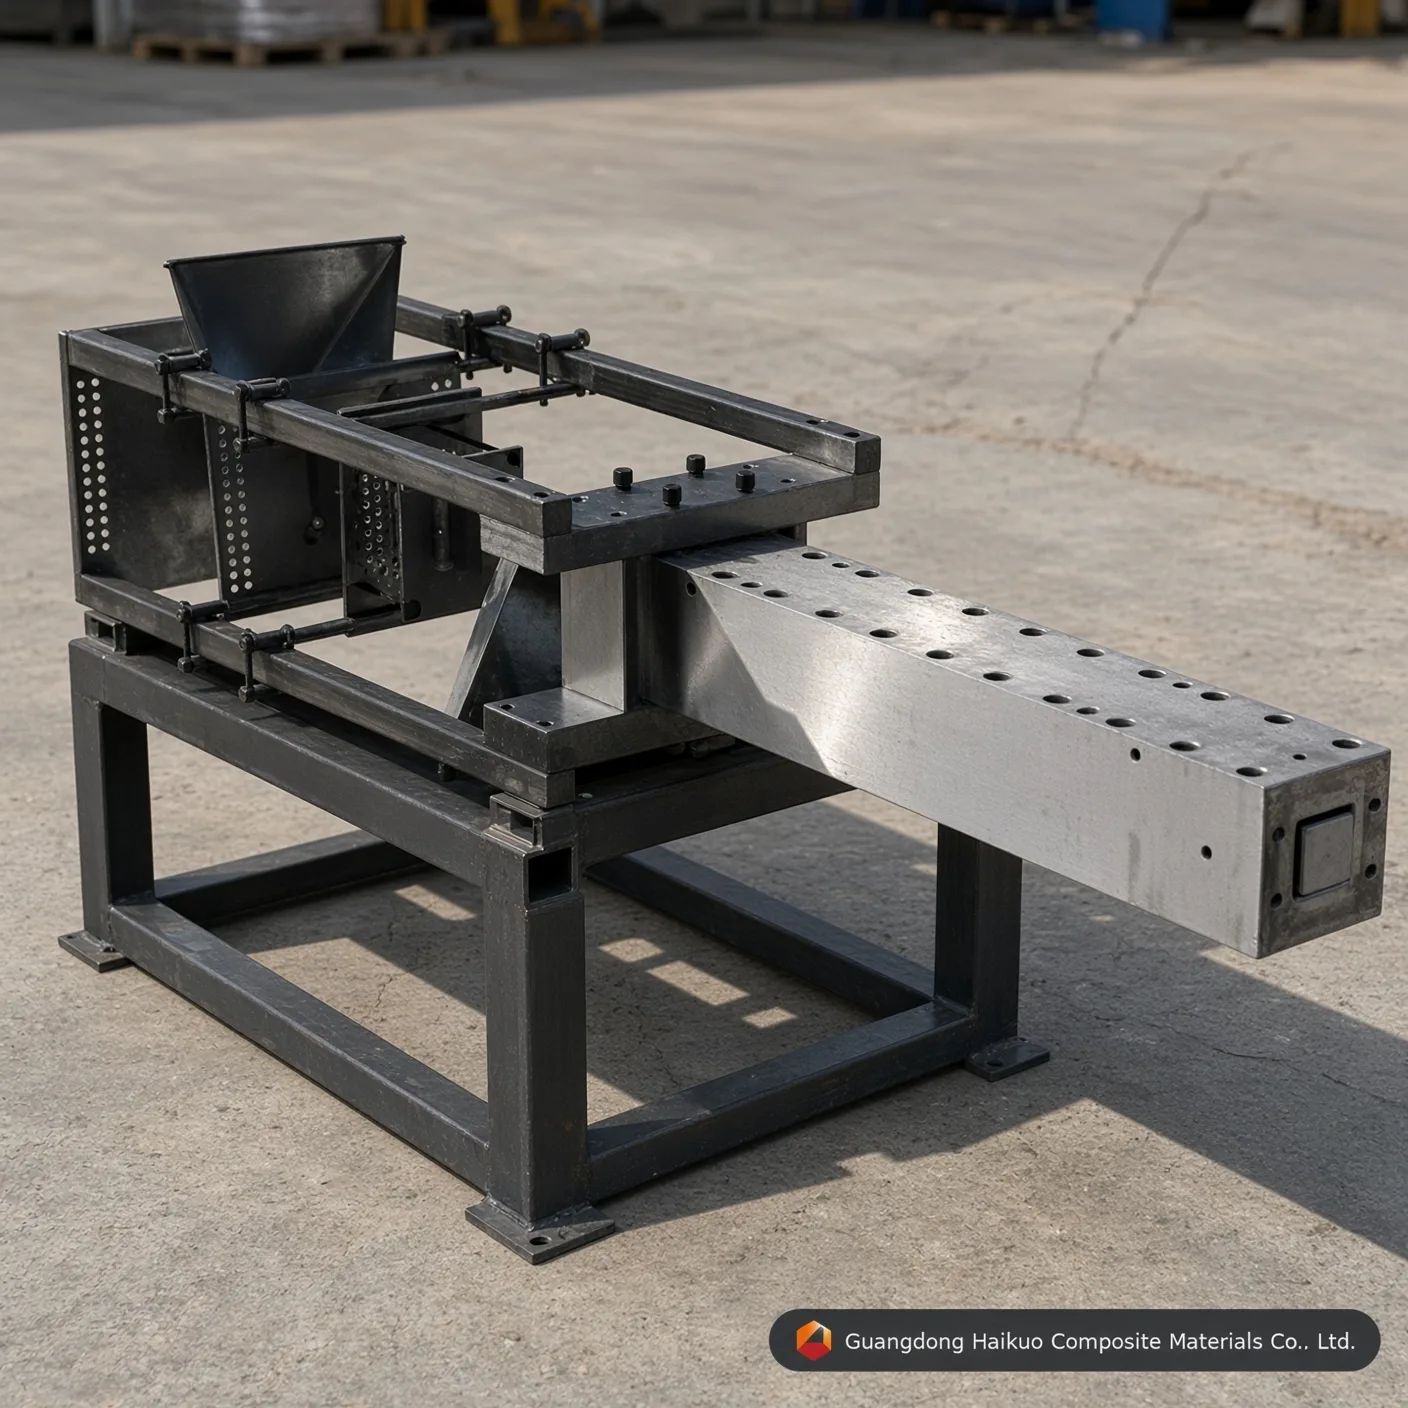
Пултрузионная матрица для квадратной трубы FRP 60*60 мм: высокоточная оснастка для конструкционных профилей
Добейтесь стабильного выпуска конструкционного FRP с помощью этой высокоточной пултрузионной матрицы для квадратной трубы 60*60 мм из стали Cr12/H13 с зеркальной полостью и твёрдостью HRC 60 для отличной износостойкости и стабильности размеров.
Исполнительный стандарт
Прямолинейность: 0,02 мм Гладкость: Ra=0,025~0,012 Твёрдость поверхности полости: < 0,02 мм Допуски границ: ±0,3 мм Толщина покрытия: 0,04-0,05 мм Индивидуальные услуги
Прецизионная оснастка для конструкционных профилей FRP
В строительных и промышленных проектах 2026 года квадратные трубы 60*60 мм служат конструкционной «рабочей лошадкой» и обычно встречаются в градирнях, модульном жилье и пешеходных проходах. Наша пултрузионная пресс-форма для квадратной трубы FRP 60*60 мм рассчитана на жёсткие требования таких несущих применений. На Guangdong Haikuo пристальное внимание к геометрии внутренних углов и тепловому поведению стали матрицы позволяет каждой квадратной трубе укладываться в конструкционные допуски ISO и не иметь расслоений.
1. Как работает пултрузия квадратной трубы
Для изготовления качественной квадратной трубы 60 мм необходимо управлять «усадочным напряжением», которое имеет тенденцию накапливаться в углах прямоугольного профиля. Наши пресс-формы решают эту задачу в трёх критических зонах:
- Входная зона уплотнения: точно рассчитанный заходный конус на входе в пресс-форму уплотняет маты и ровинги из стекловолокна, так что углы квадратного профиля полностью армированы.
- Динамика зонального нагрева: многоступенчатая система нагрева компенсирует то, что центр квадратной трубы 60 мм отверждается с иной скоростью, чем её углы, предотвращая «внутренние трещины» — термическое растрескивание.
- Точность дорна: внутренний дорн 50-54 мм (по толщине стенки) удерживается на месте высокопрочными болтами и центрирующими приспособлениями, чтобы толщина стенки оставалась равномерной в пределах ±0,1 мм.
2. Выбор материала и обработка поверхности полости
Непрерывное движение стекловолокна на высоких скоростях вытягивания сильно изнашивает оснастку, поэтому наши пресс-формы 60*60 мм изготавливаются из инструментальных сталей премиум-класса:
- Cr12 / Cr12MoV: высокохромистая сталь, стандарт для серийного производства, достигающая HRC 58-62 после вакуумной термообработки.
- Инструментальная сталь H13: предпочтительна для пултрузии на эпоксидной основе благодаря вязкости и стойкости к термической усталости.
- Зеркальная полировка и покрытие: полость полируется до Ra 0,012 и покрывается слоем твёрдого хрома 0,05 мм; такое сверхгладкое сочетание снижает усилие вытягивания на 30% и уменьшает как расход энергии, так и износ захватов.
3. Технические параметры и исполнительные стандарты
| Инженерное свойство | Стандартное значение Haikuo | Выгода для производства |
|---|---|---|
| Спецификация пресс-формы | 60.0 x 60.0 mm | Толщина стенки подбирается индивидуально (3-6 мм). |
| Твёрдость полости | HRC 55 – 62 | Исключительная стойкость к эрозии от стекловолокна. |
| Допуск прямолинейности | < 0,02 мм / метр | Помогает трубам хорошо садиться в соединители. |
| Гладкость (Ra) | 0.025 ~ 0.012 | Поверхность «класса A» для наружного применения. |
| Радиус угла (R) | 1,0 – 3,0 мм (индивидуально) | Снижает концентрацию напряжений в соединениях. |
4. Промышленное применение квадратных труб 60 мм
- Градирни: некорродирующие каркасные элементы, выдерживающие постоянное воздействие химикатов и влаги.
- Электроэнергетика: непроводящие опорные конструкции для высоковольтных подстанций.
- Модульное строительство: лёгкие балки и колонны для быстровозводимого жилья и убежищ при ликвидации последствий катастроф.
- Сельскохозяйственные каркасы: долговечные негниющие каркасы для теплиц и опор полов животноводческих помещений.
10 профессиональных вопросов: инженерия пресс-форм для квадратных труб
В1: «Можно ли на одной пресс-форме выпускать квадратные трубы с разной толщиной стенки?»
О: Нет. Толщина стенки определяется зазором между наружной полостью и внутренним дорном. Однако дорны взаимозаменяемы, если корпус матрицы рассчитан на это.
В2: «Какова типичная скорость вытягивания для профиля 60*60 мм?»
О: В зависимости от смоляной системы (полиэфир или полиуретан) скорости обычно составляют от 0,4 до 1,0 метра в минуту.
В3: «Как предотвратить скручивание квадратной трубы?»
О: Скручивание предотвращается точным выравниванием шаблонов предварительного формования и внутренней прямолинейностью полости пресс-формы (допуск 0,02 мм).
В4: «Необходимо ли твёрдое хромирование при пултрузии углеродного волокна?»
О: Да. Углеродное волокно очень абразивно. Для серий с углеродным волокном мы рекомендуем более толстый слой хрома или специальное азотирование.
В5: «Сколько зон нагрева рекомендуется для матрицы 60 мм?»
О: Мы рекомендуем 3- или 4-зонную систему нагрева для эффективного управления пиком отверждения при конструкционных толщинах.
В6: «Чем вызвана «ворсистость» или шероховатость поверхности квадратной трубы?»
О: Обычно это результат загрязнения пресс-формы или изношенного хромового покрытия. Наша отделка Ra 0,012 рассчитана на то, чтобы предотвращать это в течение до 100 000 метров.
В7: «Можете ли вы спроектировать пресс-форму с определённым радиусом угла под мои соединители?»
О: Да. Мы можем подобрать радиус «R» в точном соответствии с требованиями вашего конструкционного узла.
В8: «Каков ожидаемый ресурс пресс-формы Cr12 60*60 мм?»
О: При надлежащем обслуживании и неабразивных смолах матрица из Cr12 может выпустить от 50 000 до 150 000 метров профиля.
В9: «Предоставляете ли вы техническую поддержку при первой производственной серии?»
О: Да, мы предоставляем полную техническую документацию и можем провести видеоконсультацию по настройке оборудования и температуры смолы.
В10: «Как очистить налипшую смолу внутри квадратной полости?»
О: Используйте латунный или медный скребок, пока пресс-форма ещё тёплая, чтобы не поцарапать хромовое покрытие, а затем очищающий растворитель.
Стратегическая консультация по оснастке
Повысьте эффективность вашего производства вместе с Guangdong Haikuo Composite Materials Co., Ltd. Под руководством Helena Wang наша команда предлагает качественные решения на основе пултрузионных пресс-форм FRP для мировой инфраструктуры.
Обсудите с нами спецификации вашего проекта:
- Директор проектов: Helena Wang
- Электронная почта технической инженерной службы: [email protected]
- WhatsApp для международных обращений: +86 189 5198 8522
Спецификации оснастки и инженерная информация
| Марка стали матрицы | Инструментальная сталь H13 (Премиум) | Матричная сталь Cr12MoV (Стандарт) | Формовочная сталь P20 (Экономичный) |
|---|---|---|---|
| Основной рабочий ресурс | Отличный (более 50 000+ метров со стеклопластиком) | Высокий (около 30 000 – 40 000 метров) | Умеренный (подходит для коротких серий прототипирования) |
| Стойкость к термической усталости | Сверхвысокий (сохраняет твёрдость HRC при высокой температуре) | Умеренный (хорош для полиэфирных матриц) | Плохой (склонен к размерному износу при непрерывном PU) |
| Предел внутренней зеркальной полировки | Отличный (достигает Ra 0,012 мкм) | Очень хороший (достигает Ra 0,025 мкм) | Стандарт (достигает Ra 0,040 μм) |
| Подходящие профили для применения | серии квадратной трубы с требованием максимального ресурса оснастки и стабильности размеров | Производство квадратной трубы стандартного объёма | Прототипирование небольших объёмов или пробные серии квадратной трубы |
Инженерный Q&A по прецизионным пресс-формам
В1: Почему толщина твёрдого хромового покрытия 0,04-0,05 мм критична для пултрузионной пресс-формы для квадратной трубы FRP 60*60 мм: прецизионная оснастка для конструкционных профилей?
Ответ: ровинги и маты из стекловолокна очень абразивны. При непрерывной пултрузии армированная матрица создаёт значительное царапающее трение о стенки полости пултрузионной пресс-формы для квадратной трубы FRP 60*60 мм: прецизионная оснастка для конструкционных профилей. Точный слой твёрдого хрома 0,04-0,05 мм повышает микротвёрдость поверхности и защищает инструментальную сталь, продлевая срок службы матрицы более чем на 40% и сохраняя неизменную геометрию квадратной трубы 60*60 мм от серии к серии.
В2: Как внутренняя зеркальная полировка до Ra 0,012-0,025 μм влияет на усилие вытягивания в пултрузионной пресс-форме для квадратной трубы FRP 60*60 мм: прецизионная оснастка для конструкционных профилей?
Ответ: зеркально полированная полость резко снижает динамический коэффициент трения внутри формующего канала квадратной трубы. Меньшее трение означает, что пултрузионной машине требуется меньшее усилие зажима и вытягивания для продвижения отверждающегося композита, что снижает заедание на линии, предотвращает выход волокон на поверхность и уменьшает энергопотребление при длительных производственных сериях.
В3: Какую марку стали следует указать для крупносерийного производства на пултрузионной пресс-форме для квадратной трубы FRP 60*60 мм: прецизионная оснастка для конструкционных профилей?
Ответ: Для крупносерийного непрерывного производства рекомендуется инструментальная сталь H13 или матричная сталь Cr12MoV. H13 обеспечивает самый долгий рабочий ресурс и лучшую стойкость к термической усталости, а Cr12MoV показывает хорошие результаты при меньшей стоимости для серий стандартного объёма — формовочная сталь P20 остаётся экономичным вариантом для прототипирования или коротких пробных партий.
В4: Можно ли изготовить пултрузионную пресс-форму для квадратной трубы FRP 60*60 мм: прецизионная оснастка для конструкционных профилей с нестандартными размерами или по спецификациям OEM?
Ответ: Да. Как и вся наша пултрузионная оснастка, размеры, количество полостей и обработка поверхности могут быть разработаны по вашему точному чертежу или образцу — мы принимаем как стандартные каталожные размеры, так и полностью индивидуальные запросы на оснастку OEM.
В5: С какими смоляными системами совместима пултрузионная пресс-форма для квадратной трубы FRP 60*60 мм: прецизионная оснастка для конструкционных профилей?
Ответ: Матрица совместима со всем спектром смоляных систем, применяемых в пултрузии FRP, включая ненасыщенные полиэфирные, винилэфирные, эпоксидные и фенольные смолы. Сообщите целевую смолу и режим отверждения, и мы подтвердим оптимальную отделку полости и настройку зон нагрева.
Производственный процесс

Проектирование пресс-формы инженером

Отладка пресс-формы профиля

Выравнивание черновой заготовки

CNC-обработка пресс-формы

Пробивка пресс-формы

Шлифование поверхности

Полировка внутренней стенки полости

Хромирование пресс-формы
Сертификат






