















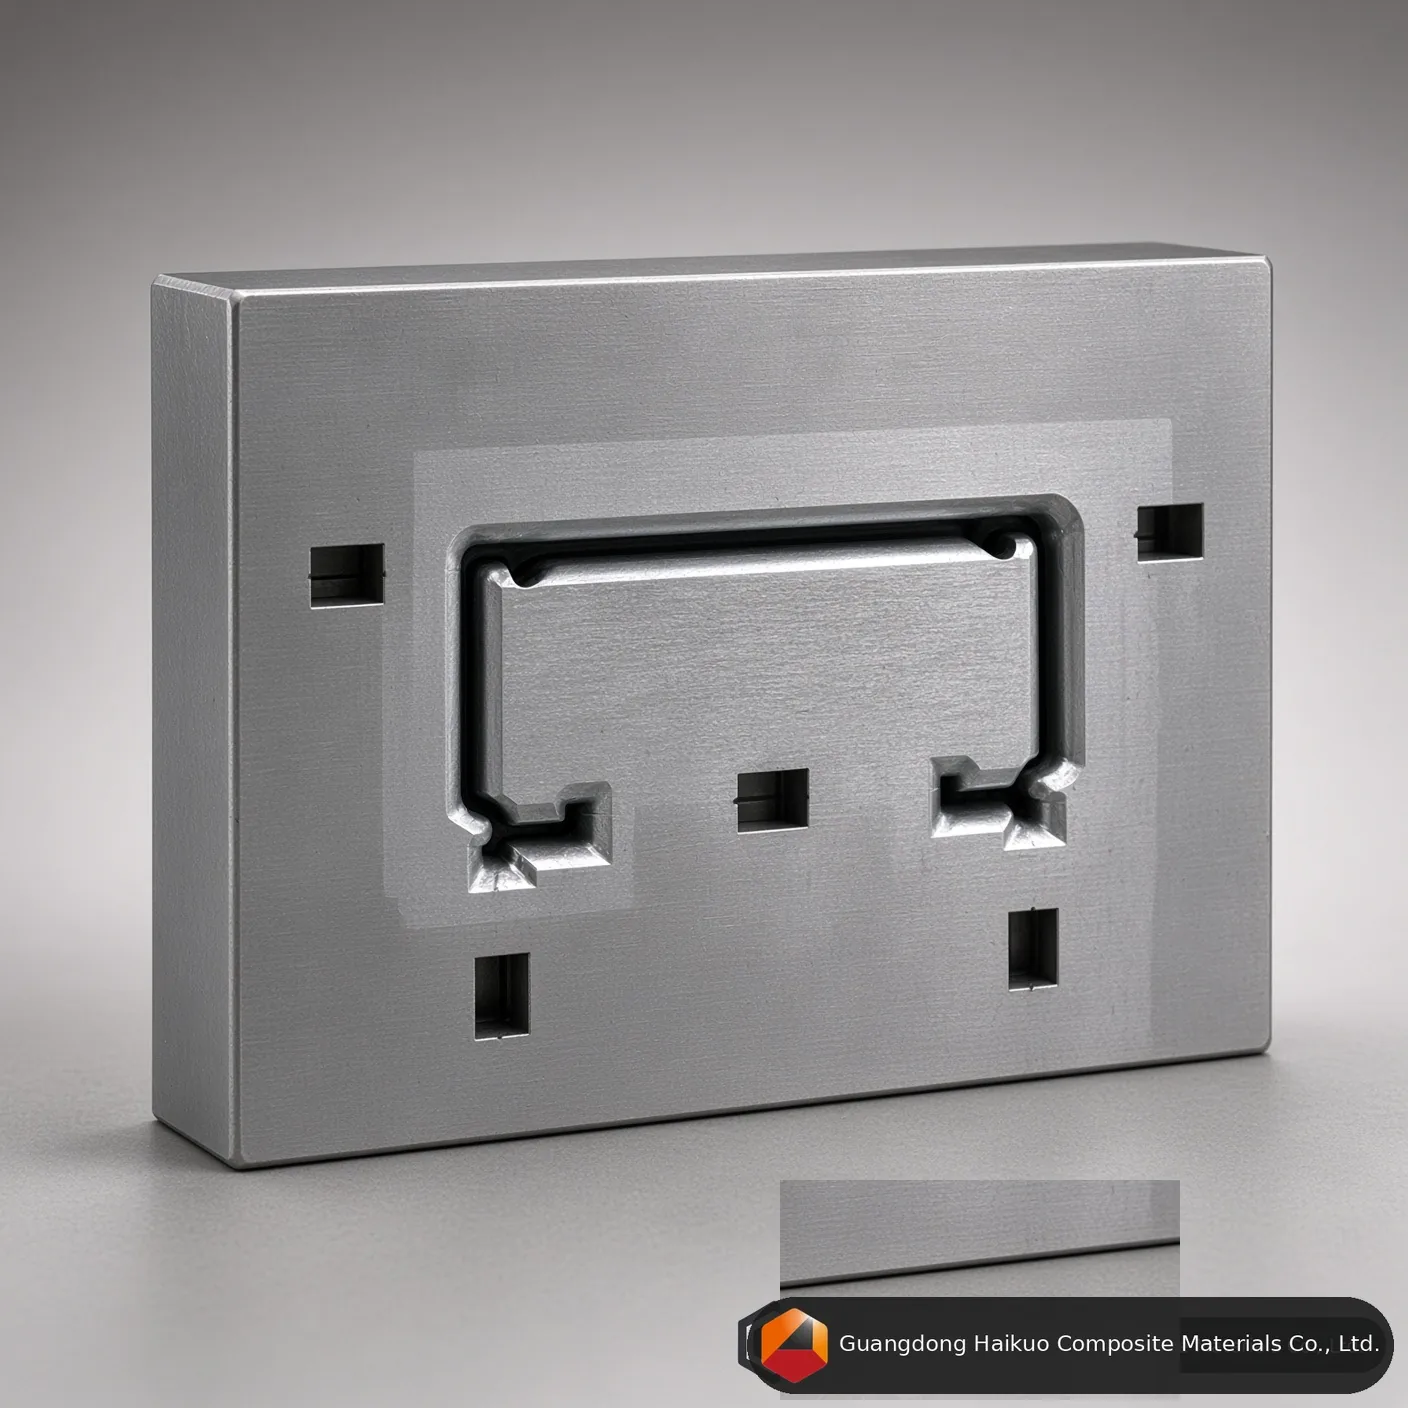
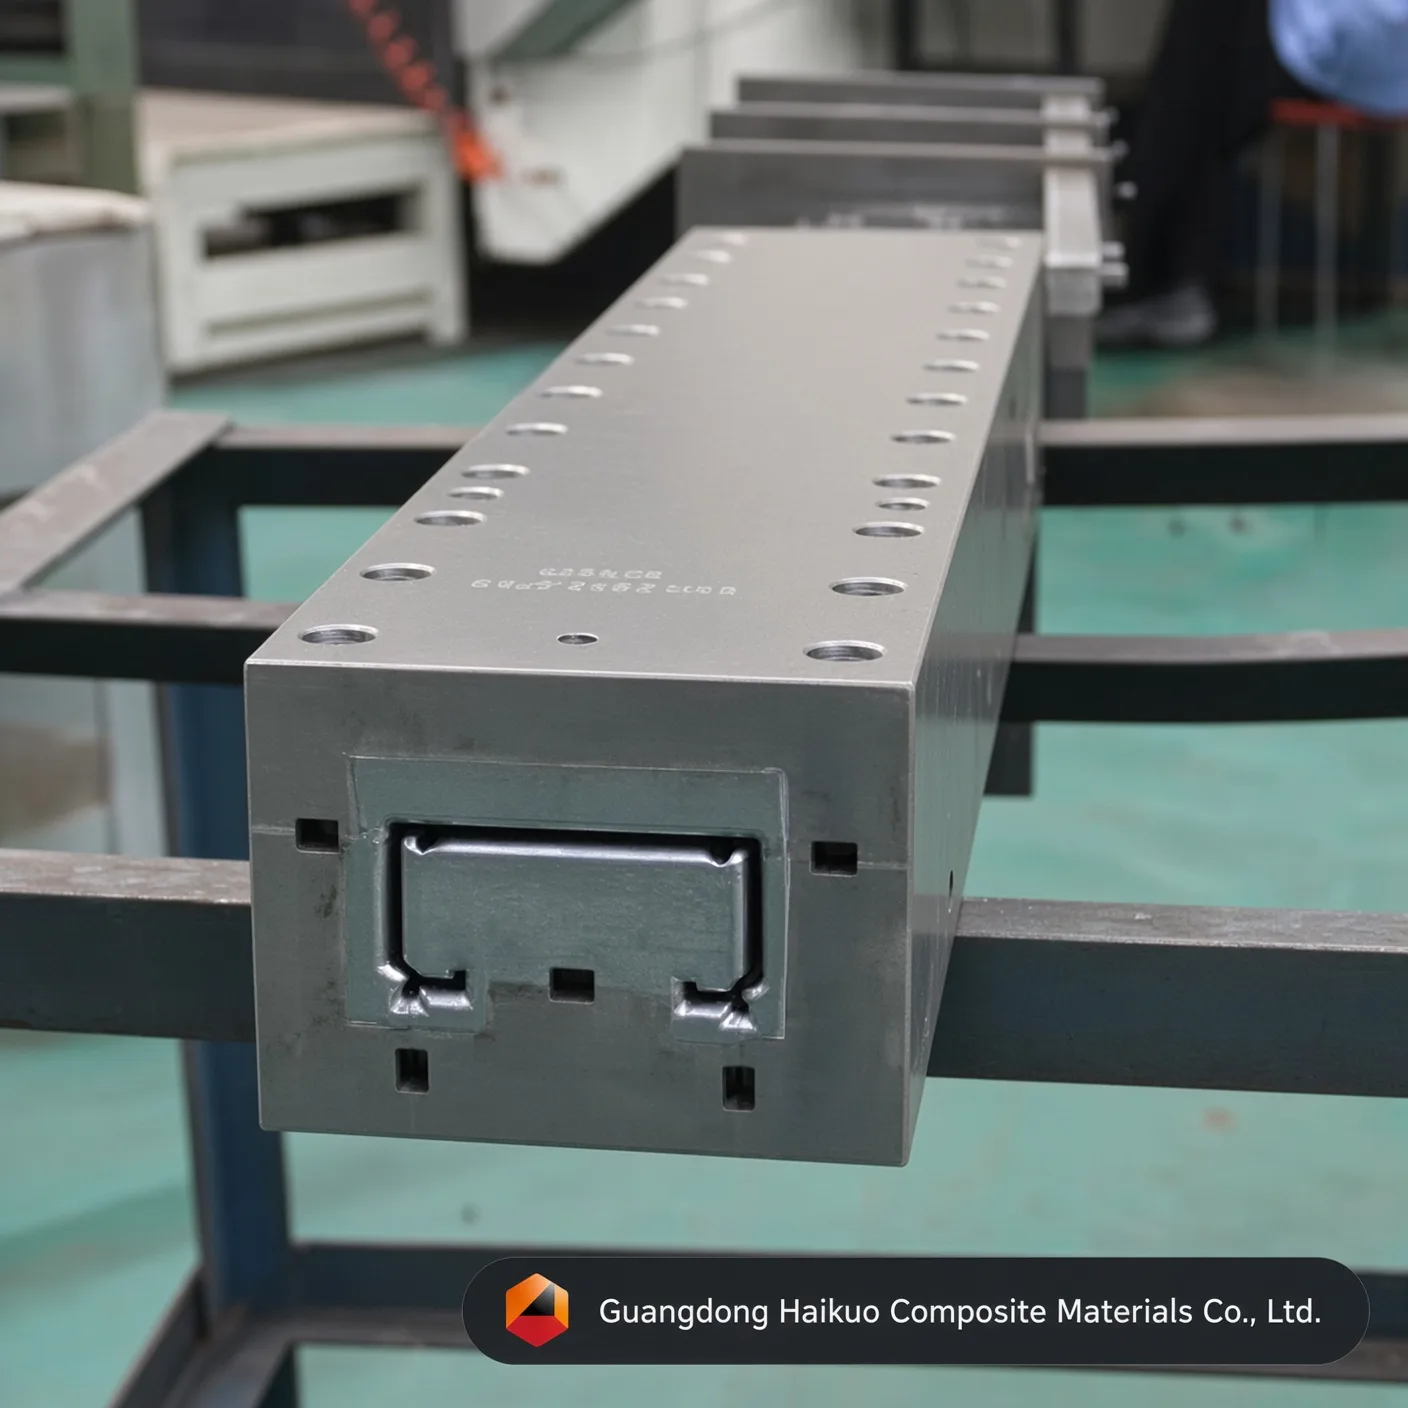
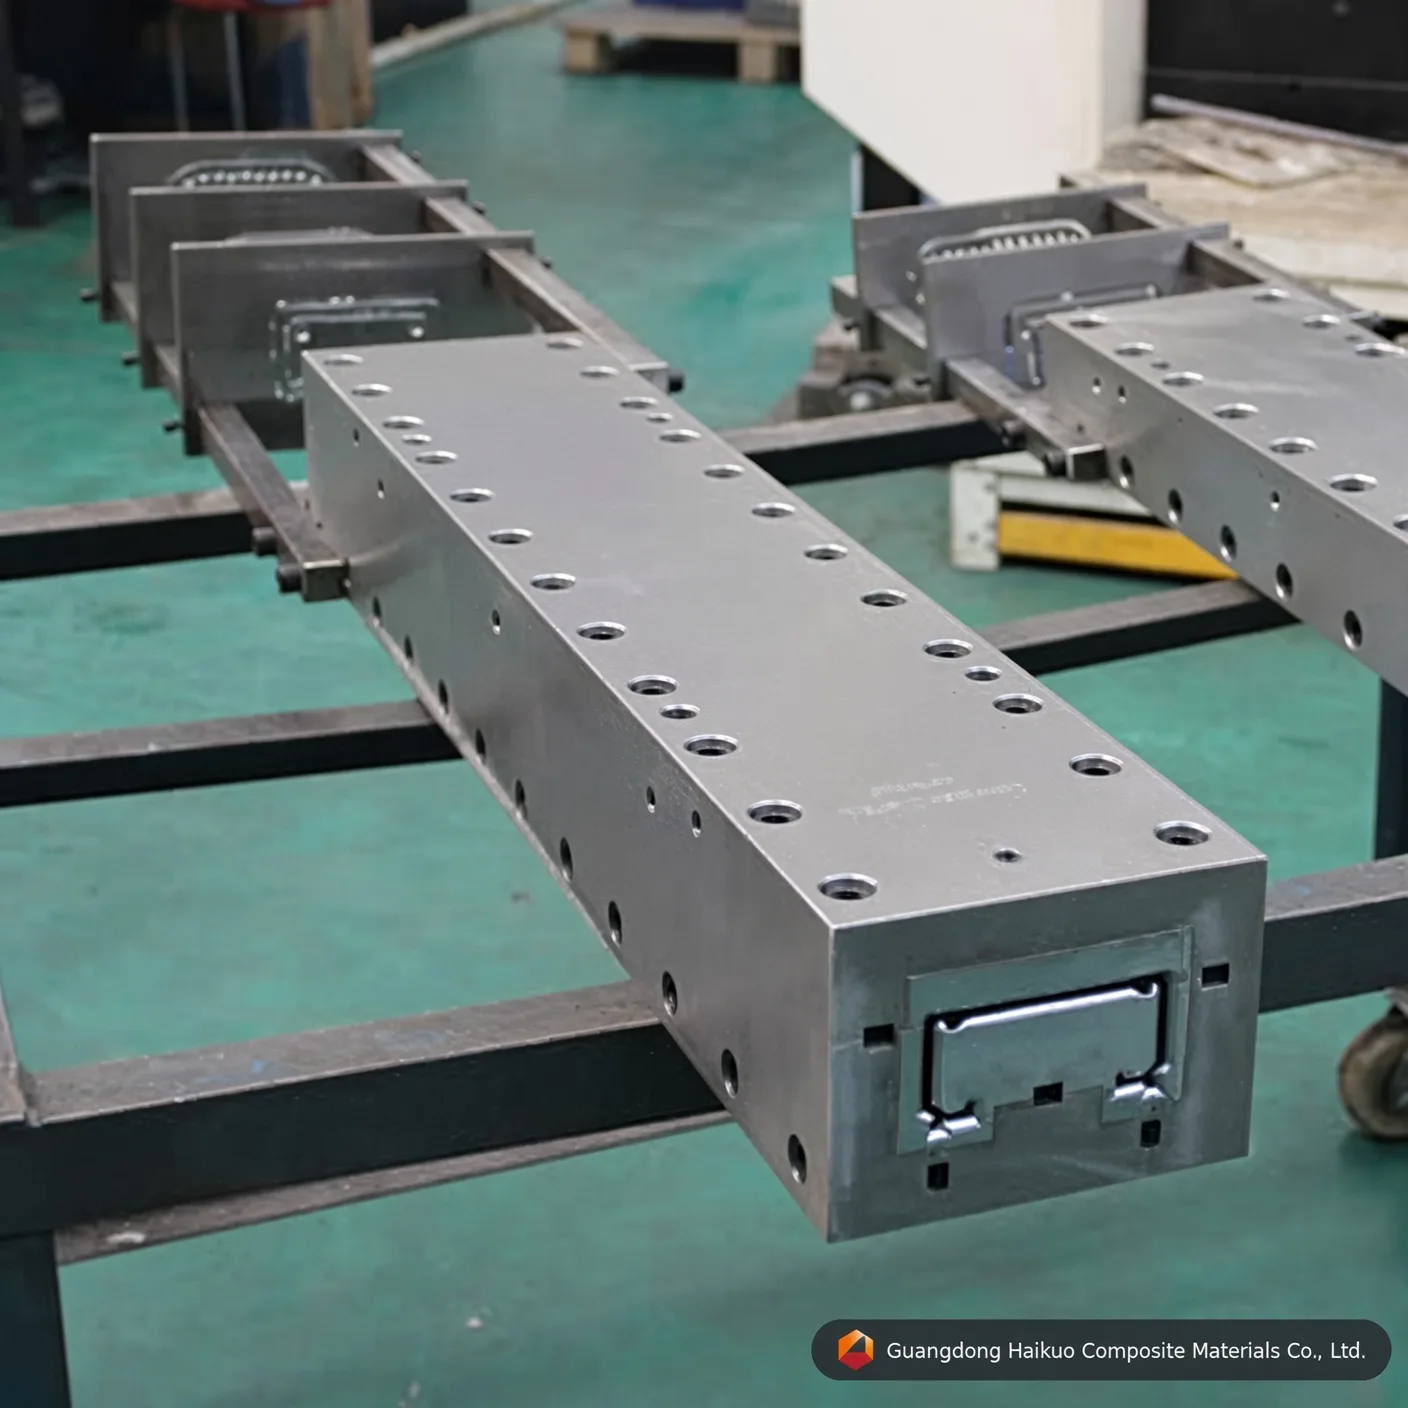
Пултрузионна матрица за стъклопластови U-профили: прецизен инструмент за C-образни сечения
Нашата прецизна пултрузионна матрица 100*47 mm за стъклопластови U-профили е създадена да вдигне летвата при конструктивното FRP производство. Обработена е от аерокосмическа стомана Cr12/H13, завършена с огледално полирано хромово покритие и закалена до HRC 60 за изключителна износоустойчивост.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
Защо матриците за C-образни профили са в основата на конструктивните композити
Проектите в тежката промишленост и строителството през 2026 г. все по-често се насочват към стъклопластови C-образни профили като некорозиращ заместител на стоманените греди. Колко добре се справят тези профили — тяхната размерна стабилност, товароносимост и покритие — зависи почти изцяло от прецизността, вградена в пултрузионната матрица, която ги оформя. Матрицата за профил 100*47 mm трябва да управлява сложен преход на влакната в ъглите, където гръбната стена среща пояса. Guangdong Haikuo проектира матриците си специално, за да избегне „сухите петна“ и да поддържа постоянна дебелина на стената, така че получените конструктивни профили да отговарят на международните норми за безопасност с резерв.
1. Как работи пултрузията на U-профили
Производството на пултрузионен U-профил изисква внимателен баланс между термичен контрол и механично подравняване. Нашите матрици 100*47 mm са изградени около три основни принципа:
- Логика на подсилване на ъглите: Конусният вход на матрицата притиска тъканните постелки конкретно в 90-градусовите ъгли на C-образния профил, като предотвратява конструктивна слабост в тези зони с високо напрежение.
- Диференциални нагревателни зони: Тъй като поясите от 47 mm и гръбната стена от 100 mm могат да се втвърдяват с различна скорост поради ориентацията си, матриците са снабдени с локализирани нагревателни контроли, които не позволяват на профила да се изкриви или усуче.
- Хидравлично уплътняване: Прецизното шлайфане позволява на формата да издържи значителното вътрешно налягане от разширяване, генерирано при преминаването на смолата от течност в твърдо състояние, като поддържа композита плътен и без кухини.
2. Избор на материал & повърхностно инженерство
Непрекъснатите серии конструктивен FRP профил са силно абразивни за инструмента. За да постигнем експлоатационен живот над 50 000 метра, разчитаме на първокласна металургия:
- Cr12 / Cr12MoV: Високовъглеродна стомана, която след вакуумна термообработка постига правилния баланс между жилавост и твърдост на повърхността (HRC 58-62).
- Инструментална стомана H13: Предпочитаният стандарт за високоефективна пултрузия, особено когато са включени смоли от винилестер или полиуретан.
- Огледално полиране (Ra 0,012): Вътрешна кухина с огледално покритие намалява триенето при изтегляне, предпазва формата от замърсяване и придава на профила високо гланцово покритие, каквото изискват архитектурните приложения.
3. Технически параметри & изпълнителни стандарти
| Спецификация на параметрите | Стандартна стойност на Haikuo | Промишлено значение |
|---|---|---|
| Размери на профила | 100 mm x 47 mm | Стандартни размери на конструктивен C-образен профил. |
| Материал на формата | Cr12 / H13 / 38CrMoAI | Оптимизирана за абразия & топлина. |
| Твърдост на кухината | HRC 55 – 62 | Невъзприемчива към изтриване от стъклените влакна. |
| Гладкост на повърхността | Ra 0,025 ~ 0,012 | Осигурява ниска сила на изтегляне (намаляване на триенето). |
| Праволинейност | ≤ 0,02 mm / метър | Критично за подравняване на конструкции с дълъг отвор. |
| Дебелина на покритието | 0.04 – 0.05 mm | Слой твърд хром за химическа устойчивост. |
4. Оптимизирани фактори на производителността
- Управление на съдържанието на влакна: Проектирана да побира до 70 % стъкло за максимална якост на опън в конструктивните греди.
- Съвместимост със смоли: Напълно съвместима със системи от полиестер, винилестер, епоксид и фенол, включително огнезабавящи добавки.
- Оптимизиране на скоростта: Свръхгладката кухина позволява скорости на пултрузия от 0,5 – 1,2 m/min без загуба на качество на повърхността.
10 професионални ЧЗВ: инженерство на матрици за стъклопластови U-профили
В1: „Може ли тази матрица да се изработи по поръчка за конкретен ъгъл на пояса?“
О: Да. Макар 90 градуса да е стандартът, можем да изработим матрицата по поръчка така, че да произвежда конусни или наклонени пояси за специализирани конструктивни съединения.
В2: „Какво е предимството на стомана H13 пред 40Cr за матрица за U-профили?“
О: H13 предлага много по-висока топлоустойчива твърдост и устойчивост на термична умора, което я прави задължителна за високоскоростни серии и смоли с високи екзотермични пикове.
В3: „Как предотвратявате „натрупването на смола“ в ъглите на матрицата за U-профили?“
О: Чрез огледално полиране и осигуряване на равномерно твърдо хромиране в ъглите, което не позволява на смолата да се „закотвя“ в метала.
В4: „Включва ли матрицата предформовъчни плочи?“
О: Да. Всяка конструктивна матрица, която доставяме, идва с комплект предформовъчни плочи по специален дизайн, които насочват постелките към формата на C-образния профил преди влизането в матрицата.
В5: „Мога ли да използвам една и съща матрица за различни дебелини на стената?“
О: При U-профилите дебелината на стената е фиксирана от кухината. За промяна на дебелината е необходима нова матрица или модифицирана кухина, за да се гарантира конструктивната цялост.
В6: „Как поддържате праволинейността при профил с ширина 100 mm?“
О: Използваме прецизно шлайфани водещи релси и 4-зонално нагряване, за да осигурим балансирано втвърдяване, което елиминира вътрешните напрежения, причиняващи усукване.
В7: „Устойчиво ли е хромовото покритие на киселинни смоли?“
О: Да. Нашият промишлен твърд хром е химически инертен и предпазва инструменталната стомана от корозивните компоненти на винилестерните и фенолните смоли.
В8: „Какъв е типичният срок за изпълнение на матрица за U-профил 100*47 mm?“
О: Производството обикновено отнема 18-22 дни, включително CNC обработка, вакуумна термообработка и огледално полиране.
В9: „Предлагате ли услуги по повторно хромиране на износени матрици?“
О: Да. Можем да свалим покритието, да полираме отново и да хромираме повторно вашите съществуващи матрици, за да удължим живота им с още 50 000 метра.
В10: „Как да изчисля свиването на смолата за нов дизайн на U-профил?“
О: Нашият инженерен екип използва симулационен софтуер, за да отчете свиването от 1-3 %, типично за композитните смоли, и съответно коригира размерите на кухината на матрицата.
Консултация по конструктивен инструмент
Подкрепете инфраструктурните си проекти с Guangdong Haikuo Composite Materials Co., Ltd. Под ръководството на Хелена Уанг сме професионален доставчик на високопрецизни FRP пултрузионни матрици.
Получете техническа оферта за вашата конструктивна матрица:
- Специалист по инструменти: Хелена Уанг
- Директен инженерен имейл: [email protected]
- Глобален WhatsApp: +86 189 5198 8522
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии C-образни профили, изискващи максимален живот на инструмента и размерна стабилност | Производство на C-образни профили със стандартен обем | Прототипиране или пробни серии на C-образни профили с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна матрица за стъклопластови U-профили: високопрецизен инструмент за C-образни профили?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна матрица за стъклопластови U-профили: високопрецизен инструмент за C-образни профили. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на U-профил 100*47 mm при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна матрица за стъклопластови U-профили: високопрецизен инструмент за C-образни профили?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на C-образни профили. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна матрица за стъклопластови U-профили: високопрецизен инструмент за C-образни профили?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна матрица за стъклопластови U-профили: високопрецизен инструмент за C-образни профили да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна матрица за стъклопластови U-профили: високопрецизен инструмент за C-образни профили?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






