















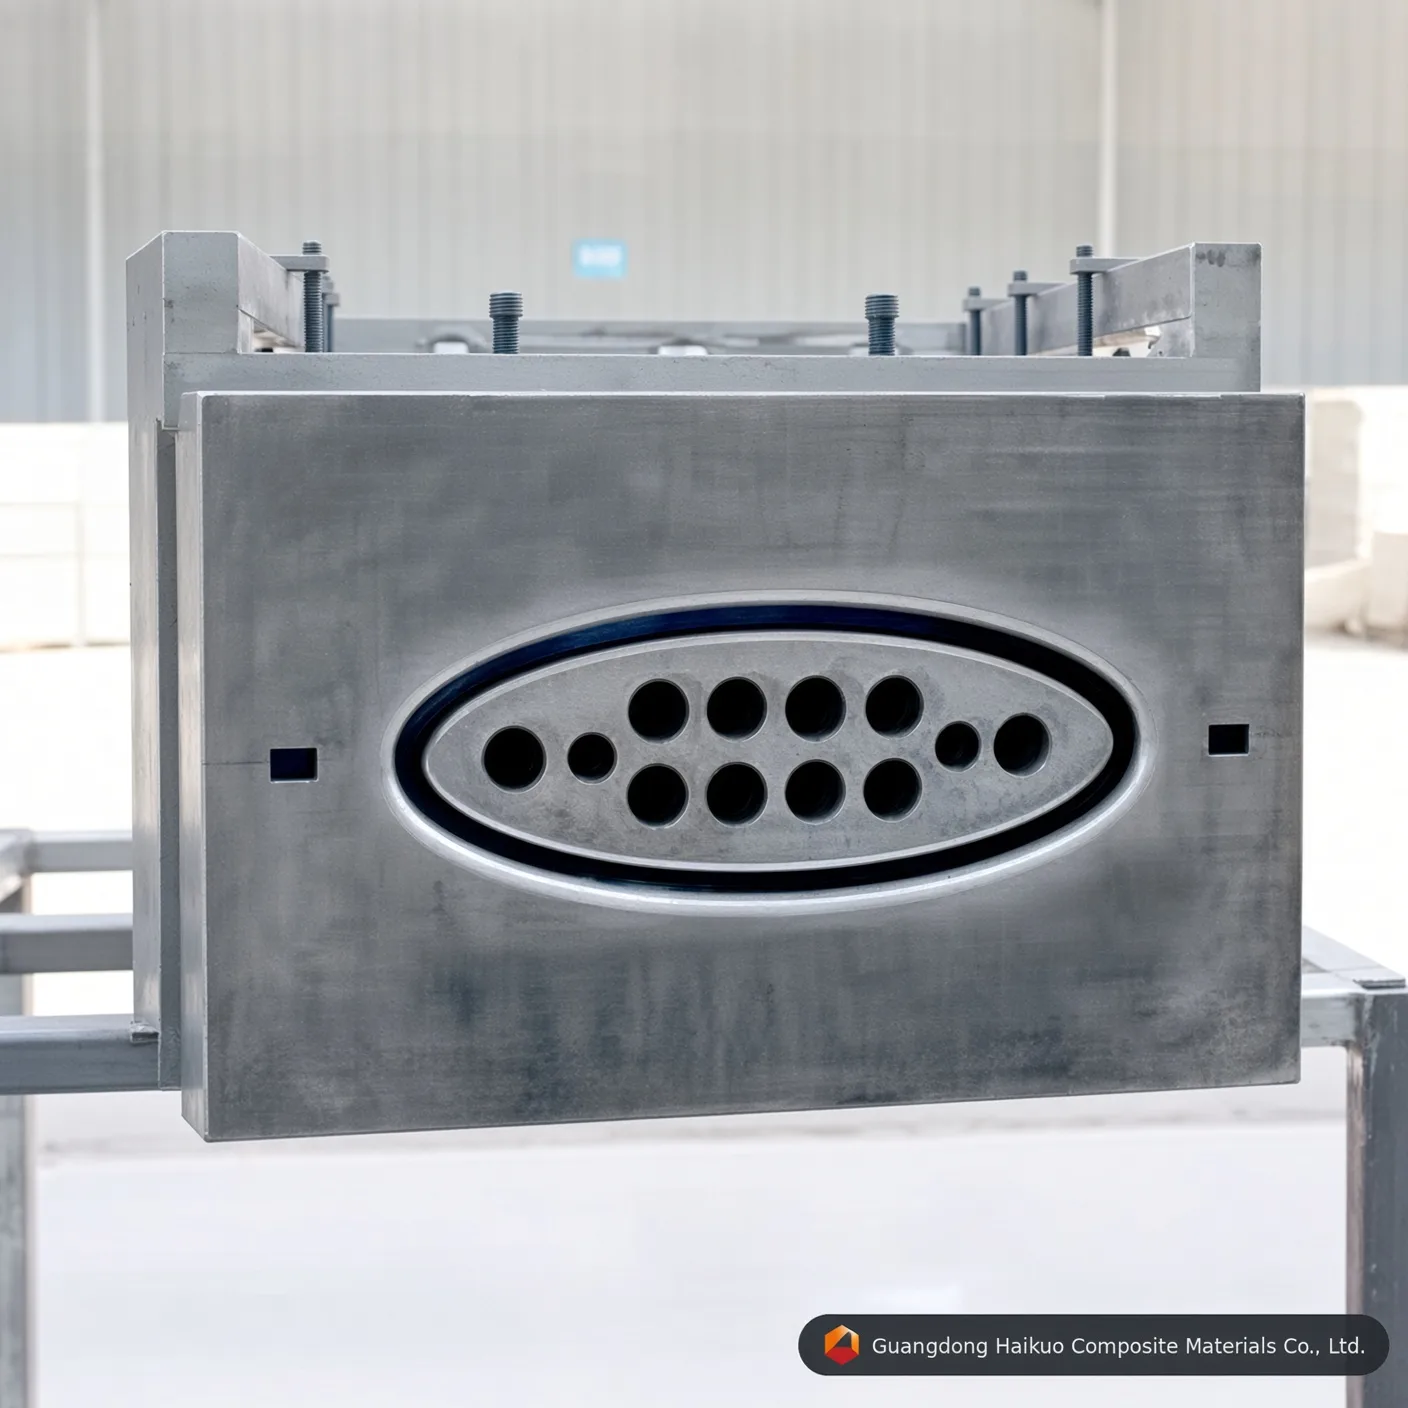
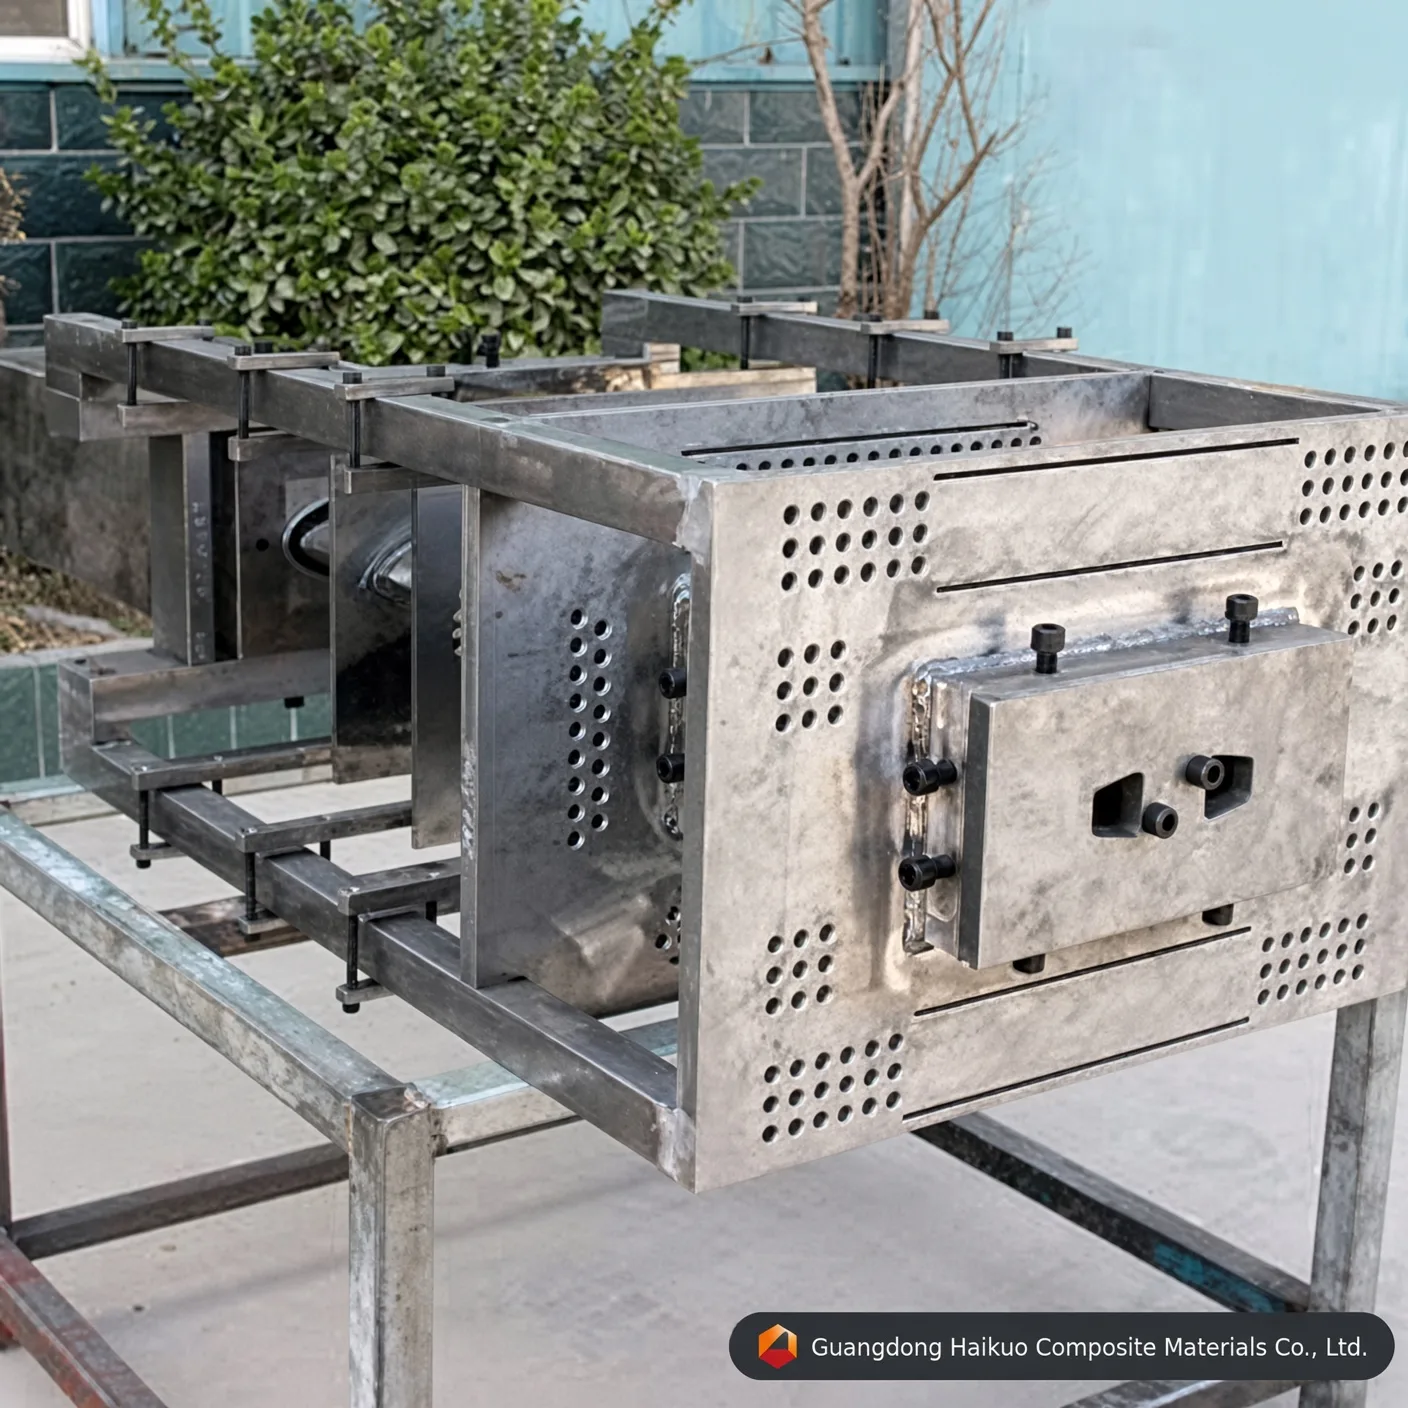
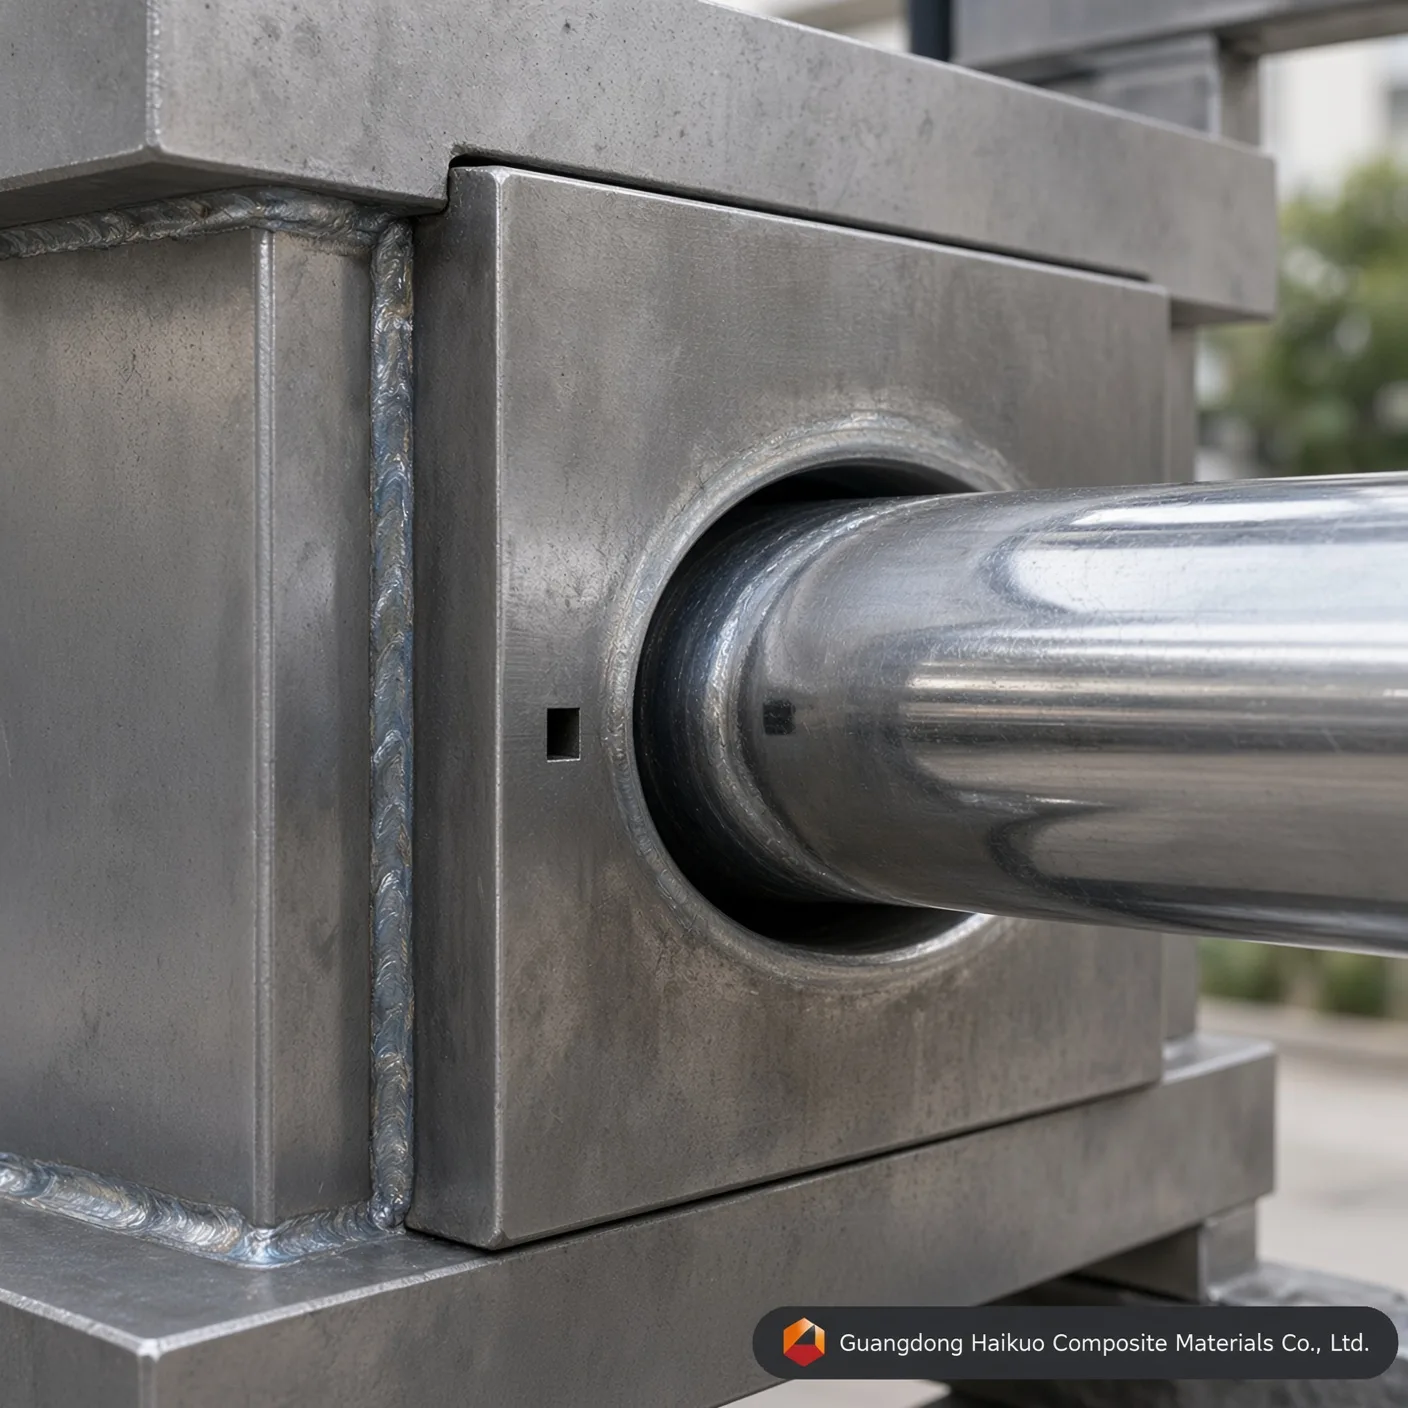
Пултрузионна матрица за овална FRP тръба 280*100 mm
Тази FRP пултрузионна форма се използва за производство на композитни профили като пръчки, кръгли тръби, овални тръби, греди и рамки. Монтирана на пултрузионната машина, тя оформя готовия FRP профил, докато импрегнираният със смола ровинг се изтегля непрекъснато през кухината на матрицата.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
Пултрузионната форма за овална FRP тръба е прецизен инструмент, използван за производство на FRP (армирана с влакна пластмаса) тръби. При пултрузионния процес наситена със смола армировка от влакна се изтегля непрекъснато през загрята матрица и образува непрекъснато сечение с фиксирана форма и размер на напречното сечение. FRP тръбите предлагат предимства като ниско тегло, висока механична якост, корозионна устойчивост, електрическа изолация и огнеустойчивост и се възприемат широко в електроенергетиката, химическата промишленост, строителството и транспорта.
Как работи пултрузионната форма за овална FRP тръба:
1. Армировъчното влакно (като стъклено или въглеродно) се развива и се насочва към смолна вана за импрегниране.
2. Наситеното със смола влакно след това преминава през станция за предварително оформяне, където се оформя според нуждите преди влизането в матрицата.
3. В матрицата топлината и налягането превръщат смолата от течност в гел и накрая в корав твърд материал.
4. Изтеглящо устройство тегли втвърдената FRP тръба от матрицата, а трион за рязане я подрязва до необходимата дължина.
Ключови фактори, влияещи върху характеристиките на пултрузионната форма за овална FRP тръба:
Армировка от влакна: видът и съдържанието на използваното влакно влияят на механични свойства като здравина, коравина и тегло — най-общо по-високото съдържание на влакна означава по-голяма здравина и по-ниско тегло. Често срещаните армировъчни влакна включват стъклено, въглеродно и арамидно влакно.
Смолиста система: видът и съставът на смолата влияят на химични характеристики като топлоустойчивост, корозионна устойчивост и устойчивост на стареене — по-стабилната смолиста система обикновено осигурява по-добра дългосрочна дълготрайност. Често използваните смоли включват полиестер, винилестер и епоксид.
Конструкция на матрицата: формата и размерите на матрицата определят напречното сечение и размера на готовия профил, както и скоростта и постоянството на формоването — по-прецизно изработената матрица дава по-еднородни части при по-висока ефективност.
Спецификации на пултрузионната форма за овална FRP тръба и приложими стандарти
| Наименование на формата | Пултрузионна форма за овална FRP тръба |
| Спецификация | 280*100 mm (може да се изработи по поръчка) |
| Материал | 40Cr, P20, Cr12, 38CrMoAI, H13 (по избор) |
| Повърхностна обработка на кухината | Закаляване и отпускане, закаляване, твърдо хромиране, азотиране |
| Твърдост на кухината | HRC55-60 |
| Приложима смола | Ненаситен полиестер, винилова смола, епоксидна смола, фенолна смола, полиуретан |
| Праволинейност | 0.02mm |
| Гладкост | Ra=0,025~0,012 |
| Твърдост на повърхността на кухината | < 0.02mm |
| Гранични допуски | ±0.3mm |
| Дебелина на покритието | 0.04-0.05mm |
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии овални тръби, изискващи максимален живот на инструмента и размерна стабилност | Производство на овални тръби със стандартен обем | Прототипиране или пробни серии на овални тръби с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна форма за овална FRP тръба 280*100 mm?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна форма за овална FRP тръба 280*100 mm. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на овална тръба 280*100 mm при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна форма за овална FRP тръба 280*100 mm?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на овални тръби. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна форма за овална FRP тръба 280*100 mm?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна форма за овална FRP тръба 280*100 mm да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна форма за овална FRP тръба 280*100 mm?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






