















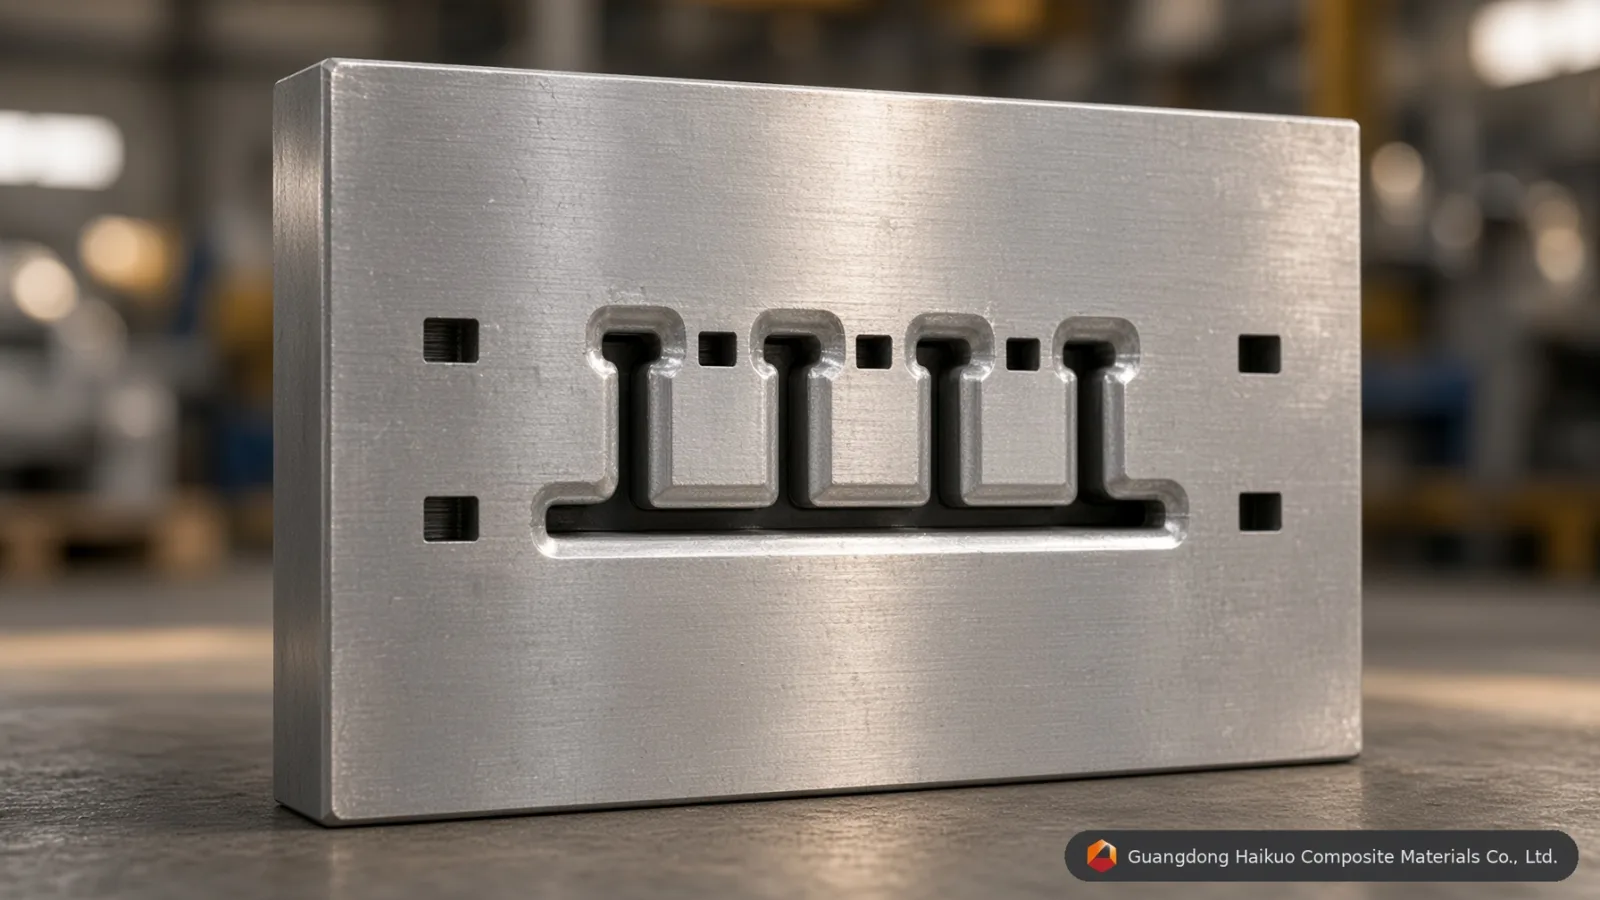
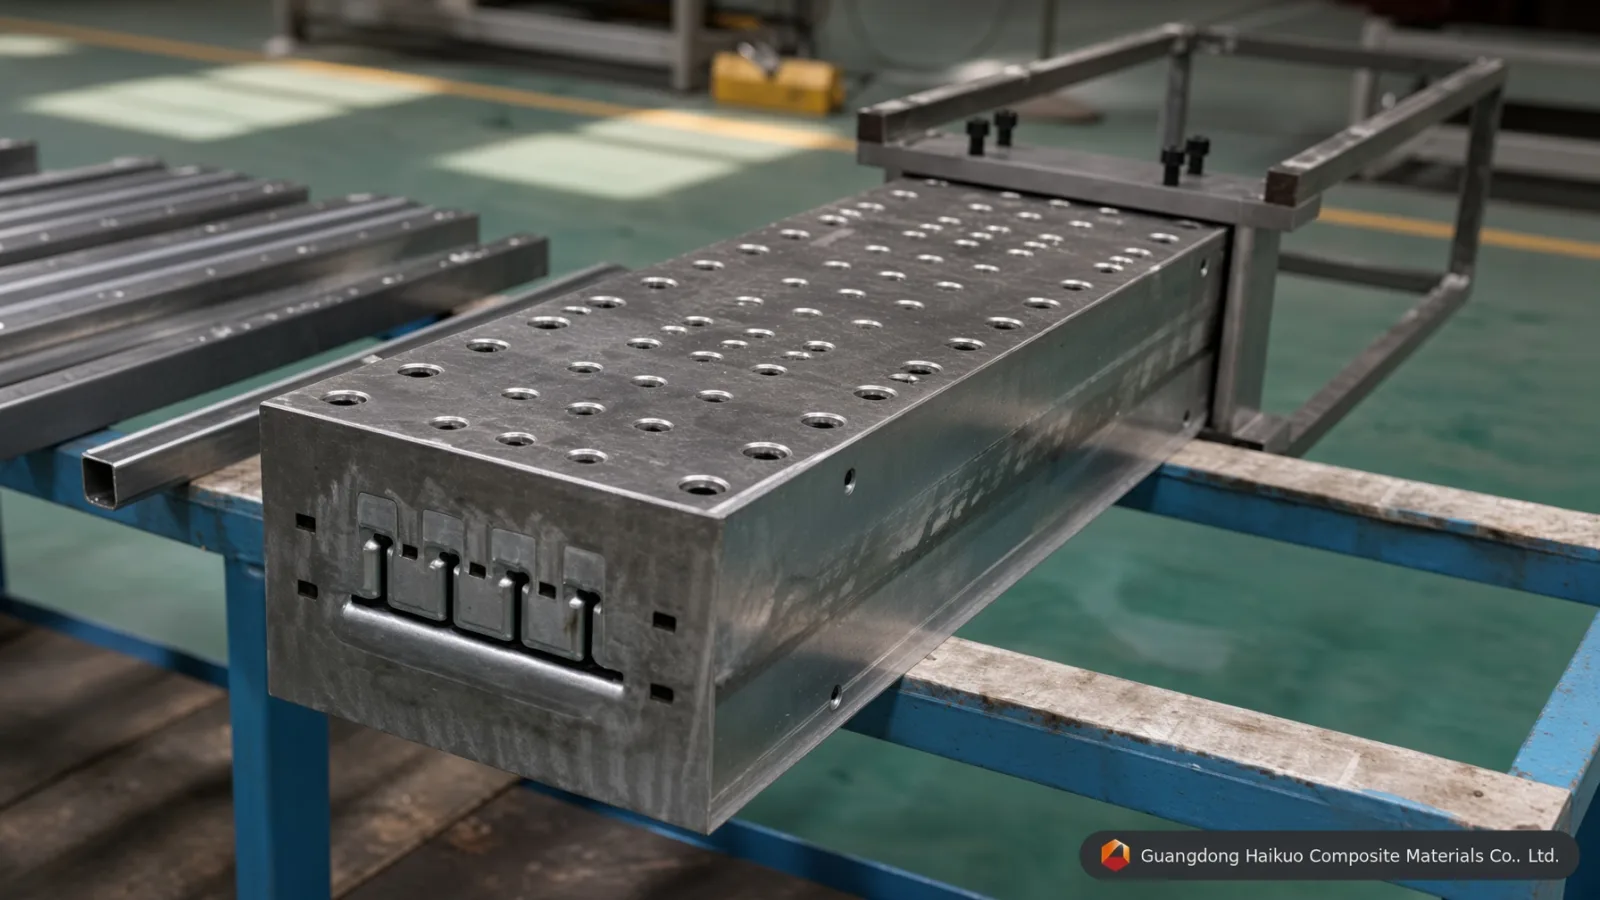
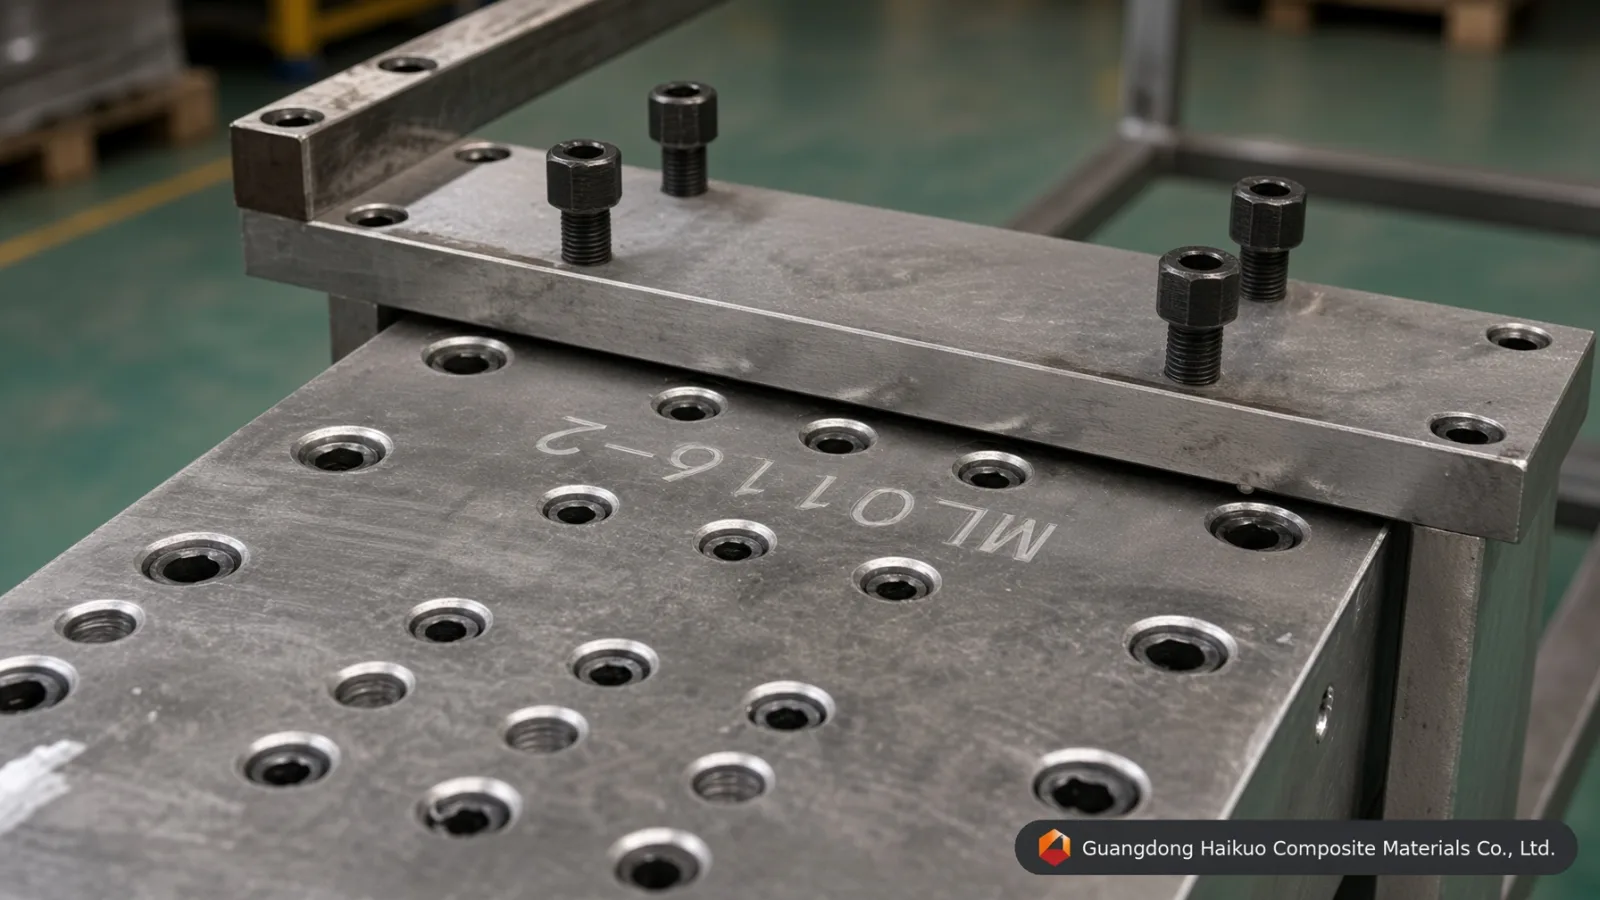
Пултрузионна матрица за FRP настилка 200*50 mm
Тази FRP пултрузионна форма произвежда профили, включително плоска лента, FRP плоча, FRP настилка, пръчка, кръгла тръба, правоъгълна тръба, греда, рамка и други. Монтира се директно на пултрузионната линия, където непрекъснат ровинг от влакна и смола се изтеглят през матрицата, за да оформят готовия профил.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
Пултрузионната матрица за FRP настилка е прецизен инструмент, използван за оформяне на FRP (армирана с влакна пластмаса) тръби. Пултрузионният процес изтегля наситени със смола влакна непрекъснато през загрята матрица, като образува непрекъснат профил с фиксирана форма и размер на напречното сечение. FRP тръбата предлага благоприятно съотношение между здравина и тегло, заедно с корозионна устойчивост, електрическа изолация и огнезабавяне, поради което се използва широко в електроенергетиката, химическата промишленост, строителството и транспорта.
Как работи пултрузионната матрица за FRP настилка
1. Стъклени влакна, въглеродни влакна или друга армировка се изтеглят от шпулниците и се насочват към смолната вана за импрегниране.
2. След това наситените със смола влакна преминават през предформовател, който ги оформя в целевия профил преди влизането в матрицата.
3. В загрятата матрица влакното е подложено на топлина и налягане, докато смолата преминава от течно състояние в гел и накрая се втвърдява в корав композит.
4. Изтеглящо устройство тегли втвърдения FRP профил от матрицата, след което отрезен трион го подрязва до необходимата дължина.
От какво зависят характеристиките и параметрите на пултрузионната матрица за FRP настилка
Армировка от влакна: Видът и съдържанието на влакната влияят на здравината, коравината и теглото на готовия профил — най-общо по-високото съдържание на влакна означава по-голяма здравина и по-малко тегло. Стъклените, въглеродните и арамидните влакна са най-често използваните армировки.
Смолиста система: Видът смола и съотношението на смесване определят химическите характеристики, включително топлоустойчивост, корозионна устойчивост и устойчивост на стареене; по-стабилният състав на смолата обикновено означава по-добра дълготрайност. Полиестерните, винилестерните и епоксидните смоли са най-често задаваните системи.
Конструкция на матрицата: Формата и размерът на матрицата определят напречното сечение и размерите на профила, както и скоростта и качеството на формоването. По-прецизно изработената матрица обикновено произвежда по-еднородни части и по-висока производствена ефективност.
Параметри на пултрузионната матрица и изпълнителни стандарти
| Наименование на формата | Пултрузионна форма за FRP настилка |
| Спецификация | 200*50 mm (може да се изработи по поръчка) |
| Материал | 40Cr, P20, Cr12, 38CrMoAI, H13 (по избор) |
| Повърхностна обработка на кухината | Закаляване и отпускане, закаляване, твърдо хромиране, азотиране |
| Твърдост на кухината | HRC55-60 |
| Приложима смола | Ненаситен полиестер, винилова смола, епоксидна смола, фенолна смола, полиуретан |
| Праволинейност | 0.02mm |
| Гладкост | Ra=0,025~0,012 |
| Твърдост на повърхността на кухината | < 0.02mm |
| Гранични допуски | ±0.3mm |
| Дебелина на покритието | 0.04-0.05mm |
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии дъски за настилки, изискващи максимален живот на инструмента и размерна стабилност | Производство на дъски за настилки със стандартен обем | Прототипиране или пробни серии на дъски за настилки с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна форма за FRP настилка 200*50 mm?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна форма за FRP настилка 200*50 mm. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на сечение 200*50 mm при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна форма за FRP настилка 200*50 mm?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на дъски за настилки. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна форма за FRP настилка 200*50 mm?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна форма за FRP настилка 200*50 mm да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна форма за FRP настилка 200*50 mm?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






