















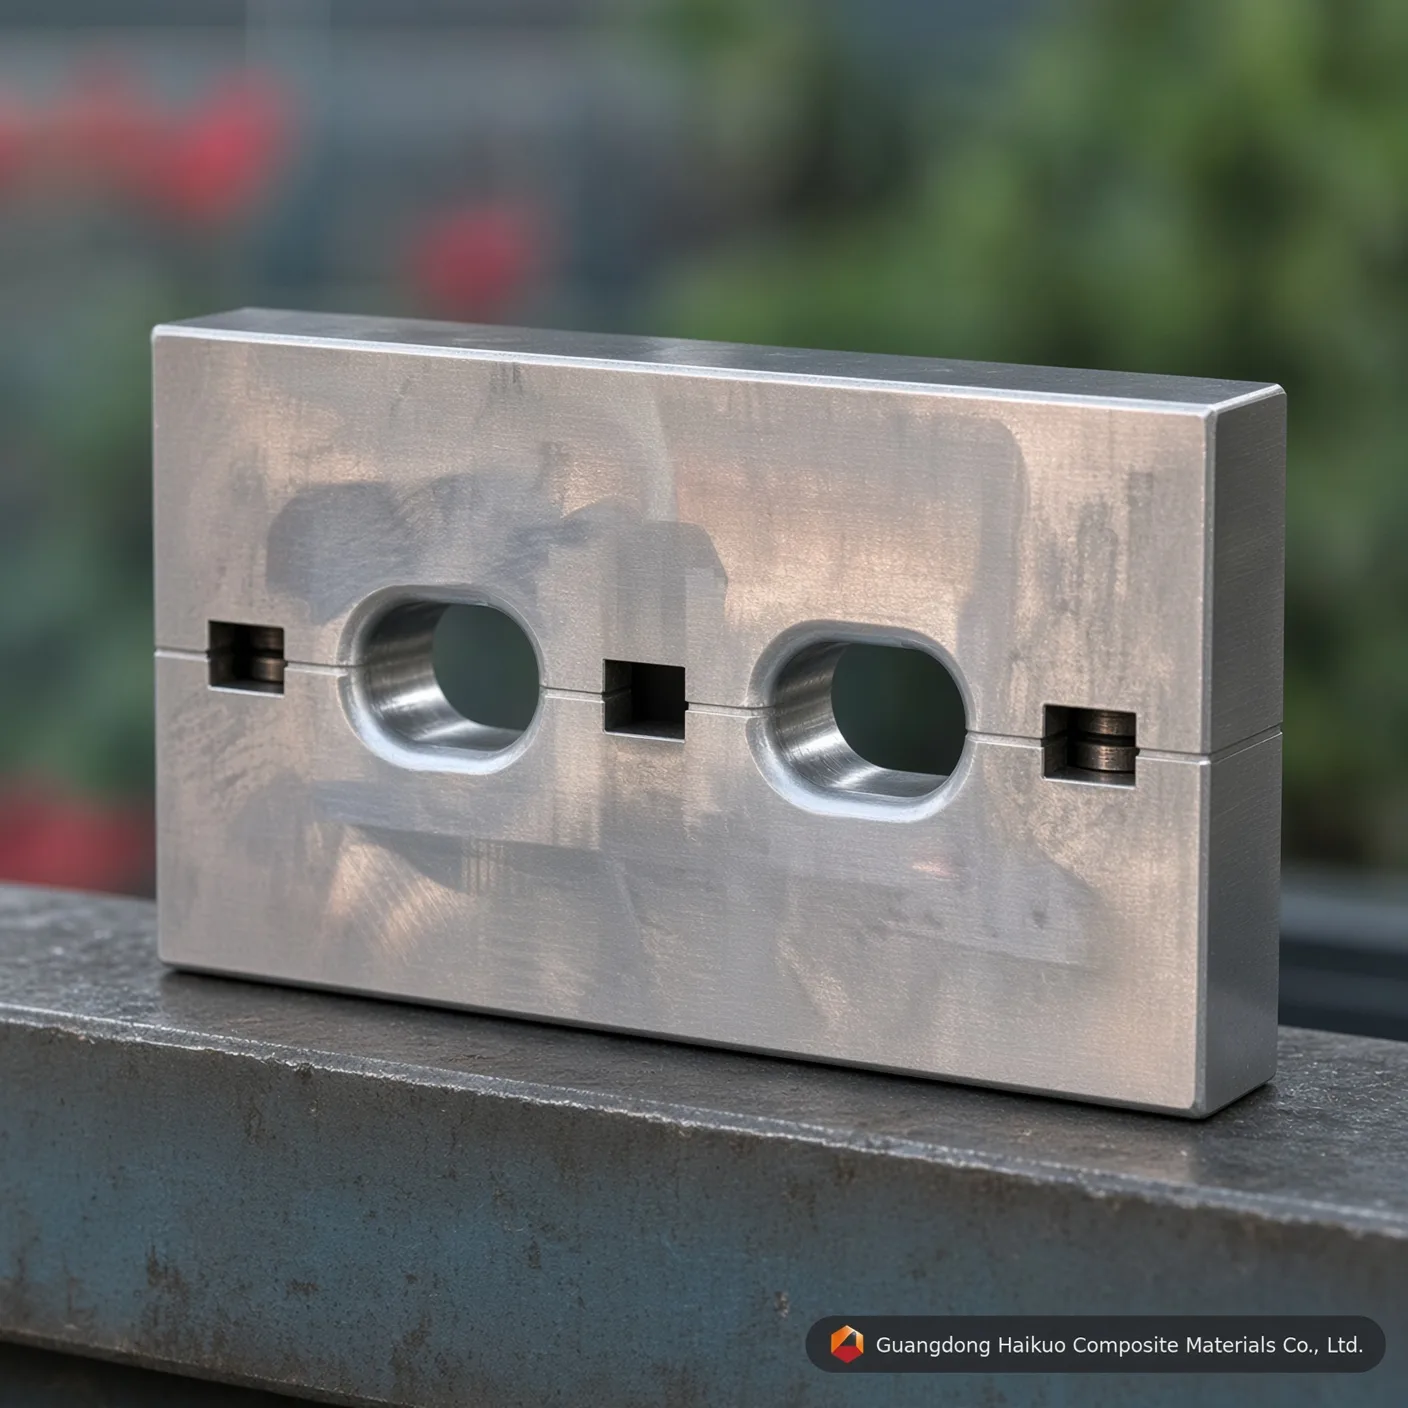
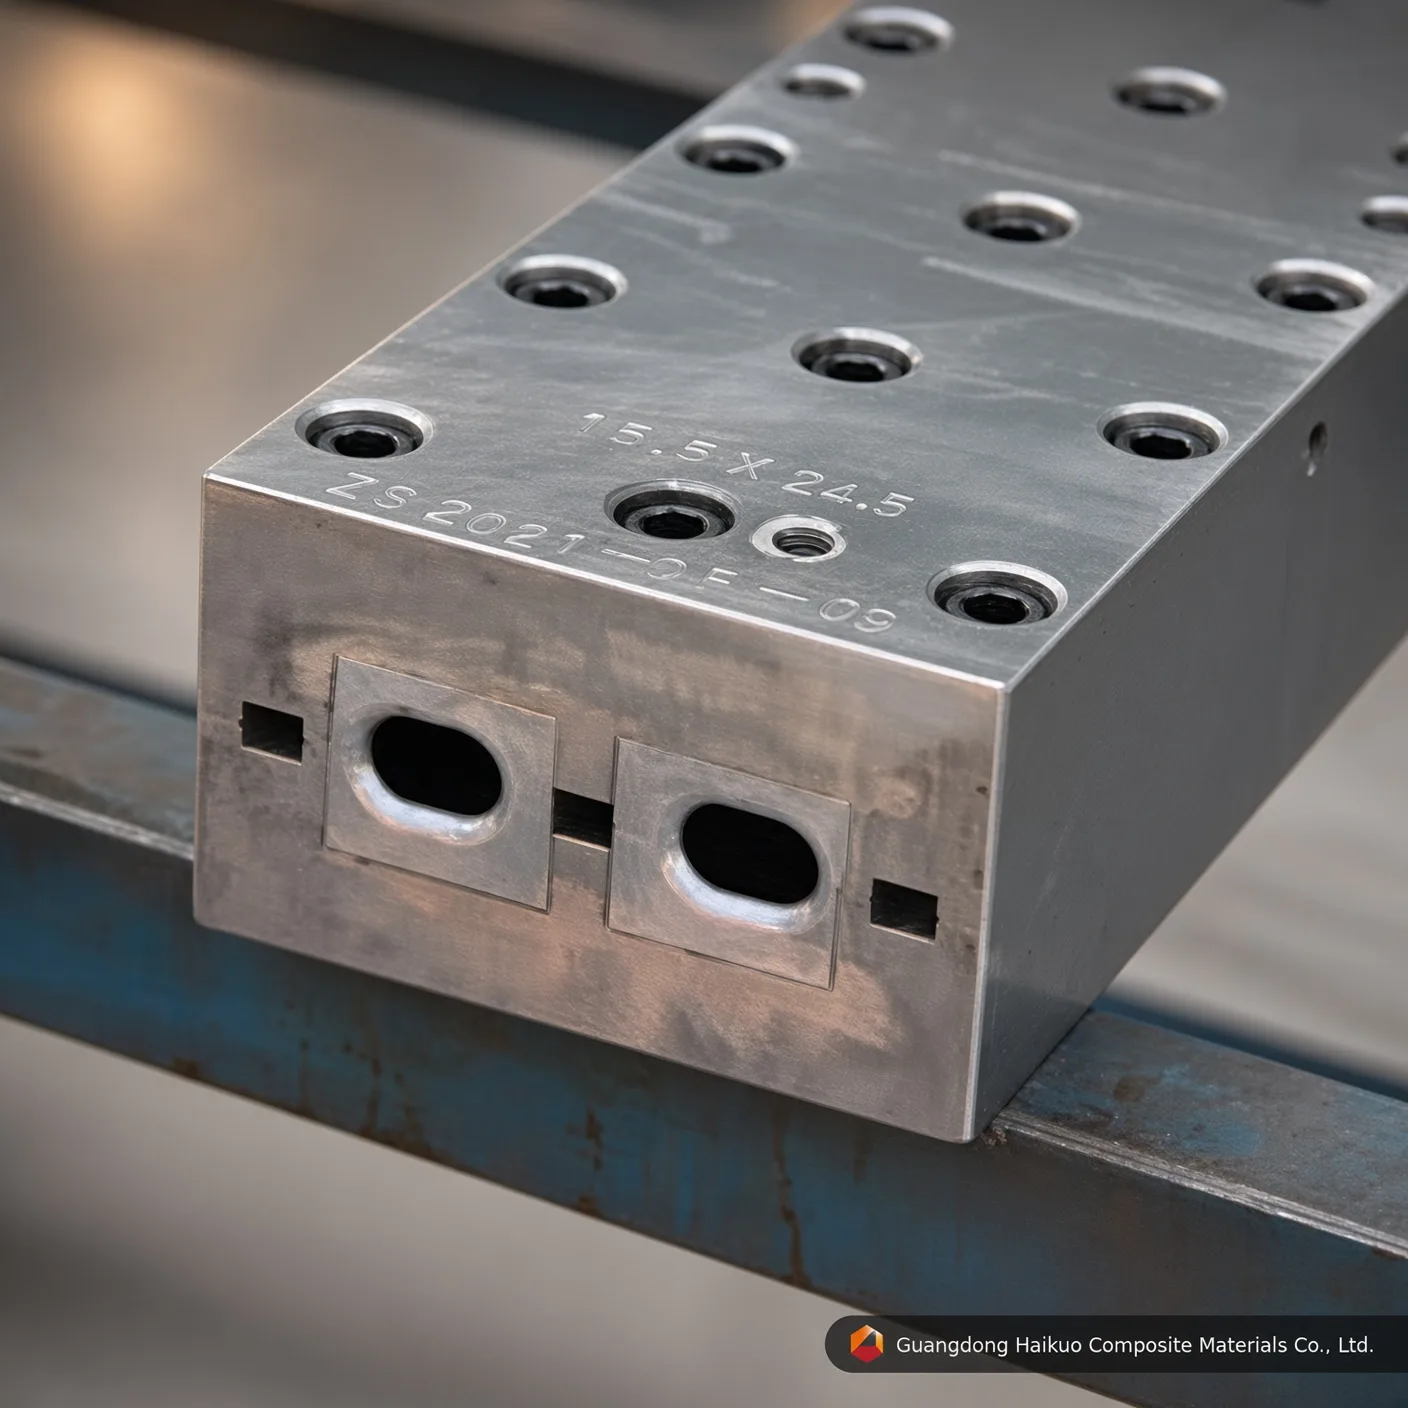
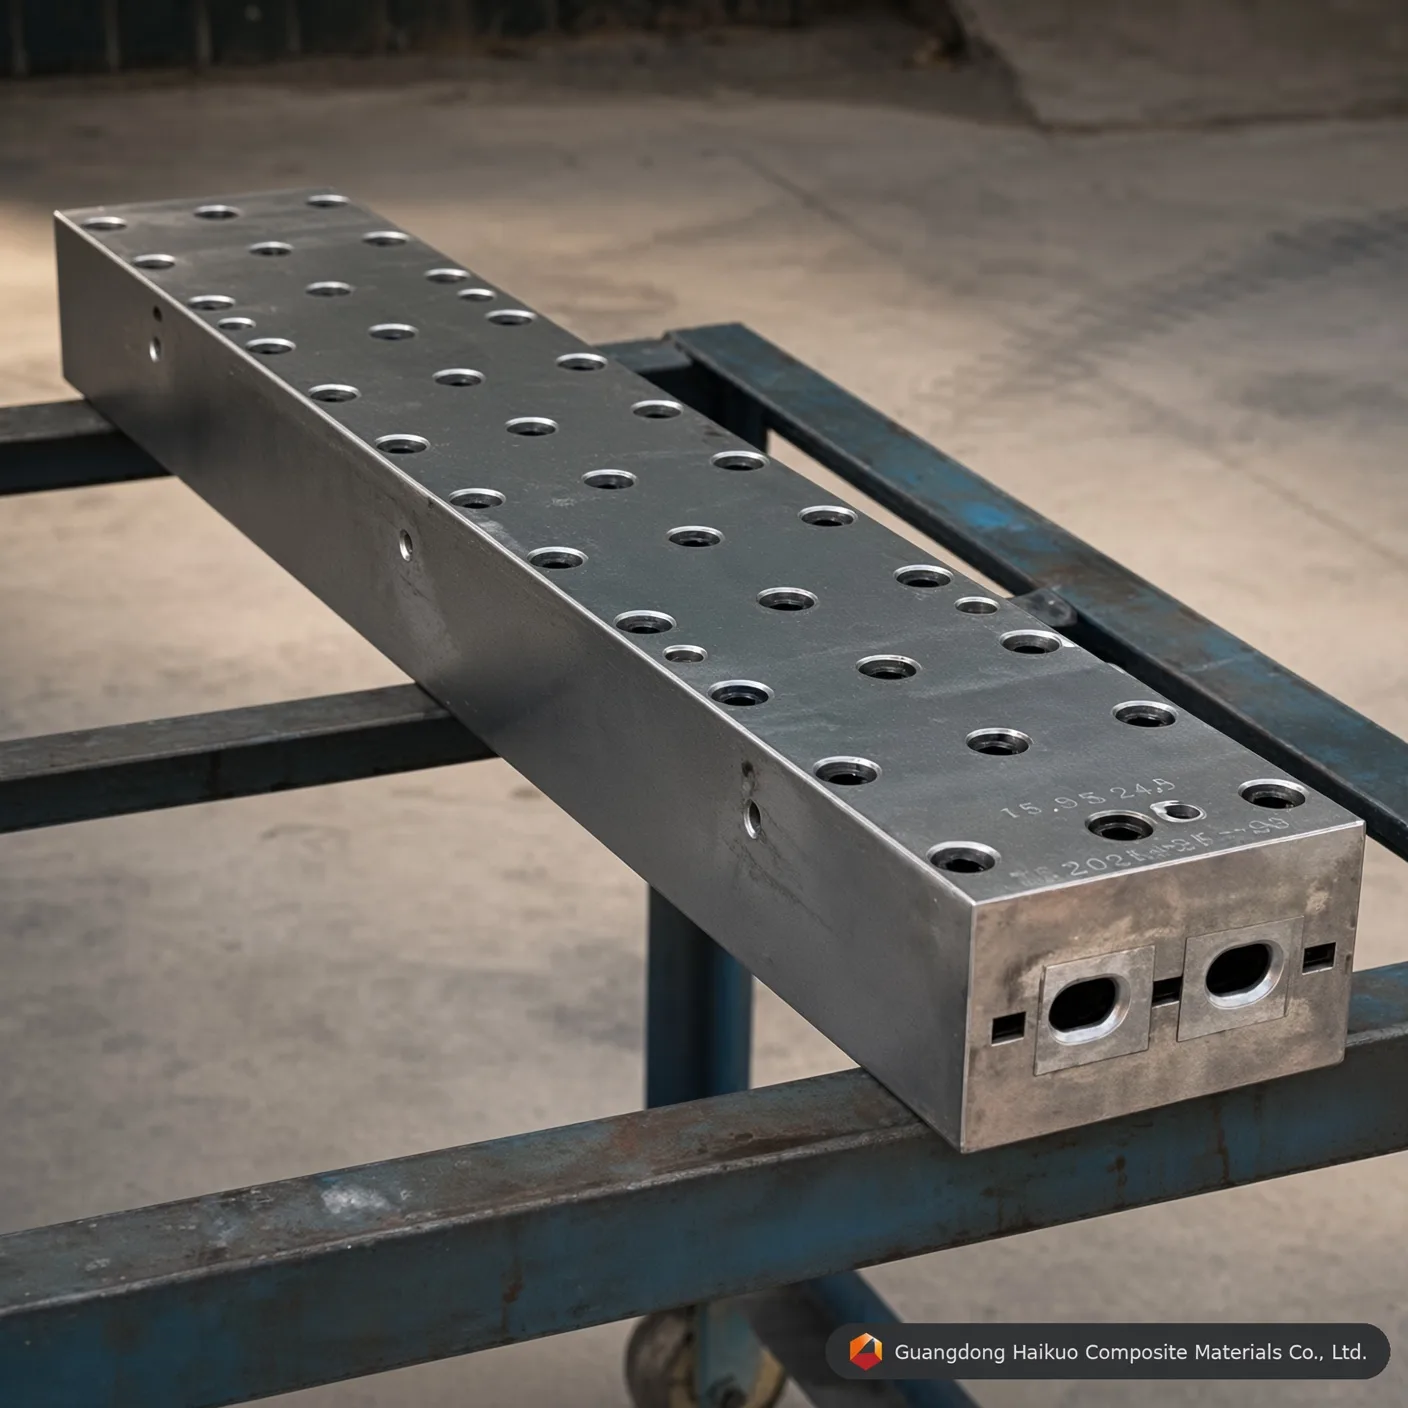
Пултрузионна форма за овална FRP пръчка: високопрецизни матрици за високоякостни профили
Надградете производствената си линия за композити с прецизно изработена пултрузионна форма за овални FRP пръчки. Изработена от инструментална стомана Cr12/H13 с огледално полирана кухина и твърдост HRC 60, тя осигурява изключителна износоустойчивост за профили от електрически и промишлен клас.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
Инженерен инструмент за овални пръчки от промишлен клас
Към 2026 г. овалните FRP пръчки са във все по-голямо търсене в специализирани приложения като високоволтови изолатори, дръжки на инструменти и ергономични конструктивни опори. Нашата пултрузионна форма за овални FRP пръчки е високопрецизна матрица, създадена да управлява особеното поведение на потока на смолата при некръгли плътни профили. В Guangdong Haikuo овалните матрици са проектирани с оптимизирана вътрешна термодинамика за равномерно втвърдяване и сърцевини без кухини, като дават профили с отлична якост на огъване и повърхностно покритие.
1. Как работи пултрузията на овални пръчки
Производството на овална пръчка изисква повече от елиптична кухина — налага се контрол на напречното напрежение, докато смолата преминава от течност в твърд композит:
- Логика на разпределение на влакната: Овалното сечение по природа създава неравномерно опъване в ровингите. Нашите матрици използват предформовъчни плочи по поръчка, които поддържат постоянна плътност на стъклените влакна по голямата и малката ос.
- Зонален температурен контрол: Тъй като овалната пръчка е плътна, екзотермичната топлина, отделяна при втвърдяването, трябва да се управлява внимателно. Нашите матрици използват многостепенни нагревателни зони за предпазване от „напукване на сърцевината“ в центъра на пръчката.
- Конусно уплътняване: Входът на матрицата е CNC-обработен с прецизен входящ конус, който натрупва налягане постепенно, изгонва въздушните мехурчета и осигурява плътна матрица без кухини.
2. Марки материали и повърхностна обработка
Производството на плътни пръчки върви с голям обем и е силно абразивно за инструмента, затова разчитаме на първокласна металургия, за да осигурим дълъг експлоатационен живот:
- Cr12 / Cr12MoV: Стандартен за отрасъла избор за производство със стъклени влакна, осигуряващ отлична твърдост (HRC 58-62) и устойчивост на износване.
- Инструментална стомана H13: Подходяща за високоскоростно производство или епоксидни смолисти системи, където устойчивостта на термична умора и жилавостта са най-важни.
- Огледално полиране (Ra 0,012): Вътрешността на кухината е огледално полирана и покрита с 0,05 mm твърд хром. Полученият свръхгладък повърхностен слой намалява триенето при изтегляне с 25 %, като значително намалява риска от „рошаване“ на повърхността.
3. Пултрузионна форма за овални FRP пръчки — технически параметри
| Инженерна спецификация | Стандартна стойност на Haikuo | Промишлено значение |
|---|---|---|
| Спецификация на профила | 15,5 mm ~ 24,5 mm (по поръчка) | Оптимизирано за изолация и дръжки. |
| Материал на кухината | Cr12 / H13 / 38CrMoAI | Изключителна устойчивост на износване & топлина. |
| Твърдост на кухината | HRC 55 – 62 | Невъзприемчива към ерозия от влакната. |
| Гладкост на повърхността | Ra 0,025 ~ 0,012 | Осигурява силно гланцово покритие с ниско триене. |
| Праволинейност | < 0,02 mm / метър | Критично за прецизни механични части. |
| Дебелина на покритието | 0.04 – 0.06 mm | Защитен хромов слой от промишлен клас. |
4. Оптимизирани фактори на производителността
- Съвместимост със смоли: Съвместима със системи от ненаситен полиестер, винилестер и полиуретан, формата понася широк диапазон химически екзотерми.
- Високи скорости на изтегляне: Свръхниското триене на хромираните ни кухини позволява скорости на изтегляне до 1,2 m/min, което максимизира дневното производство.
- Конструктивен баланс: Проектирана да побира до 80 % съдържание на надлъжни ровинги, което осигурява максимална якост на опън за конструктивни приложения.
10 професионални ЧЗВ: инженерство на форми за овални пръчки
В1: „Може ли съотношението на овалност (голяма спрямо малка ос) да се персонализира?“
О: Да. Можем да обработим кухината до всяко елиптично съотношение, необходимо за вашия конкретен ергономичен или механичен дизайн.
В2: „Какъв е очакваният живот на форма за овални пръчки от Cr12?“
О: При правилна поддръжка и огледално хромиране можете да очаквате между 100 000 и 150 000 метра производство.
В3: „Как да се предотврати „напукването на сърцевината“ при дебели овални пръчки?“
О: Това се управлява чрез прецизно многозонално нагряване, което контролира скоростта на втвърдяване от външната повърхност към сърцевината и предотвратява натрупването на термично напрежение.
В4: „Съвместимо ли е въглеродното влакно с тази форма?“
О: Да, но за въглеродно влакно препоръчваме стомана H13 със специализирано азотиране или DLC покритие, за да се справи със специфичните свойства на влакното.
В5: „Включва ли формата съответстващи предформовъчни плочи?“
О: Да. Всяка форма за овални пръчки включва комплект предформовъчни елементи от неръждаема стомана, които гарантират правилното подравняване на влакната преди навлизането в нагрятата зона.
В6: „Защо допускът за праволинейност е толкова строг (0,02 mm)?“
О: Прецизността е ключова за пръчки, използвани в електрически разпределителни уредби или автоматизирани машини, където всяко огъване може да причини механичен отказ.
В7: „Мога ли да използвам една и съща матрица за полиестерни и винилестерни смоли?“
О: Да. Повърхността от твърд хром е химически инертна и силно устойчива и на двете смолисти системи.
В8: „Каква е типичната скорост на изтегляне за овална пръчка 20 mm?“
О: В зависимост от смолистата система скоростите обикновено са от 0,5 до 1,0 метра в минута.
В9: „Как да почистя остатъците от смола от елиптичната кухина?“
О: Покритието Ra 0,012 улеснява почистването. Препоръчваме да се използват месингови стъргалки, докато формата е топла, последвани от леко забърсване с разтворител.
В10: „Предлагате ли техническа консултация за разположението на нагревателните пръти?“
О: Да. Заедно с формата предоставяме препоръчителна нагревателна конфигурация, която осигурява оптимално втвърдяване по елиптичния профил.
Експертна консултация по прецизен инструмент
Разширете производството на профили с Guangdong Haikuo Composite Materials Co., Ltd. Под ръководството на Хелена Уанг нашият инженерен екип подпомага високопрецизни FRP пултрузионни форми.
Получете техническа оферта за вашата овална матрица:
- Водещ инженерен консултант: Хелена Уанг
- Технически инженерен имейл: [email protected]
- Глобален WhatsApp: +86 189 5198 8522
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии овални пръчки, изискващи максимален живот на инструмента и размерна стабилност | Производство на овални пръчки със стандартен обем | Прототипиране или пробни серии на овални пръчки с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна форма за овални FRP пръчки: високопрецизни матрици за високоякостни профили?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна форма за овални FRP пръчки: високопрецизни матрици за високоякостни профили. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на овалната пръчка при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна форма за овални FRP пръчки: високопрецизни матрици за високоякостни профили?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на овални пръчки. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна форма за овални FRP пръчки: високопрецизни матрици за високоякостни профили?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна форма за овални FRP пръчки: високопрецизни матрици за високоякостни профили да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна форма за овални FRP пръчки: високопрецизни матрици за високоякостни профили?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






