















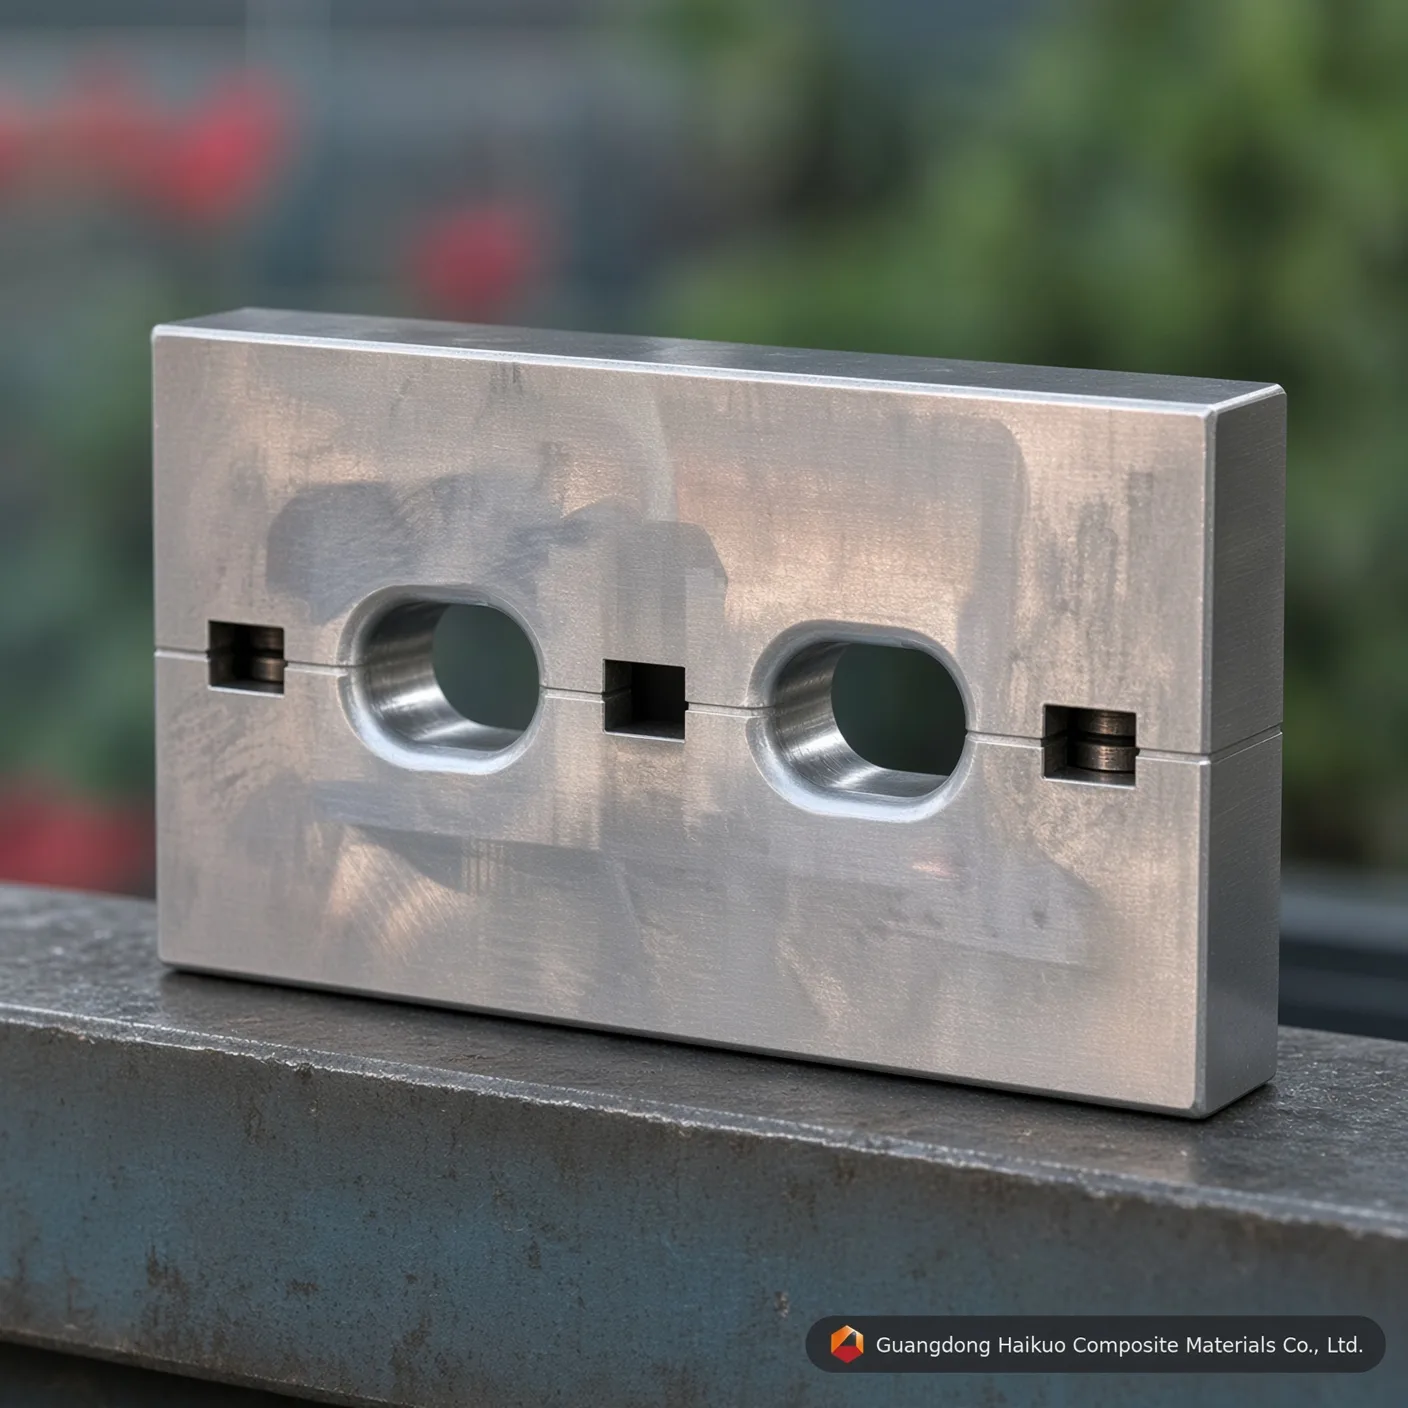
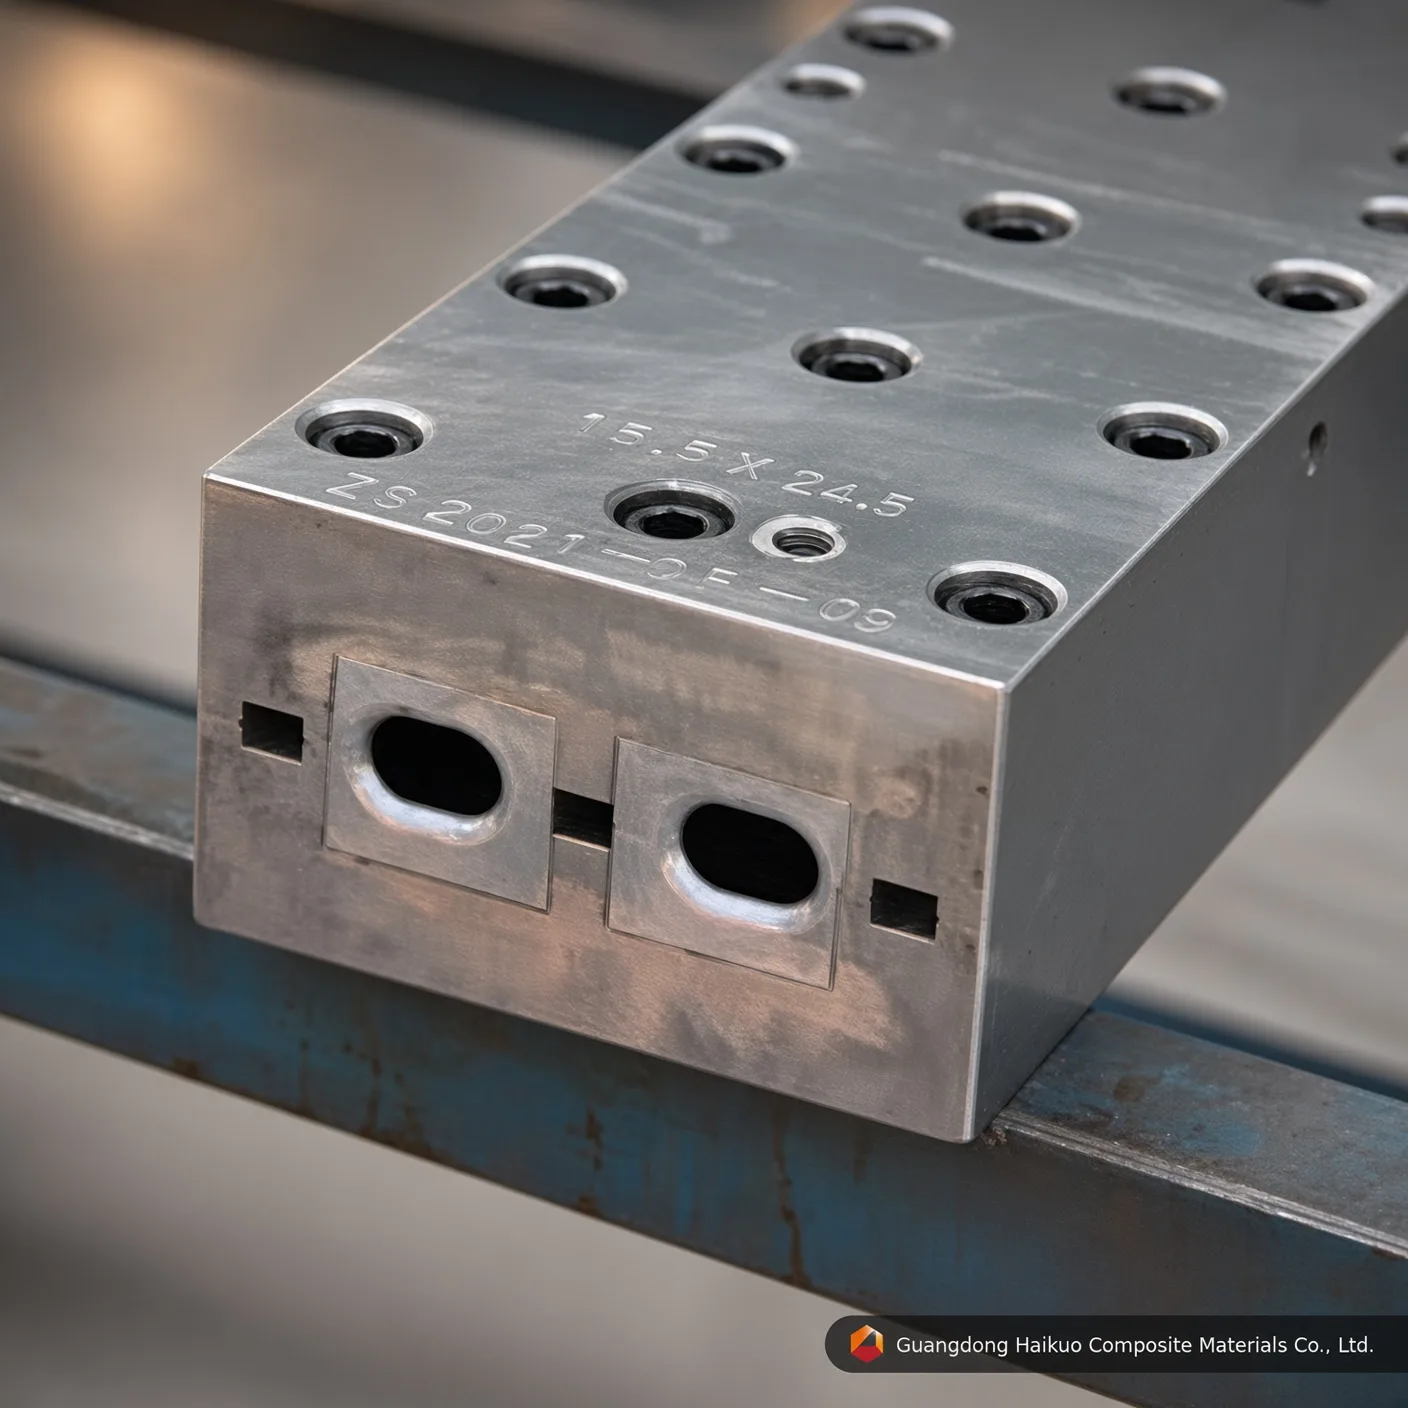
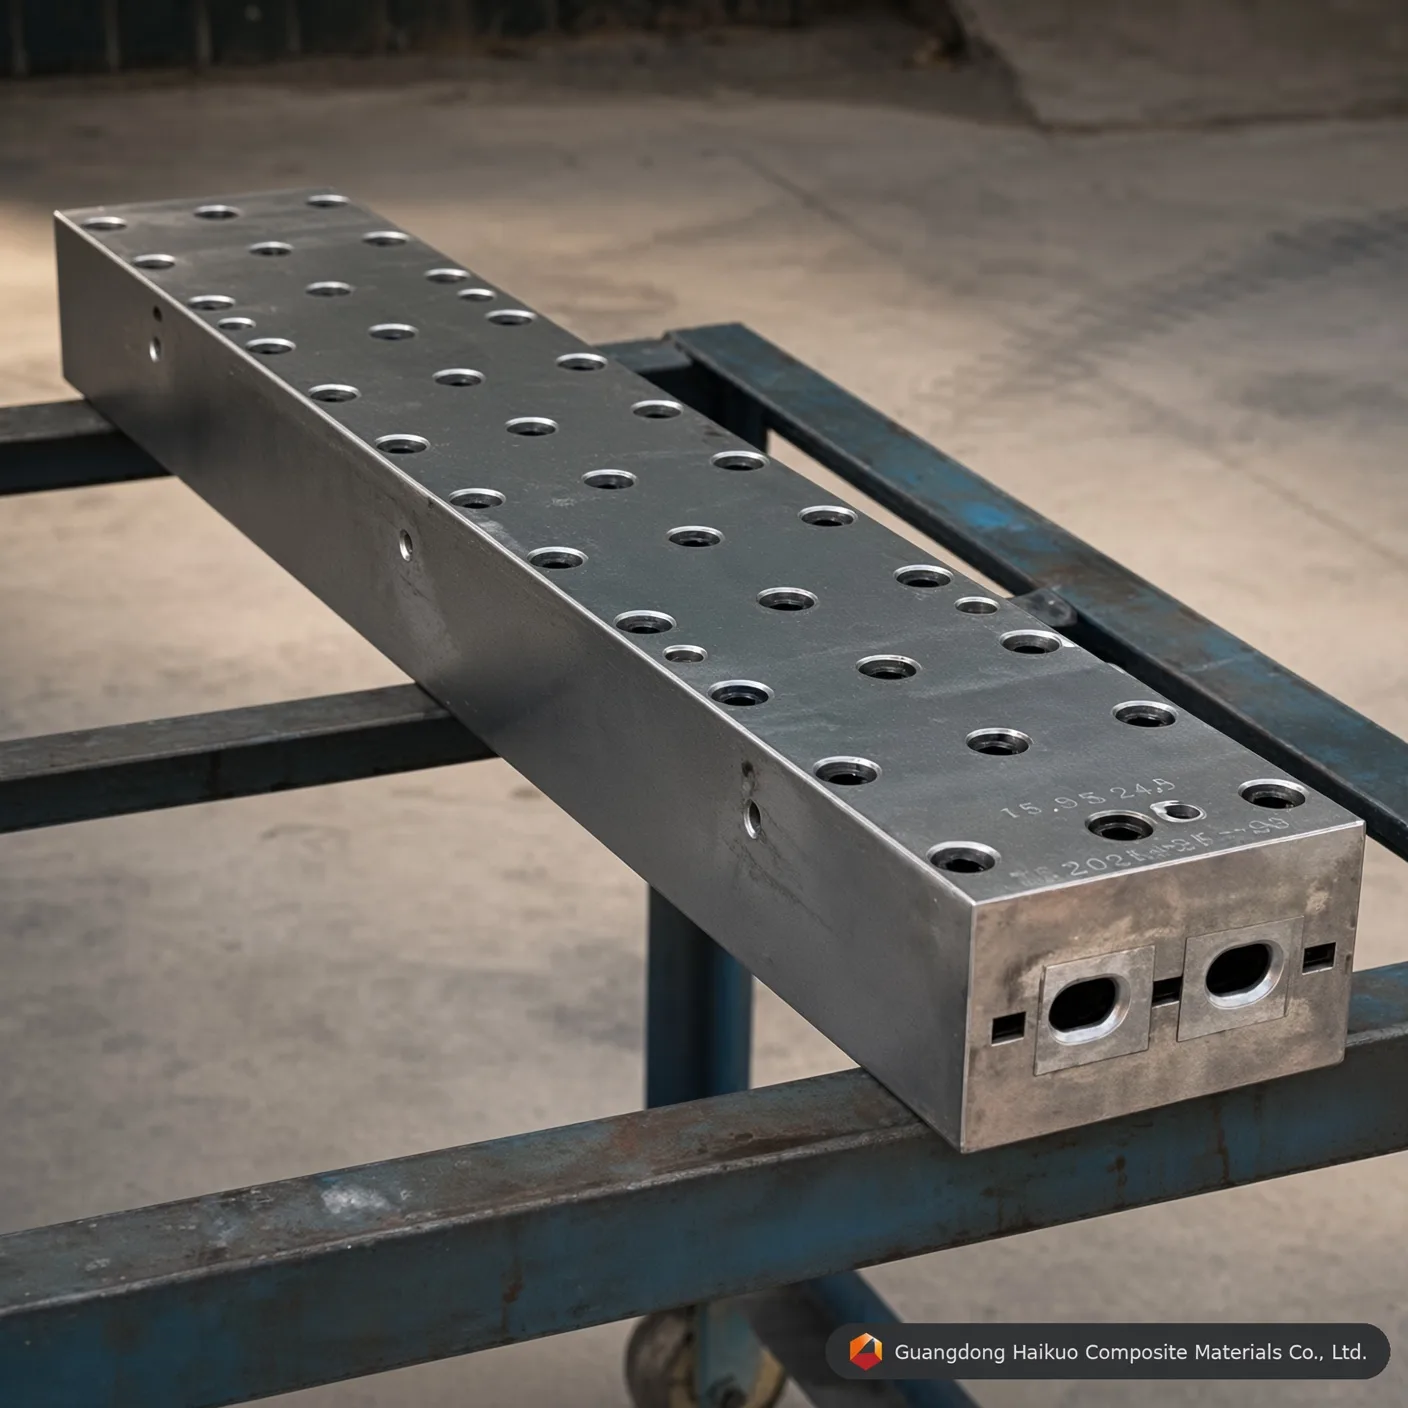
Moule de pultrusion de tige ovale PRFV : filières de haute précision pour profilés haute résistance
Modernisez votre ligne de production de composites avec un moule de pultrusion de tige ovale PRFV de précision. Fabriqué en acier à outils Cr12/H13 avec une empreinte polie miroir et une dureté HRC 60, il offre une excellente résistance à l’usure pour les profilés électriques et de qualité industrielle.
Norme d’exécution
Rectitude : 0,02 mm Lissé : Ra=0,025~0,012 Dureté de surface de l’empreinte : < 0,02 mm Tolérances limites : ±0,3 mm Épaisseur de placage : 0,04-0,05 mm Services sur mesure proposés
Outillage conçu pour des profilés de tiges ovales de qualité industrielle
En 2026, les tiges PRFV ovales connaissent une demande croissante dans des usages spécialisés tels que les isolateurs haute tension, les manches d’outils et les supports structurels ergonomiques. Notre moule de pultrusion de tige ovale PRFV est une filière de haute précision conçue pour maîtriser le comportement d’écoulement de la résine propre aux profilés pleins non circulaires. Chez Guangdong Haikuo, les filières ovales sont conçues avec une thermodynamique interne optimisée pour un durcissement uniforme et des noyaux sans vide, donnant des profilés d’excellente résistance à la flexion et de bel état de surface.
1. Comment fonctionne la pultrusion de tiges ovales
Produire une tige ovale demande plus qu’une simple empreinte elliptique — il faut maîtriser la contrainte transversale lorsque la résine passe de l’état liquide à celui de composite solide :
- Logique de répartition des fibres : une section ovale impose par nature une tension inégale aux rovings. Nos filières utilisent des plaques de préformage sur mesure qui maintiennent une densité de fibre de verre constante le long du grand comme du petit axe.
- Contrôle de température par zones : la tige ovale étant pleine, la chaleur exothermique dégagée pendant le durcissement doit être gérée avec soin. Nos filières utilisent des zones de chauffe à plusieurs étages pour éviter la « fissuration du cœur » au centre de la tige.
- Compactage progressif : l’entrée de la filière est usinée en CNC avec une conicité d’entrée précise qui fait monter la pression progressivement, chassant les bulles d’air et assurant une matrice dense et sans vide.
2. Nuances de matériaux et finition de surface
La fabrication de tiges pleines se fait à grand volume et est très abrasive pour l’outillage ; nous recourons donc à une métallurgie haut de gamme pour garantir une longue durée de vie :
- Cr12 / Cr12MoV : un choix standard de l’industrie pour la production en fibre de verre, offrant une excellente dureté (HRC 58-62) et une excellente résistance à l’abrasion.
- Acier à outils H13 : adapté à la production à grande vitesse ou aux systèmes de résine à base d’époxy, où la résistance à la fatigue thermique et la ténacité comptent le plus.
- Polissage miroir (Ra 0,012) : l’intérieur de l’empreinte est poli miroir et chromé dur sur 0,05 mm. La surface ultra-lisse ainsi obtenue réduit de 25 % le frottement de traction, diminuant fortement le risque de « duvetage » en surface.
3. Moule de tige ovale PRFV — paramètres techniques
| Spécification technique | Valeur standard Haikuo | Portée industrielle |
|---|---|---|
| Spécification du profilé | 15,5 mm ~ 24,5 mm (personnalisable) | Optimisé pour l’isolation et les manches. |
| Matériau de l’empreinte | Cr12 / H13 / 38CrMoAI | Résistance exceptionnelle à l’usure et à la chaleur. |
| Dureté de l’empreinte | HRC 55 – 62 | Insensible à l’érosion induite par les fibres. |
| Lissé de surface | Ra 0,025 ~ 0,012 | Garantit une finition très brillante et à faible frottement. |
| Rectitude | < 0,02 mm / mètre | Essentielle pour les pièces mécaniques de précision. |
| Épaisseur de placage | 0.04 – 0.06 mm | Couche de protection au chrome de qualité industrielle. |
4. Facteurs de performance optimisés
- Régularité de la résine : compatible avec les systèmes polyester insaturé, vinylester et polyuréthane, le moule gère un large éventail d’exothermies chimiques.
- Vitesses de traction élevées : le frottement ultra-faible de nos empreintes chromées permet des vitesses de traction allant jusqu’à 1,2 m/min, maximisant la production quotidienne.
- Équilibre structurel : conçu pour accepter jusqu’à 80 % de roving longitudinal, garantissant une résistance à la traction maximale pour les applications structurelles.
10 questions professionnelles : ingénierie des moules de tiges ovales
Q1 : « Le rapport d’ovalité (grand axe / petit axe) peut-il être personnalisé ? »
R : Oui. Nous pouvons usiner l’empreinte selon tout rapport elliptique requis par votre conception ergonomique ou mécanique spécifique.
Q2 : « Quelle durée de vie peut-on attendre d’un moule de tige ovale en Cr12 ? »
R : Avec un entretien correct et un chromage à finition miroir, on peut attendre entre 100 000 et 150 000 mètres de production.
Q3 : « Comment évitez-vous la « fissuration du cœur » dans les tiges ovales épaisses ? »
R : Elle est maîtrisée par un chauffage multizone de précision qui contrôle la vitesse de durcissement de la surface extérieure jusqu’au cœur, évitant l’accumulation de contraintes thermiques.
Q4 : « La fibre de carbone est-elle compatible avec ce moule ? »
R : Oui, mais pour la fibre de carbone, nous recommandons l’acier H13 avec une nitruration spécialisée ou un revêtement DLC afin de tenir compte des propriétés particulières de cette fibre.
Q5 : « Le moule est-il livré avec des plaques de préformage assorties ? »
R : Oui. Chaque moule de tige ovale comprend un jeu de préformeurs en acier inoxydable afin que les fibres soient correctement alignées avant d’entrer dans la zone chauffée.
Q6 : « Pourquoi la tolérance de rectitude est-elle si serrée (0,02 mm) ? »
R : La précision est essentielle pour les tiges utilisées dans les appareillages électriques ou les machines automatisées, où tout cintrage peut provoquer une défaillance mécanique.
Q7 : « Puis-je utiliser la même filière pour les résines polyester et vinylester ? »
R : Oui. La surface en chrome dur est chimiquement inerte et très résistante aux deux systèmes de résine.
Q8 : « Quelle est la vitesse de traction habituelle pour une tige ovale de 20 mm ? »
R : Selon le système de résine, les vitesses vont généralement de 0,5 à 1,0 mètre par minute.
Q9 : « Comment nettoyer les résidus de résine dans l’empreinte elliptique ? »
R : Notre finition Ra 0,012 facilite le nettoyage. Nous recommandons d’utiliser des racloirs en laiton lorsque le moule est chaud, suivis d’un léger essuyage au solvant.
Q10 : « Proposez-vous une consultation technique pour l’implantation des résistances chauffantes ? »
R : Oui. Avec le moule, nous fournissons une configuration de chauffe recommandée afin de garantir un durcissement optimal sur tout le profil elliptique.
Consultation d’experts en outillage de précision
Développez votre production de profilés avec Guangdong Haikuo Composite Materials Co., Ltd. Dirigée par Helena Wang, notre équipe d’ingénierie accompagne des moules de pultrusion PRFV de haute précision.
Obtenez un devis technique pour votre filière ovale :
- Consultante principale en ingénierie : Helena Wang
- E-mail ingénierie technique : [email protected]
- WhatsApp international : +86 189 5198 8522
Spécifications d’outillage et enseignements d’ingénierie
| Nuance de matériau de la filière | Acier à outils H13 (premium) | Acier à outils Cr12MoV (standard) | Acier pour moules P20 (économique) |
|---|---|---|---|
| Durée de vie utile principale | Excellente (plus de 50 000 mètres avec de la fibre de verre) | Élevée (environ 30 000 à 40 000 mètres) | Modérée (adaptée au prototypage en petite série) |
| Résistance à la fatigue thermique | Très élevée (conserve la dureté HRC à haute température) | Modérée (convient aux matrices polyester) | Faible (sujette à l’usure dimensionnelle sous PU en continu) |
| Limite de polissage miroir interne | Excellente (atteint Ra 0,012 μm) | Très bonne (atteint Ra 0,025 μm) | Standard (atteint Ra 0,040 μm) |
| Profils d’application adaptés | séries de tige ovale exigeant une durée de vie maximale de l’outillage et une stabilité dimensionnelle | Production de tige ovale en volume standard | Prototypage en petit volume ou séries d’essai de tige ovale |
Questions-réponses sur l’ingénierie des moules de précision
Q1 : Pourquoi une épaisseur de chromage dur de 0,04-0,05 mm est-elle critique pour le moule de pultrusion de tige ovale PRFV : filières de précision pour profilés haute résistance ?
Réponse : les rovings et mats de fibre de verre sont très abrasifs. Lors de la pultrusion continue, la matrice renforcée crée un frottement de rayure important contre les parois de l’empreinte du moule de pultrusion de tige ovale PRFV : filières de précision pour profilés haute résistance. Une couche de chrome dur précise de 0,04-0,05 mm augmente la microdureté de surface et protège l’acier à outils sous-jacent, prolongeant la durée de vie de la filière de plus de 40 % tout en maintenant une géométrie de tige ovale constante d’une série à l’autre.
Q2 : Comment le polissage miroir interne jusqu’à Ra 0,012-0,025 μm influence-t-il l’effort de traction sur le moule de pultrusion de tige ovale PRFV : filières de précision pour profilés haute résistance ?
Réponse : une empreinte polie miroir réduit considérablement le coefficient de frottement dynamique à l’intérieur du canal de formage de tige ovale. Un frottement plus faible signifie que la machine de pultrusion a besoin de moins de force de serrage/traction pour faire avancer le composite en cours de durcissement, ce qui réduit le collage en ligne, évite l’efflorescence des fibres en surface et diminue la consommation d’énergie lors de longues séries de production.
Q3 : Quelle nuance d’acier faut-il spécifier pour une production en grande série avec le moule de pultrusion de tige ovale PRFV : filières de précision pour profilés haute résistance ?
Réponse : pour une fabrication continue en grande série, l’acier à outils H13 ou l’acier pour moules Cr12MoV est recommandé. Le H13 offre la plus longue durée de vie utile et la meilleure résistance à la fatigue thermique, tandis que le Cr12MoV offre de bonnes performances à moindre coût pour des séries de volume standard — l’acier pour moules P20 reste une option économique pour le prototypage ou les courtes séries d’essai.
Q4 : Le moule de pultrusion de tige ovale PRFV : filières de précision pour profilés haute résistance peut-il être personnalisé selon des dimensions non standard ou des spécifications OEM ?
Réponse : oui. Comme pour tout notre outillage de pultrusion, les dimensions, le nombre d’empreintes et le traitement de surface peuvent être conçus selon votre plan ou échantillon exact — nous prenons en charge aussi bien les dimensions standard du catalogue que les demandes d’outillage OEM entièrement sur mesure.
Q5 : Avec quels systèmes de résine le moule de pultrusion de tige ovale PRFV : filières de précision pour profilés haute résistance est-il compatible ?
Réponse : la filière est compatible avec toute la gamme de systèmes de résine utilisés en pultrusion PRFV, dont les résines polyester insaturé, vinylester, époxy et phénolique. Indiquez-nous la résine visée et le profil de durcissement et nous confirmerons la finition d’empreinte optimale et la configuration des zones de chauffe.
Processus de fabrication

Conception du moule par l’ingénieur

Mise au point du moule de profilé

Dégrossissage et mise à niveau de l’ébauche

Usinage CNC du moule

Poinçonnage du moule

Rectification de surface

Polissage de la paroi interne de l’empreinte

Chromage du moule
Certificat






