















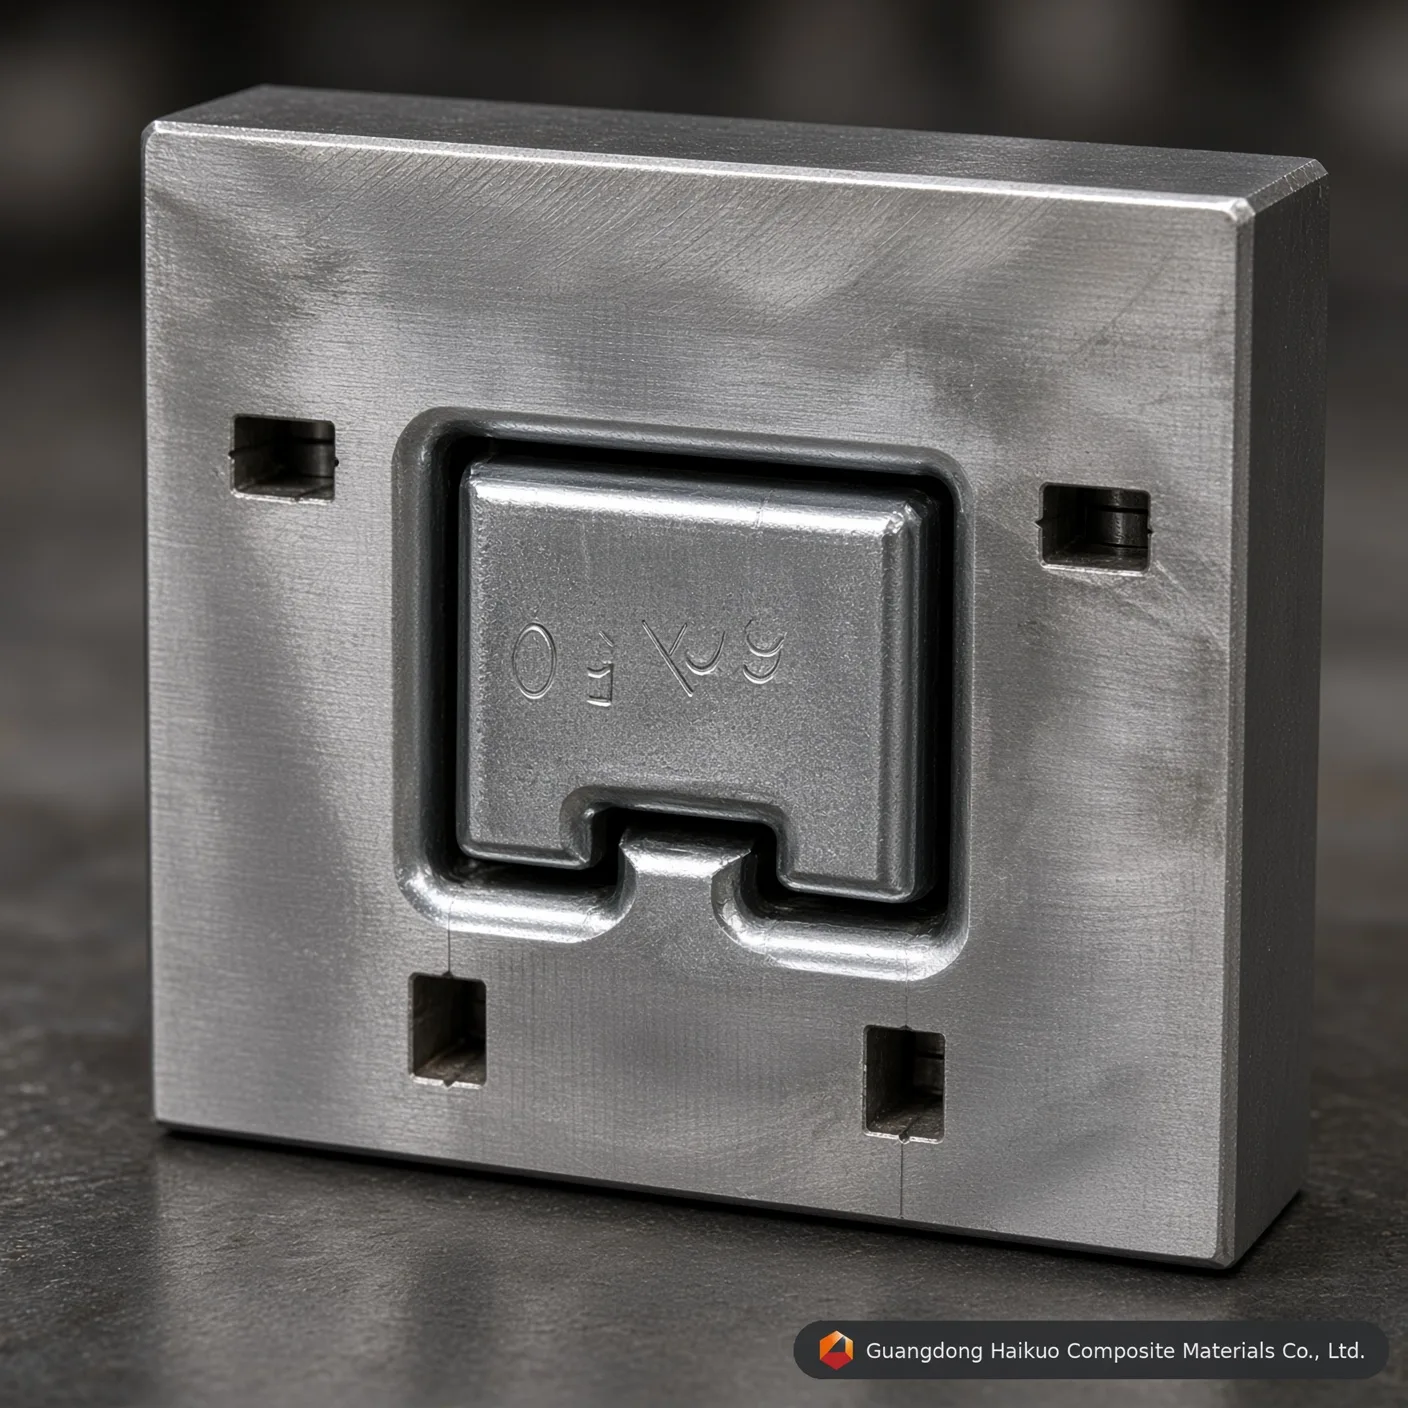
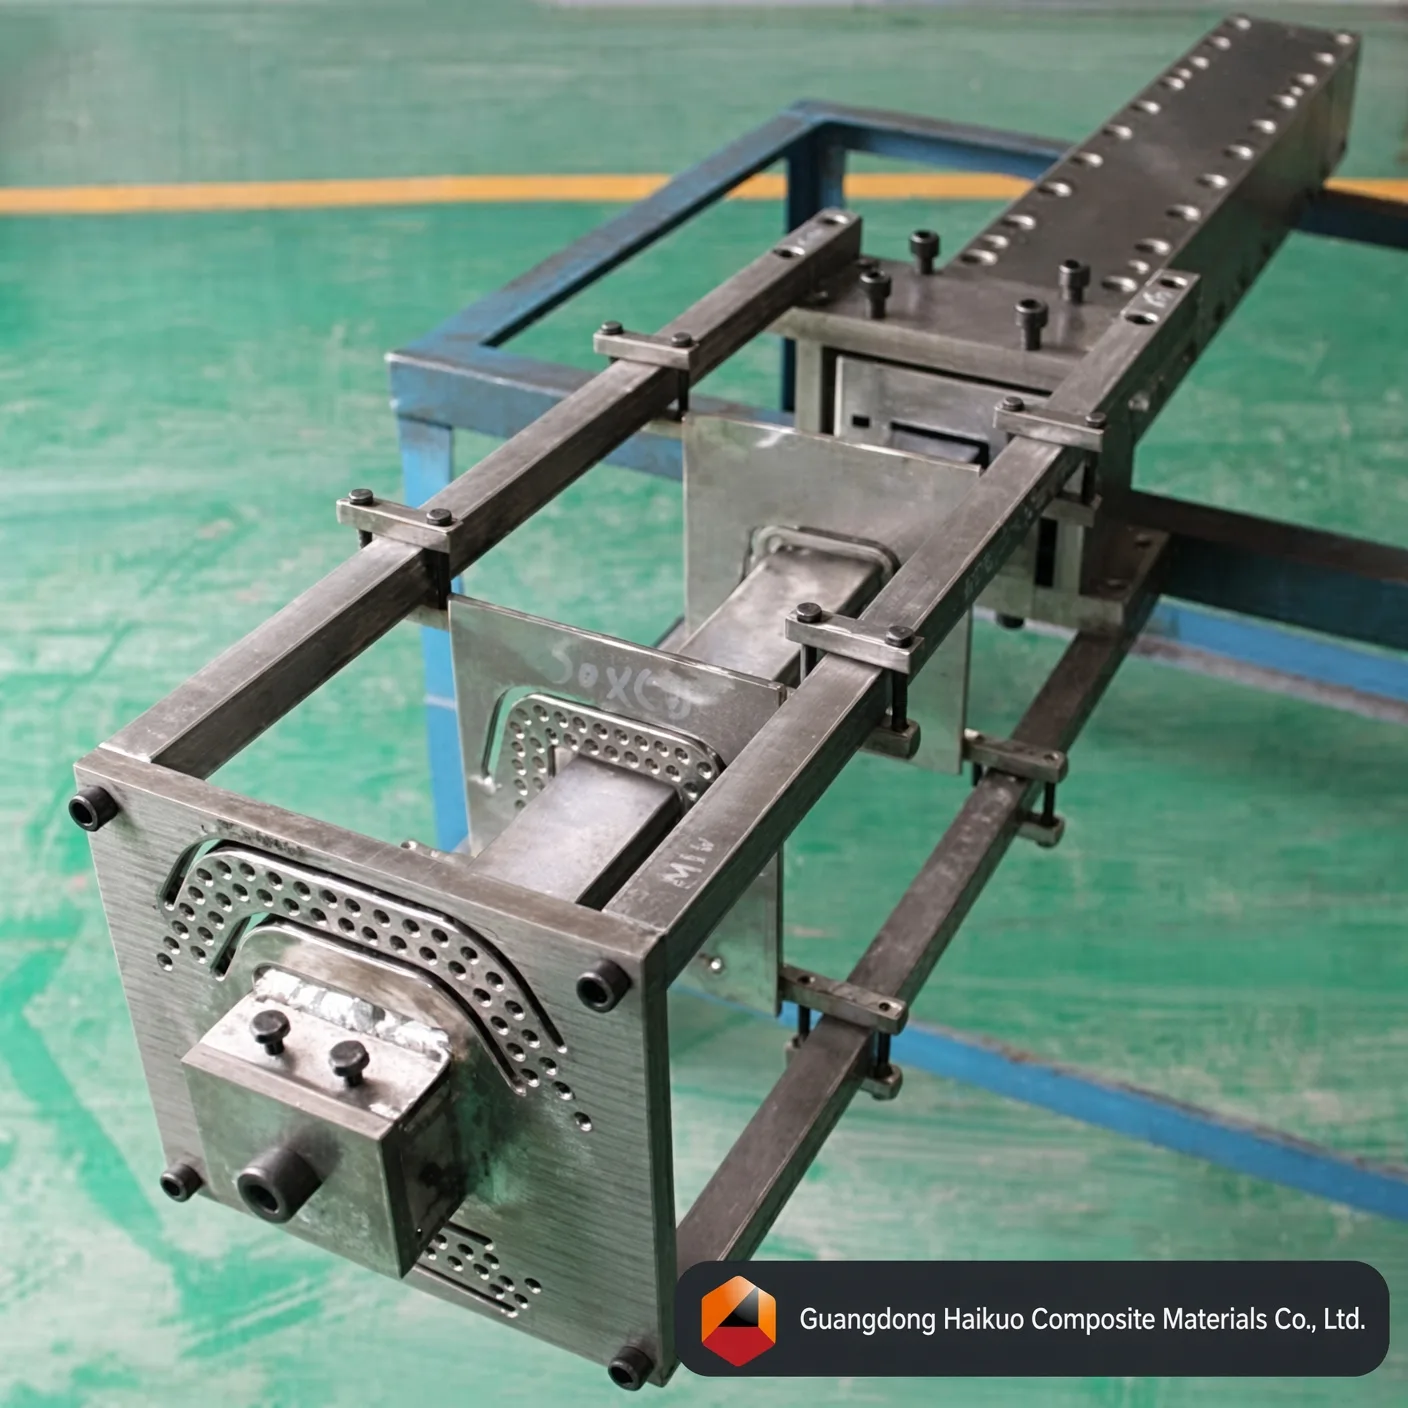
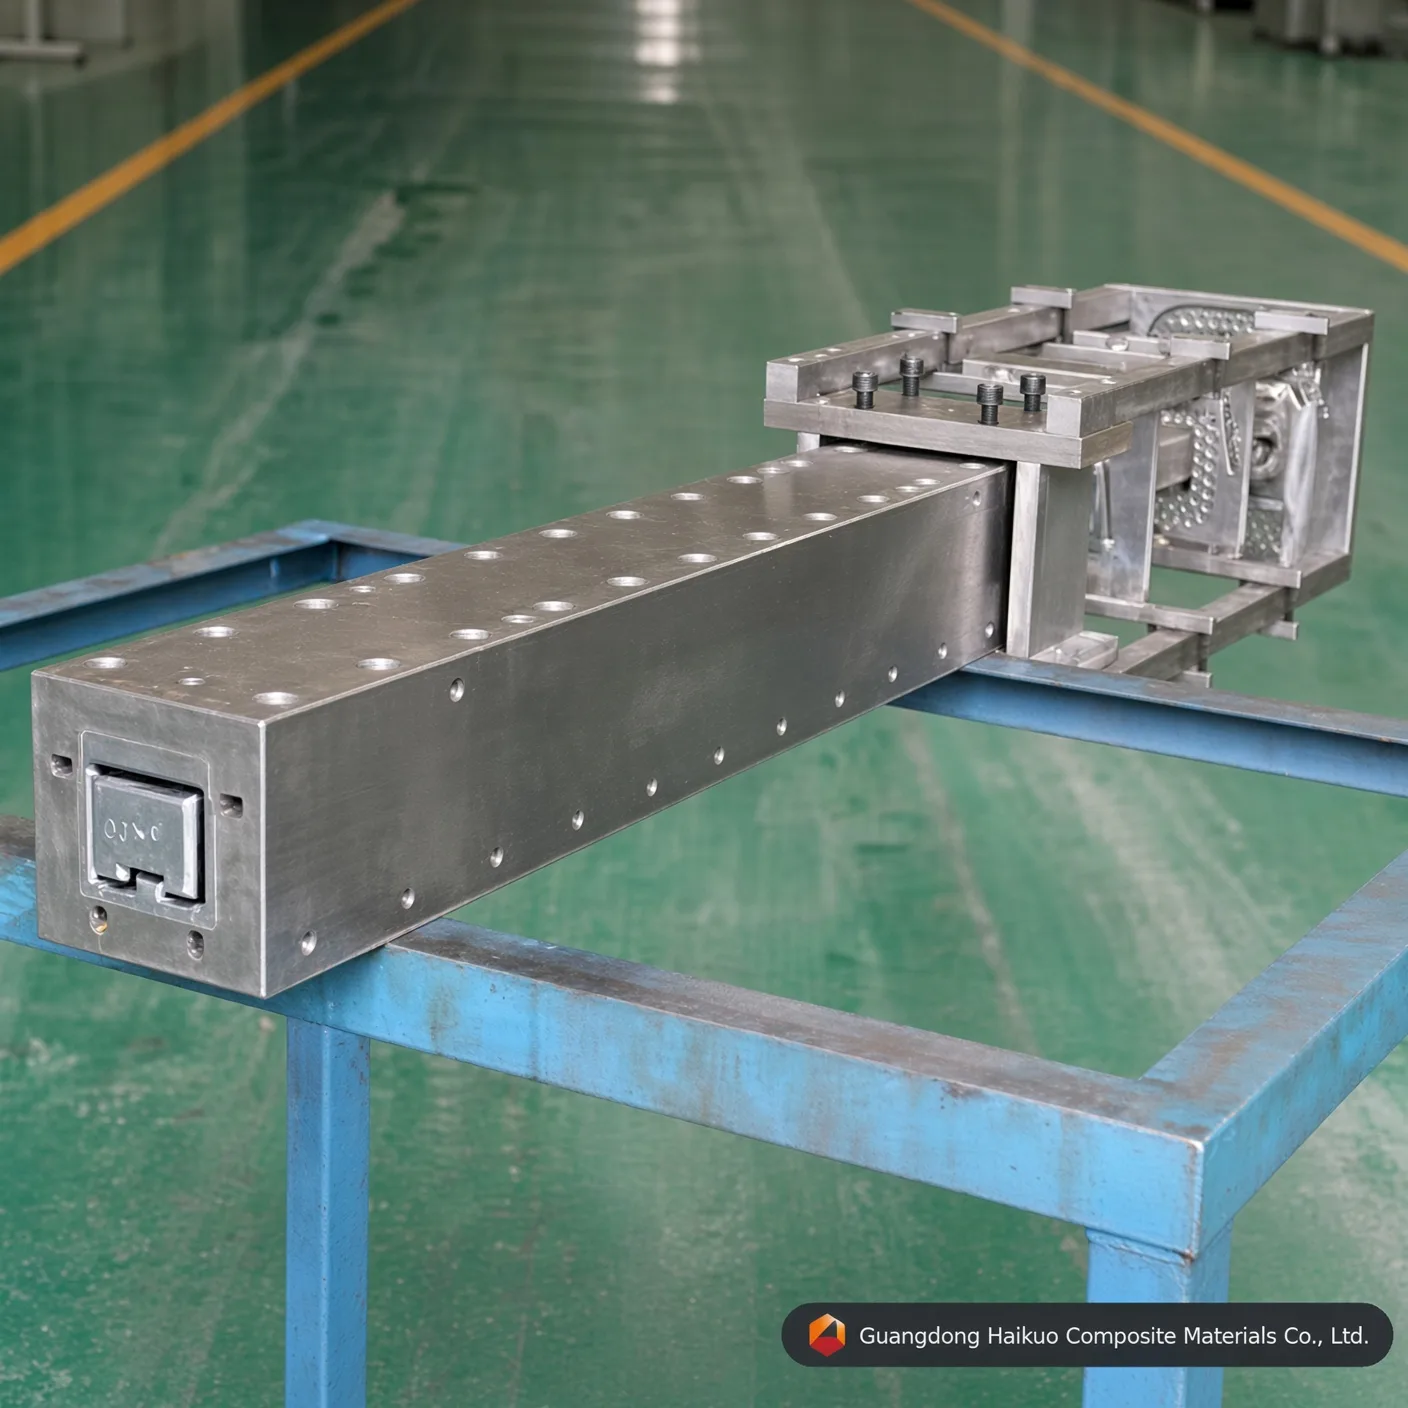
Filière de pultrusion de tube carré concave PRFV 50*60 mm
Ce moule de pultrusion PRFV sert à produire des profilés composites tels que tiges, tubes ronds, tubes carrés concaves, poutres et cadres. Monté sur la machine de pultrusion, il façonne le profilé PRFV fini à mesure que le roving imprégné de résine est tiré en continu à travers l’empreinte de la filière.
Norme d’exécution
Rectitude : 0,02 mm Lissé : Ra=0,025~0,012 Dureté de surface de l’empreinte : < 0,02 mm Tolérances limites : ±0,3 mm Épaisseur de placage : 0,04-0,05 mm Services sur mesure proposés
Le moule de pultrusion de tube carré concave PRFV est un outillage de précision utilisé pour fabriquer des tubes en plastique renforcé de fibres (PRFV). Par le procédé de pultrusion, un renfort de fibres imprégné de résine est tiré en continu à travers une filière chauffée, formant une section continue de forme et de dimension fixes. Les tubes PRFV offrent notamment légèreté, haute résistance mécanique, résistance à la corrosion, isolation électrique et résistance à la flamme, et sont largement adoptés dans les industries de l’électricité, du traitement chimique, de la construction et du transport.
Comment fonctionne le moule de pultrusion de tube carré concave PRFV :
1. La fibre de renfort (comme la fibre de verre ou de carbone) est dévidée et guidée vers un bain de résine pour l’imprégnation.
2. La fibre saturée de résine passe ensuite par un poste de préformage, où elle est façonnée selon les besoins avant d’entrer dans la filière.
3. Dans la filière, la chaleur et la pression font passer la résine de l’état liquide au gel puis à un solide rigide.
4. Une unité de traction tire le tube PRFV durci hors de la filière, et une scie de tronçonnage le coupe à la longueur requise.
Principaux facteurs influant sur les performances du moule de pultrusion de tube carré concave PRFV :
Renfort de fibres : le type et la teneur en fibres utilisés influent sur les propriétés mécaniques telles que la résistance, la rigidité et le poids — en général, une teneur en fibres plus élevée signifie une plus grande résistance et un poids moindre. Les fibres de renfort courantes comprennent la fibre de verre, la fibre de carbone et la fibre d’aramide.
Système de résine : le type et la formulation de la résine influencent les performances chimiques telles que la tenue à la chaleur, la résistance à la corrosion et la résistance au vieillissement — un système de résine plus stable offre généralement une meilleure durabilité à long terme. Les résines fréquemment utilisées comprennent le polyester, le vinylester et l’époxy.
Conception de la filière : la forme et les dimensions de la filière déterminent la section et la taille du profilé fini ainsi que la vitesse et la régularité du formage — une filière réalisée avec plus de précision donne des pièces plus uniformes avec un meilleur rendement.
Spécifications du moule de pultrusion de tube carré concave PRFV et normes applicables
| Nom du moule | Moule de pultrusion de tube carré concave PRFV |
| Spécification | 50*60 mm (personnalisable) |
| Matériau | 40Cr, P20, Cr12, 38CrMoAI, H13 (en option) |
| Traitement de surface de l’empreinte | Trempe et revenu, trempe, chromage dur, nitruration |
| Dureté de l’empreinte | HRC55-60 |
| Résine applicable | Polyester insaturé, résine vinylique, résine époxy, résine phénolique, polyuréthane |
| Rectitude | 0.02mm |
| Lissé | Ra=0,025~0,012 |
| Dureté de surface de l’empreinte | < 0.02mm |
| Tolérances limites | ±0.3mm |
| Épaisseur de placage | 0.04-0.05mm |
Spécifications d’outillage et enseignements d’ingénierie
| Nuance de matériau de la filière | Acier à outils H13 (premium) | Acier à outils Cr12MoV (standard) | Acier pour moules P20 (économique) |
|---|---|---|---|
| Durée de vie utile principale | Excellente (plus de 50 000 mètres avec de la fibre de verre) | Élevée (environ 30 000 à 40 000 mètres) | Modérée (adaptée au prototypage en petite série) |
| Résistance à la fatigue thermique | Très élevée (conserve la dureté HRC à haute température) | Modérée (convient aux matrices polyester) | Faible (sujette à l’usure dimensionnelle sous PU en continu) |
| Limite de polissage miroir interne | Excellente (atteint Ra 0,012 μm) | Très bonne (atteint Ra 0,025 μm) | Standard (atteint Ra 0,040 μm) |
| Profils d’application adaptés | séries de tube carré concave exigeant une durée de vie maximale de l’outillage et une stabilité dimensionnelle | Production de tube carré concave en volume standard | Prototypage en petit volume ou séries d’essai de tube carré concave |
Questions-réponses sur l’ingénierie des moules de précision
Q1 : Pourquoi une épaisseur de chromage dur de 0,04-0,05 mm est-elle critique pour le moule de pultrusion de tube carré concave PRFV 50*60 mm ?
Réponse : les rovings et mats de fibre de verre sont très abrasifs. Lors de la pultrusion continue, la matrice renforcée crée un frottement de rayure important contre les parois de l’empreinte du moule de pultrusion de tube carré concave PRFV 50*60 mm. Une couche de chrome dur précise de 0,04-0,05 mm augmente la microdureté de surface et protège l’acier à outils sous-jacent, prolongeant la durée de vie de la filière de plus de 40 % tout en maintenant une géométrie de tube carré concave 50*60 mm constante d’une série à l’autre.
Q2 : Comment le polissage miroir interne jusqu’à Ra 0,012-0,025 μm influence-t-il l’effort de traction sur le moule de pultrusion de tube carré concave PRFV 50*60 mm ?
Réponse : une empreinte polie miroir réduit considérablement le coefficient de frottement dynamique à l’intérieur du canal de formage de tube carré concave. Un frottement plus faible signifie que la machine de pultrusion a besoin de moins de force de serrage/traction pour faire avancer le composite en cours de durcissement, ce qui réduit le collage en ligne, évite l’efflorescence des fibres en surface et diminue la consommation d’énergie lors de longues séries de production.
Q3 : Quelle nuance d’acier faut-il spécifier pour une production en grande série avec le moule de pultrusion de tube carré concave PRFV 50*60 mm ?
Réponse : pour une fabrication continue en grande série, l’acier à outils H13 ou l’acier pour moules Cr12MoV est recommandé. Le H13 offre la plus longue durée de vie utile et la meilleure résistance à la fatigue thermique, tandis que le Cr12MoV offre de bonnes performances à moindre coût pour des séries de volume standard — l’acier pour moules P20 reste une option économique pour le prototypage ou les courtes séries d’essai.
Q4 : Le moule de pultrusion de tube carré concave PRFV 50*60 mm peut-il être personnalisé selon des dimensions non standard ou des spécifications OEM ?
Réponse : oui. Comme pour tout notre outillage de pultrusion, les dimensions, le nombre d’empreintes et le traitement de surface peuvent être conçus selon votre plan ou échantillon exact — nous prenons en charge aussi bien les dimensions standard du catalogue que les demandes d’outillage OEM entièrement sur mesure.
Q5 : Avec quels systèmes de résine le moule de pultrusion de tube carré concave PRFV 50*60 mm est-il compatible ?
Réponse : la filière est compatible avec toute la gamme de systèmes de résine utilisés en pultrusion PRFV, dont les résines polyester insaturé, vinylester, époxy et phénolique. Indiquez-nous la résine visée et le profil de durcissement et nous confirmerons la finition d’empreinte optimale et la configuration des zones de chauffe.
Processus de fabrication

Conception du moule par l’ingénieur

Mise au point du moule de profilé

Dégrossissage et mise à niveau de l’ébauche

Usinage CNC du moule

Poinçonnage du moule

Rectification de surface

Polissage de la paroi interne de l’empreinte

Chromage du moule
Certificat






