















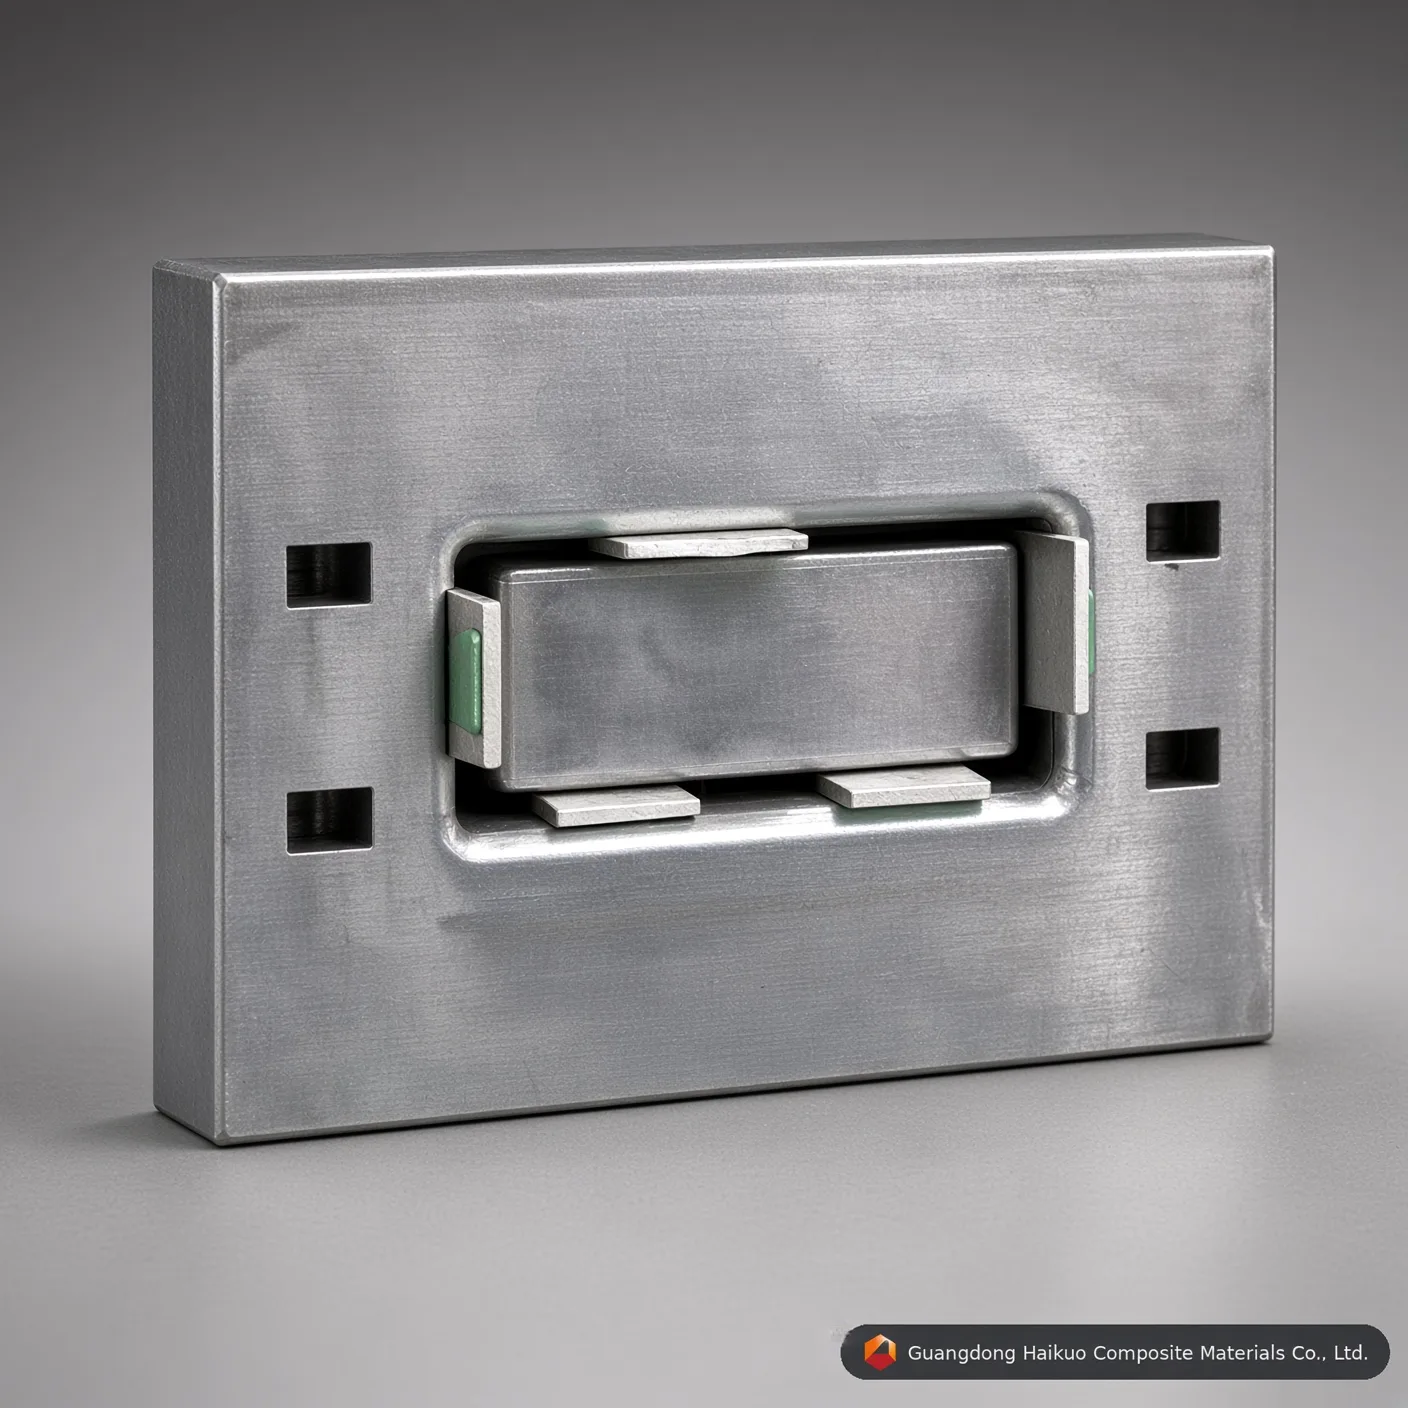
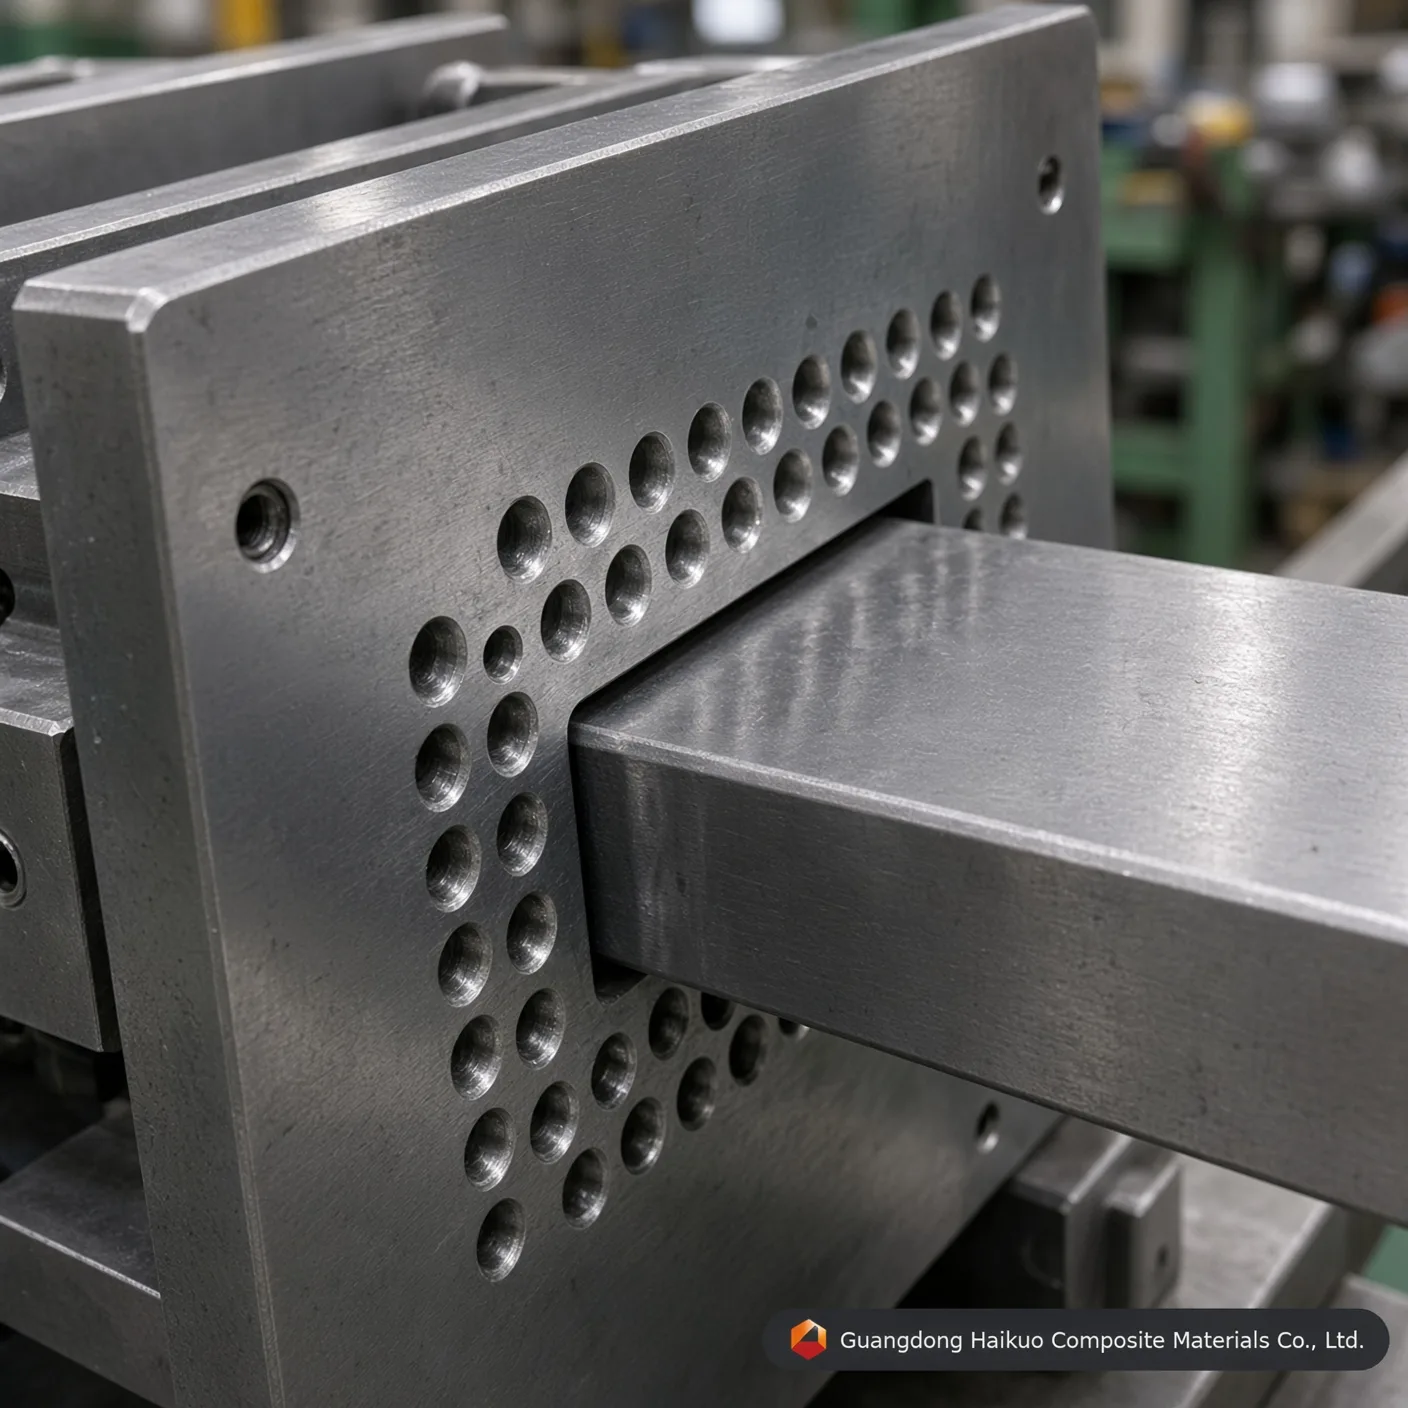
Filière de pultrusion de tube rectangulaire PRFV 120*50 mm et outillage structurel haute résistance
Moule de pultrusion de tube rectangulaire PRFV 120*50 mm de précision du fabricant certifié Haikuo. Usiné dans de l’acier à outils H13/Cr12 avec chromage dur de 0,05 mm et finition miroir Ra 0,012.
Norme d’exécution
Rectitude : 0,02 mm Lissé : Ra=0,025~0,012 Dureté de surface de l’empreinte : < 0,02 mm Tolérances limites : ±0,3 mm Épaisseur de placage : 0,04-0,05 mm Services sur mesure proposés
Ce qu’est le moule de pultrusion de tube rectangulaire PRFV 120*50 mm
Le moule de pultrusion de tube rectangulaire PRFV 120*50 mm — aussi appelé filière de pultrusion ou matrice de façonnage sur mesure — est un outil de précision robuste conçu pour la fabrication continue de profilés structurels en polymère renforcé de fibres. Des fibres de verre ou de carbone haute résistance, imprégnées de résine thermodurcissable, sont tirées à travers notre empreinte en acier à outils chauffée avec précision ; cet outillage offre une grande précision dimensionnelle, une forte résistance structurelle et une répartition uniforme de la résine sur toute la section rectangulaire.
Fonctionnement de l’outillage de pultrusion PRFV de Haikuo
À l’intérieur du moule de pultrusion de tube rectangulaire PRFV de Haikuo, le procédé de formage continu se déroule en quatre étapes techniques coordonnées :
- Dévidage du cantre et imprégnation : des rovings de fibre de verre continus ou des mats de fibre de carbone se dévident de cantres à tension contrôlée et alimentent un bain de résine polyester insaturé, vinylester ou époxy.
- Préformage de précision : la matrice de fibres mouillée de résine passe par des guides de préformage sur mesure qui agencent le composite selon le profil structurel visé de 120*50 mm.
- Durcissement thermique contrôlé : dans l’empreinte de filière chauffée en plusieurs zones, la résine subit une réaction de réticulation exothermique régulière, transformant le polymère liquide en un tube rectangulaire rigide.
- Traction continue et coupe à la scie : un équipement de traction hydraulique ou à chenilles tire le profilé rectangulaire PRFV durci à la sortie de la filière, où des scies volantes le coupent automatiquement aux longueurs requises sur chantier.
Matériaux et normes de fabrication derrière l’outillage
Pour prolonger la durée de vie et réduire la traînée de frottement interne, Guangdong Haikuo construit et usine ses filières de pultrusion dans des aciers à outils certifiés de qualité supérieure avec une texturation de surface avancée :
| Paramètres de spécification technique | Indicateurs techniques testés et normes de conformité |
|---|---|
| Désignation de l’outillage | Moule de pultrusion de tube rectangulaire PRFV 120*50 mm haut de gamme |
| Dimensions de section | Largeur 120 mm × hauteur 50 mm (épaisseur de paroi entièrement personnalisable) |
| Matériau de l’acier de base | Acier pour filières de qualité supérieure 40Cr, P20, Cr12MoV, 38CrMoAl ou H13 (en option) |
| Traitement de surface de l’empreinte | Trempe et revenu avancés, trempe par induction, nitruration gazeuse, chromage dur |
| Dureté de base de l’empreinte | HRC 55 – 60 |
| Polissage miroir interne | Ultra-lisse Ra = 0,025 ~ 0,012 μm (élimine la microfissuration du profilé) |
| Tolérance de rectitude | ≤ 0,02 mm sur une portée de 1000 mm |
| Tolérances géométriques limites | ±0,1 mm à ±0,3 mm (satisfait aux références internationales aérospatiales/radômes 5G) |
| Épaisseur de chromage dur | 0,04 mm – 0,05 mm (offre une résistance extrême à l’usure face à la fibre de verre abrasive) |
| Résine thermodurcissable compatible | Matrices polyester insaturé (UP), vinylester, époxy, phénolique, polyuréthane (PU) |
Facteurs de performance déterminant la qualité de l’outillage structurel
- Optimisation du renfort : l’ajustement des fractions volumiques de fibres et des configurations de mats dans la fenêtre de 120*50 mm modifie les propriétés mécaniques (rigidité, charge de flexion axiale) du tube rectangulaire PRFV obtenu.
- Étalonnage de la matrice de résine : le choix entre un polyester économique, un vinylester de qualité chimique ou un époxy haute température détermine la barrière anticorrosion finale et le profil de dilatation thermique.
- Précision de l’outillage : un intérieur de moule ultra-lisse poli miroir assure une résistance de traction plus faible, ce qui réduit les besoins en énergie de vos machines de pultrusion, augmente la vitesse de production quotidienne et donne des profilés à la finition de surface nette.
Pourquoi choisir les moules de pultrusion sur mesure Haikuo ?
Guangdong Haikuo aide à accorder les variables de dilatation thermique de la filière multizone avec des profils de réticulation de résine spécifiques et prend en charge le prototypage rapide pour les chaînes d’approvisionnement industrielles mondiales.
Spécifications d’outillage et enseignements d’ingénierie
| Nuance de matériau de la filière | Acier à outils H13 (premium) | Acier à outils Cr12MoV (standard) | Acier pour moules P20 (économique) |
|---|---|---|---|
| Durée de vie utile principale | Excellente (plus de 50 000 mètres avec de la fibre de verre) | Élevée (environ 30 000 à 40 000 mètres) | Modérée (adaptée au prototypage en petite série) |
| Résistance à la fatigue thermique | Très élevée (conserve la dureté HRC à haute température) | Modérée (convient aux matrices polyester) | Faible (sujette à l’usure dimensionnelle sous PU en continu) |
| Limite de polissage miroir interne | Excellente (atteint Ra 0,012 μm) | Très bonne (atteint Ra 0,025 μm) | Standard (atteint Ra 0,040 μm) |
| Profils d’application adaptés | Grandes séries de sections structurelles composites, pultrusion polyuréthane | Tubes rectangulaires PRFV standard, profilés carrés en grand volume | Petites séries de profilés sur mesure spéciaux |
Questions-réponses sur l’ingénierie des moules de précision
Q1 : Pourquoi une épaisseur de chromage dur de 0,04-0,05 mm est-elle critique pour le moule de pultrusion de tube rectangulaire PRFV ?
Réponse : les rovings et mats de fibre de verre sont des matériaux très abrasifs. Lors du profilage composite continu, la matrice renforcée de fibres exerce un frottement de rayure considérable contre les parois de l’empreinte du moule de pultrusion de tube PRFV. L’application d’une couche de chromage dur précise de 0,04-0,05 mm augmente la microdureté de surface et protège l’acier à outils sous-jacent (comme le H13 ou le Cr12). Cette barrière résistante à l’usure prolonge de plus de 40 % la durée de vie structurelle de la filière de pultrusion et maintient une géométrie extérieure de 120*50 mm constante.
Q2 : Comment le polissage miroir interne jusqu’à Ra 0,012 influence-t-il la résistance à l’effort de traction sur votre machine de pultrusion ?
Réponse : obtenir une rugosité de polissage miroir interne microscopique de Ra 0,012 à 0,025 μm réduit considérablement le coefficient de frottement dynamique à l’intérieur de la matrice de façonnage sur mesure de 120*50 mm. Une résistance de frottement plus faible signifie que la machine de pultrusion hydraulique ou à chenilles a besoin d’une force de traction de serrage nettement moindre pour faire avancer le profilé composite en cours de durcissement. Cela élimine le collage en ligne, évite l’efflorescence ou le plissage des fibres en surface et réduit la consommation d’énergie sur les équipes de production en grande série.
Q3 : Quelle nuance d’acier de base faut-il spécifier pour un outillage de pultrusion PRFV carré et rectangulaire sur mesure en grand volume ?
Réponse : pour la fabrication continue à long terme et en grand volume de tubes PRFV carrés ou rectangulaires sur mesure, l’acier à outils H13 ou l’acier pour filières Cr12MoV est vivement recommandé. L’acier H13 offre une résistance supérieure à la fatigue thermique et conserve sa dureté de base (HRC 55-60) pendant les pics de durcissement exothermique à haute température des systèmes vinylester ou polyuréthane. Pour des séries de production de profilés de prototypage plus courtes et sensibles au coût, des aciers pour moules préécrouis économiques comme le P20 peuvent être déployés efficacement.
Q4 : Comment Haikuo évite-t-il la déformation dimensionnelle sur une tolérance de rectitude de 1000 mm pour de grands profilés rectangulaires ?
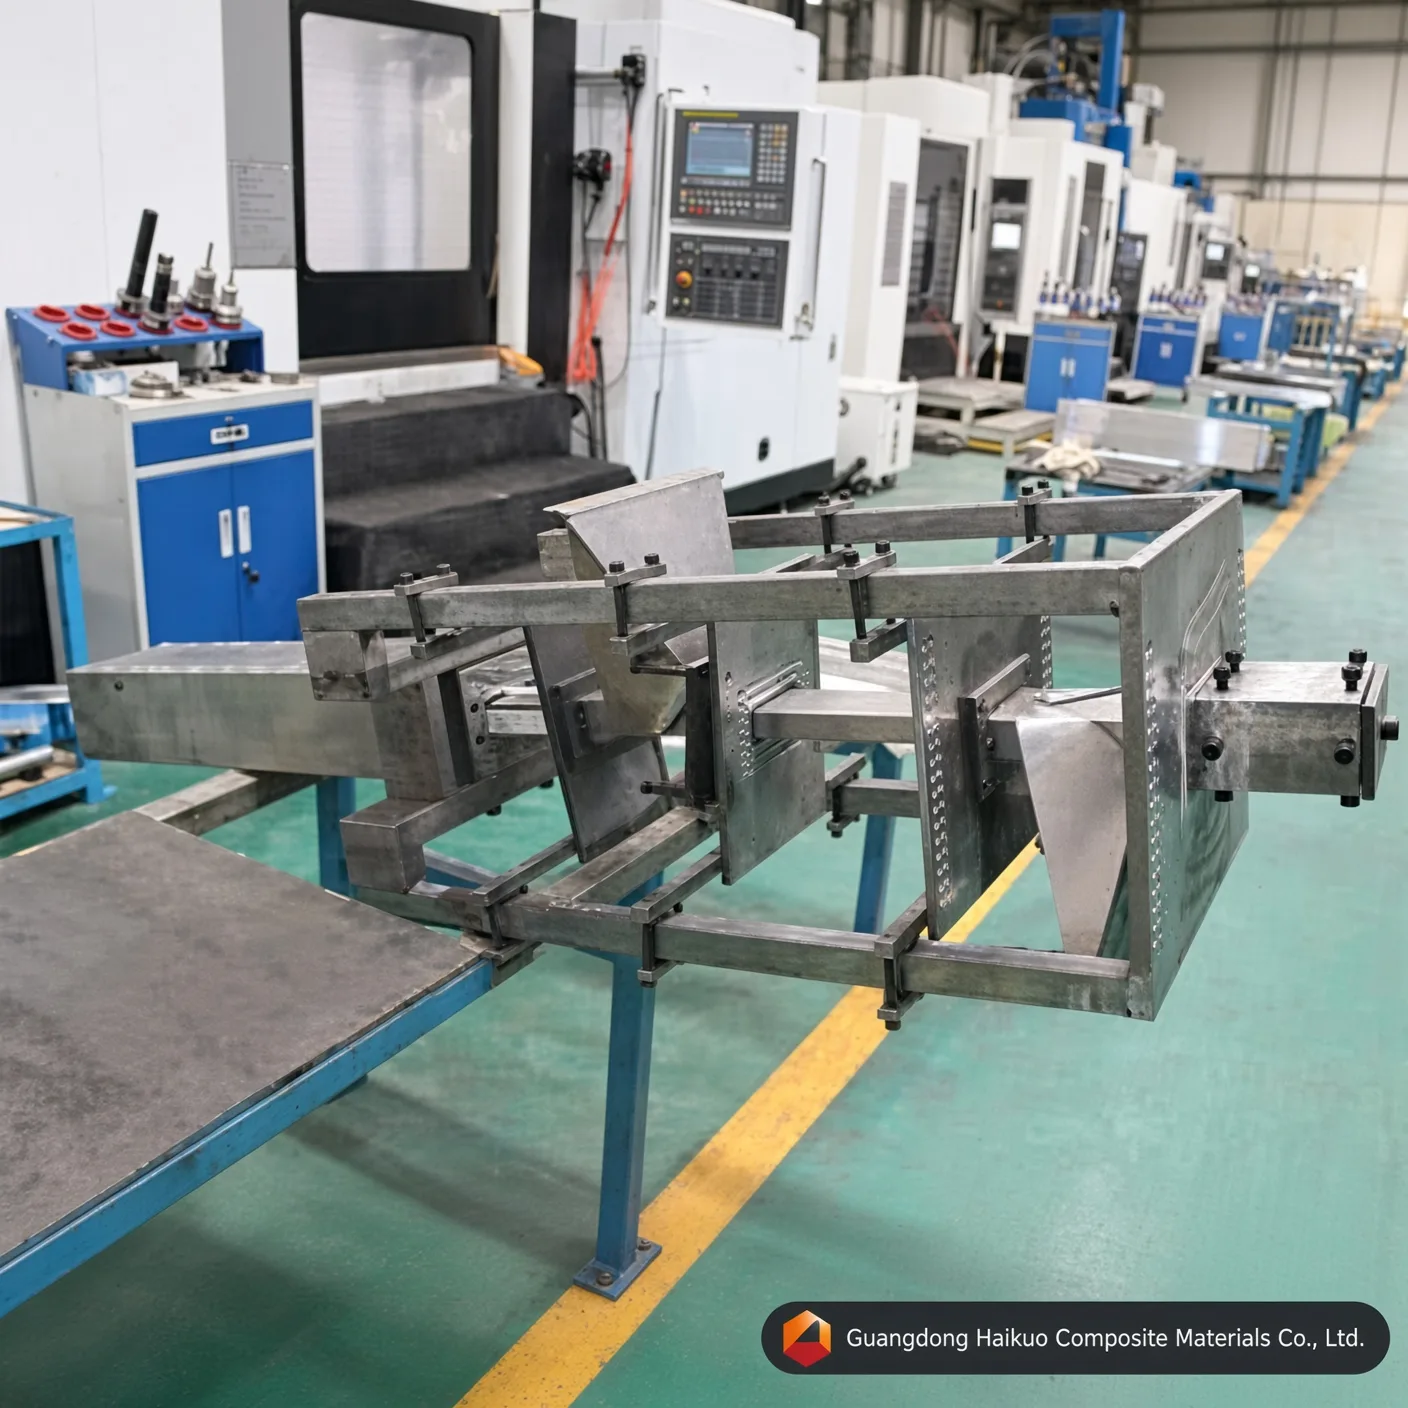
Réponse : la déformation dimensionnelle est éliminée par un contrôle strict de notre usinage et de l’alignement du profilage thermique. Chez Haikuo, notre atelier d’outillage interne utilise des rectifieuses CNC de haute précision pour imposer un seuil de tolérance de rectitude ≤0,02 mm par mètre. De plus, nos ingénieurs optimisent la répartition localisée des cartouches chauffantes électriques le long des plaques du moule 120*50 mm, créant un gradient thermique équilibré qui uniformise les vitesses de gélification de la résine et compense l’accumulation de contraintes internes du composite.
Q5 : Quel est le délai estimé pour fabriquer un moule d’extrusion en fibre de verre 120*50 mm sur mesure ?
Réponse : le cycle standard de fabrication des moules d’extrusion en fibre de verre sur mesure est de 15 à 20 jours ouvrés. Cela comprend la vérification du plan, l’approvisionnement en acier à outils de qualité supérieure, le fraisage multi-axes, la nitruration gazeuse, le chromage électrolytique dur et le polissage miroir manuel de l’empreinte interne pour correspondre aux spécifications de votre section composite structurelle visée.
Processus de fabrication

Conception du moule par l’ingénieur

Mise au point du moule de profilé

Dégrossissage et mise à niveau de l’ébauche

Usinage CNC du moule

Poinçonnage du moule

Rectification de surface

Polissage de la paroi interne de l’empreinte

Chromage du moule
Certificat






