















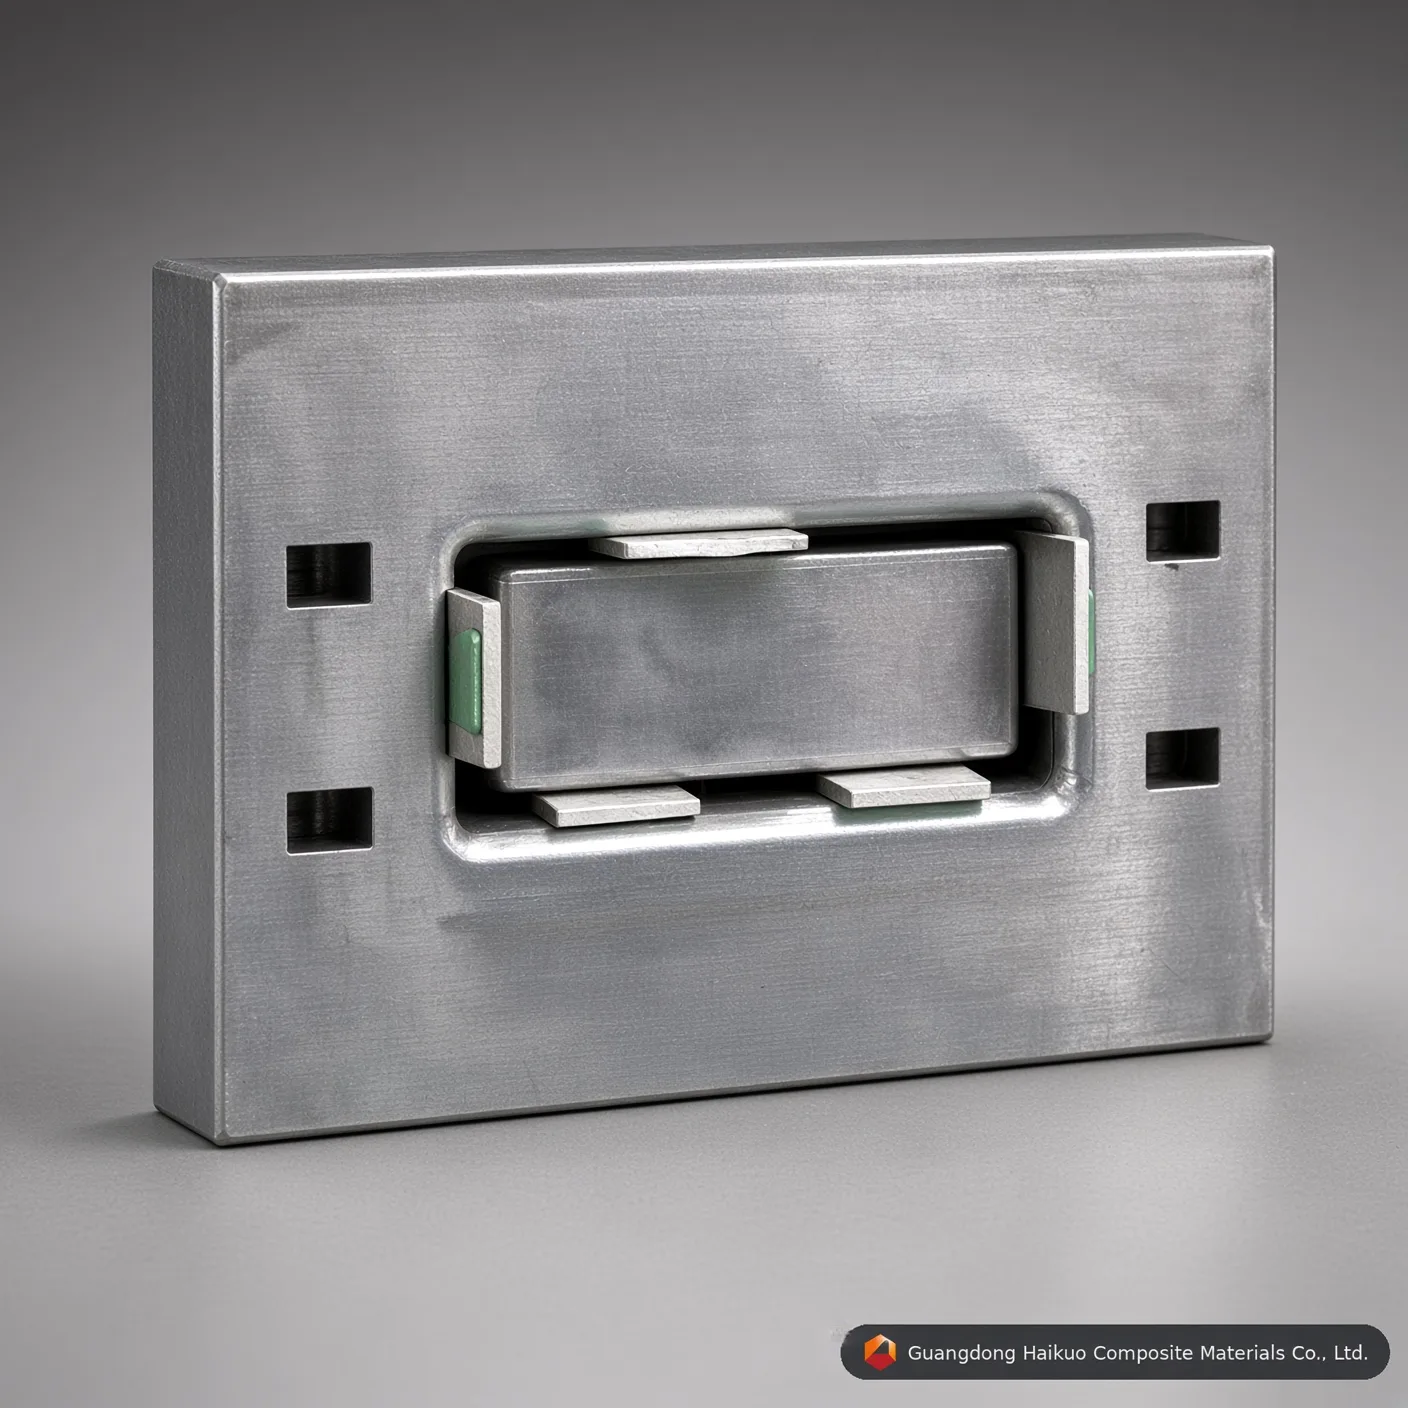
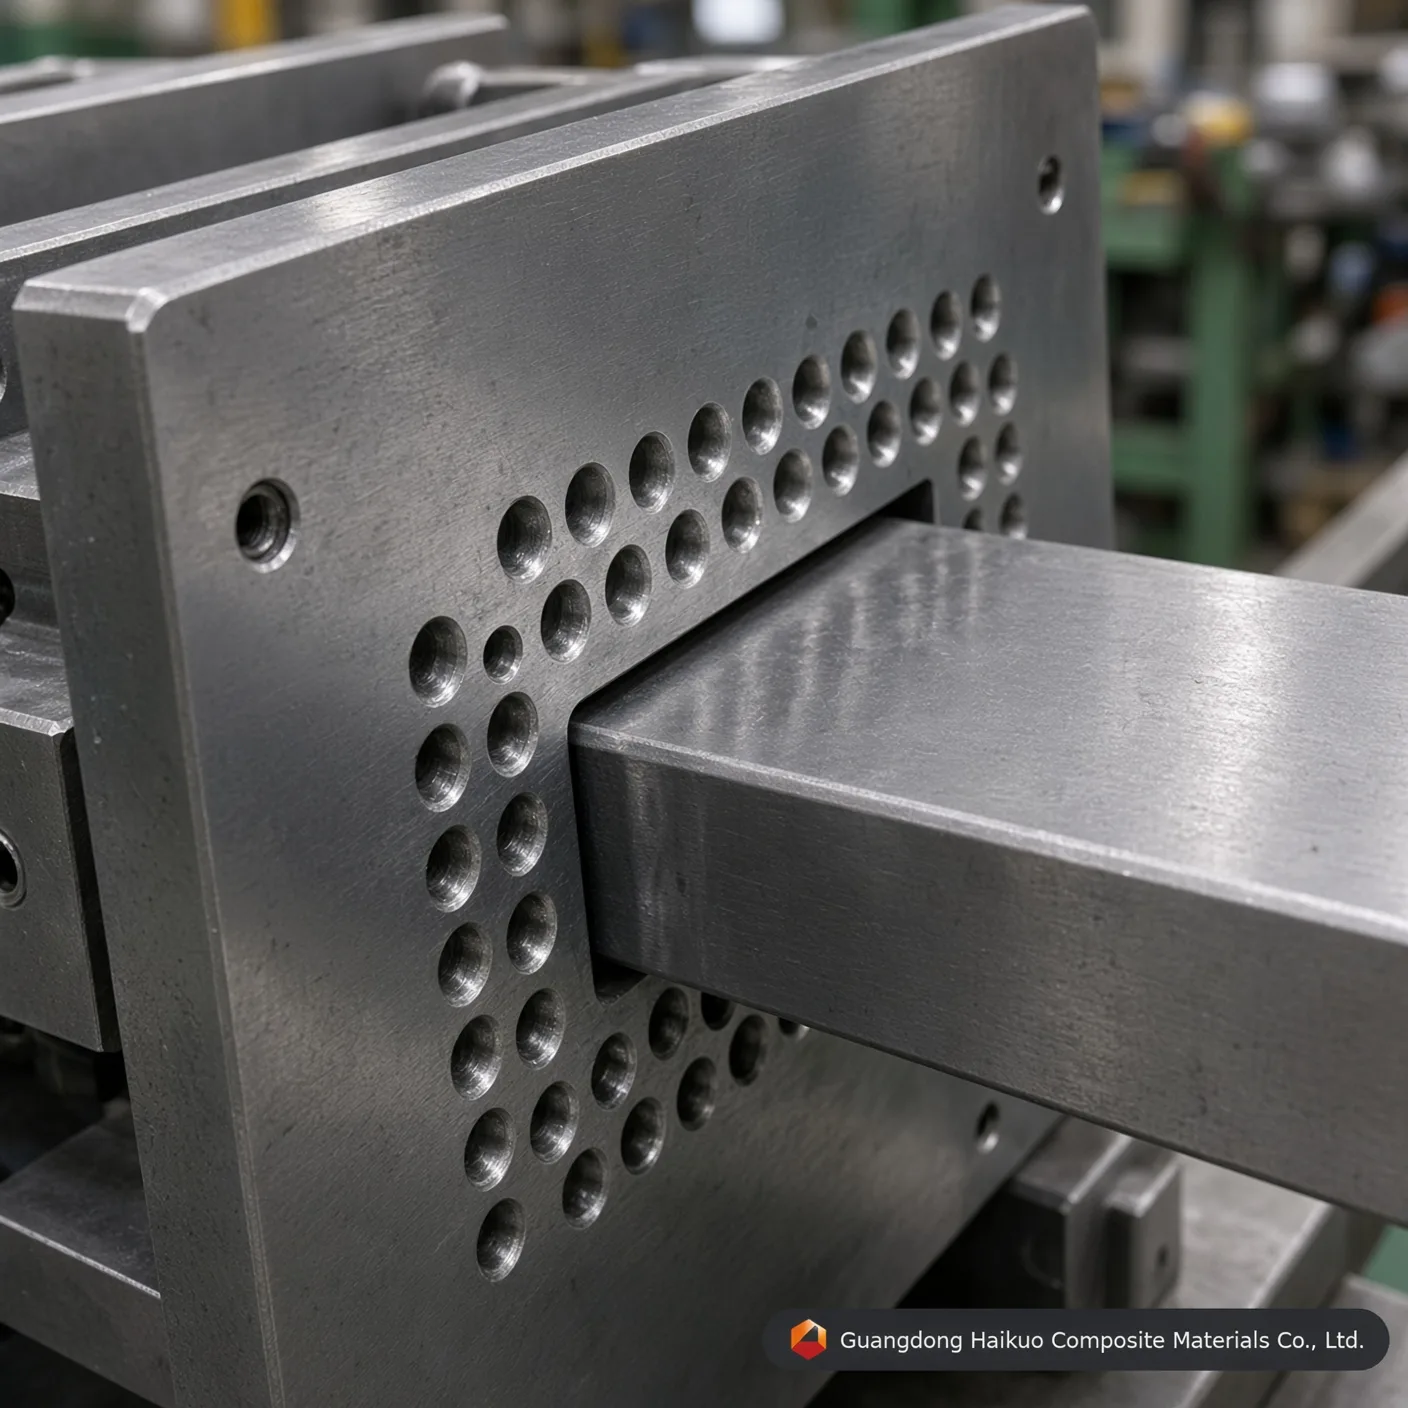
120*50 mm pultrusjonsverktøy for rektangulært FRP-rør og kraftig konstruksjonsverktøy
Presisjonsbygd 120*50mm pultrusjonsform for rektangulære FRP-rør fra den sertifiserte produsenten Haikuo. Maskinert av H13- / Cr12-verktøystål med 0.05mm hardkromplatering og Ra 0.012 speilfinish.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Hva 120*50mm pultrusjonsformen for rektangulære FRP-rør er
120*50mm pultrusjonsformen for rektangulære FRP-rør — også kalt pultrusjonsverktøy eller tilpasset formmatrise — er et kraftig presisjonsverktøy bygget for kontinuerlig produksjon av konstruksjonsprofiler i fiberarmert polymer. Høyfaste glass- eller karbonfibre, impregnert med herdeplastharpiks, trekkes gjennom det nøyaktig oppvarmede verktøystålhulrommet vårt, og dette verktøyoppsettet gir stram dimensjonsnøyaktighet, høy konstruksjonsstyrke og jevn harpiksfordeling over hele det rektangulære tverrsnittet.
Slik fungerer Haikuos FRP-pultrusjonsverktøy
Inne i Haikuos pultrusjonsform for rektangulære FRP-rør går den kontinuerlige formingsprosessen gjennom fire koordinerte tekniske trinn:
- Avvikling fra rullestativ og impregnering: Kontinuerlige glassfiberrovinger eller karbonfibermatter avvikles fra spenningsstyrte rullestativer og mates inn i et bad med umettet polyester-, vinylester- eller epoksyharpiks.
- Presis forforming: Den harpiksvåte fibermatrisen går gjennom egne forformingsføringer som ordner kompositten til målprofilen 120*50mm.
- Kontrollert varmeherding: I det oppvarmede verktøyhulrommet med flere soner gjennomgår harpiksen en jevn eksoterm tverrbindingsreaksjon som gjør den flytende polymeren til et stivt rektangulært rør.
- Kontinuerlig trekking og sagkutting: Hydraulisk eller beltedrevet trekkutstyr trekker den herdede rektangulære FRP-profilen ut fra verktøyets utløp, der flygende sager automatisk kutter den til nødvendige lengder for byggeplassen.
Materiale- og produksjonsstandarder bak verktøyet
For å forlenge levetiden og redusere intern friksjonsmotstand bygger og maskinerer Guangdong Haikuo pultrusjonsverktøyene sine av sertifiserte verktøystål av førsteklasses kvalitet med avansert overflatestrukturering:
| Tekniske spesifikasjonsparametere | Testede tekniske nøkkeltall og samsvarsstandarder |
|---|---|
| Verktøybetegnelse | Førsteklasses 120*50mm pultrusjonsform for rektangulære FRP-rør |
| Tverrsnittsstørrelse | 120mm bredde × 50mm høyde (veggtykkelsen kan tilpasses fullt ut) |
| Kjerne av stål | Førsteklasses 40Cr, P20, Cr12MoV, 38CrMoAl eller H13-verktøystål (valgfritt) |
| Overflatebehandling av hulrommet | Avansert herding og anløping, induksjonsherding, gassnitrering, hardkromplatering |
| Grunnhardhet i hulrommet | HRC 55 – 60 |
| Innvendig speilpolering | Ultraglatt Ra = 0.025 ~ 0.012 μm (eliminerer mikrosprekker i profilen) |
| Rakhetstoleranse | ≤ 0.02 mm over et spenn på 1000 mm |
| Geometriske grensetoleranser | ±0.1 mm til ±0.3 mm (oppfyller internasjonale referanseverdier for luftfart / 5G-radomer) |
| Tykkelse på hardkromplatering | 0.04 mm – 0.05 mm (gir ekstrem slitasjemotstand mot slipende glassfiber) |
| Kompatibel herdeplastharpiks | Matriser av umettet polyester (UP), vinylester, epoksy, fenol og polyuretan (PU) |
Ytelsesfaktorer som styrer kvaliteten på konstruksjonsverktøy
- Optimalisering av armering: Justering av fibervolumandeler og mattekonfigurasjoner innenfor 120*50mm-vinduet endrer de mekaniske egenskapene (stivhet, aksial bøyelast) til de resulterende rektangulære FRP-rørene.
- Kalibrering av harpiksmatrisen: Valget mellom rimelig polyester, kjemikaliebestandig vinylester eller høytemperaturepoksy avgjør den endelige korrosjonsbarrieren og profilen for termisk utvidelse.
- Verktøypresisjon: En ultraglatt, speilpolert forminnside gir lavere trekkmotstand, noe som reduserer energibehovet på pultrusjonsmaskineriet ditt, øker den daglige produksjonshastigheten og gir profiler med ren overflate.
Hvorfor velge Haikuos egne pultrusjonsformer?
Guangdong Haikuo hjelper til med å tilpasse variablene for termisk utvidelse i verktøyet med flere soner til bestemte tverrbindingsprofiler for harpiks og støtter rask prototyping for globale industrielle forsyningskjeder.
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0.040 μm) |
| Egnede profiltyper | Store serier av komposittprofiler til konstruksjon, polyuretan-pultrusjon | Vanlige rektangulære FRP-rør, firkantede profiler i store volumer | Spesialprofiler med egen form i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for en pultrusjonsform for rektangulære FRP-rør?
Svar: Glassfiberrovinger og -matter er svært slipende materialer. Under kontinuerlig komposittprofilering utøver den fiberarmerte matrisen enorm ripefriksjon mot hulromsveggene i pultrusjonsformen for FRP-rør. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og skjermer verktøystålet under (som H13 eller Cr12). Denne slitesterke barrieren forlenger pultrusjonsverktøyets levetid med over 40 % og opprettholder jevn ytre geometri på 120*50mm.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012 trekkmotstanden på pultrusjonsmaskinen din?
Svar: En mikroskopisk innvendig speilpolert ruhet på Ra 0.012 til 0.025 μm minimerer den dynamiske friksjonskoeffisienten inne i den tilpassede formmatrisen på 120*50mm dramatisk. Lavere friksjonsmotstand betyr at den hydrauliske eller beltedrevne pultrusjonsmaskinen trenger betydelig mindre klemme- og trekkraft for å føre den herdende komposittprofilen framover. Dette eliminerer klebing i linjen, hindrer fiberblomstring eller rynking på overflaten og reduserer energiforbruket gjennom skift med masseproduksjon.
Sp3: Hvilken kjernestålkvalitet bør spesifiseres for pultrusjonsverktøy til egne firkantede og rektangulære FRP-rør i store volumer?
Svar: Til langvarig kontinuerlig produksjon i store volumer av egne firkantede eller rektangulære FRP-rør anbefales H13-verktøystål eller Cr12MoV-formstål sterkt. H13-stål gir overlegen motstand mot termisk utmatting og bevarer grunnhardheten (HRC 55-60) under de høytemperaturs eksoterme herdetoppene i vinylester- eller polyuretansystemer. Til kortere, kostnadsfølsomme prototypeserier kan rimelige forherdede formstål som P20 brukes effektivt.
Sp4: Hvordan hindrer Haikuo dimensjonsforvridning over en rakhetstoleranse på 1000mm på store rektangulære profiler?
Svar: Dimensjonsforvridning elimineres ved streng kontroll av maskineringen og innrettingen av den termiske profileringen. Hos Haikuo bruker vårt interne verktøyverksted høypresisjons CNC-slipemaskiner for å håndheve en rakhetstoleranse på ≤0.02mm per meter. Våre ingeniører optimaliserer dessuten den lokale fordelingen av elektriske varmepatroner langs 120*50mm-formplatene og skaper en balansert temperaturgradient som jevner ut harpiksens geldannelseshastighet og motvirker oppbygging av indre spenninger i kompositten.
Sp5: Hva er estimert leveringstid for produksjon av en egen 120*50mm glassfiber-ekstruderingsform?
Svar: Standard gjennomløpstid for egne glassfiber-ekstruderingsformer er mellom 15 og 20 virkedager. Dette omfatter verifisering av tegning, innkjøp av verktøystål av førsteklasses kvalitet, flerakset fresing, gassnitrering, galvanisk hardkromplatering og håndpolering av hulrommets innside til speilfinish for å matche de ønskede spesifikasjonene for komposittprofilen.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






