















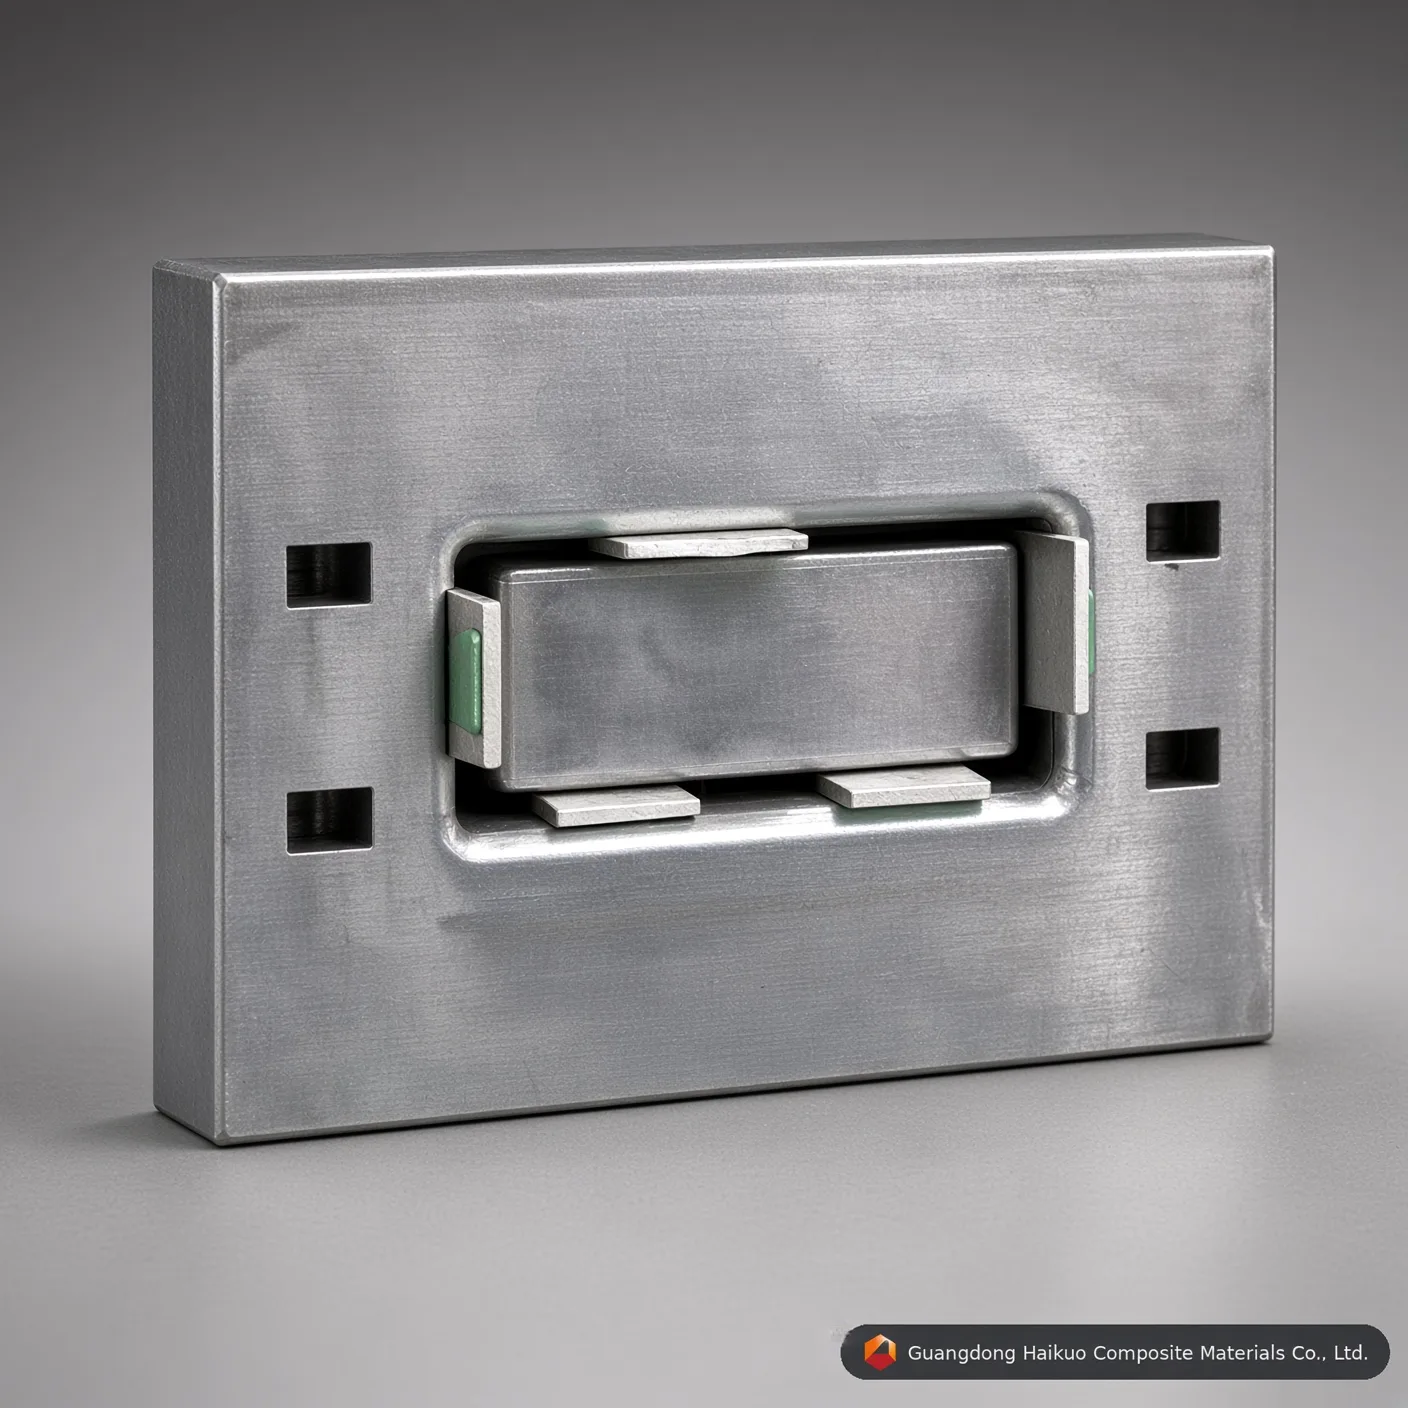
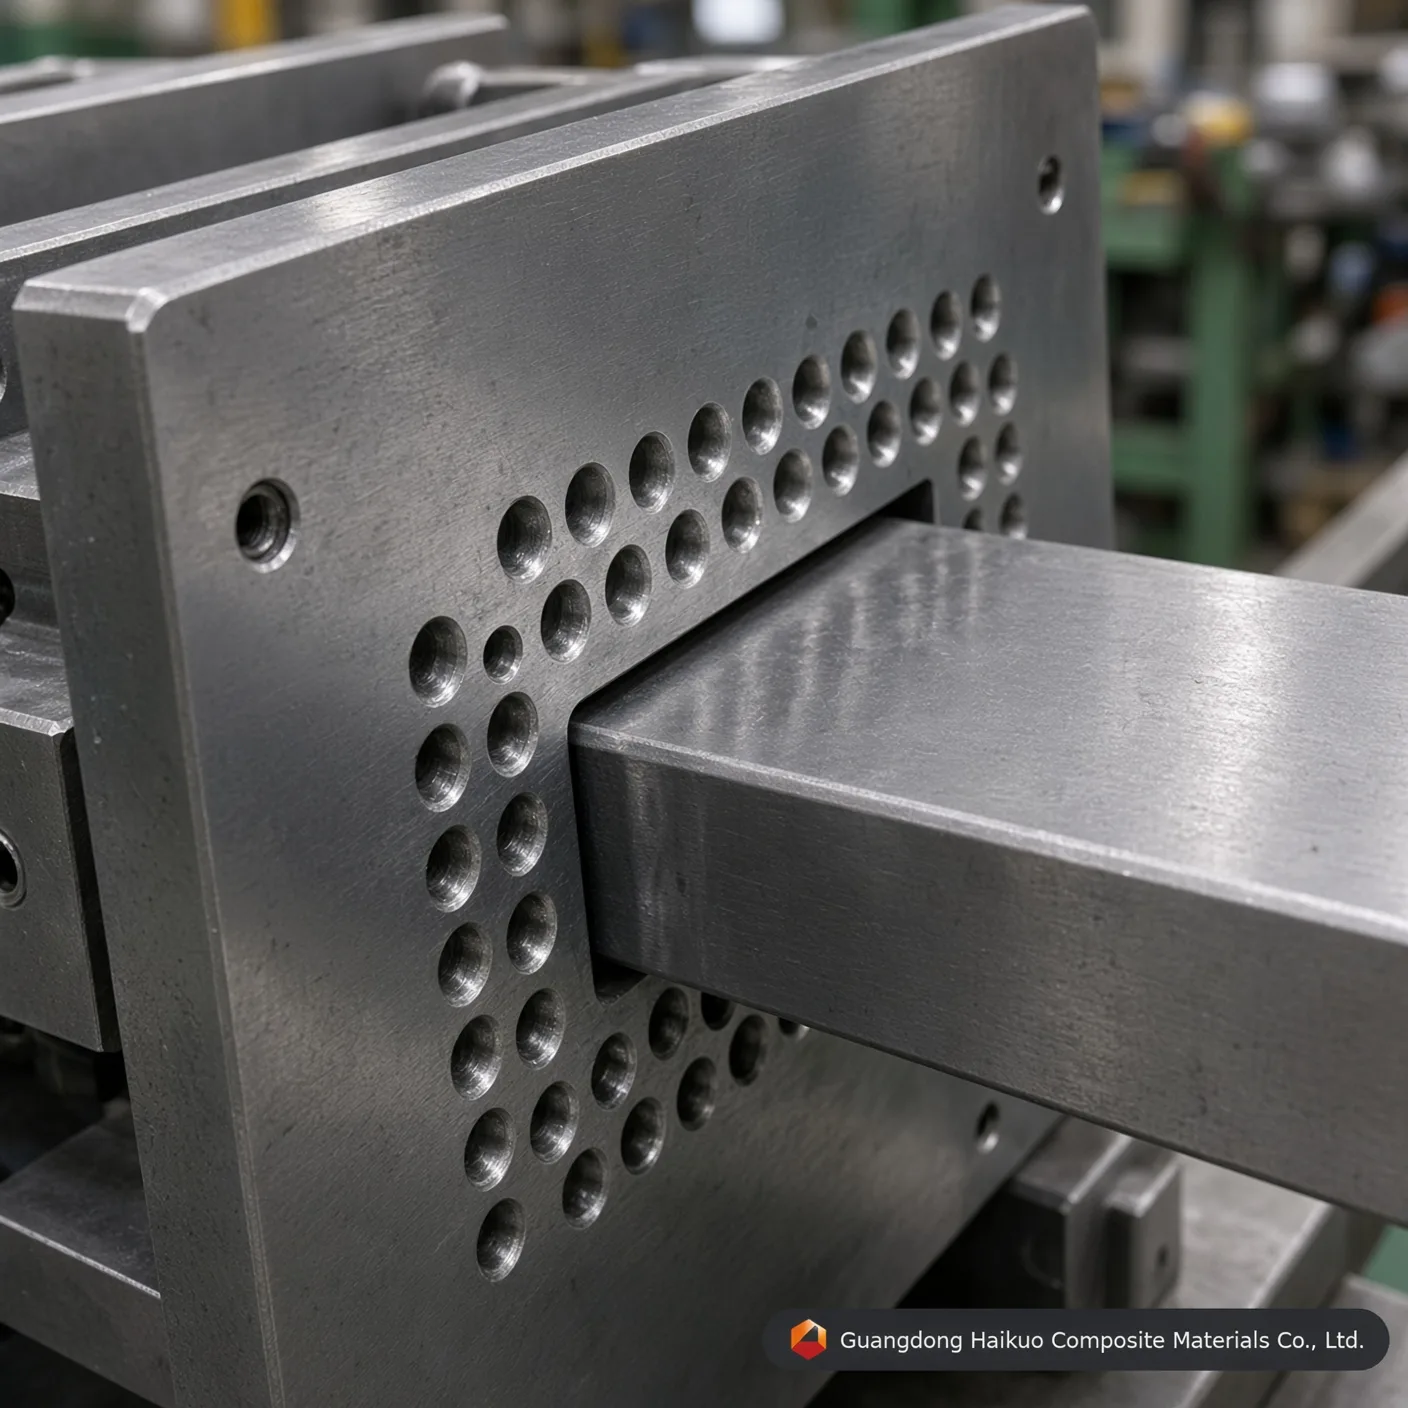
GFK-Rechteckrohr-Pultrusionswerkzeug 120*50 mm & schweres Konstruktionswerkzeug
Präzisionsgefertigtes Pultrusionswerkzeug für GFK-Rechteckrohre 120*50 mm vom zertifizierten Hersteller Haikuo. Aus H13/Cr12-Werkzeugstahl gefräst, mit 0,05 mm Hartverchromung und einer Spiegelpolitur von Ra 0,012.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Was das Pultrusionswerkzeug für GFK-Rechteckrohre 120*50 mm ist
Das Pultrusionswerkzeug für GFK-Rechteckrohre 120*50 mm — auch Pultrusionsmatrize oder individuelle Formmatrix genannt — ist ein robustes Präzisionswerkzeug für die kontinuierliche Fertigung von Konstruktionsprofilen aus faserverstärktem Kunststoff. Hochzugfeste Glas- oder Kohlenstofffasern, getränkt mit duroplastischem Harz, werden durch unsere präzise beheizte Werkzeugstahl-Kavität gezogen, und dieser Werkzeugaufbau liefert enge Maßgenauigkeit, hohe Strukturfestigkeit und eine gleichmäßige Harzverteilung über den gesamten Rechteckquerschnitt.
So arbeiten die GFK-Pultrusionswerkzeuge von Haikuo
Im GFK-Rechteckrohr-Pultrusionswerkzeug von Haikuo läuft der kontinuierliche Formgebungsprozess über vier aufeinander abgestimmte technische Stufen:
- Faserabwicklung am Gatter & Imprägnierung: Kontinuierliche Glasfaser-Rovings oder Kohlenstofffasermatten werden von zugkraftgeregelten Gattern abgewickelt und in ein Bad aus ungesättigtem Polyester-, Vinylester- oder Epoxidharz geführt.
- Präzises Vorformen: Die harzbenetzte Fasermatrix läuft durch spezielle Vorformführungen, die den Verbund zum Zielprofil von 120*50 mm anordnen.
- Kontrollierte Wärmehärtung: In der mehrzonig beheizten Werkzeugkavität durchläuft das Harz eine gleichmäßige exotherme Vernetzungsreaktion, wodurch das flüssige Polymer zu einem starren Rechteckrohr wird.
- Kontinuierlicher Abzug & Sägeschnitt: Hydraulische oder raupenartige Abzugsanlagen ziehen das ausgehärtete GFK-Rechteckprofil aus dem Werkzeugaustritt, wo fliegende Sägen es automatisch auf die erforderlichen Baustellenlängen schneiden.
Werkstoff- & Fertigungsstandards hinter dem Werkzeug
Um die Standzeit zu verlängern und den inneren Reibungswiderstand zu senken, baut und bearbeitet Guangdong Haikuo seine Pultrusionswerkzeuge aus hochwertigen zertifizierten Werkzeugstählen mit fortschrittlicher Oberflächentexturierung:
| Technische Spezifikationsparameter | Geprüfte technische Kennwerte & Konformitätsstandards |
|---|---|
| Werkzeugbezeichnung | Premium-Pultrusionswerkzeug für GFK-Rechteckrohre 120*50 mm |
| Querschnittsgröße | 120 mm Breite × 50 mm Höhe (Wandstärke vollständig individualisierbar) |
| Kernwerkstoff Stahl | Hochwertiger Werkzeugstahl 40Cr, P20, Cr12MoV, 38CrMoAl oder H13 (wahlweise) |
| Oberflächenbehandlung der Kavität | Fortschrittliches Vergüten & Anlassen, Induktionshärten, Gasnitrieren, Hartverchromen |
| Grundhärte der Kavität | HRC 55 – 60 |
| Innere Spiegelpolitur | Ultraglatt, Ra = 0,025 ~ 0,012 μm (beseitigt Mikrorisse im Profil) |
| Geradheitstoleranz | ≤ 0,02 mm auf 1000 mm Spannweite |
| Geometrische Grenztoleranzen | ±0,1 mm bis ±0,3 mm (erfüllt internationale Maßstäbe der Luft- und Raumfahrt bzw. von 5G-Radomen) |
| Schichtdicke der Hartverchromung | 0,04 mm – 0,05 mm (extreme Verschleißfestigkeit gegenüber abrasiver Glasfaser) |
| Kompatibles duroplastisches Harz | Matrizen aus ungesättigtem Polyester (UP), Vinylester, Epoxid, Phenolharz und Polyurethan (PU) |
Leistungsfaktoren für die Qualität von Konstruktionswerkzeugen
- Verstärkungsoptimierung: Die Anpassung der Faservolumenanteile und der Mattenkonfigurationen innerhalb des Fensters von 120*50 mm verändert die mechanischen Eigenschaften (Steifigkeit, axiale Biegelast) des entstehenden GFK-Rechteckrohrs.
- Harzmatrix-Abstimmung: Die Wahl zwischen wirtschaftlichem Polyester, chemikalienbeständigem Vinylester oder hochtemperaturfestem Epoxid bestimmt die endgültige Korrosionsbarriere und das Wärmeausdehnungsverhalten.
- Werkzeugpräzision: Ein ultraglattes, spiegelpoliertes Werkzeuginneres sorgt für geringeren Abzugswiderstand, was den Energiebedarf Ihrer Pultrusionsanlage senkt, die tägliche Ausbringung steigert und Profile mit sauberer Oberfläche liefert.
Warum individuelle Pultrusionswerkzeuge von Haikuo?
Guangdong Haikuo hilft dabei, die Variablen der Wärmeausdehnung mehrzonig beheizter Werkzeuge mit bestimmten Harzvernetzungsprofilen abzustimmen, und unterstützt schnelles Prototyping für globale Industrielieferketten.
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | Große Verbund-Konstruktionsprofilläufe, Polyurethan-Pultrusion | Standardmäßige GFK-Rechteckrohre und Vierkantprofile in großen Stückzahlen | Kleinserien spezieller kundenspezifischer Sonderprofile |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für ein GFK-Rechteckrohr-Pultrusionswerkzeug entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasive Werkstoffe. Beim kontinuierlichen Profilieren des Verbundwerkstoffs übt die faserverstärkte Matrix enorme Kratzreibung auf die Kavitätenwände des GFK-Rohr-Pultrusionswerkzeugs aus. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl (etwa H13 oder Cr12). Diese verschleißfeste Barriere verlängert die Standzeit des Pultrusionswerkzeugs um über 40 % und erhält die gleichbleibende Außengeometrie von 120*50 mm.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012 auf den Abzugswiderstand an Ihrer Pultrusionsmaschine aus?
Antwort: Eine mikroskopisch feine Innenspiegelpolitur mit einer Rauheit von Ra 0,012 bis 0,025 μm senkt den dynamischen Reibungskoeffizienten in der individuellen Formmatrix von 120*50 mm drastisch. Geringerer Reibungswiderstand bedeutet, dass die hydraulische oder raupenartige Pultrusionsmaschine deutlich weniger Klemm-/Zugkraft braucht, um das aushärtende Verbundprofil voranzubringen. Das beseitigt Haftreibung in der Linie, verhindert Faserausblühen oder Faltenbildung an der Oberfläche und senkt den Energieverbrauch über Schichten der Serienfertigung hinweg.
F3: Welche Kernstahlgüte sollte für individuelle GFK-Vierkant- und Rechteck-Pultrusionswerkzeuge mit hohem Volumen spezifiziert werden?
Antwort: Für die langfristige, kontinuierliche Serienfertigung individueller GFK-Vierkant- oder Rechteckrohre werden H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl dringend empfohlen. H13 bietet überlegene Beständigkeit gegen thermische Ermüdung und behält seine Grundhärte (HRC 55-60) auch bei den exothermen Hochtemperaturspitzen von Vinylester- oder Polyurethansystemen. Für kürzere, kostensensible Prototypenläufe lassen sich wirtschaftliche vorvergütete Formenstähle wie P20 wirksam einsetzen.
F4: Wie verhindert Haikuo bei großen Rechteckprofilen Maßverzug über eine Geradheitstoleranz von 1000 mm?
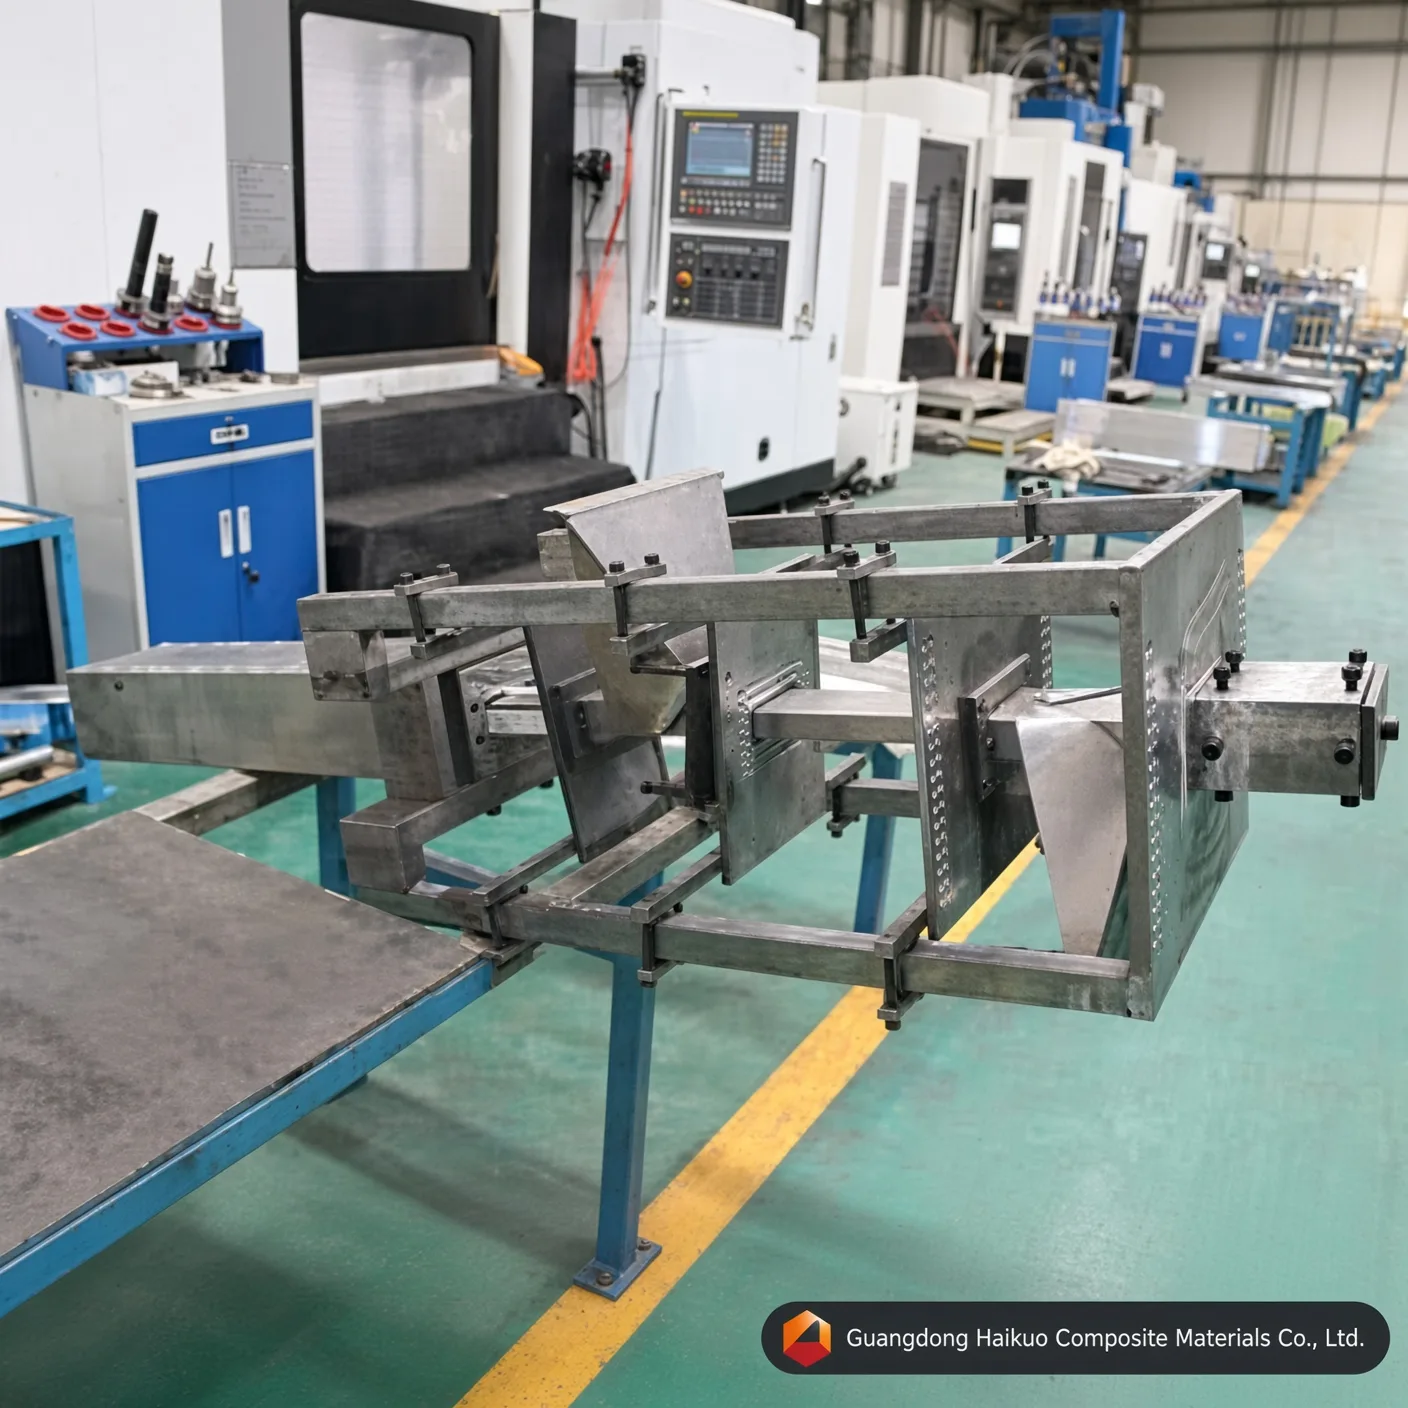
Antwort: Maßverzug wird durch strikte Kontrolle unserer Bearbeitung und der thermischen Profilausrichtung ausgeschlossen. Bei Haikuo setzt unsere hauseigene Werkzeugmacherei hochpräzise CNC-Schleifmaschinen ein, um eine Geradheitstoleranz von ≤0,02 mm pro Meter durchzusetzen. Zudem optimieren unsere Ingenieure die lokale Verteilung der elektrischen Heizpatronen entlang der Werkzeugplatten von 120*50 mm und erzeugen so einen ausgewogenen Temperaturgradienten, der die Geliergeschwindigkeit des Harzes vereinheitlicht und den Aufbau innerer Spannungen im Verbundwerkstoff ausgleicht.
F5: Wie lang ist die geschätzte Lieferzeit für die Fertigung eines individuellen Glasfaser-Strangpresswerkzeugs 120*50 mm?
Antwort: Der Standardzyklus für individuelle Glasfaser-Strangpresswerkzeuge beträgt 15 bis 20 Werktage. Darin enthalten sind Zeichnungsprüfung, Beschaffung des hochwertigen Werkzeugstahls, Mehrachsfräsen, Gasnitrieren, Hartverchromung und das Spiegelpolieren der Innenkavität von Hand, passend zu den Vorgaben für Ihren Verbund-Konstruktionsquerschnitt.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






