















GFK-Pultrusionswerkzeug für konkave Rohre φ35 mm: Spezialwerkzeug für Sonderprofile
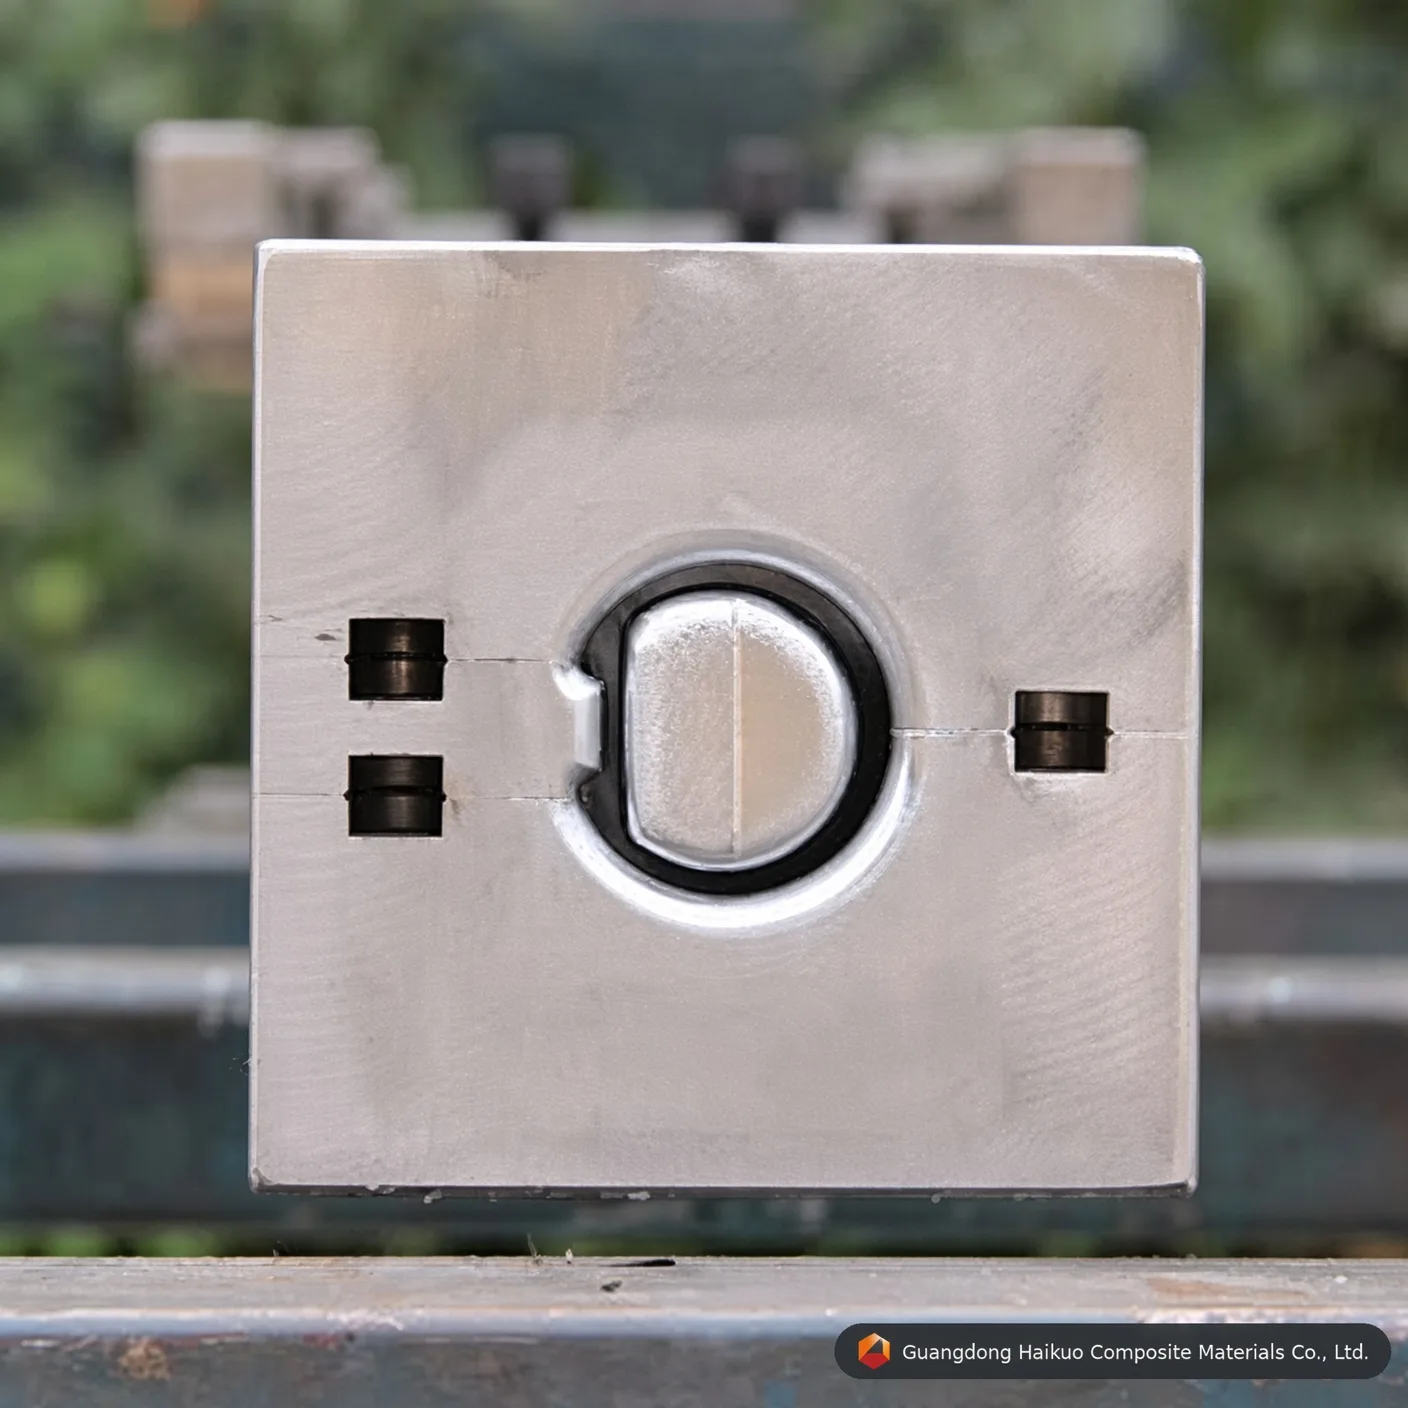
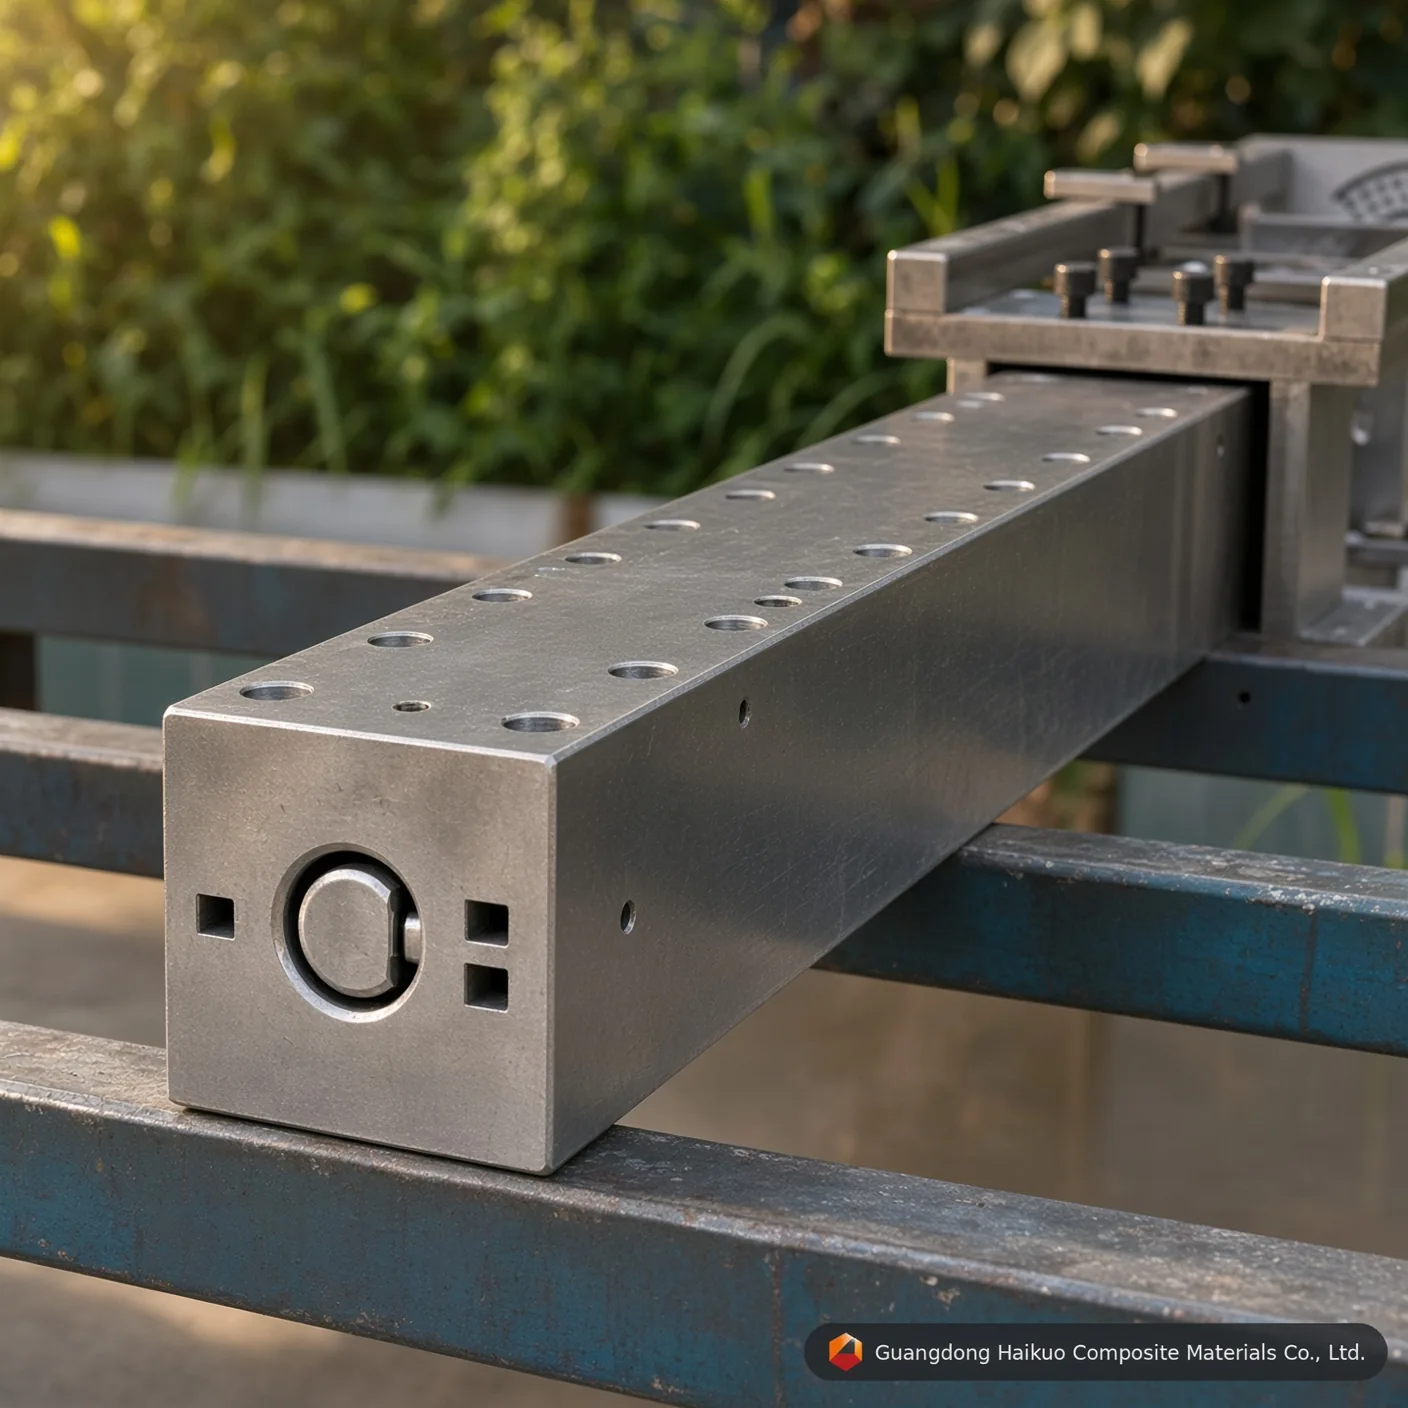
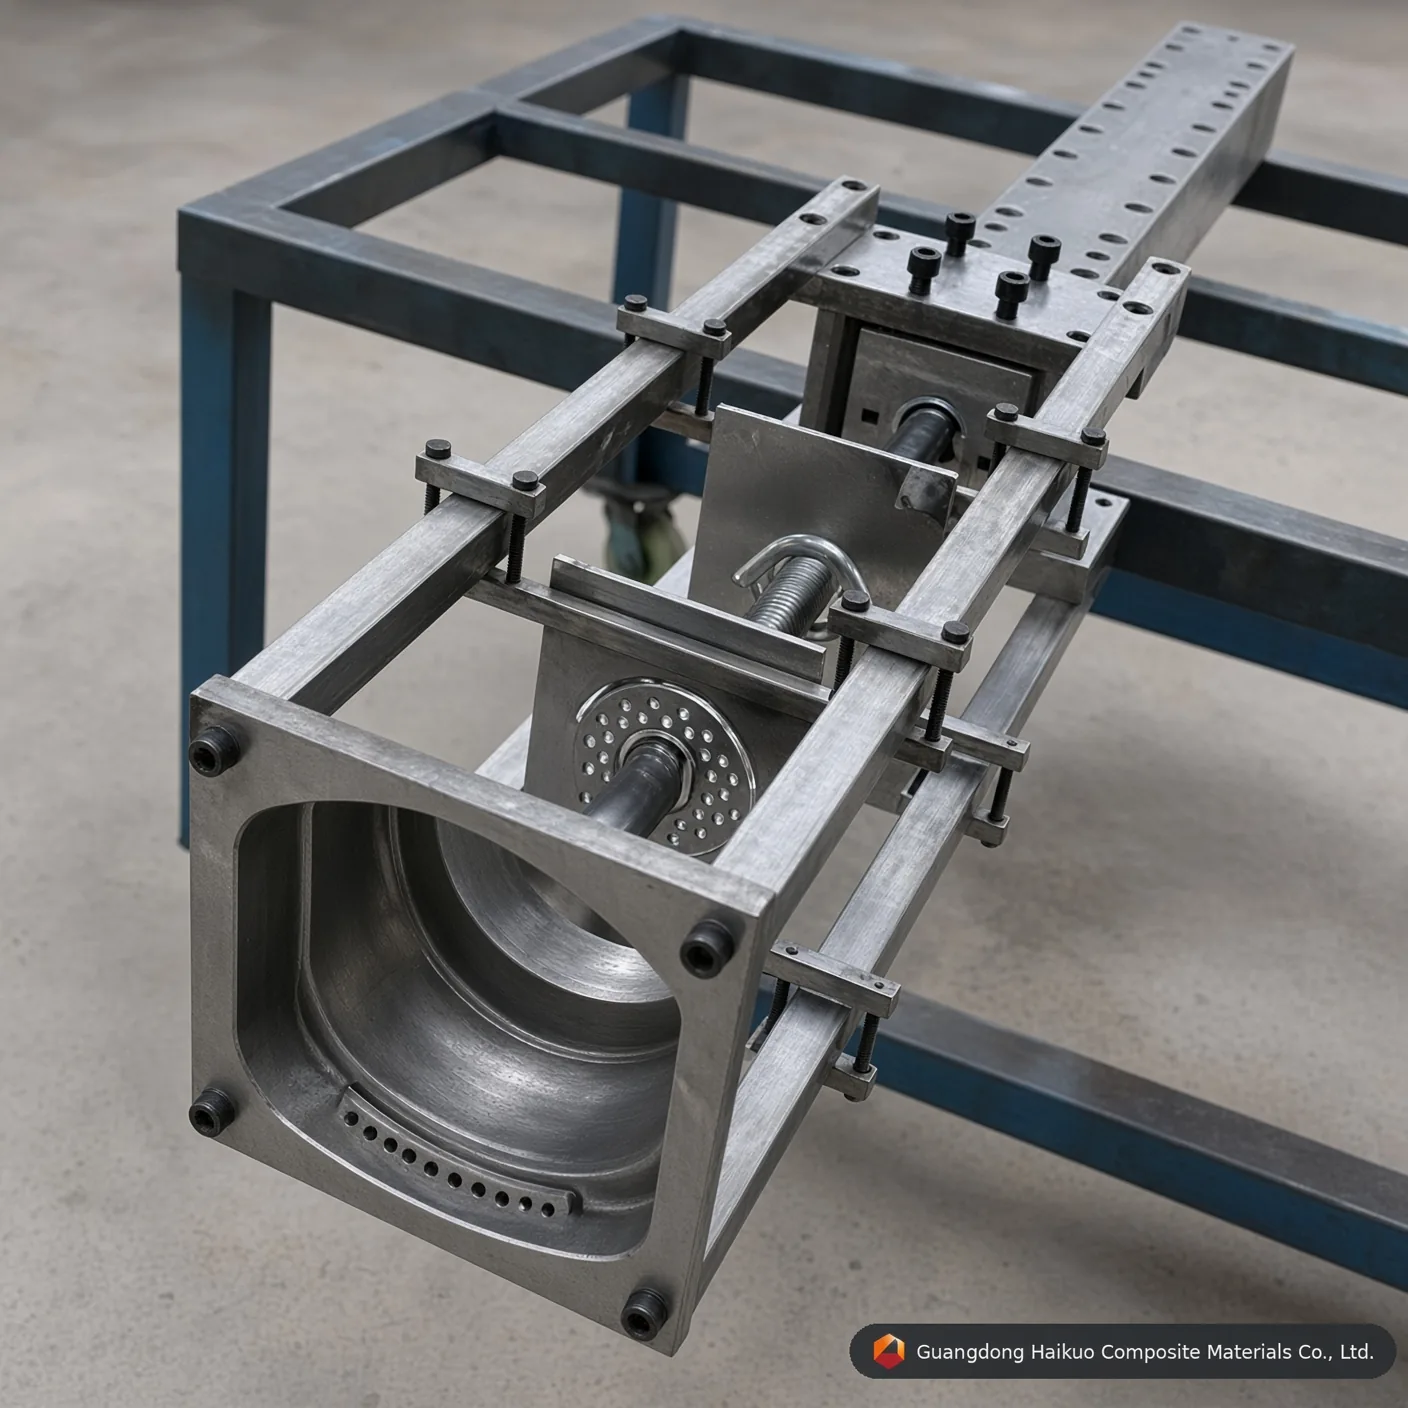
Rüsten Sie Ihre Produktionslinie mit diesem Pultrusionswerkzeug für GFK-Rohre φ35 mm mit Einbuchtung auf, ausgelegt für komplizierte Geometrien aus Cr12-Stahl mit spiegelglatter, verchromter Kavität — bestens geeignet für hochwertige Architektur- und Industrieanwendungen.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Präzisionstechnik für komplexe GFK-Profile
Während sich Architektur und Industriedesign 2026 weiterentwickeln, genügen einfache Rundrohre nicht immer ästhetischen oder funktionalen Anforderungen. Das Pultrusionswerkzeug für GFK-Rohre φ35 mm mit Einbuchtung dient der Fertigung spezieller „konkaver“ oder „kannelierter“ Profile für hochwertige Sonnenschutzsysteme, exklusive Möbel und spezielle elektrische Isolatoren. Bei Guangdong Haikuo wissen wir, dass konkave Querschnitte besondere Herausforderungen bei Harzfluss und Faserverteilung mit sich bringen, deshalb sind unsere Werkzeuge mit optimierter innerer Thermodynamik ausgelegt, damit jede Rille scharf, strukturell einwandfrei und nahtlos bleibt.
1. So funktioniert die Pultrusion mit Einbuchtung
Ein Rohr φ35 mm mit Einbuchtung verlangt eine höhere Präzision der Werkzeugkavität als ein normales Kreisprofil, denn die „Einbuchtungen“ in der Form können harzreiche Zonen oder Faserlunker erzeugen, wenn sie nicht kontrolliert werden:
- Strömungsdynamik: Die Einlaufzone des Werkzeugs ist per CNC so gefräst, dass die Rovings und Matten ohne Hängenbleiben oder ungleichmäßige Spannung sanft in die konkaven Vertiefungen geführt werden.
- Differenzielle Kühlung/Heizung: Da die Wandstärke zwischen den konkaven Spitzen und Tälern variiert, platzieren unsere Werkzeuge die Heizpatronen gezielt, damit die Aushärtegeschwindigkeit über den gesamten Querschnitt konstant bleibt.
- Dornausrichtung: Der innere Dorn ist präzise mit dem Außenwerkzeug verkeilt, damit er sich nicht dreht oder verschiebt, und hält die Wandstärke je nach Kundenvorgabe konstant bei 2 mm bis 4 mm.
2. Werkzeugwerkstoffe & Oberflächengüte
Glasfasern, die ständig durch die konkaven Ecken gezogen werden, erzeugen dauernde Reibung, weshalb wir auf ultraharte Werkzeugstähle setzen:
- Cr12 / Cr12MoV: Ein hochchromhaltiger Stahl mit der Abriebfestigkeit, die für Produktionsläufe über Tausende von Metern nötig ist.
- H13-Werkzeugstahl: Empfohlen für die schnelle Pultrusion mit Polyurethan- oder Vinylesterharzen, bei denen die thermische Stabilität am wichtigsten ist.
- Super-Spiegelpolitur: Das Polieren der konkaven Vertiefungen auf Ra 0,012 ergibt eine Oberfläche in „optischer Qualität“, die verhindert, dass sich Harz in den Rillenecken ansammelt — Ablagerungen, die sonst Oberflächenfehler verursachen und die Abzugskraft erhöhen würden.
3. Technische Parameter des Werkzeugs φ35 mm mit Einbuchtung
| Technische Spezifikation | Standardwert | Konstruktiver Vorteil |
|---|---|---|
| Profildurchmesser | φ35,0 mm | Optimiert für architektonische Ästhetik. |
| Kavitätenmaterial | Cr12 / H13 / P20 Stahl | Außergewöhnliche Verschleiß- & Hitzebeständigkeit. |
| Oberflächenglätte | Ra 0,025 ~ 0,012 | Dekorative Class-A-Oberfläche. |
| Härte | HRC 55 – 60 | Unempfindlich gegen Kratzer durch Glasfasern. |
| Chromdicke | 0.04 – 0.06 mm | Reibungsarme Schicht in Industriequalität. |
| Geradheit | 0.02 mm / m | Ermöglicht eine präzise Ausrichtung in Baugruppen. |
4. Anwendungsspezifische Konstruktion
- UV-beständiger Ausstoß: Für Lamellen im Außenbereich sind unsere Werkzeuge so ausgelegt, dass sie gut mit UV-stabilisierten Polyesterharzen und Oberflächenvliesen funktionieren.
- Verstärkungsausgleich: Die Kavitätengeometrie ist so optimiert, dass sie nahe den konkaven Rillen ein größeres Volumen Endlosfasermatte (CFM) aufnimmt, um die Umfangsfestigkeit zu erhöhen.
- Schneller Abzug: Die spiegelglatte Verchromung erlaubt höhere Abzugsgeschwindigkeiten (bis zu 1,2 m/min) und steigert die Tagesleistung Ihrer Pultrusionslinie.
10 technische FAQs: Formgebung von Rohren mit Einbuchtung
F1: „Lässt sich die Tiefe der konkaven Rillen anpassen?“
A: Ja. Wir können das Werkzeug so auslegen, dass es dezente Rillen für die Ästhetik oder tiefe Nuten für mechanische Verzahnung erzeugt.
F2: „Deckt die Verchromung auch die tiefen konkaven Ecken ab?“
A: Unser spezielles Galvanikverfahren sorgt auch bei engen Radien für eine gleichmäßige Hartchromschicht und verhindert so Eckenverschleiß.
F3: „Welches Harz ist am besten für dekorative Rohre φ35 mm mit Einbuchtung geeignet?“
A: Isophthalsäure-Polyester ist der Standard für Dekoration, doch Vinylester wird empfohlen, wenn das Rohr in korrosiven chemischen Umgebungen eingesetzt wird.
F4: „Verursacht die konkave Form ein Verdrehen des Rohrs während der Pultrusion?“
A: Nein. Wir konstruieren die innere Faserausrichtung und die Vorformführungen so, dass die inneren Spannungen ausgeglichen werden und das Rohr gerade austritt.
F5: „Wie lange dauert die Fertigung eines Werkzeugs φ35 mm mit Einbuchtung?“
A: Ein hochpräzises Werkzeug mit Sonderform (special-shaped) benötigt für CNC-Bearbeitung, Vakuum-Wärmebehandlung und Spiegelpolitur in der Regel 18-25 Tage.
F6: „Ist es schwierig, die konkaven Bereiche des Werkzeugs zu reinigen?“
A: Nicht mit unserer Spiegelpolitur. Die meisten Rückstände lassen sich im warmen Zustand des Werkzeugs leicht entfernen. Für bestimmte Rillenformen liefern wir außerdem passende Reinigungsschaber.
F7: „Kann ich dasselbe Werkzeug für Kohlenstofffaser und Glasfaser verwenden?“
A: Das ist möglich, doch Kohlenstofffaser ist abrasiver. Für Kohlenstofffaser empfehlen wir Cr12-Stahl mit einem höheren HRC-Wert für maximale Standzeit.
F8: „Wie hoch ist die typische Lebensdauer des Werkzeugs?“
A: Bei richtiger Wartung können unsere Cr12-Werkzeuge über 100.000 Meter Profil fertigen, bevor eine Oberflächenauffrischung nötig ist.
F9: „Können Sie vor dem Versand des Werkzeugs einen Probelauf des Profils bereitstellen?“
A: Ja, wir bieten hauseigene Testleistungen an, bei denen wir mit Ihrem angegebenen Harz und Ihrer Fasermischung Musterprofile pultrudieren, damit Sie sie abschließend freigeben können.
F10: „Wie verhindern Sie, dass sich Luftblasen in den konkaven Nuten festsetzen?“
A: Der Werkzeugeinlauf besitzt eine gezielt berechnete „konische Kompressionszone“, die die Luft durch das Harzbad herausdrückt, bevor das Material aushärtet.
Beratung zu Präzisionswerkzeugen
Erweitern Sie Ihre Produktpalette mit der Guangdong Haikuo Composite Materials Co., Ltd. Unter der Leitung von Helena Wang ist unsere Konstruktionsabteilung auf Entwurf und Fertigung komplexer GFK-Pultrusionswerkzeuge für Rohre mit Einbuchtung spezialisiert.
Werden Sie Partner für Ihr nächstes Projekt:
- Leitender Technikberater: Helena Wang
- Technische Konstruktions-E-Mail: [email protected]
- Globales WhatsApp: +86 189 5198 8522
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | Einbuchtungsrohr-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | Einbuchtungsrohr-Produktion in Standardmengen | Prototyping oder Probeläufe von Einbuchtungsrohren in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das GFK-Pultrusionswerkzeug für Rohre mit Einbuchtung φ35 mm entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des GFK-Pultrusionswerkzeugs für Rohre mit Einbuchtung φ35 mm. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende φ35-mm-Geometrie von Rohren mit Einbuchtung.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim GFK-Pultrusionswerkzeug für Rohre mit Einbuchtung φ35 mm aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für Einbuchtungsrohr drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem GFK-Pultrusionswerkzeug für Rohre mit Einbuchtung φ35 mm spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das GFK-Pultrusionswerkzeug für Rohre mit Einbuchtung φ35 mm auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das GFK-Pultrusionswerkzeug für Rohre mit Einbuchtung φ35 mm kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






