















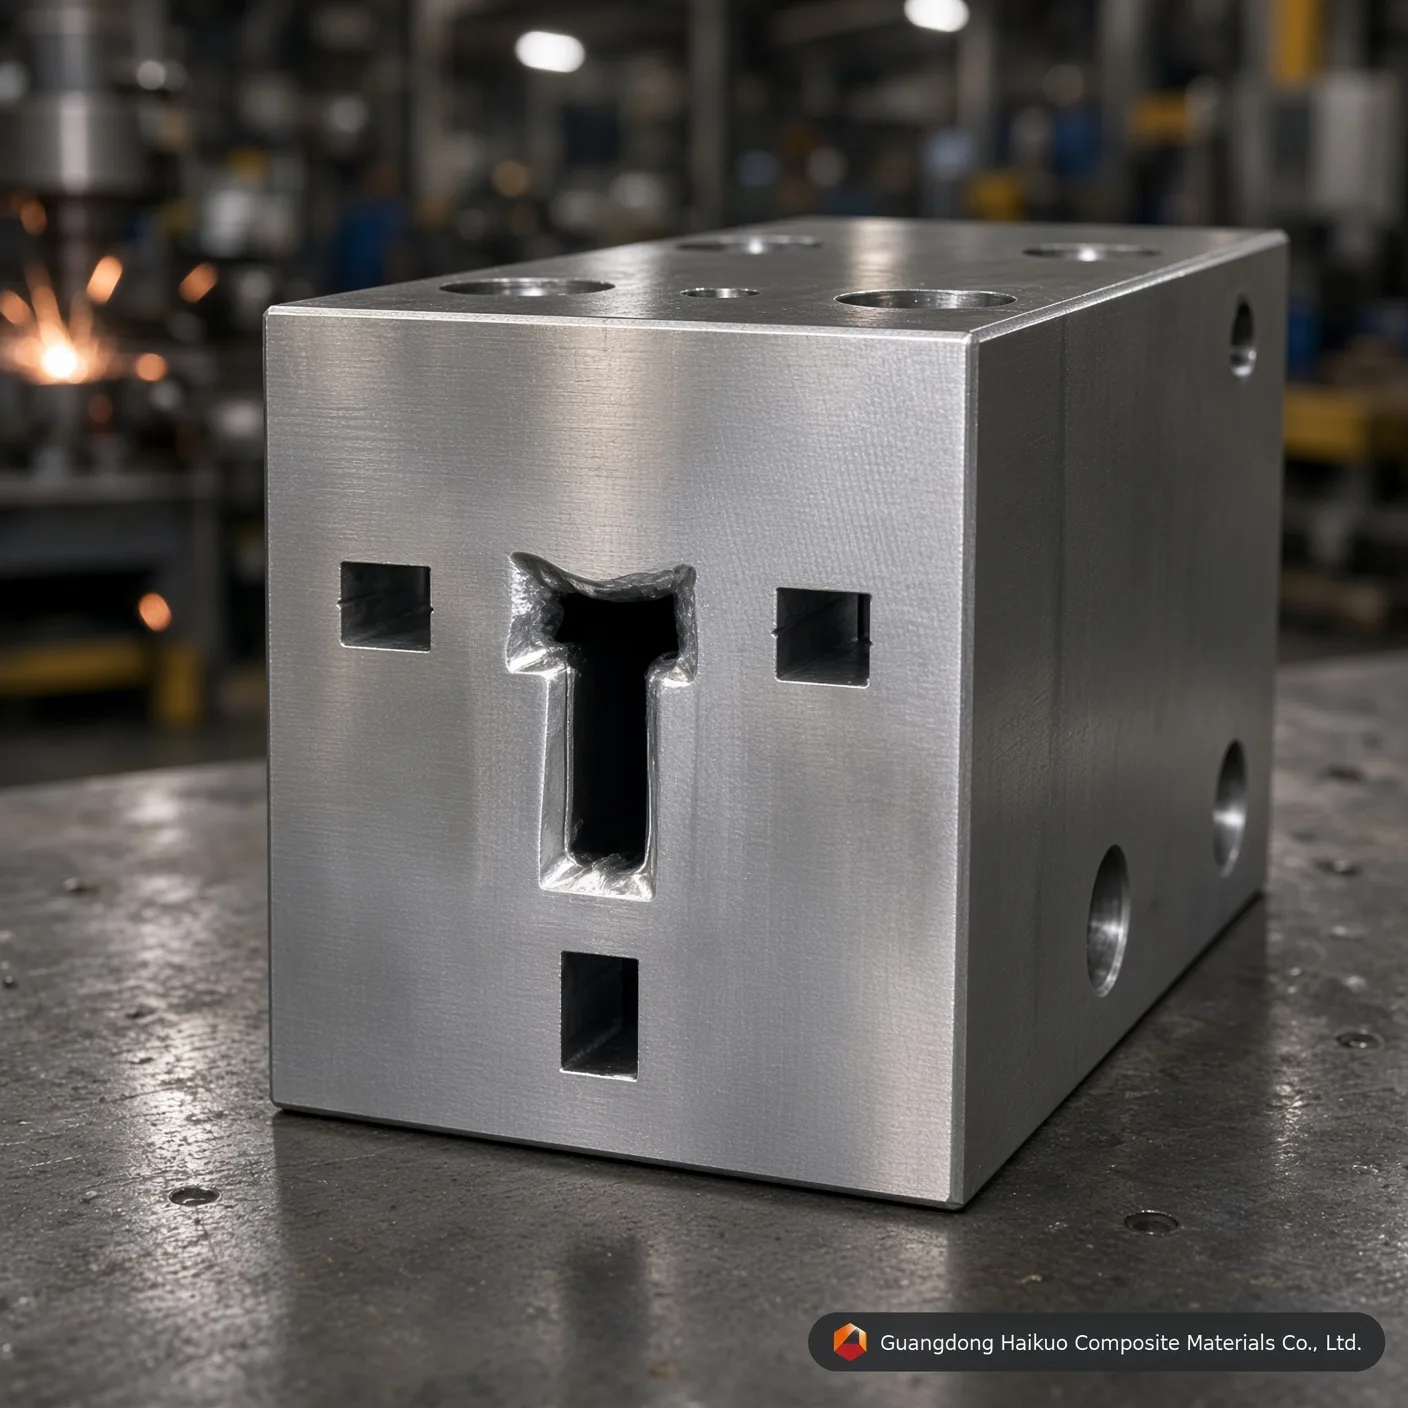
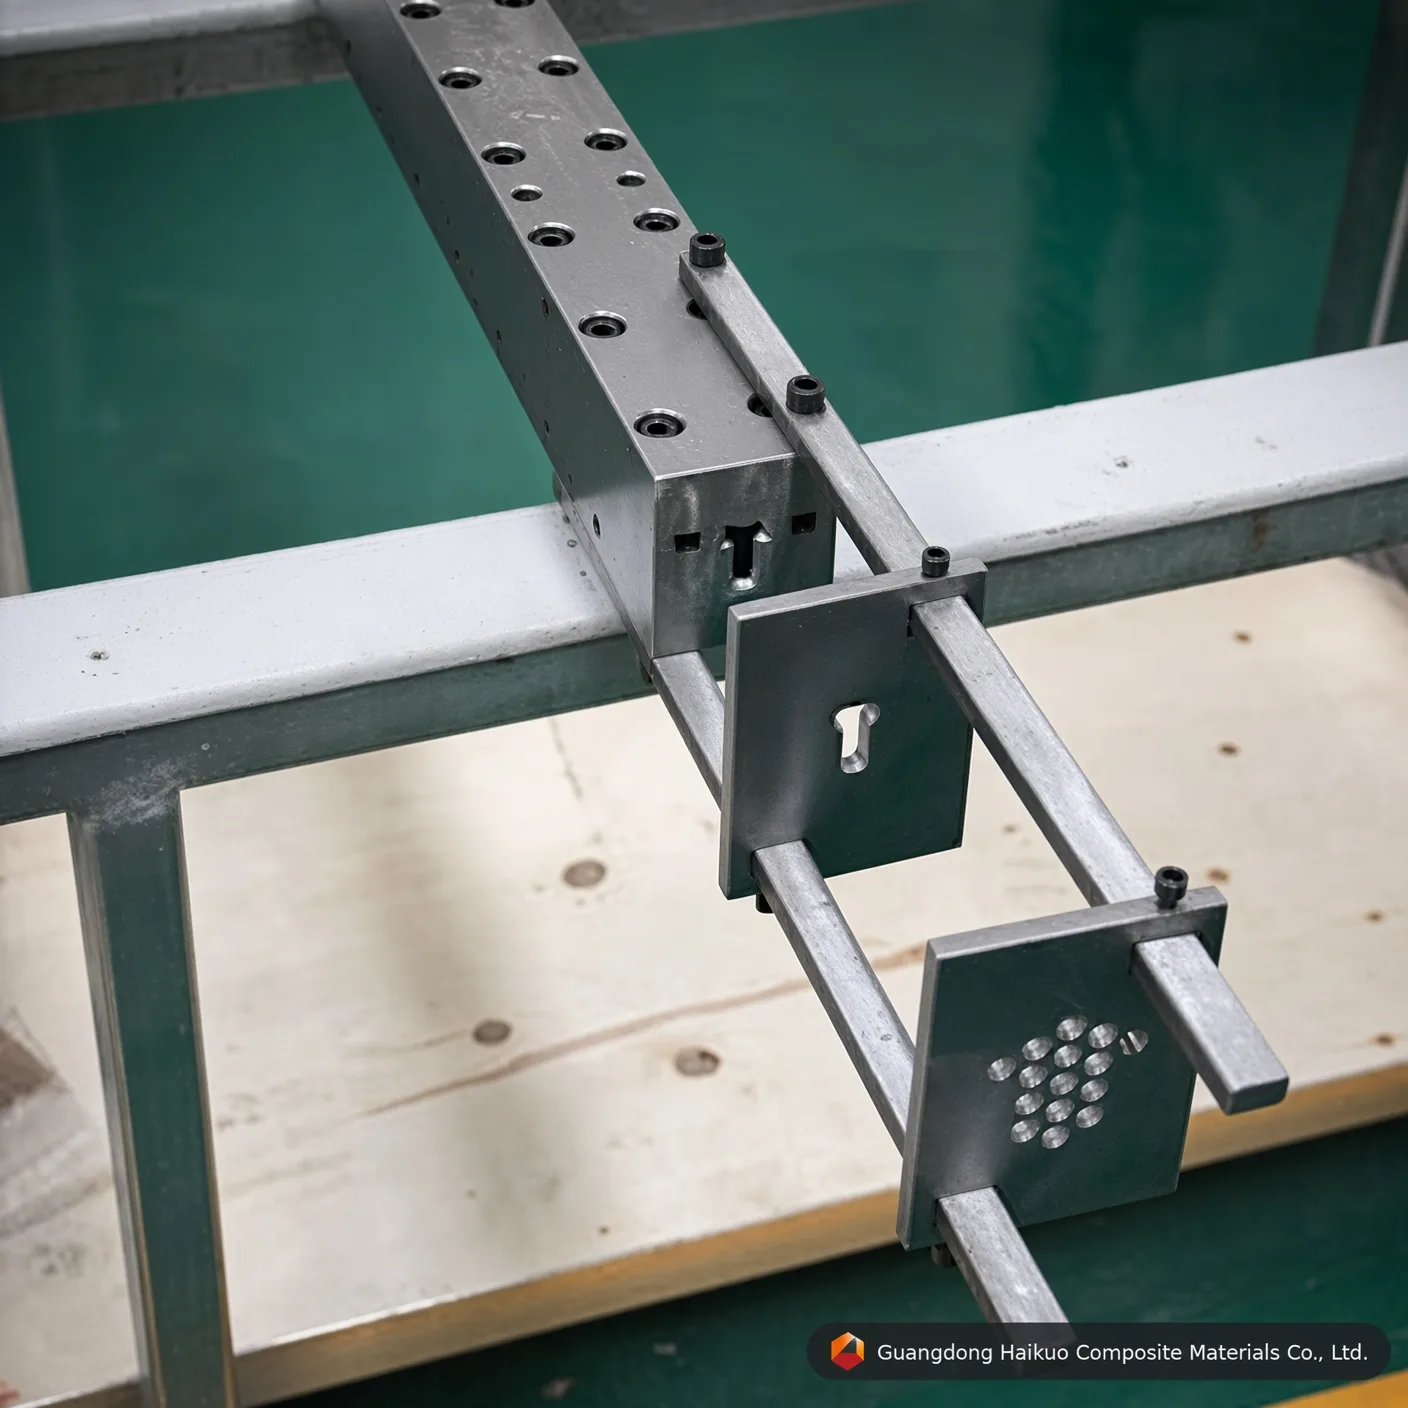
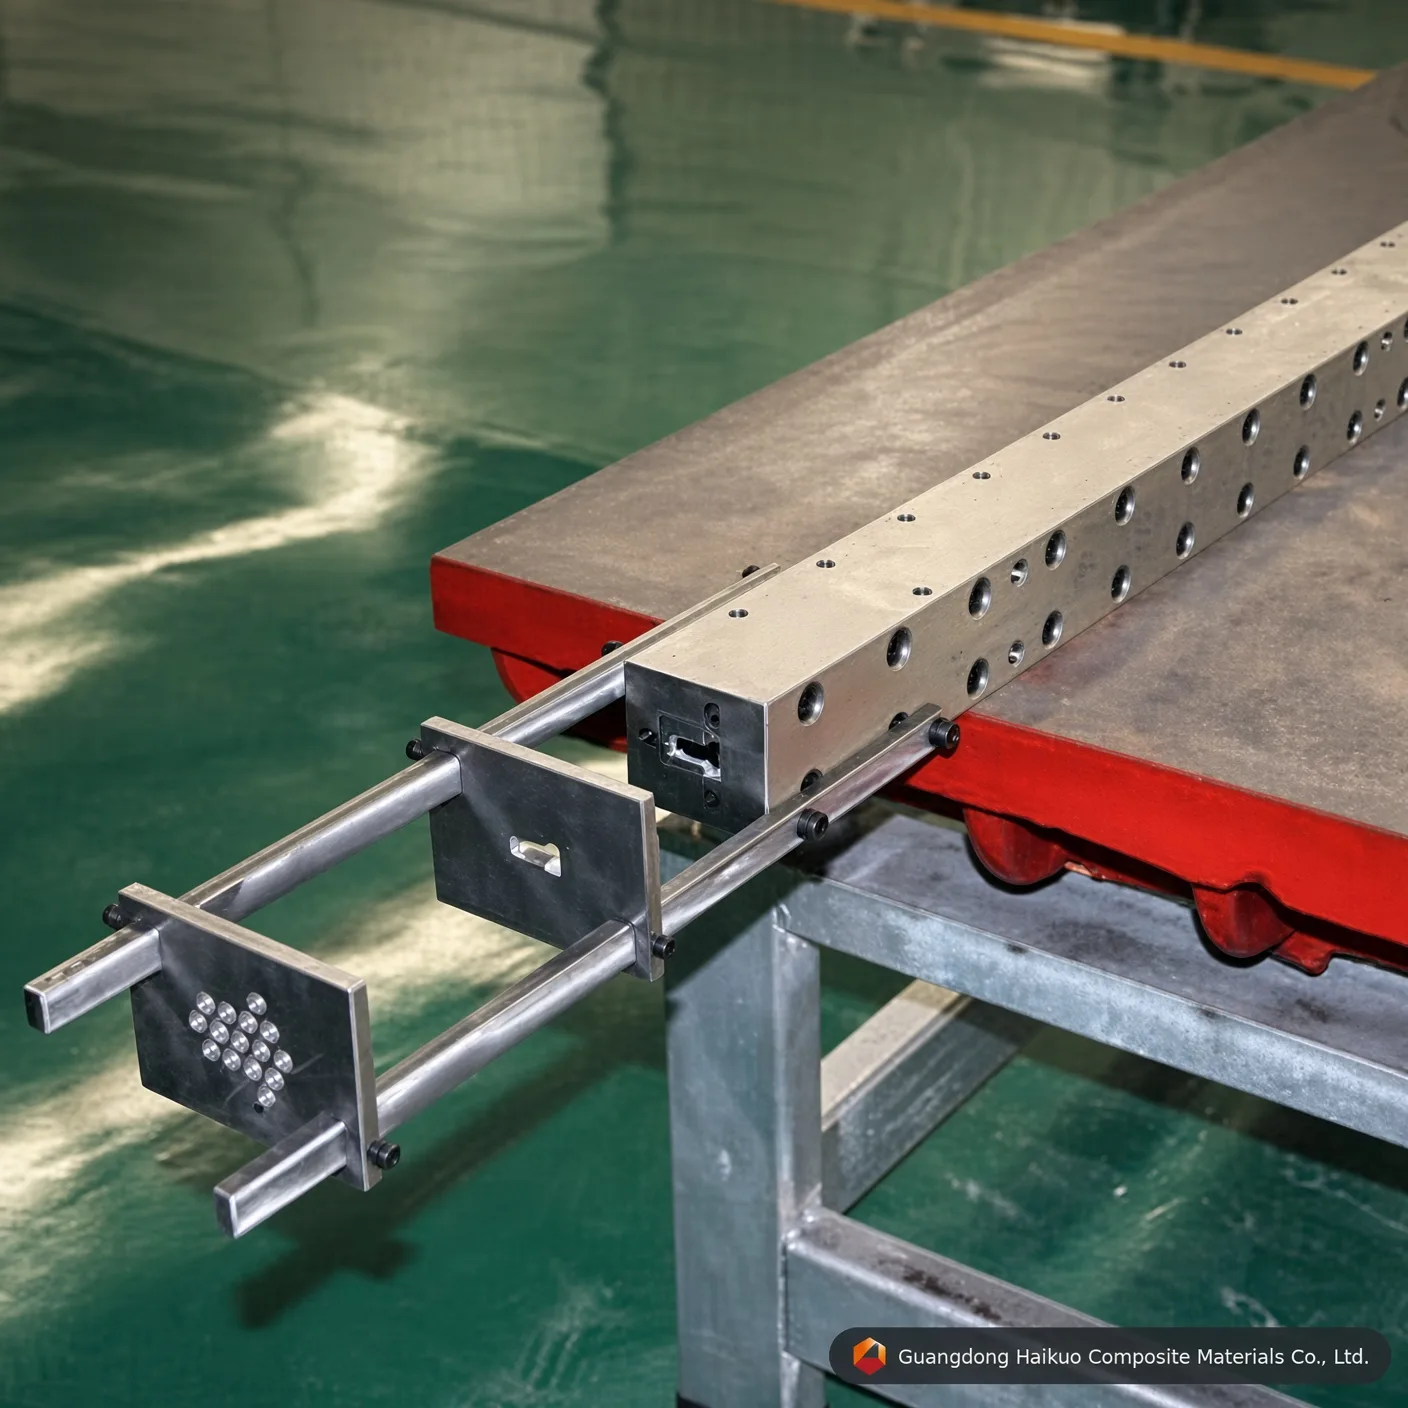
GFK-Pultrusionswerkzeug für T-Profile
Dieses GFK-Pultrusionswerkzeug formt Profile wie Flachband, U-Profile, Stab, Rundrohr, T-Profil, Träger, Rahmen und mehr. Es wird an der Pultrusionsmaschine montiert, wo Faser-Roving und Harz kontinuierlich durch das Werkzeug gezogen werden, um das Teil zu formen.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Das GFK-T-Profil-Pultrusionswerkzeug ist ein Präzisionswerkzeug zur Formgebung von FRP-Rohren (faserverstärkter Kunststoff). Beim Pultrusionsverfahren wird harzgetränkte Faser kontinuierlich durch ein beheiztes Werkzeug gezogen und bildet ein durchgehendes Profil mit festem Querschnitt und fester Größe. FRP-Rohr bietet ein günstiges Verhältnis von Festigkeit zu Gewicht sowie Korrosionsbeständigkeit, elektrische Isolierung und Flammhemmung, weshalb es in der Energie-, Chemie-, Bau- und Transportbranche breit eingesetzt wird.
So funktioniert das GFK-T-Profil-Pultrusionswerkzeug
1. Glasfaser, Kohlenstofffaser oder eine andere Verstärkung wird vom Gatter abgezogen und zur Imprägnierung in das Harzbad geführt.
2. Die harzgetränkte Faser durchläuft dann einen Vorformer, der sie vor dem Eintritt in das Werkzeug in das Zielprofil formt.
3. Im beheizten Werkzeug wird die Faser Hitze und Druck ausgesetzt, während das Harz von flüssig zu gelförmig übergeht und schließlich zu einem starren Verbund aushärtet.
4. Eine Abzugseinheit zieht das ausgehärtete FRP-Profil aus dem Werkzeug, danach kürzt eine Trennsäge es auf die erforderliche Länge.
Was Leistung und Parameter des GFK-T-Profil-Pultrusionswerkzeugs bestimmt
Faserverstärkung: Art und Anteil der verwendeten Faser beeinflussen Festigkeit, Steifigkeit und Gewicht des fertigen Profils – im Allgemeinen bedeutet ein höherer Faseranteil mehr Festigkeit und weniger Gewicht. Glasfaser, Kohlenstofffaser und Aramidfaser sind die am häufigsten verwendeten Verstärkungen.
Harzsystem: Harztyp und Mischungsverhältnis bestimmen die chemische Leistung, einschließlich Hitzebeständigkeit, Korrosionsbeständigkeit und Alterungsbeständigkeit; eine stabilere Harzrezeptur bedeutet im Allgemeinen bessere Langlebigkeit. Polyester-, Vinylester- und Epoxidharze sind die am häufigsten spezifizierten Systeme.
Werkzeugdesign: Form und Größe des Werkzeugs bestimmen Querschnitt und Abmessungen des Profils sowie Formgeschwindigkeit und -qualität. Ein präziser gefertigtes Werkzeug erzeugt in der Regel gleichmäßigere Teile und eine höhere Produktionseffizienz.
Parameter und Ausführungsstandards von Pultrusionswerkzeugen
| Werkzeugname | Pultrusionswerkzeug für GFK-T-Profile |
| Spezifikation | Individuelle Anpassung möglich |
| Material | 40Cr, P20, Cr12, 38CrMoAI, H13 (wahlweise) |
| Oberflächenbehandlung der Kavität | Vergüten, Härten, Hartverchromen, Nitrieren |
| Härte der Kavität | HRC55-60 |
| Geeignetes Harz | Ungesättigtes Polyester, Vinylharz, Epoxidharz, Phenolharz, Polyurethan |
| Geradheit | 0.02mm |
| Glätte | Ra=0,025~0,012 |
| Oberflächenhärte der Kavität | < 0.02mm |
| Grenztoleranzen | ±0.3mm |
| Schichtdicke | 0.04-0.05mm |
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | T-Profil-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | T-Profil-Produktion in Standardmengen | Prototyping oder Probeläufe von T-Profilen in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das GFK-T-Profil-Pultrusionswerkzeug entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des GFK-T-Profil-Pultrusionswerkzeug. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende T-Profil-Geometrie.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim GFK-T-Profil-Pultrusionswerkzeug aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für T-Profil drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem GFK-T-Profil-Pultrusionswerkzeug spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das GFK-T-Profil-Pultrusionswerkzeug auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das GFK-T-Profil-Pultrusionswerkzeug kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






