















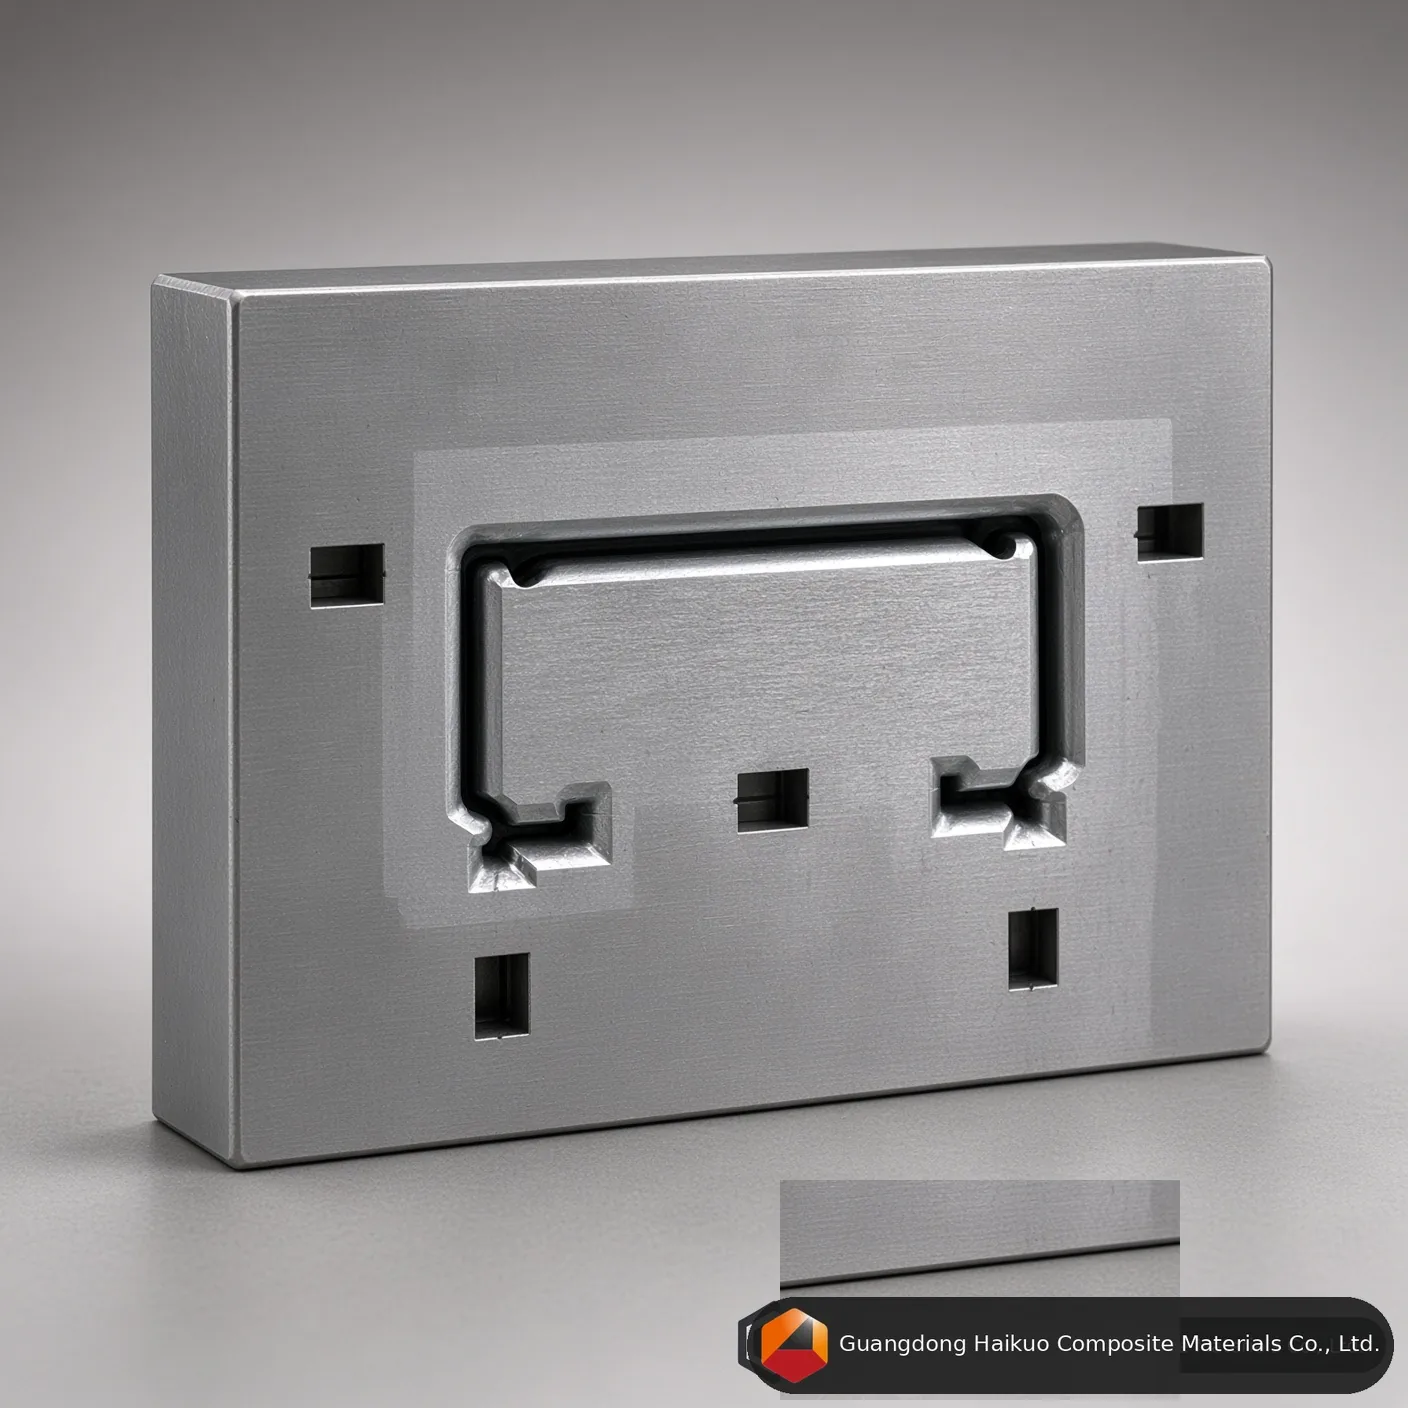
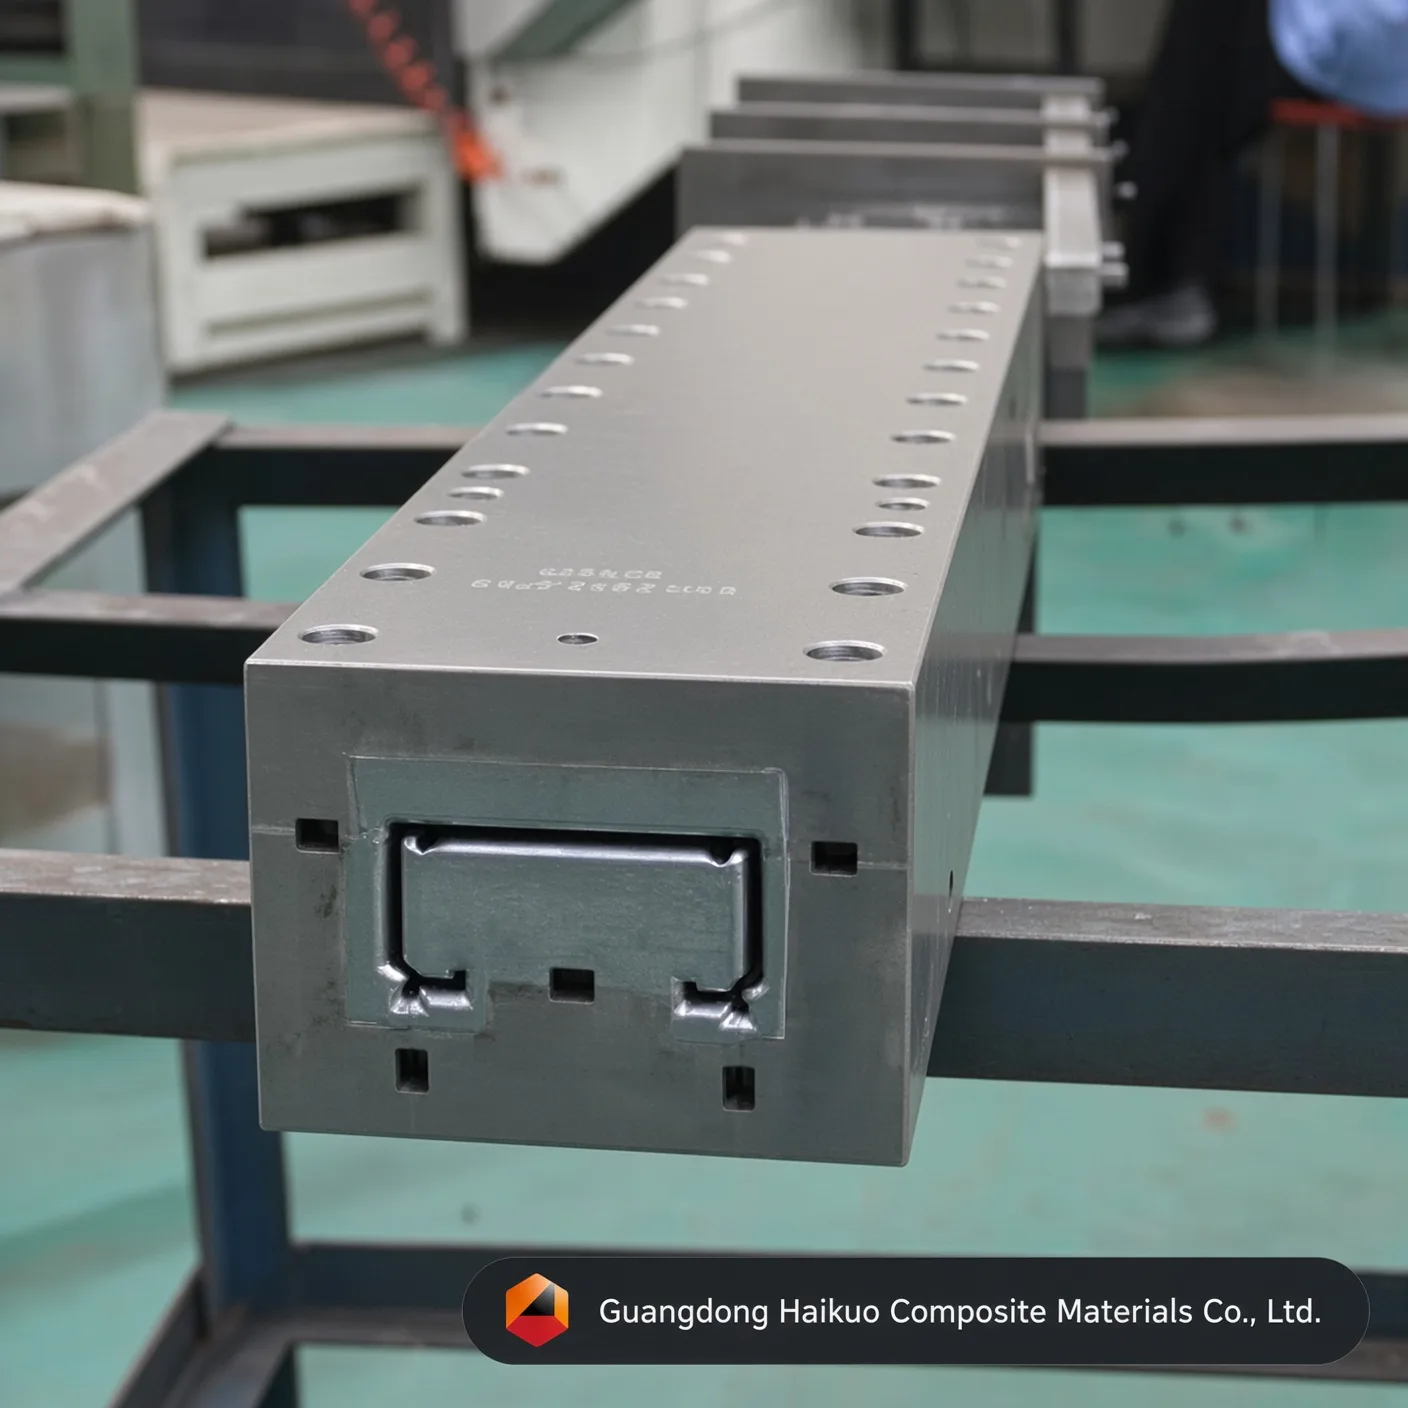
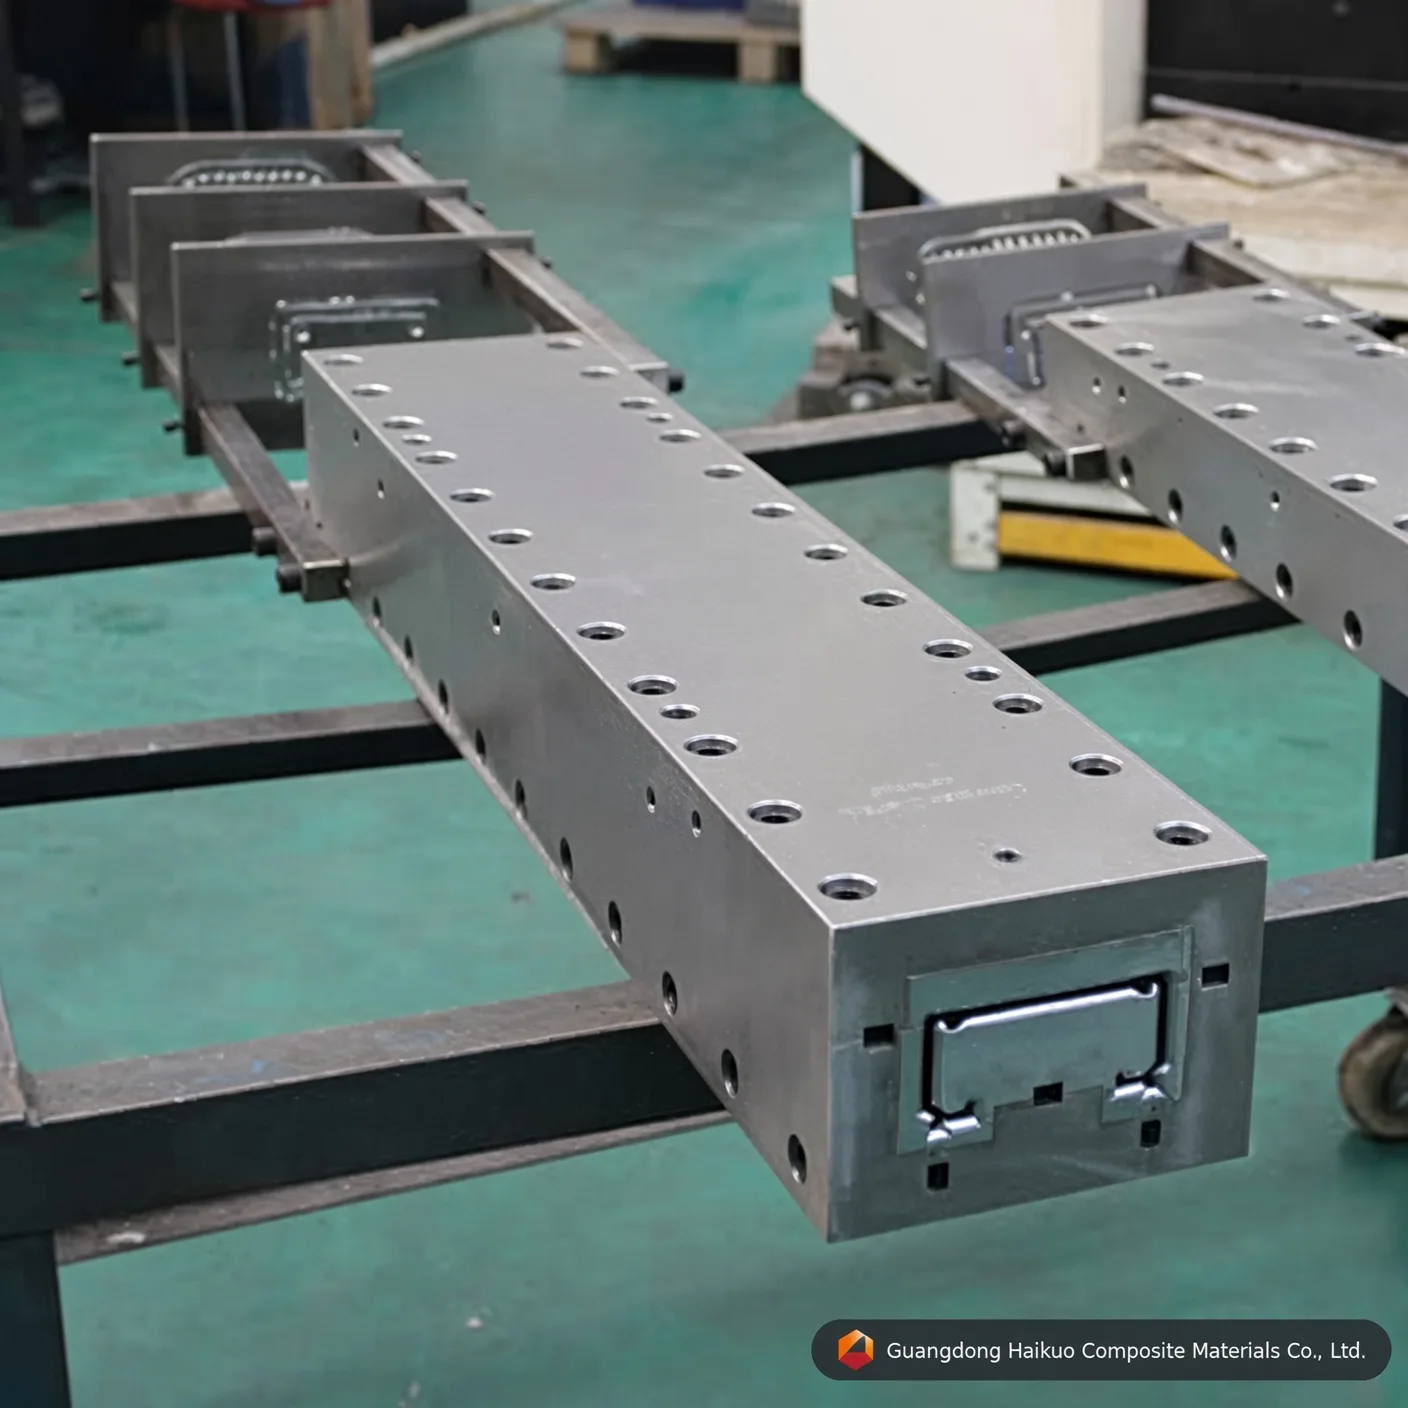
Pultrusionswerkzeug für GFK-U-Profile: Präzisionswerkzeug für C-Profile
Unser präzises Pultrusionswerkzeug für Glasfaser-Profile mit 100*47 mm setzt neue Maßstäbe für die Produktion tragender GFK-Profile. Es wird aus Cr12/H13-Stahl in Luftfahrtqualität gefertigt, mit einer spiegelpolierten Verchromung veredelt und für hervorragende Verschleißfestigkeit auf HRC 60 gehärtet.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Warum C-Profil-Werkzeuge das Fundament tragender Verbundwerkstoffe bilden
Schwerindustrie und Bauprojekte setzen 2026 zunehmend auf Glasfaser-C-Profile als korrosionsfreien Ersatz für Stahlträger. Wie gut diese Profile abschneiden — Maßstabilität, Tragfähigkeit und Oberfläche —, hängt fast vollständig von der Präzision des Pultrusionswerkzeugs ab, das sie formt. Ein Profilwerkzeug mit 100*47 mm muss an den Ecken, an denen Steg und Flansch aufeinandertreffen, einen heiklen Faserübergang bewältigen. Guangdong Haikuo konstruiert seine Werkzeuge gezielt so, dass „Trockenstellen“ vermieden und die Wandstärke konstant gehalten werden, sodass die fertigen tragenden Profile internationale Sicherheitsvorschriften mit Reserve erfüllen.
1. So funktioniert die Profilpultrusion
Ein pultrudiertes C-Profil verlangt ein sorgfältiges Gleichgewicht zwischen Temperaturführung und mechanischer Ausrichtung. Unsere Werkzeuge mit 100*47 mm beruhen auf drei Kernprinzipien:
- Eckenverstärkungslogik: Ein konischer Werkzeugeinlauf presst die Gewebematten gezielt in die 90-Grad-Ecken des C-Profils und beugt so Schwachstellen in diesen hoch beanspruchten Zonen vor.
- Differenzielle Heizzonen: Da die 47-mm-Flansche und der 100-mm-Steg je nach Orientierung unterschiedlich schnell aushärten können, verfügen die Werkzeuge über lokale Heizregelungen, die Verzug und Verdrehung des Profils verhindern.
- Hydraulische Abdichtung: Durch Präzisionsschleifen hält das Werkzeug dem erheblichen inneren Expansionsdruck stand, der beim Übergang des Harzes von flüssig zu fest entsteht, und bewahrt so die Dichte des Verbundwerkstoffs und seine Lunkerfreiheit.
2. Werkstoffwahl & Oberflächentechnik
Kontinuierliche Läufe tragender GFK-Profile sind für Werkzeuge stark abrasiv. Um eine Standzeit von über 50.000 Metern zu erreichen, setzen wir auf hochwertige Metallurgie:
- Cr12 / Cr12MoV: Ein hochgekohlter Stahl, der nach der Vakuumwärmebehandlung ein ausgewogenes Verhältnis von Zähigkeit und Oberflächenhärte (HRC 58-62) bietet.
- H13-Werkzeugstahl: Der bewährte Standard für die Hochleistungs-Pultrusion, besonders bei Vinylester- oder Polyurethanharzen.
- Spiegelpolitur (Ra 0,012): Eine spiegelglatte Innenkavität senkt die Abzugsreibung, verhindert Ablagerungen im Werkzeug und verleiht dem Profil die Hochglanzoberfläche, die architektonische Anwendungen verlangen.
3. Technische Parameter & Ausführungsstandards
| Parameter und Spezifikation | Haikuo-Standardwert | Industrielle Bedeutung |
|---|---|---|
| Profilabmessungen | 100 mm x 47 mm | Standardmaße für tragende C-Profile. |
| Werkzeugwerkstoff | Cr12 / H13 / 38CrMoAI | Optimiert für Abrieb & Hitze. |
| Kavitätenhärte | HRC 55 – 62 | Unempfindlich gegen Glasfaserabrieb. |
| Oberflächenglätte | Ra 0,025 ~ 0,012 | Sorgt für geringe Abzugskraft (Reibungsminderung). |
| Geradheit | ≤ 0,02 mm / Meter | Entscheidend für die Ausrichtung weitgespannter Tragwerke. |
| Schichtdicke | 0.04 – 0.05 mm | Hartchromschicht für chemische Beständigkeit. |
4. Optimierte Leistungsfaktoren
- Steuerung des Fasergehalts: Ausgelegt für bis zu 70 % Glasanteil für maximale Zugfestigkeit in tragenden Trägern.
- Harzverträglichkeit: Voll kompatibel mit Polyester-, Vinylester-, Epoxid- und Phenolharzsystemen, einschließlich flammhemmender Additive.
- Geschwindigkeitsoptimierung: Die ultraglatte Kavität erlaubt Pultrusionsgeschwindigkeiten von 0,5 – 1,2 m/min, ohne die Oberflächenqualität zu beeinträchtigen.
10 Experten-FAQs: Technik von Glasfaser-Profilwerkzeugen
F1: „Kann dieses Werkzeug für einen bestimmten Flanschwinkel angepasst werden?“
A: Ja. Zwar sind 90 Grad Standard, doch wir können das Werkzeug so auslegen, dass konische oder abgewinkelte Flansche für spezielle Tragwerksverbindungen entstehen.
F2: „Welchen Vorteil hat H13-Stahl gegenüber 40Cr bei einem Profilwerkzeug?“
A: H13 bietet eine deutlich höhere Warmhärte und thermische Ermüdungsbeständigkeit und ist daher unverzichtbar für schnelle Läufe und Harze mit hohen exothermen Spitzen.
F3: „Wie verhindern Sie ‚Harzablagerungen‘ in den Ecken des Profilwerkzeugs?“
A: Durch Spiegelpolitur und eine gleichmäßige Hartverchromung in den Ecken, die verhindert, dass sich das Harz im Metall ‚verkrallt‘.
F4: „Enthält das Werkzeug Vorformerplatten?“
A: Ja. Jedes tragende Werkzeug, das wir liefern, wird mit einem speziell konstruierten Satz Vorformerplatten ausgeliefert, die die Matten vor dem Eintritt in das Werkzeug in die C-Profil-Form führen.
F5: „Kann ich dasselbe Werkzeug für unterschiedliche Wandstärken verwenden?“
A: Bei Profilen ist die Wandstärke durch die Kavität festgelegt. Um die Dicke zu ändern, ist ein neues Werkzeug oder eine geänderte Kavität nötig, damit die strukturelle Integrität gewahrt bleibt.
F6: „Wie halten Sie die Geradheit bei einem 100 mm breiten Profil?“
A: Wir verwenden präzisionsgeschliffene Führungsschienen und eine 4-Zonen-Heizung für eine ausgewogene Aushärtung, die innere Spannungen beseitigt, welche zu Verdrehungen führen.
F7: „Ist die Verchromung gegen saure Harze beständig?“
A: Ja. Unser Industrie-Hartchrom ist chemisch inert und schützt den Werkzeugstahl vor den korrosiven Bestandteilen von Vinylester- und Phenolharzen.
F8: „Wie lang ist die typische Lieferzeit für ein Profilwerkzeug mit 100*47 mm?“
A: Die Fertigung dauert in der Regel 18-22 Tage, einschließlich CNC-Bearbeitung, Vakuum-Wärmebehandlung und Spiegelpolitur.
F9: „Bieten Sie eine erneute Verchromung für verschlissene Werkzeuge an?“
A: Ja. Wir können Ihre vorhandenen Werkzeuge entchromen, neu polieren und neu verchromen, um ihre Standzeit um weitere 50.000 Meter zu verlängern.
F10: „Wie berechne ich die Harzschwindung für ein neues Profildesign?“
A: Unser Konstruktionsteam nutzt Simulationssoftware, um die für Verbundharze typische Schwindung von 1-3 % zu berücksichtigen, und passt die Kavitätenmaße entsprechend an.
Beratung zu Konstruktionswerkzeugen
Stärken Sie Ihre Infrastrukturprojekte mit der Guangdong Haikuo Composite Materials Co., Ltd. Unter der Leitung von Helena Wang sind wir ein professioneller Lieferant hochpräziser GFK-Pultrusionswerkzeuge.
Fordern Sie ein technisches Angebot für Ihr Konstruktionswerkzeug an:
- Werkzeugspezialistin: Helena Wang
- Direkte Technik-E-Mail: [email protected]
- Globales WhatsApp: +86 189 5198 8522
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | C-Profil-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | C-Profil-Produktion in Standardmengen | Prototyping oder Probeläufe von C-Profilen in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das GFK-C-Profil-Pultrusionswerkzeug entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des GFK-C-Profil-Pultrusionswerkzeugs. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende 100*47-mm-C-Profil-Geometrie.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim GFK-C-Profil-Pultrusionswerkzeug aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für C-Profil drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem GFK-C-Profil-Pultrusionswerkzeug spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das GFK-C-Profil-Pultrusionswerkzeug auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das GFK-C-Profil-Pultrusionswerkzeug kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






