















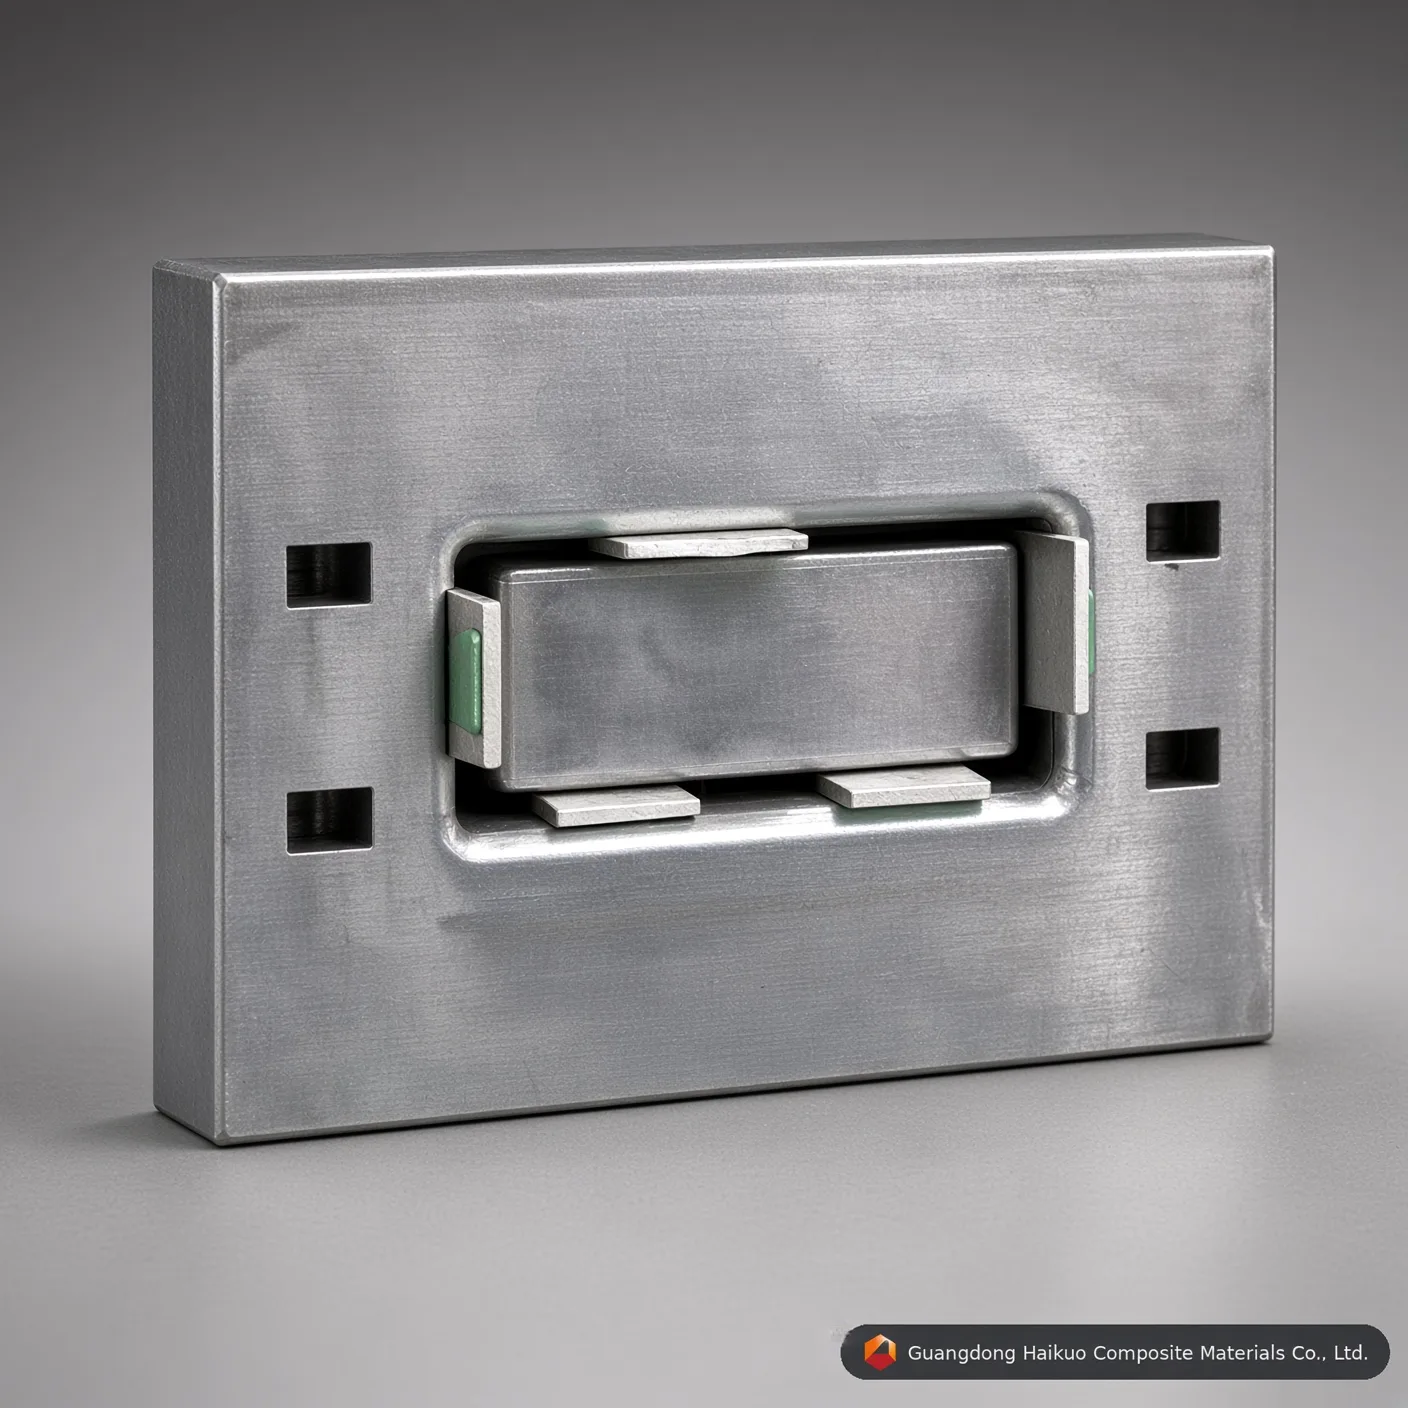
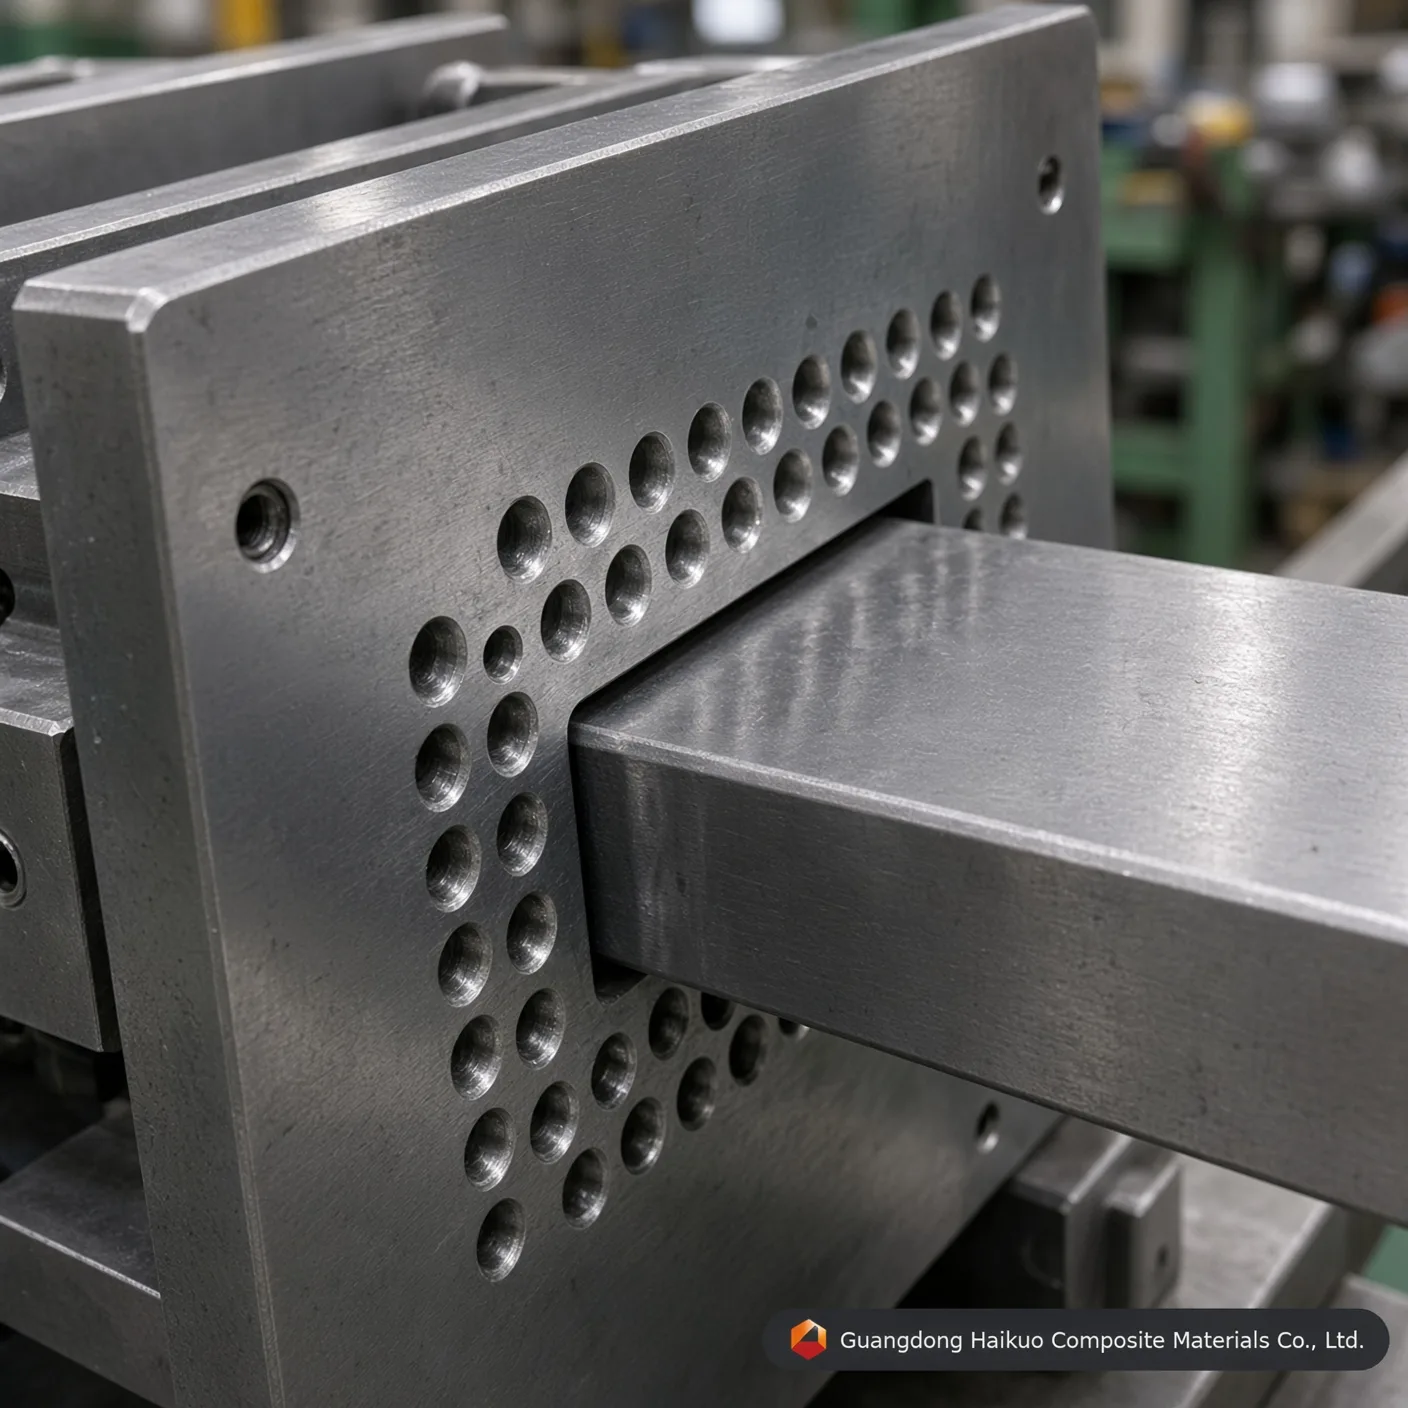
Matriz de pultrusão para tubo retangular de PRFV 120*50mm e ferramental estrutural para serviço pesado
Molde de pultrusão de precisão para tubo retangular de PRFV 120*50mm, do fabricante certificado Haikuo. Usinado em aço-ferramenta H13/Cr12, com cromagem dura de 0,05mm e acabamento espelhado Ra 0,012.
Norma de execução
Retilineidade: 0,02mm Acabamento liso: Ra=0,025~0,012 Dureza da superfície da cavidade: < 0,02mm Tolerâncias de contorno: ±0,3mm Espessura do revestimento: 0,04-0,05mm Serviços personalizados disponíveis
DescriçãoPerguntas frequentesFale conosco
O que é o molde de pultrusão para tubo retangular de PRFV 120*50mm
O molde de pultrusão para tubo retangular de PRFV 120*50mm, também chamado de matriz de pultrusão ou matriz de conformação sob medida, é uma ferramenta de precisão de serviço pesado, feita para a fabricação contínua de perfis estruturais de polímero reforçado com fibras. Fibras de vidro ou de carbono de alta resistência à tração, impregnadas com resina termofixa, são puxadas pela nossa cavidade de aço-ferramenta aquecida com precisão, e esse arranjo de ferramental entrega exatidão dimensional rigorosa, alta resistência estrutural e distribuição uniforme da resina em toda a seção transversal retangular.
Como funciona o ferramental de pultrusão de PRFV da Haikuo
Dentro do molde de pultrusão para tubo retangular de PRFV da Haikuo, o processo contínuo de conformação passa por quatro etapas técnicas coordenadas:
- Desenrolamento das fibras na gaiola e impregnação: Rovings contínuos de fibra de vidro ou mantas de fibra de carbono se desenrolam de gaiolas de tensão controlada e entram em um banho de resina de poliéster insaturado, éster vinílica ou epóxi.
- Pré-conformação de precisão: A matriz de fibras umedecida com resina passa por guias de pré-conformação sob medida, que arranjam o compósito no perfil estrutural de 120*50mm desejado.
- Cura térmica controlada: Dentro da cavidade da matriz aquecida em várias zonas, a resina passa por uma reação exotérmica estável de reticulação, que transforma o polímero líquido em um tubo retangular rígido.
- Tração contínua e corte com serra: Equipamentos de tração hidráulicos ou de esteiras puxam o perfil retangular de PRFV curado pela saída da matriz, onde serras volantes o cortam automaticamente nos comprimentos exigidos na obra.
Materiais e normas de fabricação por trás do ferramental
Para prolongar a vida útil e reduzir o arrasto por atrito interno, a Guangdong Haikuo constrói e usina as suas matrizes de pultrusão em aços-ferramenta certificados premium, com texturização avançada da superfície:
| Parâmetros da especificação de engenharia | Métricas técnicas ensaiadas e normas de conformidade |
|---|---|
| Designação do ferramental | Molde de pultrusão premium para tubo retangular de PRFV 120*50mm |
| Tamanho da seção transversal | 120mm de largura × 50mm de altura (espessura de parede totalmente personalizável) |
| Material principal do aço | Aço para matrizes de grau premium 40Cr, P20, Cr12MoV, 38CrMoAl ou H13 (opcional) |
| Tratamento da superfície da cavidade | Têmpera e revenimento avançados, têmpera por indução, nitretação gasosa, cromagem dura |
| Dureza base da cavidade | HRC 55 – 60 |
| Polimento espelhado interno | Ultra liso, Ra = 0,025 ~ 0,012 μm (elimina microtrincas no perfil) |
| Tolerância de retilineidade | ≤ 0,02 mm em um vão de 1000 mm |
| Tolerâncias geométricas de contorno | ±0,1 mm a ±0,3 mm (atende às referências internacionais aeroespaciais/de radomes 5G) |
| Espessura da cromagem dura | 0,04 mm – 0,05 mm (oferece extrema resistência ao desgaste contra fibra de vidro abrasiva) |
| Resina termofixa compatível | Matrizes de poliéster insaturado (UP), éster vinílica, epóxi, fenólica e poliuretano (PU) |
Fatores de desempenho que determinam a qualidade do ferramental estrutural
- Otimização do reforço: Ajustar as frações volumétricas de fibra e as configurações de mantas dentro da janela de 120*50mm altera as propriedades mecânicas (rigidez, carga de flexão axial) do tubo retangular de PRFV resultante.
- Calibração da matriz de resina: A escolha entre o poliéster econômico, a éster vinílica de grau químico ou a epóxi de alta temperatura determina a barreira final contra a corrosão e o perfil de dilatação térmica.
- Precisão do ferramental: Um interior de molde ultra liso e polido como espelho garante menor resistência à tração, o que reduz as necessidades de energia das suas máquinas de pultrusão, aumenta a velocidade de produção diária e resulta em perfis com acabamento de superfície limpo.
Por que escolher os moldes de pultrusão sob medida da Haikuo?
A Guangdong Haikuo ajuda a combinar as variáveis de dilatação térmica da matriz de várias zonas com perfis específicos de reticulação da resina e apoia a prototipagem rápida para cadeias de suprimento industriais globais.
Especificações de ferramental e informações de engenharia
| Material do aço da matriz | Aço-ferramenta H13 (premium) | Aço para matrizes Cr12MoV (padrão) | Aço para moldes P20 (econômico) |
|---|---|---|---|
| Vida útil de trabalho principal | Excelente (mais de 50.000 metros com fibra de vidro) | Alta (cerca de 30.000 a 40.000 metros) | Moderada (adequada para protótipos de pequenas séries) |
| Resistência à fadiga térmica | Ultra-alta (mantém a dureza HRC em alta temperatura) | Moderada (boa para matrizes de poliéster) | Fraca (sujeita a desgaste dimensional sob PU contínuo) |
| Limite de polimento espelhado interno | Excelente (atinge Ra 0,012 μm) | Muito boa (atinge Ra 0,025 μm) | Padrão (atinge Ra 0,040 μm) |
| Perfis de aplicação adequados | Grandes produções de seções compostas estruturais, pultrusão com poliuretano | Tubos retangulares de PRFV padrão, perfis quadrados de grande volume | Produções de baixo volume de perfis especiais sob medida |
Perguntas e respostas sobre engenharia de moldes de precisão
P1: Por que uma espessura de cromagem dura de 0,04-0,05mm é crítica para um molde de pultrusão para tubo retangular de PRFV?
Resposta: Os rovings e as mantas de fibra de vidro são materiais muito abrasivos. Durante a conformação contínua de compósitos, a matriz reforçada com fibras exerce um imenso atrito de riscamento contra as paredes da cavidade do molde de pultrusão de tubo de PRFV. Aplicar uma camada precisa de cromagem dura de 0,04-0,05mm aumenta a microdureza da superfície e protege o aço-ferramenta subjacente (como o H13 ou o Cr12). Essa barreira resistente ao desgaste prolonga a vida útil estrutural da matriz de pultrusão em mais de 40% e mantém uma geometria externa de 120*50mm constante.
P2: Como o polimento espelhado interno até Ra 0,012 afeta a resistência à força de tração na sua máquina de pultrusão?
Resposta: Alcançar uma rugosidade de polimento espelhado interno microscópica de Ra 0,012 a 0,025 μm reduz de forma drástica o coeficiente de atrito dinâmico dentro da matriz de conformação sob medida de 120*50mm. Menor resistência por atrito significa que a máquina de pultrusão hidráulica ou de esteiras precisa de uma força de tração de fixação bem menor para avançar o perfil composto em cura. Isso elimina o atrito estático na linha, evita o afloramento das fibras ou o enrugamento da superfície e reduz o consumo de energia em turnos de produção em massa.
P3: Qual classe de aço principal deve ser especificada para ferramental de pultrusão sob medida de PRFV quadrado e retangular em grande volume?
Resposta: Para a fabricação contínua de longo prazo e em grande volume de tubos quadrados ou retangulares de PRFV sob medida, recomenda-se muito o aço-ferramenta H13 ou o aço para matrizes Cr12MoV. O aço H13 oferece resistência superior à fadiga térmica e preserva a dureza base (HRC 55-60) durante os picos exotérmicos de cura em alta temperatura de sistemas de éster vinílica ou de poliuretano. Para produções de prototipagem mais curtas e sensíveis ao custo, aços para moldes pré-endurecidos econômicos, como o P20, podem ser usados com eficácia.
P4: Como a Haikuo evita o empenamento dimensional em um vão de retilineidade de 1000mm em perfis retangulares grandes?
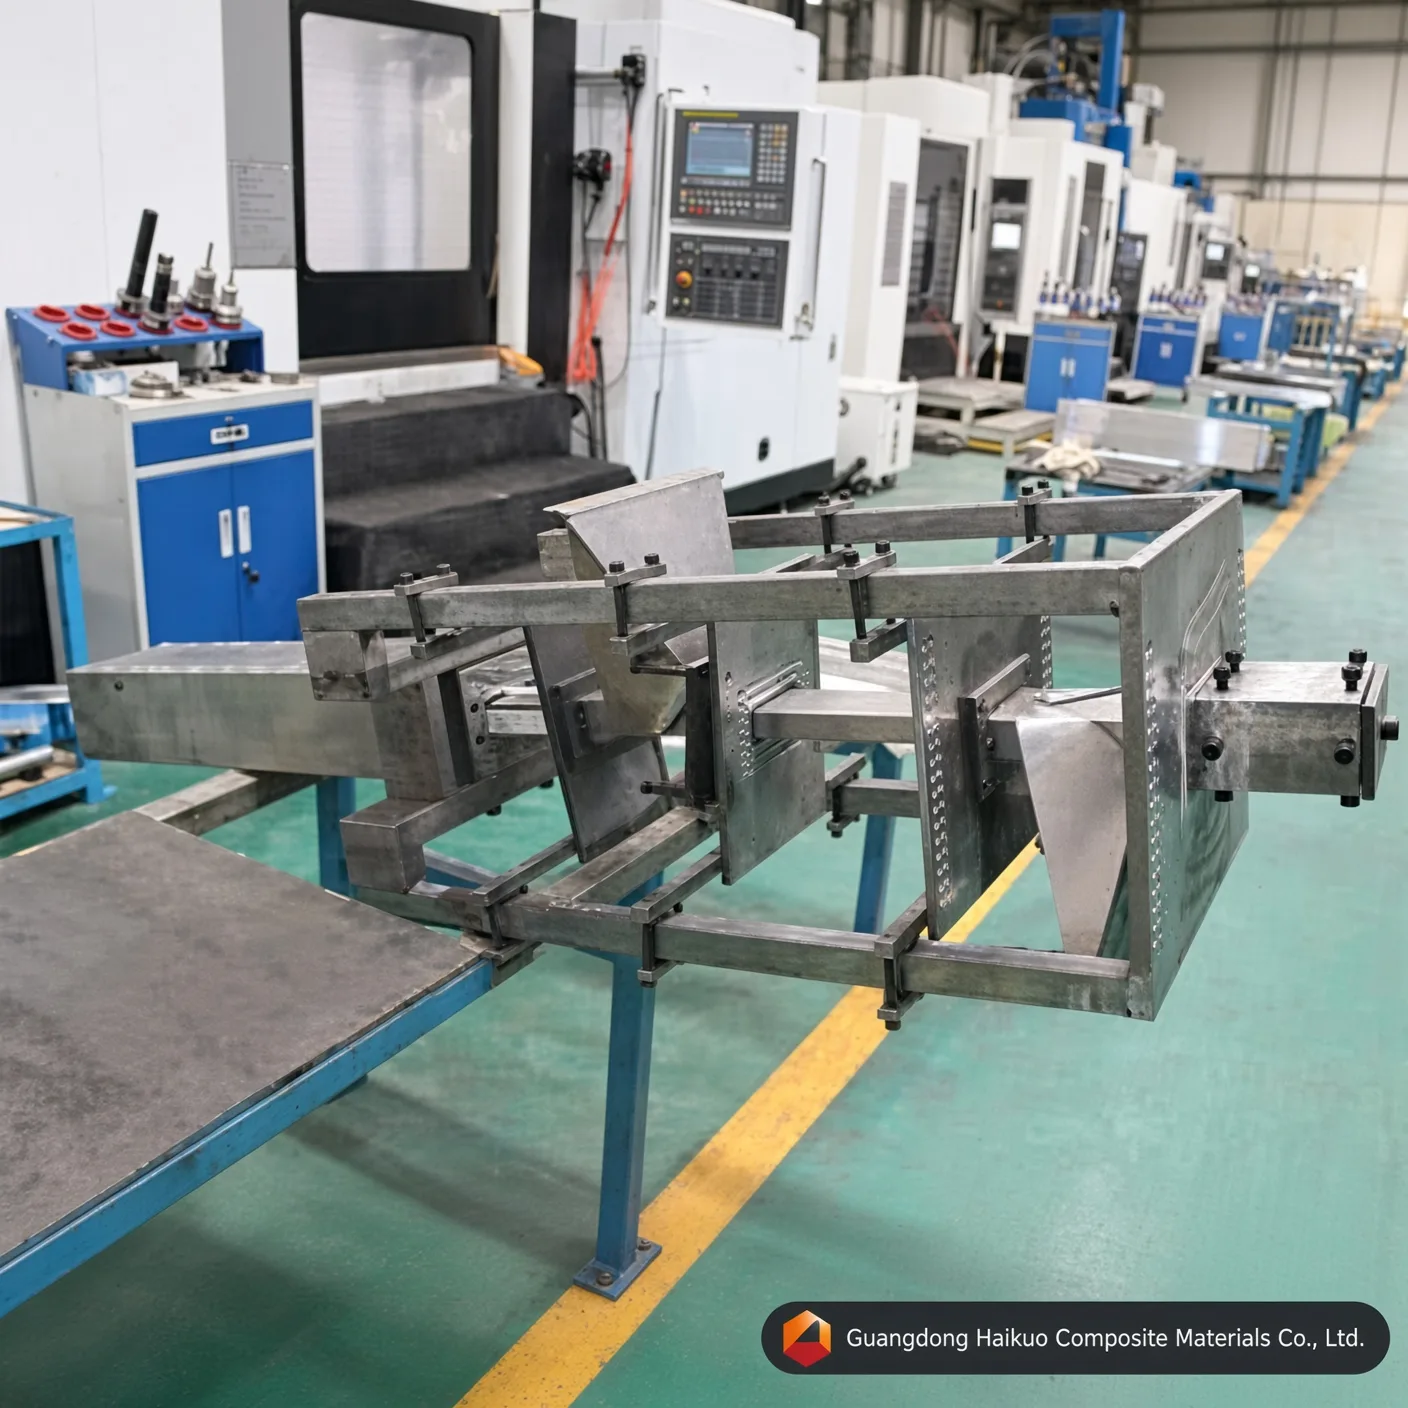
Resposta: O empenamento dimensional é eliminado por um controle rigoroso do nosso alinhamento de usinagem e de perfilamento térmico. Na Haikuo, a nossa oficina interna de ferramental usa retificadoras CNC de alta precisão para impor um limite de tolerância de retilineidade de ≤0,02mm por metro. Além disso, os nossos engenheiros otimizam a distribuição localizada dos cartuchos de aquecimento elétricos ao longo das placas do molde de 120*50mm, o que cria um gradiente térmico equilibrado que uniformiza as velocidades de gelificação da resina e compensa o acúmulo de tensão interna do compósito.
P5: Qual é o prazo estimado para fabricar um molde de extrusão de fibra de vidro 120*50mm sob medida?
Resposta: O ciclo padrão de entrega de moldes de extrusão de fibra de vidro sob medida varia de 15 a 20 dias úteis. Isso inclui a verificação do desenho, o fornecimento de aço-ferramenta premium, a fresagem multieixo, a nitretação gasosa, a cromagem eletrolítica dura e o polimento manual espelhado da cavidade interna, para atender às especificações da sua seção composta estrutural.
Processo de produção

Projeto do molde pelo engenheiro

Ajuste do molde do perfil

Nivelamento do bloco bruto

Usinagem CNC do molde

Puncionamento do molde

Retífica de superfície

Polimento da parede interna da cavidade

Cromagem do molde
Certificado






