















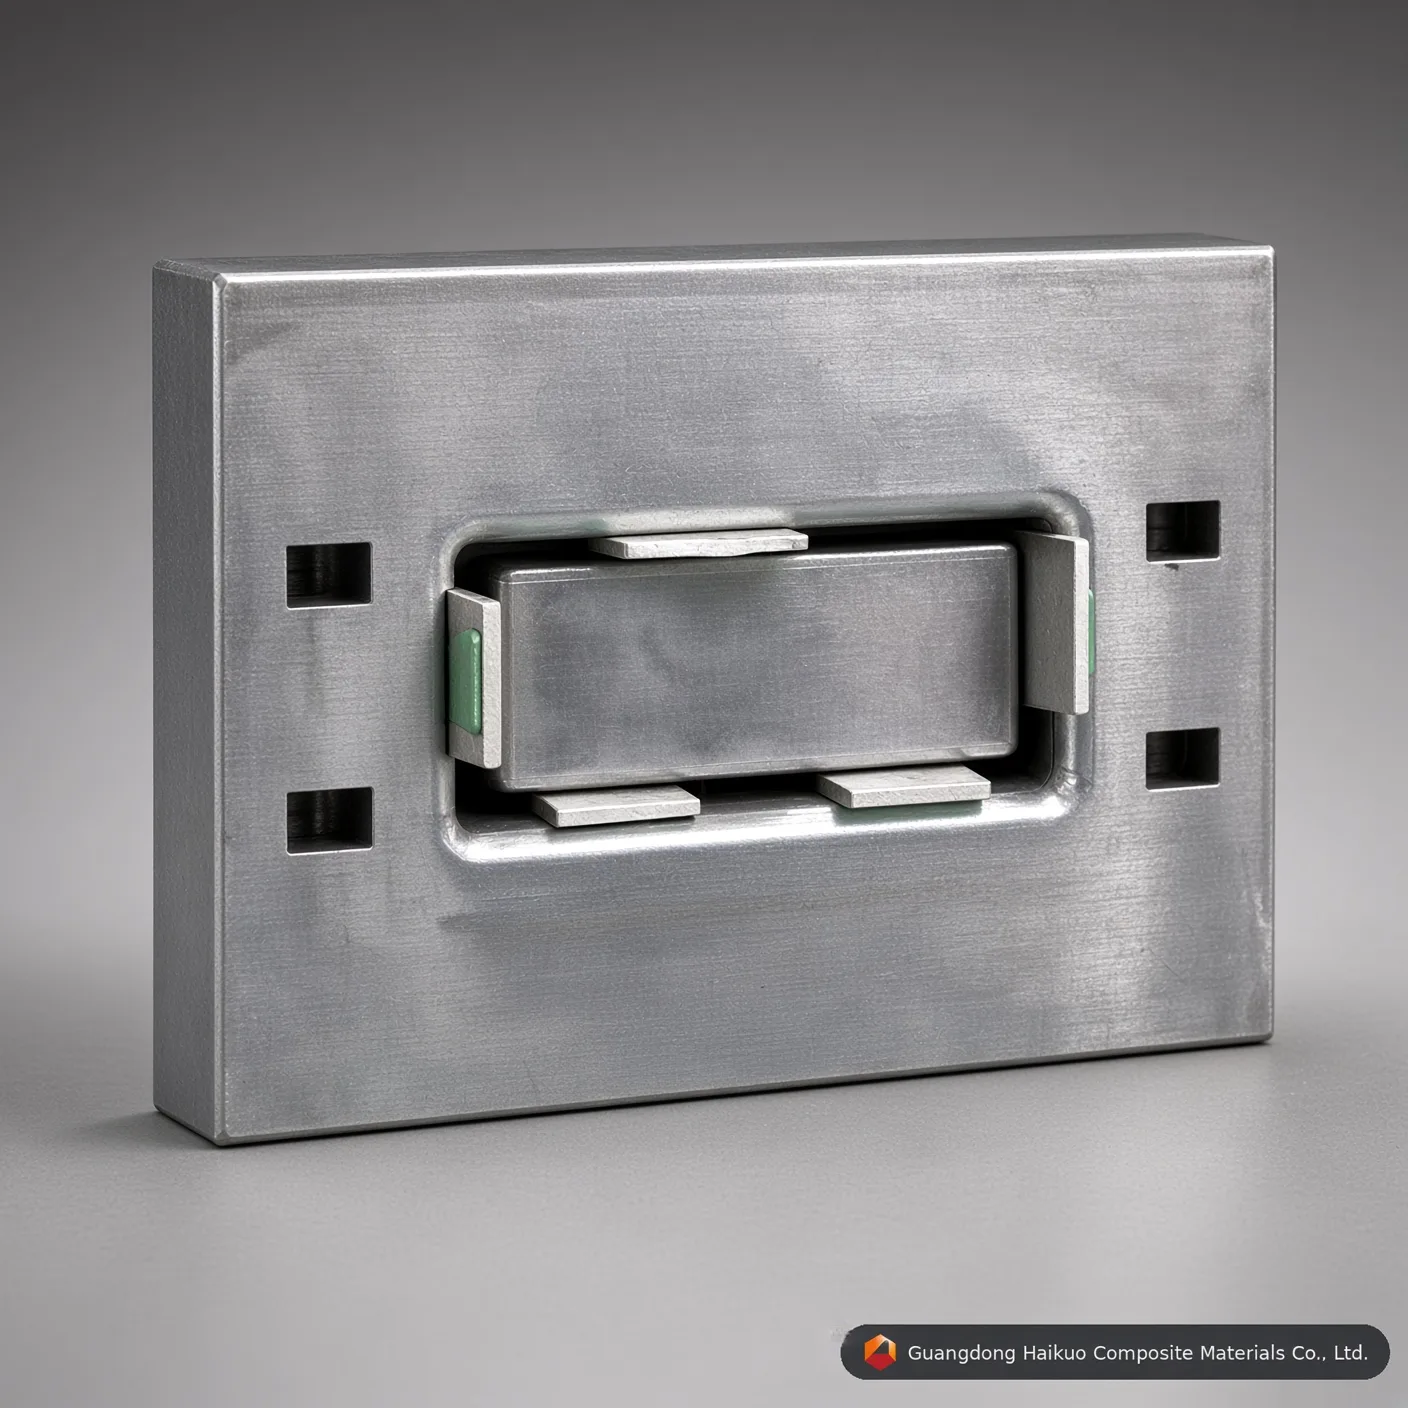
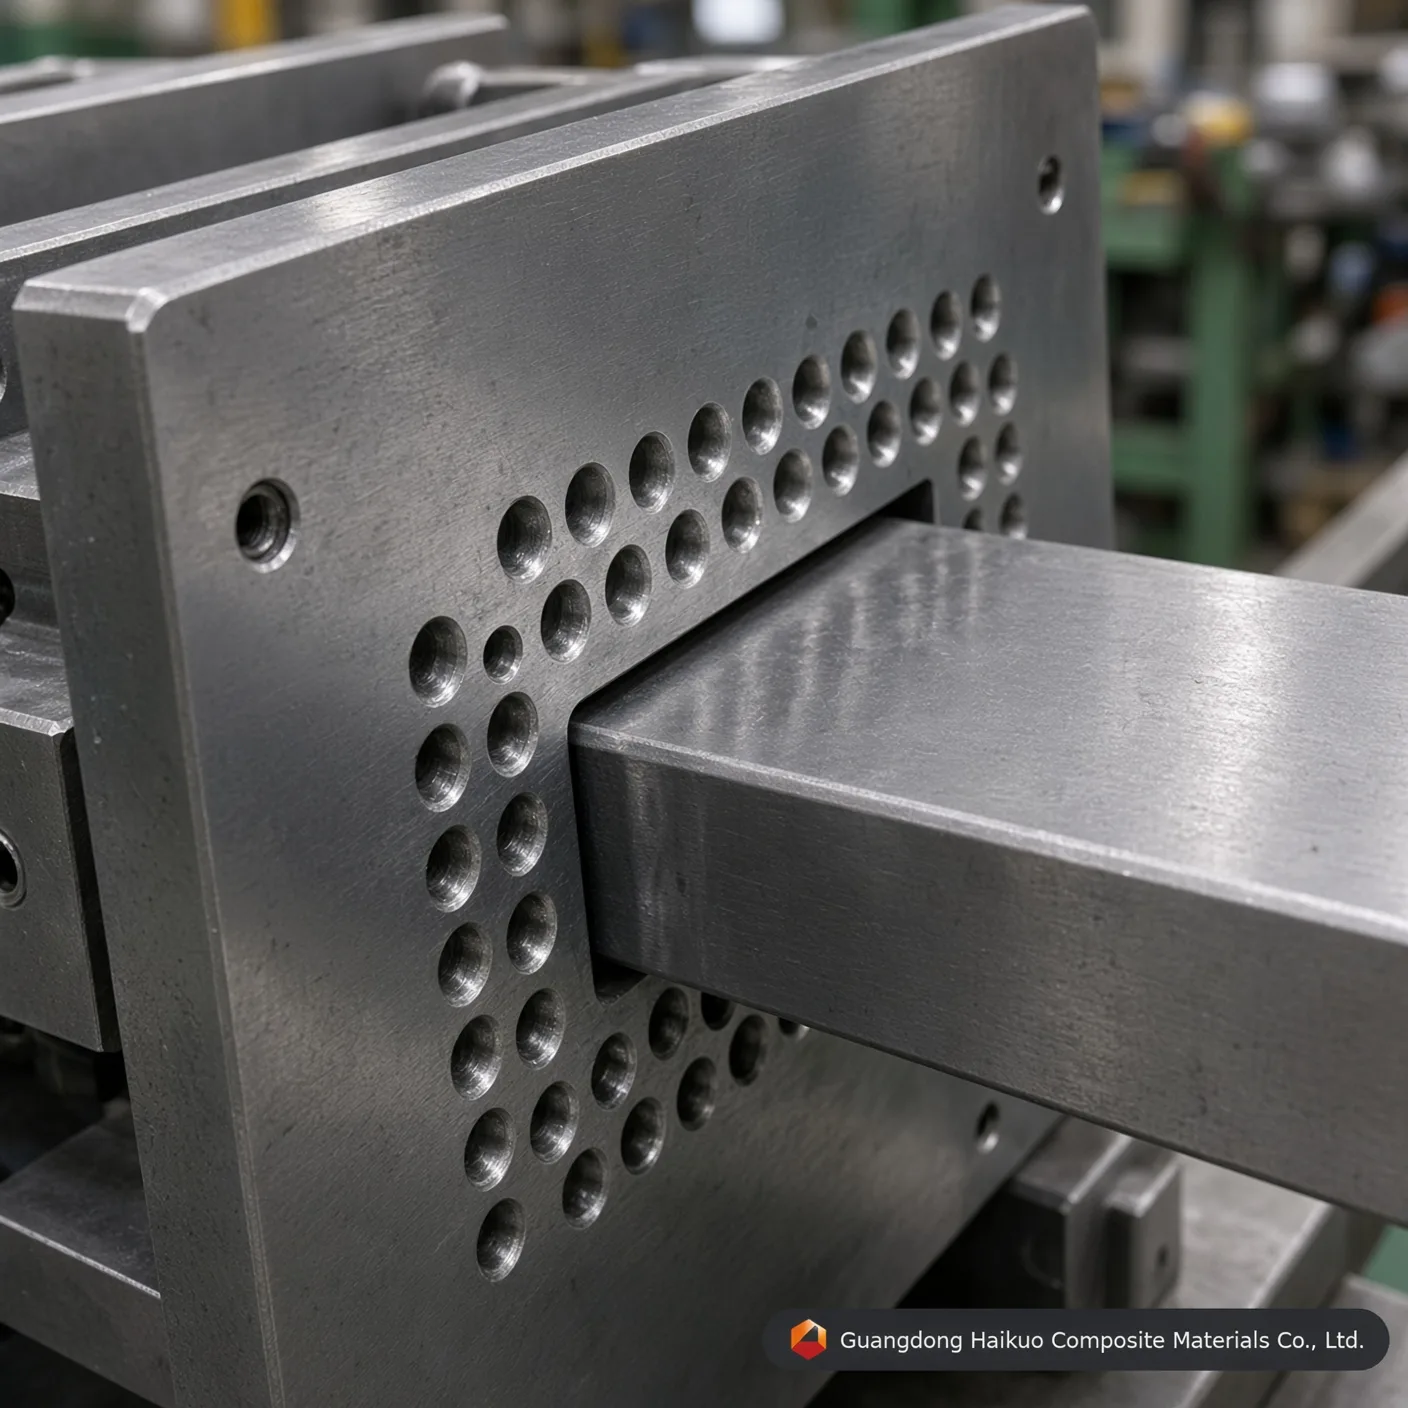
ดายพัลทรูชันท่อสี่เหลี่ยมผืนผ้า FRP 120*50 mm & แม่พิมพ์โครงสร้างงานหนัก
แม่พิมพ์พัลทรูชันท่อสี่เหลี่ยมผืนผ้า FRP 120*50mm ที่สร้างอย่างแม่นยำจากผู้ผลิตที่ได้รับการรับรอง Haikuo กลึงจากเหล็กแม่พิมพ์ H13/Cr12 พร้อมชุบโครเมียมแข็ง 0.05mm และผิวเงาสะท้อน Ra 0.012
มาตรฐานการปฏิบัติ
ความตรง: 0.02mm ความเรียบ: Ra=0.025~0.012 ความแข็งผิวโพรงแม่พิมพ์: < 0.02mm ค่าความคลาดเคลื่อนขอบเขต: ±0.3mm ความหนาชั้นชุบ: 0.04-0.05mm มีบริการสั่งทำ
คำอธิบายคำถามที่พบบ่อยติดต่อเรา
แม่พิมพ์พัลทรูชันท่อสี่เหลี่ยมผืนผ้า FRP 120*50 mm คืออะไร
แม่พิมพ์พัลทรูชันท่อสี่เหลี่ยมผืนผ้า FRP 120*50mm — หรือที่เรียกว่าดายพัลทรูชันหรือแม่แบบขึ้นรูปสั่งทำ — เป็นเครื่องมือความแม่นยำงานหนักที่สร้างขึ้นเพื่อการผลิตต่อเนื่องของโปรไฟล์โครงสร้างพอลิเมอร์เสริมเส้นใย เส้นใยแก้วหรือคาร์บอนไฟเบอร์ความแข็งแรงต้านแรงดึงสูงที่ชุบเรซินเทอร์โมเซตถูกดึงผ่านโพรงเหล็กแม่พิมพ์ที่ให้ความร้อนอย่างแม่นยำของเรา และการตั้งค่าแม่พิมพ์นี้ให้ความแม่นยำด้านขนาดที่เข้มงวด ความแข็งแรงเชิงโครงสร้างสูง และการกระจายเรซินสม่ำเสมอทั่วหน้าตัดสี่เหลี่ยมผืนผ้าทั้งหมด
แม่พิมพ์พัลทรูชัน FRP ของ Haikuo ทำงานอย่างไร
ภายในแม่พิมพ์พัลทรูชันท่อสี่เหลี่ยมผืนผ้า FRP ของ Haikuo กระบวนการขึ้นรูปต่อเนื่องดำเนินผ่านสี่ขั้นตอนทางเทคนิคที่ประสานกัน:
- การคลายเส้นใยจากชั้นวาง & การชุบ: โรวิ่งใยแก้วต่อเนื่องหรือแผ่นคาร์บอนไฟเบอร์คลายจากชั้นวางควบคุมแรงตึงและป้อนเข้าอ่างเรซินโพลีเอสเตอร์ไม่อิ่มตัว ไวนิลเอสเตอร์ หรืออีพอกซี
- การขึ้นรูปเบื้องต้นอย่างแม่นยำ: เมทริกซ์เส้นใยที่เปียกเรซินผ่านตัวนำขึ้นรูปล่วงหน้าสั่งทำที่จัดเรียงคอมโพสิตให้เป็นโปรไฟล์โครงสร้างเป้าหมาย 120*50mm
- การบ่มด้วยความร้อนที่ควบคุม: ภายในโพรงดายให้ความร้อนหลายโซน เรซินเกิดปฏิกิริยาเชื่อมขวางแบบคายความร้อนอย่างสม่ำเสมอ เปลี่ยนพอลิเมอร์เหลวเป็นท่อสี่เหลี่ยมผืนผ้าแข็ง
- การดึงต่อเนื่อง & การตัดด้วยเลื่อย: อุปกรณ์ดึงแบบไฮดรอลิกหรือแบบสายพานตีนตะขาบดึงโปรไฟล์สี่เหลี่ยมผืนผ้า FRP ที่บ่มแล้วออกจากปลายดาย ซึ่งเลื่อยบินตัดอัตโนมัติตามความยาวหน้างานที่ต้องการ
มาตรฐานวัสดุ & การผลิตเบื้องหลังแม่พิมพ์
เพื่อยืดอายุการใช้งานและลดแรงเสียดทานภายใน Guangdong Haikuo สร้างและกลึงดายพัลทรูชันจากเหล็กแม่พิมพ์ที่ได้รับการรับรองระดับพรีเมียมพร้อมพื้นผิวขั้นสูง:
| ข้อกำหนดพารามิเตอร์ทางวิศวกรรม | ตัวชี้วัดทางเทคนิคที่ผ่านการทดสอบ & มาตรฐานการปฏิบัติตาม |
|---|---|
| ชื่อแม่พิมพ์ | แม่พิมพ์พัลทรูชันท่อสี่เหลี่ยมผืนผ้า FRP 120*50 mm ระดับพรีเมียม |
| ขนาดหน้าตัด | กว้าง 120mm × สูง 50mm (สั่งทำความหนาผนังได้เต็มรูปแบบ) |
| วัสดุเหล็กแกนหลัก | เหล็กแม่พิมพ์เกรดพรีเมียม 40Cr, P20, Cr12MoV, 38CrMoAl หรือ H13 (ตัวเลือก) |
| การปรับสภาพผิวโพรงแม่พิมพ์ | ชุบแข็งและอบคืนไฟขั้นสูง ชุบแข็งด้วยการเหนี่ยวนำ ไนไตรดิงด้วยก๊าซ ชุบโครเมียมแข็ง |
| ความแข็งของเนื้อโพรง | HRC 55 – 60 |
| การขัดเงาสะท้อนภายใน | เรียบพิเศษ Ra = 0.025 ~ 0.012 μm (ขจัดรอยแตกขนาดเล็กของโปรไฟล์) |
| ค่าความคลาดเคลื่อนความตรง | ≤ 0.02 mm ตลอดช่วง 1000 mm |
| ค่าความคลาดเคลื่อนเรขาคณิตขอบเขต | ±0.1 mm ถึง ±0.3 mm (ตรงตามเกณฑ์มาตรฐานสากลด้านการบินและอวกาศ/เรโดม 5G) |
| ความหนาชั้นชุบโครเมียมแข็ง | 0.04 mm – 0.05 mm (ให้ความต้านทานการสึกหรอสูงสุดต่อไฟเบอร์กลาสที่กัดสึก) |
| เรซินเทอร์โมเซตที่ใช้ได้ | เมทริกซ์โพลีเอสเตอร์ไม่อิ่มตัว (UP) ไวนิลเอสเตอร์ อีพอกซี ฟีนอลิก โพลียูรีเทน (PU) |
ปัจจัยสมรรถนะที่ขับเคลื่อนคุณภาพแม่พิมพ์โครงสร้าง
- การปรับวัสดุเสริมแรงให้เหมาะสม: การปรับสัดส่วนปริมาตรเส้นใยและการจัดวางแผ่นภายในช่อง 120*50mm เปลี่ยนคุณสมบัติเชิงกล (ความแข็งตึง น้ำหนักดัดตามแกน) ของท่อสี่เหลี่ยมผืนผ้า FRP ที่ได้
- การปรับเทียบเมทริกซ์เรซิน: การเลือกระหว่างโพลีเอสเตอร์ราคาประหยัด ไวนิลเอสเตอร์เกรดสารเคมี หรืออีพอกซีอุณหภูมิสูง กำหนดชั้นป้องกันการกัดกร่อนและโปรไฟล์การขยายตัวทางความร้อนสุดท้าย
- ความแม่นยำของแม่พิมพ์: ภายในแม่พิมพ์ที่เรียบพิเศษและขัดเงาสะท้อนรับประกันแรงต้านการดึงต่ำกว่า ซึ่งลดความต้องการพลังงานของเครื่องพัลทรูชัน เพิ่มความเร็วผลผลิตรายวัน และให้โปรไฟล์ที่มีพื้นผิวสำเร็จสะอาด
เหตุผลที่ควรเลือกแม่พิมพ์พัลทรูชันสั่งทำของ Haikuo
Guangdong Haikuo ช่วยจับคู่ตัวแปรการขยายตัวทางความร้อนของดายหลายโซนกับโปรไฟล์การเชื่อมขวางของเรซินเฉพาะ และรองรับการสร้างต้นแบบอย่างรวดเร็วสำหรับห่วงโซ่อุปทานอุตสาหกรรมทั่วโลก
ข้อกำหนดแม่พิมพ์และข้อมูลเชิงวิศวกรรม
| เกรดวัสดุเหล็กแม่พิมพ์ | เหล็กแม่พิมพ์ H13 (พรีเมียม) | เหล็กแม่พิมพ์ Cr12MoV (มาตรฐาน) | เหล็กแม่พิมพ์ P20 (ประหยัด) |
|---|---|---|---|
| อายุการทำงานหลัก | ยอดเยี่ยม (เกิน 50,000 เมตรกับไฟเบอร์กลาส) | สูง (ประมาณ 30,000 – 40,000 เมตร) | ปานกลาง (เหมาะกับการผลิตต้นแบบจำนวนน้อย) |
| ความต้านทานความล้าจากความร้อน | สูงมาก (คงความแข็ง HRC ที่อุณหภูมิสูง) | ปานกลาง (เหมาะกับเมทริกซ์โพลีเอสเตอร์) | ไม่ดี (สึกหรอด้านขนาดได้ง่ายเมื่อใช้กับ PU ต่อเนื่อง) |
| ขีดจำกัดการขัดเงาสะท้อนภายใน | ยอดเยี่ยม (ได้ค่า Ra 0.012 μm) | ดีมาก (ได้ค่า Ra 0.025 μm) | มาตรฐาน (ได้ค่า Ra 0.040 μm) |
| โปรไฟล์การใช้งานที่เหมาะสม | การผลิตหน้าตัดโครงสร้างคอมโพสิตขนาดใหญ่ พัลทรูชันโพลียูรีเทน | ท่อสี่เหลี่ยมผืนผ้า FRP มาตรฐาน รางสี่เหลี่ยมปริมาณมาก | โปรไฟล์รูปทรงพิเศษสั่งทำปริมาณน้อยเฉพาะทาง |
ถาม-ตอบด้านวิศวกรรมแม่พิมพ์ความแม่นยำ
Q1: เหตุใดความหนาชั้นชุบโครเมียมแข็ง 0.04-0.05mm จึงสำคัญสำหรับแม่พิมพ์พัลทรูชันท่อสี่เหลี่ยมผืนผ้า FRP
คำตอบ: โรวิ่งและแผ่นใยแก้วเป็นวัสดุที่กัดสึกสูง ระหว่างการขึ้นรูปโปรไฟล์คอมโพสิตต่อเนื่อง เมทริกซ์เสริมแรงด้วยเส้นใยก่อให้เกิดแรงเสียดทานขีดข่วนมหาศาลกับผนังโพรงของแม่พิมพ์พัลทรูชันท่อ FRP การชุบโครเมียมแข็งที่แม่นยำ 0.04-0.05mm เพิ่มความแข็งจุลภาคของพื้นผิวและปกป้องเหล็กแม่พิมพ์ที่อยู่ใต้ (เช่น H13 หรือ Cr12) สิ่งกีดขวางทนการสึกหรอนี้ยืดอายุโครงสร้างของดายพัลทรูชันได้เกิน 40% และรักษารูปทรงภายนอก 120*50mm ให้สม่ำเสมอ
Q2: การขัดเงาสะท้อนภายในถึง Ra 0.012 ส่งผลต่อแรงต้านการดึงบนเครื่องพัลทรูชันของคุณอย่างไร
คำตอบ: การได้ความหยาบผิวขัดเงาสะท้อนภายในระดับจุลภาค Ra 0.012 ถึง 0.025 μm ลดสัมประสิทธิ์แรงเสียดทานพลวัตภายในแม่แบบขึ้นรูปสั่งทำ 120*50mm อย่างมาก แรงต้านเสียดทานต่ำหมายความว่าเครื่องพัลทรูชันแบบไฮดรอลิกหรือสายพานตีนตะขาบต้องใช้แรงจับดึงน้อยลงมากเพื่อเคลื่อนโปรไฟล์คอมโพสิตที่กำลังบ่ม ซึ่งขจัดการติดขัดของสายผลิต ป้องกันคราบเส้นใยหรือรอยย่นบนผิว และลดการใช้พลังงานตลอดกะการผลิตจำนวนมาก
Q3: ควรกำหนดเหล็กแกนหลักเกรดใดสำหรับแม่พิมพ์พัลทรูชัน FRP สี่เหลี่ยมจัตุรัสและสี่เหลี่ยมผืนผ้าสั่งทำปริมาณมาก
คำตอบ: สำหรับการผลิตต่อเนื่องระยะยาวปริมาณมากของท่อสี่เหลี่ยมจัตุรัสหรือสี่เหลี่ยมผืนผ้า FRP สั่งทำ แนะนำอย่างยิ่งให้ใช้เหล็กแม่พิมพ์ H13หรือเหล็กแม่พิมพ์ Cr12MoV เหล็ก H13 ให้ความต้านทานความล้าจากความร้อนที่เหนือกว่าและคงความแข็งพื้นฐาน (HRC 55-60) ระหว่างจุดสูงสุดของการบ่มแบบคายความร้อนที่อุณหภูมิสูงของระบบไวนิลเอสเตอร์หรือโพลียูรีเทน สำหรับการผลิตโปรไฟล์ต้นแบบที่สั้นกว่าและคำนึงถึงต้นทุน เหล็กแม่พิมพ์อบแข็งล่วงหน้าราคาประหยัด เช่น P20 ใช้ได้อย่างมีประสิทธิภาพ
Q4: Haikuo ป้องกันการบิดงอด้านขนาดเกินกว่าค่าความคลาดเคลื่อนความตรง 1000mm บนโปรไฟล์สี่เหลี่ยมผืนผ้าขนาดใหญ่อย่างไร
คำตอบ: ขจัดการบิดงอด้านขนาดด้วยการควบคุมการจัดแนวการกลึงและโปรไฟล์ความร้อนอย่างเข้มงวด ที่ Haikuo ห้องเครื่องมือภายในของเราใช้เครื่องเจียร CNC ความแม่นยำสูงเพื่อบังคับเกณฑ์ค่าความคลาดเคลื่อนความตรงที่ ≤0.02mm ต่อเมตร นอกจากนี้ วิศวกรของเราปรับการกระจายเฉพาะจุดของแท่งให้ความร้อนไฟฟ้าตามแผ่นแม่พิมพ์ 120*50mm สร้างการไล่ระดับความร้อนที่สมดุลซึ่งทำให้ความเร็วการเกิดเจลของเรซินสม่ำเสมอและชดเชยการสะสมความเค้นภายในของคอมโพสิต
Q5: ระยะเวลาโดยประมาณในการผลิตแม่พิมพ์อัดรีดไฟเบอร์กลาสสั่งทำ 120*50mm เป็นเท่าใด
คำตอบ: รอบการผลิตมาตรฐานสำหรับแม่พิมพ์อัดรีดไฟเบอร์กลาสสั่งทำอยู่ระหว่าง 15 ถึง 20 วันทำการ ซึ่งรวมการตรวจสอบแบบ การจัดหาเหล็กแม่พิมพ์ระดับพรีเมียม การกัดหลายแกน ไนไตรดิงด้วยก๊าซ การชุบโครเมียมแข็งด้วยไฟฟ้า และการขัดเงาสะท้อนโพรงภายในด้วยมือ เพื่อให้ตรงกับข้อกำหนดหน้าตัดคอมโพสิตเชิงโครงสร้างเป้าหมายของท่าน
กระบวนการผลิต

วิศวกรออกแบบแม่พิมพ์

การปรับแต่งแม่พิมพ์โปรไฟล์

การปรับระดับเนื้อชิ้นงานหยาบ

การกลึงแม่พิมพ์ด้วย CNC

การเจาะแม่พิมพ์

การเจียรผิว

การขัดผนังด้านในของโพรงแม่พิมพ์

การชุบโครเมียมแม่พิมพ์
ใบรับรอง






