















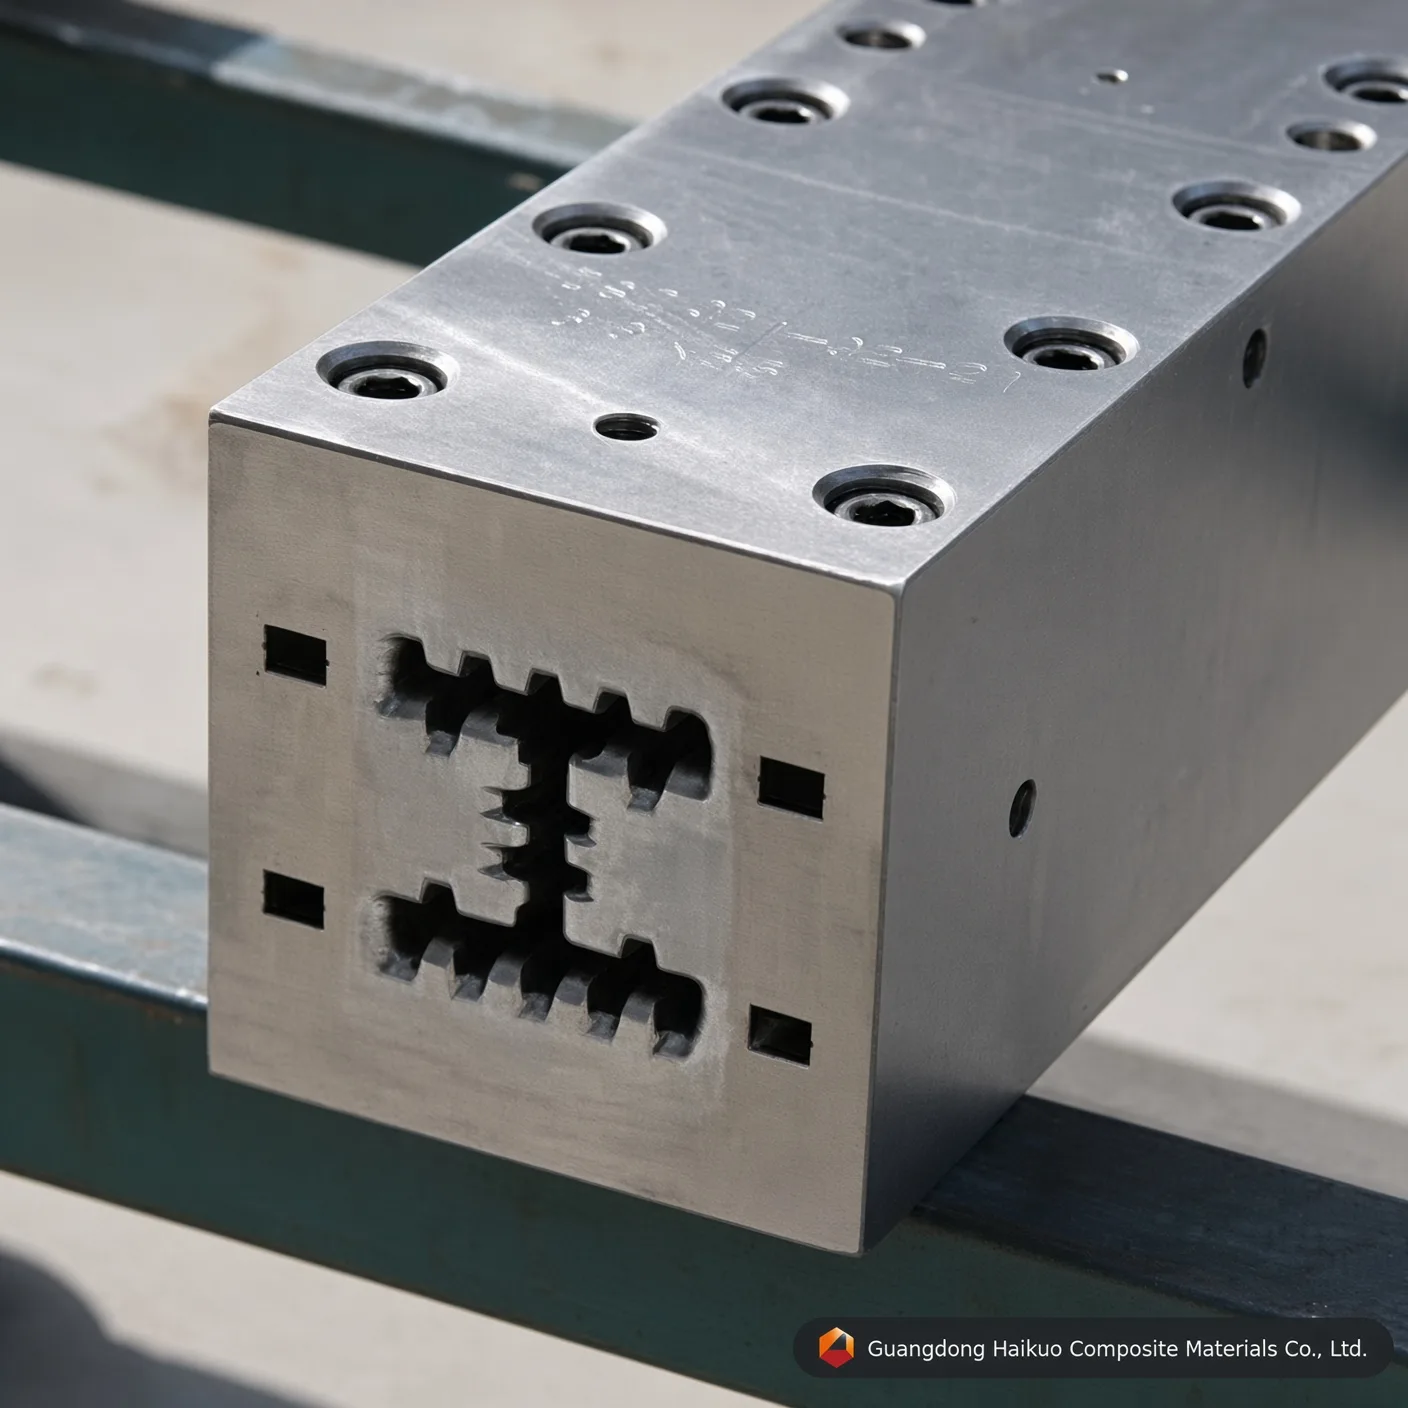
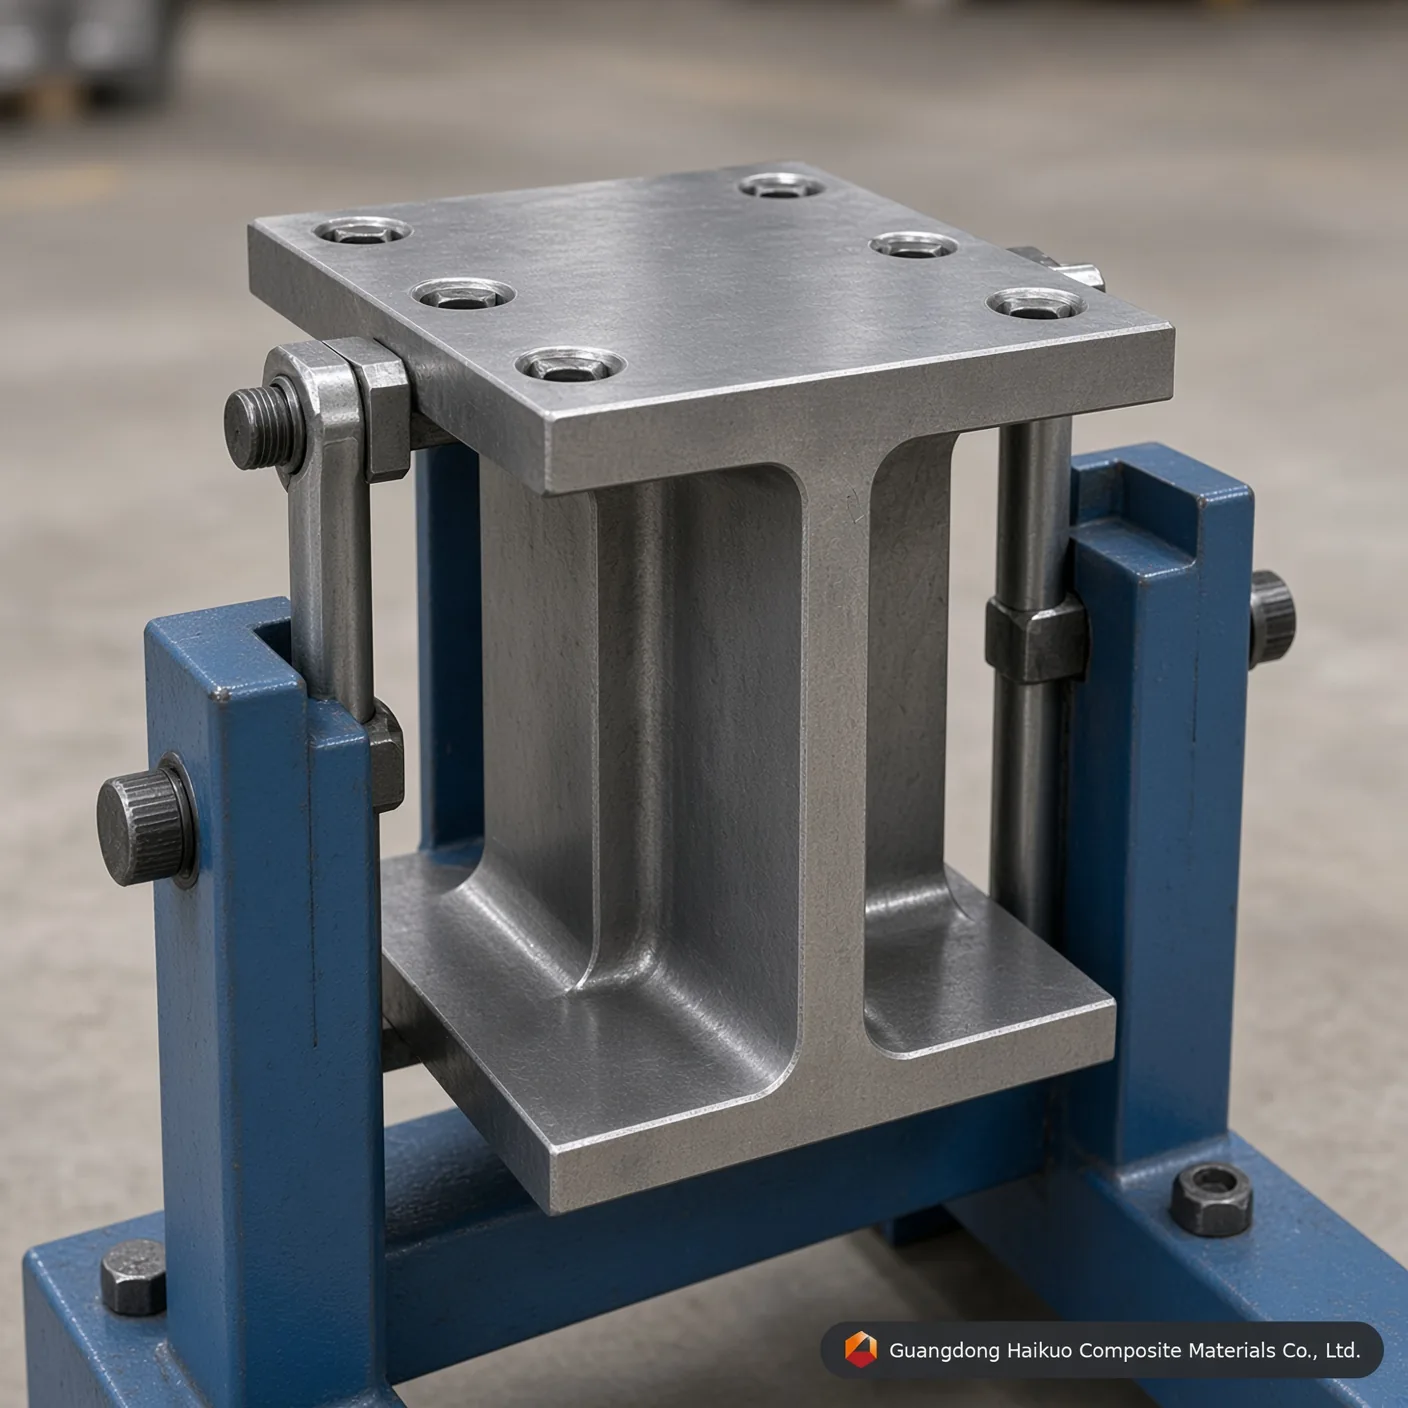
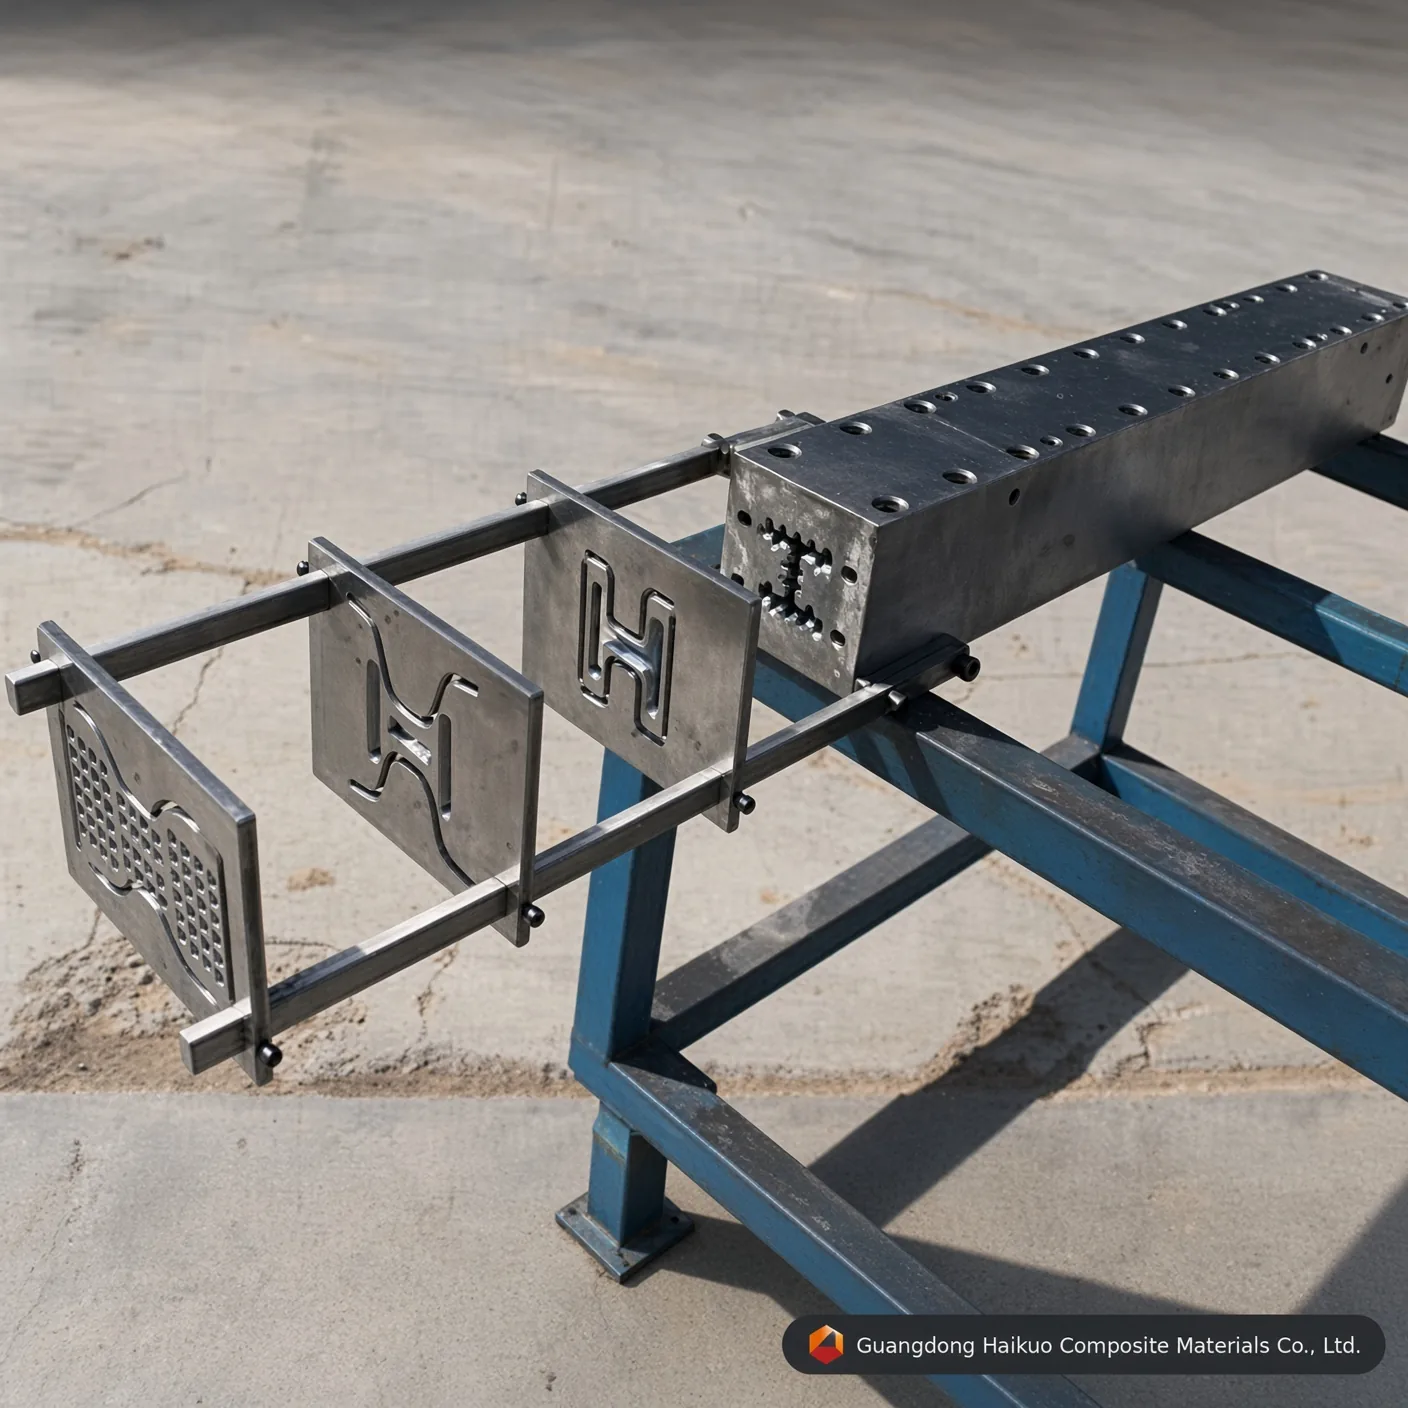
แม่พิมพ์พัลทรูชันสำหรับคานตัว I FRP
แม่พิมพ์นี้ขึ้นรูปโปรไฟล์ FRP เช่น แถบแบน ราง แท่ง ท่อกลม ท่อสี่เหลี่ยมผืนผ้า คานตัว I โครง และอื่น ๆ ยึดด้วยสลักเกลียวกับเครื่องพัลทรูชัน FRP ซึ่งกระบวนการพัลทรูชันต่อเนื่องของโรวิ่งและเรซินขึ้นรูปแต่ละหน้าตัด
มาตรฐานการปฏิบัติ
ความตรง: 0.02mm ความเรียบ: Ra=0.025~0.012 ความแข็งผิวโพรงแม่พิมพ์: < 0.02mm ค่าความคลาดเคลื่อนขอบเขต: ±0.3mm ความหนาชั้นชุบ: 0.04-0.05mm มีบริการสั่งทำ
คำอธิบายคำถามที่พบบ่อยติดต่อเรา
แม่พิมพ์พัลทรูชันสำหรับคานตัว I FRP เป็นดายที่ใช้ผลิตท่อ FRP (พลาสติกเสริมแรงด้วยเส้นใย) กระบวนการพัลทรูชันดึงวัสดุเสริมแรงเส้นใยที่อิ่มตัวด้วยเรซินผ่านดายให้ความร้อนเพื่อก่อเป็นท่อต่อเนื่องที่มีหน้าตัดและขนาดกำหนด ท่อ FRP มีน้ำหนักเบา ความแข็งแรงสูง ต้านทานการกัดกร่อน เป็นฉนวนไฟฟ้า และทนไฟ จึงใช้อย่างกว้างขวางในอุตสาหกรรมไฟฟ้า เคมี ก่อสร้าง และการขนส่ง
แม่พิมพ์พัลทรูชันสำหรับคานตัว I FRPทำงานอย่างไร
1. เส้นใยต่อเนื่อง (เส้นใยแก้ว คาร์บอน หรือวัสดุเสริมแรงที่คล้ายกัน) คลายออกจากชั้นวางม้วนและเคลื่อนผ่านระบบนำทางเข้าสู่อ่างเรซิน
2. มัดเส้นใยที่เปียกชุ่มจากนั้นผ่านสถานีขึ้นรูปเบื้องต้นซึ่งรวมให้เป็นหน้าตัดเป้าหมายก่อนเข้าดาย
3. ภายในดายให้ความร้อน ความดันและอุณหภูมิเปลี่ยนเรซินจากของเหลวเป็นเจลและในที่สุดเป็นของแข็งแข็งรอบวัสดุเสริมแรง
4. กลไกดึงดึงหน้าตัดคอมโพสิตที่บ่มแล้วออกจากดาย จากนั้นเลื่อยตัดให้ได้ความยาวที่สั่ง
อะไรกำหนดสมรรถนะและพารามิเตอร์ของแม่พิมพ์พัลทรูชันสำหรับคานตัว I FRP
วัสดุเสริมแรงเส้นใย: ชนิดและปริมาณเส้นใยที่ใช้มีผลโดยตรงต่อความแข็งแรง ความแข็งตึง และน้ำหนัก — โดยทั่วไป ปริมาณเส้นใยที่สูงกว่าให้ชิ้นงานที่แข็งแรงกว่าและเบากว่า เส้นใยแก้ว คาร์บอนไฟเบอร์ และเส้นใยอะรามิดเป็นวัสดุเสริมแรงที่กำหนดใช้บ่อยที่สุด
เมทริกซ์เรซิน: เคมีของเรซินและอัตราส่วนผสมกำหนดความทนความร้อน ความต้านทานสารเคมี และพฤติกรรมการเสื่อมสภาพระยะยาว โดยระบบเรซินที่เสถียรกว่าให้ความทนทานที่ดีกว่า เรซินโพลีเอสเตอร์ ไวนิลเอสเตอร์ และอีพอกซีเป็นระบบที่ใช้บ่อยที่สุด
การออกแบบดาย: รูปทรงและขนาดโพรงกำหนดหน้าตัดและขนาดสำเร็จรูป รวมถึงความเร็วสายผลิตและคุณภาพชิ้นงาน — ดายที่สร้างแม่นยำกว่าผลิตชิ้นงานที่สม่ำเสมอกว่าในปริมาณงานที่สูงกว่า
ข้อกำหนดทางเทคนิคและมาตรฐานการปฏิบัติของแม่พิมพ์พัลทรูชัน
| ชื่อแม่พิมพ์ | แม่พิมพ์พัลทรูชันคานตัว I FRP |
| ข้อกำหนด | ตามการสั่งทำของลูกค้า |
| วัสดุ | 40Cr, P20, Cr12, 38CrMoAI, H13 (ตัวเลือก) |
| การปรับสภาพผิวโพรงแม่พิมพ์ | ชุบแข็งและอบคืนไฟ ชุบแข็ง ชุบโครเมียมแข็ง ไนไตรดิง |
| ความแข็งของโพรงแม่พิมพ์ | HRC55-60 |
| เรซินที่ใช้ได้ | โพลีเอสเตอร์ไม่อิ่มตัว เรซินไวนิล เรซินอีพอกซี เรซินฟีนอลิก โพลียูรีเทน |
| ความตรง | 0.02mm |
| ความเรียบ | Ra=0.025~0.012 |
| ความแข็งผิวโพรงแม่พิมพ์ | < 0.02mm |
| ค่าความคลาดเคลื่อนขอบเขต | ±0.3mm |
| ความหนาชั้นชุบ | 0.04-0.05mm |
ข้อกำหนดแม่พิมพ์และข้อมูลเชิงวิศวกรรม
| เกรดวัสดุเหล็กแม่พิมพ์ | เหล็กแม่พิมพ์ H13 (พรีเมียม) | เหล็กแม่พิมพ์ Cr12MoV (มาตรฐาน) | เหล็กแม่พิมพ์ P20 (ประหยัด) |
|---|---|---|---|
| อายุการทำงานหลัก | ยอดเยี่ยม (เกิน 50,000 เมตรกับไฟเบอร์กลาส) | สูง (ประมาณ 30,000 – 40,000 เมตร) | ปานกลาง (เหมาะกับการผลิตต้นแบบจำนวนน้อย) |
| ความต้านทานความล้าจากความร้อน | สูงมาก (คงความแข็ง HRC ที่อุณหภูมิสูง) | ปานกลาง (เหมาะกับเมทริกซ์โพลีเอสเตอร์) | ไม่ดี (สึกหรอด้านขนาดได้ง่ายเมื่อใช้กับ PU ต่อเนื่อง) |
| ขีดจำกัดการขัดเงาสะท้อนภายใน | ยอดเยี่ยม (ได้ค่า Ra 0.012 μm) | ดีมาก (ได้ค่า Ra 0.025 μm) | มาตรฐาน (ได้ค่า Ra 0.040 μm) |
| โปรไฟล์การใช้งานที่เหมาะสม | การผลิตคานตัว I ที่ต้องการอายุแม่พิมพ์และเสถียรภาพด้านขนาดสูงสุด | การผลิตคานตัว I ปริมาณมาตรฐาน | การสร้างต้นแบบปริมาณน้อยหรือการทดลองผลิตคานตัว I |
ถาม-ตอบด้านวิศวกรรมแม่พิมพ์ความแม่นยำ
Q1: เหตุใดความหนาชั้นชุบโครเมียมแข็ง 0.04-0.05mm จึงสำคัญสำหรับแม่พิมพ์พัลทรูชันคานตัว I FRP
คำตอบ: โรวิ่งและแผ่นใยแก้วกัดสึกสูง ระหว่างพัลทรูชันต่อเนื่อง เมทริกซ์เสริมแรงก่อให้เกิดแรงเสียดทานขีดข่วนอย่างมากกับผนังโพรงของแม่พิมพ์พัลทรูชันคานตัว I FRP ชั้นโครเมียมแข็งที่แม่นยำ 0.04-0.05mm เพิ่มความแข็งจุลภาคของพื้นผิวและปกป้องเหล็กแม่พิมพ์ที่อยู่ใต้ ยืดอายุดายได้เกิน 40% พร้อมรักษารูปทรงคานตัว Iให้สม่ำเสมอทุกรอบการผลิต
Q2: การขัดเงาสะท้อนภายในถึง Ra 0.012-0.025 μm ส่งผลต่อแรงดึงของแม่พิมพ์พัลทรูชันคานตัว I FRP อย่างไร
คำตอบ: โพรงขัดเงาสะท้อนลดสัมประสิทธิ์แรงเสียดทานพลวัตภายในช่องขึ้นรูปคานตัว Iอย่างมาก แรงเสียดทานต่ำหมายความว่าเครื่องพัลทรูชันต้องใช้แรงจับ/แรงดึงน้อยลงเพื่อเคลื่อนคอมโพสิตที่กำลังบ่ม ซึ่งลดการติดขัดของสายผลิต ป้องกันคราบเส้นใยบนผิว และลดการใช้พลังงานตลอดรอบการผลิตยาว
Q3: ควรกำหนดเหล็กเกรดใดสำหรับการผลิตปริมาณมากด้วยแม่พิมพ์พัลทรูชันคานตัว I FRP
คำตอบ: สำหรับการผลิตต่อเนื่องปริมาณมาก แนะนำเหล็กแม่พิมพ์ H13 หรือเหล็กแม่พิมพ์ Cr12MoV H13 ให้อายุการทำงานยาวนานที่สุดและต้านทานความล้าจากความร้อนได้ดีที่สุด ขณะที่ Cr12MoV ให้สมรรถนะที่แข็งแกร่งในต้นทุนต่ำกว่าสำหรับการผลิตปริมาณมาตรฐาน — เหล็กแม่พิมพ์ P20 ยังเป็นตัวเลือกที่คุ้มค่าสำหรับการสร้างต้นแบบหรือล็อตทดลองสั้น
Q4: สั่งทำแม่พิมพ์พัลทรูชันคานตัว I FRPตามขนาดที่ไม่เป็นมาตรฐานหรือข้อกำหนด OEM ได้หรือไม่
คำตอบ: ได้ เช่นเดียวกับแม่พิมพ์พัลทรูชันทั้งหมดของเรา ขนาด จำนวนโพรง และการปรับสภาพผิวออกแบบทางวิศวกรรมตามแบบหรือตัวอย่างที่แน่นอนของท่านได้ — เรารองรับทั้งขนาดตามแค็ตตาล็อกมาตรฐานและคำขอแม่พิมพ์ OEM สั่งทำเต็มรูปแบบ
Q5: แม่พิมพ์พัลทรูชันคานตัว I FRPเข้ากันได้กับระบบเรซินใดบ้าง
คำตอบ: ดายเข้ากันได้กับระบบเรซินทุกชนิดที่ใช้ในพัลทรูชัน FRP รวมถึงโพลีเอสเตอร์ไม่อิ่มตัว ไวนิลเอสเตอร์ อีพอกซี และเรซินฟีนอลิก แจ้งเรซินเป้าหมายและโปรไฟล์การบ่มของท่าน แล้วเราจะยืนยันพื้นผิวโพรงและการตั้งค่าโซนให้ความร้อนที่เหมาะสมที่สุด
กระบวนการผลิต

วิศวกรออกแบบแม่พิมพ์

การปรับแต่งแม่พิมพ์โปรไฟล์

การปรับระดับเนื้อชิ้นงานหยาบ

การกลึงแม่พิมพ์ด้วย CNC

การเจาะแม่พิมพ์

การเจียรผิว

การขัดผนังด้านในของโพรงแม่พิมพ์

การชุบโครเมียมแม่พิมพ์
ใบรับรอง






