















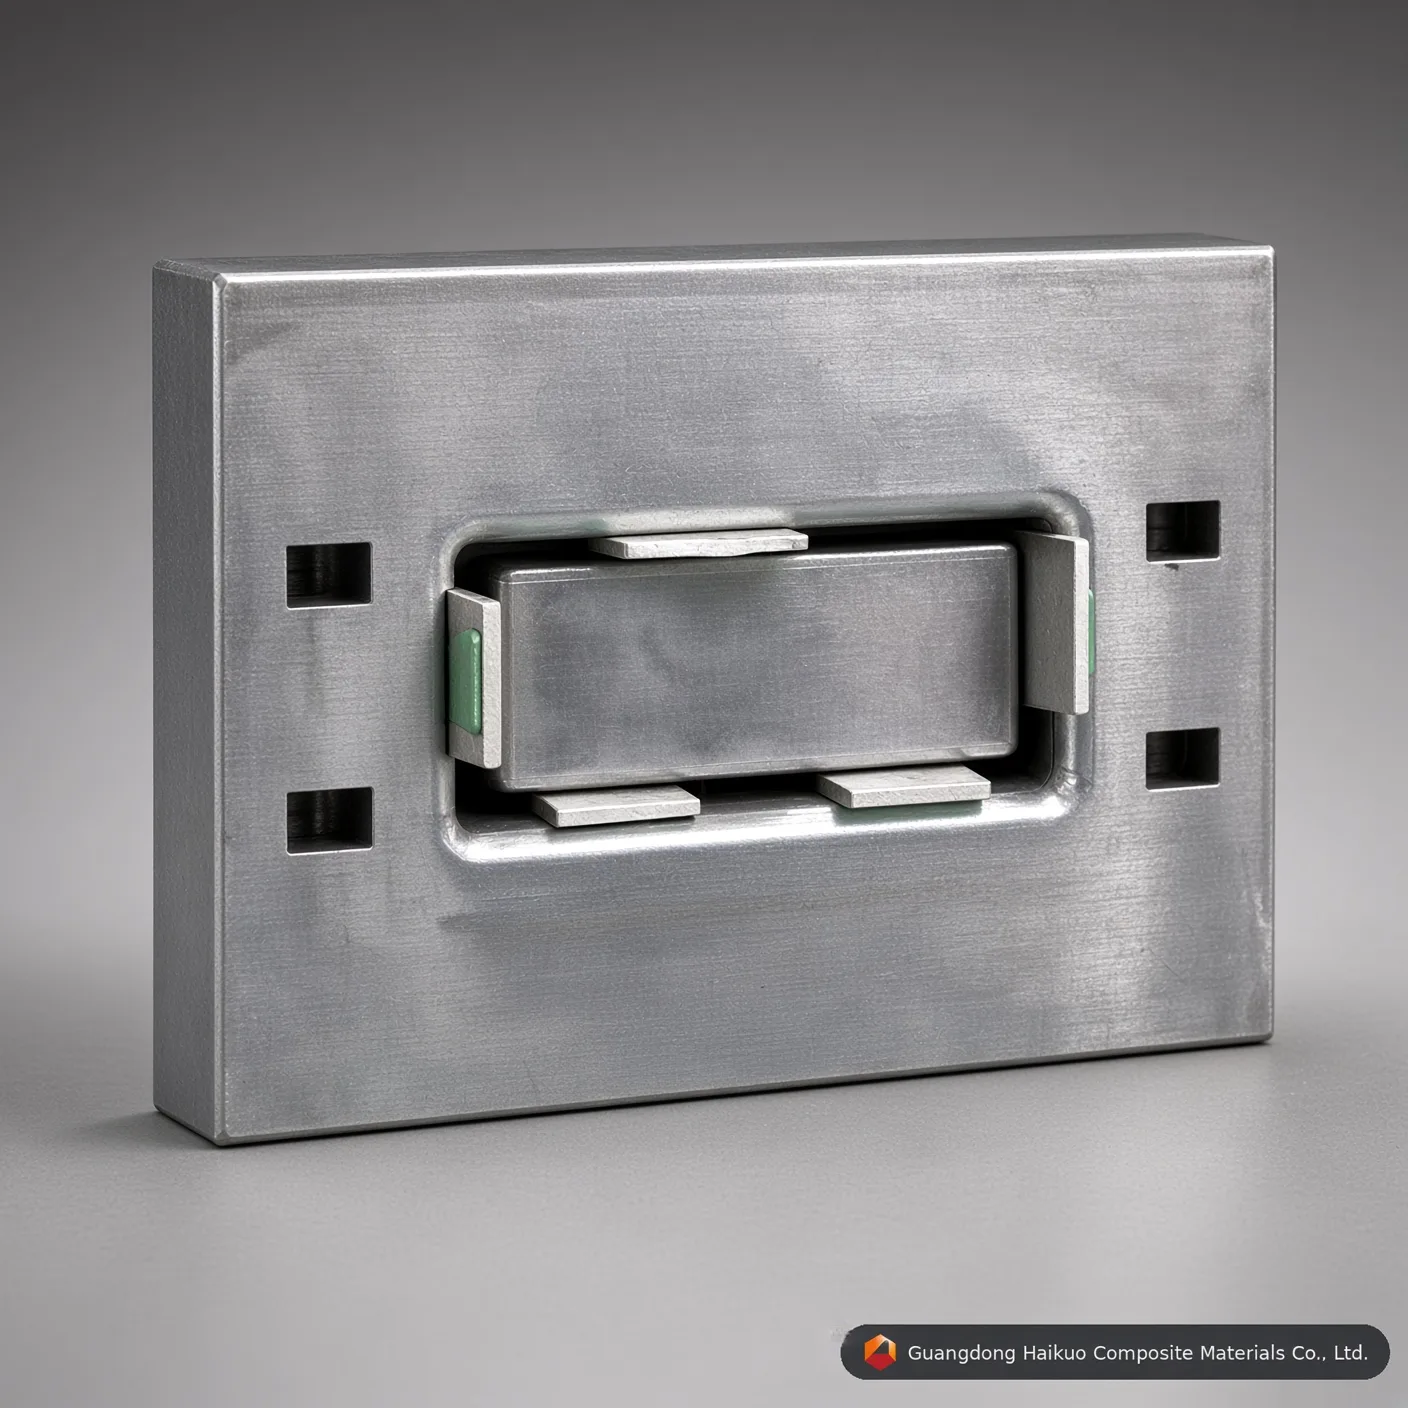
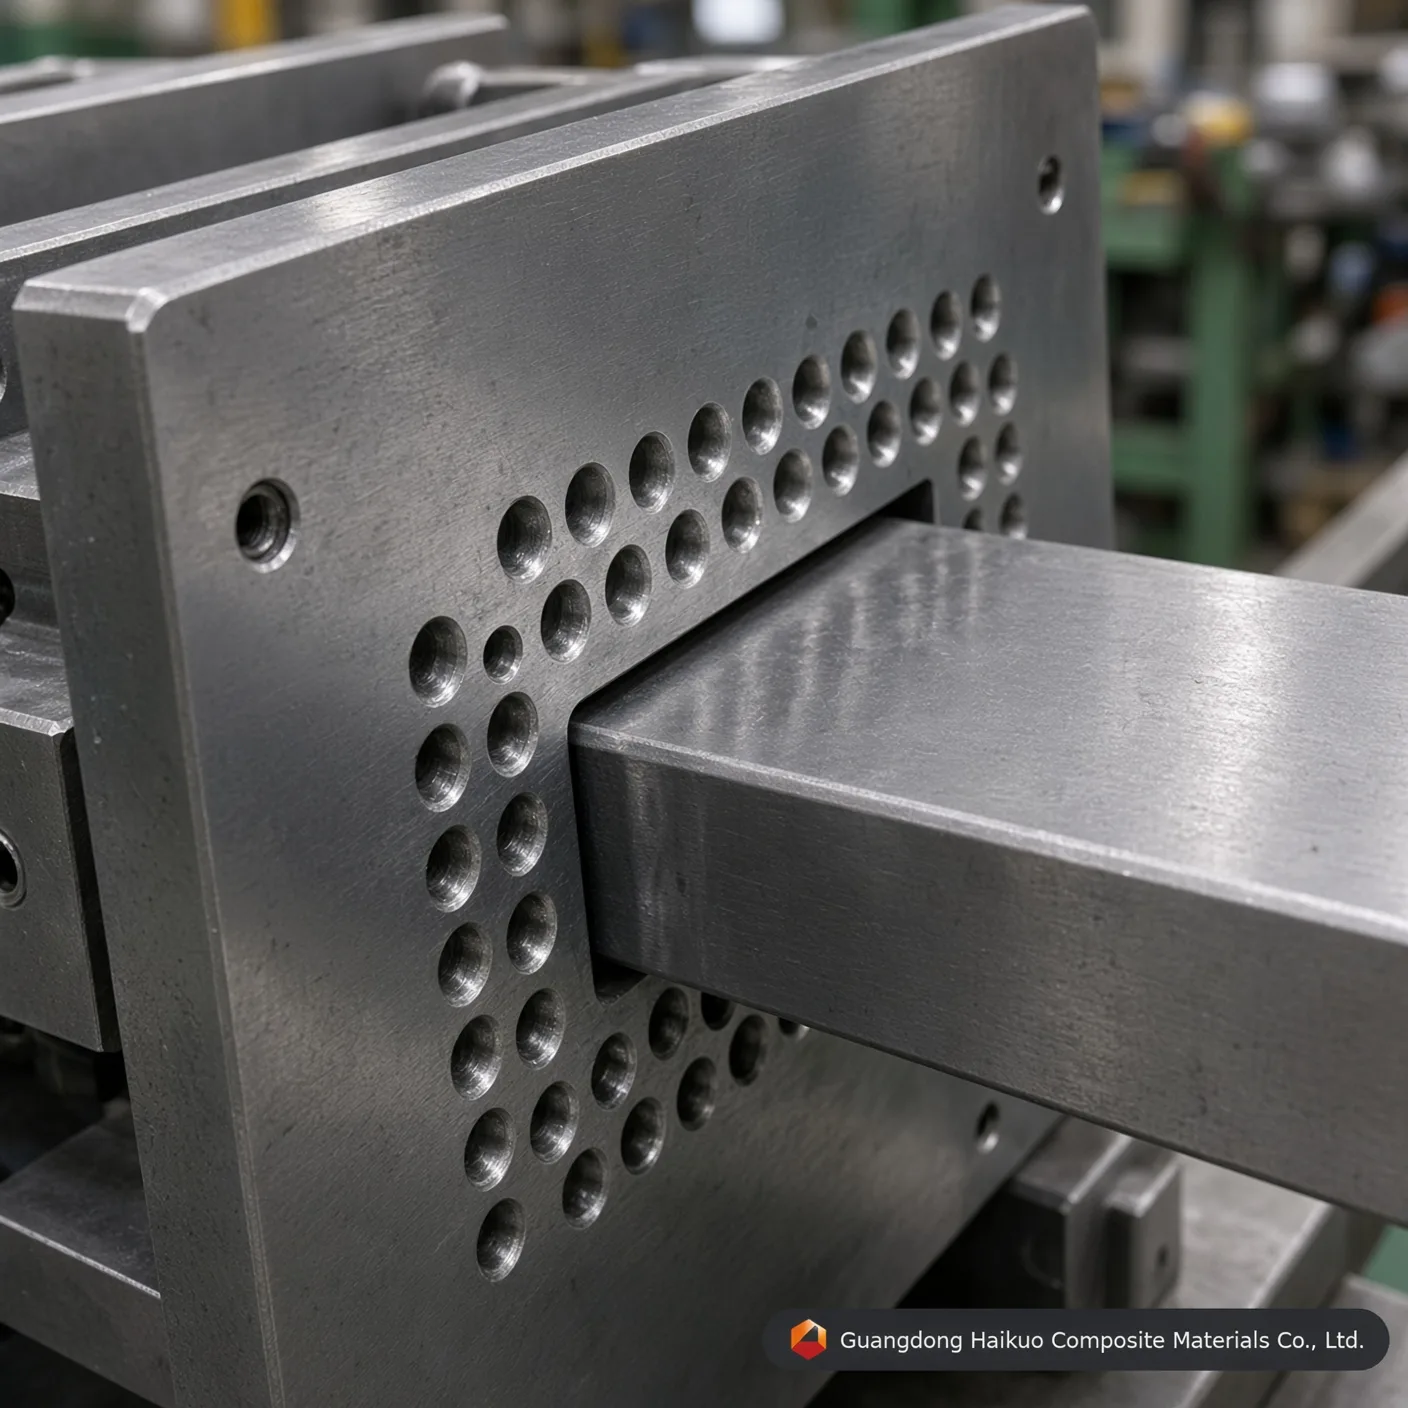
Pultruzní nástroj na obdélníkové trubky FRP 120*50 mm & těžké konstrukční nástroje
Přesně vyrobená pultruzní forma na obdélníkové trubky FRP 120*50 mm od certifikovaného výrobce Haikuo. Obráběná z nástrojové oceli H13/Cr12 s 0,05mm tvrdým chromovým pokovením a zrcadlovou povrchovou úpravou Ra 0.012.
Výkonná norma
Přímost: 0,02 mm Hladkost: Ra=0.025~0.012 Tvrdost povrchu dutiny: < 0.02mm Mezní tolerance: ±0.3mm Tloušťka pokovení: 0.04-0.05mm Poskytujeme zakázkové služby
Co je pultruzní forma na obdélníkové trubky FRP 120*50 mm
Pultruzní forma na obdélníkové trubky FRP 120*50 mm — označovaná také jako pultruzní nástroj nebo zakázková tvarovací matrice — je těžký přesný nástroj určený pro souvislou výrobu konstrukčních profilů z polymeru vyztuženého vlákny. Vysokopevnostní skleněná nebo uhlíková vlákna, impregnovaná termosetovou pryskyřicí, se táhnou přesně vyhřívanou dutinou z nástrojové oceli a toto nástrojové uspořádání zajišťuje úzkou rozměrovou přesnost, vysokou konstrukční pevnost a rovnoměrné rozložení pryskyřice v celém obdélníkovém průřezu.
Jak funguje pultruzní nástroj FRP společnosti Haikuo
Uvnitř pultruzní formy na obdélníkové trubky FRP Haikuo probíhá souvislý tvarovací proces ve čtyřech koordinovaných technických fázích:
- Odvíjení z cívkového stojanu & impregnace: Souvislé skleněné rovingy nebo rohože z uhlíkových vláken se odvíjejí z cívkových stojanů s řízeným napětím a vstupují do lázně z nenasyceného polyesteru, vinylesteru nebo epoxidové pryskyřice.
- Přesné předtvarování: Vláknová matrice zvlhčená pryskyřicí prochází zakázkovými předtvarovacími vodítky, která kompozit uspořádají do cílového konstrukčního profilu 120*50 mm.
- Řízené tepelné vytvrzování: Uvnitř vícezónové vyhřívané dutiny nástroje podléhá pryskyřice stálé exotermní zesíťovací reakci, která mění kapalný polymer na tuhou obdélníkovou trubku.
- Souvislé tažení & řezání pilou: Hydraulické nebo pásové tažné zařízení vytahuje vytvrzený obdélníkový profil FRP z výstupu nástroje, kde jej letmé pily automaticky nařežou na délky požadované na staveništi.
Materiálové & výrobní normy za nástrojem
Aby se prodloužila životnost a snížil vnitřní třecí odpor, společnost Guangdong Haikuo staví a obrábí své pultruzní nástroje z prémiových certifikovaných nástrojových ocelí s pokročilou povrchovou strukturou:
| Inženýrské specifikační parametry | Testované technické metriky & normy shody |
|---|---|
| Označení nástroje | Prémiová pultruzní forma na obdélníkové trubky FRP 120*50 mm |
| Rozměr průřezu | Šířka 120 mm × výška 50 mm (tloušťka stěny plně přizpůsobitelná) |
| Hlavní materiál oceli | Prémiová nástrojová ocel 40Cr, P20, Cr12MoV, 38CrMoAl nebo H13 (volitelně) |
| Povrchová úprava dutiny | Pokročilé kalení a popouštění, indukční kalení, plynová nitridace, tvrdé chromování |
| Základní tvrdost dutiny | HRC 55 – 60 |
| Vnitřní zrcadlové leštění | Ultra hladké Ra = 0.025 ~ 0.012 μm (eliminuje mikrotrhliny profilu) |
| Tolerance přímosti | ≤ 0.02 mm na rozpětí 1000 mm |
| Mezní geometrické tolerance | ±0.1 mm až ±0.3 mm (splňuje mezinárodní referenční hodnoty pro letectví / radomy 5G) |
| Tloušťka tvrdého chromového pokovení | 0.04 mm – 0.05 mm (poskytuje extrémní odolnost proti opotřebení vůči abrazivnímu sklolaminátu) |
| Kompatibilní termosetová pryskyřice | Matrice z nenasyceného polyesteru (UP), vinylesteru, epoxidu, fenolové pryskyřice a polyuretanu (PU) |
Faktory výkonu určující kvalitu konstrukčních nástrojů
- Optimalizace výztuže: Úprava objemových podílů vláken a konfigurací rohoží uvnitř okna 120*50 mm mění mechanické vlastnosti (tuhost, osové ohybové zatížení) výsledné obdélníkové trubky FRP.
- Kalibrace pryskyřičné matrice: Volba mezi úsporným polyesterem, chemicky odolným vinylesterem nebo vysokoteplotním epoxidem určuje konečnou protikorozní bariéru a profil tepelné roztažnosti.
- Přesnost nástroje: Ultra hladký, zrcadlově leštěný vnitřek formy zajišťuje nižší tažný odpor, což snižuje energetické nároky vašich pultruzních strojů, zvyšuje denní výrobní rychlost a vytváří profily s čistým povrchem.
Proč zvolit zakázkové pultruzní formy Haikuo?
Společnost Guangdong Haikuo pomáhá sladit proměnné tepelné roztažnosti vícezónového nástroje s konkrétními profily zesíťování pryskyřice a podporuje rychlé prototypování pro globální průmyslové dodavatelské řetězce.
Specifikace nástrojů & inženýrské poznatky
| Materiál nástrojové oceli | Nástrojová ocel H13 (prémiová) | Nástrojová ocel Cr12MoV (standardní) | Ocel na formy P20 (ekonomická) |
|---|---|---|---|
| Hlavní provozní životnost | Výborná (přes 50 000 metrů se sklolaminátem) | Vysoká (přibližně 30 000 – 40 000 metrů) | Střední (vhodná pro výrobu prototypů v malých sériích) |
| Odolnost proti tepelné únavě | Velmi vysoká (zachovává tvrdost HRC při vysoké teplotě) | Střední (vhodná pro polyesterové matrice) | Slabá (náchylná k rozměrovému opotřebení při trvalém zpracování PU) |
| Vnitřní zrcadlové leštění | Výborná (dosahuje Ra 0,012 μm) | Velmi dobrá (dosahuje Ra 0,025 μm) | Standardní (dosahuje Ra 0.040 μm) |
| Vhodné aplikační profily | Masivní série kompozitních konstrukčních profilů, polyuretanová pultruze | Standardní obdélníkové trubky FRP, velkoobjemové čtvercové profily U | Malé série specializovaných zakázkových nestandardních profilů |
Otázky a odpovědi k přesné konstrukci forem
Ot1: Proč je tloušťka tvrdého chromového pokovení 0,04-0,05 mm kritická pro pultruzní formu na obdélníkové trubky FRP?
Odpověď: Skleněné rovingy a rohože jsou vysoce abrazivní materiály. Při souvislém kompozitním profilování vyvíjí vyztužená matrice z vláken obrovské škrábavé tření o stěny dutiny pultruzní formy na trubky FRP. Aplikace přesné vrstvy tvrdého chromového pokovení 0,04-0,05 mm zvyšuje mikrotvrdost povrchu a chrání podkladovou nástrojovou ocel (například H13 nebo Cr12). Tato bariéra odolná proti opotřebení prodlužuje konstrukční životnost pultruzního nástroje o více než 40 % a udržuje stálou vnější geometrii 120*50 mm.
Ot2: Jak vnitřní zrcadlové leštění na Ra 0.012 ovlivňuje tažný odpor na vašem pultruzním stroji?
Odpověď: Dosažení mikroskopické drsnosti vnitřního zrcadlového leštění Ra 0.012 až 0.025 μm dramaticky minimalizuje dynamický součinitel tření uvnitř zakázkové tvarovací matrice 120*50 mm. Nižší třecí odpor znamená, že hydraulický nebo pásový pultruzní stroj vyžaduje výrazně menší upínací tažnou sílu k posunu vytvrzujícího se kompozitního profilu. To eliminuje zadírání linky, brání vykvétání nebo vrásnění vláken na povrchu a snižuje spotřebu energie během hromadných výrobních směn.
Ot3: Jaká základní třída oceli by měla být specifikována pro velkoobjemové zakázkové pultruzní nástroje na čtvercové a obdélníkové trubky FRP?
Odpověď: Pro velkoobjemovou a dlouhodobou souvislou výrobu zakázkových čtvercových nebo obdélníkových trubek FRP se vysoce doporučuje nástrojová ocel H13 nebo formová ocel Cr12MoV. Ocel H13 poskytuje vynikající odolnost proti tepelné únavě a zachovává svou základní tvrdost (HRC 55-60) během vysokoteplotních exotermních vytvrzovacích špiček u vinylesterových nebo polyuretanových systémů. Pro kratší, na náklady citlivé série prototypových profilů lze účinně nasadit ekonomické předkalené formové oceli, jako je P20.
Ot4: Jak Haikuo brání rozměrové deformaci v rámci tolerance přímosti 1000 mm u velkých obdélníkových profilů?
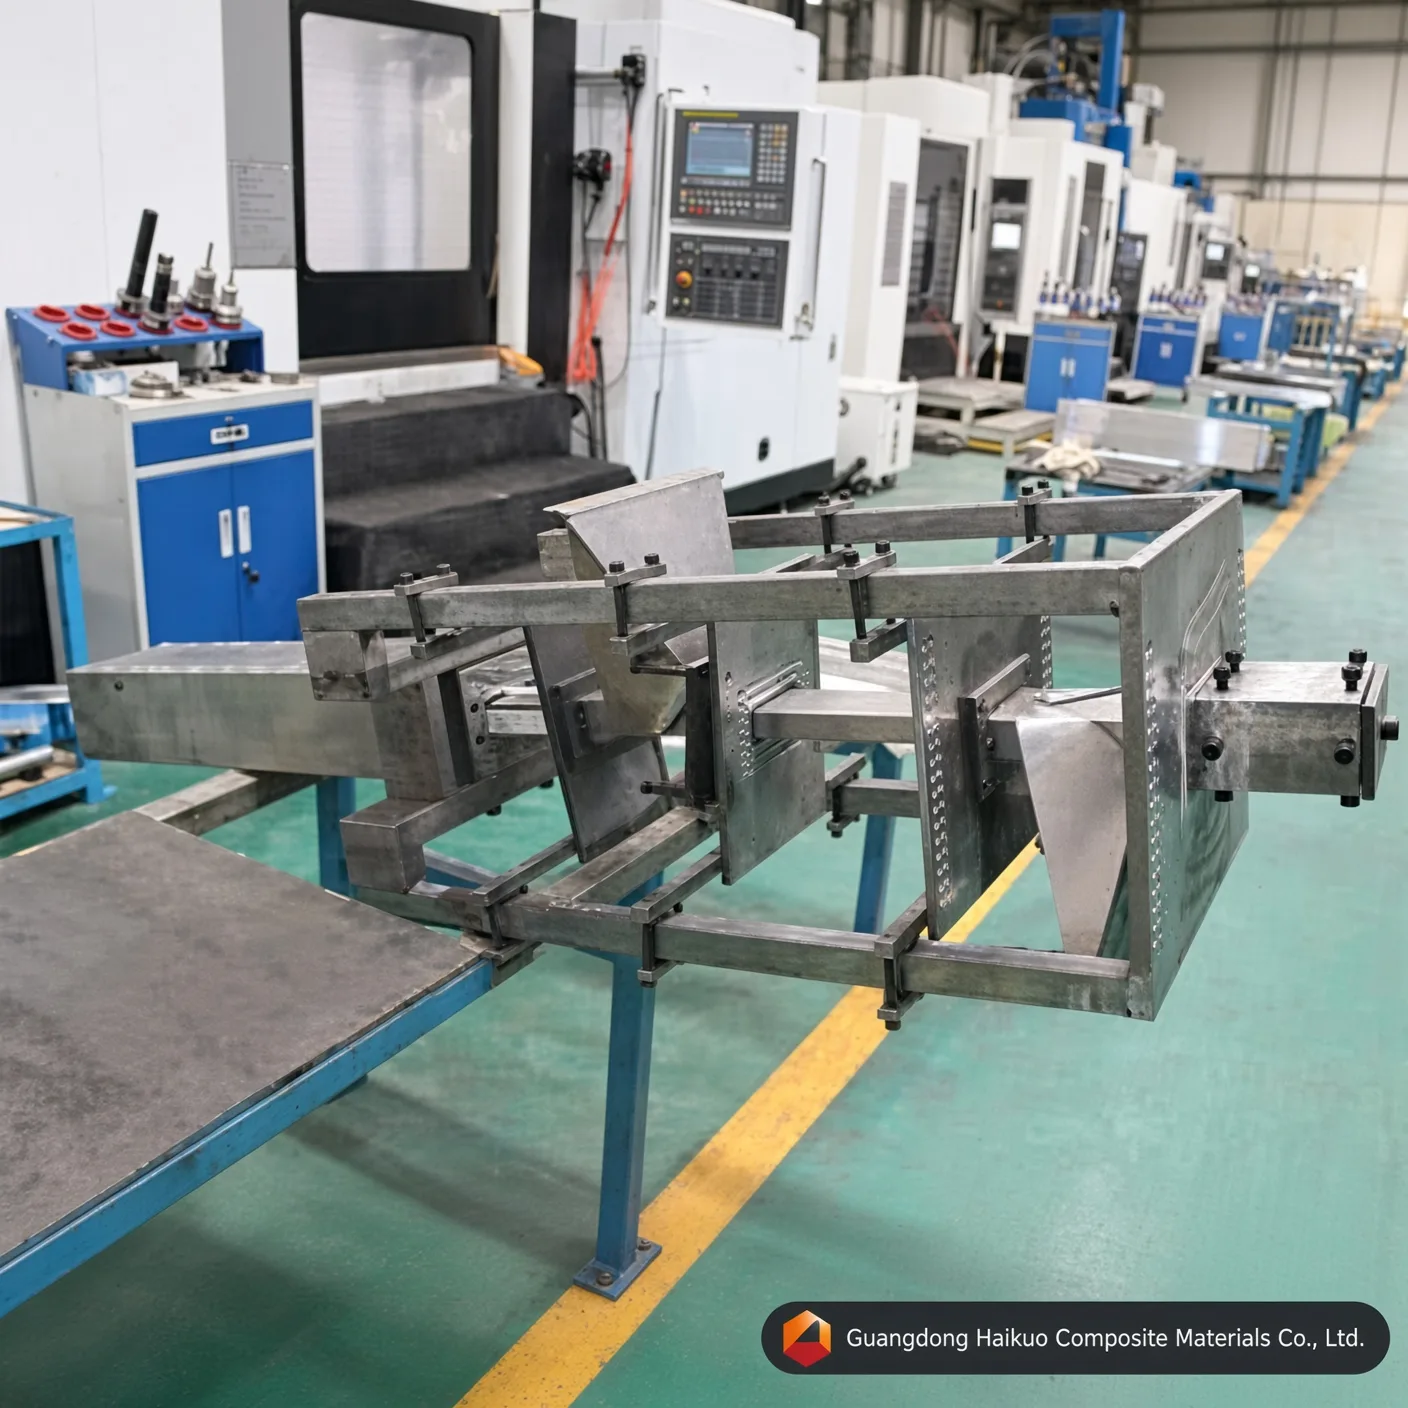
Odpověď: Rozměrová deformace se eliminuje přísnou kontrolou našeho obrábění a zarovnání tepelného profilování. Ve společnosti Haikuo používáme v naší interní nástrojárně vysoce přesné CNC brusky k dodržení prahu tolerance přímosti ≤0.02 mm na metr. Naši inženýři navíc optimalizují lokální rozložení elektrických topných patron podél desek formy 120*50 mm, čímž vytvářejí vyvážený tepelný gradient, který sjednocuje rychlost gelovatění pryskyřice a vyrovnává hromadění vnitřního napětí v kompozitu.
Ot5: Jaká je odhadovaná dodací lhůta výroby zakázkové sklolaminátové vytlačovací formy 120*50 mm?
Odpověď: Standardní výrobní cyklus zakázkových sklolaminátových vytlačovacích forem se pohybuje mezi 15 až 20 pracovními dny. To zahrnuje ověření výkresu, zajištění prémiové nástrojové oceli, víceosé frézování, plynovou nitridaci, tvrdé chromování a ruční zrcadlové leštění vnitřní dutiny podle specifikací vašeho cílového konstrukčního kompozitního profilu.
Výrobní proces

Konstrukce formy (inženýrská práce)

Seřizování formy profilu

Hrubé vyrovnání polotovaru

CNC obrábění formy

Děrování formy

Broušení povrchu

Leštění vnitřní stěny dutiny

Chromování formy
Certifikát






