















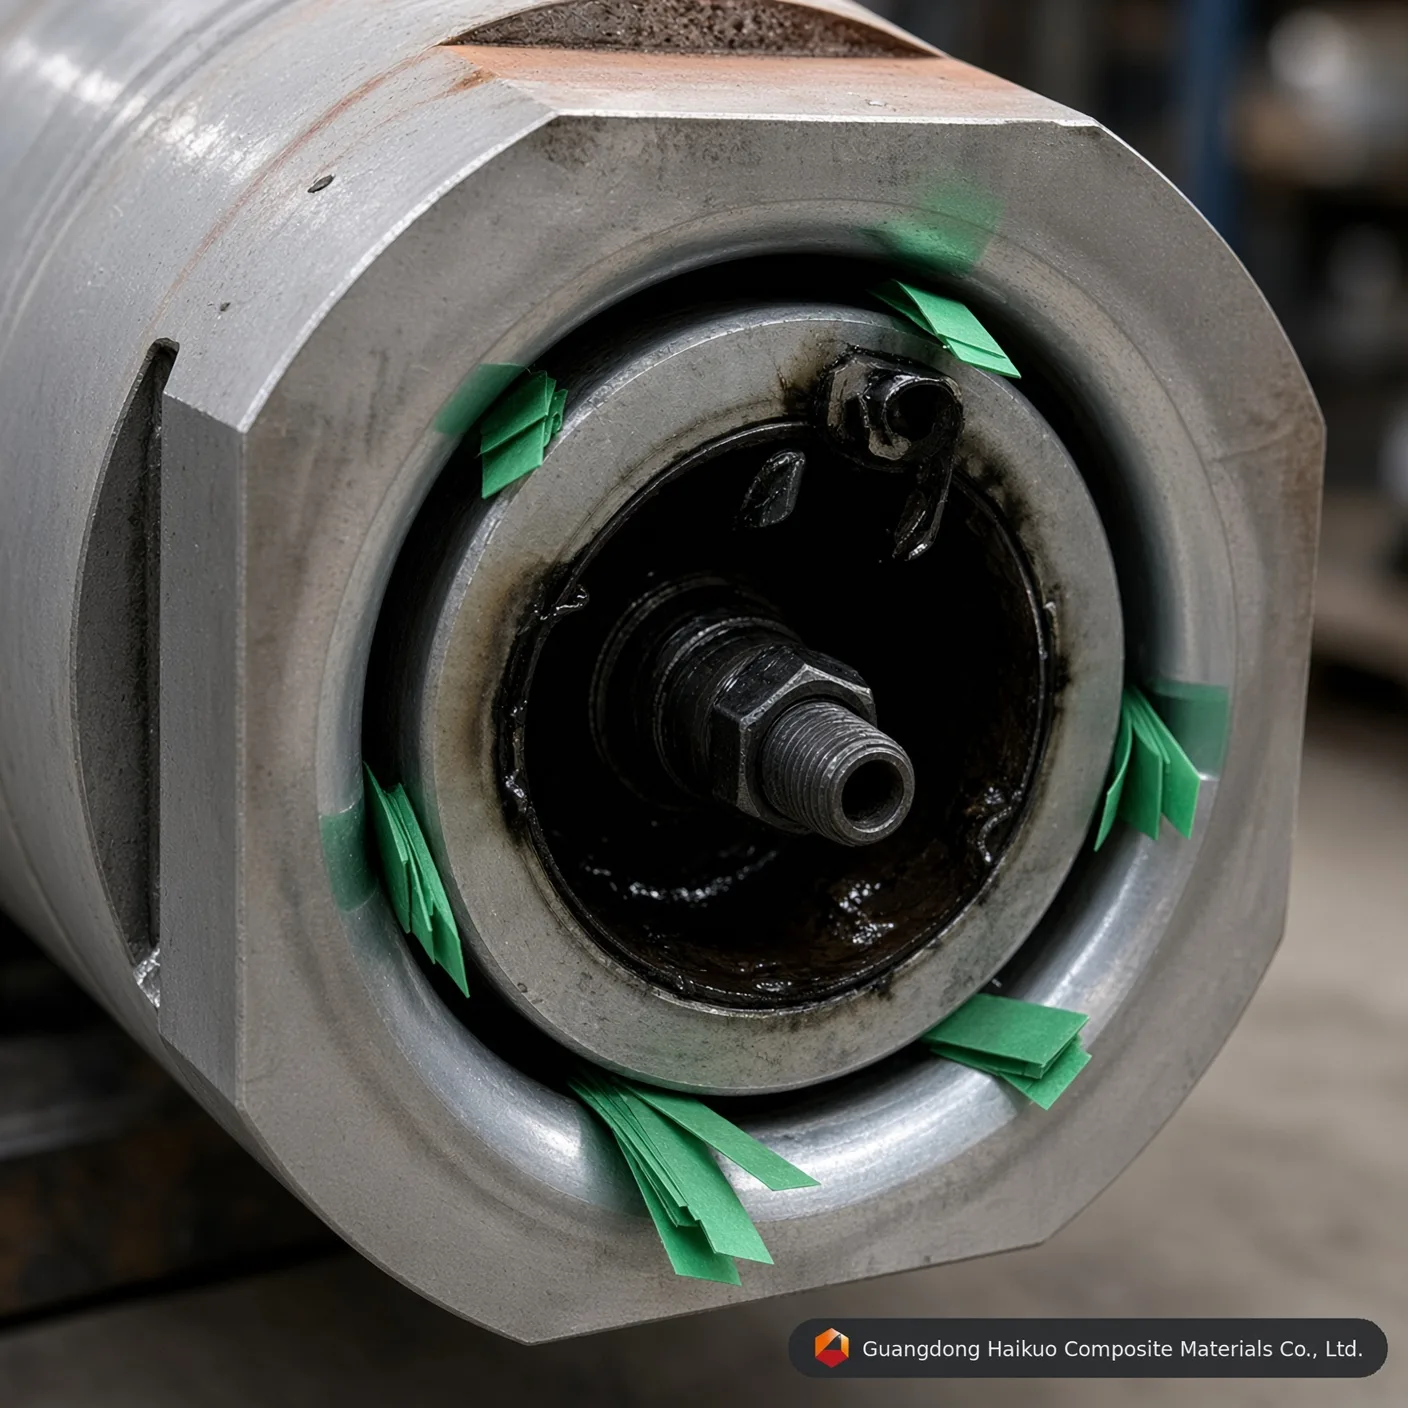
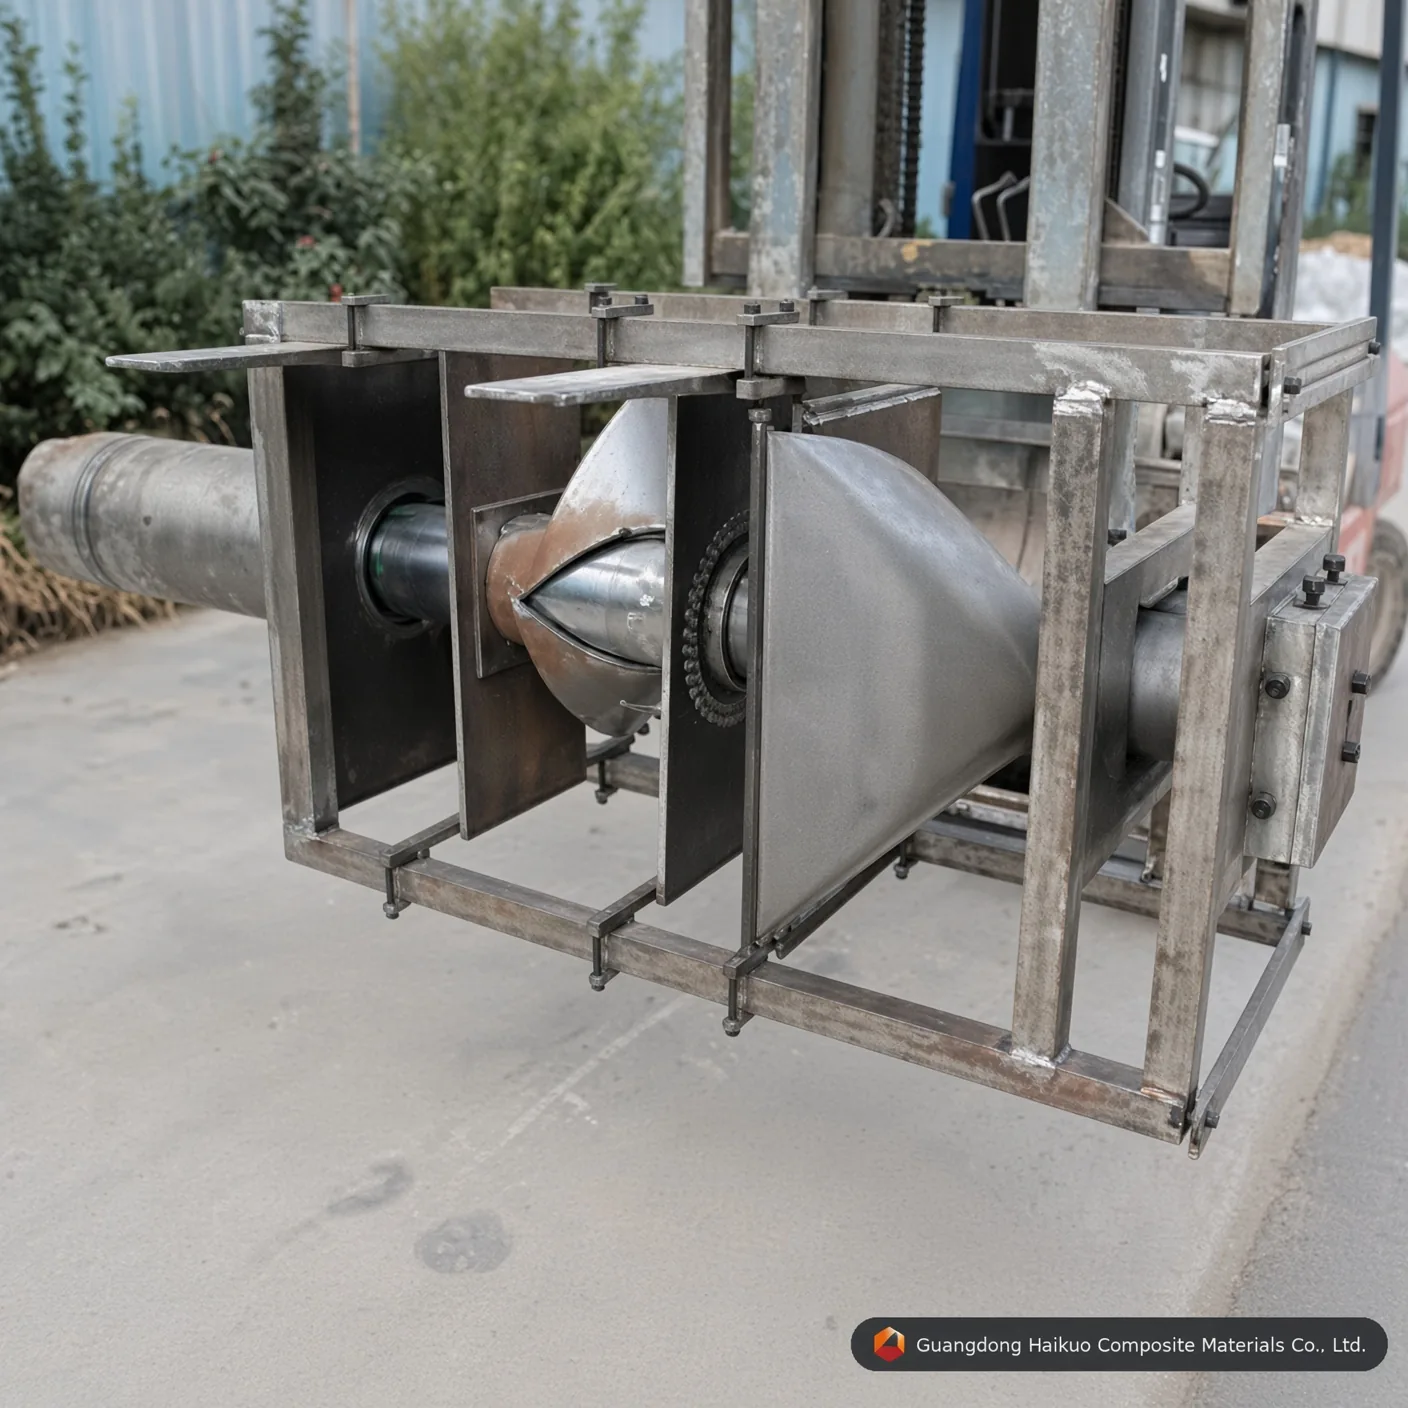
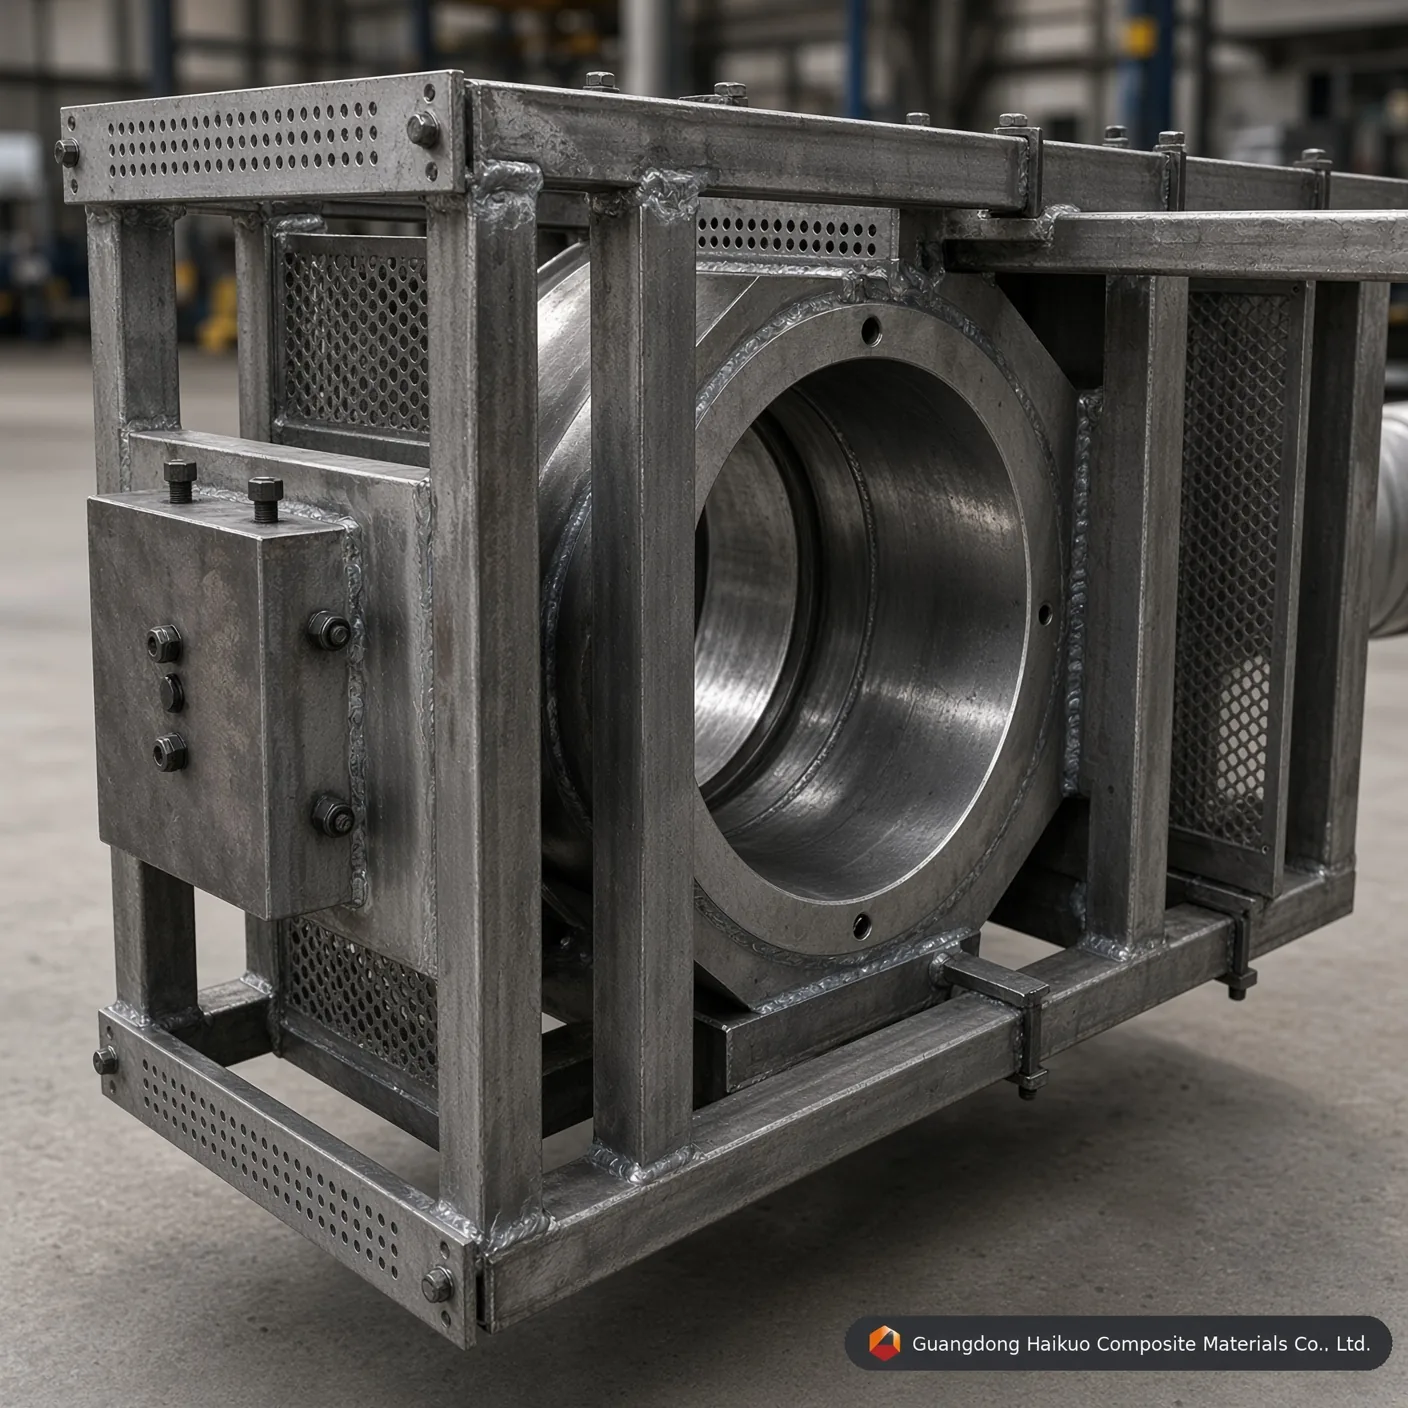
Pultruzní nástroj na trubky FRP φ186*6 mm: přesné nástroje pro potrubí velkého průměru
Podpořte velkoobjemovou kompozitní výrobu tímto pultruzním nástrojem na kulaté trubky FRP φ186*6 mm, vyrobeným z oceli Cr12/H13 s tvrdým chromováním, který poskytuje pevné, korozivzdorné průmyslové potrubí.
Výkonná norma
Přímost: 0,02 mm Hladkost: Ra=0.025~0.012 Tvrdost povrchu dutiny: < 0.02mm Mezní tolerance: ±0.3mm Tloušťka pokovení: 0.04-0.05mm Poskytujeme zakázkové služby
Vysoce výkonné nástroje pro průmyslové kompozitní potrubí
Trubky FRP velkého průměru zůstávají v průmyslové krajině roku 2026 nezbytné a slouží komunálním vodovodním systémům, chemickým transportním vedením a konstrukčním podpěrám. Pultruzní forma na kulaté trubky FRP φ186*6 mm je přesně navržený nástroj určený ke zvládnutí značných vnitřních tlaků a tepelného zatížení, které přináší velkoplošná pultruze. Ve společnosti Guangdong Haikuo úzce koordinujeme vnější nástroj a vnitřní trn, aby tloušťka stěny zůstala rovnoměrná a povrch zrcadlově hladký pro efektivní tok.
1. Jak funguje forma na kulaté trubky
Výroba trubky o průměru 186 mm se stěnou 6 mm vyžaduje víc než jednoduchý dutý nástroj — vyžaduje současnou přesnou kontrolu vnitřního i vnějšího povrchu:
- Podpěra vnitřního trnu: Vnitřní trn φ174 mm musí sedět vystředěný uvnitř dutiny φ186 mm. Vyztužená konstrukce můstku v našich formách brání průhybu trnu při vysokém tažném zatížení.
- Řízení tepelného gradientu: Při stěně 6 mm je třeba pečlivě řídit exotermní teplotní špičku, a proto se používá čtyřzónový ohřev, který vytvrzuje pryskyřici rovnoměrně zevnitř ven a předchází vnitřním mikrotrhlinám.
- Zhutňovací poměr: Kužel o úhlu 1-2 stupně na vstupu formy postupně stlačuje impregnovaná vlákna, vytlačuje vzduchové bubliny a vytváří hustou konstrukční matrici.
2. Prémiové materiály & provozní normy
Pultruze velkého průměru klade značné nároky na ocel formy, a proto nabízíme několik vysoce výkonných slitinových variant podle objemu výroby:
- Cr12 / Cr12MoV: Standardní volba pro velkoobjemovou výrobu ze skleněných vláken, která po vakuovém kalení dosahuje HRC 58-62.
- H13 (4Cr5MoSiV1): Velmi vhodná pro vysokoteplotní pryskyřice, jako jsou fenolové nebo epoxidové, s vysokou odolností proti tepelné únavě.
- Povrchová úprava (zrcadlové leštění): Vyleštění vnitřní dutiny na Ra 0.012 výrazně snižuje tření a poskytuje povrch „třídy A“ potřebný pro chemickou odolnost.
3. Technické parametry formy φ186*6 mm
| Specifikace parametrů | Standardní hodnota | Dopad na výkon |
|---|---|---|
| Průměr vývrtu formy | φ186.0 mm | Zajišťuje přesnost vnějšího průměru. |
| Průměr trnu | φ174.0 mm | Určuje tloušťku stěny 6 mm. |
| Soustřednost | ≤ 0.05 mm | Zajišťuje rovnoměrnost tloušťky stěny. |
| Přímost | 0.02 mm / 1000 mm | Brání prohnutí dlouhých úseků trubek. |
| Tvrdost dutiny | HRC 55 – 60 | Odolává obrušování skleněnými vlákny. |
| Tloušťka pokovení | 0.04 – 0.05 mm | Vrstva tvrdého chromu pro nízké tření. |
4. Optimalizované výkonnostní faktory
- Výběr pryskyřice: Ať už se používá vinylester pro chemické závody, nebo polyuretan pro konstrukční pevnost, naše formy jsou kompatibilní se všemi hlavními pryskyřičnými systémy roku 2026.
- Orientace vláken: Konstrukce formy umožňuje směs podélných rovingů a rohoží ze souvislých vláken (CFM), které zajišťují pevnost v tahu i obvodovou pevnost.
- Tažná rychlost: Naše dutiny s vysokou hladkostí umožňují o 15-20 % vyšší tažné rychlosti ve srovnání se standardními průmyslovými formami, čímž maximalizují návratnost vaší investice.
10 odborných často kladených otázek: nástroje na trubky FRP velkého průměru
Ot1: „Jak zajistíte, aby tloušťka stěny 6 mm byla konzistentní po celém průměru 186 mm?“
Od: Používáme vysoce přesná středicí vodítka a vyztužený systém podpory trnu, který minimalizuje „prověšení trnu“ během pultruzního procesu.
Ot2: „Jaká je očekávaná životnost chromového pokovení u formy φ186 mm?“
Od: Při správné údržbě a neabrazivních pryskyřicích můžete očekávat 60 000 až 80 000 metrů výroby před nutností opětovného pokovení.
Ot3: „Zvládne tato forma pultruzi z uhlíkových vláken?“
Od: Ano, ale u uhlíkového vlákna doporučujeme ocel H13 se specializovanou nitridací nebo povlakem DLC, aby zvládla specifické vlastnosti vlákna.
Ot4: „Je forma vyhřívána elektřinou, nebo olejem?“
Od: Tato forma je kompatibilní s obojím. Poskytujeme standardní montážní otvory pro elektrické topné tyče nebo vnitřní kanály pro cirkulaci termoolejem.
Ot5: „Proč je tolerance přímosti tak úzká (0,02 mm)?“
Od: V průmyslovém potrubí činí i mírné zakřivení spojování dlouhých úseků téměř nemožným. Přímost je klíčem k těsnému spojení bez netěsností.
Ot6: „Jak zabráníte uvíznutí trnu uvnitř vytvrzené trubky?“
Od: Trn má přesný „uvolňovací kužel“ a je leštěn na zrcadlový povrch. To v kombinaci s kvalitními vnitřními separačními prostředky zajišťuje hladké vytažení.
Ot7: „Mohu tuto formu používat pro polyesterové i vinylesterové pryskyřice?“
Od: Ano. Povrch z tvrdého chromu je chemicky netečný a vysoce odolný vůči styrenu v polyesteru i agresivní chemii vinylesterů.
Ot8: „Jaká je typická délka formy na trubky φ186 mm?“
Od: U trubky této velikosti obvykle navrhujeme délku formy mezi 900 mm a 1200 mm, aby bylo zajištěno plné vytvrzení při vysokých tažných rychlostech.
Ot9: „Poskytujete před výrobou technický výkres ke schválení?“
Od: Každý zakázkový projekt formy zahrnuje komplexní kontrolu 3D CAD návrhu a 2D technický výkres k vašemu závěrečnému podpisu.
Ot10: „Jak formu po výrobní sérii čistíme?“
Od: Formu je třeba čistit za tepla mosazným škrabákem a vhodným rozpouštědlem, poté následuje nátěr ochranným olejem proti korozi.
Odborná řešení nástrojů velkého průměru
Rozšiřte svou kompozitní výrobu se společností Guangdong Haikuo Composite Materials Co., Ltd. Náš inženýrský tým pod vedením Heleny Wang se specializuje na návrh a výrobu vysoce kvalitních pultruzních forem na kulaté trubky FRP.
Optimalizujte svou výrobní linku ještě dnes:
- Hlavní inženýrská konzultantka: Helena Wang
- E-mail pro technické poptávky: [email protected]
- Globální WhatsApp: +86 189 5198 8522
Specifikace nástrojů & inženýrské poznatky
| Materiál nástrojové oceli | Nástrojová ocel H13 (prémiová) | Nástrojová ocel Cr12MoV (standardní) | Ocel na formy P20 (ekonomická) |
|---|---|---|---|
| Hlavní provozní životnost | Výborná (přes 50 000 metrů se sklolaminátem) | Vysoká (přibližně 30 000 – 40 000 metrů) | Střední (vhodná pro výrobu prototypů v malých sériích) |
| Odolnost proti tepelné únavě | Velmi vysoká (zachovává tvrdost HRC při vysoké teplotě) | Střední (vhodná pro polyesterové matrice) | Slabá (náchylná k rozměrovému opotřebení při trvalém zpracování PU) |
| Vnitřní zrcadlové leštění | Výborná (dosahuje Ra 0,012 μm) | Velmi dobrá (dosahuje Ra 0,025 μm) | Standardní (dosahuje Ra 0,040 μm) |
| Vhodné aplikační profily | série kulatých trubek vyžadující maximální životnost nástroje a rozměrovou stabilitu | Výroba kulatých trubek ve standardním objemu | Prototypování nebo zkušební série kulatých trubek v malém objemu |
Otázky a odpovědi k přesné konstrukci forem
Ot1: Proč je tloušťka tvrdého chromového pokovení 0,04-0,05 mm kritická pro pultruzní formu na trubky FRP φ186*6 mm: přesné nástroje velkého průměru?
Odpověď: Skleněné rovingy a rohože jsou vysoce abrazivní. Při souvislé pultruzi vytváří vyztužená matrice výrazné škrábavé tření o stěny dutiny pultruzní formy na trubky FRP φ186*6 mm: přesné nástroje velkého průměru. Přesná vrstva tvrdého chromu 0,04-0,05 mm zvyšuje mikrotvrdost povrchu a chrání podkladovou nástrojovou ocel, čímž prodlužuje životnost nástroje o více než 40 % a zároveň udržuje stálou geometrii φ186*6 mm série za sérií.
Ot2: Jak ovlivňuje vnitřní zrcadlové leštění na Ra 0.012-0.025 μm tažnou sílu u pultruzní formy na trubky FRP φ186*6 mm: přesné nástroje velkého průměru?
Odpověď: Zrcadlově leštěná dutina dramaticky snižuje dynamický součinitel tření uvnitř tvarovacího kanálu kulaté trubky. Nižší tření znamená, že pultruzní stroj potřebuje menší upínací / tažnou sílu k posunu vytvrzujícího se kompozitu, což snižuje zadírání linky, brání vykvétání vláken na povrchu a snižuje spotřebu energie při dlouhých výrobních sériích.
Ot3: Jaká třída oceli by měla být specifikována pro velkoobjemovou výrobu s pultruzní formou na trubky FRP φ186*6 mm: přesné nástroje velkého průměru?
Odpověď: Pro velkoobjemovou souvislou výrobu se doporučuje nástrojová ocel H13 nebo formová ocel Cr12MoV. H13 poskytuje nejdelší provozní životnost a nejlepší odolnost proti tepelné únavě, zatímco Cr12MoV nabízí vysoký výkon za nižší cenu pro série standardního objemu — formová ocel P20 zůstává nákladově efektivní variantou pro prototypování nebo krátké zkušební šarže.
Ot4: Lze pultruzní formu na trubky FRP φ186*6 mm: přesné nástroje velkého průměru přizpůsobit nestandardním rozměrům nebo specifikacím OEM?
Odpověď: Ano. Jako u všech našich pultruzních nástrojů lze rozměry, počet dutin i povrchovou úpravu navrhnout podle vašeho přesného výkresu nebo vzorku — podporujeme jak standardní katalogové rozměry, tak plně zakázkové požadavky na nástroje OEM.
Ot5: S jakými pryskyřičnými systémy je pultruzní forma na trubky FRP φ186*6 mm: přesné nástroje velkého průměru kompatibilní?
Odpověď: Nástroj je kompatibilní s celou škálou pryskyřičných systémů používaných při pultruzi FRP, včetně nenasyceného polyesteru, vinylesteru, epoxidových a fenolových pryskyřic. Sdělte nám cílovou pryskyřici a profil vytvrzování a potvrdíme optimální povrchovou úpravu dutiny a uspořádání topných zón.
Výrobní proces

Konstrukce formy (inženýrská práce)

Seřizování formy profilu

Hrubé vyrovnání polotovaru

CNC obrábění formy

Děrování formy

Broušení povrchu

Leštění vnitřní stěny dutiny

Chromování formy
Certifikát






